
Control de austenita retenida en acero de rodamientos GCr15: 6 Palancas de proceso que realmente funcionan
Cuando un lote de anillos de rodamiento GCr15 endurecidos por inducción regresa por inestabilidad dimensional seis meses después del envío, la causa raíz metalúrgica es casi siempre la misma: austenita retenida en el acero para rodamientos GCr15 que nadie midió. Se cumplió la especificación de dureza. La pieza se veía bien bajo la luz del taller. Pero en servicio, se desvió — y ahora tienes un problema de calidad que la prueba de dureza por sí sola no podía detectar.
La austenita retenida no es un misterio metalúrgico. Es una consecuencia predecible de cómo se esferoidiza, calentamiento, Temple, y se templa. Este artículo explica seis palancas del proceso que la controlan — desde la microestructura entrante hasta el paso de verificación final — para que puedas mantener la RA por debajo 6% sin adivinar y sin enviar piezas detrás de las que no puedes apoyar.
1. Esferoizando: Empieza antes de endurecimiento
La lucha contra la austenita retenida comienza antes de que la pieza vea una bobina de inducción. Una microestructura debidamente esferoidada — fina, carburos esféricos distribuidos uniformemente en una matriz de ferrita — disuelve el carbono uniformemente durante la austenitización. No hay bolsillos ricos en carbono. No hay islas de austenita persistentes que se nieguen a transformarse.
Una estructura inicial deficiente: perlita laminar, carburos gruesos, o redes de carburos — crean exactamente esos bolsillos. El carbono se disuelve de manera desigual, la estabilidad local de la austenita aumenta, y después del temple encuentras RA donde la microestructura nunca fue la correcta desde el principio.
Objetivos prácticos antes del endurecimiento:
— Dureza post-esferoidización: ≤190 HB
— Calidad de la esferoidización: fina, distribución uniforme de carburos según normas aplicables
— Microestructura entrante: verifíquela. Cada lote. Si no puedes medir la estructura que entra, no puedes controlar la estructura que sale.
2. Calentamiento por inducción: Velocidad, Frecuencia, Temperatura
El temple por inducción el paso es donde la austenita retenida se bloquea o se mantiene fuera. Tres parámetros interactúan, y equivocarse en cualquiera de ellos puede deshacer el trabajo de un buen tratamiento esferoidizante.
Velocidad de calentamiento. Velocidades de calentamiento muy altas crean gradientes térmicos pronunciados a través de la capa superficial. Los carburos se disuelven de manera desigual. Se forman zonas localizadas ricas en carbono — y esas zonas se convierten en austenita retenida después del temple. Una rampa controlada añade segundos al ciclo pero ahorra horas de diagnóstico.
Frecuencia. Para acero de rodamiento GCr15, la frecuencia media en el rango de 1–10 kHz es la opción práctica para la mayoría de las piezas. Encima de 50 kHz, la penetración de corriente es poco profunda y el gradiente térmico se agudiza — útil para ciertos trabajos de endurecimiento poco profundo, pero no ideal cuando el control de la AR es la prioridad. Para una explicación más profunda de cómo la frecuencia afecta al patrón térmico, consulta nuestra guía sobre selección de frecuencia para calefacción por inducción.
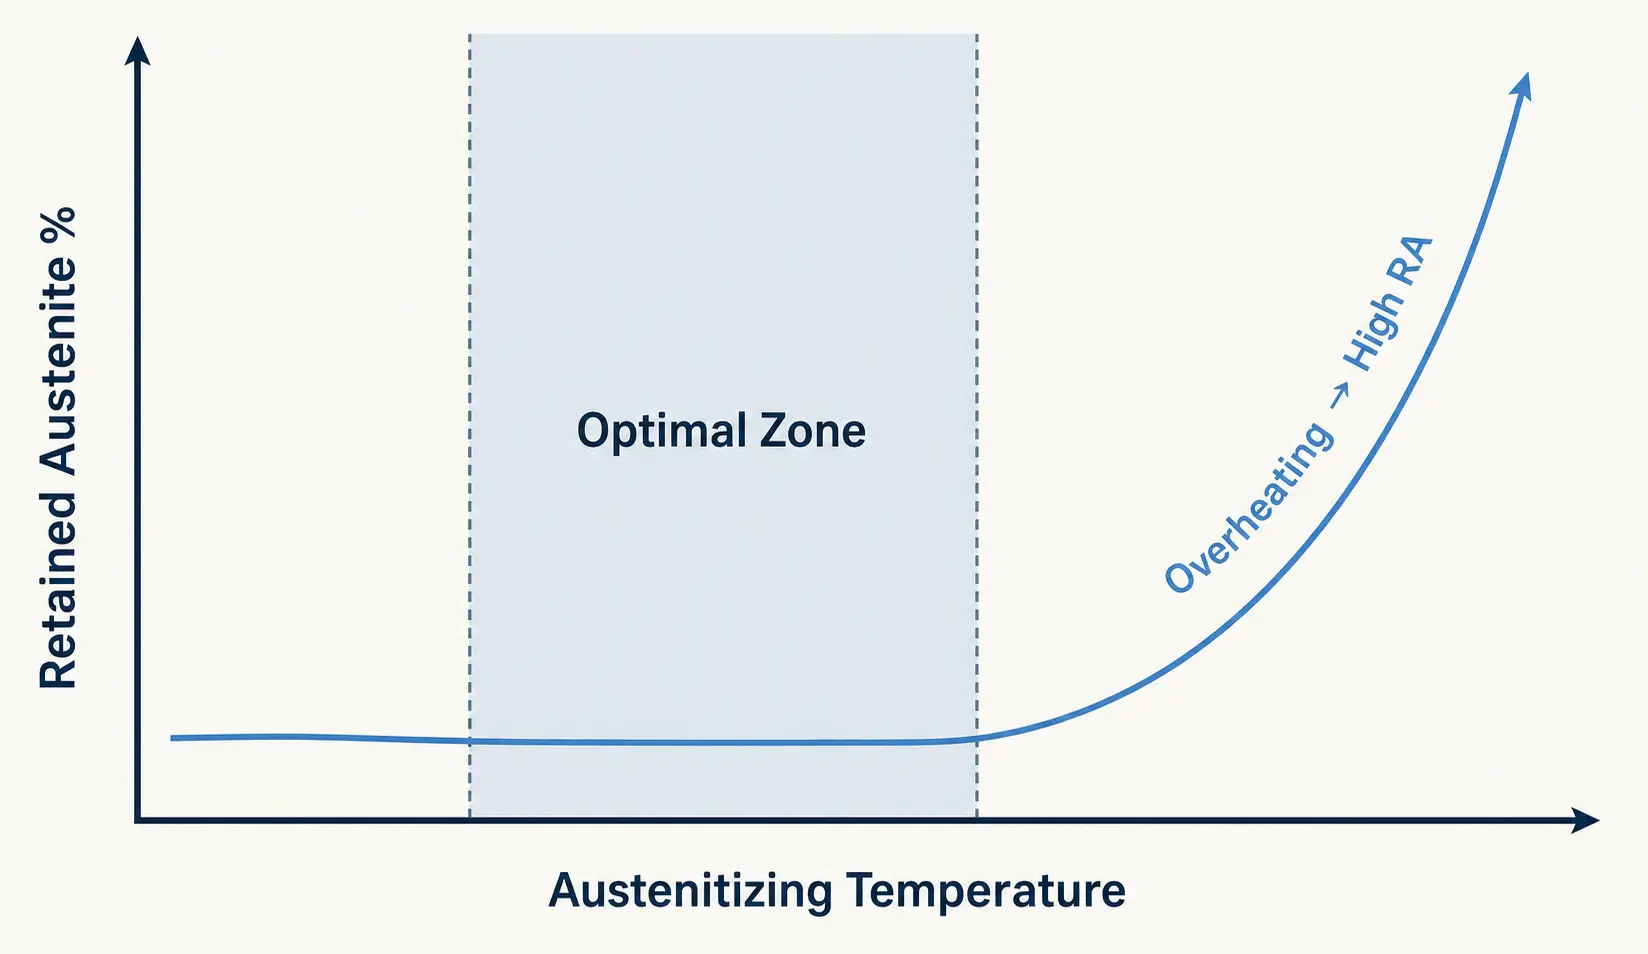
Temperatura de austenitización. La ventana práctica para GCr15 está alrededor de 820–860°C — pero el punto exacto debe validarse en la geometría real de la pieza y el tiempo de calentamiento, no copiado de una referencia general.
| Parameter | Rango recomendado | Demasiado alto → | Demasiado bajo → |
|---|---|---|---|
| Temperatura de austenitización | 820–860°C (validar en la pieza real) | ↑ disolución de carburos, ↓Ms, ↑ austenita retenida | Disolución incompleta de carburos, dureza insuficiente |
| Frecuencia | 1-10 kHz (MF) para la mayoría de las piezas de rodamientos | Penetración superficial, gradiente pronunciado, zonas localizadas ricas en C | Calentamiento profundo pero lento, puede no alcanzar la temperatura objetivo de manera uniforme |
| Velocidad de calentamiento | Rampa controlada, evitar choque térmico | Disolución desigual del carburo, zonas ricas en carbono → ↑AR | Tiempo de ciclo más largo, pero el riesgo de AR es menor |
3. Enfriamiento por Apaga: Rápido & Uniforme, Ni una cosa ni la otra
GCr15 tiene una temperatura de inicio de martensita alrededor de 210°C. El temple debe hacer que la pieza pase por el rango crítico lo suficientemente rápido para inducir la formación de martensita y suprimir los productos controlados por difusión. Los templantes de polímero tipo PAG y los aceites de temple rápido son las opciones más comunes, pero el medio importa menos que cómo se aplica.
Lo que realmente impulsa la consistencia del temple en el taller:
— Retraso del temple. Cada segundo entre que la bobina sale y se aplica el temple permite que la temperatura de la superficie disminuya de manera desigual. Minimízalo.
— Patrón de pulverización. Una pulverización irregular crea puntos calientes que se enfrían demasiado despacio — y esos puntos retienen más austenita.
— Caudal y agitación. Suficiente volumen para extraer el calor, suficiente turbulencia para romper la capa de vapor.
— Orientación de la pieza. Cómo se asienta la pieza en el soporte determina qué superficies se ven sometidas primero.
— Repetibilidad ciclo a ciclo. Un temple que funcione en la pieza de instalación debe funcionar idénticamente en el número de pieza 10,000.
El temple rápido que es desigual no es templado rápido — es retención selectiva de austenita incorporada en tu proceso. El sistema de temple debe estar diseñado como parte de la estación de endurecimiento, no atornillado después. Para orientación sobre cómo adaptar el sistema de temple al proceso, véase nuestro artículo sobre selección de un sistema de endurecimiento por inducción.
4. Temple: Un ciclo rara vez es suficiente
El temple estándar a baja temperatura a 160–200°C preserva bien la dureza — pero hace muy poco para reducir la austenita retenida. Si el control de la AR importa para tu aplicación de rodamiento, el temple debe tratarse como una variable de proceso, no como un paso estándar.
Un rango más alto alrededor de 220–260°C impulsa más descomposición de austenita, mientras que la penalización de dureza suele ser modesta — uno o dos puntos de CR a cambio de estabilidad dimensional significativa. Múltiples ciclos (dos o tres) supera consistentemente un ciclo porque cada paso transforma austenita retenida adicional y estabiliza aún más la estructura.
| Enfoque | Temperatura | Reducción RA | Impacto de dureza | Mejor para |
|---|---|---|---|---|
| Estándar simple | 160–200°C | Mínimo | Despreciable — dureza preservada | Rodamientos de uso general, RA no crítico |
| Pérdida elevada simple | 220–260°C | Moderada | 1Pérdida de HRC típica | sensible a RA, requisitos de precisión moderada |
| Múltiples elevados | 220–260°C, 2–3 ciclos | Significativa | Modesto — cada ciclo añade cierta pérdida | Alta precisión, estabilidad dimensional crítica |
| Subcero + templar | -70 hasta -80°C antes del temple | Máximo | Mínimo — martensita formada a partir de RA | ≤3% objetivos de RA, aeroespacial, rodamientos premium |
El mejor programa de temple es el que se valida contra tus tres restricciones: requisitos de dureza, objetivos de estabilidad dimensional, y rendimiento ante fatiga. Si solo estás verificando la dureza después del temple, te estás perdiendo dos tercios de la historia.
5. Tratamiento bajo cero: Cuando el objetivo está por debajo 3%
Para aplicaciones de rodamientos donde la austenita retenida debe mantenerse por debajo de 3% — aeroespacial, husillos de precisión, condiciones de servicio crítico — el tratamiento a temperaturas subcero es el camino más directo. Enfriar la pieza a -70 enfriar a -80°C inmediatamente después del temple transforma una fracción significativa de austenita retenida en martensita antes de que incluso comience el revenido.
El compromiso es real. El tratamiento subcero aumenta el costo, tiempo de ciclo, equipo dedicado, y un paso adicional del proceso que debe ser controlado y documentado. Para rodamientos estándar de alto volumen, rara vez está justificado. Para aplicaciones premium donde una deriva dimensional en servicio es inaceptable, a menudo es la diferencia entre una pieza calificada y una pieza devuelta.
La decisión no es metalúrgica — es comercial. Si la especificación de su cliente dice ≤3% RA y su templado solo no puede lograrlo, el subcero no es opcional.
6. Verificar: La dureza por sí sola no dice nada
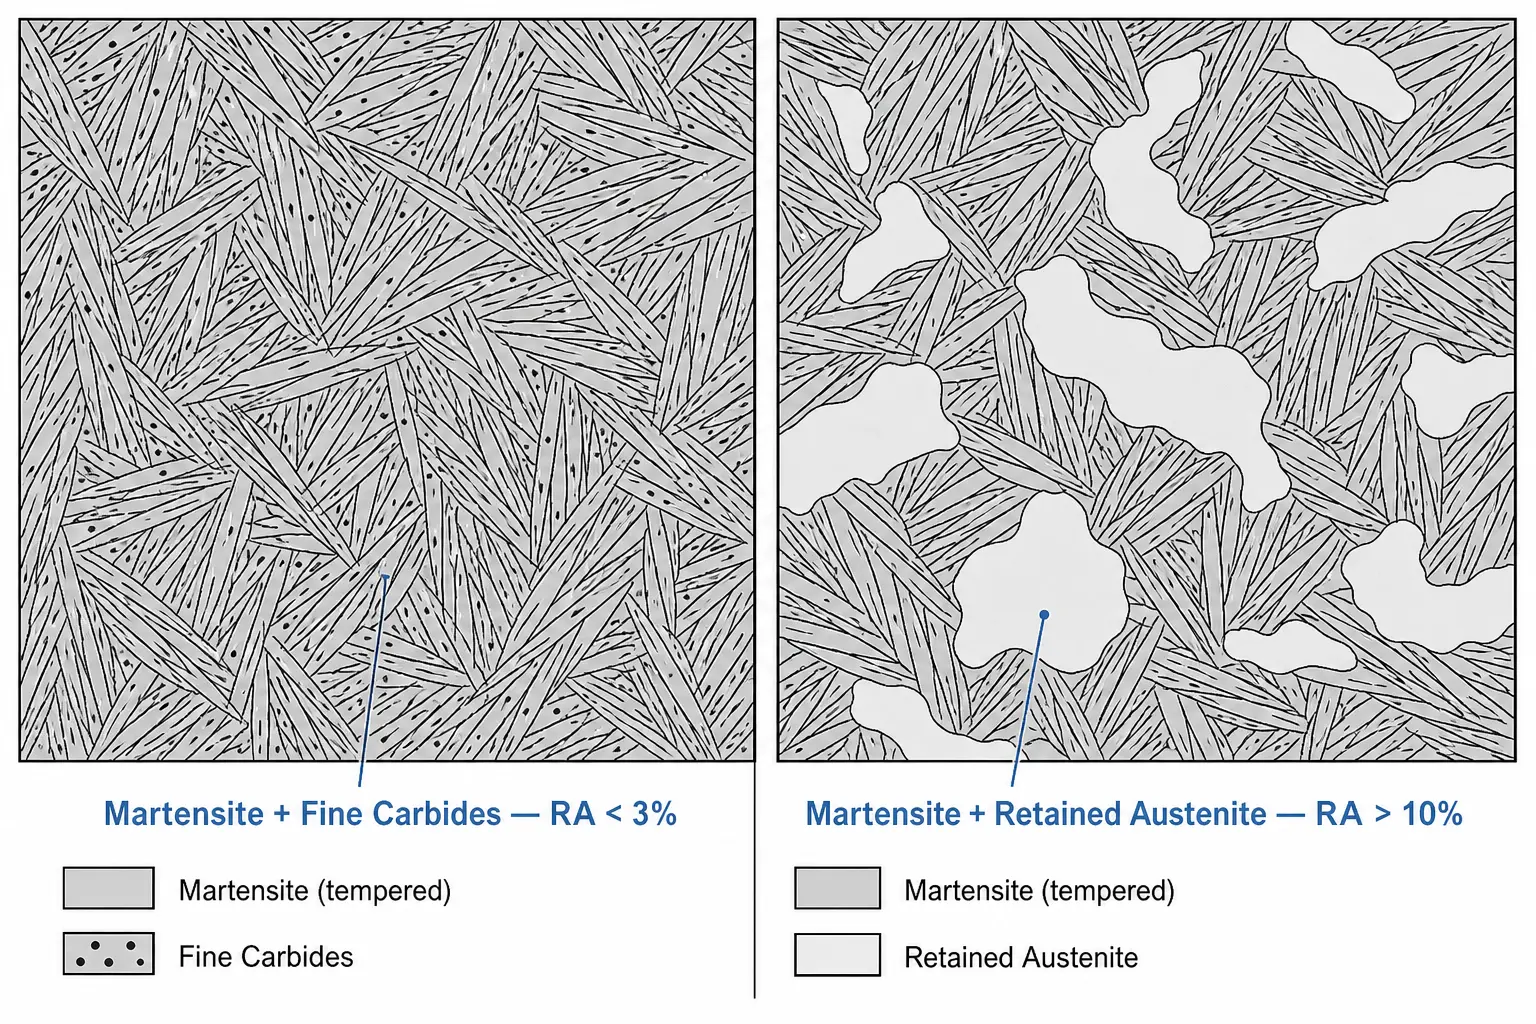
Una pieza puede cumplir con su especificación de dureza y aun así tener 12% a la austenita retenida. La dureza y la RA son propiedades diferentes medidas por métodos distintos, y asumir que la dureza es un sustituto de la RA es la forma en que las piezas fuera de tolerancia se envían a los clientes.
La difracción de rayos X es el método de referencia para la medición directa de la RA. El examen metalográfico proporciona confirmación visual de la microestructura. Las pruebas de estabilidad dimensional validan lo que ocurre en servicio. Para piezas críticas, Las pruebas de fatiga cierran el ciclo.
Si el control de RA es un requisito del cliente —o si ha aprendido a través de devoluciones que debería serlo— mídalo en piezas de producción, no solo durante el desarrollo del proceso. El costo de las pruebas de XRD es trivial comparado con el costo de un rechazo de lote. Para más información sobre lo que sale mal cuando los procesos de endurecimiento no están validados, consulta nuestra guía sobre defectos comunes de temple por inducción.
7 Errores que aumentan la austenita retenida
— Omitir controles de microestructura entrante. Si no sabe cómo era la estructura antes del endurecimiento, no puede solucionar problemas de lo que sale.
— Sobrecalentamiento durante la austenitización. Cada grado por encima del punto de ajuste validado empuja más carbono a la solución y reduce la Ms.
— Calentamiento demasiado rápido con poca uniformidad. Los gradientes térmicos crean zonas localizadas ricas en carbono. Esas zonas se convierten en RA.
— Retraso en el temple. Cada segundo entre el desacoplamiento de la bobina y el apagado es una oportunidad para un enfriamiento desigual y una transformación parcial.
— Pulverización desigual o mala agitación. Un temple rápido en una zona y lento en otra no se promedia — produce AR localizado.
— Parando en un ciclo de temple. Cuando la RA es una preocupación, un ciclo es un punto de partida, no una línea de meta.
— Asumir que la dureza = RA baja. Este es el error que produce piezas defectuosas. Medir la RA directamente o no afirmar controlarla.
Conclusión clave
Controlar austenita retenida en el acero para rodamientos GCr15 no se trata de encontrar un parámetro mágico. Se trata de gestionar toda la cadena: estructura esferoidizada, calentamiento controlado, templado uniforme, revenido estratégico, y medición directa, sin eslabón débil. Las piezas que vuelven por deriva dimensional casi siempre se rastrean hasta un paso que se saltó, se apresuró, o nunca se validó.
q: Cuánta austenita retenida es aceptable en el acero para rodamientos GCr15?
A: En la mayoría de las aplicaciones de rodamientos, la austenita retenida debe mantenerse por debajo de 6%. Algunas aplicaciones de alto rendimiento — husillos de precisión, rodamientos aeroespaciales, condiciones de servicio crítico — requieren niveles por debajo de 3%. El límite aceptable depende de la estabilidad dimensional y la vida a fatiga que su cliente requiere, no de una norma universal.
q: ¿Puede el revenido por sí solo reducir la austenita retenida lo suficiente??
A: Depende del objetivo. El revenido estándar a baja temperatura a 160–200°C hace muy poco para la austenita retenida. El revenido elevado a 220–260°C con múltiples ciclos puede reducir significativamente la austenita retenida, a menudo lo suficiente para el objetivo ≤6%. Pero si el requisito es inferior 3%, el revenido por sí solo puede no ser suficiente, y se debería evaluar un tratamiento sub-cero.
¿Necesita ayuda para validar el proceso de endurecimiento de su acero para rodamientos??
Comparta la geometría de su pieza, la especificación del material, y el objetivo de austenita retenida. Nuestro equipo de ingeniería puede ayudar a evaluar los parámetros de calentamiento, la configuración de temple, y estrategia de temple para componentes de rodamientos GCr15.


