
GCr15轴承钢中残余奥氏体的控制: 6 实际有效的流程杠杆
一批感应淬火 GCr15 轴承套圈在发货六个月后因尺寸不稳定而退回, 冶金根本原因几乎总是相同的: GCr15轴承钢中的残余奥氏体 没有人测量. 符合硬度规格. 该零件在商店灯光下看起来很好. 但在服役中, 它发生了漂移——现在您遇到了仅靠硬度测试无法发现的质量问题.
残余奥氏体并不是冶金之谜. 这是球化方式的可预测结果, 加热, 淬火, 和脾气. 本文将介绍控制它的六个流程杠杆(从传入的微观结构到最终的验证步骤),以便您可以将 RA 保持在以下水平 6% 不要凭猜测,也不要发运你无法保证质量的零件.
| 1. 球化处理: 它在硬化前就开始了 | 2. 感应加热: 速度, 频率, 温度 |
| 3. 淬火冷却: 快速 & 均匀, 不是二选一 | 4. 回火: 一次循环通常不够 |
| 5. 亚零度处理: 当目标低于 3% | 6. 验证: 仅通过硬度无法判断任何情况 |
1. 球化处理: 它在硬化前就开始了
对残余奥氏体的控制在零件接触感应线圈之前就已经开始. 适当的球化显微结构——细小, 球状碳化物均匀分布在铁素体基体中——在奥氏体化过程中均匀溶解碳. 没有富碳区. 没有拒绝转变的顽固奥氏体岛.
差的起始组织——带状珠光体, 粗大的碳化物, 或碳化物网络——正是形成这些富碳区的原因. 碳溶解不均匀, 局部奥氏体稳定性升高, 并且淬火后你会发现RA存在于微观组织从一开始就不正确的地方.
硬化前的实际目标:
——球化后硬度: ≤190 HB
— 球化质量: 美好的, 根据适用标准均匀碳化物分布
— 传入的微观结构: 检查一下. 每一批. 如果您无法测量进入的结构, 你无法控制结构的出现.
2. 感应加热: 速度, 频率, 温度
这些 感应淬火 步骤是残留奥氏体被锁定或被排除在外的地方. 三个参数相互作用, 其中任何一个出错都可能导致良好的球化工作功亏一篑.
升温速率. 非常高的加热速度在整个外壳上产生陡峭的热梯度. 碳化物溶解不均匀. 形成局部富碳区——这些区域在淬火后变成残余奥氏体. 受控的斜坡增加了周期数秒,但节省了故障排除时间.
频率. 适用于GCr15轴承钢, 1–10 kHz 范围内的中频是大多数部件的实用选择. 上面 50 千赫, 当前穿透变浅,热梯度加剧——对于某些浅层硬化工作有用, 但当RA控制为优先时并不理想. 关于频率如何影响热模式的更深入解释, 参见我们的指南 感应加热的频率选择.
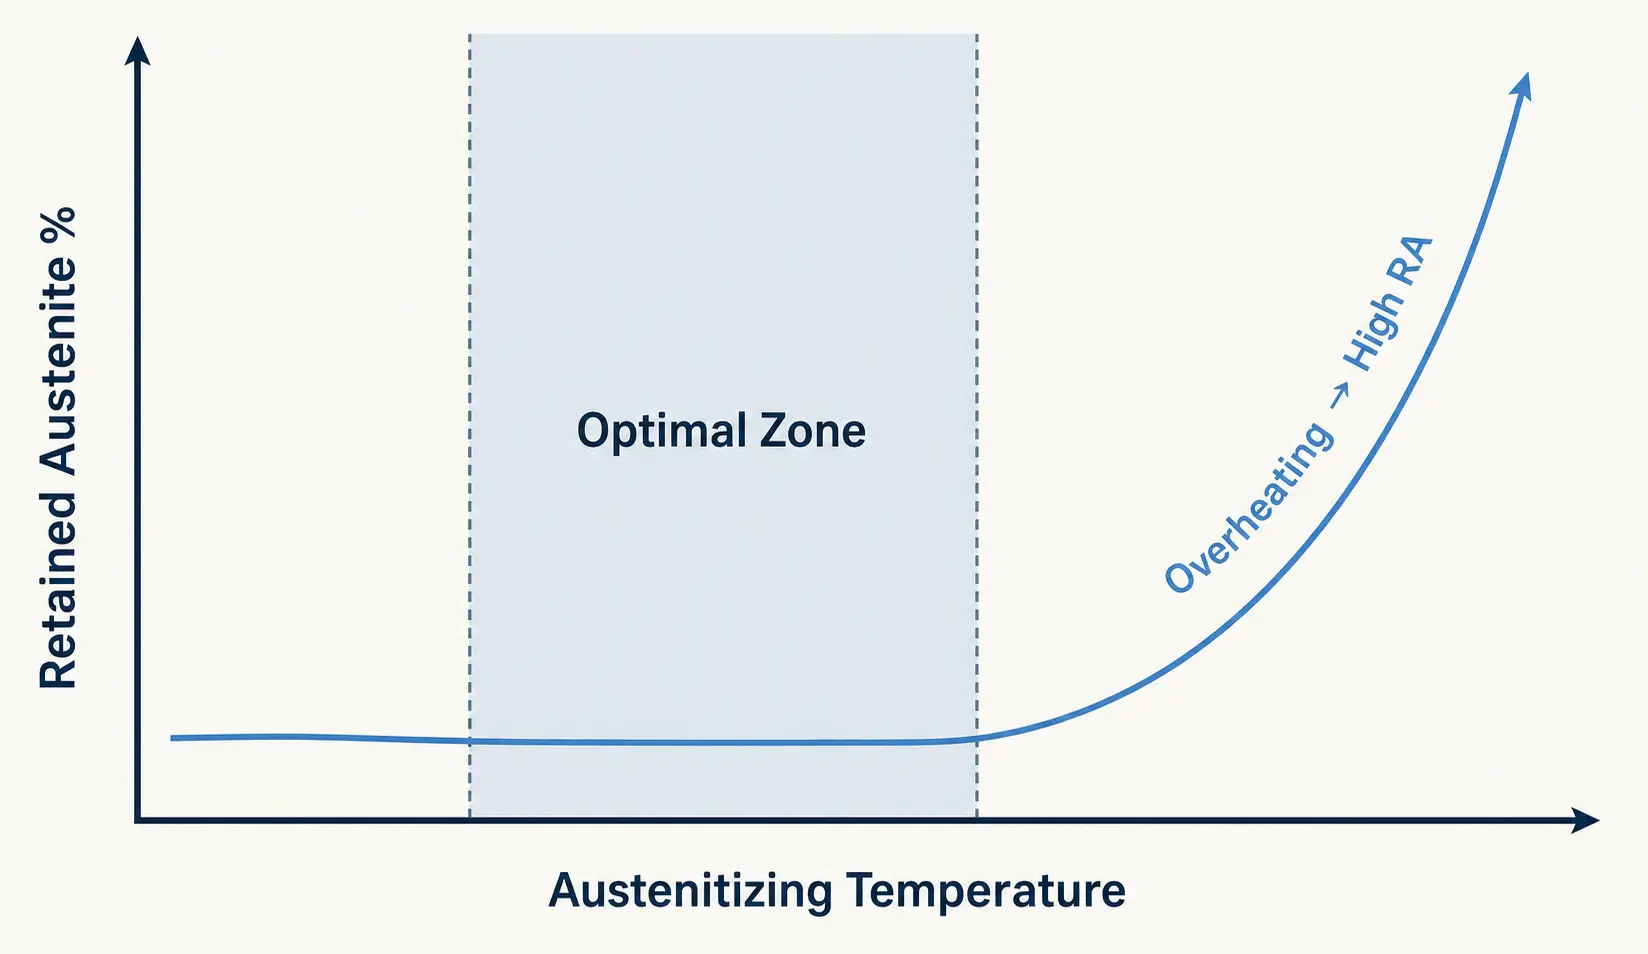
奥氏体化温度. GCr15的实际适用范围约为820–860°C——但具体设定点必须在实际零件几何形状和加热时间上进行验证, 非通用参考资料复制.
| 参数 | 推荐范围 | 过高 → | 过低 → |
|---|---|---|---|
| 奥氏体化温度 | 820–860°C (在实际零件上验证) | ↑ 碳化物溶解, ↓Ms, ↑ 残余奥氏体 | 碳化物溶解不完全, 硬度不足 |
| 频率 | 1–10 千赫 (中频) 适用于大多数轴承零件 | 浅渗透, 陡峭梯度, 局部富碳区 | 加热深但缓慢, 可能无法均匀达到目标温度 |
| 升温速率 | 受控上升, 避免热冲击 | 碳化物溶解不均, 富碳区域 → RA增加 | 循环时间更长, 但RA风险较低 |
3. 淬火冷却: 快速 & 均匀, 不是二选一
GCr15 的马氏体起始温度约为 210°C. 淬火必须足够快地将零件推过临界范围,以促进马氏体形成并抑制扩散控制产物. PAG型高分子淬火剂和快速淬火油是常见选择——但介质本身不如其施加方式重要.
在车间实际中,是什么真正驱动了淬火一致性:
——淬火延迟. 从卷材卸下到开始淬火的每一秒都会让表面温度不均匀下降. 尽量缩短.
——喷雾模式. 不均匀的喷雾会产生冷却过慢的热点——这些热点会保留更多奥氏体.
——流量和搅动. 足够的体积来提取热量, 足够的湍流来打破蒸汽膜.
— 零件方向. 零件在夹具中的位置决定了哪些表面首先接触淬火剂.
— 周期间的重复性. 适用于设置零件的淬火必须与适用于零件编号的淬火相同 10,000.
不均匀的快速淬火并不是快速淬火,而是工艺中内置的选择性奥氏体保留. 淬火系统必须设计为淬火站的一部分, 之后未用螺栓固定. 有关淬火系统与工艺相匹配的指导, 请参阅我们的文章 选择感应淬火系统.
4. 回火: 一次循环通常不够
160–200°C 的标准低温回火可以很好地保持硬度,但对减少残余奥氏体的作用很小. 如果 RA 控制对您的轴承应用很重要, 回火必须被视为过程变量, 不是标准步骤.
220–260°C 左右的较高范围会导致更多的奥氏体分解,而硬度损失通常不大——HRC 的一两点可换取有意义的尺寸稳定性. 多次循环 (两个或三个) 始终优于单次循环,因为每次通过都会转变额外的残余奥氏体并进一步稳定结构.
| 方法 | 温度 | 减少RA | 硬度影响 | 适用对象 |
|---|---|---|---|---|
| 标准单人间 | 160–200°C | 最小 | 可以忽略不计——硬度保持不变 | 通用轴承, RA 不重要 |
| 高架单人 | 220–260°C | 中等 | 1–2 HRC 损失典型值 | RA敏感, 中等精度要求 |
| 多处高架 | 220–260°C, 2–3 个周期 | 重要的 | 适度——每个周期都会增加一些损失 | 高精度, 尺寸稳定性至关重要 |
| 零度以下 + 脾气 | -70 回火前至-80°C | 最大限度 | 最小 — 由 RA 形成的马氏体 | ≤3% RA 目标, 航空航天, 优质轴承 |
最好的回火计划是针对您的三个约束条件进行验证的计划: 硬度要求, 尺寸稳定性目标, 和疲劳性能. 如果您仅检查回火后的硬度, 你错过了故事的三分之二.
5. 亚零度处理: 当目标低于 3%
对于残余奥氏体必须保持在以下的轴承应用 3% — 航空航天, 精密主轴, 关键使用条件——零度以下处理是最直接的途径. 将零件冷却至 -70 淬火后立即降至-80°C会在回火开始之前将相当一部分残余奥氏体转变为马氏体.
这种权衡确实存在. 低温处理会增加成本, 周期时间, 专用设备, 以及必须控制和记录的额外工艺步骤. 对于大批量标准轴承, 这种做法很少有正当理由. 对于在使用中尺寸偏移不可接受的高端应用, 这往往是合格零件与退回零件之间的差别.
这个决定不是冶金方面的——而是商业方面的. 如果您客户的规格说明 ≤3% RA,而仅靠回火无法达到该要求, 零以下不是可选的.
6. 验证: 仅通过硬度无法判断任何情况
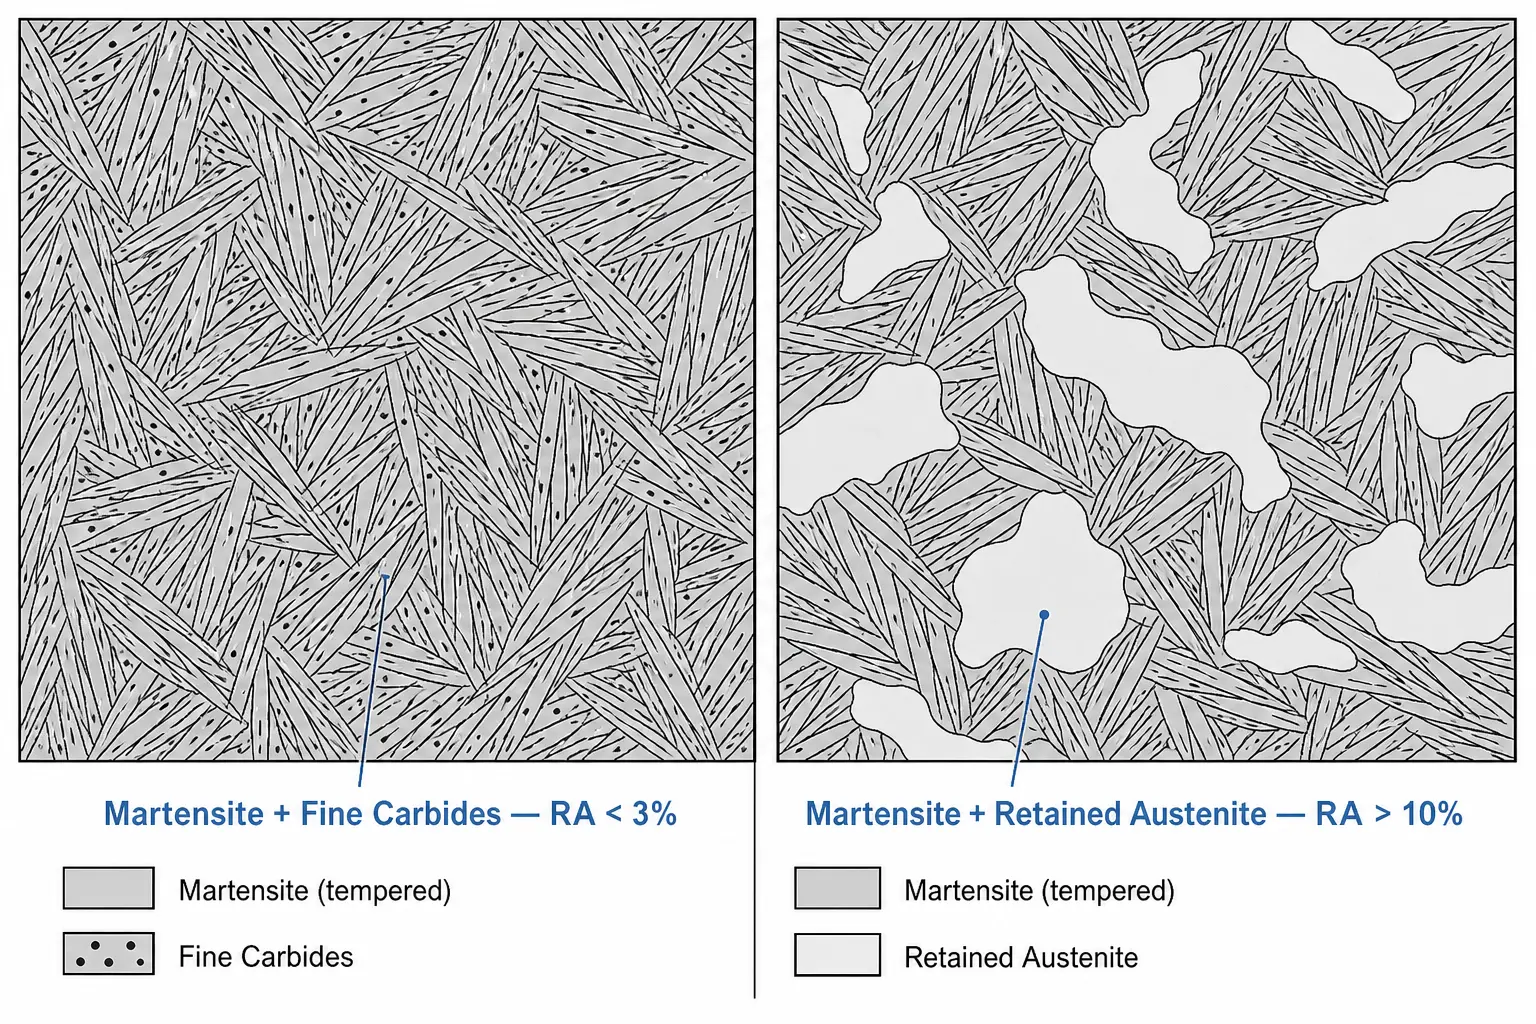
零件可以满足其硬度规格并且仍然具有 12% 残余奥氏体. 硬度和 RA 是通过不同方法测量的不同属性 - 假设硬度是 RA 的代表,那么超出公差的零件将如何运送给客户.
X 射线衍射是直接 RA 测量的参考方法. 金相检查提供微观结构的目视确认. 尺寸稳定性测试验证使用中发生的情况. 对于关键零件, 疲劳测试形成闭环.
如果RA控制是客户要求——或者如果你通过退货了解到它应该被控制——就要在生产零件上进行测量, 而不仅仅是在工艺开发期间. 与整批被拒绝的成本相比,XRD检测的成本微不足道. 关于硬化工艺未经验证时可能出现的问题的更多信息, 参见我们的指南 常见的感应硬化缺陷.
7 导致残余奥氏体增加的错误
— 跳过来料组织检查. 如果你不知道硬化前的组织是什么样, 你无法排查输出的问题.
— 奥氏体化过程中发生过热. 每升高一度超过验证点都会将更多碳溶入奥氏体并降低Ms温度.
— 加热过快且均匀性差. 热梯度会产生局部碳富集区. 这些区域会形成RA.
— 淬火延迟. 从停圈到启动淬火的每一秒都是不均匀冷却和部分转变的机会.
— 喷淋不均或搅拌不良. 在一个区域快速淬火而在另一个区域缓慢淬火不会平均化——它会产生局部残余奥氏体(RA).
— 在一次回火循环停止. 当关注残余奥氏体时, 一次循环是起点, 而不是终点.
— 假设硬度=低残余奥氏体. 这就是产生次品零件的错误. 直接测量残余奥氏体,否则不要声称能够控制它.
要点
控制 GCr15轴承钢中的残余奥氏体 不是找到某个神奇参数. 而是管理整个链条——球化组织, 受控加热, 均匀淬火, 战略性回火, 以及直接测量——不能有薄弱环节. 那些因尺寸漂移而返工的零件几乎总能追溯到某个步骤被跳过, 匆忙操作, 或从未验证.
问: 在GCr15轴承钢中可接受的残余奥氏体含量是多少?
一个: 在大多数轴承应用中, 残余奥氏体应保持在以下 6%. 一些高性能应用——精密主轴, 航空航天轴承, 关键服务条件——要求低于的水平 3%. 可接受的极限取决于客户所需的尺寸稳定性和疲劳寿命, 而不是普遍的标准.
问: 仅回火能够将残余奥氏体降低到足够吗?
一个: 这取决于目标. 160–200°C的标准低温回火对残余奥氏体几乎没有影响. 220–260°C的多次高温回火可以显著减少残余奥氏体——通常足以达到≤6%的目标. 但如果要求更低 3%, 单独回火可能还不够, 应评估零下处理.


