
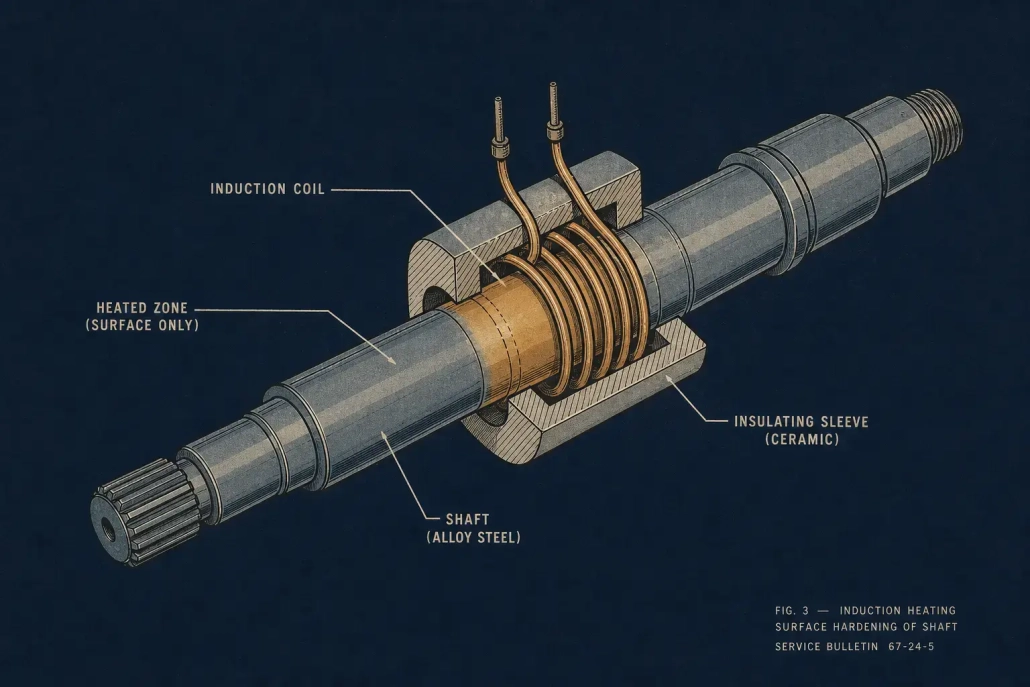
Riscaldamento a induzione nella produzione aerospaziale: Applicazioni, Controllo del processo, e selezione dell'attrezzatura
Hai una parte aerospaziale che necessita di calore in un punto. Il resto del componente dovrebbe rimanere fresco. Una fornace è la risposta sbagliata a questo problema.
Ecco dove Produzione aerospaziale con riscaldamento a induzione si adatta. Controllato, energia localizzata. Non immergere l'intero pezzo. Nessuna attesa per la stabilizzazione di una fornace. Ma ecco il punto: l’induzione non è plug-and-play. È elettromagnetico. I risultati dipendono dalla lega, Geometria, Frequenza, progettazione della bobina, e una dozzina di variabili più piccole che interagiscono tutte. Componili e otterrai uno stretto controllo termico, meno distorsione, cicli più brevi. Mancare, e fai rottami. Se sei nuovo alla fisica di base, come funziona il riscaldamento ad induzione copre le nozioni di base.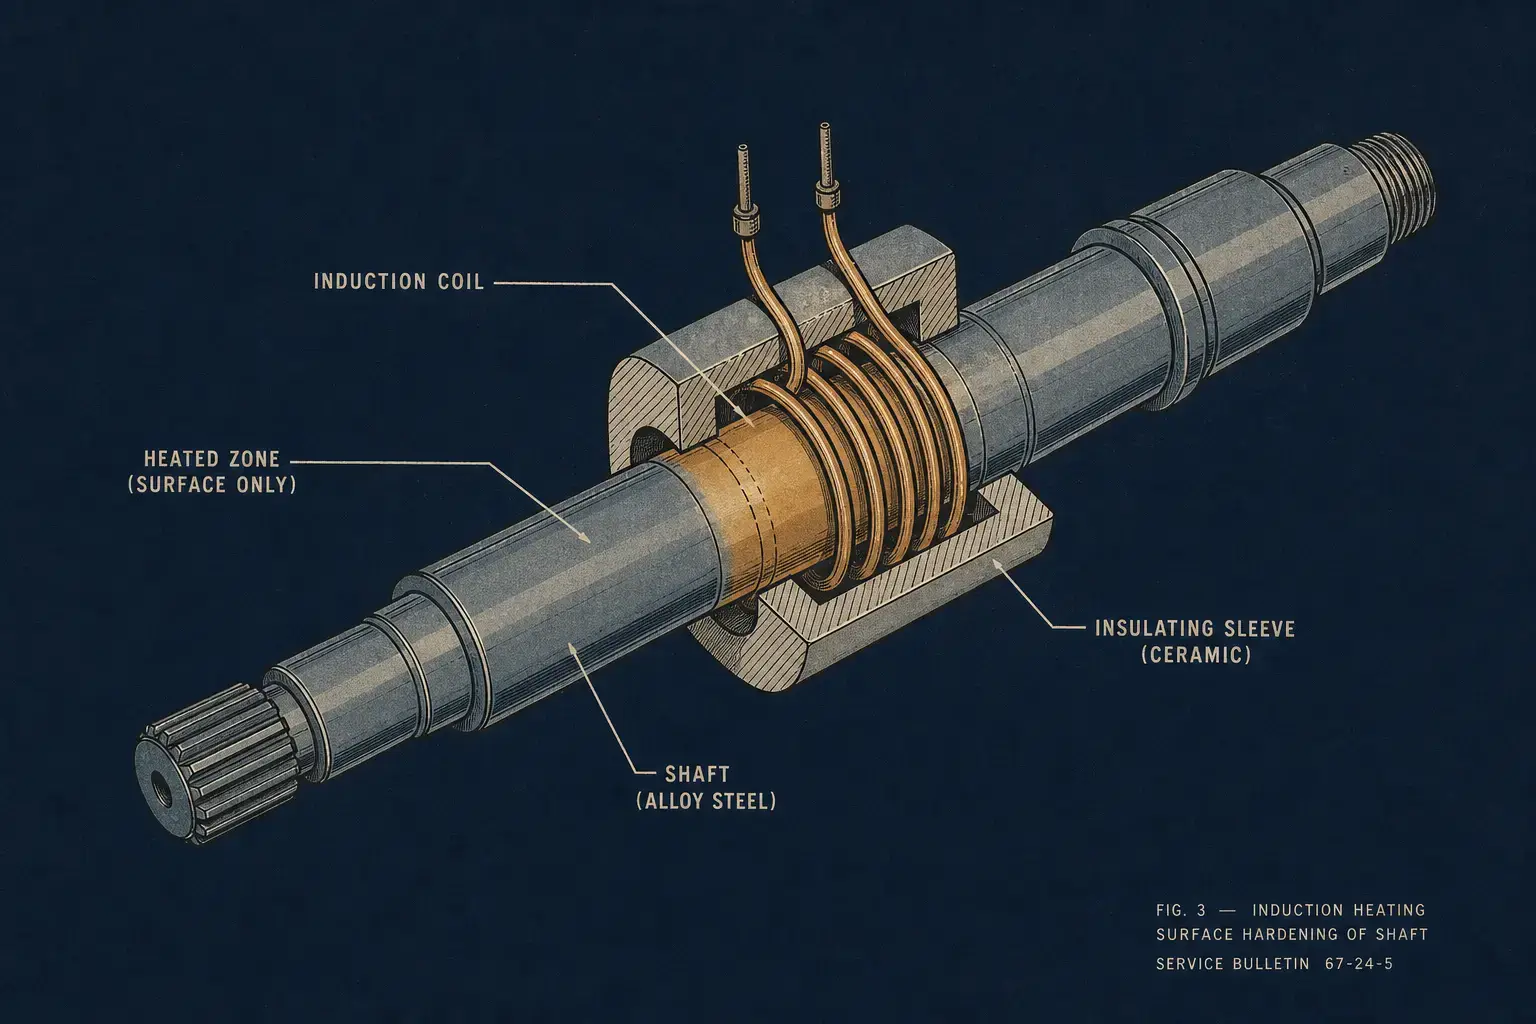
1. Perché il riscaldamento a induzione è adatto alla produzione aerospaziale
Le parti aerospaziali significano materiali costosi, tolleranze strette, e un sacco di documenti. Getta l'intera parte in una fornace e aggiungerai un'esposizione termica di cui non ha mai avuto bisogno: più rischio di distorsione, cicli più lunghi, più maneggevolezza.
L'induzione riscalda il pezzo direttamente con l'energia elettromagnetica. Nessuna fiamma. Nessun elemento radiante. Il modello termico è una funzione delle proprietà del materiale, Frequenza, Geometria della bobina, posizione della parte, e livello di potenza. Ottieni la giusta combinazione e il calore arriverà esattamente dove lo desideri, alla velocità di rampa di cui hai bisogno, ogni ciclo.
Sul pavimento, gli ingegneri non scelgono l’induzione perché sembra high-tech. Lo scelgono perché risolve problemi specifici che i forni non possono toccare:
— Riscalda una caratteristica. Lascia stare il resto.
— Ridurre le fasi di movimentazione. Cicli più brevi rispetto a qualsiasi percorso della fornace.
— Nessun sottoprodotto della combustione. Più pulito della fiamma.
— Basato su ricette. Controllato da PLC. Ripetibile.
— Profili tracciabili per produzioni certificate.
Le migliori applicazioni non sono quelle in cui l’induzione è più veloce. Sono loro che controllano dove il caldo va – e dove non va – fa la differenza tra un processo stabile e un mal di testa costante.
2. Applicazioni aerospaziali comuni per il riscaldamento a induzione
L'induzione si manifesta nella produzione di componenti, Strumenti MRO, e trattamenti termici speciali. Attraverso tutti loro, due cose contano: ripetibilità e una zona influenzata dal calore che puoi effettivamente controllare. Ecco come si confronta con i processi aerospaziali più comuni.
| Processo | Parti aerospaziali tipiche | Ciò che decide il successo |
|---|---|---|
| Tempra a Induzione | Spline, giornali dell'albero, denti degli ingranaggi, sedi dei cuscinetti, componenti dell'attuatore | Progettazione della bobina, Velocità di scansione, tempi di tempra, corrispondenza della frequenza con la profondità del caso |
| Brasatura a Induzione | Assemblaggi di tubi, alloggiamenti dei sensori, raccordi, componenti del sistema di fluidi | Adattamento congiunto, posizionamento del riempitivo, controllo dell'atmosfera o del flusso, tempo di permanenza |
| Accoppiamento a pressione | Cuscinetti, anelli, manicotti, boccole: qualsiasi cosa che possa interferire | Espansione prevedibile, spegnimento a temperatura impostata, posizionamento del pezzo |
| Riscaldamento localizzato | Giunti saldati, Linee di giunzione adesive, Aree di rivestimento, Zone di polimerizzazione dei compositi | Validazione termica all'interno di strette finestre di processo |
L'indurimento a induzione
L'indurimento selettivo crea uno strato duro su un nucleo resistente — esattamente ciò di cui hanno bisogno le superfici di usura su spline, cuscinetti, denti degli ingranaggi, e sedi cuscinetto. Solo l'area target raggiunge la temperatura di trasformazione, quindi la distorsione è inferiore rispetto alla tempra in forno. Il punto critico: tempra ad induzione dipende solo dal design della bobina, Velocità di scansione, dal controllo del raffreddamento, e dalla corrispondenza di frequenza. Modificando uno di questi la distribuzione della durezza si sposta. Difetti comuni nella tempra a induzione quasi sempre riconducono a una di quelle variabili alla deriva.
Brasatura ad induzione
Assemblaggi di tubi, alloggiamenti dei sensori, raccordi, giunti del sistema di fluidi — brasatura a induzione riscalda l'arrosto senza cuocere il resto dell'assemblaggio. Infissi, atmosfera inerte, flusso, gioco articolare controllato: la configurazione si flette attorno alla lega e alle specifiche.
Raggiungere la temperatura di brasatura è semplice. Mantenere la forma congiunta, posizionamento del riempitivo, uniformità del riscaldamento, tempo di permanenza, atmosfera, e velocità di raffreddamento tutti conformi alle specifiche contemporaneamente: questa è la parte che separa un processo affidabile da un generatore di rilavorazione.
Accoppiamento a calza
Cuscinetti, anelli, manicotti, Boccole: qualsiasi cosa con un adattamento ad interferenza si espande in modo pulito sotto induzione. Nessuna fiamma. Nessuna attesa del forno. L’obiettivo non è metallurgico: è l’espansione termica prevedibile. Riscaldare il componente esterno a una temperatura programmata e l'assemblaggio si scioglie. Ripetibile. Noioso, Anche. Questo è il punto.
Legame, curare, e preriscaldamento
Preriscaldamento pre-saldatura. Attivazione adesiva. Cura del rivestimento. Tutti necessitano di calore controllato senza la lentezza o l’ampia esposizione che si ottiene dai riscaldatori radianti. Compositi, rivestimenti, strutture a pareti sottili — queste hanno finestre di processo misurate in gradi a una cifra. L'induzione fornisce il calore. Dimostrare che la temperatura è rimasta dove deve stare è dove vive il vero lavoro.
Trattamento termico con leghe speciali
Acciai, leghe di nichel, titanio, alluminio — l'induzione può gestire tutto, ma non tutte le specifiche di trattamento termico si traducono in induzione. lunghi ammolli. uniformità dell'intero pezzo. Quelli appartengono a una caldaia. L'induzione guadagna il valore dove il processo è selettivo, rapido, il riscaldamento posizionato con precisione è lo scopo del processo, non un compromesso.
3. Considerazioni sui materiali e sul processo
Inizia dal materiale. Resistività elettrica, permeabilità magnetica, conduttività termica, geometria del pezzo, temperatura target: questi cinque fattori determinano se l'induzione funziona facilmente, lavora con fatica, o non ha affatto senso.
| Materiale | Magnetico sotto Curie? | Conducibilità termica | Cosa cambia per l'induzione |
|---|---|---|---|
| Carbonio / Acciaio legato | Sì | Moderato | Semplice. Frequenza regolata per la profondità del caso target. La transizione di Curie modifica il comportamento del riscaldamento a metà ciclo: tienine conto nella profilazione energetica. |
| Leghe di nichel (Inconel 718, 625, ecc.) |
No | Inferiore all'acciaio | È necessaria una maggiore densità di potenza. Fai attenzione ai punti caldi ai bordi e ai cambiamenti di sezione. I gradi sensibili all'ossidazione necessitano del controllo dell'atmosfera. |
| Leghe di titanio (Ti-6Al-4V, ecc.) |
No | Basso | Riscaldamento superficiale rapido, ma il controllo dell'ossidazione è fondamentale. Una bassa conduttività significa che il calore non si diffonde rapidamente: l'accoppiamento della bobina deve essere corretto. |
| Alluminio | No | Molto alto | Alta potenza, è necessario un accoppiamento stretto della bobina. Il calore si diffonde rapidamente, quindi le sezioni sottili richiedono un attento controllo della rampa. Non una configurazione in acciaio: un animale completamente diverso. |
Nel settore aerospaziale, raggiungere la temperatura non è sufficiente. Il metodo di riscaldamento deve supportare le specifiche: limiti di velocità di riscaldamento/rampa, tempo di permanenza, uniformità nella zona riscaldata, condizione della superficie successivamente, vincoli atmosferici, tolleranza alla deformazione, criteri di accettazione metallurgica, e la tracciabilità di ispezione e documentazione che accompagna tutto ciò.
Per parti critiche, la convalida diventa costosa. Termocoppie integrate durante lo sviluppo. Correlazione IR. Traverse di durezza. Microstruttura. Sezionatura distruttiva. Ci vuole tempo. Prevedilo nel budget.
E la geometria conta tanto quanto la chimica. Bordi, angoli, fori, spalle, scanalature, transizioni di diametro: l'induzione non le riscalda nel modo in cui riscalda un cilindro liscio. Le parti aerospaziali hanno geometrie dal peso ridotto, pareti sottili, raggi stretti. Esattamente ciò che rende difficile il riscaldamento uniforme. Forma a spirale, rotazione del pezzo, movimento di scansione, concentratori di flusso, profilazione energetica: tutti gli strumenti in dotazione, ma devono essere testati su parti reali. I modelli ti avvicinano. Le parti dicono la verità.
4. Frequenza, Potenza, e decisioni sulla progettazione della bobina
Tre decisioni danno forma a ogni processo di introduzione alla professione: Frequenza, energia, e progettazione della bobina. Determinano dove atterra il calore, quanto è concentrato, e la velocità con cui la parte raggiunge la temperatura. Se ne perdi uno, il resto del sistema non potrà compensare.
Frequenza. Le frequenze più alte spingono il calore verso la superficie. Le frequenze più basse lo spingono più in profondità. Per la tempra, il numero scelto imposta direttamente la profondità del caso e la larghezza della zona di transizione. Per brasatura o calettamento, la frequenza controlla se il calore si accumula nel giunto o si diffonde attraverso la sezione. La risposta giusta dipende dal tipo di materiale, diametro della parte o spessore della parete, profondità di riscaldamento richiesta, tempo di ciclo, e se stai riscaldando la superficie o cercando di riscaldare l'intera sezione trasversale.
Un sistema da 3–10 kHz su a 50 L'albero in acciaio da mm offre una capacità di custodia profonda. La stessa parte a 200–400 kHz ti limita a un sottile strato superficiale. Nemmeno lo è “Meglio” - fanno lavori diversi. Selezione della frequenza esamina i compromessi in modo più dettagliato.
Potenza. Troppa poca potenza e i cicli si trascinano. Il calore si insinua nelle aree che non volevi riscaldate. Derive del controllo di processo. Troppa potenza disponibile non è un problema di per sé, purché sia controllabile e abbinata alla bobina e alla ricetta. Durante il dimensionamento, impilare la massa della parte e il volume riscaldato rispetto alla temperatura target, tempo di ciclo, perdite di calore verso gli infissi e il raffreddamento, velocità di produzione, ciclo di lavoro, e qualunque parte delle famiglie possa colpire questa macchina lungo la strada.
Non limitarti a chiedere “quanti kilowatt.” Chiedere se il sistema fornisce energia ripetibile ciclo dopo ciclo in condizioni di produzione: invecchiamento delle bobine, spostamento della temperatura dell'acqua, operatori che cambiano turno. Questa è la metrica che conta. Selezione della potenza copre la metodologia di dimensionamento.
Progettazione della bobina. La bobina è dove tutto incontra la parte. Un alimentatore adeguatamente progettato che alimenta una bobina mal progettata produce comunque parti difettose. Le geometrie aerospaziali richiedono quasi sempre bobine personalizzate: i giri standard non ti daranno il modello o lo spazio giusto.
Cosa guardare: forma della bobina e numero di giri, distanza di accoppiamento, quanta tolleranza di posizionamento ha la parte, dimensioni del tubo di rame e capacità di raffreddamento, se i concentratori di flusso aiutano, uniformità del campo, come regge meccanicamente la bobina, e se qualcuno può sostituirlo senza un pomeriggio di riallineamento.
Su parti di alto valore, la ripetibilità della bobina nell'arco di sei mesi conta più delle sue prestazioni il primo giorno. Se la geometria della bobina cammina dietro 500 cicli, oppure il ricambio non corrisponde allo schema termico dell'originale, hai un problema di qualità che verrà visualizzato durante l'ispezione o peggio, in servizio.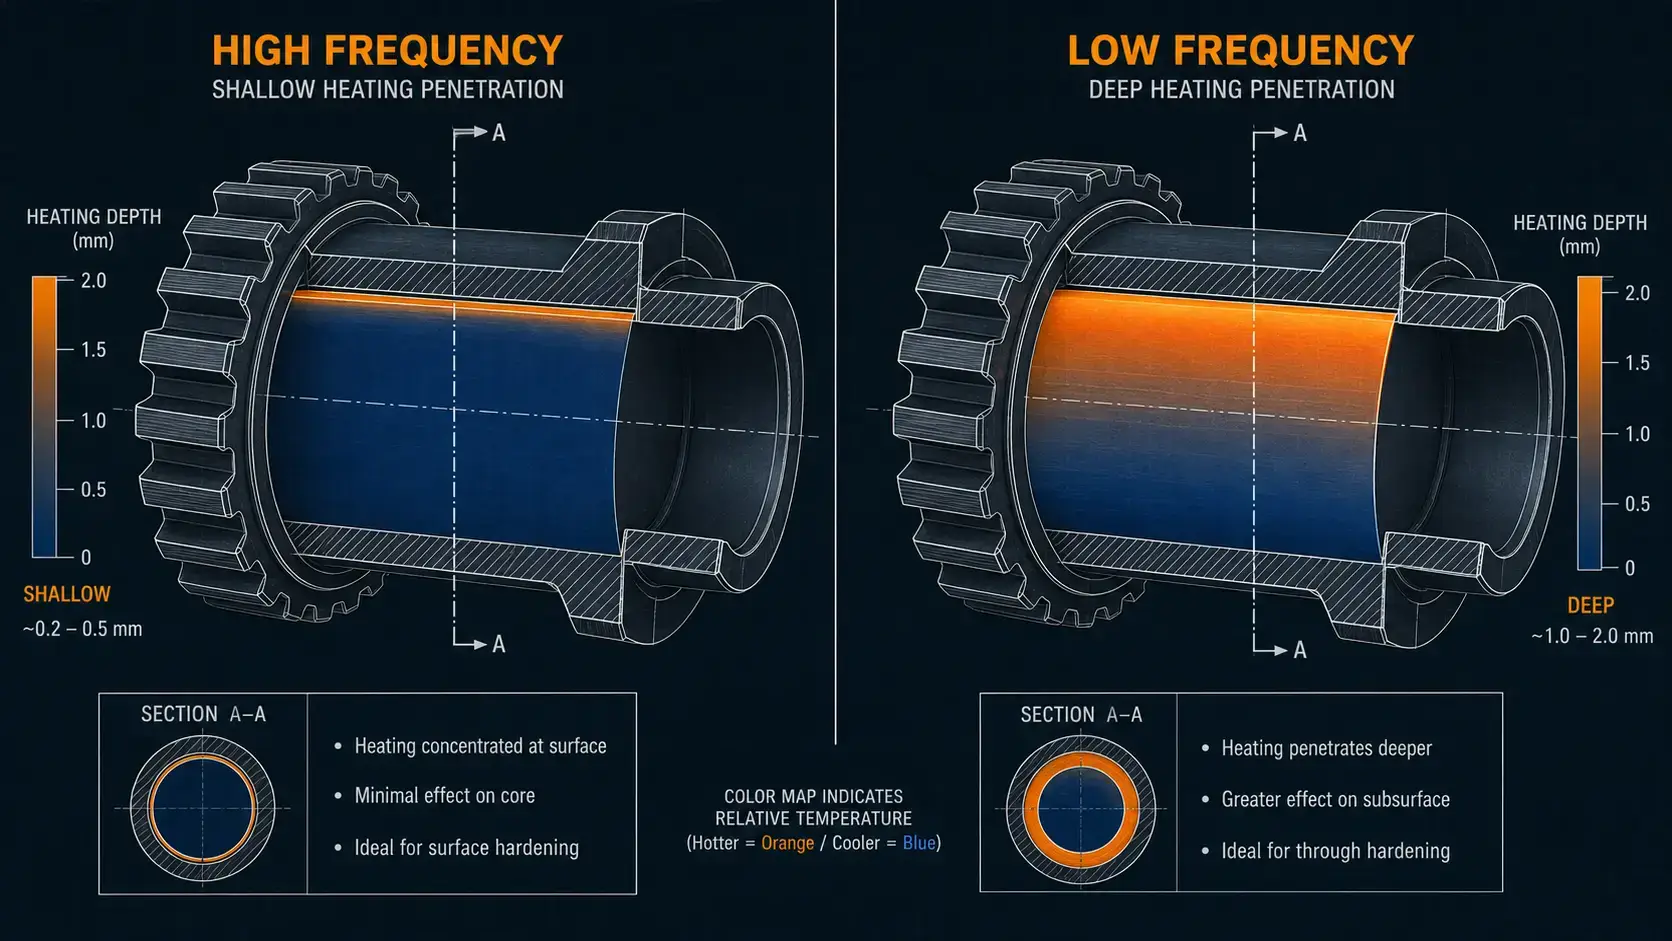
5. Controllo del processo, Automazione, e Assicurazione della Qualità
La produzione aerospaziale vive del controllo dei processi documentato. Le attrezzature a induzione devono fornire ricette ripetibili, erogazione della potenza controllata, monitoraggio della temperatura dove aggiunge valore, e dati di produzione tracciabili.
Quanto controllo? Dipende. Una stazione di calettamento potrebbe aver bisogno solo di spegnimento basato sulla temperatura e conferma della presenza del pezzo. Una cella di tempera che lavora componenti critici per il volo avrà bisogno di profilatura della potenza, controllo della velocità di scansione, tempi di tempra, monitoraggio del flusso, e ricette bloccate con registri di audit.
I pirometri sono l'impostazione predefinita, ma non sono infallibili. Cambiamenti di emissività, la finitura superficiale, dall'angolo di visualizzazione, vapore, incrostazioni, movimento parziale: tutto confonde la lettura. Una volta convalidato un processo, una ricetta power-time a volte è più efficace che inseguire un segnale pirometrico che rimbalza. Altre applicazioni non possono funzionare senza il feedback della temperatura in tempo reale. In quale secchio cadi dipende dalla parte, il materiale, e il requisito di qualità. Provalo. Non dare per scontato.
L’induzione gioca naturalmente con la robotica, tavoli indicizzanti, i nastri trasportatori, apparecchi rotanti, e celle controllate da PLC. Nel settore aerospaziale, l’argomento più forte a favore dell’automazione non è quasi mai la velocità. Sta eliminando le variazioni dipendenti dall’operatore da un processo certificato. Selezione della ricetta per numero di parte. Handshake con codice a barre o MES. Conferma presenza pezzo. Verifica della posizione della bobina. Movimento di scansione servo. Conferma del flusso di raffreddamento. Registrazione della temperatura. Interblocchi di guasto. Monitoraggio dell'acqua di raffreddamento. Niente di tutto ciò è esotico, ma tutto deve funzionare insieme senza che qualcuno lo faccia da babysitter.
L’acqua di raffreddamento non riceve sufficiente attenzione nella progettazione del sistema. Quando va alla deriva, il flusso diminuisce, la temperatura in ingresso aumenta, la conduttività aumenta e si ottengono fastidiosi guasti, bobine cotte, rendimento ridotto, o un’incoerenza del riscaldamento difficile da diagnosticare perché nessuno controlla l’acqua. Portata, qualità, conduttività, temperatura, pressione, filtrazione: specificarli. Monitorali. Sistemi di raffreddamento ad acqua meritano una sezione a parte della scheda tecnica.
6. Selezione delle attrezzature per la produzione aerospaziale
Inizia con il processo, non un catalogo. La giusta configurazione del sistema deriva dalla tua famiglia di componenti, i vostri requisiti di documentazione di qualità, il tuo rendimento, il tuo pavimento, e chi lo manterrà. I test sui campioni superano qualsiasi stima. Per componenti critici, i dati dei test sono l'unica cosa che conta.
Prima di chiamare un fornitore, avere risposte per queste:
— Quali caratteristiche necessitano di calore? Quali materiali e leghe?
— Temperatura, durezza, profondità di cementazione, o criteri congiunti: quali e quanto rigorosi?
— Tempo di ciclo, volume di produzione, ciclo di lavoro?
— Caricamento manuale, semi-auto, o luci spente automatizzate?
— Quali dati di ispezione vengono registrati e dove vanno?
— Utenze in loco? Infrastrutture per l'acqua di raffreddamento?
— Quanti codici condividono questa macchina? Quanto spesso cambiano??
— Sostituzione della bobina: chi lo fa, quanto deve essere veloce?, qual è la procedura di allineamento??
Queste risposte restringono la gamma di frequenza, livello di potenza, piattaforma di controllo, movimentazione meccanica, e pacchetto di raffreddamento. Salta questo e il preventivo che riceverai sarà la configurazione standard di qualcuno, non tuo. Selezione dell'attrezzatura copre il quadro più ampio.
La configurazione del sistema prevede un'alimentazione e una bobina indipendenti (va bene per il semplice riscaldamento) ad una cella automatizzata completamente integrata (ciò di cui solitamente ha bisogno la produzione aerospaziale convalidata). Una chiamata chiave: quanto il controllo del processo spetta al fornitore di induzione rispetto al team di integrazione interno. Se sbagli, ti integrerai due volte.
Manutenibilità non significa “viene fornito con un manuale.” Bobine, tubi, parti temprate, sensori, infissi: tutti gli articoli soggetti a usura. Se lo scambio richiede mezzo turno e l'allineamento non è ripetibile, il vostro processo va alla deriva e gli addetti alla qualità se ne accorgono prima che lo facciano gli addetti alla manutenzione. Cerca l'accesso, diagnostica chiara, parametri di configurazione documentati, e un piano di bobina di riserva che funziona davvero. Soprattutto se questa macchina è quella che alimenta un collo di bottiglia.
7. Limitazioni pratiche e rischi ingegneristici
L’induzione non è la risposta a tutti i problemi di riscaldamento. Brilla quando il lavoro è localizzato, ripetibile, e beneficia della velocità. È lo strumento sbagliato quando è necessario portare una parte complessa e di grandi dimensioni a una temperatura uniforme e mantenerla lì per un ammollo prolungato.
Rischi che si manifestano nel mondo reale:
— Bordi, angoli, le sezioni sottili si riscaldano più velocemente del corpo della parte. Ogni volta.
— Cattivo accoppiamento della bobina o posizionamento disallineato → surriscaldamento locale.
— Variazione della geometria da parte a parte. Non tutti “identico” le parti sono identiche.
— I pirometri giacciono quando la superficie è rifinita, emissività, o cambi di vapore.
- Tempra sottodimensionata durante l'indurimento: non lo saprai finché la traversata della durezza non fallisce.
— Surriscaldamento della bobina dovuto al flusso d'acqua che sul disegno sembrava a posto.
— La bobina di ricambio non corrisponde all'originale. Cambiamenti di processo. Nessuno lo ha segnalato.
La maggior parte di questi non emergono durante la messa in servizio. Si presentano dopo sei mesi di produzione, quando qualcuno cambia un appuntamento, una bobina viene sostituita, oppure una nuova variante di lega arriva sulla linea. Test dell'applicazione, ingegneria della bobina sensata, fissaggio adeguato, e il monitoraggio dei processi ne rileva molti. L'allenamento fa il resto.
| Se hai bisogno… | Induzione | Fornace |
|---|---|---|
| Riscalda un'area specifica, il resto rimane fresco | ✓ | — |
| Temperatura uniforme in tutta la parte + lungo ammollo | — | ✓ |
| Passa da freddo a temperatura in pochi minuti | ✓ | — |
| Elabora in batch centinaia di parti identiche | — | ✓ |
| Automazione in linea, basato su ricette, tracciabile | ✓ | — |
| Atmosfera controllata (vuoto, gas inerte) | — | ✓ |
In pratica, molti negozi gestiscono entrambi. L'induzione gestisce il lavoro selettivo: la brasatura, indurimento, riscaldamento dell'assemblaggio, Preriscaldamento. I forni gestiscono il trattamento termico dell'intero pezzo. Sono complementari. Non concorrenti.
In conclusione: Produzione aerospaziale con riscaldamento a induzione si guadagna il suo posto quando hai bisogno di calore localizzato, erogazione di energia ripetibile, cicli più brevi, e un processo che si integra con attrezzature di produzione controllate. La differenza tra un sistema che funziona e uno che funziona in modo affidabile per anni si riduce a far corrispondere frequenza, energia, progettazione della bobina, il raffreddamento, automazione, e convalida alla parte specifica — e al livello di qualità che deve superare.
FAQ
Q: Quali parti aerospaziali sono buone candidate per il riscaldamento a induzione?
Un: Alberi, scanalature, ingranaggi, superfici dei cuscinetti, Boccole, manicotti, raccordi, e gruppi di tubi: praticamente qualsiasi componente in cui è necessario riscaldare una caratteristica specifica anziché l'intera parte. I migliori candidati tendono ad essere pezzi in cui il riscaldamento selettivo migliora direttamente la stabilità dimensionale o la consistenza dei giunti rispetto alla lavorazione in forno.
Q: Come scegliere la giusta frequenza di induzione per i componenti aerospaziali?
Un: La scelta della frequenza dipende dal materiale, geometria del pezzo, profondità di riscaldamento richiesta, e quello che stai cercando di fare: indurire la superficie, calore passante, o brasare. Le frequenze più alte si concentrano in superficie; frequenze più basse penetrano più in profondità. Il test applicativo su parti rappresentative è il modo più affidabile per bloccarlo. Le stime teoriche aiutano a restringere l’intervallo, ma non sostituiscono i dati di test reali.
Discuti la tua applicazione di riscaldamento a induzione nel settore aerospaziale
Condividi la geometria del tuo pezzo, materiale, obiettivo del processo, e la velocità di produzione. Il nostro team di ingegneri può aiutare a dimensionare la potenza a induzione, Frequenza, progettazione della bobina, e configurazione del sistema per la vostra applicazione aerospaziale.


