
5 Guasti del riscaldamento a induzione — e l'effetto elettromagnetico dietro ciascuno di essi
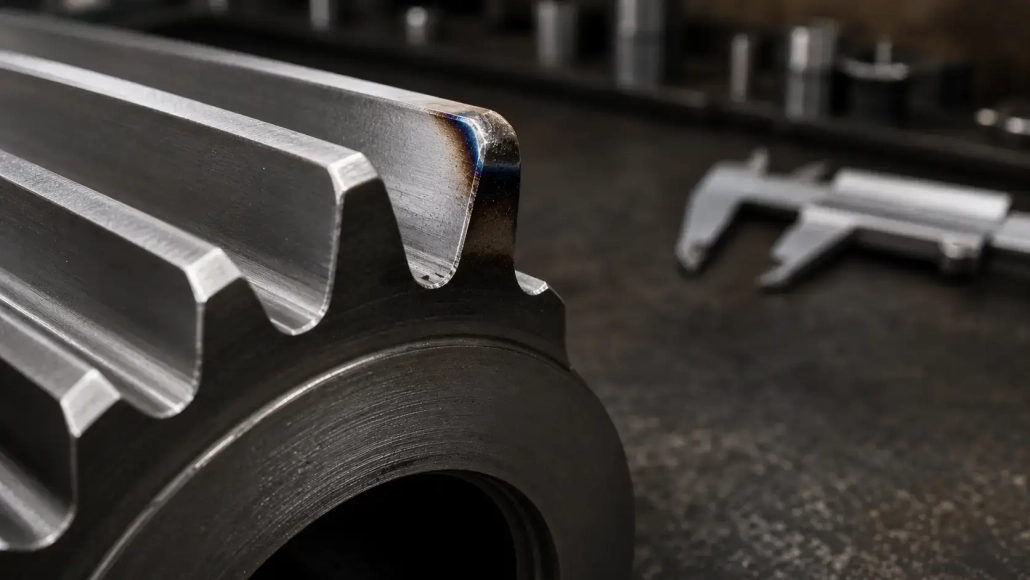
La punta della spline si è sciolta. Non l'intero dente — solo gli ultimi 0,5 mm all'angolo. La specifica di durezza era corretta, l'impostazione di potenza era corretta, e la bobina era centrata. Ma quell'angolo si è comunque bruciato. Se quella sequenza ti sembra familiare, hai già incontrato uno dei cinque effetti elettromagnetici che controllano silenziosamente ogni fallimento del riscaldamento a induzione prima ancora che l'operatore tocchi un controllo.
Questi cinque effetti — spigolo vivo, pelle, prossimità, anello, e fessura — non sono trivialità da manuale. Determinano dove scorre effettivamente la corrente in ogni bobina e in ogni pezzo da lavorare, in ogni ciclo. Spingere la corrente dove non dovrebbe essere, si ottiene un angolo fuso. Allontanarla da dove dovrebbe essere, si ottiene un pezzo freddo e un tempo di ciclo mancante. Cinque guasti sotto. Ognuno corrisponde a un effetto.
1. Bruciature dei bordi agli angoli e alle punte degli ingranaggi splined
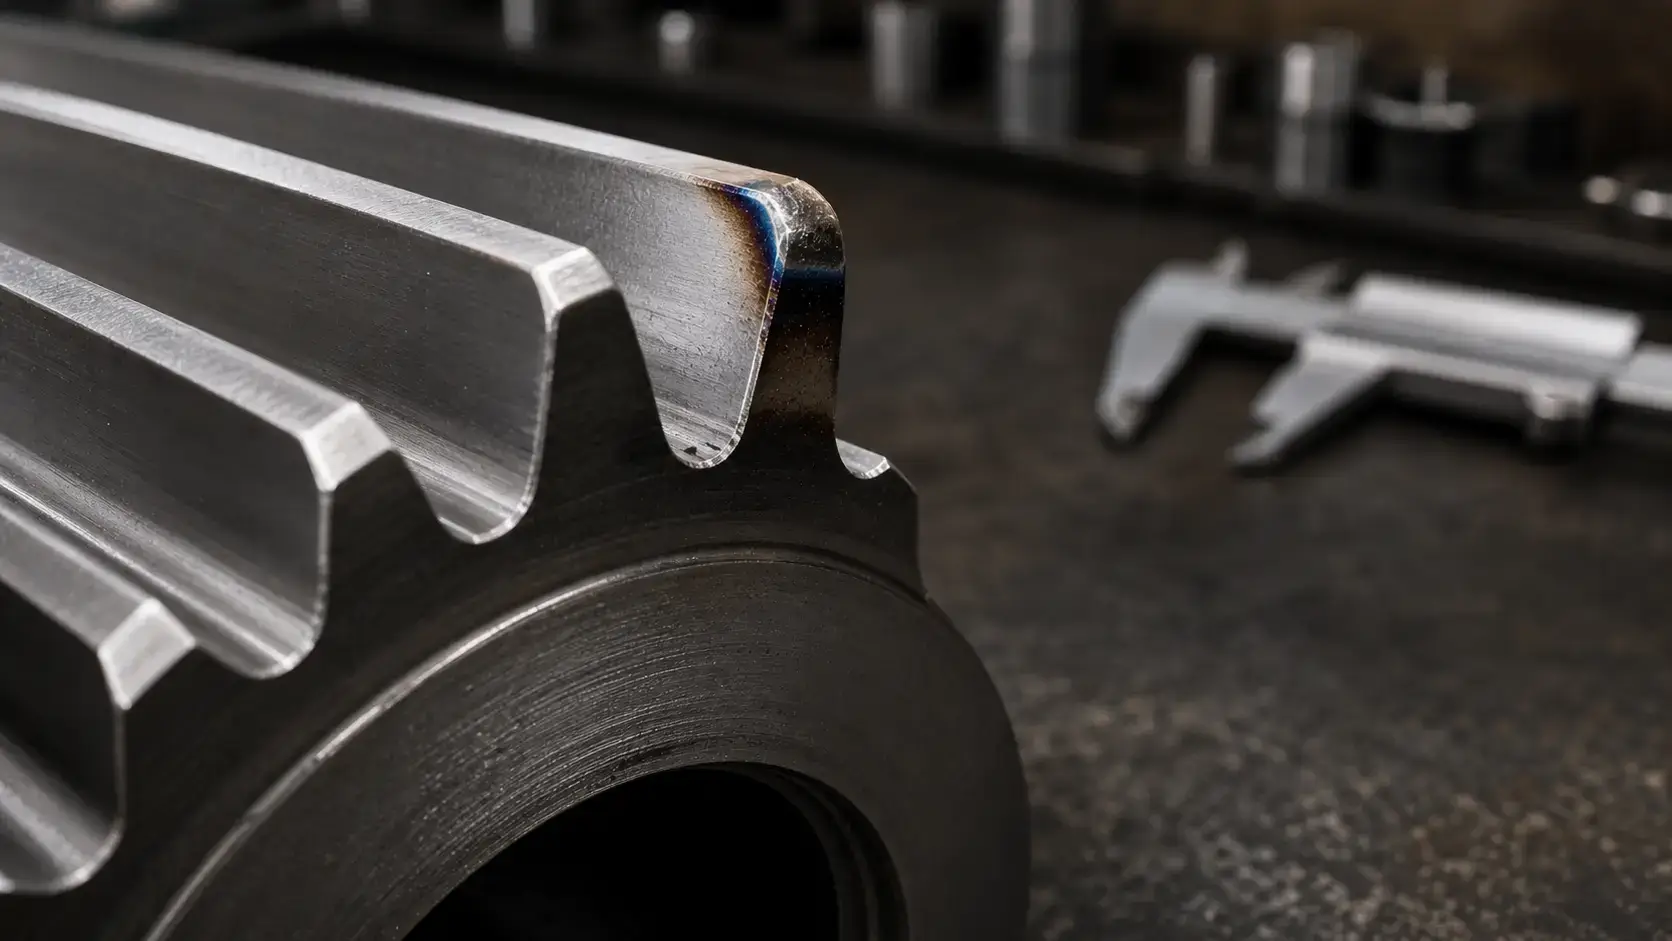
La parte esce dalla bobina e l'angolo viene arrotondato — non lavorato in quel modo, sciolto in quel modo. Bordi della sede della chiavetta, suggerimenti della spline, e gli angoli dei denti degli ingranaggi sono le solite vittime. Il resto della superficie va bene. I controlli di durezza superano. Ma quell'angolo non c'è più, e la parte è rottame.
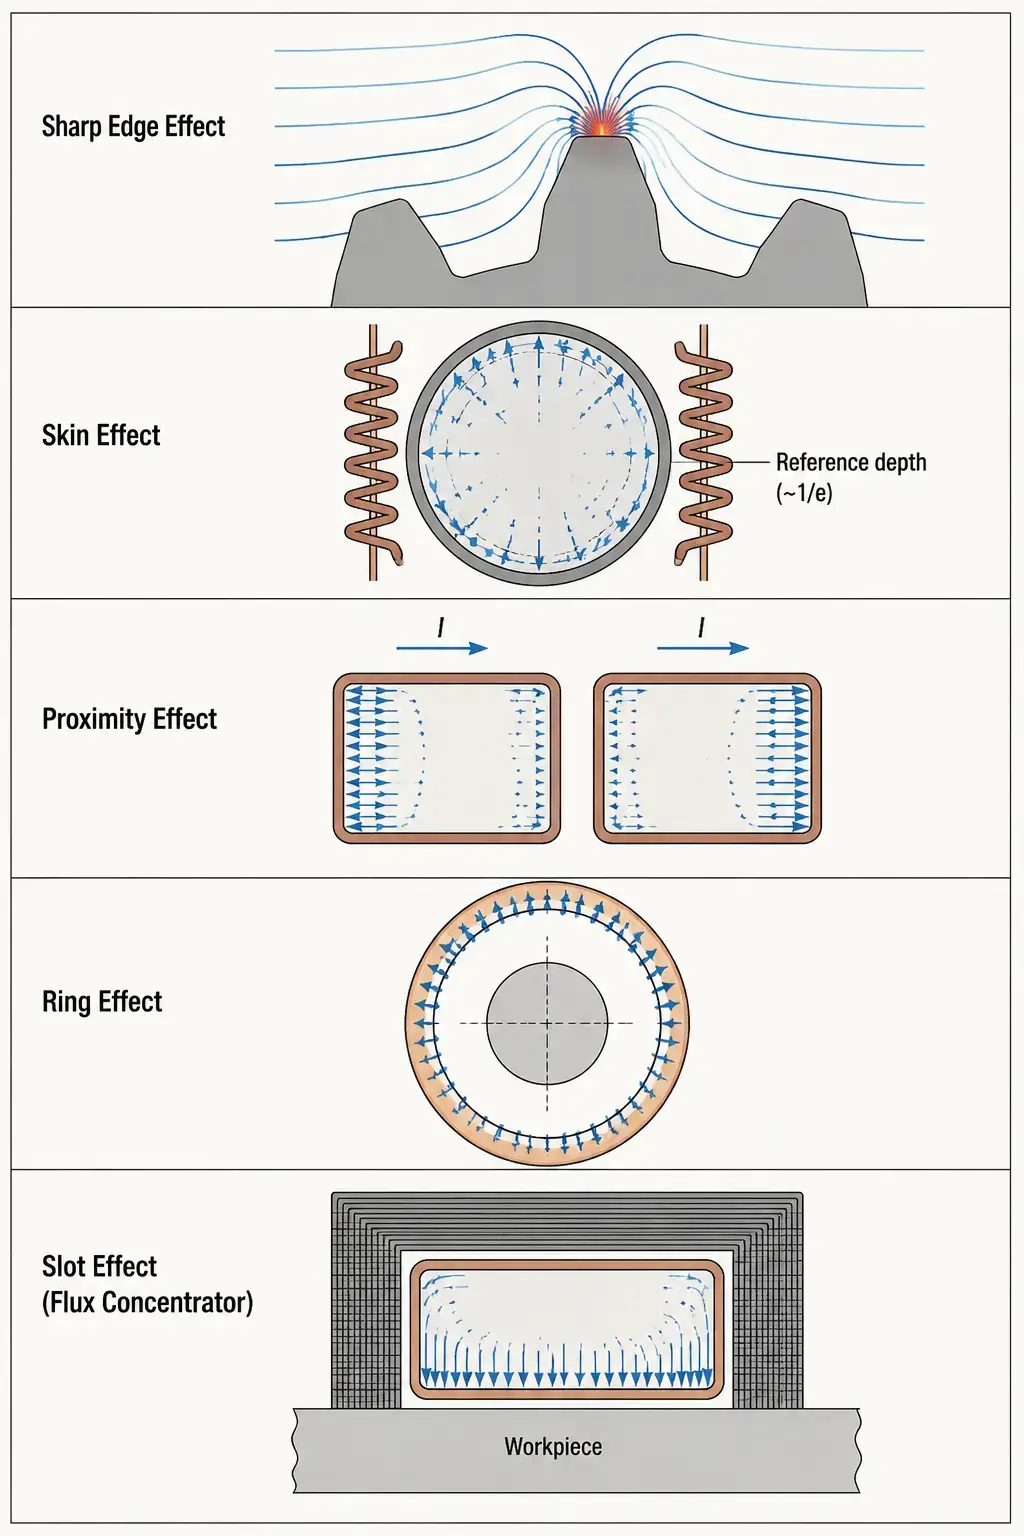
Questa è la effetto spigolo vivo. Le linee del campo magnetico convergono in punti con piccoli raggi di curvatura. Dove le linee si accumulano, picchi di densità di corrente. L'angolo si riscalda più della superficie piana adiacente — a volte molto di più — e l'operatore non se ne accorge finché il pezzo non esce dalla bobina. Più potenza peggiora la situazione. La causa principale è la geometria, non l'impostazione dei kW.
Questo modello di guasto è distinto dalla categoria più ampia di difetti comuni della tempra a induzione come punti deboli o cricche da tempra — la bruciatura dei bordi è localizzata a una caratteristica geometrica ogni volta.
Risolvi il problema:
— Aggiungi uno scudo di rame o un blocco di acciaio accanto alla caratteristica acuta. Questo permette al campo di andare altrove.
— Aumentare lo spazio tra bobina e pezzo all'angolo profilando localmente l'induttore.
— Ridurre la densità di potenza nelle zone adiacenti ai bordi — allargando il gap di accoppiamento o utilizzando un segmento di immersione a bassa potenza nel ciclo.
— Per geometrie critiche, riscaldamento pulsato permette alla conduzione termica di levigare il gradiente di temperatura tra gli impulsi.
2. Profondità della carcassa costantemente fuori bersaglio
Il profilo di durezza arriva dal laboratorio e la profondità del cassone è di 1,2 mm. La specifica dice 2,0–2.5 mm. Cambi la potenza, Cambia la velocità di scansione, aumenta il tempo di ammollo — e la profondità del cassone si sposta di 0,1 mm. È il tipo di risultato che manda un ingegnere di processo in un tunnel di regolazione dei parametri per due turni.
Il parametro con cui stai effettivamente lottando è effetto pelle. La corrente alternata non si distribuisce uniformemente attraverso un conduttore — si accumula verso la superficie. La profondità di riferimento — la distanza a cui la densità di corrente scende a circa 37% del suo valore superficiale — si chiama profondità di pelle. Dipende dalla frequenza, dalla resistività del materiale, e dalla permeabilità magnetica. Frequenze più alte riducono la profondità di pelle. Frequenze più basse la spingono più in profondità.
Se la profondità del caso è bloccata a livelli superficiali indipendentemente da quanto potenza e tempo applichi, stai usando una frequenza troppo alta per la profondità target. La corrente attuale non può raggiungere una profondità sufficiente per riscaldare il materiale oltre la profondità di riferimento a nessun livello di potenza pratico. Selezione della frequenza è la leva qui, non più kilowatt.
Risolvi il problema:
— Calcola la profondità di penetrazione richiesta per il tuo caso target. Se la profondità di riferimento è inferiore a metà della profondità del caso target alla temperatura di Curie, hai bisogno di una frequenza più bassa.
— Per profondità di caso elevate (>3 mm), passa dalla frequenza media (10–30 kHz) a bassa frequenza (3–10 kHz).
— La resistività e la permeabilità cambiano con la temperatura. L'acciaio sopra il Curie diventa non magnetico e la profondità di penetrazione aumenta — La tua scelta di frequenza deve considerare entrambi gli stati.
3. Riscaldamento irregolare nelle bobine a più spire
Stai usando una bobina a più spire e il modello di riscaldamento mostra strisce — bande calde e bande fredde alternate lungo l'asse del pezzo. Le spire sono meccanicamente identiche, La distanza sembra uniforme sotto un righello, e l'alimentatore è costante. Dovrebbe riscaldare in modo uniforme. Non è così.
Quello che stai osservando è l' effetto di prossimità che lavora contro di te. Quando due conduttori paralleli trasportano corrente alternata nella stessa direzione, la corrente si concentra sui lati esterni di entrambi i conduttori — lontano l'uno dall'altro. In una bobina a più spire, le spire adiacenti spingono la corrente verso i loro bordi esterni. Il lato rivolto verso il pezzo di ciascuna spira riceve una densità di corrente inferiore a quella prevista dal progettista. Il risultato è un profilo di riscaldamento a forma di conchiglia: picchi dove ogni spira è direttamente di fronte al pezzo, valli negli spazi tra le spire.
L'effetto di prossimità interagisce con Geometria della bobina in modi invisibili a occhio nudo. Due bobine con dimensioni esterne identiche e numero di spire possono produrre schemi di riscaldamento completamente diversi se la distanza tra le curve differisce anche solo di pochi millimetri.
Risolvi il problema:
— Ridurre lo spazio tra curve. Giri più vicini forzano più corrente alla faccia interna di ogni curva tramite accoppiamento reciproco.
— Passare a una bobina a singola volta se densità di potenza e induttanza lo permettono. Nessuna curva adiacente, nessun effetto di prossimità.
— Usare concentratori di flusso sul lato esterno di ogni spira per far tornare la corrente verso la superficie rivolta al pezzo.
4. OD Coil Struggles While ID Coil Doesn't
Due lavori, stessa alimentazione, stessa frequenza. La bobina del foro interno riscalda il pezzo in 12 secondi. La bobina del diametro esterno su un pezzo di diametro simile impiega 20 secondi e funziona più calda nel farlo. L'operatore compensa con più potenza, il che sollecita la bobina, ne accorcia la vita, e comunque non raggiunge l'obiettivo dei tempi del ciclo. Niente sembra sbagliato. La bobina è centrata e il gap è costante.
La variabile invisibile è l' effetto anello. In un conduttore circolare che porta corrente alternata, la densità di corrente si concentra sulla superficie interna dell'anello — il lato con il raggio di curvatura più piccolo. Per una bobina ID che riscalda una boccola, l'effetto anello è un alleato: spinge naturalmente la corrente verso la superficie rivolta al pezzo in lavorazione. Per una bobina OD che riscalda un albero, l'effetto anello è un nemico: attira la corrente verso la superficie interna della bobina ma lontano dalla parte, riducendo l’efficienza dell’accoppiamento.
L'aggiunta di più kW riscalda semplicemente la bobina più velocemente. Per portare corrente sulla superficie rivolta verso il pezzo, lo reindirizzi — ed è lì che concentratori di flusso guadagnare il loro costo. Un materiale magnetico sagomato sulla superficie non operativa della bobina OD fornisce un percorso a bassa riluttanza che riporta la corrente verso il pezzo da lavorare. L'acciaio al silicio laminato funziona per frequenze più basse; i compositi magnetici in ferrite o modellabili gestiscono frequenze più elevate.
Risolvi il problema:
— Aggiungi concentratori di flusso all'esterno (non lavorativo) superficie delle bobine OD. Questo non è un optional per un riscaldamento OD efficiente — compensa l'effetto anello.
— Per bobine ID, già l'effetto anello aiuta. Non concentrarti eccessivamente — lasciare il progetto così com'è a meno che il riscaldamento non sia troppo aggressivo.
— Quando si passa da un progetto di bobina da un'applicazione ID ad un'applicazione OD, aspettatevi un 15–30% calo dell'efficienza di accoppiamento senza concentratori.
5. Riscaldamento lento nonostante le corrette impostazioni di potenza
L'alimentatore legge 80 kW. La frequenza è giusta, il divario di accoppiamento è giusto, e un lavoro simile su una bobina diversa ha funzionato bene a 60 kW. Ma questa parte raggiunge lentamente la temperatura. Il tempo del ciclo si allunga. Fai funzionare la bobina sul banco e diventa calda — più calda di quanto dovrebbe — mentre il pezzo da lavorare si muove appena.
La corrente sta scorrendo, ma sta scorrendo sul lato sbagliato del conduttore. Senza concentratori di flusso per indirizzarla, La corrente alternata in un conduttore rettangolare si distribuisce su tutte e quattro le facce — solo una delle quali è rivolta verso il pezzo da lavorare. Le altre tre facce scaldano l'aria, scaldano il corpo della bobina, scaldano tutto tranne la parte. Questo è il lato negativo dell' effetto della scanalatura: quando un conduttore è circondato su tre lati da materiale magnetico, la corrente viene spinta verso il lato aperto. quando quel materiale magnetico è assente, la corrente si diffonde liberamente verso superfici non funzionanti.
Il sintomo è facile da diagnosticare erroneamente perché l'alimentatore mostra energia che esce dal mobile. Sta andando da qualche parte — solo non nel pezzo di lavoro. La bobina si riscalda più del previsto, i tempi del ciclo salgono, e nessuno pensa di controllare se la corrente scorre sulla faccia destra del rame.
Risolvi il problema:
— Circondare le tre facce inattive del conduttore con materiale concentratore di flusso. L'effetto della scanalatura farà concentrare la corrente verso il lato aperto, rivolto verso il pezzo da lavorare.
— Se avete già i concentratori e il riscaldamento è ancora lento, ispezionateli. Fessurati, delaminati, o surriscaldati i concentratori perdono permeabilità e smettono di deviare la corrente.
— Abbina il materiale del concentratore alla frequenza: acciaio al silicio laminato sotto i 30 kHz, ferrite sopra, compositi modellabili per geometrie 3D complesse dove impilare laminazioni è impraticabile.
Chiave da asporto
La maggior parte i guasti del riscaldamento a induzione non sono casuali. Sono prevedibili. Ognuno risale a uno dei cinque effetti elettromagnetici che determinano dove va la corrente — e dove non va. Imparati come lista di controllo, trasformano un esercizio di risoluzione dei problemi di due turni in una diagnosi di cinque minuti.
Se stai impostando un nuovo tempra ad induzione processo e il modello di riscaldamento non corrisponde alle aspettative, verifica i cinque prima di cambiare un singolo parametro del processo. Il problema è quasi sempre quale faccia del rame sta ricevendo la corrente.
FAQ
Q: Come faccio a capire se il problema è la bobina o l'alimentatore?
Un: Sostituire la bobina. Se il problema segue la bobina, è legato alla geometria o al concentratore — uno dei cinque effetti in questo articolo. Se il problema persiste con una bobina nota funzionante, controllare la forma d'onda dell'uscita dell'alimentatore, le connessioni del bus, e la rete di adattamento.
Q: Possono due effetti agire contro di me contemporaneamente?
Un: Di solito succede. Una bobina OD che riscalda un albero con spalle appuntite e senza concentratori di flusso sta perdendo efficienza a causa dell'effetto anello, l'effetto bordo appuntito, e l'effetto dello slot mancante contemporaneamente. Risolvili uno alla volta, iniziando da quello che causa il peggior risultato — di solito il bordo tagliente che brucia o la perdita di efficienza più profonda.
Q: Questi effetti sono specifici della cementazione induttiva??
Un: No. Gli stessi cinque effetti governano ogni applicazione di riscaldamento a induzione — brasatura, accoppiamento a interferenza, rinvenimento, Riscaldamento del billette, Cementazione completa. I sintomi di guasto cambiano a seconda del processo, ma la causa elettromagnetica è identica.
Gestire un guasto di riscaldamento che non puoi diagnosticare?
Inviaci il disegno del pezzo e una foto dell'area danneggiata. Ti diremo quale effetto sta agendo contro di te e cosa deve fare la bobina per correggerlo.


