
5 感应加热故障——以及背后每一种故障的电磁效应
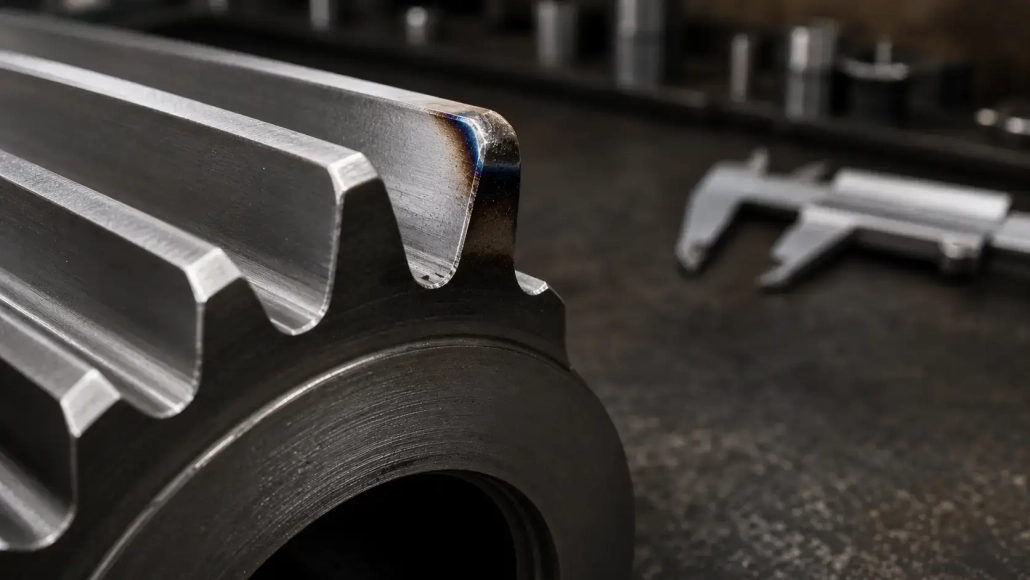
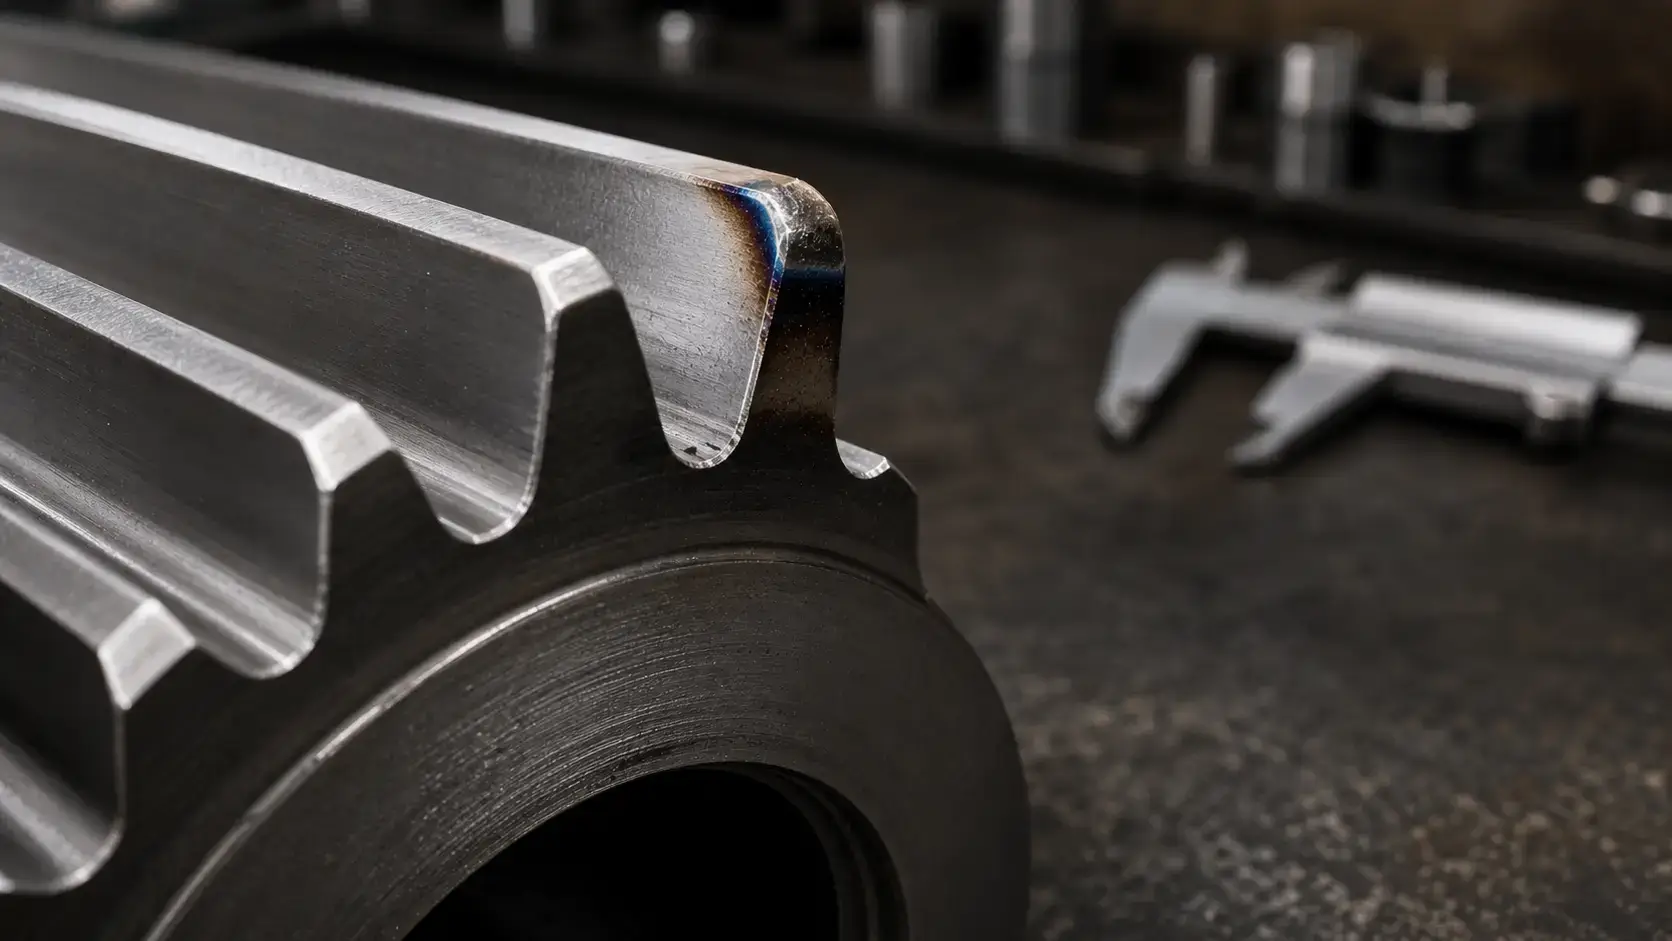
花键尖端熔化了. 不是整个齿 — 就在拐角处的最后 0.5 毫米. 硬度规格正确, 电源设置正确, 线圈居中. 但那个角落仍然燃烧着. 如果这个顺序听起来很熟悉, 你已经遇到了五种电磁效应之一,它们悄悄地控制着每一个 感应加热故障 在操作员接触控制器之前.
这五种功效 — 锋利的边缘, 皮肤, 邻近性, 环, 和插槽 — 不是教科书琐事. 它们确定电流在每个线圈和每个工件中实际流动的位置, 在每个周期. 将电流推向不属于它的地方, 你会得到一个融化的角落. 将其从应有的位置拉开, 你会得到一个冷零件并且错过了循环时间. 以下五次失败. 每一项对应一种效果.
| 1. 拐角和样条尖端处的边缘燃烧 | 2. 案例深度始终偏离目标 |
| 3. 多匝线圈加热不均匀 | 4. OD Coil Struggles While ID Coil Doesn't |
| 5. 尽管功率设置正确,但加热缓慢 | 要点 |
1. 拐角和样条尖端处的边缘燃烧
该部件从线圈中出来,并且拐角被圆化 — 不是那样加工的, 就这样融化了. 键槽边缘, 样条尖端, 齿轮齿角是常见的受害者. 其余表面都还好. 硬度检查通过. 但那个角落已经消失了, 该零件是废品.
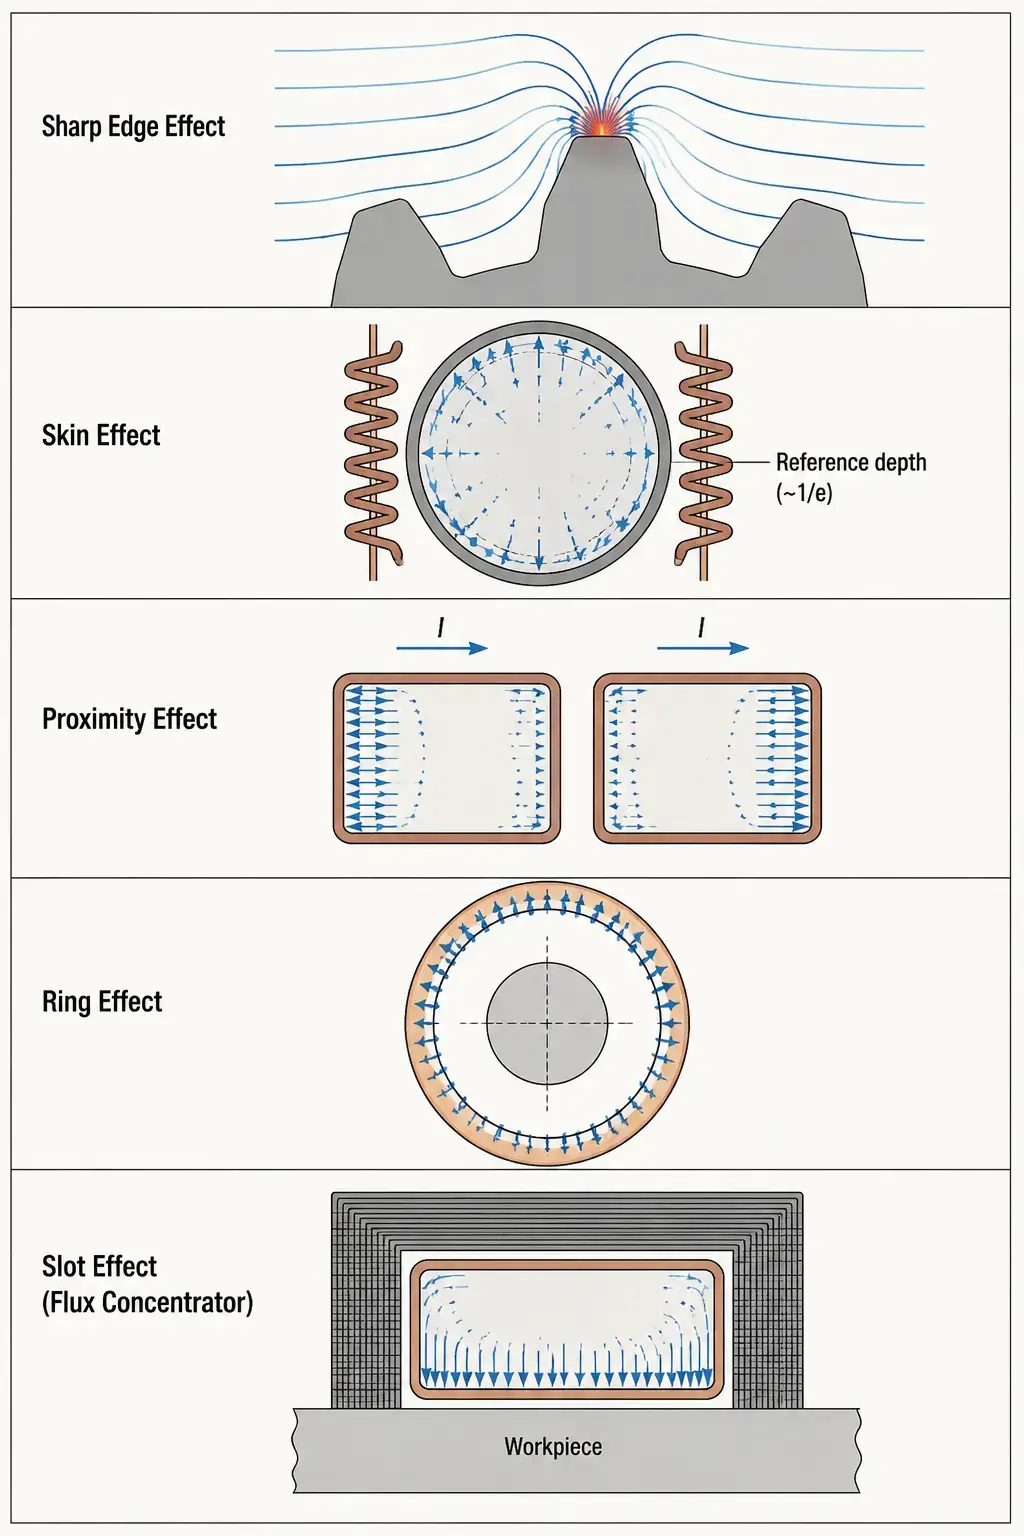
这就是 锐边效应. 磁场线会聚在曲率半径较小的特征处. 线条聚集的地方, 电流密度尖峰. 拐角处的温度比邻近的平坦表面要高 — 有时更热 — 直到零件退出线圈后,操作员才能看到它. 更多的力量使情况变得更糟. 根本原因是几何, 不是千瓦设置.
这种故障模式与更广泛的故障模式不同 常见的感应硬化缺陷 如软点或淬火裂纹 — 每次边缘燃烧都局限于几何特征.
修复它:
— 在尖锐特征附近添加铜屏蔽或钢强盗块. 它让这个领域有其他地方可以去.
— 通过局部分析电感器来增加拐角处的线圈与工件间隙.
— 降低边缘相邻区域的功率密度 — 通过加宽耦合间隙或在循环中使用较低功率的浸泡段.
— 对于关键几何形状, 脉冲加热使热传导平滑脉冲之间的温度梯度.
2. 案例深度始终偏离目标
实验室返回的硬度分布图,渗层深度为 1.2 毫米. 规范说2.0–2.5 毫米. 你改变电源, 改变扫描速率, 增加浸泡时间 — 外壳深度移动 0.1 毫米. 这种结果会让工艺工程师陷入参数调整的兔子洞,进行两个班次.
你实际要战斗的参数是 表皮效应. 交流电在导体中分布不均匀 — 它涌向表面. 参考深度 — 电流密度下降到大约的距离 37% 其表面价值 — 称为趋肤深度. 这取决于频率, 材料电阻率, 和磁导率. 较高的频率会缩小趋肤深度. 较低的频率将其推得更深.
如果无论您使用功率和时间做什么,外壳深度都卡得很浅, 您运行的频率对于目标深度而言太高. 在任何实际功率水平下,电流物理上无法达到足够深以将材料加热到超过参考深度. 频率选择 杠杆在这里, 没有更多千瓦.
修复它:
— 计算您的目标情况所需的集肤深度. 如果参考深度小于居里温度下目标外壳深度的一半, 你需要较低的频率.
— 适用于深渗层深度 (>3 毫米), 从中频移出 (10–30 千赫) 至低频 (3–10 千赫).
— 电阻率和磁导率随温度变化. 居里以上的钢变得无磁性并且趋肤深度跳跃 — 您的频率选择必须考虑这两种状态.
3. 多匝线圈加热不均匀
您正在运行多匝线圈并且加热图案有条纹 — 热带和冷带沿零件轴交替. 匝数在机械上是相同的, 标尺下的间距看起来均匀, 并且供电稳定. 应该受热均匀. 它并没有.
你所看到的是 邻近效应 与你作对. 当两个平行导体以相同方向承载交流电时, 电流集中在两个导体的外侧 — 彼此远离. 在多匝线圈中, 相邻匝将电流推至其外边缘. 每匝面向工件一侧的电流密度低于设计者假设的电流密度. 结果是扇形加热曲线: 每个转弯直接面向零件的峰, 转弯之间的间隙中的山谷.
邻近效应相互作用 线圈几何形状 以肉眼看不见的方式. 如果线圈的匝距相差几毫米,即使外部尺寸和匝数相同,两个线圈也可能产生完全不同的加热模式.
修复它:
— 减小匝间间隙. 更紧密的匝通过互耦作用迫使更多电流流向每匝的内侧.
— 如果允许功率密度和电感,可改用单匝线圈. 无相邻匝, 无邻近效应.
— 在每匝外侧使用磁通集中器将电流推回到面向工件的表面.
4. OD Coil Struggles While ID Coil Doesn't
两份工作, 相同电源, 同频. 内孔线圈加热零件 12 秒. 相似直径零件上的外径线圈采用 20 几秒钟并且运行得更热. 运营商用更多的力量进行补偿, 这对线圈施加压力, 缩短其寿命, 仍然没有达到周期时间目标. 没有任何异常. 线圈居中且间隙均匀.
看不见的变量是 环效应. 在承载交流电的环形导体中, 电流密度集中在环的内表面 — 半径较小的一侧. 对于加热孔的内径线圈, 环效应是一个盟友: 它自然将电流推向靠近工件的表面. 对于加热轴的外径线圈, 环效应是一个敌人: 它将电流拉向线圈的内表面,但远离零件, 降低耦合效率.
添加更多千瓦只会更快地加热线圈. 使电流流向面向工件的表面, 你重定向它 — 那就是在那里 磁通集中器 赚取他们的成本. OD 线圈非工作表面上的成形磁性材料提供了低磁阻路径,迫使电流流回工件. 叠片硅钢适用于较低频率; 铁氧体或可模制磁性复合材料可处理更高的频率.
修复它:
— 在外部添加通量集中器 (非工作的) 外径线圈表面. 对于有效的 OD 加热来说,这不是可选的 — 它补偿了环效应.
— 对于 ID 线圈, 环效应已经有帮助. 不要过度集中 — 保持设计不变,除非加热过于剧烈.
— 将线圈设计从内径应用切换到外径应用时, 预计15–30% 没有聚光器时耦合效率下降.
5. 尽管功率设置正确,但加热缓慢
电源读数为 80 kW. 频率对了, 联轴器间隙正确, 在不同的线圈上进行类似的工作在 60 kW 时运行良好. 但这部分逐渐升温. 周期时间延长. 你在工作台上运行线圈,它会变热 — 比应有的热 — 当工件几乎不移动时.
电流正在流动, 但它流向导体的错误一侧. 没有 磁通集中器 来引导它, 矩形导体中的交流电流分布在所有四个面上 — 其中只有一个面向工件. 其他三个面加热空气, 加热线圈罩, 加热除零件之外的所有东西. 这是另一面 槽效应: 当导体的三边被磁性材料包围时, 电流被迫流向开放一侧. 当磁性材料不存在时, 电流自由传播到非工作表面.
由于电源显示能量离开机柜,该症状很容易被误诊. 它要去某个地方 — 只是没有进入工件. 线圈运行温度比预期要高, 周期时间向上漂移, 没有人想到检查电流是否流过铜的右面.
修复它:
— 用通量集中材料包围导体的三个非工作面. 槽效应会将电流集中到开路, 面向工件的一侧.
— 如果您已经有集中器并且加热仍然很慢, 检查他们. 破裂, 分层的, 或过热的聚光器失去磁导率并停止引导电流.
— 将聚光器材料与频率相匹配: 30kHz以下叠片硅钢片, 铁氧体上面, 用于复杂三维几何形状的可成型复合材料,当堆叠层压板不可行时.
要点
大多数 感应加热故障 不是随机的. 它们是可预测的. 每一个故障都可以追溯到五种电磁效应之一,这些效应决定了电流的走向 — 以及电流不流向的方向. 作为检查清单学习时, 它们可以将一个需要两班倒的故障排查工作变成五分钟的诊断.
如果您正在建立一个新的 感应淬火 工艺并且加热模式与预期不符, 在更改任何工艺参数之前,先检查这五项. 问题几乎总是电流在铜的哪一面上.
常见问题解答
问: 如何判断是线圈问题还是电源问题?
一个: 交换线圈. 如果问题出在线圈上, 它与几何或集中器相关 — 本文中的五种效果之一. 如果已知良好的线圈问题仍然存在, 检查电源输出波形, 汇流排连接, 和匹配网络.
问: 两种效果可以同时对我起作用吗?
一个: 他们通常会这样做. 外径线圈加热带有尖肩且无通量集中器的轴时,会因环效应而失去效率, 锐边效应, 和同时缺失的槽位效果. 一次修复一个, 从导致最坏结果的那个开始 — 通常是锋利的边缘燃烧或最深的效率损失.
问: 这些影响是感应淬火特有的吗??
一个: 不. 每个感应加热应用都受同样的五种影响影响 — 钎焊, 过盈配合, 回火, 钢坯加热, 整体硬化. 故障症状随过程而变化, 但电磁根源是相同的.


