
5 Sự Cố Gia Nhiệt Cảm Ứng — và Hiệu Ứng Điện Từ Đằng Sau Mỗi Sự Cố
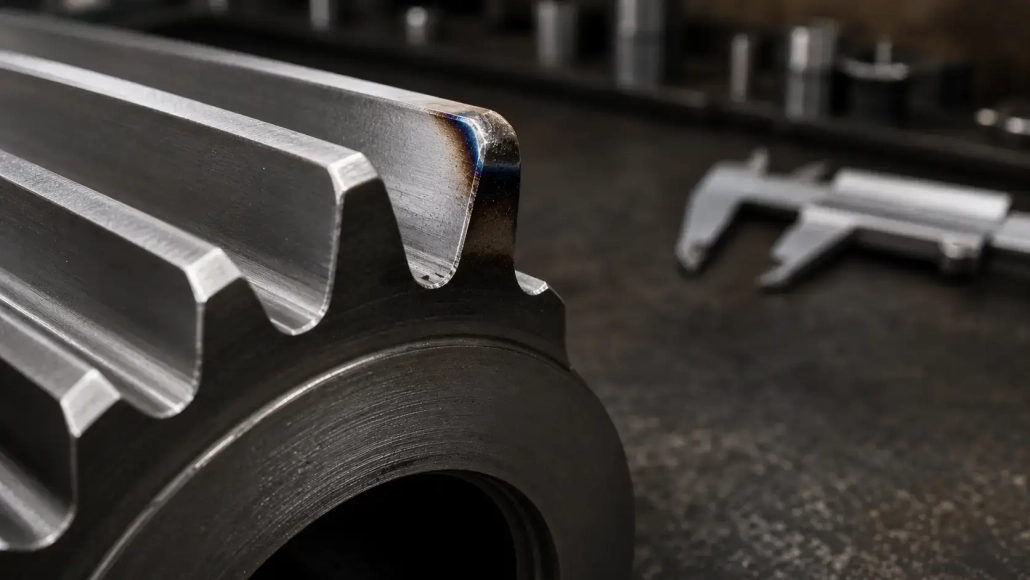
Đầu răng spline bị nóng chảy. Không phải toàn bộ răng — chỉ 0,5 mm cuối ở góc. Thông số độ cứng là đúng, cài đặt công suất là đúng, và cuộn dây được căn giữa. Nhưng góc đó vẫn bị cháy. Nếu trình tự đó nghe quen thuộc, bạn đã gặp một trong năm hiệu ứng điện từ kiểm soát âm thầm mọi lần thất bại gia nhiệt cảm ứng trước khi người vận hành chạm vào bộ điều khiển.
Năm hiệu ứng này — cạnh sắc, da, gần gũi, vòng, và khe — không phải là chuyện vặt vãnh. Chúng xác định dòng điện thực sự chảy ở đâu trong từng cuộn dây và từng chi tiết, trên mỗi chu kỳ. Đẩy dòng điện vào nơi không thuộc về, bạn sẽ có một góc nóng chảy. Kéo nó ra khỏi vị trí cần thiết, bạn sẽ có một bộ phận lạnh và một chu kỳ bị bỏ lỡ. Năm lần thất bại phía dưới. Mỗi lần phản ánh một hiệu ứng duy nhất.
1. Đốt cạnh ở các góc và đầu Spline
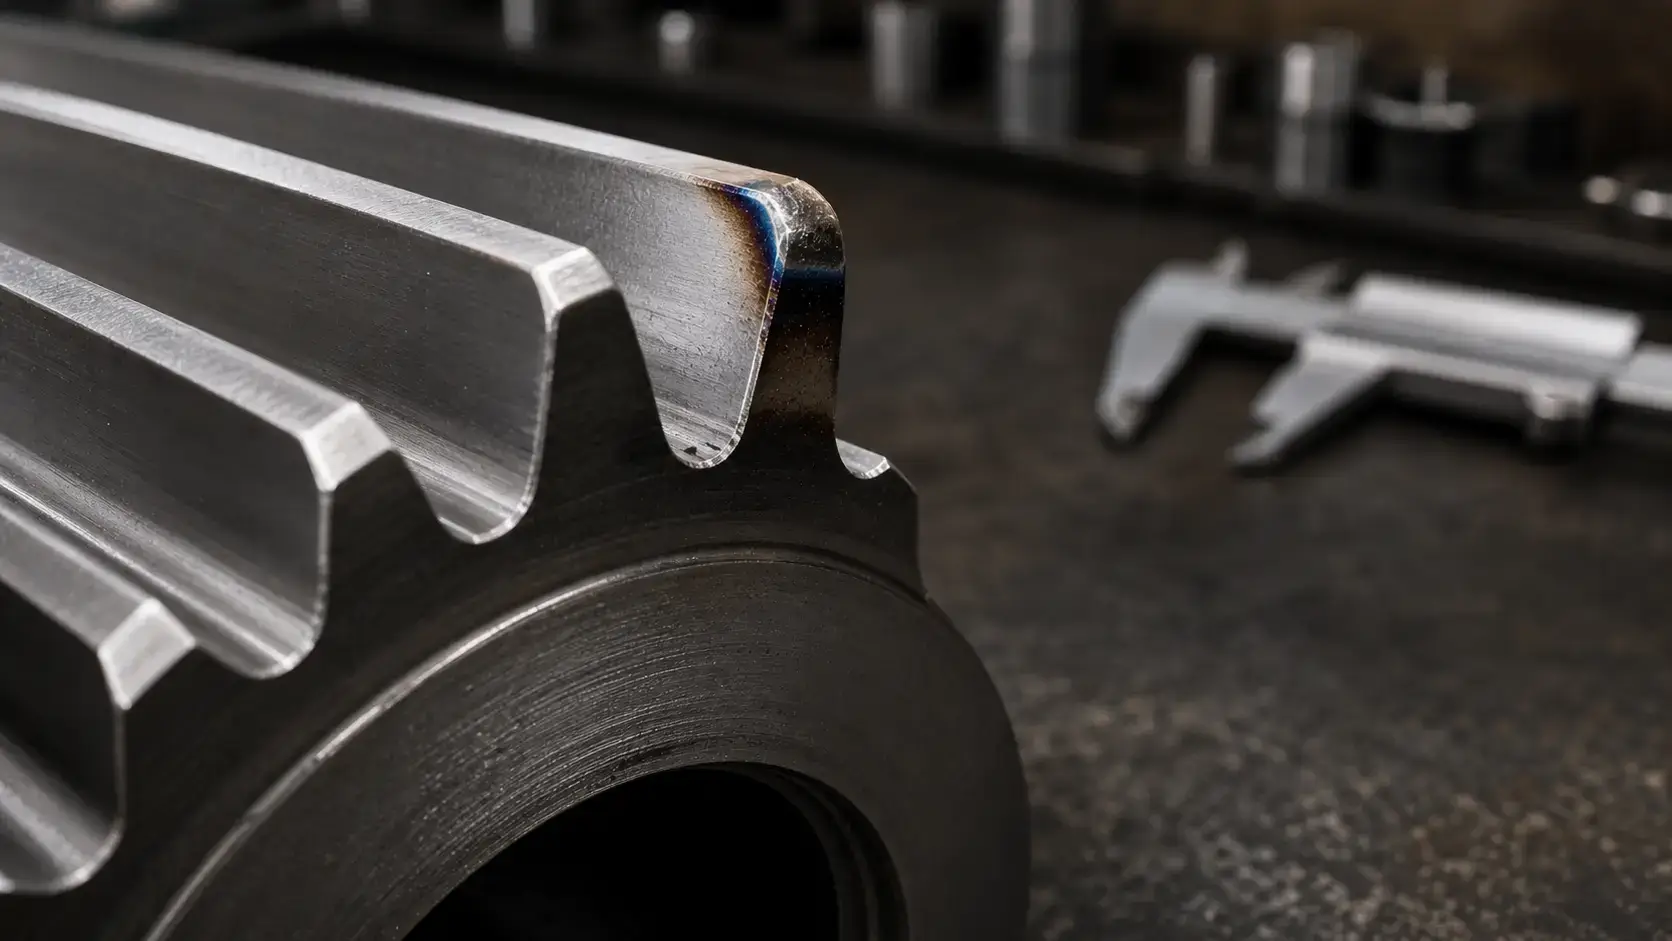
Phần thoát ra khỏi cuộn dây và góc được bo tròn — không được gia công theo cách đó, tan chảy theo cách đó. Các cạnh của rãnh then, mẹo spline, và góc răng bánh răng là nạn nhân thường gặp. Phần còn lại của bề mặt là tốt. Kiểm tra độ cứng đạt. Nhưng một góc thì bị mất, và chi tiết bị loại bỏ.
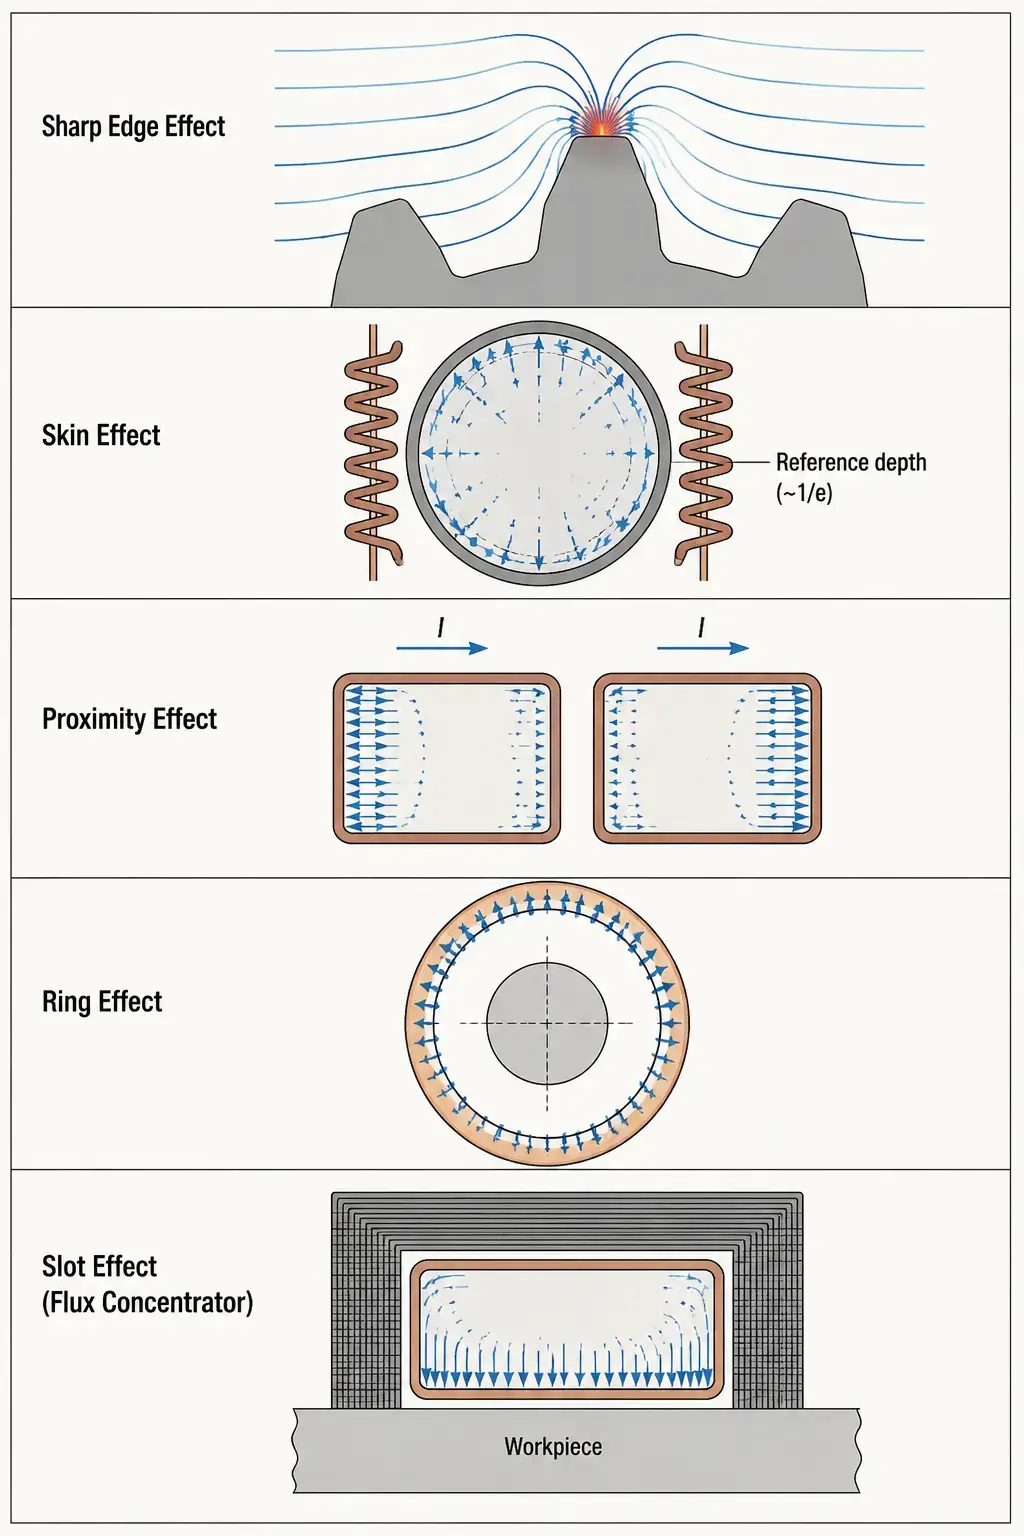
Đây là hiệu ứng cạnh sắc. Các đường sức từ hội tụ tại các đặc điểm có bán kính cong nhỏ. Khi các đường hội tụ lại, mật độ dòng điện tăng vọt. Góc chạy nóng hơn bề mặt phẳng liền kề — đôi khi nóng hơn rất nhiều — và người vận hành không thấy cho đến khi chi tiết ra khỏi cuộn dây. Tăng công suất chỉ làm tình trạng tồi tệ hơn. Nguyên nhân gốc là hình học, chứ không phải cài đặt kW.
Mẫu thất bại này khác biệt so với loại rộng hơn của các khuyết điểm tôi cứng cảm ứng phổ biến như các điểm mềm hoặc nứt nứt khi tôi nguội — cháy cạnh được tập trung vào một đặc điểm hình học mỗi lần.
Sửa nó:
— Thêm một tấm chắn đồng hoặc khối thép bên cạnh đặc điểm sắc nhọn. Nó cho trường một nơi khác để đi.
— Tăng khoảng cách giữa cuộn và phôi tại góc bằng cách tạo hồ sơ cuộn cảm tại chỗ.
— Giảm mật độ công suất ở các vùng liền kề cạnh — bằng cách mở rộng khe nối hoặc sử dụng đoạn ngâm công suất thấp hơn trong chu trình.
— Cho các hình học quan trọng, Gia nhiệt theo xung cho phép dẫn nhiệt làm mịn gradient nhiệt giữa các xung.
2. Độ sâu trường hợp luôn nằm ngoài mục tiêu
Hồ sơ độ cứng từ phòng thí nghiệm trở về và độ sâu lớp cứng là 1,2 mm. Tiêu chuẩn ghi là 2,0–2.5 mm. Bạn thay đổi công suất, thay đổi tốc độ quét, tăng thời gian giữ nhiệt — và độ sâu lớp cứng thay đổi 0,1 mm. Đó là loại kết quả khiến một kỹ sư quy trình chìm vào việc điều chỉnh tham số suốt hai ca làm việc.
Tham số bạn thực sự đang đối mặt là hiệu ứng bề mặt. Dòng điện xoay chiều không phân bố đều trong một dây dẫn — nó tập trung về phía bề mặt. Độ sâu tham chiếu — khoảng cách mà mật độ dòng điện giảm xuống khoảng 37% so với giá trị trên bề mặt của nó — được gọi là độ sâu da. Nó phụ thuộc vào tần số, điện trở của vật liệu, và độ thấm từ tính. Tần số cao hơn làm giảm độ sâu da. Tần số thấp hơn đẩy nó sâu hơn.
Nếu độ sâu lớp vỏ bị kẹt nông bất kể bạn làm gì với công suất và thời gian, bạn đang chạy với tần số quá cao so với độ sâu mục tiêu. Hiện tại không thể đạt được độ sâu đủ để làm nóng vật liệu vượt qua độ sâu tham chiếu ở bất kỳ mức công suất thực tế nào. Lựa chọn tần số đây là cần gạt, không phải nhiều kilowatt hơn.
Sửa nó:
— Tính toán độ sâu da cần thiết cho trường hợp mục tiêu của bạn. Nếu độ sâu tham chiếu nhỏ hơn một nửa độ sâu trường hợp mục tiêu của bạn ở nhiệt độ Curie, bạn cần tần số thấp hơn.
— Đối với các độ sâu trường hợp lớn (>3 mm), chuyển từ tần số trung bình (10–30 kHz) sang tần số thấp (3–10 kHz).
— Điện trở suất và độ thấm thay đổi theo nhiệt độ. Thép trên nhiệt độ Curie trở nên phi từ tính và độ sâu da tăng vọt — lựa chọn tần số của bạn phải tính đến cả hai trạng thái.
3. Gia nhiệt không đều trong cuộn dây nhiều vòng
Bạn đang vận hành một cuộn dây nhiều vòng và mẫu nhiệt có các sọc — các dải nóng và các dải lạnh luân phiên theo trục chi tiết. Các vòng dây về cơ học là giống nhau, khoảng cách trông đều dưới thước, và nguồn cung cấp điện ổn định. Nó nên toả nhiệt đều. Điều đó không đúng.
Những gì bạn đang thấy là hiệu ứng gần (proximity effect) tác động chống lại bạn. Khi hai dây dẫn song song mang dòng điện xoay chiều theo cùng hướng, dòng điện tập trung vào phía ngoài của cả hai dây dẫn — xa nhau. Trong một cuộn nhiều vòng, các vòng kề nhau đẩy dòng điện ra các mép ngoài của chúng. Mặt đối diện phôi của mỗi vòng nhận được mật độ dòng điện ít hơn so với giả định của nhà thiết kế. Kết quả là một mô hình nhiệt dạng răng cưa: đỉnh ở nơi mỗi vòng trực diện với chi tiết, thung lũng ở các khoảng trống giữa các vòng.
Hiệu ứng lân cận tương tác với hình học cuộn dây theo những cách mà mắt thường không nhìn thấy. Hai cuộn dây có cùng kích thước ngoài và số vòng có thể tạo ra các kiểu gia nhiệt hoàn toàn khác nhau nếu khoảng cách vòng chỉ khác vài milimét.
Sửa nó:
— Giảm khoảng cách vòng quay. Vòng quay gần hơn sẽ tạo dòng điện nhiều hơn cho mặt trong của mỗi vòng thông qua liên kết lẫn nhau.
— Chuyển sang cuộn dây một vòng nếu mật độ công suất và độ tự cảm cho phép. Không vòng liền kề, không có hiệu ứng gần nhau.
— Sử dụng bộ tập trung từ thông ở mặt ngoài của mỗi vòng để đẩy dòng điện trở lại bề mặt gia công.
4. OD Coil Struggles While ID Coil Doesn't
Hai công việc, cùng nguồn điện, cùng tần số. Cuộn trong làm nóng chi tiết trong 12 giây. Cuộn ngoài đường kính tương tự trên chi tiết tương tự mất 20 giây và nóng hơn khi thực hiện. Người vận hành bù bằng nhiều công suất hơn, điều này làm căng cuộn dây, rút ngắn tuổi thọ của nó, và vẫn không đạt thời gian chu kỳ mục tiêu. Không có gì trông sai. Cuộn dây được căn giữa và khe hở đều đặn.
Biến số vô hình là hiệu ứng vòng. Trong dây dẫn tròn mang dòng điện xoay chiều, mật độ dòng điện tập trung ở bề mặt bên trong của vòng — cạnh có bán kính cong nhỏ hơn. Đối với cuộn dây ID làm nóng lỗ khoan, hiệu ứng chiếc nhẫn là một đồng minh: nó tự nhiên đẩy dòng điện về phía bề mặt đối diện phôi. Đối với cuộn dây OD làm nóng trục, hiệu ứng chiếc nhẫn là kẻ thù: nó kéo dòng điện về phía bề mặt bên trong của cuộn dây nhưng ra xa bộ phận, giảm hiệu suất ghép.
Thêm nhiều kW chỉ làm nóng cuộn dây nhanh hơn. Để đưa dòng điện lên bề mặt đối diện với phôi, bạn chuyển hướng nó — và đó là nơi bộ tập trung dòng chảy kiếm được chi phí của họ. Một vật liệu từ tính có hình dạng trên bề mặt không hoạt động của cuộn dây OD cung cấp một đường dẫn có độ trở kháng thấp để ép dòng điện quay trở lại phôi.. Thép silicon nhiều lớp hoạt động ở tần số thấp hơn; vật liệu tổng hợp từ tính ferrite hoặc có thể đúc được xử lý tần số cao hơn.
Sửa nó:
— Thêm bộ tập trung thông lượng vào bên ngoài (không hoạt động) bề mặt của cuộn dây OD. Đây không phải là tùy chọn để sưởi ấm OD hiệu quả — nó bù đắp cho hiệu ứng vòng.
— Đối với cuộn dây ID, hiệu ứng chiếc nhẫn đã giúp ích rồi. Đừng tập trung quá mức — giữ nguyên thiết kế trừ khi hệ thống sưởi quá mạnh.
— Khi chuyển thiết kế cuộn dây từ ứng dụng ID sang OD, mong đợi 15–30% giảm hiệu suất ghép khi không có bộ tập trung.
5. Làm nóng chậm mặc dù cài đặt nguồn điện chính xác
Nguồn điện ghi 80 kW. Tần số đúng, khoảng cách khớp nối là đúng, và công việc tương tự trên một cuộn dây khác chạy tốt ở mức 60 kW. Nhưng phần này bò đến nhiệt độ. Thời gian chu kỳ kéo dài. Bạn chạy cuộn dây trên băng ghế và nó nóng lên — nóng hơn mức cần thiết — trong khi phôi hầu như không di chuyển.
Dòng điện đang chảy, nhưng nó đang chảy sai phía của dây dẫn. Không có bộ tập trung dòng chảy để điều khiển nó, Dòng điện xoay chiều trong dây dẫn hình chữ nhật phân bố đều khắp bốn mặt — chỉ một trong số đó phải đối mặt với phôi. Ba mặt còn lại tỏa nhiệt không khí, làm nóng vỏ cuộn dây, làm nóng mọi thứ ngoại trừ phần. Đây là mặt trái của hiệu ứng khe: khi một dây dẫn được bao quanh ba mặt bởi vật liệu từ tính, dòng điện bị ép về phía một phía hở. Khi vật liệu từ tính đó vắng mặt, dòng điện lan truyền tự do đến các bề mặt không làm việc.
Triệu chứng dễ chẩn đoán sai vì nguồn điện cho thấy năng lượng rời khỏi tủ. Nó đang đi đâu đó — chỉ là không đi vào chi tiết. Cuộn dây chạy nóng hơn dự kiến, thời gian chu kỳ trôi lên, và không ai nghĩ đến việc kiểm tra xem dòng điện có chạy ở mặt phải của đồng không.
Sửa nó:
— Bao quanh ba mặt không hoạt động của dây dẫn bằng vật liệu tập trung từ thông. Hiệu ứng rãnh sẽ dồn dòng điện về phía mở, phía hướng về chi tiết.
— Nếu bạn đã có bộ tập trung và quá trình làm nóng vẫn chậm, kiểm tra chúng. bị nứt, tách lớp, hoặc bộ tập trung quá nóng làm mất tính thấm và ngừng dòng điều khiển.
— Kết hợp vật liệu tập trung với tần số: thép silicon nhiều lớp dưới 30 kHz, ferit ở trên, vật liệu tổng hợp có thể đúc được cho các hình học 3D phức tạp trong đó việc xếp chồng các lớp là không thực tế.
Chìa khóa mang đi
Hầu hết lỗi sưởi ấm cảm ứng không phải ngẫu nhiên. Chúng có thể dự đoán được. Mỗi người theo dõi một trong năm hiệu ứng điện từ chi phối nơi dòng điện đi qua — và ở đâu thì không. Học như một danh sách kiểm tra, họ biến một bài tập khắc phục sự cố hai ca thành chẩn đoán trong năm phút.
Nếu bạn đang thiết lập một quy trình mới tôi cứng bằng cảm ứng và mô hình nhiệt không như mong đợi, hãy thực hiện năm bước trước khi thay đổi một tham số quy trình nào đó. Vấn đề hầu như luôn là mặt nào của đồng đang có dòng điện.
Câu hỏi thường gặp
Q: Làm sao tôi biết vấn đề là ở cuộn dây hay bộ nguồn?
MỘT: Đổi cuộn dây. Nếu vấn đề theo cuộn dây, thì liên quan đến hình học hoặc bộ tập trung — một trong năm hiệu ứng trong bài viết này. Nếu sự cố vẫn tiếp diễn với một cuộn dây đã biết là tốt, kiểm tra dạng sóng đầu ra nguồn điện, kết nối xe buýt, và mạng phù hợp.
Q: Hai hiệu ứng có thể chống lại tôi cùng một lúc không?
MỘT: Họ thường làm. Cuộn dây OD làm nóng trục có vai sắc và không có bộ tập trung từ thông đang làm mất hiệu quả do hiệu ứng vòng, hiệu ứng cạnh sắc nét, và hiệu ứng khe bị thiếu đồng thời. Sửa từng cái một, bắt đầu từ cái gây ra kết quả tồi tệ nhất — thường là hiện tượng cháy cạnh sắc hoặc mất hiệu quả sâu sắc nhất.
Q: Những tác động này có đặc trưng riêng cho tôi cứng cảm ứng không?
MỘT: KHÔNG. Cùng năm tác động này chi phối mọi ứng dụng gia nhiệt cảm ứng — hàn bạnh, lắp ghép co ngót, ủ mềm, Gia nhiệt phôi, Tôi cứng toàn bộ. Các triệu chứng hỏng hóc thay đổi theo quá trình, Nhưng nguyên nhân gốc điện từ là giống nhau.
Xử lý sự cố gia nhiệt mà bạn không thể chẩn đoán?
Gửi cho chúng tôi bản vẽ chi tiết và một bức ảnh của khu vực bị hỏng. Chúng tôi sẽ cho bạn biết tác động nào đang chống lại bạn và cuộn dây cần gì để khắc phục.


