
5 Induktionshitzefehler — und der elektromagnetische Effekt hinter jedem einzelnen
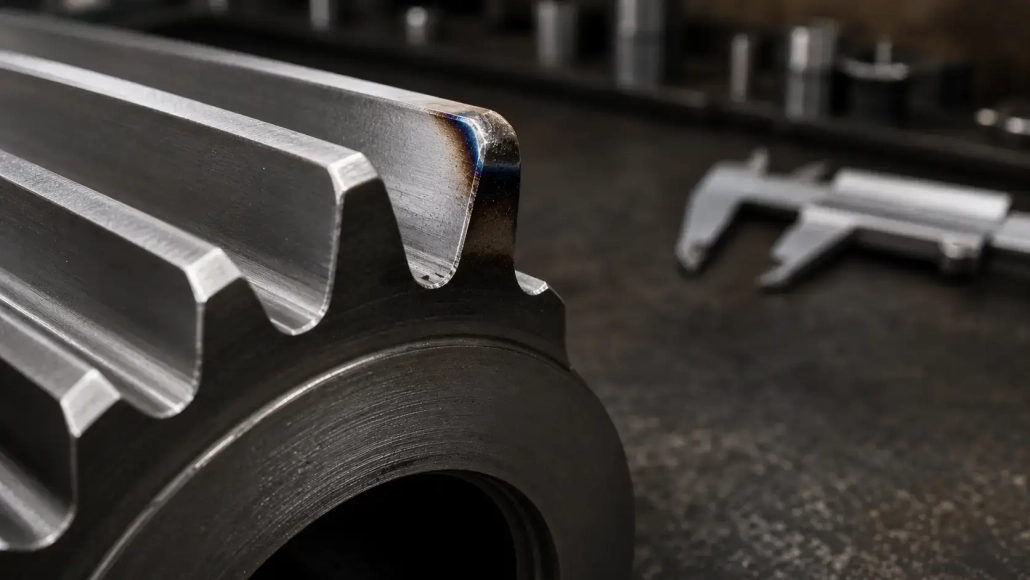
Die Spitze des Verzahnungsschlüssels ist geschmolzen. Nicht der ganze Zahn — nur die letzten 0,5 mm an der Ecke. Die Härteangabe stimmte, Die Leistungseinstellung war richtig, und die Spule war zentriert. Aber diese Ecke brannte immer noch. Wenn Ihnen diese Sequenz bekannt vorkommt, Sie haben bereits einen der fünf elektromagnetischen Effekte kennengelernt, die jeden stillschweigend kontrollieren Ausfall der Induktionsheizung bevor der Bediener jemals ein Bedienelement berührt.
Diese fünf Effekte — scharfe Kante, Haut, Nähe, Ring, und Schlitz — sind keine Trivialitäten wie aus dem Lehrbuch. Sie bestimmen, wo in jeder Spule und jedem Werkstück tatsächlich Strom fließt, in jedem Zyklus. Schieben Sie den Strom dorthin, wo er nicht hingehört, Du bekommst eine geschmolzene Ecke. Ziehen Sie es von der Stelle weg, an der es sein sollte, Sie erhalten ein kaltes Teil und eine verpasste Zykluszeit. Fünf Fehler unten. Jeder ist einem Effekt zugeordnet.
1. Kantenverbrennung an Ecken und Spline-Spitzen
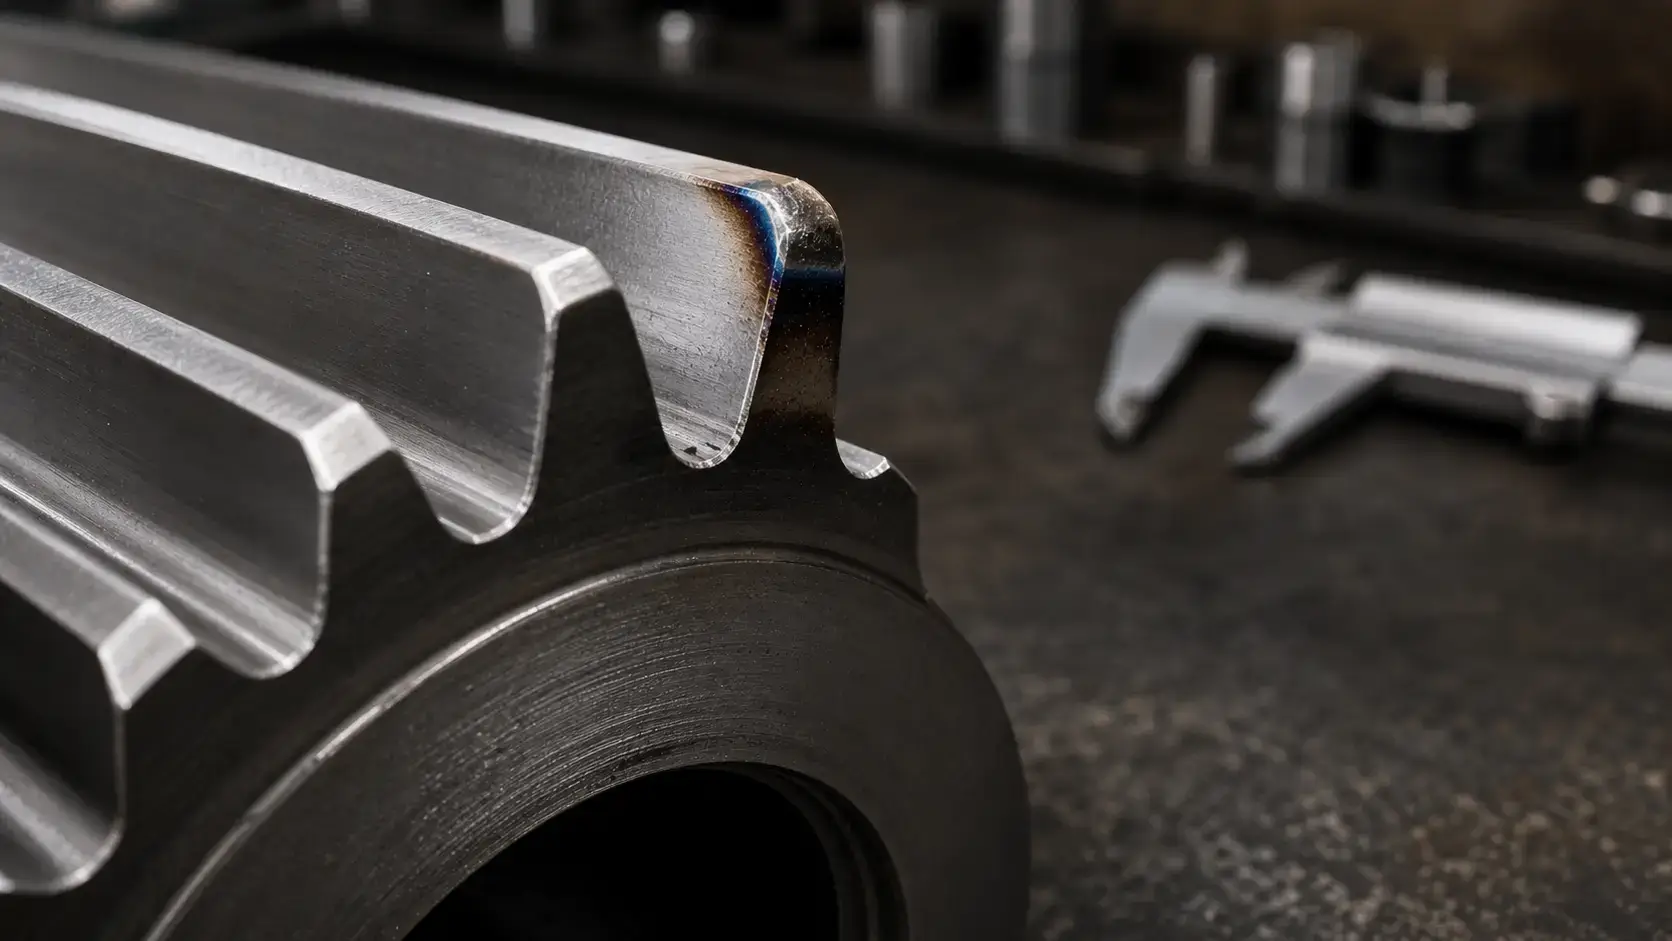
Das Teil kommt aus der Spule und die Ecke ist abgerundet — nicht auf diese Weise bearbeitet, so geschmolzen. Nutenkanten, Zahnprofilspitzen, und Zahnrad-Eckpunkte sind die üblichen Opfer. Der Rest der Oberfläche ist in Ordnung. Härteprüfungen bestehen. Aber diese eine Ecke ist weg, und das Teil ist Schrott.
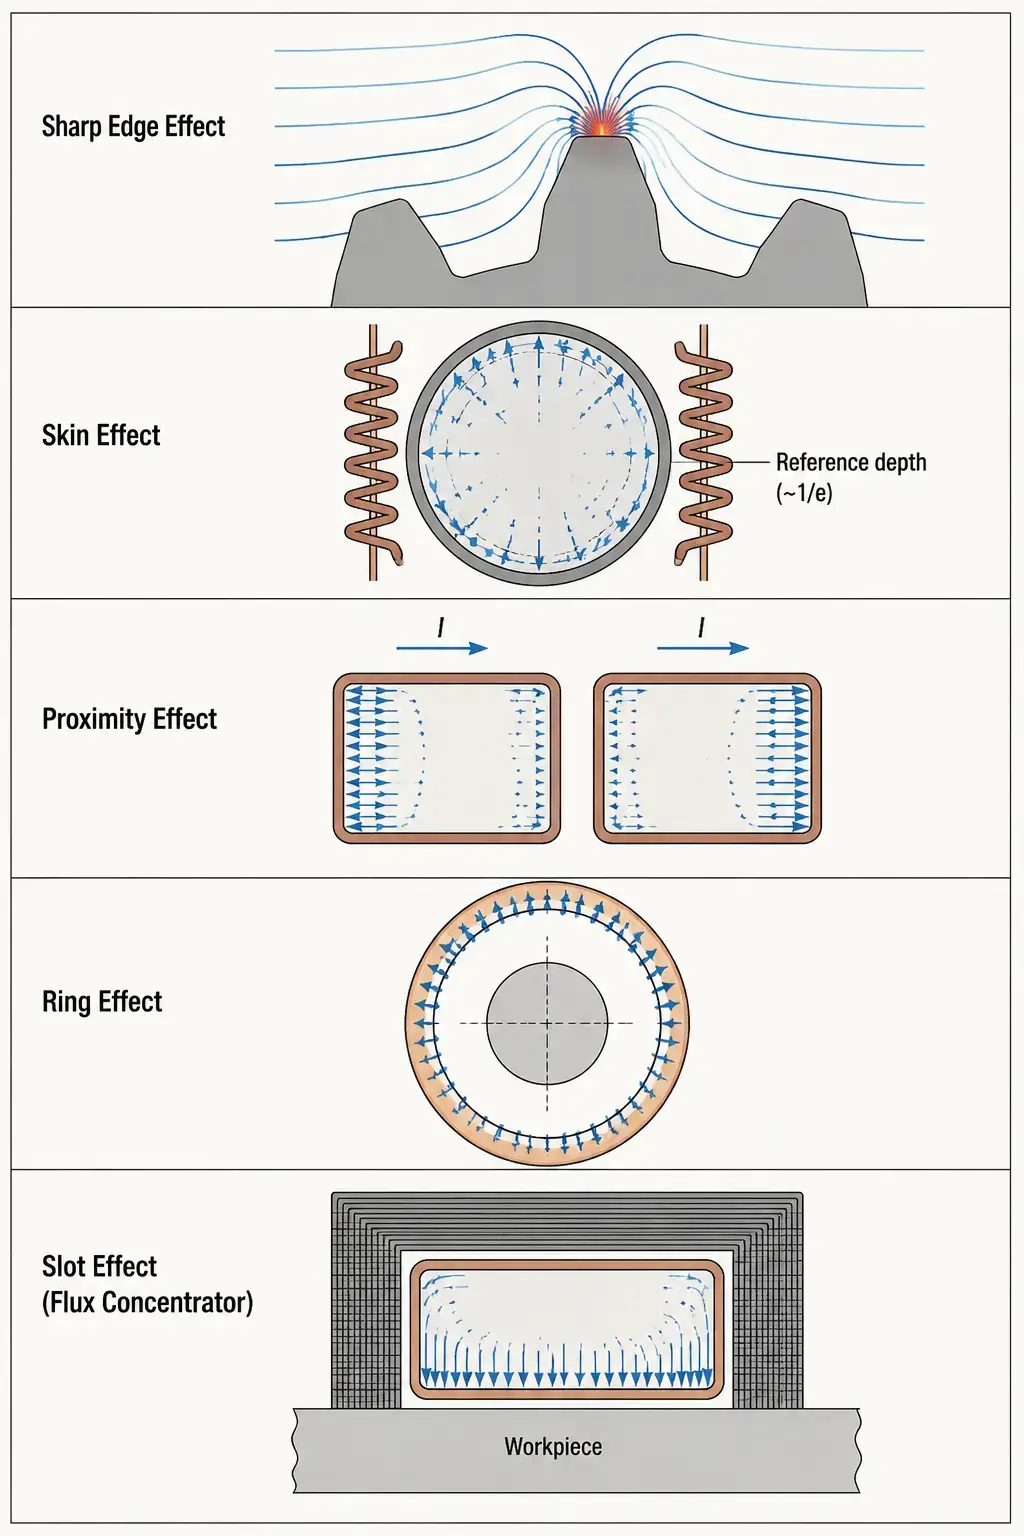
Dies ist der Scharfkanteneffekt. Magnetfeldlinien konvergieren an Merkmalen mit kleinem Krümmungsradius. Wo die Linien sich bündeln, steigt die Stromdichte stark an. Die Ecke wird heißer als die angrenzende Flachfläche — manchmal erheblich heißer — und der Bediener sieht es nicht, bis das Teil die Spule verlässt. Mehr Leistung verschlimmert es. Die Hauptursache ist die Geometrie, nicht die kW-Einstellung.
Dieses Ausfallmuster unterscheidet sich von der übergeordneten Kategorie von häufige Induktionshärtungsfehler wie weiche Stellen oder Abbrüche durch Abschrecken — Kantenbrennen ist jedes Mal auf ein geometrisches Merkmal lokalisiert.
Beheben Sie es:
— Fügen Sie einen Kupferschild oder einen Stahlblock neben dem scharfen Merkmal hinzu. Es gibt dem Feld eine andere Richtung.
— Erhöhen Sie den Abstand von Spule zum Werkstück an der Ecke, indem Sie den Induktor lokal profilieren.
— Reduzieren Sie die Leistungsdichte in den bereichsnahen Zonen — entweder durch Vergrößerung des Kopplungsabstands oder durch Verwendung eines weniger leistungsstarken Soak-Segments im Zyklus.
— Für kritische Geometrien, Pulsierendes Erhitzen lässt die Wärmeleitung den Temperaturgradienten zwischen den Pulsen ausgleichen.
2. Falltiefe durchweg außerhalb des Ziels
Das Härteprofil kommt aus dem Labor zurück und die Einsatzhärtetiefe beträgt 1,2 mm. Die Spezifikation sagt 2,0–2.5 mm. Sie ändern die Leistung, ändern die Scan-Geschwindigkeit, erhöhen die Soak-Zeit — und die Einsatzhärtetiefe ändert sich um 0,1 mm. Es ist die Art von Ergebnis, die einen Verfahrensingenieur für zwei Schichten in ein Kaninchenloch der Parameterabstimmung treibt.
Der Parameter, gegen den man tatsächlich kämpft, ist Skin-Effekt. Wechselstrom verteilt sich nicht gleichmäßig durch einen Leiter — er drängt an die Oberfläche. Die Referenztiefe — die Entfernung, bei der die Stromdichte auf etwa 37% ihren Oberflächenwert — abfällt, wird als Eindringtiefe bezeichnet. Sie hängt von der Frequenz, dem Materialwiderstand, und der magnetischen Permeabilität ab. Höhere Frequenz verkleinert die Eindringtiefe. Niedrigere Frequenz dringt tiefer ein.
Wenn die Härtefalltiefe unabhängig von Leistung und Zeit flach bleibt, laufen Sie mit einer zu hohen Frequenz für die gewünschte Tiefe. Die derzeitige Leistung kann physikalisch nicht tief genug eindringen, um das Material über die Referenztiefe hinaus zu erhitzen. Frequenzauswahl Das ist hier der Hebel, nicht mehr Kilowatt.
Beheben Sie es:
— Berechnen Sie die erforderliche Eindringtiefe für Ihr gewünschtes Härtefallmaß. Wenn die Referenztiefe weniger als die Hälfte Ihrer Ziel-Härtefalldicke bei der Curie-Temperatur beträgt, benötigen Sie eine niedrigere Frequenz.
— Für tiefere Härtefalldicken (>3 mm), wechseln Sie von mittlerer Frequenz (10–30 kHz) zu niedriger Frequenz (3–10 kHz).
— Die Resistivität und Permeabilität ändern sich mit der Temperatur. Stahl über dem Curie-Punkt wird nicht magnetisch und die Eindringtiefe springt — Ihre Frequenzauswahl muss beide Zustände berücksichtigen.
3. Ungleichmäßige Erwärmung in Spulen mit mehreren Windungen
Sie betreiben eine Mehrfachwicklungs-Spule und das Heizmuster zeigt Streifen — heiße und kalte Streifen wechseln sich entlang der Teileachse ab. Die Wicklungen sind mechanisch identisch, der Abstand sieht unter einem Lineal gleichmäßig aus, und die Stromversorgung ist stabil. Es sollte gleichmäßig erhitzen. Das tut sie nicht.
Was Sie sehen, ist der Proximity-Effekt der gegen Sie arbeitet. Wenn zwei parallele Leiter Wechselstrom in dieselbe Richtung führen, konzentriert sich der Strom auf die Außenseiten beider Leiter — weg voneinander. In einer Mehrwindungsspule, drängen benachbarte Windungen den Strom an ihre äußeren Kanten. Die dem Werkstück zugewandte Seite jeder Windung erhält eine geringere Stromdichte als vom Konstrukteur angenommen. Das Ergebnis ist ein gewelltes Heizprofil: Spitzen dort, wo jede Windung direkt auf das Werkstück zeigt, Täler in den Lücken zwischen den Windungen.
Der Näherungseffekt wirkt mit Spulenform auf eine Weise, die mit bloßem Auge unsichtbar ist. Zwei Spulen mit identischen äußeren Abmessungen und Wicklungszahl können völlig unterschiedliche Heizmuster erzeugen, wenn der Abstand zwischen den Windungen nur um wenige Millimeter variiert.
Beheben Sie es:
— Den Abstand zwischen den Windungen verringern. Engere Windungen zwingen mehr Strom auf die innere Fläche jeder Windung durch gegenseitige Kopplung.
— Auf eine Einkreis-Spule wechseln, wenn Leistungsdichte und Induktivität dies zulassen. Keine benachbarten Windungen, kein Proximity-Effekt.
— Verwenden Sie Flusskonzentratoren auf der Außenseite jeder Windung, um den Strom zurück zur werkstückseitigen Oberfläche zu leiten.
4. OD Coil Struggles While ID Coil Doesn't
Zwei Aufträge, gleiches Netzteil, gleiche Frequenz. Die Spule im Innenbohrungsbereich erhitzt das Teil in 12 Sekunden. Die Spule am Außendurchmesser eines Teils ähnlicher Größe benötigt 20 Sekunden und wird dabei heißer. Der Bediener kompensiert mit mehr Leistung, was die Spule belastet, ihre Lebensdauer verkürzt, und trotzdem das Ziel der Zykluszeit nicht erreicht. Nichts sieht falsch aus. Die Spule ist zentriert und der Spalt ist gleichmäßig.
Die unsichtbare Variable ist der Ringeffekt. In einem kreisförmigen Leiter, der Wechselstrom führt, konzentriert sich die Stromdichte auf der inneren Oberfläche des Rings — auf der Seite mit dem kleineren Krümmungsradius. Für eine ID-Spule, die eine Bohrung erhitzt, ist der Ringeffekt ein Verbündeter: er drängt den Strom auf natürliche Weise zur werkstückseitigen Oberfläche. Für eine OD-Spule, die eine Welle erhitzt, ist der Ringeffekt ein Feind: Es zieht Strom zur Innenfläche der Spule, aber vom Teil weg, Verringerung der Kopplungseffizienz.
Durch Hinzufügen von mehr kW wird die Spule nur schneller erhitzt. Um Strom auf die dem Werkstück zugewandte Oberfläche zu bringen, Du leitest es um — und dort ist es Flusskonzentratoren ihren Preis verdienen. Ein geformtes magnetisches Material auf der nicht arbeitenden Oberfläche der OD-Spule sorgt für einen Pfad mit geringer Reluktanz, der den Strom zurück zum Werkstück drückt. Laminierter Siliziumstahl eignet sich für niedrigere Frequenzen; Ferrit oder formbare magnetische Verbundwerkstoffe verarbeiten höhere Frequenzen.
Beheben Sie es:
— Fügen Sie der Außenseite Flussmittelkonzentratoren hinzu (nicht arbeitend) Oberfläche von OD-Spulen. Dies ist für eine effiziente OD-Erwärmung nicht optional — es kompensiert den Ringeffekt.
— Für ID-Spulen, Der Ringeffekt hilft schon. Überkonzentrieren Sie sich nicht — Lassen Sie das Design unverändert, es sei denn, die Erwärmung ist zu aggressiv.
— Beim Wechsel eines Spulendesigns von der Innen- zur Außenanwendung, erwarte eine 15–30% Rückgang der Kopplungseffizienz ohne Konzentratoren.
5. Langsame Erwärmung trotz korrekter Leistungseinstellungen
Die Stromversorgung beträgt 80 kW. Die Frequenz stimmt, die Kupplungslücke stimmt, und ein ähnlicher Vorgang an einer anderen Spule lief bei 60 kW gut. Aber dieses Teil kriecht zur Temperatur. Die Zykluszeit dehnt sich aus. Sie betreiben die Spule auf dem Prüfstand und sie wird heiß — heißer als sie sollte — während das Werkstück sich kaum bewegt.
Strom fließt, aber er fließt auf der falschen Seite des Leiters. Ohne Flusskonzentratoren ihn zu lenken, verteilt sich Wechselstrom in einem rechteckigen Leiter über alle vier Flächen — von denen nur eine dem Werkstück zugewandt ist. Die anderen drei Flächen erhitzen Luft, erhitzen das Spulen-Gehäuse, alles außer dem Teil erhitzen. Das ist die Kehrseite des Schlitzeffekt: wenn ein Leiter an drei Seiten von magnetischem Material umgeben ist, wird Strom auf die eine offene Seite geleitet. wenn dieses magnetische Material fehlt, breitet sich der Strom frei auf nicht bearbeitete Flächen aus.
Das Symptom ist leicht falsch zu erkennen, weil die Stromversorgung Energie zeigt, die das Gehäuse verlässt. Sie geht irgendwohin — nur nicht in das Werkstück. Die Spule wird heißer als erwartet, Zykluszeiten driften nach oben, Und niemand denkt daran, zu überprüfen, ob auf der rechten Seite des Kupfers Strom fließt.
Beheben Sie es:
— Umgeben Sie die drei nicht arbeitenden Flächen des Leiters mit Flusskonzentratormaterial. Durch den Schlitzeffekt wird die Strömung in Richtung der Öffnung gedrängt, Werkstückzugewandten Seite.
— Wenn Sie bereits Konzentratoren haben und das Aufheizen immer noch langsam ist, inspiziere sie. Gebrochen, delaminiert, oder überhitzte Konzentratoren verlieren ihre Durchlässigkeit und steuern den Strom nicht mehr.
— Passen Sie das Konzentratormaterial an die Frequenz an: laminierter Siliziumstahl unter 30 kHz, Ferrit oben, formbare Verbundwerkstoffe für komplexe 3D-Geometrien, bei denen das Stapeln von Laminierungen unpraktisch ist.
Schlüssel zum Mitnehmen
Die meisten Ausfälle der Induktionserwärmung sind nicht zufällig. Sie sind vorhersehbar. Jeder davon geht auf einen von fünf elektromagnetischen Effekten zurück, die bestimmen, wohin der Strom fließt — und wo nicht. Als Checkliste gelernt, Sie verwandeln eine zweischichtige Fehlerbehebungsübung in eine fünfminütige Diagnose.
Wenn Sie ein neues einrichten Induktionshärten Der Prozess und das Heizmuster entsprechen nicht den Erwartungen, Führen Sie die fünf Schritte durch, bevor Sie einen einzelnen Prozessparameter ändern. Das Problem ist fast immer, auf welcher Seite des Kupfers der Strom fließt.
FAQ
Q: Wie erkenne ich, ob das Problem die Spule oder das Netzteil ist?
A: Die Spule austauschen. Wenn das Problem der Spule folgt, liegt es an der Geometrie oder dem Konzentrator — einer der fünf Effekte in diesem Artikel. Wenn das Problem mit einer bekannten guten Spule weiterhin besteht, Überprüfen Sie die Ausgangswellenform des Netzteils, Busverbindungen, und das Anpassnetzwerk.
Q: Können zwei Effekte gleichzeitig gegen mich arbeiten?
A: Das tun sie normalerweise. Eine OD-Spule, die eine Welle mit scharfen Schultern und ohne Flusskonzentratoren erhitzt, verliert aufgrund des Ringeffekts an Effizienz, der Scharfkanteneffekt, und der fehlende Slot-Effekt gleichzeitig. Reparieren Sie sie einzeln, Beginnen Sie mit demjenigen, der das schlechteste Ergebnis verursacht — normalerweise das scharfe Kantenbrennen oder der tiefste Effizienzverlust.
Q: Sind diese Effekte spezifisch für die Induktionshärtung??
A: Nein. Die gleichen fünf Effekte bestimmen jede Anwendung der Induktionserwärmung — Löten, Schrumpfpassung, Anlassen, Knüppelerwärmung, Durchhärtung. Die Fehlersymptome ändern sich je nach Prozess, aber die elektromagnetische Grundursache ist identisch.
Umgang mit einem Heizungsdefekt, den Sie nicht diagnostizieren können?
Senden Sie uns Ihre Bauteilzeichnung und ein Foto des ausgefallenen Bereichs. Wir werden Ihnen sagen, welcher Effekt gegen Sie arbeitet und was die Spule tun muss, um ihn zu beheben.


