
5 فشل التسخين بالحث — والتأثير الكهرومغناطيسي خلف كل واحد منها
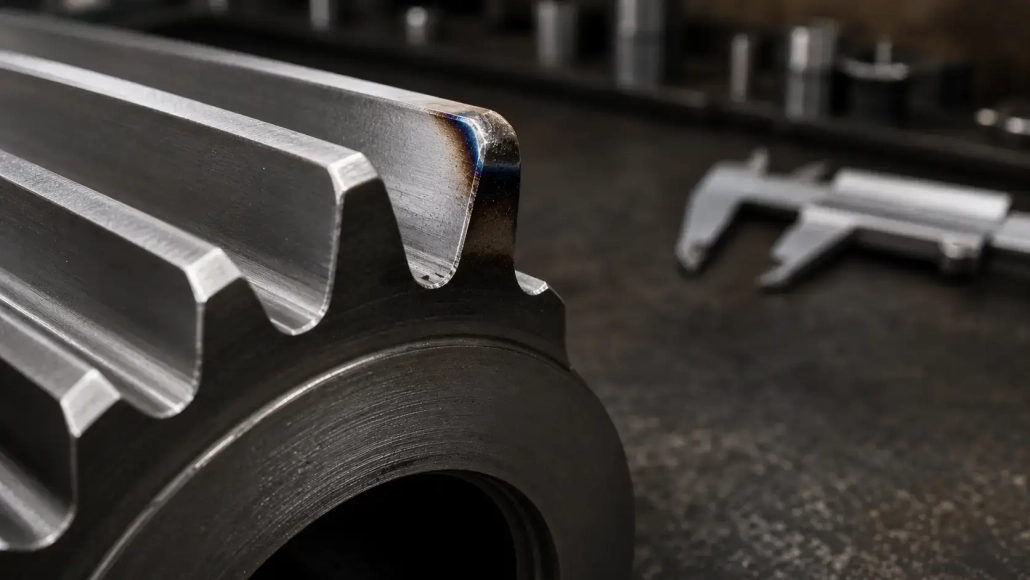
ذوبان طرف السن المنحني. ليس السن بأكمله — فقط آخر 0.5 ملم عند الزاوية. كان معيار الصلابة صحيحًا, كانت إعدادات الطاقة صحيحة, وكانت اللفافة متمركزة. لكن تلك الزاوية ما زالت محترقة. إذا بدا هذا التسلسل مألوفًا لك, فقد التقيت بالفعل بإحدى التأثيرات الكهرومغناطيسية الخمس التي تتحكم بهدوء في كل فشل تسخين بالحث قبل أن يلمس المشغل أي تحكم.
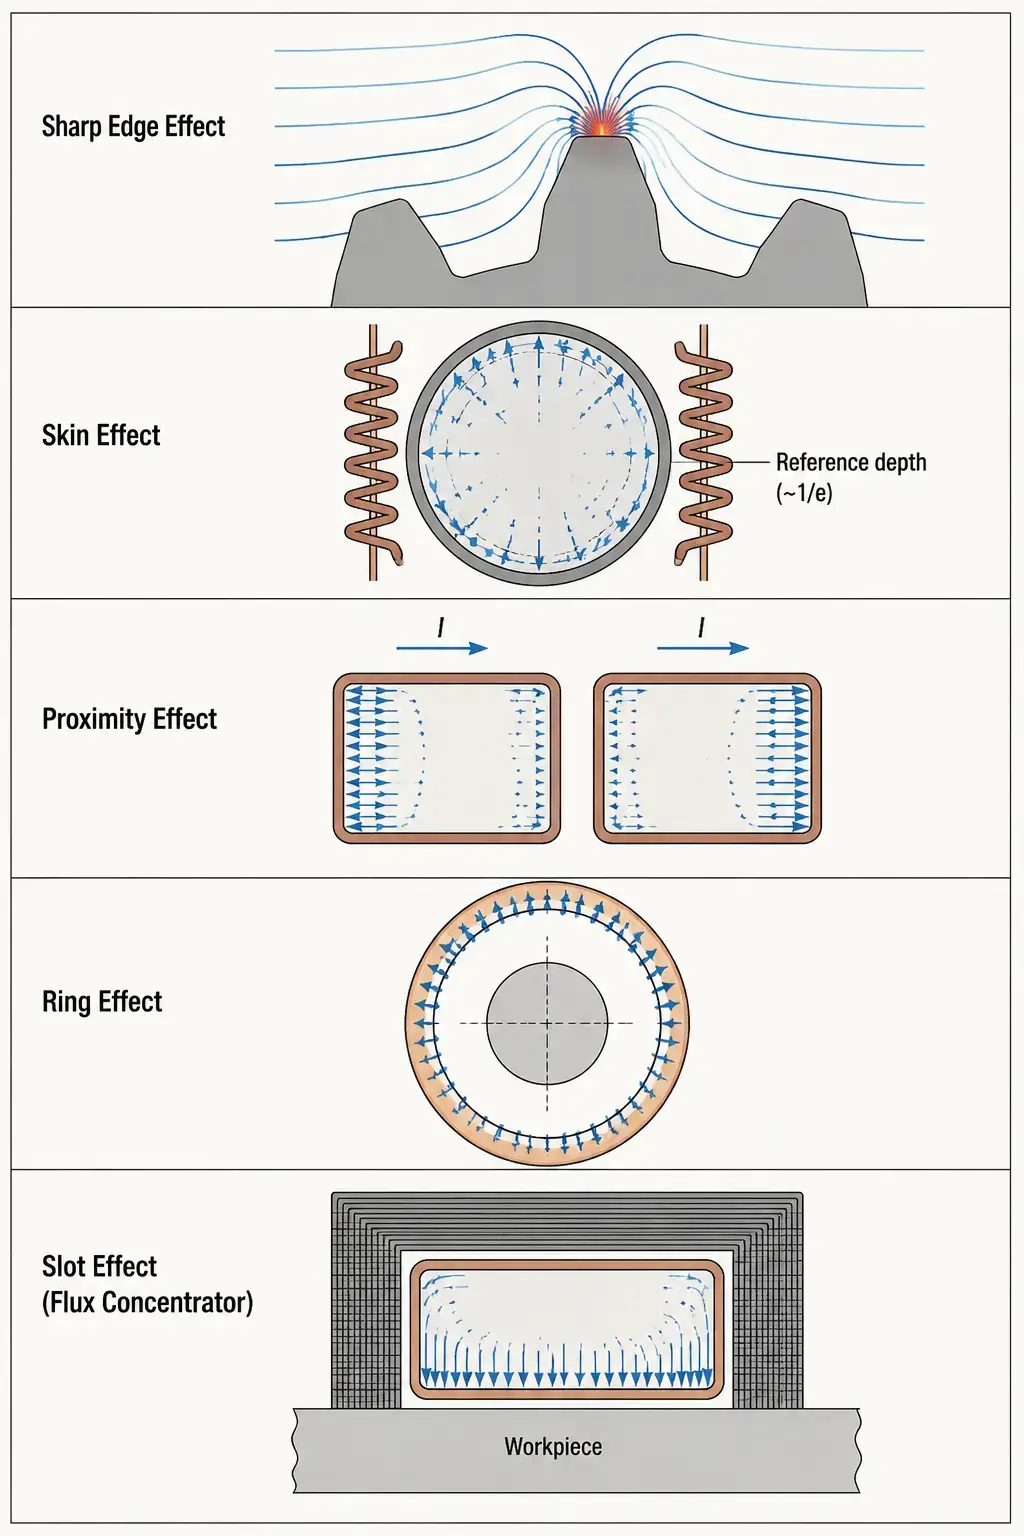
هذه التأثيرات الخمس — الحافة الحادة, السطح, القرب, الحلقة, والفتحة — ليست مجرد معلومات نظرية كتابية. يحددون مكان تدفق التيار فعليًا في كل ملف وكل قطعة عمل, في كل دورة. ادفع التيار إلى حيث لا ينتمي, ستحصل على زاوية ذائبة. اسحبه بعيدًا عما ينبغي أن يكون،, ستحصل على جزء بارد ووقت دورة مفقود. خمسة إخفاقات أدناه. كل واحدة منها تتوافق مع تأثير واحد.
1. احتراق الحواف عند الزوايا ونهايات الأسطوانة
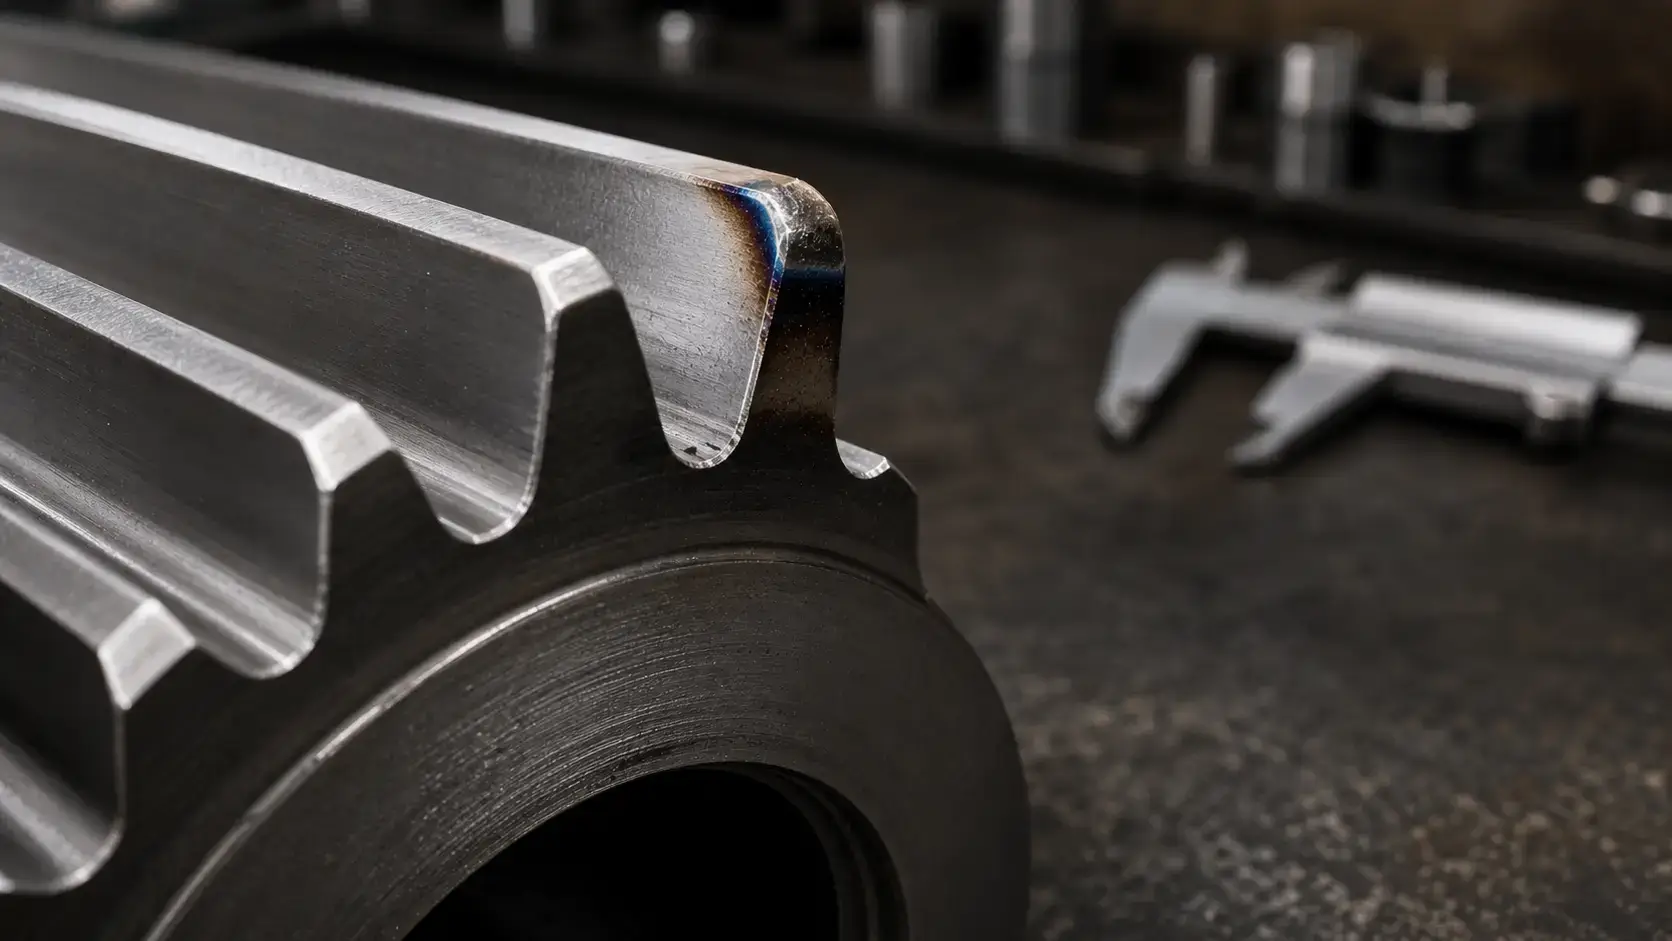
الجزء يخرج من الملف والزوايا مستديرة — لم يتم تشغيله بهذه الطريقة, مصهور بهذه الطريقة. حواف المفتاح, نهايات المسمار الحلزوني, وحواف أسنان التروس هي الضحايا المعتادون. بقية السطح على ما يرام. فحوصات الصلابة ناجحة. لكن تلك الزاوية واحدة مفقودة, والجزء خردة.
هذا هو تأثير الحافة الحادة. تتقارب خطوط المجال المغناطيسي عند المميزات ذات نصف قطر الانحناء الصغير. حيث تتجمع الخطوط, تزداد كثافة التيار. الزاوية تصبح أكثر سخونة من السطح المستوي المجاور — أحيانًا أكثر سخونة بشكل كبير — والمشغل لا يلاحظ ذلك حتى يخرج الجزء من الملف. المزيد من الطاقة يزيد الوضع سوءًا. السبب الجذري هو الهندسة, وليس ضبط الكيلووات.
نمط الفشل هذا مميز عن الفئة الأوسع من عيوب التصلب بالتحريض الشائعة مثل النقاط اللينة أو تشقق التبريد المفاجئ — حرق الحافة يكون محصورًا في ميزة هندسية في كل مرة.
إصلاحه:
— أضف درعًا نحاسيًا أو كتلة حديدية بجوار الميزة الحادة. هذا يعطي المجال مكانًا آخر للذهاب إليه.
— زد الفجوة بين الملف وقطعة العمل عند الزاوية عن طريق تشكيل المحرّض محليًا.
— تقليل كثافة الطاقة في المناطق المجاورة للحافة — إما عن طريق توسيع فجوة الاقتران أو باستخدام جزء نقع منخفض الطاقة في الدورة.
— للهندسة الحرجة, يتيح التسخين النبضي للتوصيل الحراري تسهيل التدرج في درجة الحرارة بين النبضات.
2. عمق العلبة باستمرار خارج الهدف
يعود ملف الصلابة من المختبر ويبلغ عمق العلبة 1.2 ملم. المواصفات تقول 2.0–2.5 مم. قمت بتغيير السلطة, تغيير معدل المسح, عثرة وقت النقع — ويتحرك عمق العلبة بمقدار 0.1 ملم. إنه نوع النتيجة التي تدفع مهندس العمليات إلى الانغماس في تعديل المعلمات لوريتين متتاليتين.
المعامل الذي تحاربه فعليًا هو تأثير الجلد. التيار المتردد لا يتوزع بشكل متساوٍ في الموصل — بل يزدحم نحو السطح. العمق المرجعي — المسافة التي ينخفض عندها كثافة التيار إلى حوالي 37% من قيمته السطحية — يسمى عمق الجلد. يعتمد على التردد, ومقاومة المادة, والموصلية المغناطيسية. التردد الأعلى يقلل من عمق الجلد. التردد المنخفض يدفعه أعمق.
إذا كان عمق الحالة عالقًا في الشواطئ الضحلة بغض النظر عما تفعله بالقوة والوقت, أنت تستخدم ترددًا مرتفعًا جدًا بالنسبة لعمق الهدف. التيار الحالي لا يمكن أن يصل بما يكفي لتسخين المادة إلى عمق أكبر من العمق المرجعي عند أي مستوى قوة عملي. اختيار التردد المفتاح هنا هو الرافعة, وليس المزيد من الكيلوواط.
إصلاحه:
— احسب عمق الجلد المطلوب لحالة الهدف الخاصة بك. إذا كان العمق المرجعي أقل من نصف عمق حالة الهدف عند درجة حرارة كوري, تحتاج إلى تردد منخفض.
— للحالات العميقة (>3 مم), الانتقال من التردد المتوسط (10–30 كيلوهرتز) إلى التردد المنخفض (3–10 كيلوهرتز).
— تتغير المقاومة الكهربائية والنفاذية مع درجة الحرارة. يصبح الفولاذ فوق نقطة كوري غير مغناطيسي ويقفز عمق الجلد — يجب أن يأخذ اختيارك للتردد في الاعتبار الحالتين.
3. تسخين غير متساوٍ في الملفات متعددة اللفات
أنت تشغّل لفة متعددة اللفات ونمط التسخين عليه خطوط — أشرطة ساخنة وباردة بالتناوب على طول محور القطعة. اللفات ميكانيكياً متطابقة, المسافة تبدو متساوية تحت المسطرة, ومصدر الطاقة مستقر. يجب أن يسخن بالتساوي. لكنه لا يسخن.
ما تراه هو تأثير القرب يعمل ضدك. عندما يحمل موصلان متوازيان تيارًا مترددًا في نفس الاتجاه, يتركز التيار على الجوانب الخارجية لكلا الموصلين — بعيدًا عن بعضهما البعض. في ملف متعدد اللفات, تدفع اللفات المتجاورة التيار إلى حوافها الخارجية. الجانب المواجه للقطعة من كل لفة يحصل على كثافة تيار أقل مما افترضه المصمم. والنتيجة هي ملف حراري متعرج: قمم حيث تواجه كل لفة القطعة مباشرة, ووديان في الفجوات بين اللفات.
تتفاعل ظاهرة القرب مع هندسة الملف بطرق غير مرئية للعين المجردة. يمكن لملفتين لهما نفس الأبعاد الخارجية وعدد اللفات أن تنتج أنماط تسخين مختلفة تمامًا إذا اختلفت مسافة اللفات حتى بمقدار بضعة مليمترات.
إصلاحه:
— تقليل الفجوة بين اللفات. اللفات الأقرب تجبر تيارًا أكبر على الوجه الداخلي لكل لفة من خلال الاقتران المتبادل.
— التحول إلى لفة واحدة إذا سمحت كثافة الطاقة والحث بذلك. لا توجد لفات متجاورة, لا يوجد تأثير قرب.
— استخدم مراكز التركيز المغناطيسي على الجانب الخارجي لكل لفة لدفع التيار مرة أخرى نحو السطح المواجه لقطعة العمل..
4. OD Coil Struggles While ID Coil Doesn't
وظيفتان., نفس مصدر الطاقة., نفس التردد.. ملف التجويف الداخلي يسخن القطعة في. 12 ثواني. ملف قطر الخارج على قطعة ذات قطر مشابه يستغرق. 20 ثوانٍ ويعمل بدرجة حرارة أعلى عند القيام بذلك.. يقوم المشغل بالتعويض باستخدام طاقة أكبر., مما يجهد الملف., يقلل من عمره., ويبقى لم يصل إلى هدف زمن الدورة.. لا يبدو أن هناك خطأ. الملف المتوسط والفجوة متساوية.
المتغير غير المرئي هو تأثير الحلقة. في موصل دائري يحمل تيارًا متناوبًا, تتركز كثافة التيار على السطح الداخلي للحلقة — الجانب ذو نصف القطر الأصغر للانحناء. لملف ID الذي يسخن فتحة, تأثير الحلقة حليف: يدفع التيار بشكل طبيعي نحو السطح المواجه لقطعة العمل. لملف OD الذي يسخن عمودًا, تأثير الحلقة عدو: فهو يسحب التيار نحو السطح الداخلي للملف ولكن بعيدًا عن الجزء, تقليل كفاءة الاقتران.
إضافة المزيد من الكيلوواط مجرد يسخن الملف بسرعة أكبر. لتحويل التيار إلى السطح المواجه لقطعة العمل, تقوم بتحويله — وهناك مركِّزات الفيض المغناطيسي تستحق تكلفتهم. مادة مغناطيسية مشكَّلة على السطح غير العامل لملف OD توفر مسارًا منخفض المقاومة يجبر التيار على الرجوع نحو قطعة العمل. الفولاذ السيليكوني المصفح يعمل لترددات أقل; الفيريت أو المركبات المغناطيسية القابلة للتشكيل تتعامل مع الترددات الأعلى.
إصلاحه:
— أضف مركّزات تدفق إلى السطح الخارجي (غير العامل) لملفات OD. هذا ليس اختياريًا لتسخين OD بكفاءة — فهو يعوض عن تأثير الحلقة.
— لفائف الهوية, تأثير الحلقة يساعد بالفعل. لا تفرط في التركيز — اترك التصميم كما هو ما لم يكن التسخين شديد العدوانية.
— عند تبديل تصميم الملف من تطبيق ID إلى تطبيق OD, نتوقع 15–30% انخفاض في كفاءة الاقتران بدون المكثفات.
5. تسخين بطيء على الرغم من إعدادات الطاقة الصحيحة
يقرأ مصدر الطاقة 80 كيلو واط. التردد صحيح, فجوة الاقتران صحيحة, وكانت وظيفة مماثلة على ملف مختلف تعمل بشكل جيد عند 60 كيلو واط. لكن هذا الجزء يزحف إلى درجة الحرارة. يمتد وقت الدورة. تقوم بتشغيل الملف على المقعد ويصبح ساخنًا — أكثر سخونة مما ينبغي — بينما تتحرك قطعة العمل بالكاد.
التيار يتدفق, لكنه يتدفق على الجانب الخطأ من الموصل. بدون مركِّزات الفيض المغناطيسي لتوجيهها, يتوزع التيار المتردد في موصل مستطيل على وجوهه الأربعة — واحد فقط منها يواجه قطعة العمل. أما الوجوه الثلاثة الأخرى فهي هواء حراري, تسخين غلاف الملف, تسخين كل شيء ما عدا الجزء. وهذا هو الجانب الآخر من تأثير الفتحة: عندما يكون الموصل محاطًا من ثلاث جهات بمادة مغناطيسية, التيار يُجبر على التوجه نحو الطرف المفتوح. عندما يكون هذا المادة المغناطيسية غائبة, التيار ينتشر بحرية على الأسطح غير العاملة.
الأعراض من السهل أن تُخطأ في تشخيصها لأن مزود الطاقة يظهر الطاقة وهي تغادر الخزانة. إنها تتجه إلى مكان ما — فقط ليست في قطعة العمل. الملف يعمل بدرجة حرارة أعلى من المتوقع, أوقات الدورة ترتفع, ولا أحد يفكر في التحقق مما إذا كان التيار يتدفق على الوجه الصحيح للنحاس.
إصلاحه:
— قم بإحاطة الوجوه الثلاثة غير العاملة للموصل بمادة مركزة للتدفق. سوف يؤدي تأثير الفتحة إلى حشد التيار نحو الفتح, الجانب الذي يواجه قطعة العمل.
— إذا كان لديك بالفعل مكثفات والتدفئة لا تزال بطيئة, تفتيشهم. متصدع, مصفح, أو تفقد المكثفات المحمومة النفاذية وتتوقف عن توجيه التيار.
— مطابقة مادة المكثف مع التردد: فولاذ السيليكون الرقائقي أقل من 30 كيلو هرتز, الفريت أعلاه, مركبات قابلة للتشكيل للأشكال الهندسية المعقدة ثلاثية الأبعاد حيث يكون تكديس الصفائح غير عملي.
الوجبات الجاهزة الرئيسية
معظم فشل التدفئة التعريفي ليست عشوائية. يمكن التنبؤ بها. كل واحد يعود إلى أحد التأثيرات الكهرومغناطيسية الخمسة التي تتحكم في مكان ذهاب التيار — وأماكن عدم ذهابه. متعلم كقائمة تدقيق, تحول تمرين استكشاف الأخطاء لمدة نوبتين إلى تشخيص يستغرق خمس دقائق.
إذا كنت تقوم بإعداد عملية جديدة التقسية بالتحريض ولا تتطابق نمط التسخين مع التوقعات, استعرض الخمسة قبل تغيير أي معلمة للعملية. المشكلة غالبًا ما تكون أي وجه من النحاس يمر عبره التيار.
الأسئلة المتكررة
س: كيف أفرق بين ما إذا كانت المشكلة في الملف أو مصدر الطاقة?
أ: استبدل الملف. إذا تبعت المشكلة الملف, فهي متعلقة بالهندسة أو المكثف المركز — واحد من التأثيرات الخمسة في هذا المقال. إذا استمرت المشكلة مع ملف معروف بأنه سليم, تحقق من شكل موجة خرج مصدر الطاقة, وصلات الناقل, وشبكة المطابقة.
س: هل يمكن أن يؤثر اثنان من التأثيرات ضدي في نفس الوقت?
أ: عادةً ما يحدث ذلك. ملف OD يسخن عمودًا ذو أكتاف حادة وبدون مكثفات تركيز يفقد الكفاءة بسبب تأثير الحلقة, تأثير الحافة الحادة, وتأثير الفتحة المفقودة في الوقت نفسه. قم بإصلاحها واحدة تلو الأخرى, ابدأ بالأثر الذي يسبب أسوأ نتيجة — عادة الحافة الحادة المحترقة أو خسارة الكفاءة العميقة.
س: هل هذه التأثيرات خاصة بتقسية الحث الكهربائي؟?
أ: لا. نفس التأثيرات الخمسة تتحكم في كل تطبيق لتسخين الحث — التلحيم باللحام, التركيب الانكماشي, التخطيط الحراري, تسخين الكتل المعدنية, التقسية الكاملة. تتغير أعراض الفشل حسب العملية, لكن السبب الجذري الكهرومغناطيسي متطابق.
التعامل مع فشل في التسخين لا تستطيع تشخيصه?
أرسل لنا رسم الجزء الخاص بك وصورة للمنطقة المتضررة. سوف نخبرك أي تأثير يعمل ضدك وما الذي يحتاجه الملف لإصلاحه.


