
3 Modi comprovati per controllare la profondità nella tempra a induzione selettiva
In molte applicazioni di tempra a induzione, solo alcune aree di un pezzo devono essere temprate—alberi portanti, superfici di tenuta, denti degli ingranaggi, lobi dell'albero a camme. Altre aree devono rimanere più morbide per mantenere la tenacità del nucleo, ridurre la distorsione, o soddisfare i requisiti di assemblaggio. È qui che la tempra selettiva a induzione diventa essenziale. L'obiettivo è semplice: fornire calore intenso a una zona definita mantenendo le aree adiacenti fredde o solo leggermente riscaldate.
La fisica alla base di Riscaldamento a induzione ti dà un vantaggio naturale qui—il calore viene generato all'interno del metallo stesso, non trasferito da una fonte esterna. Ma trasformando quel vantaggio in un preciso, il modello di indurimento ripetibile richiede una progettazione deliberata dell'induttore. Per l'indurimento della scansione, è possibile regolare la potenza e la velocità di scansione mentre la bobina si muove. Per l'indurimento a colpo singolo, dove la parte e l'induttore rimangono fermi, lo schema di riscaldamento deve essere integrato nella geometria della bobina fin dall'inizio.
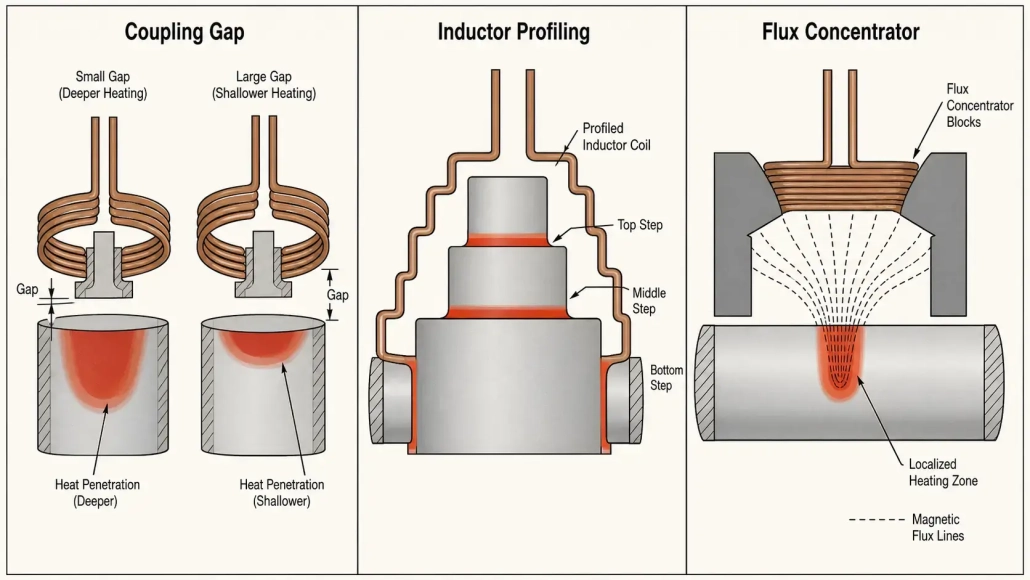
Ci sono tre leve progettuali principali che controllano dove va il calore e quanto in profondità penetra: distanza di accoppiamento, profilatura dell'induttore, e concentratori di flusso. Ciascuno offre all'ingegnere un diverso livello di controllo. Usati insieme, possono produrre un modello di indurimento che è accurato, stabile, e ben abbinato al design del pezzo.
1. Gap di Accoppiamento — La Prima Leva per l'Intensità del Riscaldamento
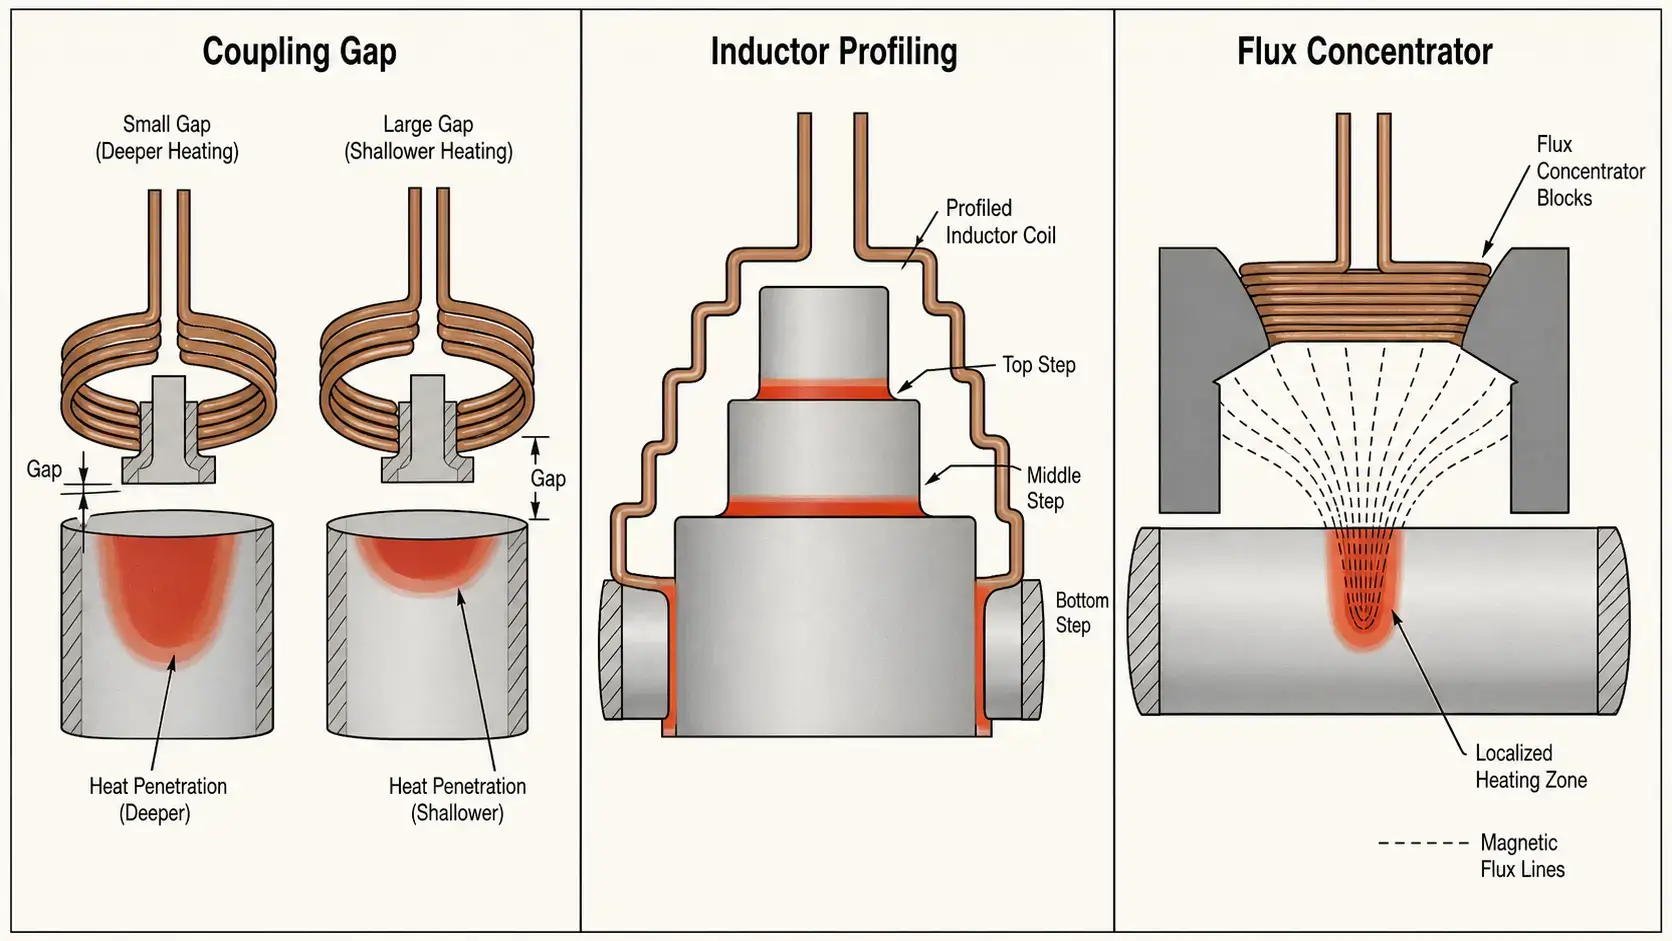
Il gap di accoppiamento è la distanza tra l'induttore e la superficie del pezzo in lavorazione. È il modo più semplice e veloce per regolare l'intensità del riscaldamento locale in la tempra selettiva a induzione. La fisica è diretta: la forza di accoppiamento elettromagnetico diminuisce rapidamente con la distanza. un divario più piccolo significa un accoppiamento più forte e più corrente indotta nella parte. un divario più grande significa accoppiamento più debole e meno calore.
In pratica, il controllo del divario di accoppiamento segue un modello prevedibile:
— 1.5–3 mm divario: accoppiamento forte, profondità di ricottura maggiore (3–5 mm tipico), riscaldamento più rapido. Usato per zone che necessitano della profondità di indurimento completa.
— 3–6 mm divario: Accoppiamento moderato, ricottura più superficiale (1–3 mm). Usato per zone di transizione o aree che necessitano solo di trattamento superficiale.
— 6–10 mm divario: Accoppiamento debole, indurimento minimo o assente. Usato per saltare le zone che devono rimanere morbide.
Durante lo sviluppo del processo, La regolazione del gap di accoppiamento è spesso il primo passo della messa a punto. Non richiede modifiche agli utensili—solo riposizionare la bobina rispetto al pezzo. Tuttavia, Il controllo del gap da solo ha un limite pratico: su geometrie complesse con spalle, raggi, o improvvisi cambiamenti di sezione, un gap uniforme non può produrre una zona di riscaldamento nettamente definita. È qui che entra in gioco la profilatura.
2. Profilatura dell'Induttore — Abbinare la bobina al pezzo
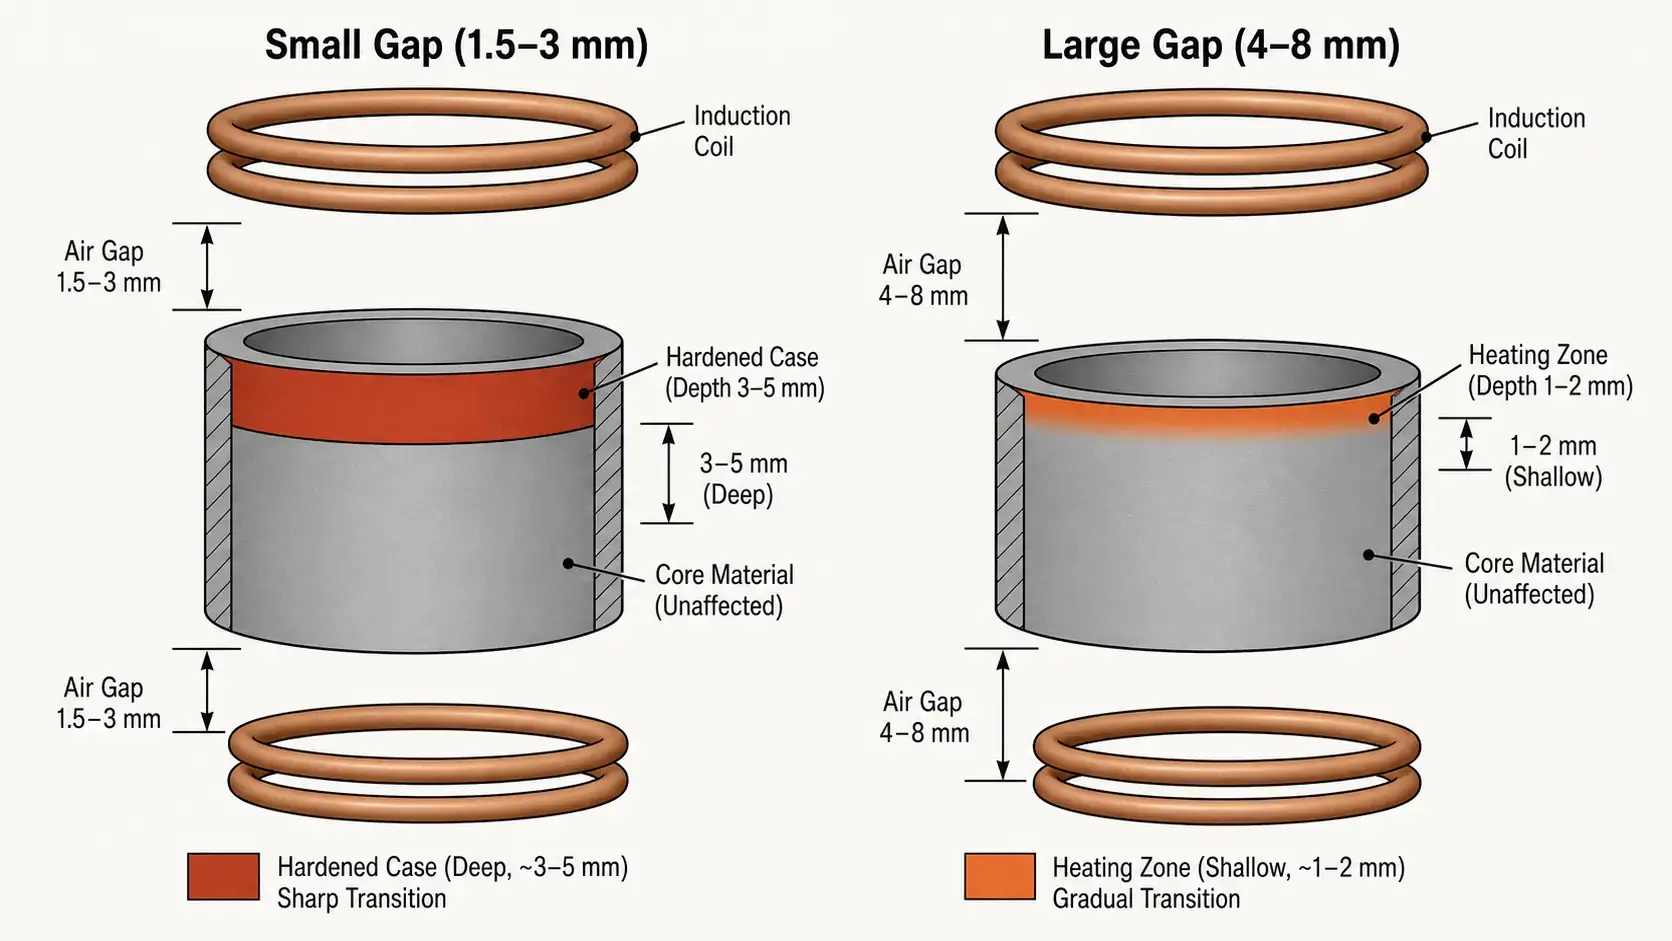
Un induttore cilindrico dritto non riscalda uniformemente una parte da un'estremità all'altra. Il centro della bobina produce un riscaldamento più intenso rispetto ai bordi a causa degli effetti elettromagnetici ai bordi—Il campo magnetico è meno vincolato alle estremità della bobina, quindi l'efficienza di accoppiamento diminuisce lì. Su un albero semplice, questo produce un profilo di riscaldamento a forma di barile: indurimento più profondo al centro, più superficiale alle estremità. Questo è raramente ciò che il disegno della parte richiede.
Un profilo induttore è una modellatura deliberata della bobina per seguire il contorno del pezzo da lavorare. Il profilo può stringere lo spazio alle estremità per compensare le perdite di bordo, aprire lo spazio su aree che necessitano di meno calore, o contornare elementi come flange e gradini. Il risultato è un pattern di riscaldamento che corrisponde alla geometria del pezzo invece di opporsi.
— Riduce il surriscaldamento centrale: Regolando il profilo della bobina, si previene il motivo a forma di canna e si produce una profondità del cassino più piatta da un capo all'altro.
— Migliora il riscaldamento dei bordi: Un accoppiamento più stretto alle estremità della bobina compensa la naturale diminuzione della forza del campo.
— Adatta la zona indurita alla forma del pezzo: Per alberi a gradini, assi con spalle, e pezzi con diametri multipli, La profilatura mantiene la profondità della cementazione coerente attraverso i cambiamenti di geometria.
— Controlla la profondità finale di indurimento in modo più coerente: Una bobina ben profilata riduce la necessità di rifinitura della potenza durante la produzione.
La profilatura è particolarmente preziosa per pezzi con spalle, gradini, transizioni, o più superfici che richiedono diversi livelli di indurimento. Applicazioni come indurimento del foro interno dipendono fortemente dalla profilazione, poiché la bobina deve conformarsi a una geometria con diametro interno limitato producendo al contempo una custodia uniforme attorno alla circonferenza del foro.
3. Concentratori di Flusso — Precisione quando lo spazio e il profilo non sono sufficienti
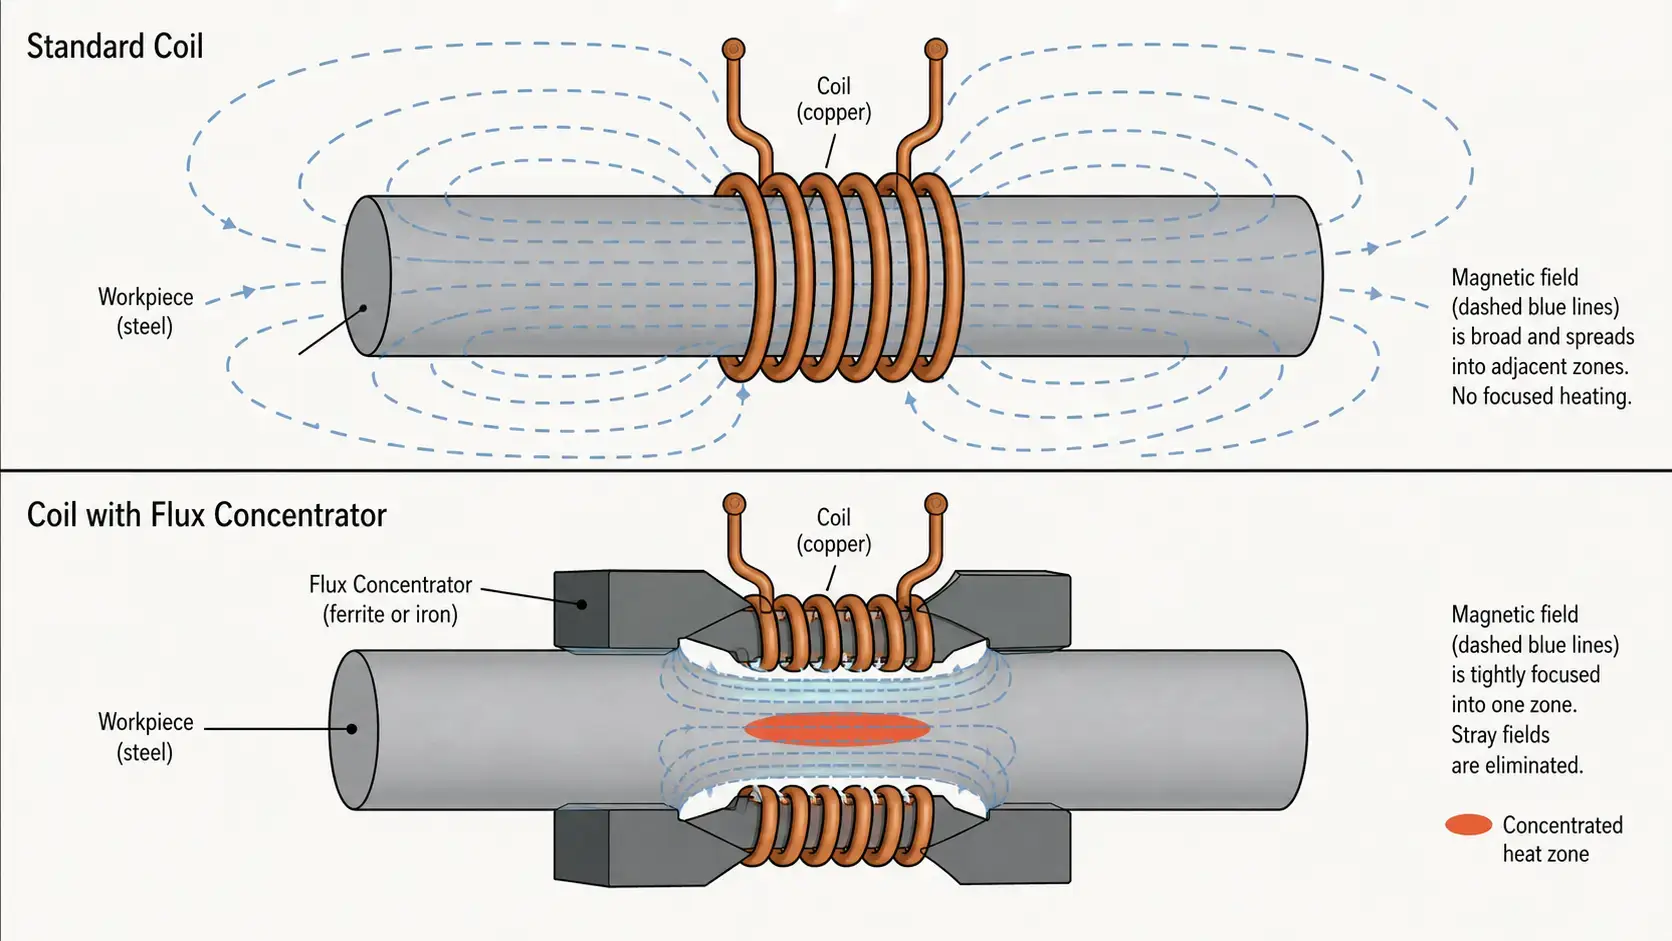
Se il gioco di accoppiamento è la regolazione grossolana e la profilatura è la regolazione della forma, i concentratori di flusso sono lo strumento di messa a punto. Un concentratore di flusso è un materiale magnetico posizionato sopra o vicino all'induttore che reindirizza il campo magnetico—fondamentalmente bloccandolo dalle aree che si desidera proteggere e concentrandolo nelle aree che si desidera riscaldare. Non cambia la geometria della bobina o la posizione del pezzo. Cambia dove il flusso magnetico va effettivamente.
Con un concentratore di flusso progettato correttamente, l'ingegnere può controllare tre cose contemporaneamente: dove viene distribuito il calore, quanto è intenso in ogni zona, e quanto uniforme diventa la temperatura nell'area target. Questo rende indispensabili i concentratori di flusso quando un pezzo necessita di livelli di indurimento nettamente diversi lungo la sua lunghezza—per esempio, un albero con un cuscinetto indurito accanto a una sezione a scanalatura morbida.
La scelta del materiale per i concentratori di flusso dipende dal funzionamento intervallo di frequenza:
— Acciaio al silicio laminato: Per basse frequenze inferiori 10 kHz. Alta permeabilità magnetica, basso costo, ma le perdite da correnti parassite aumentano rapidamente sopra 10 kHz.
— Ferrite: Per frequenze medie da 10 kHz a circa 100 kHz. Una bassa conducibilità elettrica mantiene gestibili le perdite da correnti parassite, buona permeabilità a frequenze medie.
— Composite magnetici morbidi (SMC): Per frequenze più alte sopra 100 kHz. Materiali in polvere pressata con vuoti d'aria distribuiti, perdite da correnti parassite molto basse, possono essere lavorati in forme complesse.
In molte la tempra selettiva a induzione applicazioni, i concentratori di flusso offrono un controllo spaziale più preciso di quanto l'aggiustamento del gap o la profilatura da soli possano ottenere. Il compromesso è che aumentano la complessità del progetto e il costo dei materiali—ma per parti dove la specifica del modello di indurimento è rigorosa, spesso sono l'unica soluzione pratica.
4. Come Combinare Tutti e Tre i Metodi
Nell'indurimento di produzione, i migliori risultati raramente si ottengono utilizzando un solo metodo. Ogni leva ha una diversa forza, e lavorano insieme in una gerarchia logica:
| Metodo | Precisione di controllo | Impatto sui costi | Migliore utilizzo per |
|---|---|---|---|
| Gap di Accoppiamento | Basso–Media | Minimo | Regolazione dell'intensità ampia, messa a punto del processo |
| Profilatura dell'Induttore | Media–Alta | Moderato | Adattamento dei contorni delle parti, riduzione degli effetti di bordo |
| Concentratori di Flusso | Alta | Maggiore | Controllo a zone mirate, modellatura complessa del campo |
Una sequenza di progettazione pratica appare così: iniziare con il gap di accoppiamento per impostare l'intensità di riscaldamento ampia sulla parte. Poi usa il profilaggio dell'induttore per adattare la forma della bobina alla geometria del pezzo—compensando gli effetti di bordo, seguendo i contorni, aprendo sulle aree che dovrebbero rimanere fredde. Infine, aggiungi concentratori di flusso per la messa a punto: deviando il flusso vagante lontano dalle zone protette e concentrandolo nell'area target.
quando questi tre strumenti vengono dispiegati insieme, l'induttore fornisce calore esattamente dove serve—e lo tiene lontano dalle aree che devono rimanere non indurite. Il processo diventa più stabile perché ogni metodo affronta una diversa fonte di variazione: la resistenza di accoppiamento delle maniglie a fessura, la profilazione gestisce l'abbinamento della geometria, e i concentratori di flusso gestiscono la modellatura del campo.
5. Indurimento a scansione vs indurimento a colpo singolo
La scelta tra scansione e colpo singolo influisce su quanto del controllo della zona deve essere integrato nella bobina rispetto a quanto può essere gestito dai parametri del processo. Nell'indurimento a scansione, l'induttore si muove lungo la parte durante il riscaldamento. Puoi variare la potenza, Velocità di scansione, e il tempo di permanenza mentre la bobina passa attraverso diverse zone. Questo controllo dinamico rende più semplice produrre profondità di carcassa variabili lungo un singolo pezzo senza geometrie complesse della bobina.
Nella tempra a colpo singolo, l'induttore e il pezzo rimangono fissi. L'intero schema di riscaldamento è determinato prima che la corrente venga accesa—dalla geometria della bobina, dal gap di accoppiamento in ogni punto, e da eventuali concentratori di flusso installati. Non c'è alcuna regolazione in tempo reale durante il ciclo di riscaldamento. Per questa ragione, le applicazioni a colpo singolo dipendono più pesantemente dalla qualità del design della bobina fin dall'inizio. I tre leve di progettazione descritte sopra—gap, profilatura, concentratori di flusso—non sono opzionali nel colpo singolo; sono i principali mezzi di controllo.
Se la tua applicazione richiede indurimento locale preciso e il volume di produzione giustifica strumenti a colpo singolo, l'induttore dovrebbe essere progettato con lo stesso livello di cura dell'alimentatore e delle impostazioni del processo. Per un confronto più approfondito tra sistemi di scansione e a colpo singolo, vedi la nostra guida su come selezionare un sistema di tempra a induzione.
6. 5 Suggerimenti pratici di progettazione per un migliore controllo delle zone
— 1. Non fare affidamento solo sulla potenza. Il livello di potenza controlla quanta energia totale entra nel componente, ma non può risolvere un induttore mal progettato. Se il campo magnetico non è modellato correttamente, aumentare la potenza spesso peggiora il problema surriscaldando le aree che si scaldano già più velocemente.
— 2. Controlla la geometria del pezzo presto. La forma del pezzo—i cambiamenti della sezione trasversale, raggi, spalle, scanalature per chiavi—ha un impatto significativo sull'uniformità del riscaldamento. Le caratteristiche che concentrano o disperdono il campo magnetico devono essere identificate prima che inizi la progettazione della bobina, non scoperte durante le prove di processo.
— 3. Cambiamenti sistematici della gap di test. Un 1 variazioni in mm nella distanza di accoppiamento possono produrre una differenza misurabile nella profondità del casse. Durante la configurazione, varia la fessura negli incrementi controllati e registra il risultato. Questi dati diventano la base per le tolleranze di produzione.
— 4. Usa prima la profilazione per ridurre gli effetti di bordo. Prima di aggiungere concentratori di flux, ottimizza il profilo della bobina. La profilazione è solitamente il modo più rapido per migliorare l'uniformità end-to-end, ed evita i costi aggiuntivi dei materiali e la complessità dell'assemblaggio che comportano i concentratori.
— 5. Aggiungi concentratori di flusso quando hai bisogno di un controllo più stretto. Se lo schema di riscaldamento è ancora troppo ampio o irregolare dopo aver ottimizzato la fessura e il profilo, i concentratori di flusso possono affinarlo. Sono particolarmente efficaci quando è necessario un confine di transizione rigido tra una zona indurita e un'area morbida adiacente—per esempio, entro pochi millimetri dalla scanalatura dell'anello elastico o dal foro dell'olio.
Il filo conduttore di tutti e cinque i suggerimenti: il design dell'induttore guida il controllo della zona. Il Alimentazione elettrica fornisce l'energia, ma la bobina determina dove va effettivamente quell'energia. Per saperne di più su cosa può andare storto quando il controllo di zona è inadeguato, la nostra guida al comune difetti della tempra a induzione copre i sintomi—profondità della cassa irregolare, punti molli, e cambio di modello—che spesso risalgono alla progettazione dell'induttore.
Chiave da asporto
Tempra selettiva a induzione significa mettere il calore nel posto giusto e controllare quanto profondo arriva quel calore—niente di più, niente di meno. Per applicazioni di indurimento localizzato, i tre leve di progettazione più utili sono il gap tra le spire per un controllo ampio dell'intensità, la profilatura dell'induttore per l'adattamento geometrico, e i concentratori di flusso per la modellatura precisa del campo. Usati insieme in sequenza—prima il gap, poi la profilatura, poi i concentratori—permettono di creare un modello di riscaldamento preciso, stabile, e ben adattato al disegno del pezzo. Se è necessario indurire solo zone specifiche di un pezzo, progettare l'induttore con la stessa cura con cui si selezionano l'alimentatore e le impostazioni del processo.
FAQ
Q: Cos'è la tempra a induzione selettiva?
Un: La tempra selettiva significa riscaldare e raffreddare solo zone specifiche di un pezzo—come i supporti dei cuscinetti, superfici di tenuta, o i denti degli ingranaggi—lasciando intatte le aree adiacenti. Questo preserva la robustezza e la duttilità nelle aree non critiche mentre si ottiene la durezza richiesta nelle zone soggette a usura o fatica.
Q: Qual è il modo più semplice per controllare la profondità della tempra?
Un: Il gap di accoppiamento è il punto di partenza più semplice. Un gap più piccolo (1.5–3 mm) aumenta l'accoppiamento elettromagnetico e produce una profondità della zona tempra maggiore. Un gap più grande (3–10 mm) indebolisce l'accoppiamento e produce indurimento più superficiale o assente. La regolazione del gioco non richiede modifiche agli utensili e può essere testata rapidamente durante lo sviluppo del processo.
Q: Quali materiali sono utilizzati per i concentratori di flusso?
Un: Tre famiglie di materiali sono comunemente utilizzate: acciaio al silicio laminato per basse frequenze (sotto 10 kHz), ferrite per frequenze medie (10–100 kHz), e compositi magnetici morbidi (SMC) per alte frequenze (superiori a 100 kHz). La scelta dipende dalla frequenza di funzionamento, precisione richiesta, e geometria del pezzo.
Q: L'indurimento tramite scansione è più facile da controllare rispetto all'indurimento con singolo impulso?
Un: Generalmente sì. L'indurimento a scansione permette di regolare dinamicamente potenza e velocità di scansione man mano che la bobina si muove tra diverse zone. L'indurimento a colpo singolo produce l'intero schema di riscaldamento in un unico ciclo stazionario, quindi il design della bobina—gap, profilatura, e concentratori di flusso—determina il risultato. Il colpo singolo richiede un'ingegneria più iniziale, ma può raggiungere una maggiore produttività per la produzione ad alto volume.
Serve una bobina personalizzata per l'indurimento selettivo?
Parlaci della geometria del pezzo, zone target, requisiti di profondità del case, e volume di produzione. Ti aiuteremo a progettare un induttore che fornisca calore esattamente dove ne hai bisogno.


