
5 Сбои индукционного нагрева — и электромагнитный эффект за каждым из них
Кончик шлицев расплавился. Не весь зуб — только последние 0,5 мм на углу. Требуемая твердость была верной, мощность была настроена правильно, и катушка была по центру. Но этот угол всё равно сгорел. Если эта последовательность кажется знакомой, вы уже столкнулись с одним из пяти электромагнитных эффектов, которые тихо контролируют каждую неудачу индукционного нагрева ещё до того, как оператор коснётся управления.
Эти пять эффектов — острый край, поверхностный эффект, близость, кольцо, и прорезь — не являются учебными мелочами. Они определяют, куда на самом деле течёт ток в каждой катушке и каждом изделии, в каждом цикле. Если толкать ток туда, где ему не место, вы получите расплавленный угол. Вытащите его оттуда, где он должен быть, вы получаете холодную деталь и пропущенное время цикла. Пять неудач ниже. Каждый из них соответствует одному эффекту.
1. Обжиг кромок в углах и кончиках сплайнов
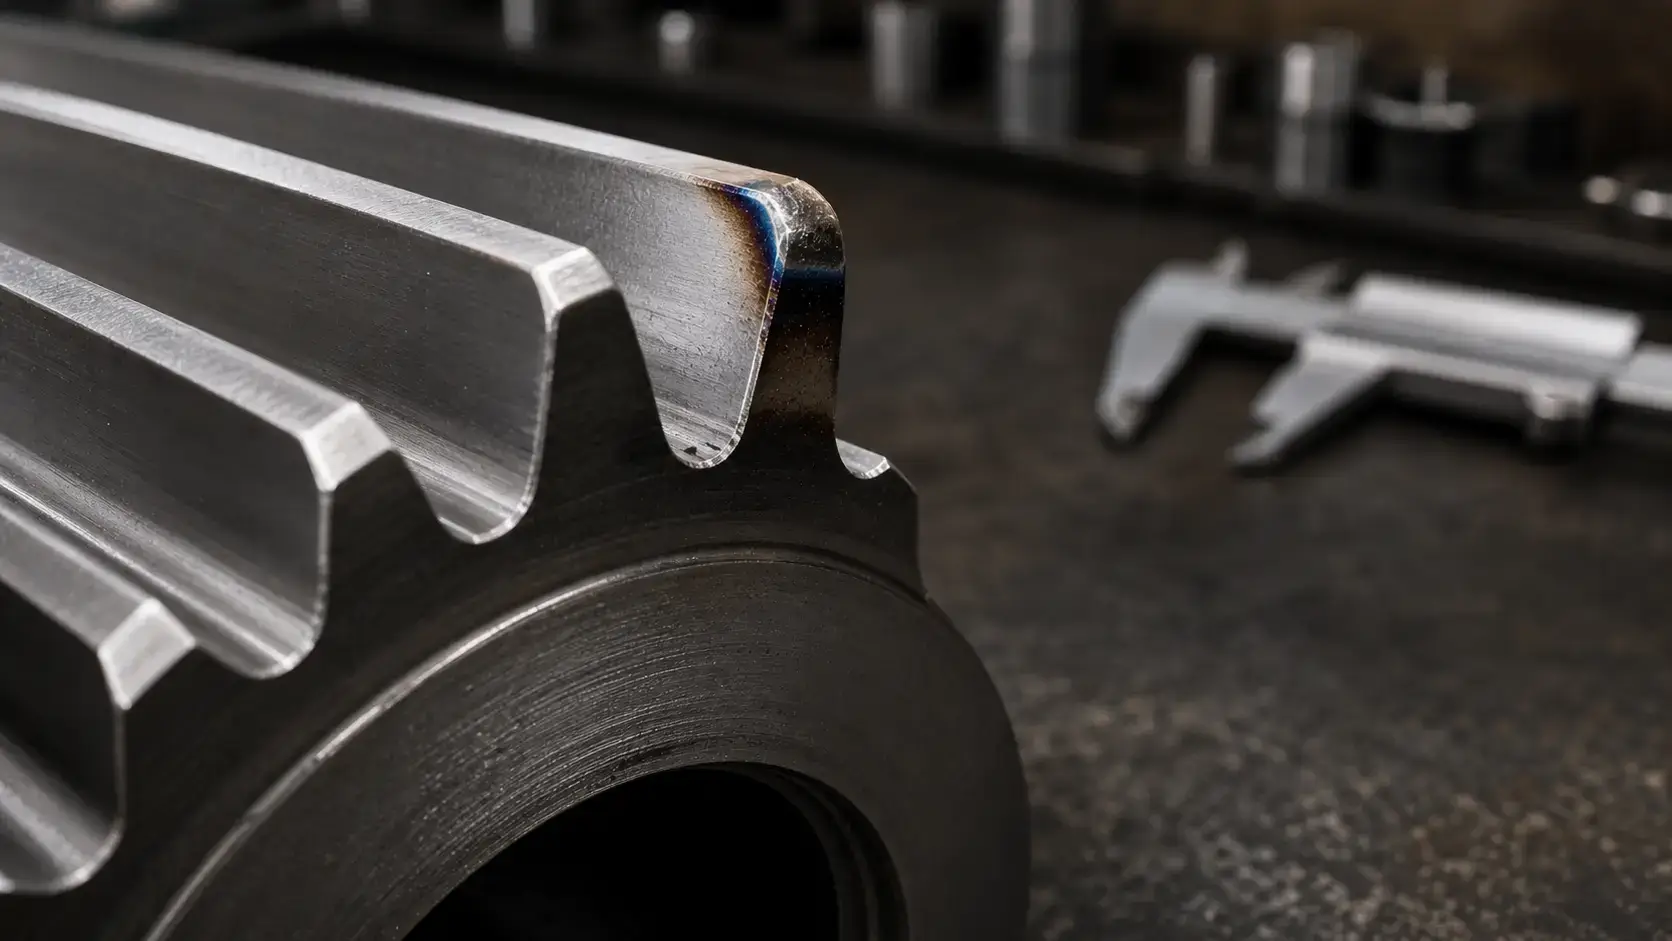
Деталь выходит из катушки, а угол закругляется. — не обработан таким образом, растаял таким образом. Края шпоночного паза, советы по сплайнам, и углы зубьев шестерен являются обычными жертвами. В остальном поверхность в порядке. Проверки твердости пройдены. Но этот угол исчез, и деталь - металлолом.
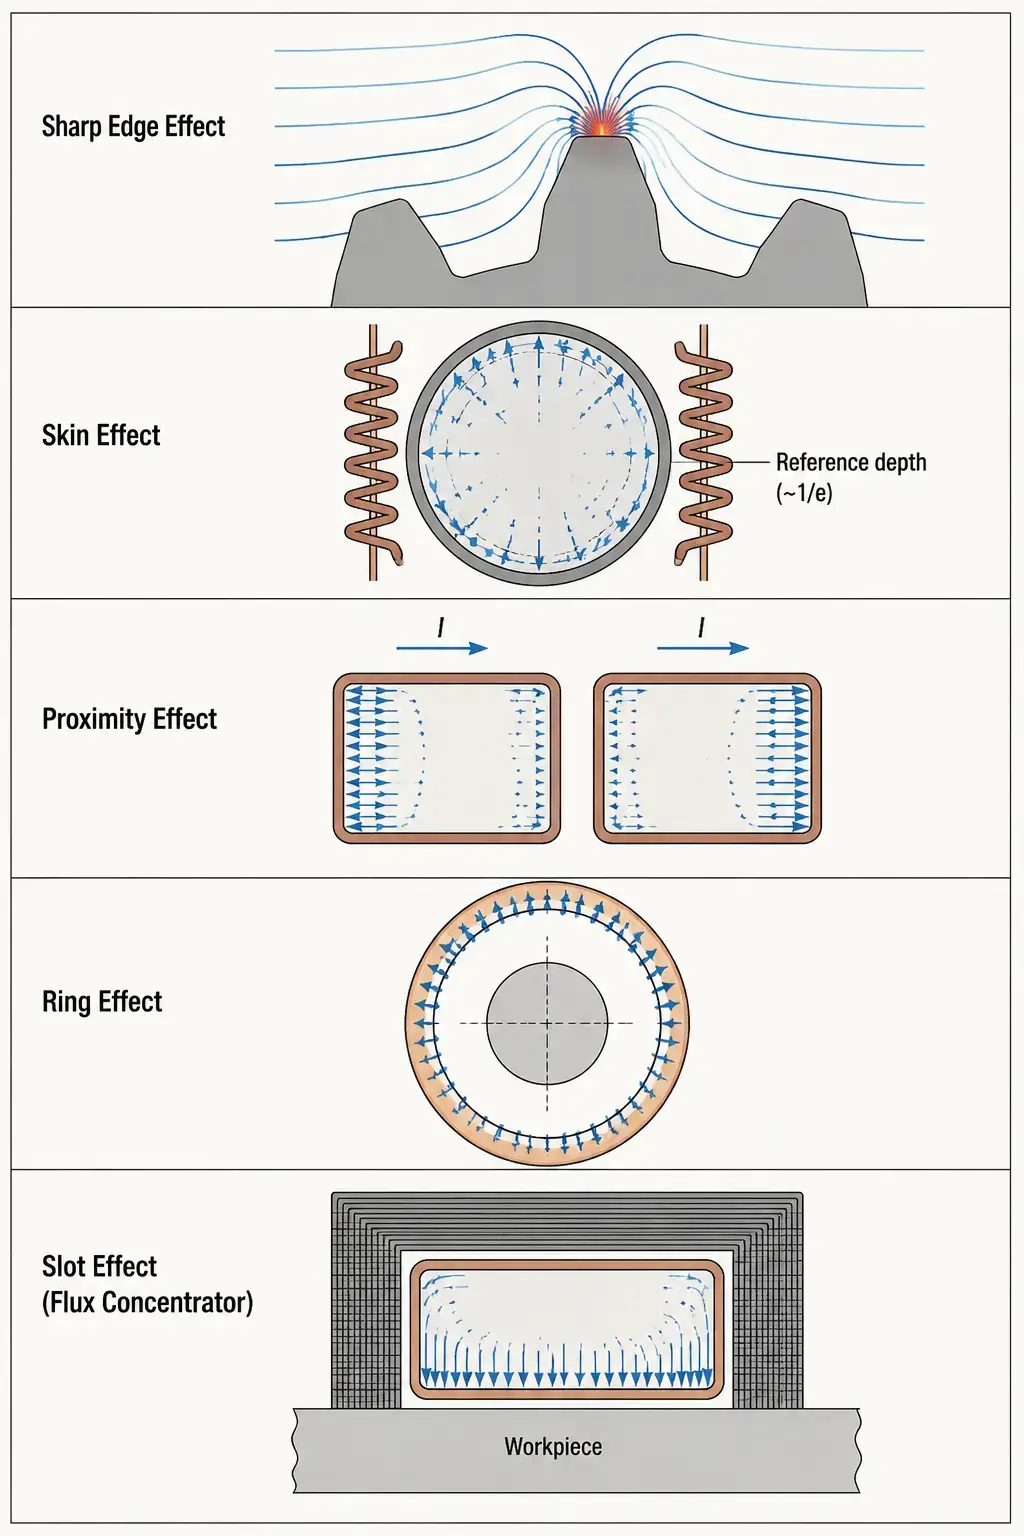
Это и есть эффект острого края. Линии магнитного поля сходятся на объектах с малыми радиусами кривизны.. Где линии сбиваются в кучу, скачки плотности тока. Угол нагревается сильнее, чем прилегающая плоская поверхность. — иногда дико горячее — и оператор ее не видит, пока деталь не выйдет из катушки. Больше мощности делает хуже. Корень проблемы — в геометрии, а не в настройках кВт.
Эта схема повреждения отличается от более широкой категории распространённых дефектов индукционной закалки таких как мягкие участки или трещины от закалки — выгорание кромки локализовано на геометрической детали каждый раз.
Исправьте это:
— Добавьте медный экран или стальной блок-ловушку рядом с острой деталью. Это даст полю куда-то идти в другом месте.
— Увеличьте зазор между катушкой и заготовкой в углу, локально профилируя индуктор.
— Уменьшите плотность мощности в зонах рядом с кромкой — либо за счет расширения зазора муфты, либо за счет использования в цикле сегмента выдержки меньшей мощности..
— Для критической геометрии, импульсный нагрев позволяет теплопроводности сглаживать температурный градиент между импульсами.
2. Глубина случая постоянно отклоняется от цели
Профиль твердости получен из лаборатории, глубина корпуса составляет 1,2 мм.. В спецификации указано 2.0–2.5 мм. Ты меняешь власть, изменить скорость сканирования, увеличить время замачивания — и глубина корпуса перемещается на 0,1 мм. Это тот результат, который отправляет инженера-технолога в кроличью нору настройки параметров на две смены..
Параметр, с которым вы фактически боретесь, это эффект скин-слоя. Переменный ток не распределяется равномерно по проводнику — он стремится к поверхности. Опорная глубина — расстояние, на котором плотность тока падает примерно до 37% своего поверхностного значения — называется глубиной проникновения. Она зависит от частоты, сопротивления материала, и магнитной проницаемости. Более высокая частота уменьшает глубину проникновения. Более низкая частота продвигает её глубже.
Если глубина корпуса остается мелкой независимо от того, что вы делаете с мощностью и временем, вы используете слишком высокую частоту для целевой глубины. текущий уровень физически не может проникнуть достаточно глубоко, чтобы нагреть материал ниже эталонной глубины при любом практическом уровне мощности. выбор частоты это здесь рычаг, не больше киловатт.
Исправьте это:
— Вычислите требуемую глубину проникновения для вашего целевого случая. Если эталонная глубина меньше половины целевой глубины при температуре Кюри, вам нужна более низкая частота.
— Для больших глубин закалки (>3 мм), перейдите с средней частоты (10–30 кГц) на низкую частоту (3–10 кГц).
— Сопротивление и проницаемость меняются с температурой. Сталь над Кюри становится немагнитной, а глубина кожи скачет — ваш выбор частоты должен учитывать оба состояния.
3. Неравномерный нагрев в многовитковых катушках
Вы используете многооборотную катушку, и нагревающая схема имеет полосы — горячие и холодные полосы, чередующиеся вдоль оси детали. Витки механически идентичны, расстояния выглядят равномерно под линейкой, а блок питания стабилен. Он должен нагреваться равномерно. Это не так.
То, что вы видите — это эффект близости действующий против вас. когда два параллельных проводника проводят переменный ток в одном направлении, ток концентрируется на внешних сторонах обоих проводников — отдаляясь друг от друга. В многовитковой катушке, смежные витки отталкивают ток к своим внешним краям. Сторона каждого витка, обращённая к заготовке, получает меньшую плотность тока, чем предполагал конструктор. В результате получается волнообразный профиль нагрева: пики там, где каждый виток прямо обращён к детали, впадины в зазорах между витками.
Эффект близости взаимодействует с геометрия катушки способами, невидимыми невооружённым глазом. Две катушки с одинаковыми внешними размерами и количеством витков могут создавать совершенно разные схемы нагрева, если расстояние между витками отличается всего на несколько миллиметров.
Исправьте это:
— Уменьшите зазор между витками. Более плотное расположение витков заставляет больший ток проходить через внутреннюю поверхность каждого витка за счет взаимной связи.
— Перейдите на катушку с одним витком, если позволяют плотность мощности и индуктивность. Нет соседних витков, нет эффекта близости.
— Используйте концентраторы магнитного потока на внешней стороне каждого витка, чтобы направить ток обратно к поверхности, обращенной к обрабатываемой детали.
4. OD Coil Struggles While ID Coil Doesn't
Две задачи, один и тот же источник питания, та же частота. внутренняя катушка нагревает деталь 12 секунд. катушка внешнего диаметра на детали похожего диаметра занимает 20 секунды и нагревается. оператор компенсирует большей мощностью, что нагружает катушку, сокращает её срок службы, и всё равно не достигает целевого цикла. ничего не выглядит неправильно. катушка центрирована и зазор стабилен.
невидимая переменная — это эффект кольца. В круглом проводнике с переменным током, плотность тока концентрируется на внутренней поверхности кольца — сторона с меньшим радиусом кривизны. Для ID-катушки, нагревающей отверстие, эффект кольца — союзник: он естественным образом направляет ток к поверхности, обращенной к заготовке.. Для катушки OD, нагревающей вал, эффект кольца — враг: он тянет ток к внутренней поверхности катушки, но вдали от детали, снижение эффективности сцепления.
Добавление большего количества кВт просто нагревает катушку быстрее.. Для подачи тока на поверхность, обращенную к заготовке, ты перенаправляешь это — и вот где концентраторы потока заработать свою цену. Формованная магнитная масса на нерабочей поверхности ОД-обмотки обеспечивает путь с низким сопротивлением магнитному потоку, который направляет ток обратно к заготовке. Ламинированная кремнистая сталь подходит для низких частот; Феррит или формуемые магнитные композиции справляются с более высокими частотами.
Исправьте это:
— Добавьте концентраторы потока на внешнюю (нерабочую) поверхность ОД-обмоток. Это не является необязательным для эффективного нагрева ОД — это компенсирует эффект кольца.
— Для ВД-обмоток, эффект кольца уже помогает. Не концентрируйте слишком сильно — оставьте проект как есть, если только нагрев не будет слишком агрессивным.
— При переключении конструкции катушки с ID на OD, ожидайте 15–30% падение эффективности связи без концентраторов.
5. Медленный нагрев несмотря на правильные настройки мощности
Блок питания составляет 80 кВт.. Частота правильная, зазор муфты правильный, и аналогичная работа на другой катушке прошла нормально на 60 кВт.. Но эта часть доползает до температуры. Время цикла растягивается. Вы запускаете катушку на скамейке, и она становится горячей. — горячее, чем должно — при этом заготовка почти не движется.
Ток течет, но он течет не по той стороне проводника. Без концентраторы потока управлять им, переменный ток в прямоугольном проводнике распространяется по всем четырем граням — только один из которых обращен к заготовке. Остальные три грани нагревают воздух, нагреть корпус катушки, нагреть все, кроме детали. Это обратная сторона эффект слота: когда проводник окружен с трех сторон магнитным материалом, ток направлен к одной открытой стороне. Когда этот магнитный материал отсутствует, ток свободно распространяется на нерабочие поверхности.
Этот симптом легко диагностировать неправильно, потому что источник питания показывает, что энергия выходит из шкафа. Она куда-то уходит — только не в заготовку. Катушка нагревается сильнее, чем ожидалось, время цикла увеличивается, и никто не думает проверить, течет ли ток на правильной стороне меди.
Исправьте это:
— Окружите три нерабочие стороны проводника материалом концентратор потока. Эффект щели будет направлять ток к открытому участку, обрабатываемая сторона заготовки.
— Если у вас уже есть концентраторы и нагрев всё ещё медленный, осмотрите их. Трещины, расслоение, или перегревшиеся концентраторы теряют проницаемость и перестают направлять ток.
— Согласуйте материал концентратора с частотой: ламинированная кремнистая сталь при частотах ниже 30 кГц, феррит при более высоких частотах, формуемые композиты для сложных 3D-геометрий, где укладка ламинатов непрактична.
Ключевой вывод
Большинство сбоев индукционного нагрева не случайны. Они предсказуемы. Каждый из них восходит к одному из пяти электромагнитных эффектов, которые определяют направление тока — и там, где это не так. освоено как контрольный список, они превращают двухсменную процедуру поиска неполадок в пятиминутную диагностику.
Если вы настраиваете новый индукционная закалка процесс и схема нагрева не соответствует ожиданиям, пройдите через пять шагов, прежде чем менять какой-либо параметр процесса. Проблема почти всегда заключается в том, на какой стороне меди находится ток.
Часто задаваемые вопросы
вопрос: Как мне определить, является ли проблемой катушка или источник питания?
А: Поменяйте катушку. Если проблема следует за катушкой, это связано с геометрией или концентратором — один из пяти эффектов в этой статье. Если проблема сохраняется с известной исправной катушкой, проверьте выходную форму сигнала питания, подключения шины, и совпадающую сеть.
вопрос: могут ли два эффекта работать против меня одновременно??
А: обычно так и есть. катушка OD, нагревающая вал с острыми лопатками и без концентраторов потока, теряет эффективность из-за эффекта кольца, эффект острого края, и эффект отсутствующего слота одновременно. исправляйте их по одной, начиная с того, что вызывает худший результат — обычно острый горящий край или самая глубокая потеря эффективности.
вопрос: Являются ли эти эффекты специфичны для индукционного закалки??
А: Нет. Одни и те же пять эффектов регулируют каждое применение индукционного нагрева — Пайка, усадки на натяг, отпуска, нагрев заготовки, сквозное упрочнение. симптомы отказа меняются в зависимости от процесса, но электромагнитная корень идентична.
устранение сбоя нагрева, который невозможно диагностировать?
пришлите нам чертёж детали и фото поврежденной области. Мы расскажем вам, какой эффект работает против вас и что нужно катушке, чтобы это исправить.


