
5 Awarii nagrzewania indukcyjnego — i efekt elektromagnetyczny stojący za każdą z nich
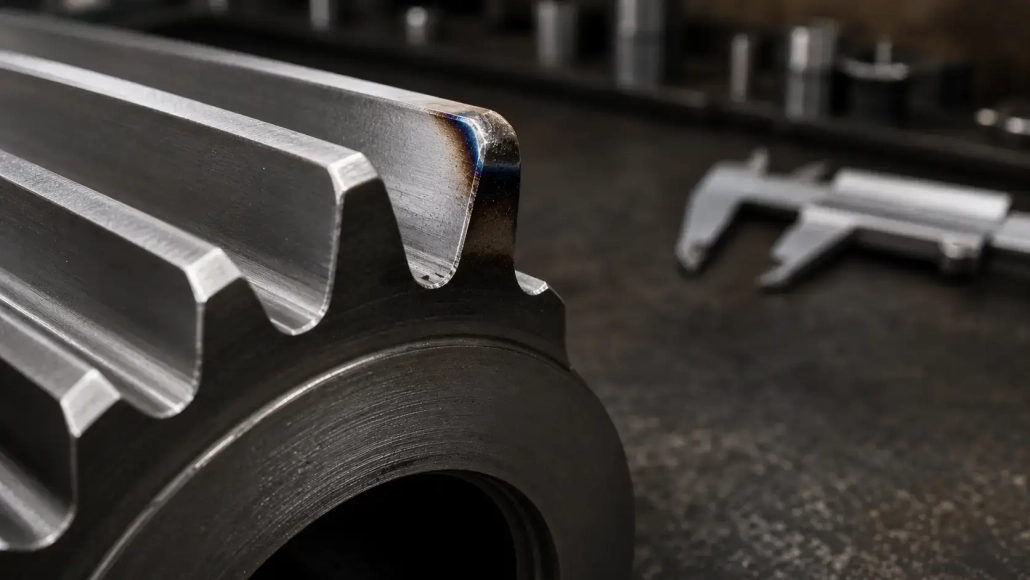
Końcówka wałka wielowypustowego stopiła się. Nie cały ząb — tylko ostatnie 0,5 mm na rogu. Specyfikacja twardości była prawidłowa, ustawienie mocy było właściwe, a cewka była wyśrodkowana. Ale ten róg wciąż się przepalił. Jeśli ta sekwencja brzmi znajomo, już spotkałeś jeden z pięciu efektów elektromagnetycznych, które cicho kontrolują każdą awarię nagrzewania indukcyjnego zanim operator w ogóle dotknie jakiegokolwiek sterowania.
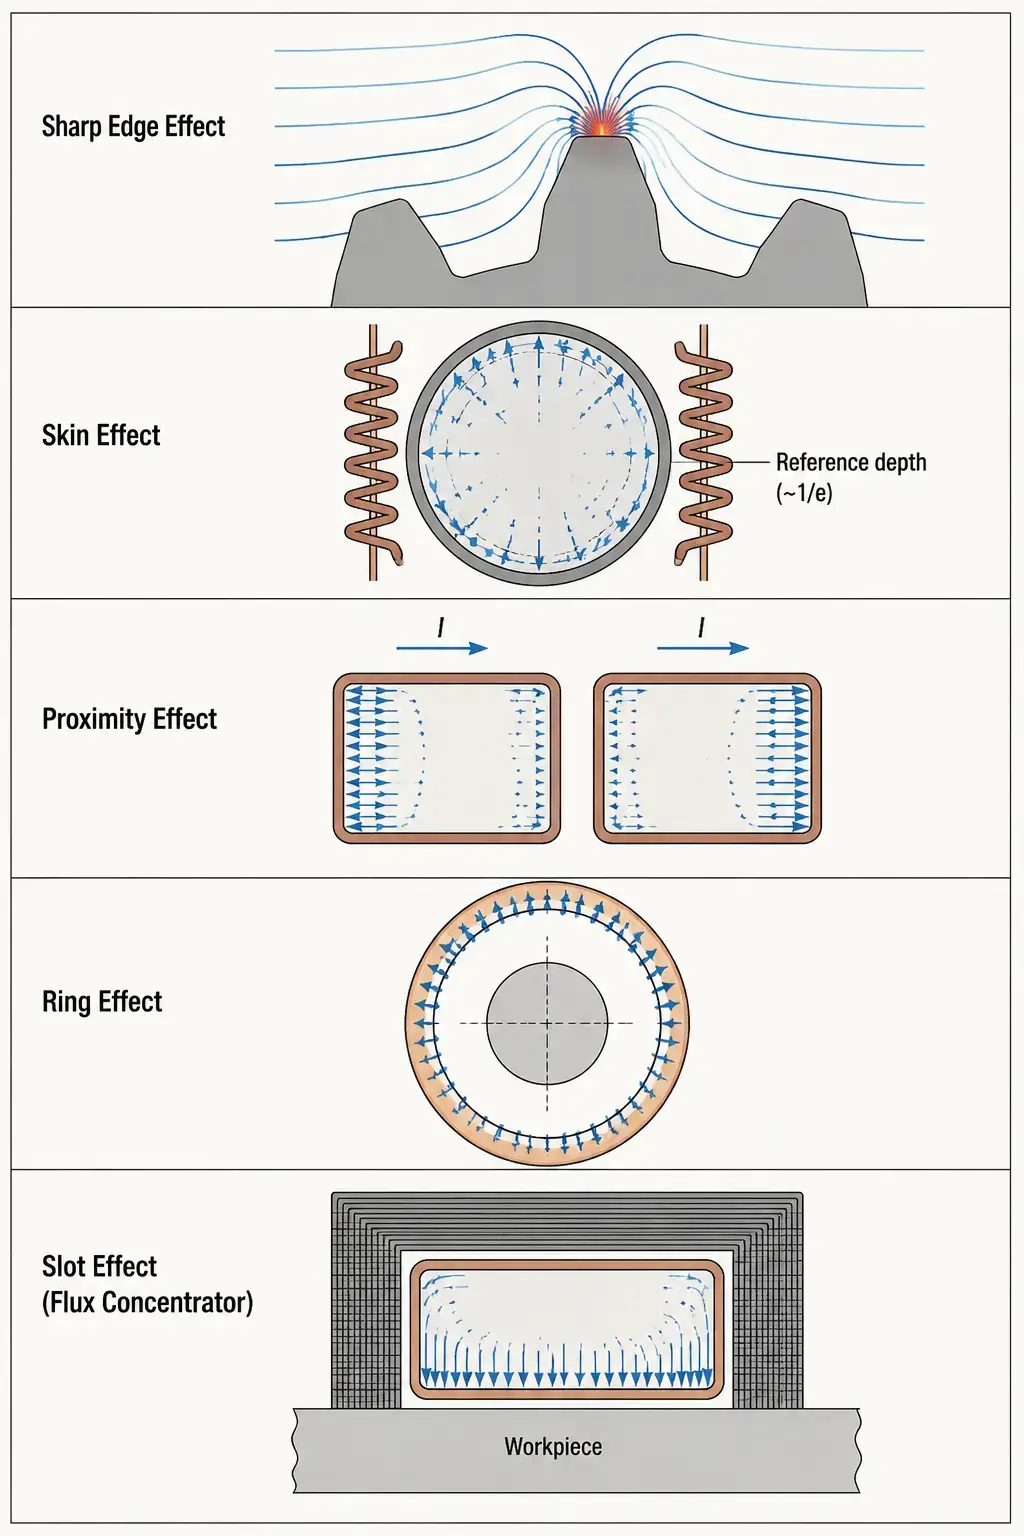
Te pięć efektów — ostra krawędź, skóra, bliskość, pierścień, i szczelina — to nie są podręcznikowe ciekawostki. One decydują o tym, gdzie prąd faktycznie płynie w każdej cewce i każdym przedmiocie obrabianym, w każdym cyklu. Wypychanie prądu tam, gdzie nie należy, powoduje stopiony róg. Wyciągnij go z miejsca, w którym powinien się znajdować, otrzymujesz zimną część i stracony czas cyklu. Poniżej pięć porażek. Każdy z nich odnosi się do jednego efektu.
1. Wypalanie krawędzi w narożnikach i końcówkach splajnów
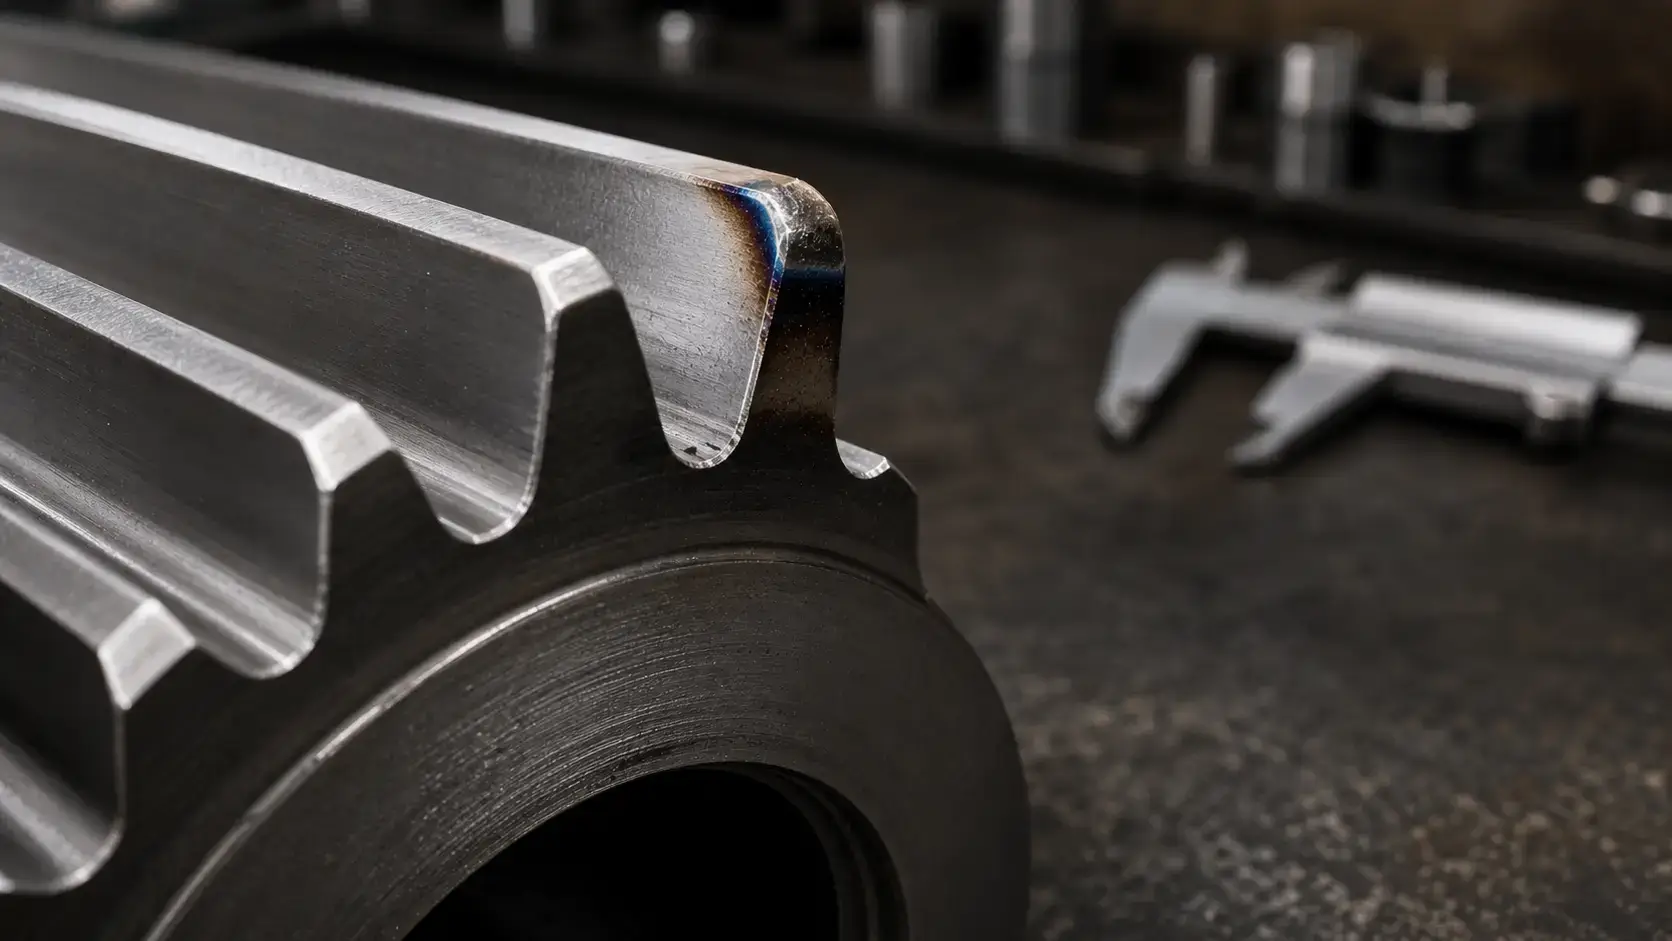
Część wychodzi ze zwoju i róg zostaje zaokrąglony — nie jest obrabiany w ten sposób, stopiło się w ten sposób. krawędzie wpustów, końcówki wypustów, i narożniki zębów kół zębatych są zwykłymi ofiarami. Reszta powierzchni jest w porządku. Kontrole twardości przechodzą. Ale jeden narożnik zniknął, i część jest bezużyteczna.
To jest efekt ostrej krawędzi. Linie pola magnetycznego zbieżają się w miejscach o małych promieniach krzywizny. Gdzie linie się zgęszczają, gęstość prądu rośnie. Narożnik staje się gorętszy niż przyległa płaska powierzchnia — czasami znacznie gorętszy — a operator tego nie widzi dopóki część nie wyjdzie z cewki. Więcej mocy to pogarsza. Podstawową przyczyną jest geometria, a nie ustawienie kW.
Ten wzorzec awarii różni się od szerszej kategorii Typowe wady hartowania indukcyjnego jak miękkie miejsca czy pęknięcia mięknięcia — spalanie krawędzi jest zawsze skoncentrowane na cechach geometrycznych.
Napraw to:
— Dodaj miedzianą osłonę lub stalowy blok osłonowy obok ostrej krawędzi. Daje polu miejsce, dokąd może się udać.
— Zwiększ przerwę między cewką a przedmiotem obrabianym w narożniku, profilując lokalnie induktor.
— Zmniejsz gęstość mocy w strefach przylegających do krawędzi — albo przez poszerzenie szczeliny sprzężenia, albo przez użycie segmentu nasykania o niższej mocy w cyklu.
— Dla krytycznych geometrii, ogrzewanie impulsowe pozwala przewodzeniu cieplnemu wygładzić gradient temperatury między impulsami.
2. Głębokość obudowy stale odbiega od docelowej
Profil twardości pochodzi z laboratorium i głębokość obudowy to 1,2 mm. Specyfikacja mówi 2,0–2.5 mm. Zmieniasz moc, zmieniasz szybkość skanowania, wydłużasz czas nasykania — a głębokość obudowy przesuwa się o 0,1 mm. To wynik, który wysyła inżyniera procesu na dwie zmiany w stronę strojenia parametrów.
Parametrem, z którym faktycznie walczysz, jest efekt powierzchniowy. Prąd zmienny nie rozkłada się równomiernie w przewodniku — zbliża się ku powierzchni. Głębokość odniesienia — odległość, przy której gęstość prądu spada do około 37% swojej wartości powierzchniowej — nazywa się głębokością powierzchniową. Zależy od częstotliwości, oporności materiału, i przenikalności magnetycznej. Wyższa częstotliwość zmniejsza głębokość powierzchniową. Niższa częstotliwość wpycha ją głębiej.
Jeśli głębokość przypadku utknęła płytko bez względu na to, co robisz z mocą i czasem, Używasz zbyt wysokiej częstotliwości dla docelowej głębokości. Aktualnie fizycznie nie można osiągnąć wystarczającej głębokości, aby podgrzać materiał powyżej referencyjnej głębokości przy praktycznym poziomie mocy. Wybór częstotliwości Czy tutaj jest dźwignia, Nie więcej kilowatów.
Napraw to:
— Oblicz wymaganą głębokość powierzchniową dla swojego docelowego przypadku. Jeśli referencyjna głębokość jest mniejsza niż połowa docelowej głębokości przypadku w temperaturze Curie, Potrzebujesz niższej częstotliwości.
— Dla dużych głębokości przypadków (>3 mm), przejdź z częstotliwości średniej (10–30 kHz) na częstotliwość niską (3–10 kHz).
— Opór i przenikalność zmieniają się wraz z temperaturą. Stal powyżej temperatury Curie staje się niemagnetyczna, a głębokość wnikania skacze — Twój wybór częstotliwości musi uwzględniać oba stany.
3. Nierównomierne nagrzewanie w cewkach wieloobrotowych
Używasz cewki wielowarstwowej, a wzór nagrzewania tworzy pasy — gorące pasy i zimne pasy na przemian wzdłuż osi elementu. Zwoje są mechanicznie identyczne, odstępy wydają się równomierne pod linijką, a zasilanie jest stabilne. Powinno nagrzewać równomiernie. Nie eliminuje.
To, co widzisz, to efekt bliskości działający przeciwko tobie. Gdy dwa równoległe przewodniki przewodzą prąd przemienny w tym samym kierunku, prąd koncentruje się na zewnętrznych stronach obu przewodników — oddalony od siebie. w cewce wielozwojowej, sąsiednie zwoja wypychają prąd na swoje zewnętrzne krawędzie. strona związana z elementem każdego zwinienia ma mniejszą gęstość prądu niż zakładał projektant. efektem jest pokrzywiony profil grzewczy: szczyty, gdzie każdy zwój jest skierowany bezpośrednio do części, doliny w szczelinach między zwojami.
efekt bliskości oddziałuje z geometrii cewki w sposób niewidoczny gołym okiem. Dwie cewki o identycznych wymiarach zewnętrznych i liczbie zwojów mogą wywołać zupełnie inne wzorce nagrzewania, jeśli odstępy między zwojami różnią się nawet o kilka milimetrów.
Napraw to:
— Zmniejszyć przerwę między zwojami. Bliższe zwoja wymuszają większy prąd do wewnętrznej powierzchni każdego zwoja poprzez wzajemne sprzężenie.
— Przełączyć na cewkę z jednym obrótem, jeśli gęstość mocy i indukcyjność na to pozwalają. Brak sąsiednich zwojów, brak efektu bliskości.
— Użyj koncentratorów strumienia po zewnętrznej stronie każdego zwoja, aby odpychać prąd z powrotem w stronę powierzchni obrabianej elementu.
4. OD Coil Struggles While ID Coil Doesn't
Dwie prace, ten sam zasilacz, ta sama częstotliwość. Cewka z otworem wewnętrznym nagrzewa część 12 sekundy. Cewka o średnicy zewnętrznej znajduje się na części o podobnej średnicy 20 sekund i robi się cieplej. Operator kompensuje to większą mocą, co napręża cewkę, skraca jego życie, i nadal nie osiąga docelowego czasu cyklu. Nic nie wygląda źle. Cewka jest wyśrodkowana, a odstęp jest stały.
Niewidzialną zmienną jest efekt pierścienia. W okrągłym przewodniku, w którym płynie prąd przemienny, gęstość prądu koncentruje się na wewnętrznej powierzchni pierścienia — stronę o mniejszym promieniu krzywizny. Dla cewki ID podgrzewającej otwór, efekt pierścienia jest sprzymierzeńcem: w naturalny sposób popycha prąd w kierunku powierzchni zwróconej w stronę przedmiotu obrabianego. Dla cewki OD podgrzewającej wał, efekt pierścienia jest wrogiem: przyciąga prąd w kierunku wewnętrznej powierzchni cewki, ale z dala od części, zmniejszenie wydajności sprzęgła.
Dodanie większej ilości kW po prostu powoduje szybsze nagrzewanie wężownicy. Aby uzyskać prąd na powierzchnię zwróconą w stronę przedmiotu obrabianego, przekierowujesz to — i to właśnie tam koncentratory strumienia zarobić na swój koszt. Ukształtowany materiał magnetyczny na nieroboczej powierzchni cewki OD zapewnia ścieżkę o niskiej reluktancji, która wymusza powrót prądu w kierunku przedmiotu obrabianego. Laminowana stal krzemowa działa w przypadku niższych częstotliwości; ferrytowe lub formowalne kompozyty magnetyczne obsługują wyższe częstotliwości.
Napraw to:
— Dodaj koncentratory strumienia na zewnątrz (niepracujący) powierzchnia cewek OD. Nie jest to opcjonalne w przypadku wydajnego ogrzewania OD — kompensuje efekt pierścienia.
— Do cewek identyfikacyjnych, efekt pierścienia już pomaga. Nie nadmiernie się koncentruj — pozostaw projekt bez zmian, chyba że ogrzewanie jest zbyt agresywne.
— Podczas zmiany projektu cewki z aplikacji ID na aplikację OD, spodziewać się 15–30% spadek wydajności sprzęgania bez koncentratorów.
5. Powolne nagrzewanie pomimo prawidłowych ustawień zasilania
Zasilacz ma moc 80 kW. Częstotliwość jest odpowiednia, szczelina sprzęgająca jest prawidłowa, i podobne zadanie na innej cewce przebiegło dobrze przy 60 kW. Ale ta część czołga się do temperatury. Czas cyklu się wydłuża. Uruchamiasz cewkę na ławce i robi się gorąco — cieplej niż powinno — podczas gdy obrabiany przedmiot ledwo się porusza.
Prąd płynie, ale płynie po niewłaściwej stronie przewodnika. Bez koncentratory strumienia sterowania nim, prąd przemienny w przewodniku prostokątnym rozkłada się na wszystkie cztery powierzchnie — tylko jedna z nich jest skierowana na obrabiany przedmiot. Pozostałe trzy powierzchnie nagrzewają powietrze, nagrywają obudowę cewki, nagrywają wszystko oprócz części. To jest druga strona efektu szczeliny: gdy przewodnik otoczony jest z trzech stron materiałem magnetycznym, prąd jest wymuszany w stronę jednej otwartej strony. Gdy ten materiał magnetyczny jest nieobecny, prąd rozprzestrzenia się swobodnie na niepracujące powierzchnie.
Objaw łatwo błędnie zdiagnozować, gdyż zasilacz pokazuje energię opuszczającą szafę. To gdzieś idzie — po prostu nie w obrabiany przedmiot. Cewka nagrzewa się bardziej, niż oczekiwano, czasy cykli rosną, i nikt nie myśli o sprawdzeniu, czy prąd płynie po prawej stronie miedzi.
Napraw to:
— Otocz trzy niepracujące powierzchnie przewodnika materiałem koncentrującym strumień. Efekt szczeliny będzie przyciągał prąd w stronę otwartej przestrzeni, stroną zwróconą w stronę obrabianego przedmiotu.
— Jeśli masz już koncentratory, a ogrzewanie nadal jest wolne, sprawdź je. Spękane, delaminowane, lub przegrzane koncentratory tracą przepuszczalność i przestają kierować prąd.
— Dopasuj materiał koncentratora do częstotliwości: laminowana stal krzemowa poniżej 30 kHz, ferryt powyżej, kompozyty formowalne do złożonych geometrii 3D tam, gdzie układanie laminatów jest niepraktyczne.
Klucz na wynos
Większość usterki w indukcyjnym ogrzewaniu nie jest przypadkowa. Są przewidywalne. Każda z nich prowadzi do jednego z pięciu efektów elektromagnetycznych, które decydują, gdzie prąd płynie — a gdzie nie płynie. Nauczono się jako listy kontrolnej, zamieniają dwuzmianowe rozwiązywanie problemów w pięciominutową diagnozę.
Jeśli konfigurujesz nowy hartowanie indukcyjne procesu i schemat ogrzewania nie odpowiada oczekiwaniom, przejrzyj pięć, zanim zmienisz pojedynczy parametr procesu. Problem prawie zawsze polega na tym, po której stronie miedzi płynie prąd.
FAQ
Q: Jak sprawdzić, czy problemem jest cewka, czy zasilacz?
A: Zamień cewkę. Jeśli problem występuje po cewce, jest to związane z geometrią lub koncentratorem — jeden z pięciu efektów opisanych w tym artykule. Jeśli problem nadal występuje z dobrze działającą cewką, sprawdź przebieg wyjściowy zasilania, połączenia magistrali, oraz sieć dopasowującą.
Q: Czy dwa efekty mogą działać przeciwko mnie jednocześnie?
A: Zwykle tak. Cewka OD nagrzewająca wałek z ostrymi krawędziami i bez koncentratorów strumienia traci wydajność z powodu efektu pierścienia, efektu ostrej krawędzi, i brakującego efektu szczeliny jednocześnie. Naprawiaj je po kolei, zaczynając od tego, który powoduje najgorszy rezultat — zwykle wypalanie ostrej krawędzi lub najgłębsza utrata wydajności.
Q: Czy te efekty są specyficzne dla hartowania indukcyjnego?
A: Nie. Te same pięć efektów rządzi każdą aplikacją grzania indukcyjnego — lutowanie, dopasowanie na wcisk, odpuszczanie, nagrzewanie półfabrykatu, hartowanie przez całą przekroj. Objawy awarii zmieniają się w zależności od procesu, ale elektromagnetyczna przyczyna źródłowa jest identyczna.
Radzenie sobie z awarią grzania, której nie można zdiagnozować?
Prześlij nam rysunek części i zdjęcie uszkodzonego obszaru. Powiemy ci, który efekt działa przeciwko tobie i co cewka musi zrobić, aby to naprawić.


