
5 Falhas de Aquecimento por Indução — e o Efeito Eletromagnético por Trás de Cada Uma
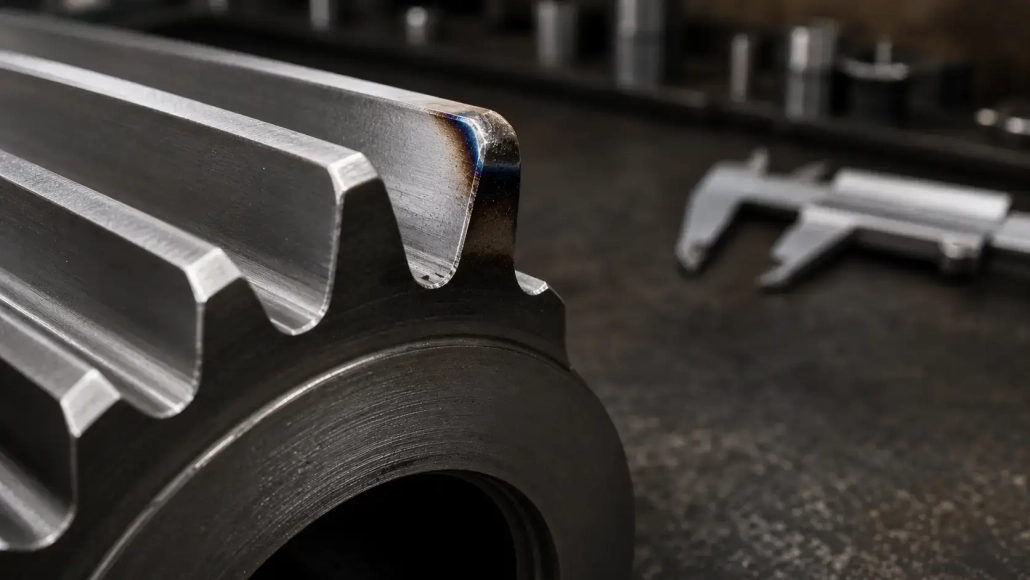
A ponta da ranhura fundiu-se. Não todo o dente — apenas os últimos 0,5 mm no canto. A especificação de dureza estava correta, A configuração de potência estava correta, e a bobina estava centrada. Mas aquele canto ainda queimava. Se essa sequência lhe soa familiar, já se deparou com um dos cinco efeitos electromagnéticos que silenciosamente controlam cada falha de aquecimento por indução antes mesmo do operador tocar em um controlo.
Estes cinco efeitos — borda afiada, pele, proximidade, anel, e ranhura — não são curiosidades de manual. Eles determinam onde a corrente realmente flui em cada bobina e em cada peça de trabalho, em cada ciclo. Empurre a corrente para onde ela não pertence, você obtém um canto derretido. Puxe-o para longe de onde deveria estar, você obtém uma parte fria e um tempo de ciclo perdido. Cinco falhas abaixo. Cada um mapeia para um efeito.
1. Queima de bordas em cantos e pontas de spline
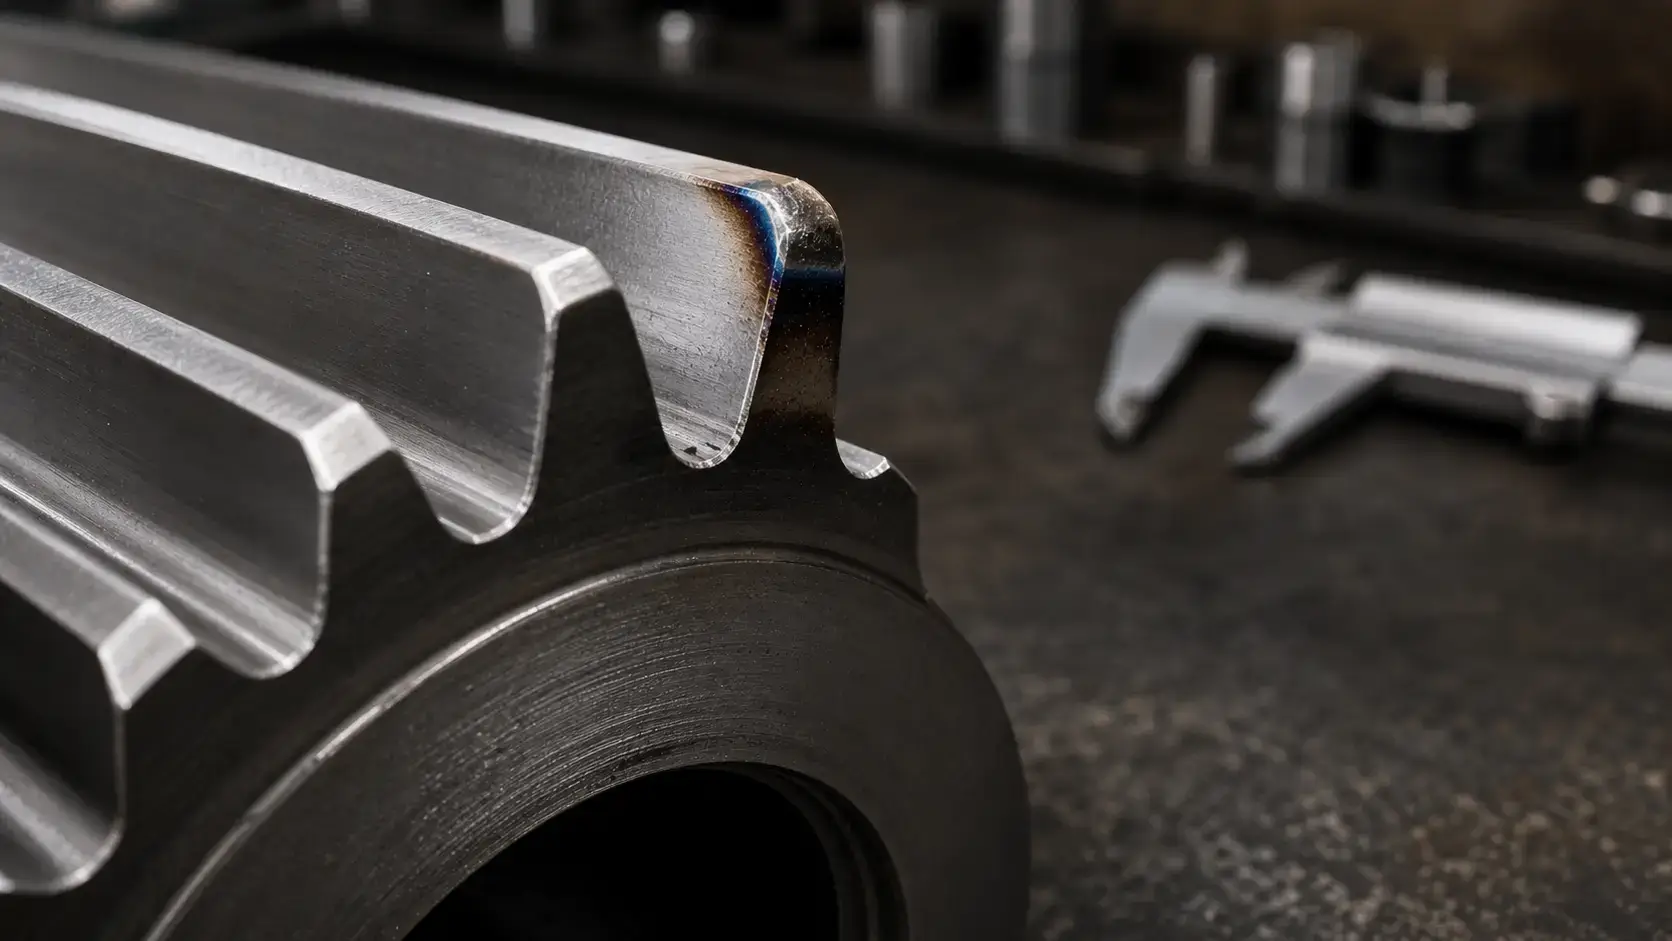
A peça sai da bobina e o canto está arredondado — não usinada dessa forma, fundida dessa forma. Arestas da chaveta, pontas do veio estriado, e cantos dos dentes da engrenagem são as vítimas habituais. O resto da superfície está bem. Verificações de dureza aprovadas. Mas aquele canto desapareceu, e a peça é sucata.
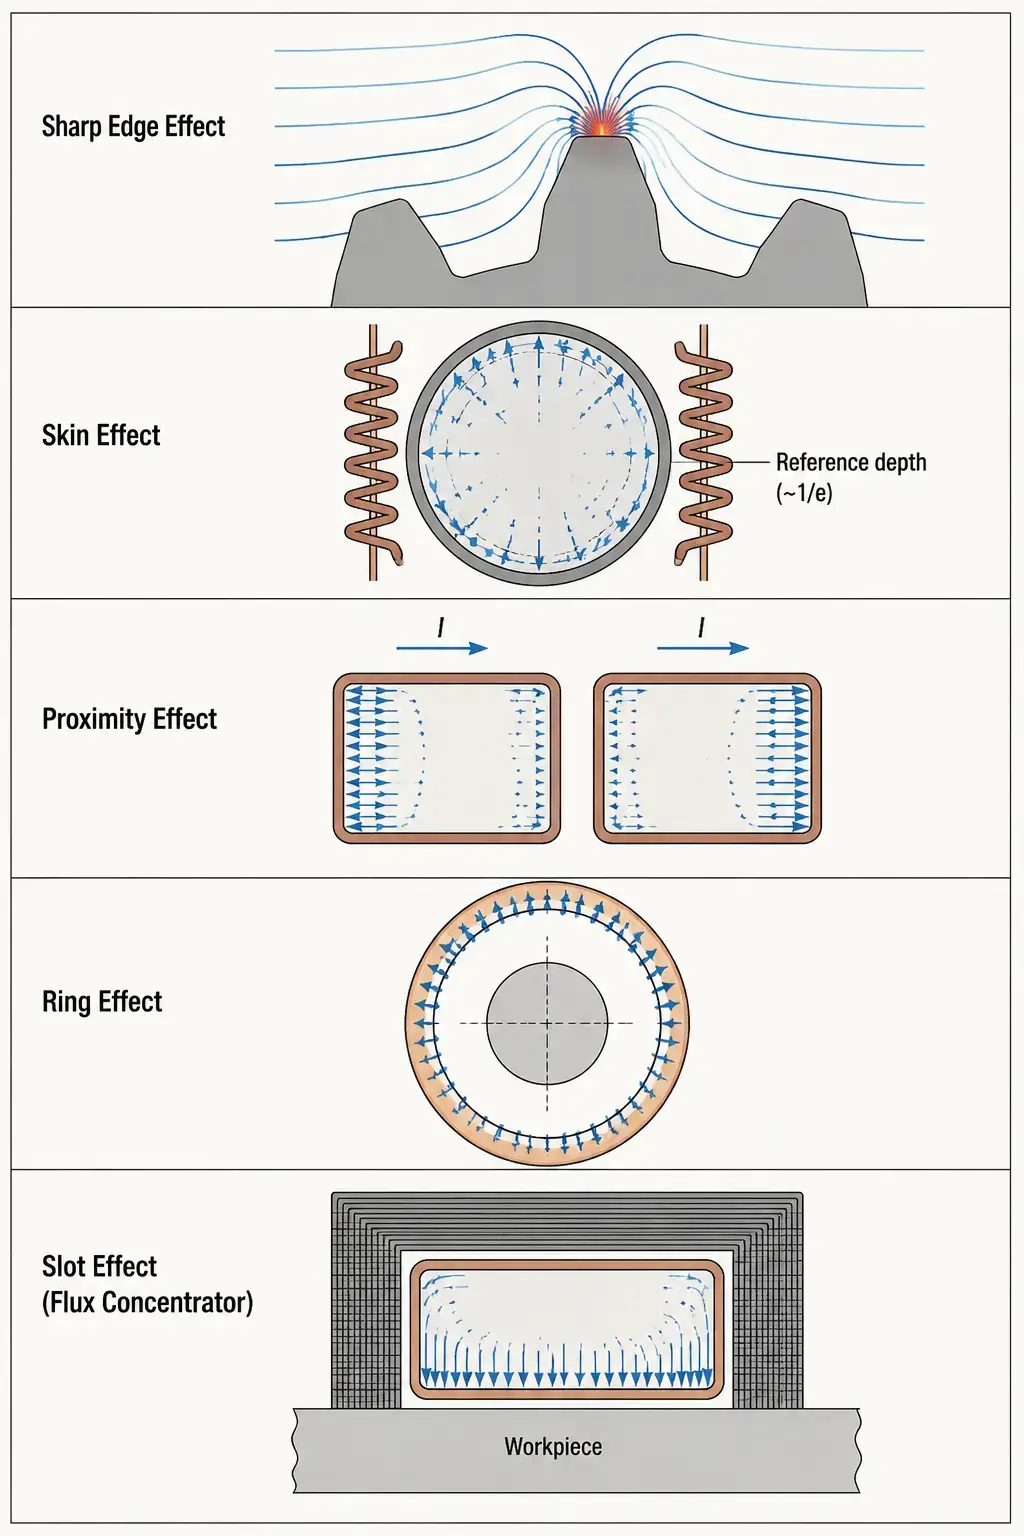
Este é o efeito de aresta afiada. As linhas do campo magnético convergem em características com pequenos raios de curvatura. Onde as linhas se concentram, a densidade de corrente dispara. O canto aquece mais do que a superfície plana adjacente — por vezes muito mais — e o operador não o vê até a peça sair da bobina. Mais potência piora a situação. A causa principal é a geometria, não a configuração de kW.
Este padrão de falha é distinto da categoria mais ampla de defeitos comuns na têmpera por indução como pontos moles ou fissuras por choque térmico — a queima nas bordas é localizada numa característica geométrica todas as vezes.
Corrija-o:
— Adicione um escudo de cobre ou um bloco de aço adjacente à característica afiada. Isso dá ao campo outro lugar para ir.
— Aumente a folga entre a bobina e a peça na esquina perfilando o indutor localmente.
— Reduzir a densidade de potência nas zonas adjacentes à aresta — quer alargando a folga de acoplamento quer usando um segmento de imersão de baixa potência no ciclo.
— Para geometrias críticas, O aquecimento pulsado permite que a condução térmica suavize o gradiente de temperatura entre os pulsos.
2. Profundidade do caso consistentemente fora do alvo
O perfil de dureza chega do laboratório e a profundidade de camada é de 1,2 mm. A especificação diz 2,0–2.5 mm. Você muda a potência, muda a velocidade de varrimento, aumenta o tempo de imersão — e a profundidade de camada varia 0,1 mm. É o tipo de resultado que envia um engenheiro de processos para um buraco de coelho de ajuste de parâmetros durante dois turnos.
O parâmetro com que você está realmente a lutar é efeito de pele. A corrente alternada não se distribui de forma uniforme através de um condutor — ela concentra-se na superfície. A profundidade de referência — a distância à qual a densidade de corrente cai para cerca de 37% do seu valor na superfície — chama-se profundidade de penetração. Depende da frequência, da resistividade do material, e da permeabilidade magnética. Frequência mais alta reduz a profundidade de penetração. Frequência mais baixa empurra-a para mais profundo.
Se a profundidade do caso estiver presa em níveis rasos, independentemente do que faça com potência e tempo, está a utilizar uma frequência demasiado alta para a profundidade alvo. A corrente actual não consegue atingir profundidade suficiente para aquecer o material além da profundidade de referência a qualquer nível prático de potência. Seleção de frequência é a alavanca aqui, não mais quilowatts.
Corrija-o:
— Calcule a profundidade de penetração necessária para o seu caso alvo. Se a profundidade de referência for menos da metade da profundidade do seu caso alvo à temperatura de Curie, precisa de uma frequência mais baixa.
— Para profundidades de caso profundas (>3 mm), mude da frequência média (10–30 kHz) para baixa frequência (3–10 kHz).
— A resistividade e a permeabilidade mudam com a temperatura. O aço acima do ponto de Curie torna-se não magnético e a profundidade de penetração aumenta abruptamente — A sua escolha de frequência deve ter em conta ambos os estados.
3. Aquecimento irregular em bobinas multivoltas
Está a operar uma bobina de várias voltas e o padrão de aquecimento tem riscas — bandas quentes e bandas frias alternando ao longo do eixo da peça. As voltas são mecanicamente idênticas, o espaçamento parece uniforme sob uma régua, e a fonte de alimentação é estável. Deveria aquecer de forma uniforme. Não significa.
O que está a ver é o efeito de proximidade a atuar contra si. Quando dois condutores paralelos transportam corrente alternada na mesma direção, a corrente concentra-se nos lados exteriores de ambos os condutores — afastando-se um do outro. numa bobina de múltiplas voltas, voltas adjacentes empurram corrente para as suas bordas exteriores. O lado voltado para a peça de cada volta recebe menor densidade de corrente do que o projetista assumiu. O resultado é um perfil de aquecimento ondulado: picos onde cada curva fica virada diretamente para a peça, vales nos espaços entre voltas.
O efeito de proximidade interage com geometria da bobina de maneiras que são invisíveis a olho nu. Duas bobinas com dimensões externas e número de voltas idênticos podem produzir padrões de aquecimento completamente diferentes se o espaçamento entre voltas variar mesmo alguns milímetros.
Corrija-o:
— Reduzir a folga entre voltas. Voltas mais próximas obrigam mais corrente a fluir na face interior de cada volta através do acoplamento mútuo.
— Mudar para uma bobina de volta única se a densidade de potência e a indutância permitirem. Sem voltas adjacentes, sem efeito de proximidade.
— Use concentradores de fluxo no lado exterior de cada espira para empurrar a corrente de volta para a superfície voltada para a peça.
4. OD Coil Struggles While ID Coil Doesn't
Dois trabalhos, mesma fonte de alimentação, mesma frequência. A bobina interna do diâmetro aquece a peça em 12 segundos. A bobina de diâmetro exterior numa peça de diâmetro semelhante demora 20 segundos e aquece mais ao fazê-lo. O operador compensa com mais potência, o que sobrecarrega a bobina, encurta a sua vida útil, e ainda assim não atinge o tempo de ciclo alvo. Nada parece errado. A bobina está centrada e a folga é consistente.
A variável invisível é o efeito de anel. Num condutor circular a transportar corrente alternada, a densidade de corrente concentra-se na superfície interna do anel — o lado com menor raio de curvatura. Para uma bobina ID a aquecer um furo, o efeito de anel é um aliado: empurra naturalmente a corrente para a superfície virada para a peça em trabalho. Para uma bobina OD a aquecer um eixo, o efeito de anel é um inimigo: ele puxa a corrente em direção à superfície interna da bobina, mas para longe da peça, reduzindo a eficiência do acoplamento.
Adicionar mais kW apenas aquece a bobina mais rapidamente. Para obter corrente na superfície voltada para a peça de trabalho, você redireciona isso — e é aí que concentradores de fluxo ganhe seu custo. Um material magnético moldado na superfície não funcional da bobina OD fornece um caminho de baixa relutância que força a corrente de volta para a peça de trabalho. O aço silício laminado funciona para frequências mais baixas; ferrite ou compósitos magnéticos moldáveis lidam com frequências mais altas.
Corrija-o:
— Adicione concentradores de fluxo ao exterior (não funciona) superfície das bobinas OD. Isto não é opcional para aquecimento eficiente de diâmetro externo — compensa o efeito de anel.
— Para bobinas ID, o efeito anel já ajuda. Não se concentre demais — deixe o design como está, a menos que o aquecimento seja muito agressivo.
— Ao mudar um design de bobina de aplicação ID para OD, espere um 15–30% queda na eficiência do acoplamento sem concentradores.
5. Aquecimento lento apesar das configurações corretas de energia
A fonte de alimentação lê 80 kW. A frequência está certa, a folga do acoplamento está certa, e um trabalho semelhante em uma bobina diferente funcionou bem com 60 kW. Mas esta peça aquece até à temperatura. O tempo do ciclo alonga-se. Você liga a bobina no banco e ela aquece — mais do que deveria — enquanto a peça de trabalho mal se move.
A corrente está a fluir, mas está a fluir pelo lado errado do condutor. Sem concentradores de fluxo a guiá-la, a corrente alternada num condutor rectangular distribui-se por todas as quatro faces — sendo apenas uma delas virada para a peça de trabalho. As outras três faces aquecem o ar, aquecem a carcaça da bobina, aquecem tudo, excepto a peça. Este é o lado negativo do efeito de ranhura: quando um condutor está cercado em três lados por material magnético, a corrente é forçada a dirigir-se para o lado aberto. Quando esse material magnético está ausente, a corrente espalha-se livremente para superfícies não funcionais.
O sintoma é fácil de diagnosticar incorretamente porque a fonte de alimentação mostra energia a sair do gabinete. Ela está a ir para algum lado — apenas não para a peça de trabalho. A bobina aquece mais do que o esperado, os tempos de ciclo aumentam, e ninguém pensa em verificar se a corrente está a fluir na face correta do cobre.
Corrija-o:
— Cerque as três faces não funcionais do condutor com material concentrador de fluxo. O efeito de slot irá aglomerar a corrente em direção à abertura, lado voltado para a peça.
— Se você já possui concentradores e o aquecimento ainda é lento, inspecione-os. Rachado, delaminado, ou concentradores superaquecidos perdem a permeabilidade e interrompem a corrente de direção.
— Combine o material do concentrador com a frequência: aço silício laminado abaixo de 30 kHz, ferrita acima, compósitos moldáveis para geometrias 3D complexas onde o empilhamento de laminações é impraticável.
Principal vantagem
A maioria falhas no aquecimento por indução não são aleatórias. São previsíveis. Cada uma remonta a um dos cinco efeitos electromagnéticos que determinam onde a corrente vai — e onde não vai. Aprendidos como uma lista de verificação, eles transformam um exercício de resolução de problemas de dois turnos numa análise de cinco minutos.
Se estiver a configurar um novo Endurecimento por indução processo e o padrão de aquecimento não corresponder às expectativas, verifique os cinco antes de alterar qualquer parâmetro do processo. O problema quase sempre está em qual face do cobre a corrente se encontra.
Perguntas Frequentes
P: Como posso saber se o problema é a bobina ou a fonte de alimentação?
A: Troque a bobina. Se o problema seguir a bobina, é relacionado com a geometria ou concentrador — um dos cinco efeitos neste artigo. Se o problema persistir com uma bobina conhecida como boa, verifique a forma de onda de saída da fonte de alimentação, as ligações do barramento, e a rede de correspondência.
P: Podem dois efeitos atuar contra mim ao mesmo tempo?
A: Normalmente sim. Uma bobina OD a aquecer um eixo com ombros afiados e sem concentradores de fluxo está a perder eficiência devido ao efeito de anel, o efeito da borda afiada, e o efeito de slot em falta simultaneamente. Corrija-os um de cada vez, começando pelo que causa o pior resultado — geralmente a aresta afiada a queimar ou a maior perda de eficiência.
P: São estes efeitos específicos do têmpera por indução?
A: Não. Os mesmos cinco efeitos governam todas as aplicações de aquecimento por indução — brasagem, encaixe retrátil, têmpera, aquecimento de tarugo, têmpera completa. Os sintomas de falha mudam consoante o processo, mas a causa eletromagnética fundamental é idêntica.
Lidar com uma falha de aquecimento que não consegue diagnosticar?
Envie-nos o desenho da peça e uma foto da área defeituosa. Nós diremos qual efeito está a atuar contra si e o que a bobina precisa para corrigir isso.


