
5 ความล้มเหลวของการเหนี่ยวนำความร้อน — และผลกระทบแม่เหล็กไฟฟ้าที่อยู่เบื้องหลังแต่ละกรณี
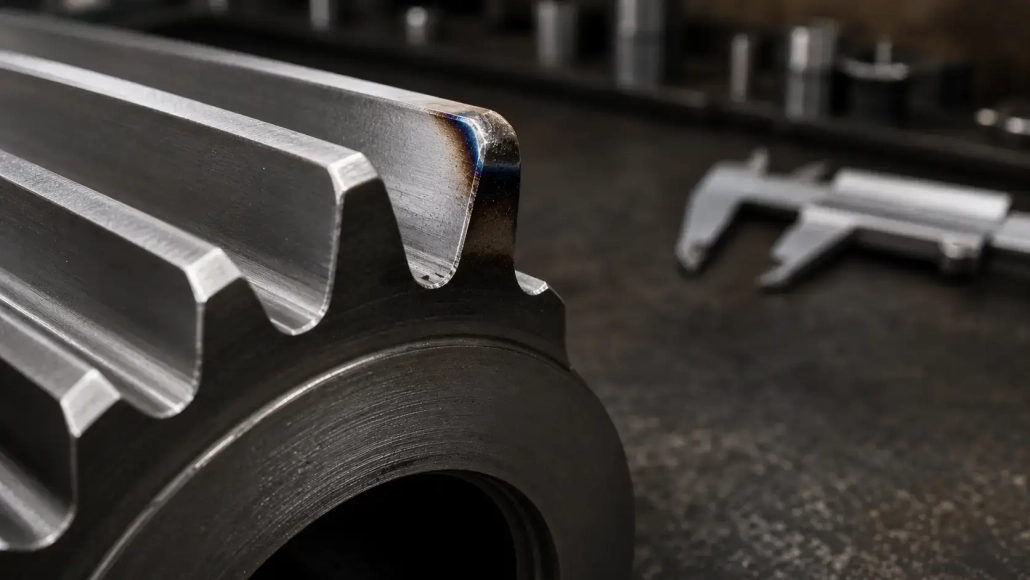
ปลายสไปรน์ละลาย. ไม่ใช่ฟันทั้งฟัน — เพียง 0.5 มม. สุดท้ายที่มุม. สเปคความแข็งถูกต้อง, ค่าแรงไฟถูกต้อง, และขดลวดอยู่ตรงกลาง. แต่มุมตรงนั้นยังไหม้. ถาลำดับนั้นฟังดูคุ้นเคย, คุณได้เจอหนึ่งในห้าผลแม่เหล็กไฟฟ้าที่ควบคุมทุก ความล้มเหลวของการให้ความร้อนเหนี่ยวนํา ก่อนที่ผู้ปฏิบัติงานจะสัมผัสการควบคุม.
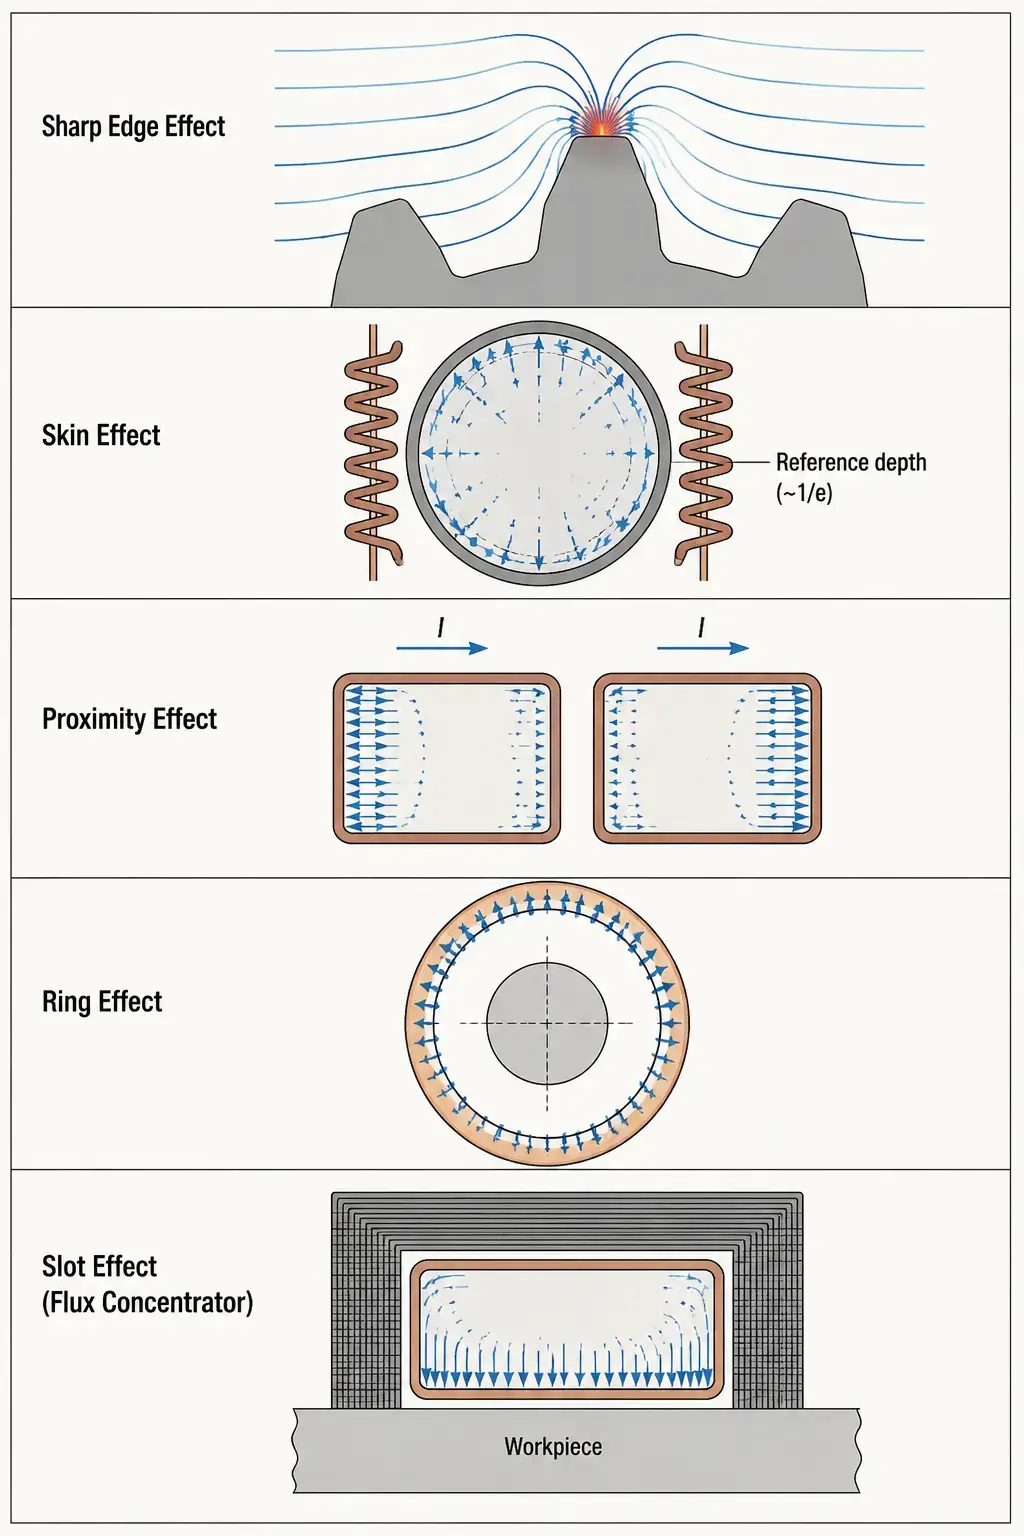
ผลทั้งห้านี้ — ขอบคม, ผิวหนัง, ความใกล้ชิด, วงแหวน, และช่อง — ไม่ใช่เรื่องเล็ก ๆ น้อย ๆ ในตํารา. พวกมันกําหนดว่ากระแสไฟฟ้าไหลที่ไหนในทุกขดลวดและทุกชิ้นงาน, ในทุกรอบ. ผลักกระแสไปยังที่ที่ไม่ควรอยู่, คุณจะได้มุมหลอมละลาย. ดึงมันออกจากตําแหน่งที่ควรจะเป็น, คุณจะได้ชิ้นส่วนเย็นและเวลารอบที่พลาด. ห้าครั้งล้มเหลวด้านล่าง. แต่ละอย่างมีผลต่อผลลัพธ์เดียวกัน.
1. ขอบไหม้ที่มุมและเคล็ดลับ Spline
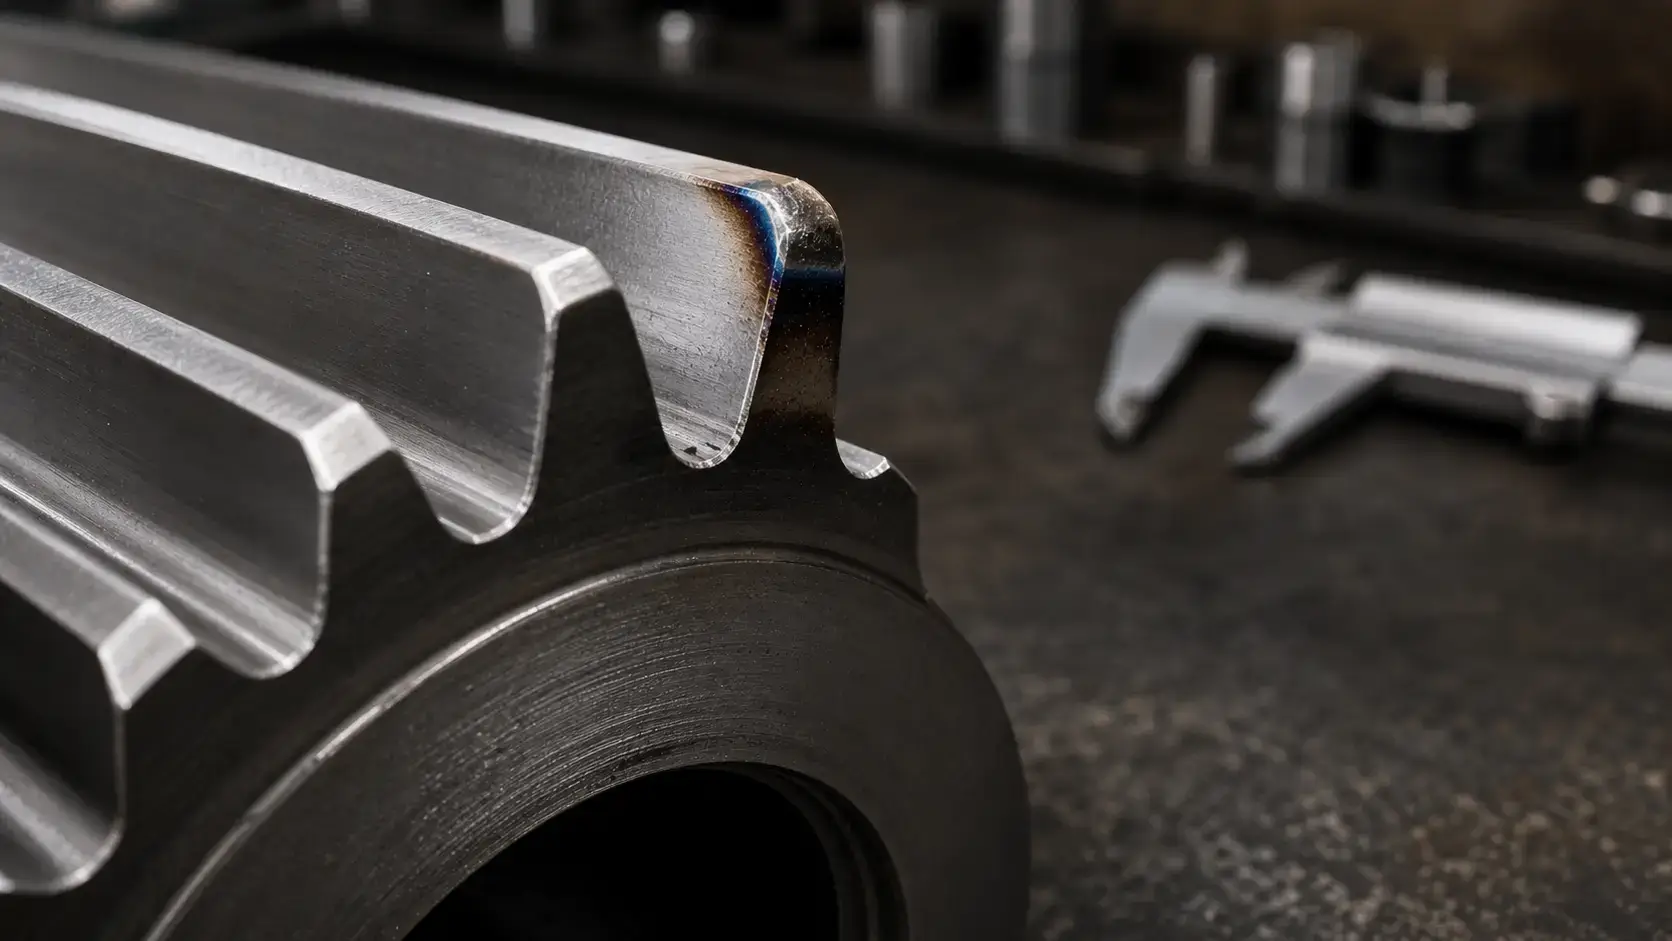
ส่วนที่หลุดออกมาจากขดลวดและมุมมน — ไม่ได้กลึงแบบนั้น, ละลายไปแบบนั้น. ขอบรูกุญแจ, เคล็ดลับเส้นโค้ง, และมุมฟันเฟืองเป็นเหยื่อตามปกติ. พื้นผิวที่เหลือก็ดี. การตรวจสอบความแข็งผ่านแล้ว. แต่มุมหนึ่งหายไป, และชิ้นส่วนกลายเป็นเศษ.
นี่คือ ผลของขอบคม. เส้นสนามแม่เหล็กรวมตัวกันที่ฟีเจอร์ที่มีรัศมีความโค้งเล็ก. เมื่อเส้นแน่นขึ้น, ความหนาแน่นของกระแสพุ่งสูงขึ้น. มุมร้อนกว่าพื้นผิวราบข้างเคียง — บางครั้งร้อนกว่ามาก — และผู้ปฏิบัติงานจะไม่เห็นจนกว่าชิ้นส่วนจะออกจากคอยล์. กำลังไฟมากขึ้นทำให้แย่ขึ้น. สาเหตุหลักคือเรขาคณิต, ไม่ใช่การตั้งค่า kW.
รูปแบบความล้มเหลวนี้แตกต่างจากประเภทกว้าง ๆ ของ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ เช่นจุดอ่อนหรือดับการแตกร้าว — การเบิร์นขอบจะถูกแปลเป็นคุณลักษณะทางเรขาคณิตทุกครั้ง.
แก้ไขมัน:
— เพิ่มโล่ทองแดงหรือบล็อกโจรเหล็กที่อยู่ติดกับลักษณะมีคม. มันทำให้สนามต้องไปที่อื่น.
— เพิ่มช่องว่างระหว่างคอยล์กับชิ้นงานที่มุมโดยสร้างโปรไฟล์ตัวเหนี่ยวนำไว้ในพื้นที่.
— ลดความหนาแน่นของพลังงานในโซนที่อยู่ติดกัน — โดยการขยายช่องว่างของข้อต่อให้กว้างขึ้นหรือโดยการใช้ส่วนการแช่พลังงานต่ำในวงจร.
— สำหรับรูปทรงที่สำคัญ, การให้ความร้อนเป็นช่วง ๆ ช่วยให้การนำความร้อนปรับความชันของอุณหภูมิระหว่างช่วงเวลาได้.
2. ความลึกของเคสไม่ตรงเป้าหมายอย่างสม่ำเสมอ
โปรไฟล์ความแข็งถูกส่งกลับจากแล็บและความลึกของชั้นผิวคือ 1.2 มม.. สเปคบอกไว้ 2.0–2.5 มม.. คุณเปลี่ยนกำลังไฟ, เปลี่ยนอัตราการสแกน, เพิ่มเวลาการแช่ — และความลึกของชั้นผิวจะเปลี่ยนไป 0.1 มม.. นี่เป็นผลลัพธ์ชนิดที่ทำให้วิศวกรกระบวนการต้องปรับพารามิเตอร์อย่างละเอียดติดต่อกันสองกะงาน.
พารามิเตอร์ที่คุณกำลังต่อสู้จริง ๆ คือ ปรากฏการณ์ผิว. กระแสสลับไม่กระจายอย่างสม่ำเสมอในตัวนำ — มันแออัดไปทางพื้นผิว. ความลึกอ้างอิง — ระยะทางที่ความหนาแน่นของกระแสลดลงประมาณ 37% ของค่าพื้นผิวของมัน — เรียกว่าความลึกผิว. มันขึ้นอยู่กับความถี่, ความต้านทานของวัสดุ, และความสามารถในการซึมผ่านแม่เหล็ก. ความถี่สูงทำให้ความลึกผิวหดตัว. ความถี่ต่ำทำให้มันลึกขึ้น.
หากความลึกของชั้นรากติดตื้นไม่ว่าคุณจะทำอะไรกับกำลังและเวลา, คุณกำลังใช้ความถี่สูงเกินไปสำหรับความลึกเป้าหมาย. ในปัจจุบันไม่สามารถเข้าถึงความลึกของวัสดุเพียงพอที่จะให้ความร้อนเกินกว่าความลึกอ้างอิงได้ที่ระดับกำลังที่ใช้ได้จริง. การเลือกความถี่ นี่คือคันโยกที่ต้องใช่ไหม, ไม่ใช่การเพิ่มจำนวนกิโลวัตต์มากขึ้น.
แก้ไขมัน:
— คำนวณความลึกของผิวที่จำเป็นสำหรับกรณีเป้าหมายของคุณ. หากความลึกอ้างอิงน้อยกว่าครึ่งหนึ่งของความลึกกรณีเป้าหมายของคุณที่อุณหภูมิ Curie, คุณต้องใช้ความถี่ที่ต่ำกว่า.
— สำหรับความลึกกรณีที่ลึก (>3 มม.), ย้ายจากความถี่กลาง (10–30 กิโลเฮิรตซ์) ไปยังความถี่ต่ำ (3–10 กิโลเฮิรตซ์).
— ค่าความต้านทานไฟฟ้าและความสามารถในการนำแม่เหล็กเปลี่ยนแปลงตามอุณหภูมิ. เหล็กที่อยู่เหนืออุณหภูมิ Curie จะไม่เป็นแม่เหล็กและความลึกของผิวจะเพิ่มขึ้น — การเลือกความถี่ของคุณต้องพิจารณาทั้งสองสถานะ.
3. ความร้อนไม่สม่ำเสมอในคอยล์แบบหลายเลี้ยว
คุณกำลังใช้งานขดลวดหลายรอบและลวดลายความร้อนมีลายริ้ว — แถบร้อนและแถบเย็นสลับกันตามแนวแกนของชิ้นงาน. รอบต่าง ๆ มีลักษณะทางกลไกเหมือนกัน, ระยะห่างดูสม่ำเสมอเมื่อวัดด้วยไม้บรรทัด, และแหล่งจ่ายไฟมีความคงที่. มันควรให้ความร้อนอย่างสม่ำเสมอ. ไม่ใช่.
สิ่งที่คุณเห็นคือ ปรากฏการณ์ใกล้กัน ที่ส่งผลต่อคุณ. เมื่อสายตัวนำขนานสองสายส่งกระแสสลับไปในทิศทางเดียวกัน, กระแสจะเข้มข้นที่ด้านนอกของทั้งสองสายตัวนำ — ห่างกัน. ในขดลวดหลายรอบ, รอบที่อยู่ติดกันผลักกระแสไปยังขอบด้านนอก. ด้านที่หันเข้าหางานของแต่ละรอบได้รับความหนาแน่นกระแสไฟฟ้าน้อยกว่าที่นักออกแบบคาดไว้. ผลลัพธ์คือโปรไฟล์ความร้อนแบบเว้า: ยอดสูงตรงที่แต่ละรอบหันหน้าไปยังชิ้นงานโดยตรง, ช่องว่างระหว่างรอบเป็นหุบ.
ปรากฏการณ์ใกล้ชิดมีปฏิสัมพันธ์กับ รูปทรงของขดลวด ในลักษณะที่มองไม่เห็นด้วยตาเปล่า. ขดลวดสองชุดที่มีขนาดภายนอกและจำนวนรอบเท่ากันสามารถสร้างรูปแบบความร้อนที่แตกต่างกันอย่างสิ้นเชิง หากระยะห่างระหว่างรอบแตกต่างกันเพียงไม่กี่มิลลิเมตร.
แก้ไขมัน:
— ลดช่องว่างระหว่างรอบ-ต่อ-รอบ. รอบที่ชิดกันมากขึ้นจะบังคับให้กระแสไหลไปยังด้านในของแต่ละรอบผ่านการเชื่อมต่อทางแม่เหล็ก.
— เปลี่ยนไปใช้ขดลวดแบบรอบเดียว หากความหนาแน่นพลังงานและค่าความเหนี่ยวนำเอื้ออำนวย. ไม่มีรอบที่อยู่ติดกัน, ไม่มีผลกระทบจากความใกล้ชิด.
— ใช้ตัวรวมเส้นแรงแม่เหล็กที่ด้านนอกของแต่ละรอบเพื่อผลักกระแสกลับไปยังพื้นผิวที่หันหน้าไปยังชิ้นงาน.
4. OD Coil Struggles While ID Coil Doesn't
สองงาน, แหล่งจ่ายไฟเดียวกัน, ความถี่เดียวกัน. คอยล์เจาะภายในจะให้ความร้อนแก่ชิ้นส่วนที่เข้ามา 12 วินาที. ใช้ขดลวดเส้นผ่านศูนย์กลางภายนอกบนชิ้นส่วนที่มีเส้นผ่านศูนย์กลางใกล้เคียงกัน 20 วินาทีและร้อนขึ้นเมื่อทำสิ่งนี้. ผู้ปฏิบัติงานจะชดเชยกำลังที่มากขึ้น, ซึ่งทำให้ขดลวดเกิดความเครียด, ทำให้อายุการใช้งานสั้นลง, และยังไม่ถึงเป้าหมาย Cycle Time. ไม่มีอะไรดูผิดปกติ. คอยล์อยู่ตรงกลางและมีช่องว่างสม่ำเสมอ.
ตัวแปรที่มองไม่เห็นก็คือ เอฟเฟกต์วงแหวน. ในตัวนำไฟฟ้าแบบวงกลมที่มีกระแสสลับ, ความหนาแน่นกระแสจะมุ่งไปที่พื้นผิวด้านในของวงแหวน — ด้านที่มีรัศมีความโค้งน้อยกว่า. สำหรับ ID คอยล์ทำความร้อนเจาะ, เอฟเฟกต์วงแหวนเป็นพันธมิตร: โดยธรรมชาติแล้วจะผลักกระแสไปยังพื้นผิวที่หันหน้าเข้าหาชิ้นงาน. สำหรับขดลวด OD ที่ให้ความร้อนแก่เพลา, เอฟเฟกต์วงแหวนคือศัตรู: มันจะดึงกระแสไปยังพื้นผิวด้านในของคอยล์แต่อยู่ห่างจากชิ้นส่วน, ลดประสิทธิภาพการมีเพศสัมพันธ์.
การเพิ่มกิโลวัตต์มากขึ้นจะทำให้คอยล์ร้อนเร็วขึ้น. เพื่อให้กระแสไหลเข้าสู่พื้นผิวที่หันหน้าเข้าหาชิ้นงาน, คุณเปลี่ยนเส้นทางมัน — และนั่นคือที่ ตัวรวมฟลักซ์ รับต้นทุน. วัสดุแม่เหล็กที่มีรูปทรงบนพื้นผิวที่ไม่ทำงานของคอยล์ OD ให้เส้นทางที่ไม่เต็มใจซึ่งบังคับให้กระแสกลับไปยังชิ้นงาน. เหล็กซิลิกอนเคลือบใช้งานได้กับความถี่ต่ำ; วัสดุผสมแม่เหล็กเฟอร์ไรต์หรือแบบขึ้นรูปได้รองรับความถี่ที่สูงกว่า.
แก้ไขมัน:
— เพิ่มหัวฟลักซ์ไปที่ด้านนอก (ไม่ทำงาน) พื้นผิวของคอยล์ OD. นี่ไม่ใช่ทางเลือกสำหรับการทำความร้อน OD ที่มีประสิทธิภาพ — มันชดเชยเอฟเฟกต์วงแหวน.
— สำหรับไอดีคอยล์, เอฟเฟกต์วงแหวนช่วยได้แล้ว. อย่ามีสมาธิมากเกินไป — ปล่อยการออกแบบไว้เหมือนเดิม เว้นแต่การให้ความร้อนรุนแรงเกินไป.
— เมื่อเปลี่ยนการออกแบบคอยล์จาก ID เป็น OD, คาดหวัง 15–30% ประสิทธิภาพการมีเพศสัมพันธ์ลดลงโดยไม่มีหัวเข้มข้น.
5. การทำความร้อนช้าแม้จะมีการตั้งค่าพลังงานที่ถูกต้อง
แหล่งจ่ายไฟอ่านได้ 80 kW. ความถี่ถูกต้อง, ช่องว่างของการมีเพศสัมพันธ์นั้นถูกต้อง, และงานที่คล้ายกันบนคอยล์อื่นก็วิ่งได้ดีที่ 60 กิโลวัตต์. แต่ส่วนนี้คลานไปตามอุณหภูมิ. รอบเวลายืดเยื้อ. คุณหมุนคอยล์บนม้านั่งแล้วมันจะร้อน — ร้อนกว่าที่ควรจะเป็น — ในขณะที่ชิ้นงานแทบจะไม่เคลื่อนไหว.
กระแสไฟฟ้าไหล, แต่ไหลอยู่ด้านผิดของตัวนํา. ไม่มี ตัวรวมฟลักซ์ เพื่อควบคุม, กระแสสลับในตัวนําสี่เหลี่ยมผืนผ้าจะกระจายไปทั่วทั้งสี่ด้าน — มีเพียงด้านเดียวที่หันหน้าเข้าหาชิ้นงาน. อีกสามด้านให้ความร้อนกับอากาศ, ให้ความร้อนกับตัวคอยล์, ให้ความร้อนกับทุกอย่างยกเว้นส่วน. นี่คือด้านตรงข้ามของ เอฟเฟกต์ช่อง: เมื่อตัวนําถูกล้อมรอบด้วยวัสดุแม่เหล็กสามด้าน, กระแสไฟฟ้าจะถูกบังคับไปยังด้านที่เปิดอยู่ด้านเดียว. เมื่อวัสดุแม่เหล็กนั้นหายไป, กระแสไฟกระจายอย่างอิสระไปยังพื้นผิวที่ไม่ทำงาน.
อาการนี้วินิจฉัยผิดพลาดได้ง่ายเนื่องจากแหล่งจ่ายไฟแสดงพลังงานออกจากตู้. มันกำลังจะไปที่ไหนสักแห่ง — เพียงแต่ไม่เข้าไปในชิ้นงาน. คอยล์ร้อนเกินคาด, รอบเวลาลอยขึ้น, และไม่มีใครคิดจะตรวจสอบว่ากระแสไหลไปทางด้านขวาของทองแดงหรือไม่.
แก้ไขมัน:
— ล้อมรอบทั้งสามด้านที่ไม่ทำงานของตัวนำด้วยวัสดุหัวฟลักซ์. เอฟเฟกต์สล็อตจะทำให้กระแสน้ำไหลเข้าหาช่องเปิด, ด้านที่หันเข้าหาชิ้นงาน.
— หากคุณมีหัวคอนเดนเซอร์อยู่แล้วและการทำความร้อนยังคงช้า, ตรวจสอบพวกเขา. แตก, แตกเป็นชิ้น, หรือหัวจ่ายความร้อนสูงเกินไปจะสูญเสียความสามารถในการซึมผ่านและหยุดกระแสไฟเลี้ยว.
— จับคู่วัสดุหัวเข้มข้นกับความถี่: เหล็กซิลิกอนเคลือบต่ำกว่า 30 kHz, เฟอร์ไรต์ด้านบน, วัสดุคอมโพสิตที่ขึ้นรูปได้สำหรับรูปทรง 3 มิติที่ซับซ้อน ซึ่งการเคลือบซ้อนไม่สามารถทำได้.
คีย์ Takeaway
ที่สุด ความล้มเหลวในการเหนี่ยวนำความร้อน ไม่ได้สุ่ม. พวกเขาสามารถคาดเดาได้. แต่ละตัวจะติดตามย้อนกลับไปที่หนึ่งในห้าเอฟเฟกต์แม่เหล็กไฟฟ้าที่ควบคุมทิศทางของกระแส — และที่ซึ่งไม่มี. เรียนรู้เป็นรายการตรวจสอบ, พวกเขาเปลี่ยนแบบฝึกหัดการแก้ไขปัญหาสองกะให้เป็นการวินิจฉัยห้านาที.
หากคุณกำลังจะตั้งค่าใหม่ การชุบแข็งด้วยเหนี่ยวนำ กระบวนการและรูปแบบการทำความร้อนไม่ตรงกับความคาดหวัง, ดำเนินการผ่านทั้งห้าก่อนที่จะเปลี่ยนพารามิเตอร์กระบวนการเดียว. ปัญหาคือเกือบทุกครั้งว่ากระแสไฟฟ้าเปิดอยู่ที่หน้าทองแดงใด.
คำถามที่พบบ่อย
Q: จะทราบได้อย่างไรว่าปัญหาอยู่ที่คอยล์หรือพาวเวอร์ซัพพลาย?
ก: เปลี่ยนคอยล์. หากเกิดปัญหาตามมาที่คอยล์, เป็นเรื่องเกี่ยวกับเรขาคณิตหรือหัววัด — หนึ่งในห้าเอฟเฟกต์ในบทความนี้. หากปัญหายังคงอยู่กับคอยล์ที่ทราบว่าดี, ตรวจสอบรูปคลื่นเอาท์พุตของแหล่งจ่ายไฟ, การเชื่อมต่อรถบัส, และเครือข่ายที่ตรงกัน.
Q: เอฟเฟกต์สองอย่างสามารถทำงานกับฉันพร้อมกันได้หรือไม่?
ก: พวกเขามักจะทำ. คอยล์ OD ที่ให้ความร้อนแก่เพลาด้วยไหล่ที่แหลมคมและไม่มีหัวฟลักซ์จะทำให้ประสิทธิภาพของวงแหวนลดลง, เอฟเฟกต์ขอบคม, และเอฟเฟกต์สล็อตที่หายไปพร้อมกัน. แก้ไขทีละรายการ, เริ่มจากอันที่ก่อให้เกิดผลลัพธ์ที่เลวร้ายที่สุด — โดยปกติแล้วขอบคมจะไหม้หรือสูญเสียประสิทธิภาพที่ลึกที่สุด.
Q: ผลกระทบเหล่านี้เฉพาะกับการชุบแข็งด้วยการเหนี่ยวนำหรือไม่?
ก: ไม่ใช่. ผลกระทบห้าอย่างเดียวกันควบคุมการใช้งานการให้ความร้อนด้วยการเหนี่ยวนำทุกครั้ง — การบัดกรี, การประกอบแบบหดพอดี, การอบชุบ, การให้ความร้อนชิ้นงานแท่ง, การชุบแข็งทั้งชิ้น. อาการล้มเหลวจะแตกต่างกันไปตามกระบวนการ, แต่สาเหตุรากทางแม่เหล็กไฟฟ้านั้นเหมือนกัน.
รับมือกับความล้มเหลวในการให้ความร้อนที่คุณไม่สามารถวินิจฉัยได้?
ส่งแบบชิ้นส่วนของคุณและภาพพื้นที่ที่ล้มเหลวมาให้เรา. เราจะแจ้งให้คุณทราบว่าผลกระทบใดที่กำลังทำงานต่อต้านคุณและคอยล์ต้องการอะไรในการแก้ไข.


