
5 Fallas en el calentamiento por inducción — y el efecto electromagnético detrás de cada una de ellas
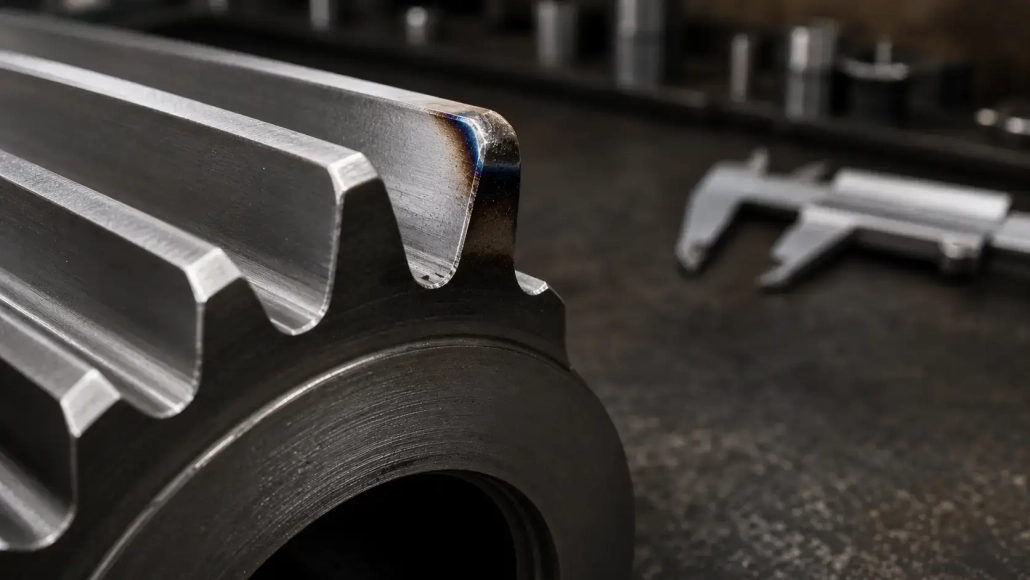
La punta del estriado se derritió. No todo el diente — solo los últimos 0.5 mm en la esquina. La especificación de dureza era correcta, la configuración de potencia era correcta, y la bobina estaba centrada. Pero esa esquina todavía se quemó. Si esa secuencia te resulta familiar, you have already met one of the five electromagnetic effects that quietly control every induction heating failure before the operator ever touches a control.
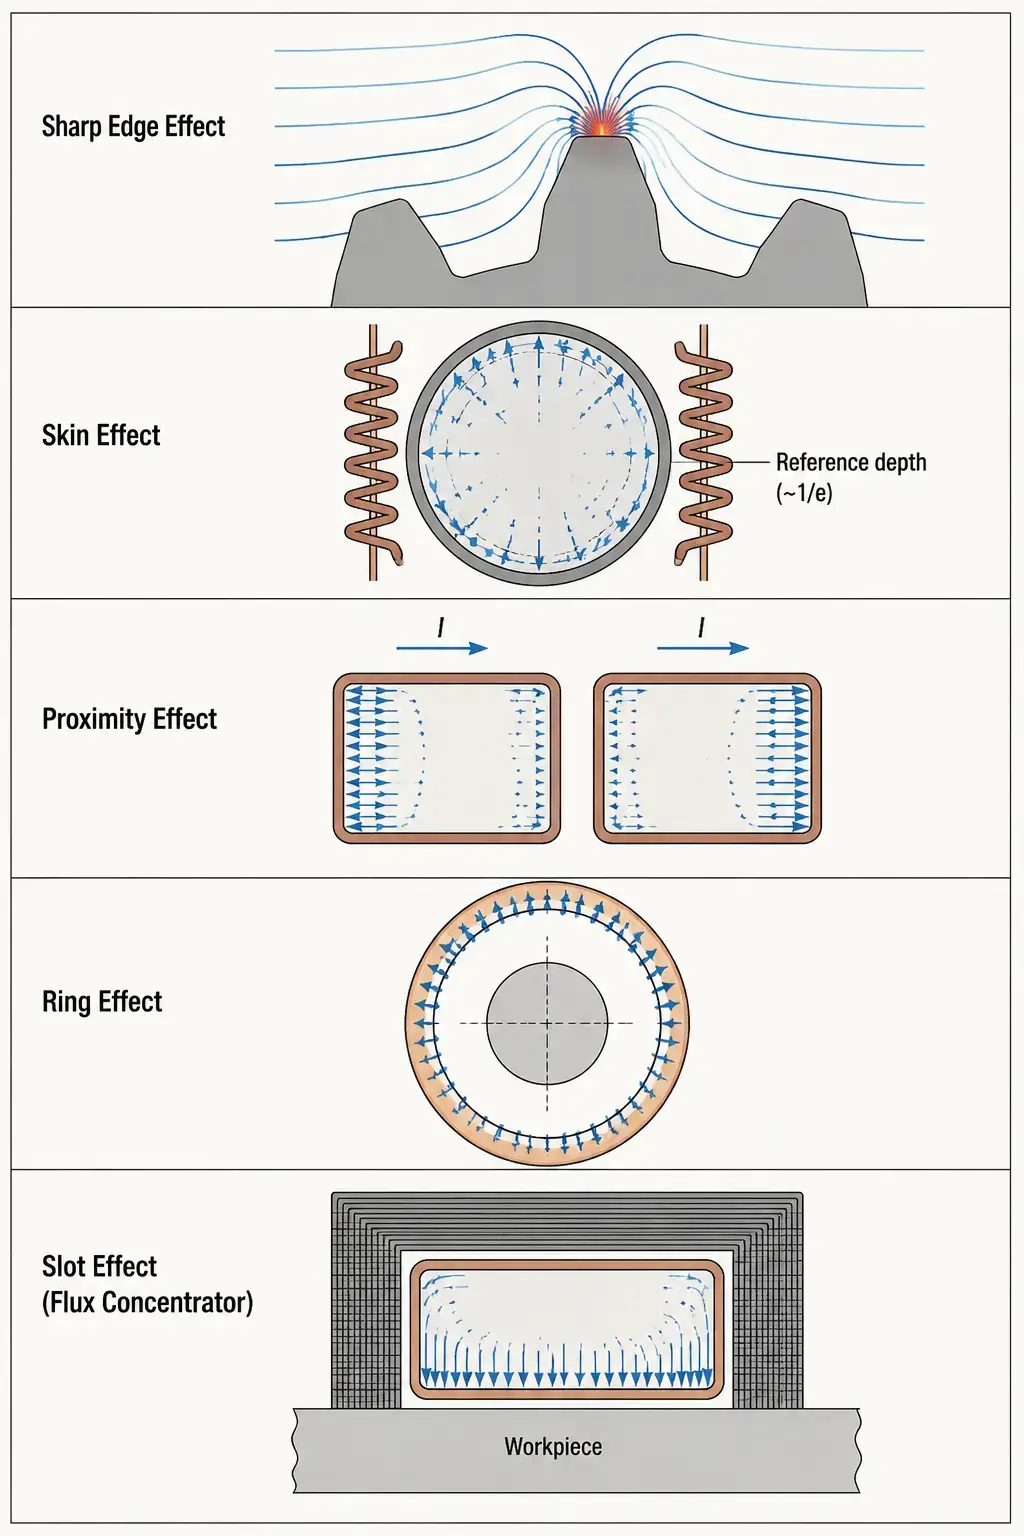
These five effects — sharp edge, skin, proximity, anillo, and slot — are not textbook trivia. They determine where current actually flows in every coil and every workpiece, on every cycle. Push current where it does not belong, you get a melted corner. Pull it away from where it should be, you get a cold part and a missed cycle time. Five failures below. Each one maps to one effect.
1. Edge Burning at Corners and Spline Tips
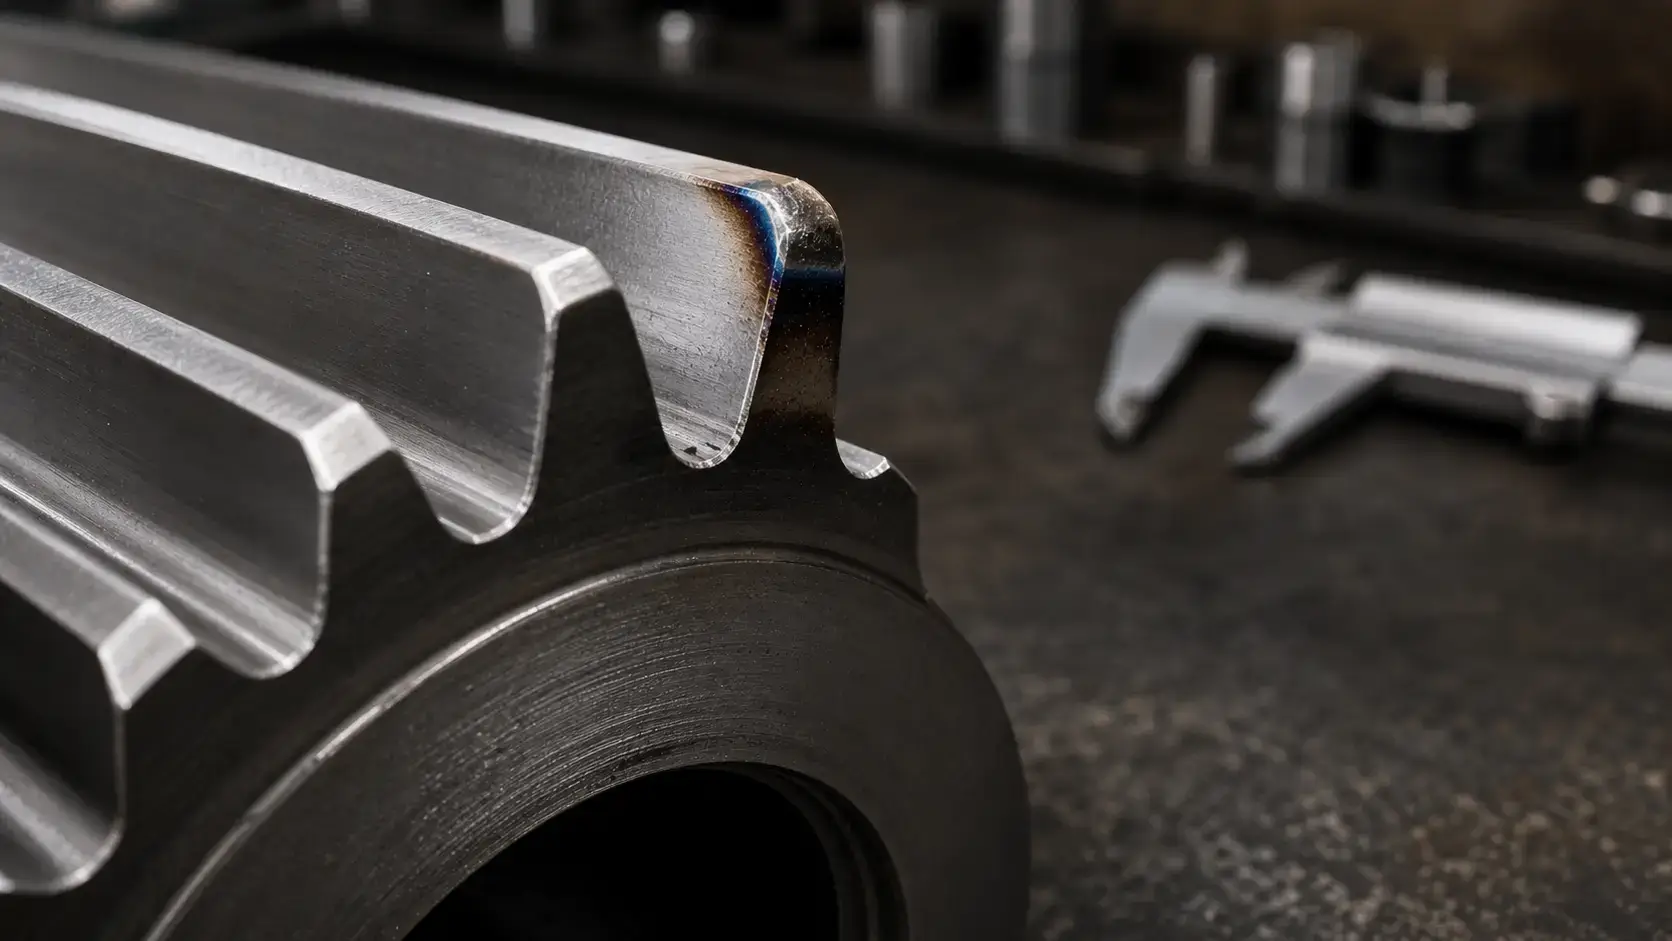
The part comes out of the coil and the corner is rounded over — not machined that way, melted that way. Keyway edges, spline tips, and gear tooth corners are the usual victims. The rest of the surface is fine. Las comprobaciones de dureza pasan. Pero esa esquina se perdió, y la pieza es chatarra.
Este es el efecto de borde afilado. Las líneas del campo magnético convergen en características con pequeños radios de curvatura. Donde las líneas se agrupan, la densidad de corriente aumenta bruscamente. La esquina se calienta más que la superficie plana adyacente — a veces mucho más caliente — y el operador no lo ve hasta que la pieza sale de la bobina. Más potencia lo empeora. La causa raíz es la geometría, no la configuración de kW.
Este patrón de fallo es distinto de la categoría más amplia de defectos comunes de temple por inducción como puntos débiles o grietas por enfriamiento rápido — el quemado en los bordes se localiza en una característica geométrica cada vez.
Arréglalo:
— Agrega un escudo de cobre o un bloque captor de acero adyacente a la característica afilada. Esto ofrece al campo otro lugar hacia donde ir.
— Aumenta la separación entre la bobina y la pieza de trabajo en la esquina perfilando el inductor localmente.
— Reduce la densidad de potencia en zonas adyacentes al borde — ya sea ampliando la separación de acoplamiento o usando un segmento de remojo de menor potencia en el ciclo.
— Para geometrías críticas, el calentamiento pulsado permite que la conducción térmica suavice el gradiente de temperatura entre pulsos.
2. Case Depth Consistently Off-Target
El perfil de dureza regresa del laboratorio y la profundidad de la caja es de 1,2 mm. La especificación dice 2,0–2.5 mm. Cambias la potencia, cambias la velocidad de escaneo, aumenta el tiempo de remojo — y la profundidad de la caja se mueve 0,1 mm. Es el tipo de resultado que lleva a un ingeniero de procesos a un agujero de conejo de ajuste de parámetros durante dos turnos.
El parámetro contra el que realmente luchas es efecto piel. La corriente alterna no se distribuye uniformemente a través de un conductor — se aglutina hacia la superficie. La profundidad de referencia — la distancia a la que la densidad de corriente cae aproximadamente 37% de su valor en la superficie — se llama profundidad de piel. Depende de la frecuencia, la resistividad del material, y la permeabilidad magnética. Mayor frecuencia reduce la profundidad de piel. Menor frecuencia la empuja más profundo.
Si la profundidad de la pieza se queda superficial sin importar lo que hagas con la potencia y el tiempo, estás usando una frecuencia demasiado alta para la profundidad objetivo. La corriente actual no puede alcanzar lo suficientemente profundo para calentar el material más allá de la profundidad de referencia a ningún nivel de potencia práctico. Selección de frecuencia ese es el punto aquí, no más kilovatios.
Arréglalo:
— Calcula la profundidad de penetración requerida para tu caso objetivo. Si la profundidad de referencia es menor que la mitad de la profundidad de tu caso objetivo a la temperatura de Curie, necesitas una frecuencia más baja.
— Para profundidades de caso grandes (>3 mm), pasa de frecuencia media (10–30 kHz) a frecuencia baja (3–10 kHz).
— La resistividad y la permeabilidad cambian con la temperatura. El acero por encima de la temperatura de Curie se vuelve no magnético y la profundidad de penetración aumenta — su elección de frecuencia debe tener en cuenta ambos estados.
3. Uneven Heating in Multi-Turn Coils
Está operando una bobina de múltiples vueltas y el patrón de calentamiento tiene franjas — bandas calientes y bandas frías alternándose a lo largo del eje de la pieza. Las vueltas son mecánicamente idénticas, la separación parece uniforme bajo una regla, y la fuente de alimentación es constante. Debería calentar de manera uniforme. No es así.
Lo que está viendo es el efecto de proximidad actuando en su contra. Cuando dos conductores paralelos llevan corriente alterna en la misma dirección, la corriente se concentra en los lados externos de ambos conductores — lejos el uno del otro. En una bobina de múltiples vueltas, las vueltas adyacentes empujan la corriente hacia sus bordes exteriores. El lado de cada vuelta que enfrenta la pieza recibe menos densidad de corriente de la que el diseñador asumió. El resultado es un perfil de calentamiento en forma de ondas: picos donde cada vuelta se enfrenta directamente a la pieza, valles en los espacios entre vueltas.
El efecto de proximidad interactúa con geometría de la bobina de maneras que son invisibles al ojo desnudo. Dos bobinas con dimensiones exteriores idénticas y número de vueltas pueden producir patrones de calentamiento completamente diferentes si el espaciado entre las curvas difiere incluso unos pocos milímetros.
Arréglalo:
— Reducir la separación entre vueltas. Espiras más cercanas fuerzan más corriente a la cara interior de cada vuelta mediante acoplamiento mutuo.
— Cambiar a una bobina de una sola vuelta si la densidad de potencia e inductancia lo permiten. No hay vueltas adyacentes, No hay efecto de proximidad.
— Utiliza concentradores de flujo en el lado exterior de cada vuelta para empujar la corriente hacia la superficie que da a la pieza.
4. OD Coil Struggles While ID Coil Doesn't
Two jobs, same power supply, same frequency. The internal bore coil heats the part in 12 segundos. The outer diameter coil on a similar-diameter part takes 20 seconds and runs hotter doing it. The operator compensates with more power, which stresses the coil, shortens its life, and still does not hit the cycle time target. Nothing looks wrong. The coil is centered and the gap is consistent.
The invisible variable is the ring effect. In a circular conductor carrying alternating current, current density concentrates on the inner surface of the ring — the side with the smaller radius of curvature. For an ID coil heating a bore, the ring effect is an ally: it naturally pushes current toward the workpiece-facing surface. For an OD coil heating a shaft, the ring effect is an enemy: it pulls current toward the coil’s inner surface but away from the part, reducing coupling efficiency.
Adding more kW just heats the coil faster. Para llevar corriente a la superficie que enfrenta la pieza de trabajo, la rediriges — y es ahí donde los concentradores de flujo justifican su costo. Un material magnético en forma en la superficie no trabajadora de la bobina OD proporciona un camino de baja reluctancia que fuerza la corriente de vuelta hacia la pieza de trabajo. El acero laminado de silicio funciona para frecuencias bajas; la ferrita o los compuestos magnéticos moldeables manejan frecuencias más altas.
Arréglalo:
— Agrega concentradores de flujo a la superficie externa (no trabajadora) de las bobinas OD. Esto no es opcional para un calentamiento OD eficiente — it compensates for the ring effect.
— For ID coils, the ring effect already helps. Do not over-concentrate — leave the design as-is unless heating is too aggressive.
— When switching a coil design from ID to OD application, expect a 15–30% drop in coupling efficiency without concentrators.
5. Slow Heating Despite Correct Power Settings
The power supply reads 80 kW. The frequency is right, the coupling gap is right, and a similar job on a different coil ran fine at 60 kW. But this part crawls to temperature. Cycle time stretches. You run the coil on the bench and it gets hot — hotter than it should — while the workpiece barely moves.
Current is flowing, but it is flowing on the wrong side of the conductor. Without los concentradores de flujo to steer it, alternating current in a rectangular conductor distributes across all four faces — only one of which faces the workpiece. The other three faces heat air, heat the coil housing, heat everything except the part. This is the flip side of the slot effect: when a conductor is surrounded on three sides by magnetic material, current is forced toward the one open side. Cuando ese material magnético está ausente, la corriente se dispersa libremente hacia superficies que no están funcionando.
El síntoma es fácil de diagnosticar mal porque la fuente de alimentación muestra energía saliendo del gabinete. Está yendo a algún lugar — solo que no al pieza de trabajo. La bobina funciona más caliente de lo esperado, los tiempos de ciclo aumentan, y a nadie se le ocurre revisar si la corriente fluye en la cara correcta del cobre.
Arréglalo:
— Rodee las tres caras que no funcionan del conductor con material concentrador de flujo. El efecto de ranura hará que la corriente se acerque hacia la apertura, lado de la pieza de trabajo.
— Si ya tienes concentradores y la calefacción sigue siendo lenta, inspecciónalos. Agrietados, deslaminados, o concentradores sobrecalentados pierden permeabilidad y dejan de guiar la corriente.
— Coincidir el material del concentrador con la frecuencia: acero de silicio laminado por debajo de 30 kHz, ferrita por encima, compuestos moldeables para geometrías 3D complejas donde apilar laminaciones es impráctico.
Conclusión clave
La mayoría de los fallos de calentamiento por inducción no son aleatorios. Son predecibles. Cada uno se remonta a uno de los cinco efectos electromagnéticos que determinan a dónde va la corriente — y donde no lo hace. Aprendido como una lista de verificación, ellos convierten un ejercicio de solución de problemas de dos turnos en un diagnóstico de cinco minutos.
Si estás configurando un nuevo temple por inducción proceso y el patrón de calentamiento no coincide con las expectativas, repasa los cinco antes de cambiar un solo parámetro del proceso. El problema casi siempre es en qué cara del cobre está la corriente.
Preguntas frecuentes
q: ¿Cómo puedo saber si el problema es la bobina o la fuente de alimentación??
A: Cambia la bobina. Si el problema sigue a la bobina, es relacionado con la geometría o el concentrador — uno de los cinco efectos de este artículo. Si el problema persiste con una bobina de buena reputación, revisa la forma de onda de salida de la fuente de alimentación, conexiones de bus, y la red correspondiente.
q: ¿Pueden dos efectos funcionar en mi contra al mismo tiempo??
A: Normalmente sí. Una bobina OD que calienta un eje con hombros afilados y sin concentradores de flujo pierde eficiencia frente al efecto anillo, el efecto borde afilado, and the missing slot effect simultaneously. Fix them one at a time, starting with the one causing the worst result — normalmente la quema del borde afilado o la mayor pérdida de eficiencia.
q: ¿Son estos efectos específicos del endurecimiento por inducción??
A: No. Los mismos cinco efectos rigen cada aplicación de calentamiento por inducción — soldadura fuerte, ajuste por contracción, templado, calentamiento por billete, endurecimiento a través del proceso. Los síntomas de fallo cambian según el proceso, pero la causa raíz electromagnética es idéntica.
Cómo tratar un fallo de calentamiento que no puedes diagnosticar?
Envíanos tu plano de la pieza y una foto de la zona defectuosa. Te diremos qué efecto está en tu contra y qué necesita la bobina para arreglarlo.


