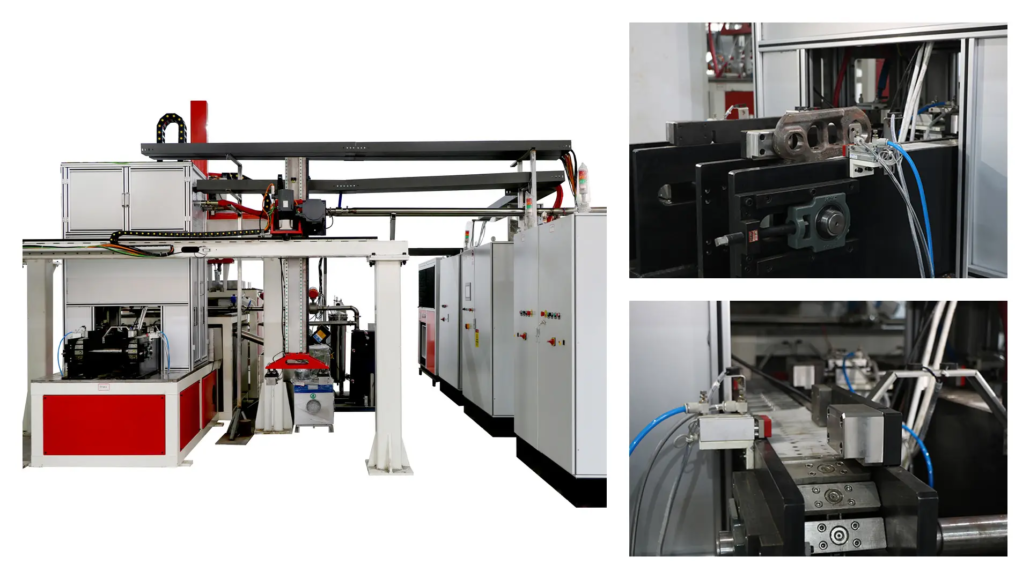
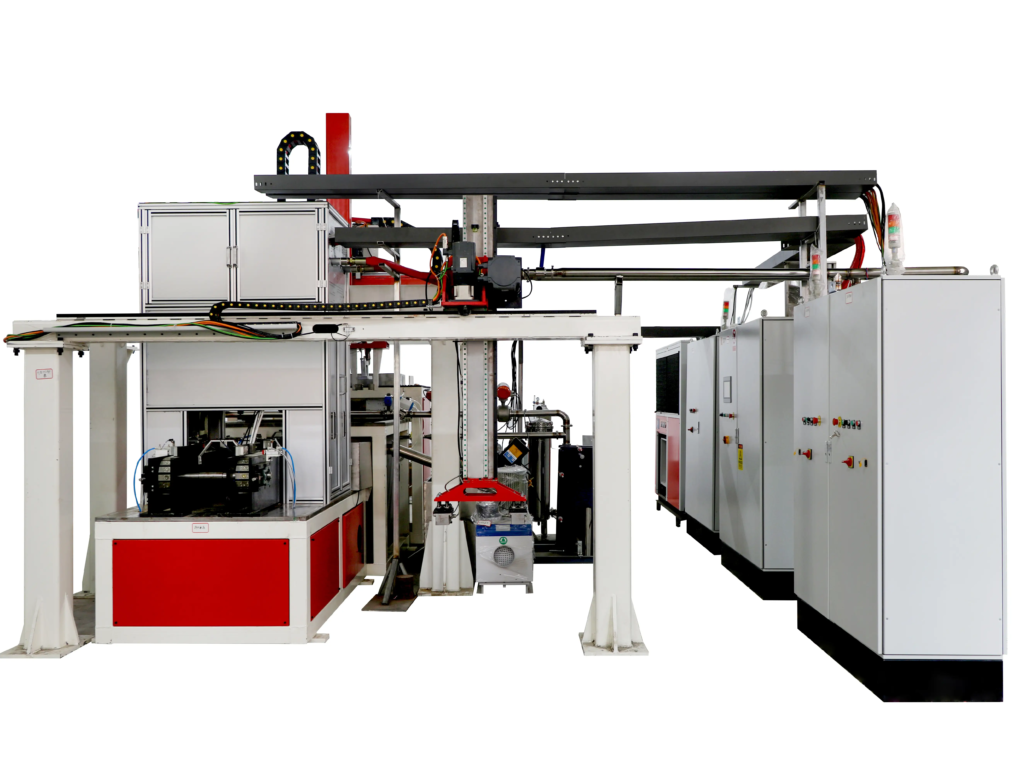
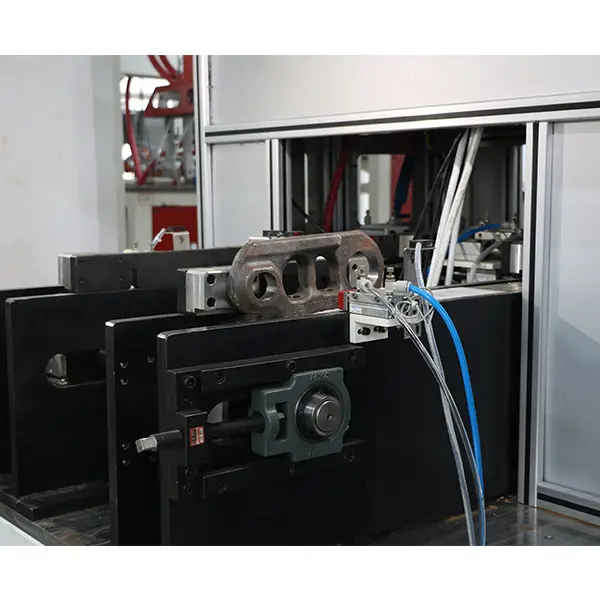
Línea de endurecimiento por inducción de eslabones de cadena con templado para excavadoras y topadoras
Ⅰ. Descripción general de la línea de templado y endurecimiento de eslabones de cadena
Tractor enlaces de seguimiento Son componentes importantes de los conjuntos de tren de rodaje sobre orugas utilizados en maquinaria de construcción y movimiento de tierras..
La superficie de la banda de rodadura, también llamada superficie del riel, forma el área de contacto entre el eslabón de la cadena y los rodillos del tren de rodaje. Esta superficie de trabajo requiere propiedades mecánicas adecuadas para resistir el contacto repetido y el desgaste durante la operación..
KECHUANG línea de endurecimiento de eslabones de vía está diseñado para tratar el área especificada de la banda de rodadura mientras coordina las operaciones posteriores de templado y enfriamiento..
El proceso completo de producción consta de:
①Carga de piezas de trabajo
②Calentamiento por inducción
③Temple
④Temple
⑤Enfriamiento post-templado
⑥Transferencia de piezas de trabajo
La línea de producción incorpora puestos de procesamiento dedicados., un sistema de transporte mecánico y controles operativos coordinados.
Su máquina de endurecimiento horizontal utiliza una disposición de doble pieza de trabajo., mientras que la configuración de transporte admite aplicaciones de procesamiento por lotes y de doble canal.
El diseño exacto del equipo y la secuencia de procesamiento están determinados por las especificaciones de la pieza de trabajo y los requisitos de producción..
Ⅱ. Endurecimiento de la superficie de la banda de rodadura del enlace de vía
Los eslabones de cadena tienen una geometría diferente a la de los ejes convencionales., varillas y piezas cilíndricas. Sus agujeros de conexión, Las secciones transversales irregulares y las superficies de contacto de los rodillos definidas requieren dispositivos dedicados de sujeción y calefacción..
Tratamiento de la superficie de la banda de rodadura
El área de tratamiento principal es la banda de rodadura del eslabón de la vía o la superficie del riel..
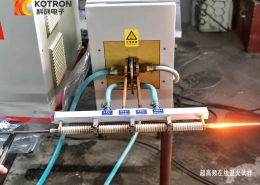
El calentamiento por inducción se utiliza para calentar la región de la superficie requerida antes del enfriamiento.. La bobina de inducción y el sistema de posicionamiento de la pieza de trabajo están diseñados alrededor del área de tratamiento especificada..
El patrón de calentamiento requerido depende del material., geometría de la superficie, Posición de la bobina y condiciones de funcionamiento..
Requisitos de la pieza de trabajo
La configuración del equipo tiene en cuenta:
•Material del eslabón de vía y condición inicial del tratamiento térmico.
•Paso del enlace y dimensiones generales.
•Geometría de la superficie de rodadura y ubicación del tratamiento.
•Dureza superficial requerida
•Profundidad efectiva de la carcasa endurecida
•Cantidad de producción y variedad de piezas de trabajo.
Diferentes especificaciones de enlace de vía pueden requerir ajustes en el accesorio., bobina de inducción y programa de funcionamiento.
Los resultados del endurecimiento deben verificarse con el material del cliente y requisitos de inspección.
Ⅲ. Proceso de calentamiento y enfriamiento por inducción
La máquina endurecedora combina el posicionamiento controlado de la pieza, calentamiento por inducción y enfriamiento.
Posicionamiento de la pieza de trabajo
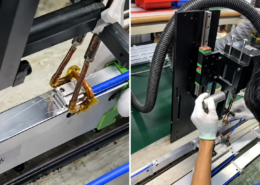
El enlace de vía está ubicado y sostenido por accesorios mecánicos dedicados..
El diseño documentado de la máquina utiliza el posicionamiento de la rueda guía y prevé el ajuste del espacio libre entre el inductor y la pieza de trabajo..
Estas características ayudan a establecer la relación requerida entre la bobina de inducción y la superficie de la banda de rodadura durante el procesamiento..
Calentamiento por inducción
La fuente de alimentación por inducción entrega energía al bobina de inducción, Generar un campo electromagnético alterno que calienta la región conductora seleccionada de la pieza de trabajo..
The heating arrangement is matched to the track link geometry and required hardening area.
Depending on the selected processing program, the machine supports different operating methods, incluyendo:
•Fixed-position timed hardening
•Programmed positioning and escaneo
•Section-by-section positioning
•Stepwise preheating and quenching
The appropriate operating method depends on the workpiece geometry and heat treatment requirements.
Temple
Después de calentar, the specified surface region is quenched under conditions selected for the track link material.
The quenching system is coordinated with the heating sequence and workpiece positioning mechanism.
The documented equipment includes quenching-liquid collection, filtration and supporting cooling-water and pump-control systems.
The required quenching conditions are established according to the target hardness, hardened depth and material properties.
Ⅳ. Templado y enfriamiento post-templado
El templado forma parte de la línea completa de producción de tratamiento térmico de eslabones de vía.
Después del temple, el enlace de la pista continúa hasta el templado escenario. El templado se utiliza para ajustar las propiedades del material endurecido según el rendimiento mecánico requerido..
Las condiciones de templado adecuadas dependen del grado del material y de los requisitos de tratamiento térmico especificados..
Sección de templado
La línea de producción incluye una operación de templado dedicada después del proceso de endurecimiento..
El método de calentamiento, La temperatura y la secuencia de funcionamiento del equipo de templado se establecen de acuerdo con la configuración de línea seleccionada..
Enfriamiento post-templado
Después del templado, la pieza de trabajo pasa por una etapa de enfriamiento posterior.
La operación de enfriamiento se coordina con el sistema de transporte para respaldar el movimiento a través de la secuencia de producción..
La disposición del endurecimiento., Las secciones de templado y enfriamiento están determinadas por el proceso de producción requerido y la disposición del equipo disponible..
Ⅴ. Máquina horizontal de doble pieza y sistema de transferencia
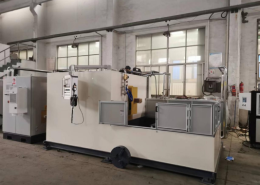
El equipo KECHUANG utiliza un horizontal, máquina de endurecimiento programable con disposición de procesamiento de piezas dobles.
La estructura mecánica apoya el posicionamiento de la pieza de trabajo., Operaciones de calentamiento por inducción y movimiento controlado..
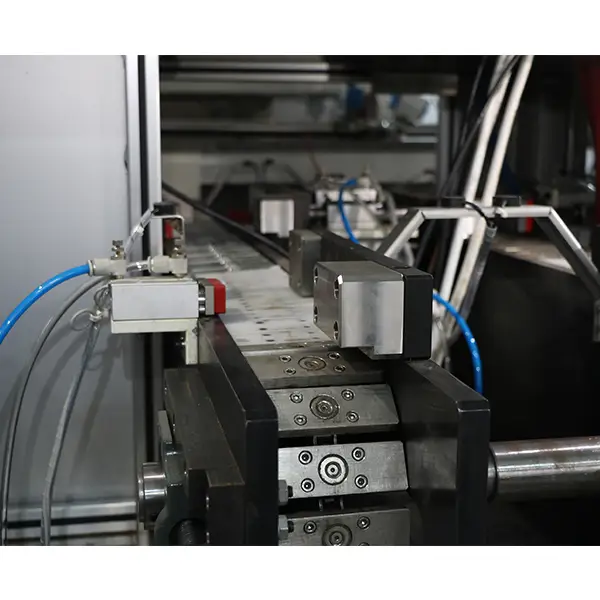
Accesorios dedicados para piezas de trabajo
El sistema de fijación se adapta a la geometría de los eslabones de orugas..
El posicionamiento de la rueda guía ayuda a localizar la pieza de trabajo., Mientras que la holgura de la bobina de inducción se puede ajustar según los requisitos de procesamiento seleccionados..
Los accesorios y guías están configurados para las dimensiones del enlace de vía y el área de tratamiento correspondientes..
Movimiento mecánico y soporte.
La estructura de la máquina documentada incluye mecanismos de posicionamiento y soporte., un mecanismo de rotación de la pieza de trabajo, componentes de elevación y guía, y un acuerdo de contrapeso.
Estos componentes forman parte del diseño mecánico de la máquina.. Su operación y coordinación específicas dependen de la configuración del equipo seleccionado..
Transferencia de piezas de trabajo de doble canal
Un sistema transportador mueve las piezas de trabajo a través del sistema de producción..
El equipo está diseñado para admitir la operación de doble canal y el tratamiento por lotes de enlaces de orugas..
La disposición de la máquina de doble pieza de trabajo y la disposición de transferencia de doble canal describen diferentes aspectos del equipo.. No significan necesariamente que se calienten dos piezas al mismo tiempo..
Adaptación a diferentes pasos de enlace de vía
El equipo está diseñado para alojar enlaces de vía con diferentes pasos..
El rango de tamaño aplicable, El método de ajuste y la configuración del accesorio se establecen de acuerdo con los planos de la pieza de trabajo del cliente..
Ⅵ. Control CNC/PLC y sistemas auxiliares
La línea de endurecimiento de eslabones de vía integra control eléctrico, movimiento mecánico y regulación de potencia de inducción.
Control de proceso programable
El equipo puede utilizar un sistema de control basado en CNC o PLC junto con un control de velocidad de frecuencia variable..
La disposición de control apoya las operaciones de posicionamiento y escaneo de la pieza de trabajo., mientras que la comunicación entre el PLC y la fuente de alimentación por inducción coordina la secuencia de calentamiento.
Para configuraciones equipadas con CNC, Los programas de procesamiento se pueden preparar y almacenar para diferentes requisitos de la pieza de trabajo..
Esto permite que la máquina funcione de acuerdo con la especificación del eslabón de cadena seleccionado sin requerir un ajuste manual continuo durante el ciclo de endurecimiento programado..
Disposición de equipos eléctricos
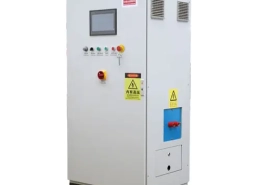
El diseño de la máquina documentado coloca el armario de control y el armario del transformador por separado..
Esta disposición proporciona acceso al equipo eléctrico relevante y apoya el ajuste y el mantenimiento..
La máquina también incluye un dispositivo de montaje y ajuste para el transformador de endurecimiento..
Sistemas de máquinas de soporte
La configuración del equipo publicada incluye:
•Sistema de recolección de líquido de enfriamiento
•Sistema de filtración de líquido de enfriamiento
•Circuito de agua de refrigeración y sistema de control de bombas.
•Sistema de control de puertas
•Control de transporte de piezas
•Mecanismo de elevación y guía.
•Mecanismo de contrapeso
•Sistema de recogida de agua nebulizada
La documentación de la línea de producción también identifica un sistema de análisis de control de calidad y energía..
Las medidas específicas, Las funciones de análisis y las interfaces disponibles de este sistema deben definirse en las especificaciones del equipo para el proyecto seleccionado..
Ⅶ. Configuración de la máquina y requisitos técnicos
La línea completa combina la máquina endurecedora principal con la revenidora., la refrigeración, Equipos de transferencia y auxiliares necesarios para el proceso productivo seleccionado..
Configuración del equipo principal
| Sistema | Función |
|---|---|
| Máquina de endurecimiento | Horizontal, disposición de procesamiento programable de doble pieza de trabajo |
| Fuente de alimentación por inducción | Proporciona energía para el calentamiento por inducción. |
| Bobina de inducción | Diseñado para la superficie de rodadura de enlace de cadena especificada |
| Fijación de la pieza de trabajo | Soporta y posiciona el enlace de vía. |
| Posicionamiento de la rueda guía | Ayuda a establecer la posición requerida de la pieza de trabajo. |
| Conjunto de transformador | Soporta la disposición de calentamiento por inducción y su ajuste. |
| Movimiento mecánico | Proporciona posicionamiento, funciones de escaneo y movimiento de la máquina relacionadas |
| Sistema de enfriamiento | Enfría el área de tratamiento calentada. |
| Extinción y filtración de líquidos | Admite el manejo de líquidos de enfriamiento |
| Sección de templado | Realiza la operación de templado posterior. |
| Enfriamiento post-templado | Proporciona enfriamiento después del templado. |
| Sistema transportador y de transferencia | Mueve piezas de trabajo entre posiciones de procesamiento. |
| Control CNC/PLC | Coordina el movimiento de la pieza de trabajo y el funcionamiento de la máquina. |
| Sistemas auxiliares | Control del agua de refrigeración, control de puerta, recolección de niebla y otros mecanismos de apoyo |
Parámetros técnicos para la selección de equipos.
Los siguientes parámetros se establecen de acuerdo con las especificaciones del eslabón de vía y los requisitos de producción del cliente..
| Parameter | Requisito de selección |
|---|---|
| Pieza de trabajo aplicable | Enlaces de orugas |
| Área de tratamiento | Banda de rodadura del enlace de vía / superficie del carril |
| Método de endurecimiento primario | Calentamiento y enfriamiento por inducción. |
| Proceso de producción | El temple, templado y enfriamiento post-templado |
| Acuerdo de procesamiento | Máquina endurecedora horizontal de doble pieza |
| Acuerdo de transferencia | Capacidad de procesamiento por lotes y de doble canal |
| Poder de inducción | Seleccionado según las necesidades de calefacción. |
| Frecuencia de Operación | Adaptado al patrón de calentamiento y a la profundidad de endurecimiento requerida |
| Paso de enlace aplicable | Determinado por la configuración del accesorio y de la transferencia. |
| Dureza objetivo | Según especificaciones del cliente |
| Profundidad efectiva del caso | Según requerimientos de material y tratamiento. |
| Capacidad de Producción | Determinado por la secuencia de procesamiento completa. |
| Sistema de Control | Configuración basada en CNC o PLC |
poder real, frecuencia, dimensiones de procesamiento, La capacidad de producción y los parámetros de tratamiento térmico están especificados para el equipo seleccionado..
La configuración final debe adaptarse al material., rastrear la geometría del enlace y los resultados del tratamiento requeridos.
Ⅷ. Aplicaciones y selección de equipos personalizados
El endurecimiento por inducción del enlace de seguimiento y la línea de templado está destinada a fabricantes que procesan componentes del tren de rodaje de orugas..
Las aplicaciones potenciales incluyen diseños de eslabones de vía adecuados utilizados en:
•Excavadoras
•topadoras
•Tractores de orugas
•Maquinaria para minería y movimiento de tierras
•Otros equipos industriales sobre orugas
El rango de piezas aplicable depende del material., geometría y condiciones de tratamiento requeridas.
Cómo seleccionar la línea de endurecimiento de enlaces de vía correcta
La selección del equipo comienza con el enlace de vía real..
El paso y la geometría del enlace determinan los requisitos de fijación y transferencia.. La superficie de rodadura especificada y la profundidad de endurecimiento guían el diseño de la bobina de inducción y las condiciones de procesamiento..
La cantidad de producción requerida y la variedad de piezas influyen en el diseño de la máquina, configuración de transporte y requisitos del programa.
Donde estén disponibles las especificaciones de dureza y profundidad de la caja., pruebas de proceso Puede ser necesario establecer y verificar la calefacción requerida., condiciones de enfriamiento y revenido.
Solicite una línea personalizada de templado y templado de eslabones de vía
KECHUANG proporciona equipos de endurecimiento por inducción personalizados y sistemas de tratamiento térmico integrados para la fabricación de eslabones sobre orugas..
Para una evaluación del equipo, Por favor envíe:
•Seguimiento de dibujos o fotografías de enlaces
•Grado del material
•Paso de enlace y dimensiones principales.
•Área de tratamiento de la superficie de la banda de rodadura requerida
•Dureza objetivo y profundidad efectiva de la caja.
•Cantidad de producción esperada
Si está disponible, proporcione también los requisitos de templado, Estándares de inspección y diseño de su línea de producción existente..
Nuestro equipo de ingeniería puede evaluar el conjunto de calentamiento por inducción., posicionamiento de la pieza de trabajo, sistema de transferencia, arreglo de enfriamiento, sección de templado y controles operativos de acuerdo con sus requisitos de fabricación.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
+¿Qué trata la línea de endurecimiento por inducción de eslabones de cadena??
La línea endurece y templa la pisada. (ferrocarril) Superficie de los eslabones de las orugas: el área de contacto entre el eslabón y los rodillos del tren de aterrizaje que debe resistir el contacto y el desgaste repetidos durante la operación..
+¿Puede la máquina manejar diferentes pasos de eslabón de cadena??
Sí. El partido, La bobina de inducción y el programa de funcionamiento se ajustan para cada paso y geometría de enlace.. Las configuraciones equipadas con CNC almacenan programas para diferentes especificaciones, para que la máquina pueda cambiar entre tipos de enlace de cadena sin ajuste manual continuo.
+¿La línea de producción incluye templado??
Sí. Después del temple, el enlace de la vía pasa a una sección de templado dedicada, seguido de enfriamiento post-templado antes de la transferencia automatizada. El templado ajusta la dureza y las propiedades mecánicas del material templado.. Para una línea relacionada totalmente automatizada, consulte nuestra Línea automática de templado y revenido por inducción..
+¿Qué determina el diseño de la bobina de inducción y los parámetros de endurecimiento??
El material del enlace de la pista., geometría de la superficie de la banda de rodadura, La dureza superficial requerida y la profundidad efectiva de la caja determinan el diseño de la bobina., patrón de calentamiento y condiciones de enfriamiento. Los resultados del endurecimiento se verifican con los requisitos de inspección y materiales del cliente..
+¿Qué necesito enviar para una evaluación del equipo??
Enviar dibujos o fotos del enlace de seguimiento, grado de material, paso de enlace y dimensiones principales, el área de tratamiento de la superficie de la banda de rodadura requerida, Dureza objetivo y profundidad efectiva de la caja., y cantidad de producción esperada. Los requisitos de templado y las normas de inspección también son útiles.
Solicite una línea de endurecimiento por inducción de eslabones de cadena personalizada
Envíe sus dibujos de enlace de vía para una evaluación gratuita del equipo. Nuestro equipo de ingeniería evaluará el conjunto de calentamiento por inducción., posicionamiento de la pieza de trabajo, sistema de transferencia, arreglo de enfriamiento, sección de templado y controles operativos para sus requisitos de fabricación.