
¿Por qué gira un eje durante el endurecimiento por inducción??
Durante el endurecimiento por escaneo del eje, la pieza de trabajo a menudo gira mientras se mueve a través del bobinado de inducción. Estos dos movimientos no realizan el mismo trabajo.
La rotación principalmente ayuda a mejorar la uniformidad del calentamiento alrededor de la circunferencia del eje, mientras que el desplazamiento vertical mueve la zona de calentamiento a lo largo de la longitud del eje. La estrategia de movimiento exacta todavía depende de la pieza de trabajo, diseño del inductor y proceso de temple.
Ⅰ. La rotación mejora la uniformidad del calentamiento circunferencial
Una bobina de inducción en forma de anillo rodea el eje, pero esto no significa automáticamente que el calentamiento será perfectamente idéntico en cada punto alrededor de la circunferencia.
En el temple por inducción práctico, la relación entre la pieza de trabajo y el inductor afecta el patrón de calentamiento. Hacer girar el eje permite que diferentes posiciones circunferenciales pasen repetidamente por el campo de inducción.
Para el temple por escaneo, esto ayuda a promediar el calentamiento alrededor del eje y producir una capa endurecida más uniforme.
Por eso la rotación del eje se combina comúnmente con un inductor de tipo anillo cuando se requiere un patrón de endurecimiento circunferencial consistente. Radyne describe específicamente la rotación del eje como a menudo necesaria cuando se requiere una carcasa completamente uniforme durante el endurecimiento progresivo por inducción.
Ⅱ. La rotación y el desplazamiento vertical realizan trabajos diferentes
En el proceso de endurecimiento vertical del eje mostrado aquí, la pieza gira mientras se mueve hacia arriba a través de la bobina de inducción.
Los movimientos actúan en dos direcciones diferentes:
Rotación → alrededor de la circunferencia
Desplazamiento vertical → a lo largo de la longitud del eje
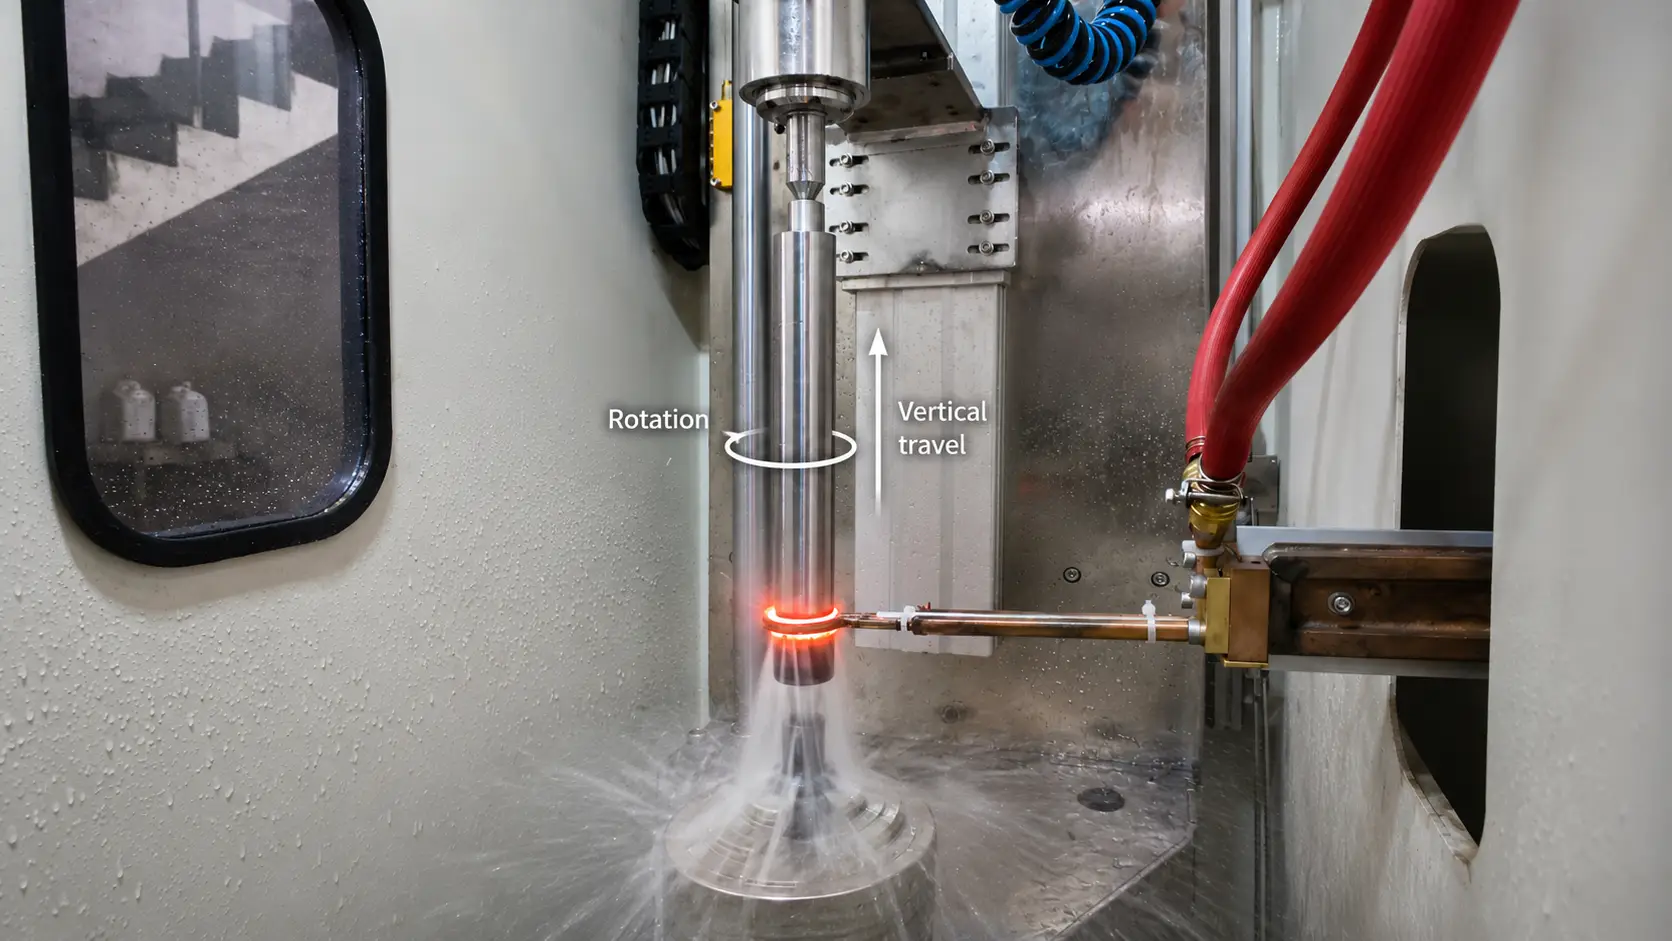
La rotación ayuda a controlar la uniformidad circunferencial, mientras que el desplazamiento vertical transporta la zona de calentamiento a lo largo del eje.
Mientras la pieza pasa por el inductor, solo una sección limitada se calienta activamente a la vez. El movimiento de barrido determina por tanto cómo progresa la zona endurecida a lo largo del eje.
Tu patrón final endurecido no está determinado solo por ninguno de los dos movimientos. Potencia, frecuencia, velocidad de escaneo, rotación, el diseño del inductor y el temple trabajan juntos.
La máquina CNC vertical utilizada en nuestra aplicación de endurecimiento de ejes es un diseño que mueve piezas con un sistema de rotación del husillo y un avance vertical controlado, que se ajusta a este tipo de disposición de proceso.
Ⅲ. ¿Puede un eje girar demasiado lento o demasiado rápido??
Mayor velocidad de rotación no es automáticamente mejor.
Si un proceso depende de la rotación para la uniformidad circunferencial, rotación insuficiente puede no proporcionar el efecto de promedio requerido durante el ciclo de calentamiento.
En el otro extremo, la alta velocidad de rotación puede crear un problema diferente: la pieza de trabajo en movimiento puede afectar cómo el líquido de temple llega a la superficie.
Inductoheat señala que una mayor velocidad de rotación puede mejorar la uniformidad del calentamiento circunferencial, pero una velocidad excesiva puede desviar el agente de temple y reducir la efectividad del enfriamiento en algunas áreas, particularmente alrededor de los cambios en el diámetro del eje. Esto puede contribuir a una dureza localmente reducida.
Por eso no hay un RPM único que sea correcto para cada eje.
La velocidad de rotación debe establecerse junto con la geometría de la pieza de trabajo., velocidad de escaneo, diseño de inductores y disposición de enfriamiento.
Ⅳ. ¿Necesita cada eje girar??
No.
La rotación es común en el endurecimiento por escaneo de ejes convencional., pero no es un requisito universal del endurecimiento por inducción..
Algunos procesos logran el patrón de calentamiento requerido mediante un diseño de inductor diferente en lugar de rotar la pieza de trabajo..
Un claro ejemplo es el sistema CamPro de Inductoheat para el endurecimiento de árboles de levas. Su proceso estacionario SHarP-C está diseñado específicamente para eliminar la rotación de la pieza durante el tratamiento térmico por inducción.
Esta es una distinción importante.
La pregunta correcta no es:
«¿Debe rotar cada eje??»
Sino:
«¿Qué combinación de movimiento de la pieza y diseño del inductor produce el patrón de endurecimiento requerido??»
Para el endurecimiento por escaneo de ejes cilíndricos convencionales, a menudo se utiliza la rotación para mejorar la uniformidad circunferencial, mientras que el escaneo controla la zona endurecida a lo largo de la longitud del eje.
Otras piezas pueden requerir un enfoque diferente.
Equipo relacionado: Máquina de temple por inducción de ejes CNC
Conclusión clave
Durante temple por inducción, la rotación del eje promedia el calentamiento alrededor de la circunferencia, mientras que el movimiento vertical lleva la zona endurecida a lo largo del eje. Los dos movimientos realizan trabajos diferentes. La velocidad debe ajustarse junto con la velocidad de escaneo, Diseño del inductor y enfriamiento — y no todos los ejes necesitan girar en absoluto.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Necesita girar cada eje durante el temple por inducción??
No. La rotación es común en el endurecimiento por escaneo de ejes convencional, pero no es un requisito universal.. Algunos procesos, como el sistema de árbol de levas CamPro de Inductoheat, están diseñados para eliminar la rotación de la pieza de trabajo a través de un diseño de inductor diferente.
¿Qué sucede si un eje gira demasiado lento??
Si el proceso se basa en la rotación para lograr uniformidad circunferencial, rotación insuficiente puede no proporcionar el efecto de promedio requerido durante el ciclo de calentamiento, dejando un caso endurecido desigual.
¿Puede la velocidad de rotación ser demasiado alta??
Sí. Una velocidad excesiva puede desviar el extintor y reducir la efectividad del enfriamiento en algunas áreas., particularmente en torno a los cambios en el diámetro del eje, contribuyendo a una dureza localmente reducida.
lo que determina el patrón final endurecido?
Potencia, frecuencia, velocidad de escaneo, rotación, el diseño y el temple del inductor trabajan juntos. Ni la rotación ni el recorrido vertical por sí solos determinan el patrón endurecido final.
Selecciona la estrategia de movimiento adecuada para tu eje
Envía los requisitos de dibujo y endurecimiento del eje. Igualaremos la rotación, movimiento de escaneo, diseño y temple del inductor a tu pieza.


