
How to choose an induction power supply for brazing: 7 Key factors for engineers & Purchasers
So wählen Sie eine Induktionsstromquelle zum Hartlöten aus ist eine Frage, vor der jeder Produktionsingenieur steht, wenn er vom flammenbasierten Hartlöten auf Induktion umstellt—oder wenn eine bestehende Induktionslötlinie erweitert wird. Die Stromquelle ist das Herzstück des Systems. Wählen Sie die falsche, entstehen eine schwankende Verbindungsqualität, langsame Taktzeiten oder eine Maschine, die jeden Nachmittag abschaltet. Dieser Leitfaden führt Sie durch die 7 entscheidenden Faktoren, with practical data for brazing copper pipes and carbide tools, so that you can specify the correct power source correctly the first time.
1. Why the power source determines soldering quality
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die Frequenz, the Leistungsniveau und die Regelpräzision dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. For manufacturers, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% und 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. Power rating: Match to the workpiece mass
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Kupfer, aluminum) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—the portion of the magnetic field, that actually reaches the workpiece. A well-designed coil with a small gap (1–3 mm gap) couples 70–85% of the output power into the part. A loosely fitted standard coil may only couple 40–50%, which nearly doubles the required rated power of the power supply for the same heating result.
- Connection design—a tight press fit heats differently than a loose sliding fit with pre-positioned solder.
| Anwendung | Typical part mass | Recommended power | Typical cycle time |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾“ Outer diameter) | 50–200 g | 5–10 kW | 15–30 s |
| Hartlöten von Kupferrohren (1–2″ Outer diameter) | 200–800 g | 10–20 kW | 20–45 s |
| Hartlöten von Hartmetallwerkzeugen (kleine Einsätze) | 30–150 g | 5–10 kW | 10–25 s |
| Hartlöten von Hartmetallwerkzeugen (große Drehwerkzeuge) | 150–600 g | 10–20 kW | 20–40 s |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 g | 10–15 kW | 12–25 s |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, the 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. Frequenz: The lever for penetration depth
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als Skin-Effekt bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- Höhere Frequenz (100–400 kHz): Geringe Eindringtiefe, schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, wenn die Wärme an der Verbindungsoberfläche konzentriert werden soll.
- Mittlere Frequenz (10–100 kHz): Moderate Eindringtiefe. Der Arbeitsbereich für das allgemeine Hartlöten von Komponenten mit bis zu 1″ Querschnitt.
- Niedrigere Frequenz (1–10 kHz): Große Eindringtiefe. Wird für das Hartlöten großer Querschnitte eingesetzt oder wenn die Wärme durch eine dicke Außenwand eine innenliegende Verbindung erreichen muss.
| Frequenzbereich | Eindringtiefe (Stahl) | Am besten geeignet für |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Hartlöten von dickwandigen Querschnitten, große Fittings |
| 10–100 kHz | 0.5–1.5 mm | Allgemeines Hartlöten, Kupferrohre, Werkzeugschaft |
| 100–400 kHz | 0.2–0.5 mm | Kleine Hartmetalleinsätze, dünnwandige Rohre, Schmuck |
Wichtiger Hinweis: Die Eindringtiefen in der obigen Tabelle werden bei Raumtemperatur berechnet. Wenn sich das Werkstück auf Hartlöttemperatur erwärmt, steigt der elektrische Widerstand (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (~770°C) überschritten wird und das Material nichtmagnetisch wird, which leads to a sudden jump in effective penetration depth.
For most hard soldering applications, a 15–50 kHz power supply provides the best balance of penetration depth and heating speed. Read our Frequency Classification Guide for a complete breakdown, of how frequency affects each heating application.
4. Duty cycle: Continuous operation vs. Intermittent operation
The duty cycle describes the percentage of time, that a power supply can operate at full rated power, before it has to pause to cool down. A duty cycle of 50% at 15 kW means, that the power supply, for example 5 can deliver for minutes 15 kW and then must remain 5 minutes in idle mode.
This is enormously important for hard soldering in production:
- Manual hard soldering at a single station: 30–50% Duty cycles are generally sufficient. The operator needs time between cycles to load- and unload.
- Semi-automatic hard soldering on a rotary table: 70–80% Duty cycle. Multiple stations mean, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% Duty cycle (Dauernennleistung). Die Stromversorgung muss über ganze Schichten hinweg ohne Unterbrechung laufen.
Wenn Ihr Prozess alle 40 Sekunden einen 25-sekündigen Erwärmungszyklus ausführt (einschließlich Be-/Entladen), entspricht dies einer Einschaltdauer von 62.5%. Kaufen Sie eine Stromversorgung mit einer Nenn-Einschaltdauer von mindestens 80% bei Ihrer Zielleistung—nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°°C Umgebungstemperatur ausgelegt; bei 38–42°°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, und (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% und 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. Control system: The factor of repeatability
Moderne Induction hard soldering power supplies can be divided into three control levels:
Level 1—Simple manual control: A potentiometer for power adjustment and a mechanical timer. Cost-effective, but any parameter change requires a screwdriver or turning a knob. Suitable for contract manufacturers, who hard solder 5–10 different part numbers per day.
Level 2—Digital programmable control: Stores 20–100 recipe profiles, each with preset power, time and sometimes temperature ramp. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- and space, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—durch kürzere Rüstzeiten und weniger Ausschussverbindungen—erfolgt typischerweise innerhalb von 3–6 months.
6. cooling system: Do not overlook the water
Jede Induktionsstromversorgung erzeugt Abwärme, die abgeführt werden muss. Das Kühlsystem ist kein Zubehör—es wirkt sich direkt auf Betriebszeit und Komponentenlebensdauer aus. Die zwei Optionen:
- Wassergekühlt: Der Industriestandard für Stromversorgungen über 10 kW. Requires a closed coolant loop or process water. More infrastructure, but superior heat dissipation. See our complete guide to water cooling for system design.
- Luftgekühlt: Available up to approximately 15 kW. Standalone, no piping required. Good for mobile or laboratory setups. Our article on air-cooled induction heating covers the trade-offs in detail.
If your system already has a process water loop, water cooling is the obvious choice. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. Spulenkompatibilität und Ausgangsanpassung
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: Stromversorgungen mit einem Ausgangstransformator mit mehreren Anzapfungen können einen größeren Bereich von Spuleninduktivitäten anpassen. Dies ist wichtig, wenn Sie Teile von kleinen Fittings bis zu großen Baugruppen löten.
- Remote-Wärmestation: Einige Stromversorgungen unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie Spulen zwischen Teilenummern wechseln, achten Sie auf Stromversorgungen mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede beim Umrüsten eingesparte Minute summiert sich über ein Produktionsjahr.
Zwei praxisnahe Lötszenarien
Szenario A: Kupferrohrlöten für HVAC
Ein Hersteller lötet 3/4″-Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Jede Verbindung verwendet einen vorgeformten BCuP-5-Silber-Phosphor-Ring. Das Ziel liegt bei 720°C, mit einem 20-Sekunden-Zyklus und einer Verbindung alle 35 Sekunden einschließlich Be- and unload.
Recommended specifications of the induction power supply: 10–12 kW, 20–30 kHz, water-cooled, digital programmable control with storage of 8 recipe profiles (one per tube diameter). Required duty cycle: 57%. A 10 kW power supply with a rated power for 70% duty cycle fits perfectly.
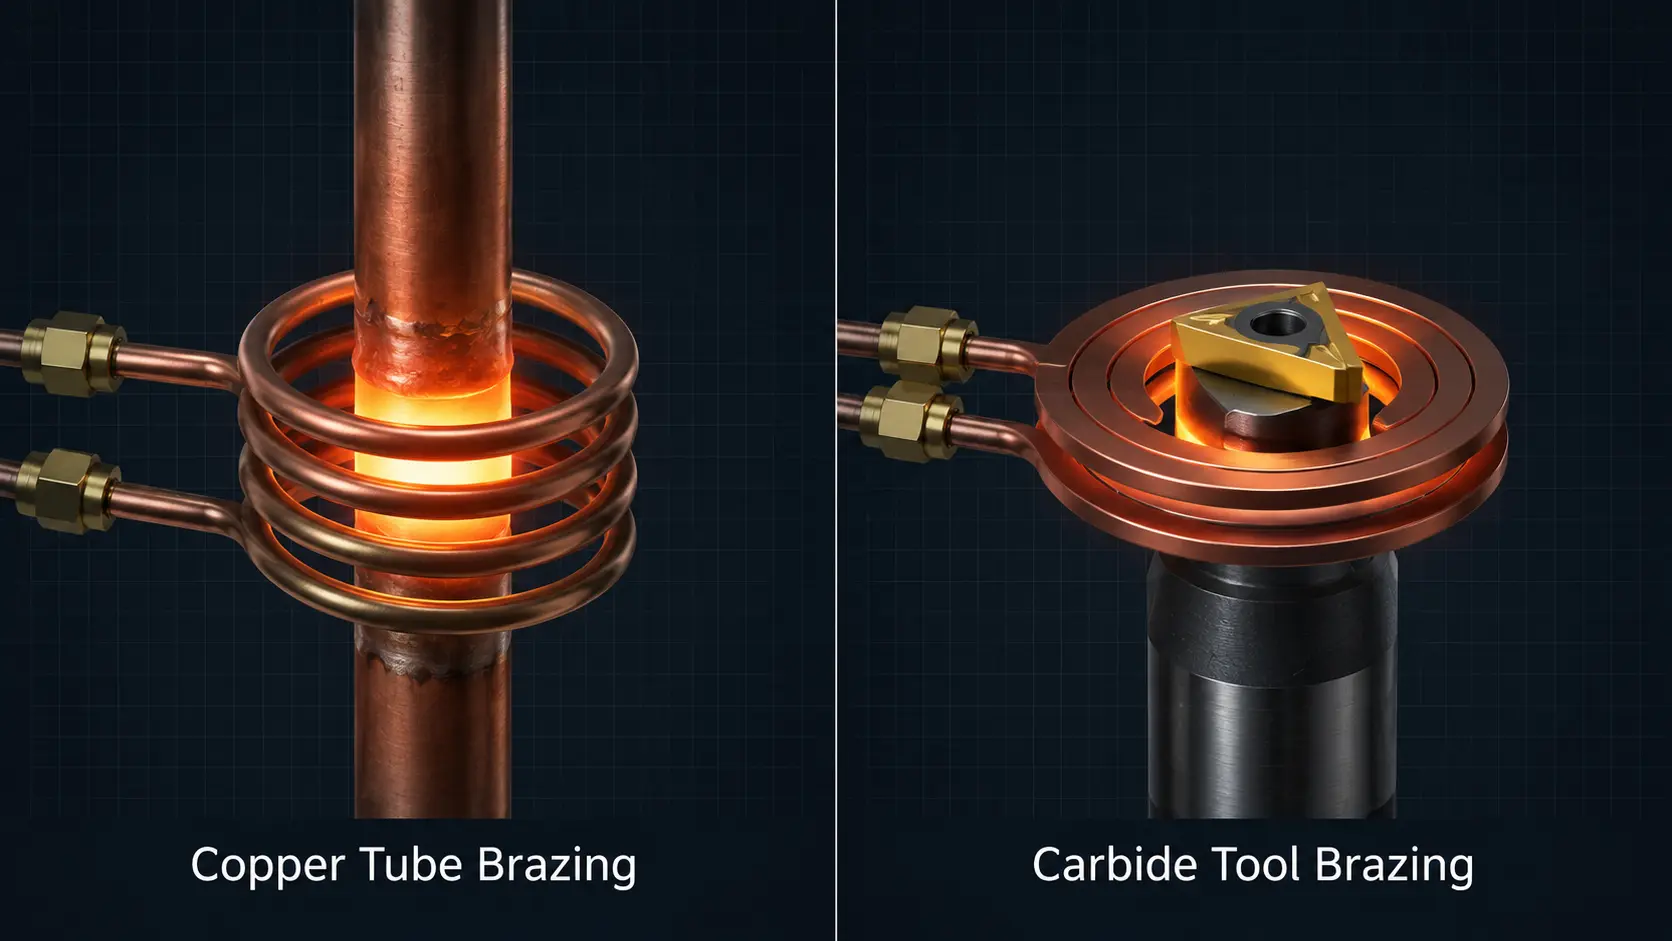
Szenario B: Hartmetallwerkzeug-Hartlöten
A manufacturer of cutting tools solders tungsten carbide inserts with BAg-24 silver solder onto shafts made of alloy steel. The soldering temperature is 680°C. The joining area is small, but the steel shaft acts as a heat sink and conducts heat away from the joining point.
Recommended specifications of the induction power supply: 7–10 kW, 150–250 kHz, water-cooled, closed IR temperature control. the higher frequency keeps the heat concentrated at the carbide-steel interface, instead of heating the entire shaft. temperature feedback prevents overheating of the carbide, which can cause microcracks.
Key insight
Die Auswahl einer induction soldering power supply can be divided into four decisions, in this order: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
Häufig gestellte Fragen
Kann ich dieselbe Induktionsstromversorgung zum Hartlöten und Härten verwenden?
Ja, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW kann allgemeines Hartlöten und Randschichthärten mittlerer Tiefe abdecken. Spezielle Lötstromversorgungen enthalten jedoch häufig Funktionen wie Temperatur-Rampensteuerung und zeitgesteuerte Zeitfenster für den Lotfluss, die universelle Härtestromversorgungen nicht bieten. Wenn Hartlöten 80%+ Ihrer Arbeit ausmacht, sollten Sie eine auf das Hartlöten optimierte Stromversorgung kaufen.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Die Kerntechnologie ist dieselbe, aber speziell für das Hartlöten ausgelegte Stromversorgungen enthalten typischerweise: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Labor effort—Induction soldering is faster per joint. Most manufacturers recoup the equipment costs through solder alone- and scrap reduction within 12–18 months, even before throughput increases are taken into account.
Funktioniert Induktionslöten mit Aluminium?
Ja, but it is challenging for two reasons. First, aluminum conducts heat due to its extremely high thermal conductivity (~237 W/m·K, about 4× times higher than carbon steel) quickly away from the joint, so 2–3× more power than with comparable steel- or copper component is required, to maintain the soldering temperature. Secondly, aluminum is not magnetic, therefore it does not generate hysteresis heating—all the heat is generated solely by eddy current resistance, which is less efficient than the heating available in ferromagnetic materials through two mechanisms. Aluminum also has a narrow soldering temperature window (typically 580–620°C), therefore a closed temperature control is strongly recommended. A frequency range of 20–50 kHz ist gut für die meisten Aluminium-Lötanwendungen geeignet.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Überprüfen Sie wöchentlich den Füllstand und die Qualität des Kühlmittels, Reinigen oder ersetzen Sie monatlich die Luftfilter (Bei luftgekühlten Geräten) Und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT-- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, Haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahre. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme und Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, die Möglichkeit zur Temperaturregelung im geschlossenen Regelkreis sowie Konfigurationen mit externer Wärmestation zur Integration in Produktionslinien.
Ob Sie Kupferrohre, Hartmetall-Schneidwerkzeuge oder komplexe Baugruppen für die Automobilindustrie hartlöten: Wir können eine Stromversorgung und einen Spulensatz auf Ihre spezifische Verbindungsgeometrie und Ihr Produktionsvolumen abstimmen. Durchsuchen Sie unsere Ressourcen zur Leistungsauswahl für die Induktionserwärmung oder kontaktieren Sie uns direkt, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
Nennen Sie uns Werkstückmaterial, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, that is tailored to your production requirements.


