
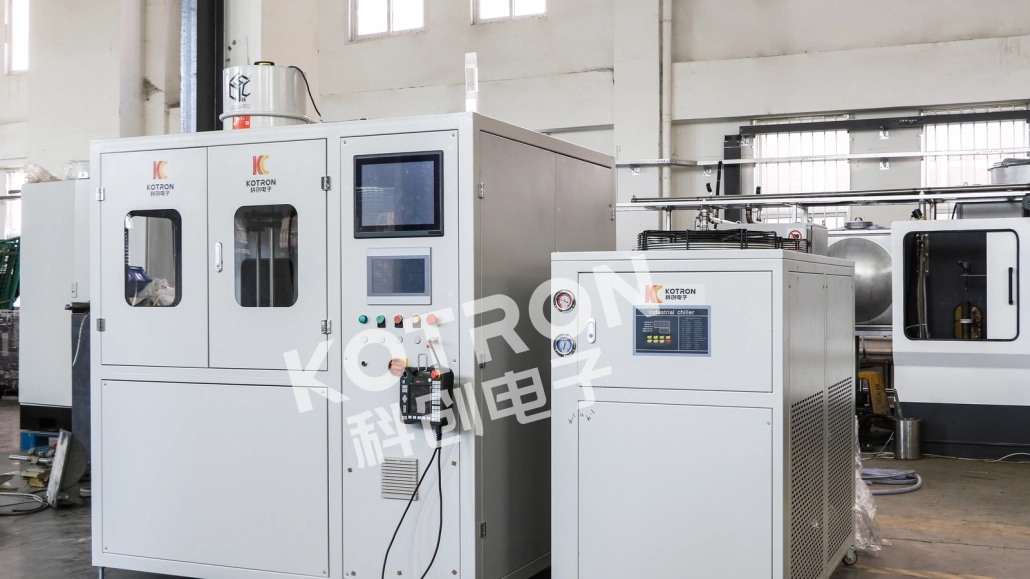
如何选择用于钎焊的感应电源: 7 工程师的关键因素 & 采购人员
So wählen Sie eine Induktionsstromquelle zum Hartlöten aus ist eine Frage, vor der jeder Produktionsingenieur steht, wenn er vom flammenbasierten Hartlöten auf Induktion umstellt—oder wenn eine bestehende Induktionslötlinie erweitert wird. Die Stromquelle ist das Herzstück des Systems. Wählen Sie die falsche, entstehen eine schwankende Verbindungsqualität, langsame Taktzeiten oder eine Maschine, die jeden Nachmittag abschaltet. Dieser Leitfaden führt Sie durch die 7 entscheidenden Faktoren, 用于铜管和硬质合金工具的实际钎焊数据, 以便您第一次就能正确指定电源.
1. 为什么电源决定焊接质量
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die 频率, das 功率水平 und die 规则精度 dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% 和 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden 感应加热是如何工作的? 以通俗易懂的语言解释所涉及的物理原理.
2. 功率额定: 根据工件质量调整
电源数据表上最重要的单个指标是其额定输出功率(千瓦). 在硬焊接中所需的功率取决于:
- 工件质量和材料—较重的零件和高导电性金属 (铜, 铝) 需要更多功率, 以在合理的周期时间内达到焊接温度.
- 目标周期时间—同一连接可以用 5 千瓦或 15 千瓦进行硬焊接; 区别在于, 是否需要 90 秒数或 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—der Anteil des Magnetfelds, der das Werkstück tatsächlich erfasst. Eine gut ausgelegte Spule mit geringem Abstand (1–3 毫米间隙) koppelt 70–85% der Ausgangsleistung in das Teil ein. Eine locker sitzende Standardspule koppelt möglicherweise nur 40–50%, wodurch sich die erforderliche Nennleistung der Stromquelle für dasselbe Erwärmungsergebnis nahezu verdoppelt.
- Verbindungsdesign—eine enge Presspassung erwärmt sich anders als eine lose Gleitpassung mit vorpositioniertem Lot.
| 应用 | 典型零件重量 | 推荐功率 | 典型周期时间 |
|---|---|---|---|
| 铜管的硬钎焊 (≤¾” 外径) | 50–200 克 | 5–10 千瓦 | 15–30 s |
| 铜管的硬钎焊 (1–2″ 外径) | 200–800 克 | 10–20 千瓦 | 20–45 s |
| 硬质合金工具的硬钎焊 (小型冲头) | 30–150 克 | 5–10 千瓦 | 10–25 s |
| 硬质合金工具的硬钎焊 (大型车削工具) | 150–600 克 | 10–20 千瓦 | 20–40 s |
| 汽车空调接头的硬钎焊 | 80–300 克 | 10–15 千瓦 | 12–25 s |
购买建议: 根据您最重的实际部件来为设备定尺寸, 不适用于平均水平. 一个电源, 它 8 长时间运行 90% 负载运行, 寿命比……短, 带有60的–70% 被操作. 如需深入了解不同应用的性能计算,请阅读我们的 完整的功率选择指南.
3. 频率: 穿透深度的杠杆
频率控制, 诱导电流进入工件的深度—一种现象, 称为 表皮效应 被称为. 在硬钎焊中,频率选择遵循一个简单的规则:
- 较高的频率 (100–400 千赫): 渗透深度小, 表面加热快. 最适合小零件, 薄壁管和硬质金属嵌件的硬钎焊, 当需要将热量集中在连接表面时.
- 中等频率 (10–100 千赫): 渗透深度适中. 适用于一般硬钎焊的工作区域,组件厚度可达1″ 截面.
- 较低的频率 (1–10 千赫): 渗透深度大. 用于大截面的硬焊接或当热量需要通过厚外壁到达内部连接时.
| 频率范围 | 渗透深度 (钢) | 最适合 |
|---|---|---|
| 1–10 千赫 | 1.5–5.0 毫米 | 厚壁截面的硬焊接, 大型管件 |
| 10–100 千赫 | 0.5–1.5 毫米 | 通用硬焊接, 铜管, 工具柄 |
| 100–400 千赫 | 0.2–0.5 毫米 | 小硬质合金嵌件, 薄壁管, 珠宝 |
重要提示: 上表中的渗透深度是在室温下计算的. 当工件加热到硬焊温度时, 电阻增加 (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (〜770°C) überschritten wird und das Material nichtmagnetisch wird, was zu einem plötzlichen Sprung der effektiven Eindringtiefe führt.
Für die meisten Hartlötanwendungen bietet eine 15–50 kHz-Stromversorgung das beste Gleichgewicht aus Eindringtiefe und Erwärmungsgeschwindigkeit. Lesen Sie unseren 频率分类指南 für eine vollständige Aufschlüsselung, wie sich die Frequenz auf jede Erwärmungsanwendung auswirkt.
4. 通电时间: 连续运行 vs. 间歇运行
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% 通电时间. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% 通电时间 (持续功率). 电源必须在整个班次中连续运行而不中断.
如果您的工艺每 40 秒执行一个25秒的加热周期 (包括装载/卸载), 这相当于一个占空比为 62.5%. 购买额定占空比至少为 80% 达到您的目标功率—而不是65%—有三个原因: (1) 环境温度下的功率降低: 大多数电源设计用于25°摄氏度的环境温度; 在38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, 和 (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% 和 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. 控制系统: 重复精度因素
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Einfache manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Kostengünstig, aber jede Parameteränderung erfordert einen Schraubendreher oder das Drehen eines Knopfs. Geeignet für Lohnfertiger, die 5–10 verschiedene Teilenummern pro Tag hartlöten.
Stufe 2—Digitale programmierbare Steuerung: Speichert 20–100 Rezeptprofile, jeweils mit voreingestellter Leistung, Zeit und manchmal Temperaturrampe. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- 航空航天, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—durch kürzere Rüstzeiten und weniger Ausschussverbindungen—erfolgt typischerweise innerhalb von 3–6 Monaten.
6. 冷却系统: 不要忽视水
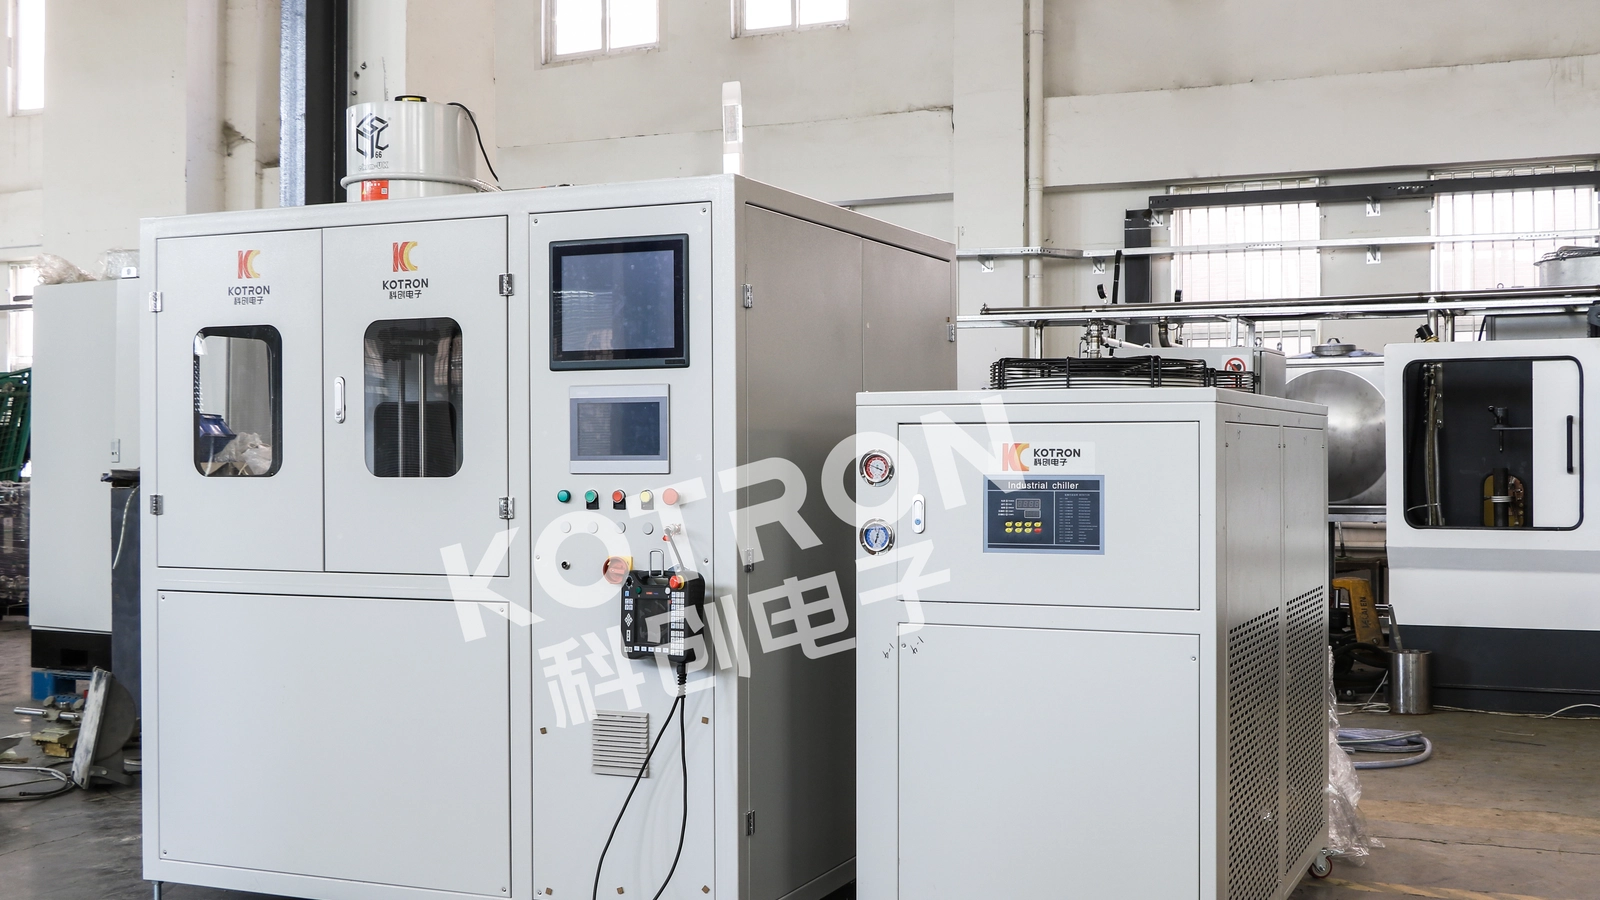
Jede Induktionsstromversorgung erzeugt Abwärme, 必须删除的. Das Kühlsystem ist kein Zubehör—es wirkt sich direkt auf Betriebszeit und Komponentenlebensdauer aus. Die zwei Optionen:
- 水冷: Der Industriestandard für Stromversorgungen über 10 千瓦. Erfordert einen geschlossenen Kühlerkreislauf oder Betriebswasser. Mehr Infrastruktur, aber überlegene Wärmeabfuhr. 参见我们的 vollständigen Leitfaden zur Wasserkühlung zur Systemauslegung.
- 风冷: Verfügbar bis etwa 15 千瓦. Eigenständig, keine Verrohrung erforderlich. Gut für mobile oder Laboraufbauten. Unser Artikel zur luftgekühlten Induktionserwärmung behandelt die Kompromisse im Detail.
Wenn Ihre Anlage bereits über einen Prozesswasserkreislauf verfügt, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. Spulenkompatibilität und Ausgangsanpassung
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. 重要考量:
- Transformatorverhältnis: Stromversorgungen mit einem Ausgangstransformator mit mehreren Anzapfungen können einen größeren Bereich von Spuleninduktivitäten anpassen. Dies ist wichtig, wenn Sie Teile von kleinen Fittings bis zu großen Baugruppen löten.
- Remote-Wärmestation: Einige Stromversorgungen unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie Spulen zwischen Teilenummern wechseln, achten Sie auf Stromversorgungen mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede beim Umrüsten eingesparte Minute summiert sich über ein Produktionsjahr.
Zwei praxisnahe Lötszenarien
Szenario A: Kupferrohrlöten für HVAC
Ein Hersteller lötet 3/4″-Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Jede Verbindung verwendet einen vorgeformten BCuP-5-Silber-Phosphor-Ring. Das Ziel liegt bei 720°C, mit einem 20-Sekunden-Zyklus und einer Verbindung alle 35 Sekunden einschließlich Be- und Entladen.
Empfohlene Spezifikationen der Induktionsstromversorgung: 10–12 千瓦, 20–30 千赫, wassergekühlt, digitale programmierbare Steuerung mit Speicherung von 8 Rezeptprofilen (eines pro Rohrdurchmesser). Erforderlicher Tastgrad: 57%. Eine 10-kW-Stromversorgung mit einer Nennleistung für 70% Tastgrad passt perfekt.
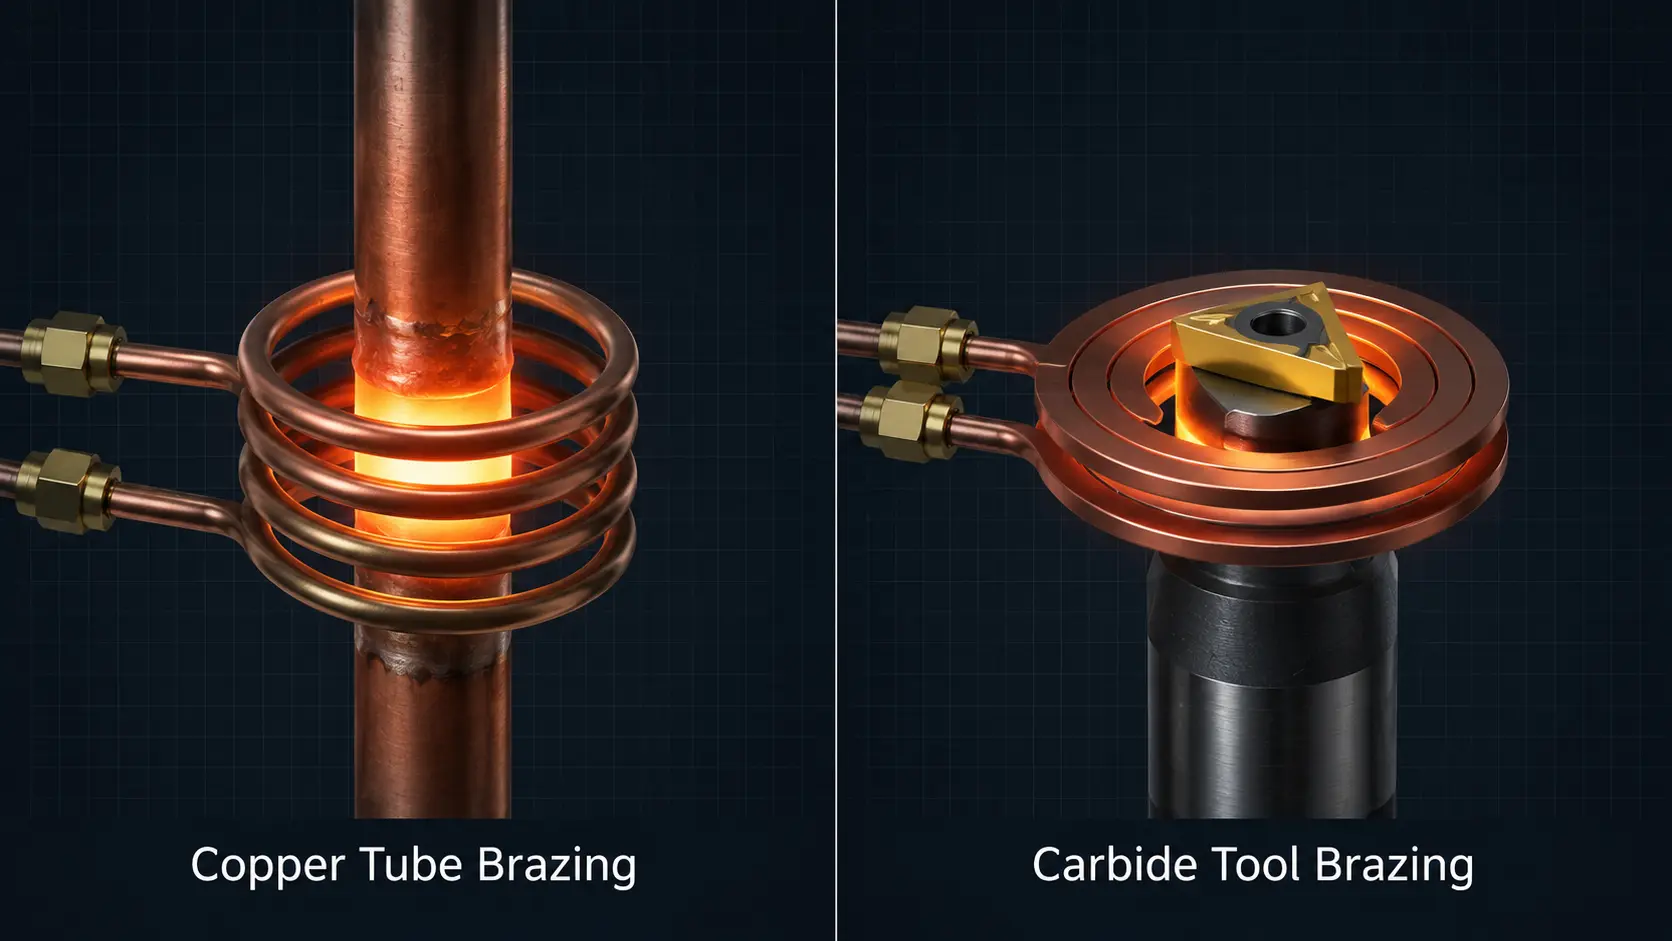
Szenario B: Hartmetallwerkzeug-Hartlöten
Ein Hersteller von Schneidwerkzeugen lötet Wolframkarbid-Einsätze mit BAg-24-Silberlot auf Schäfte aus legiertem Stahl. Die Löttemperatur beträgt 680°C. Der Fügebereich ist klein, aber der Stahlschaft wirkt als Wärmesenke und leitet Wärme von der Fügestelle ab.
Empfohlene Spezifikationen der Induktionsstromversorgung: 7–10 千瓦, 150–250 千赫, wassergekühlt, geschlossene IR-Temperaturregelung. Die höhere Frequenz hält die Wärme an der Hartmetall-Stahl-Grenzfläche konzentriert, anstatt den gesamten Schaft zu durchwärmen. Die Temperaturrückführung verhindert eine Überhitzung des Hartmetalls, die Mikrorisse verursachen kann.
最重要的发现
Die Auswahl einer Induktionslöt-Stromversorgung lässt sich in vier Entscheidungen unterteilen, in dieser Reihenfolge: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, 其余的就迎刃而解—冷却, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
常见问题
Kann ich dieselbe Induktionsstromversorgung zum Hartlöten und Härten verwenden?
是的, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW kann allgemeines Hartlöten und Randschichthärten mittlerer Tiefe abdecken. Spezielle Lötstromversorgungen enthalten jedoch häufig Funktionen wie Temperatur-Rampensteuerung und zeitgesteuerte Zeitfenster für den Lotfluss, die universelle Härtestromversorgungen nicht bieten. Wenn Hartlöten 80%+ Ihrer Arbeit ausmacht, sollten Sie eine auf das Hartlöten optimierte Stromversorgung kaufen.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Die Kerntechnologie ist dieselbe, aber speziell für das Hartlöten ausgelegte Stromversorgungen enthalten typischerweise: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 Monaten, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
是的, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237 瓦/米·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. Aluminium hat außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz eignet sich gut für die meisten Aluminium-Lötanwendungen.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Prüfen Sie wöchentlich Füllstand und Qualität des Kühlmittels, reinigen oder ersetzen Sie monatlich die Luftfilter (bei luftgekühlten Geräten) und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahren. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei 感应加热治疗.com liefern wir Induktionserwärmungssysteme 和 Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 千瓦, mit Frequenzoptionen von 1 kHz bis 400 千赫. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, 闭环控制温度调节的可能性以及用于集成到生产线的外部热站配置.
无论您是要焊接铜管, 硬质合金切削工具还是汽车行业的复杂组件: 我们都可以根据您的特定连接几何形状和生产量来调整电源和线圈套件. 浏览我们的资源以获取 感应加热的功率选择 或直接联系我们, 为了讨论您的应用.


