
경질 납땜용 유도 전원 장치를 선택하는 방법: 7 엔지니어를 위한 결정적인 요인 & 구매자
So wählen Sie eine Induktionsstromquelle zum Hartlöten aus ist eine Frage, vor der jeder Produktionsingenieur steht, wenn er vom flammenbasierten Hartlöten auf Induktion umstellt—oder wenn eine bestehende Induktionslötlinie erweitert wird. Die Stromquelle ist das Herzstück des Systems. Wählen Sie die falsche, entstehen eine schwankende Verbindungsqualität, langsame Taktzeiten oder eine Maschine, 매일 오후마다 전원을 차단하는. 이 가이드는 다음을 안내합니다 7 결정적인 요인, 구리 파이프와 경금속 공구의 경납땜을 위한 실무 데이터 제공, 첫 번째 시도에서 올바른 전원을 지정할 수 있도록.
1. 왜 전원이 납땜 품질을 결정하는가
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die 주파수, das Leistungsniveau und die 규칙 정밀도 dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% und 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. 출력 설계: 작업물 질량에 맞추기
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Kupfer, Aluminium) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—der Anteil des Magnetfelds, der das Werkstück tatsächlich erfasst. Eine gut ausgelegte Spule mit geringem Abstand (1–3 mm Spalt) koppelt 70–85% der Ausgangsleistung in das Teil ein. Eine locker sitzende Standardspule koppelt möglicherweise nur 40–50%, wodurch sich die erforderliche Nennleistung der Stromquelle für dasselbe Erwärmsergebnis nahezu verdoppelt.
- Verbindungsdesign—eine enge Presspassung erwärmt sich anders als als eine lose Gleitpassung mit vorpositioniertem Lot.
| Anwendung | Typische Teilemasse | Empfohlene Leistung | Typische Zykluszeit |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾” Außendurchmesser) | 50–200 g | 5–10 kW | 15–30 초 |
| Hartlöten von Kupferrohren (1–2″ Außendurchmesser) | 200–800 g | 10–20 kW | 20–45 초 |
| Hartlöten von Hartmetallwerkzeugen (kleine Einsätze) | 30–150 g | 5–10 kW | 10–25 초 |
| Hartlöten von Hartmetallwerkzeugen (große Drehwerkzeuge) | 150–600 g | 10–20 kW | 20–40 초 |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 g | 10–15 kW | 12–25 초 |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. 전원 공급 장치, die 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, 60과 함께–70% 작동됨. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren 성능 선택에 대한 완전한 가이드.
3. 주파수: 침투 깊이를 위한 레버
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als 표피 효과 bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- 높은 주파수 (100–400 kHz): Geringe Eindringtiefe, Schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, 접합면에 열을 집중해야 할 때.
- 중간 주파수 (10–100 kHz): 보통 침투 깊이. 최대 1까지의 부품 일반 경질 납땜 작업 범위″ 단면.
- 낮은 주파수 (1–10 kHz): 깊은 침투. 대형 단면을 경질 납땜할 때 또는 두꺼운 외벽을 통해 내부 연결부에 열을 전달해야 할 때 사용.
| 주파수 범위 | 침투 깊이 (강철) | Am besten geeignet für |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | 두꺼운 벽 단면 경질 납땜, 대형 피팅 |
| 10–100 kHz | 0.5–1.5 mm | 일반 경질 납땜, 구리 파이프, 공구 샤프트 |
| 100–400 kHz | 0.2–0.5 mm | 작은 금속성 작업장, dünnwandige Rohre, Schmuck |
Wichtiger Hinweis: Die Eindringtiefen in der obigen Tabelle werden bei Raumtemperatur berechnet. Wenn sich das Werkstück auf Hartlöttemperatur erwärmt, steigt der elektrische Widerstand (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (~770°기음) überschritten wird und das Material nichtmagnetisch wird, was zu einem plötzlichen Sprung der effektiven Eindringtiefe führt.
Für die meisten Hartlötanwendungen bietet eine 15–50 kHz-Stromversorgung das beste Gleichgewicht aus Eindringtiefe und Erwärmungsgeschwindigkeit. Lesen Sie unseren 주파수 분류 가이드 für eine vollständige Aufschlüsselung, wie sich die Frequenz auf jede Erwärmungsanwendung auswirkt.
4. 투입 시간: 연속 운전 vs. 간헐 운전
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% 투입 시간. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% 투입 시간 (Dauernennleistung). Die Stromversorgung muss über ganze Schichten hinweg ohne Unterbrechung laufen.
Wenn Ihr Prozess alle 40 Sekunden einen 25-sekündigen Erwärmungszyklus ausführt (einschließlich Be-/Entladen), entspricht dies einer Einschaltdauer von 62.5%. Kaufen Sie eine Stromversorgung mit einer Nenn-Einschaltdauer von mindestens 80% bei Ihrer Zielleistung—nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, und (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% und 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. 제어 시스템: 정밀 반복성 요소
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Einfache manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Kostengünstig, aber jede Parameteränderung erfordert einen Schraubendreher oder das Drehen eines Knopfs. Geeignet für Lohnfertiger, die 5–10 verschiedene Teilenummern pro Tag hartlöten.
Stufe 2—Digitale programmierbare Steuerung: Speichert 20–100 Rezeptprofile, jeweils mit voreingestellter Leistung, Zeit und manchmal Temperaturrampe. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- und Raumfahrt, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—짧은 세팅 시간과 적은 불량 접합으로 인해—일반적으로 3일 이내에 발생한다–6 Monaten.
6. Kühlsystem: 물을 간과하지 마세요
각 인덕션 전원 장치는 폐열을 발생시키며, 이를 방출해야 한다. 냉각 시스템은 부속품이 아니며—운영 시간과 부품 수명에 직접적인 영향을 준다. 두 가지 옵션:
- Wassergekühlt: Der Industriestandard für Stromversorgungen über 10 kW. Erfordert einen geschlossenen Kühlerkreislauf oder Betriebswasser. Mehr Infrastruktur, aber überlegene Wärmeabfuhr. Siehe unseren vollständigen Leitfaden zur Wasserkühlung zur Systemauslegung.
- Luftgekühlt: Verfügbar bis etwa 15 kW. Eigenständig, keine Verrohrung erforderlich. Gut für mobile oder Laboraufbauten. Unser Artikel zur luftgekühlten Induktionserwärmung behandelt die Kompromisse im Detail.
Wenn Ihre Anlage bereits über einen Prozesswasserkreislauf verfügt, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. 코일 호환성과 출력 조정
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: 여러 탭이 있는 단일 출력 변압기를 가진 전원 장치는 더 넓은 범위의 코일 인덕턴스를 조정할 수 있다. 이는 중요하다, 작은 피팅 부품에서 큰 조립체까지 납땜할 때.
- Remote-Wärmestation: Einige Stromversorgungen unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- 빠른 교체 코일 연결부: 부품 번호 간 코일을 교체할 때, 공구 없이 빠르게 분리되는 출력 단자가 있는 전원 공급 장치를 주의하세요. 개조할 때 절약되는 매 분은 1년간의 생산 기간에 합산됩니다.
두 가지 실용적인 납땜 시나리오
시나리오 A: HVAC용 구리관 납땜
제조업체는 3/4을 납땜합니다″-히트펌프용 전환 밸브의 구리관 조립품. 모든 연결에는 미리 성형된 BCuP-5 은-인 링을 사용합니다. 목표는 720입니다°기음, 20초 주기로 연결 하나당 35 초마다 포함하여 Be- und Entladen.
Empfohlene Spezifikationen der Induktionsstromversorgung: 10–12 kW, 20–30 kHz, wassergekühlt, digitale programmierbare Steuerung mit Speicherung von 8 Rezeptprofilen (eines pro Rohrdurchmesser). Erforderlicher Tastgrad: 57%. Eine 10-kW-Stromversorgung mit einer Nennleistung für 70% 맛 등급이 완벽하게 맞는다.
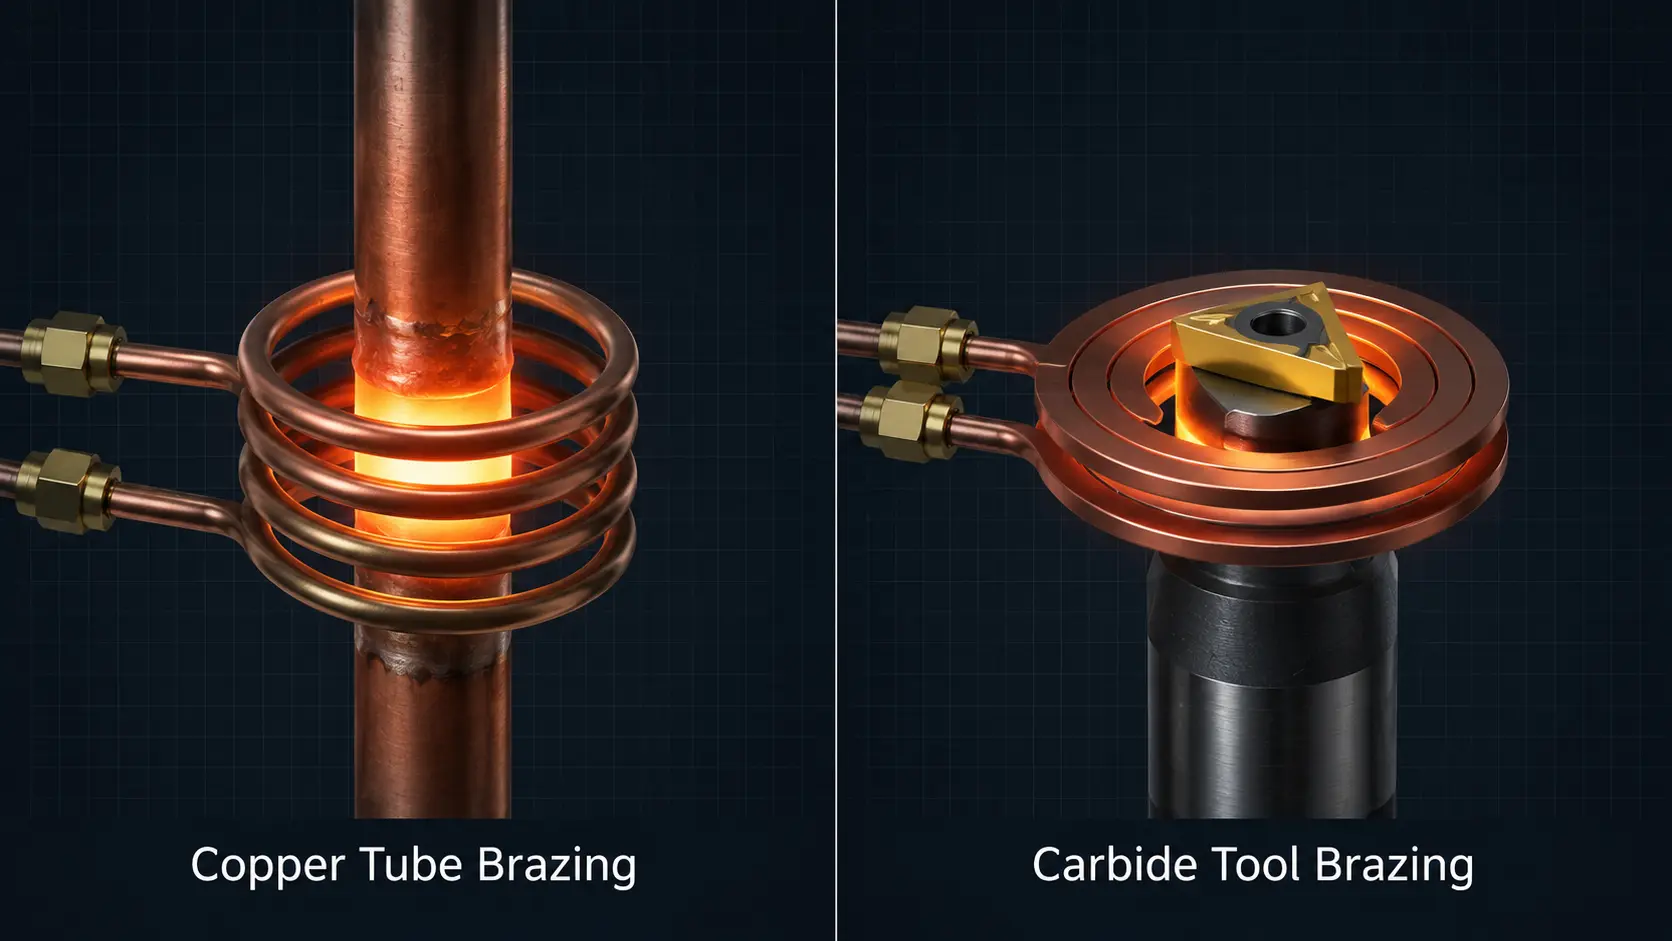
시나리오 B: 경질 금속 공구 하드 솔더링
한 절삭 공구 제조업체는 합금강 샤프트에 BAg-24 은납으로 텅스텐 카바이드 인서트를 납땜한다. 납땜 온도는 680이다°기음. 접합 영역은 작다, 그러나 강철 샤프트는 열 싱크 역할을 하여 접합 지점에서 열을 전달한다.
Empfohlene Spezifikationen der Induktionsstromversorgung: 7–10 kW, 150–250 kHz, wassergekühlt, 폐쇄형 IR 온도 제어. 높은 주파수는 열을 경질 금속-강 경계면에 집중시킨다, 전체 샤프트를 가열하는 대신. 온도 피드백은 경질 금속의 과열을 방지한다, 미세 균열을 유발할 수 있다.
주요 발견 사항
선택할 수 있는 유도 솔더링 전원 공급 장치 이는 네 가지 결정으로 나눌 수 있으며, 이 순서대로: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, 물리 광장—ganz natürlich.
자주 묻는 질문
하드 솔더링과 열처리에 동일한 유도 전원 공급을 사용할 수 있나요??
예, leestungs의 수색- 그리고 Frequenzbereiche beder Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW는 일반적인 경질 납땜과 중간 깊이의 표면 경화 처리를 다룰 수 있습니다. 그러나 특수 납땜 전원 장치는 종종 온도 램프 제어와 납 흐름을 위한 시간 제어 창과 같은 기능을 포함합니다, 보편적인 경화 전원 장치는 제공하지 않습니다. 경질 납땜을 할 때 80%+ 귀하의 작업의 일부가 된다면, 경질 납땜에 최적화된 전원 장치를 구입해야 합니다.
납땜 전원 공급 장치와 일반 유도 가열 전원 공급 장치의 차이점은 무엇인가요??
핵심 기술은 동일하지만, 경질 납땜용으로 특별히 설계된 전원 장치는 일반적으로 포함합니다: (1) 정밀한 온도 유지를 위해 하단 영역에서 더 세밀한 전력 해상도, (2) 예열-유지-납땜 시퀀스를 위한 시간 제어 출력 단계와 (3) 피로미터 피드백을 위한 온도 입력 채널. 범용 전원은 경납땜을 할 수 있다, 그러나 전용 유도 납땜 기계 프로세스를 반복 가능하게 만든다.
브너에서 전환할 때 투자 회수 시간을 어떻게 계산하나요?- auf das Induktionslöten?
세 가지 변수는: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 Monaten, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
예, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237W/m·케이, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. 알루미늄 모자 außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°기음), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz eignet sich gut für die meisten Aluminium-Lötanwendungen.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Prüfen Sie wöchentlich Füllstand und Qualität des Kühlmittels, reinigen oder ersetzen Sie monatlich die Luftfilter (bei luftgekühlten Geräten) und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahren. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme und Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, die Möglichkeit zur Temperaturregelung im geschlossenen Regelkreis sowie Konfigurationen mit externer Wärmestation zur Integration in Produktionslinien.
Ob Sie Kupferrohre, Hartmetall-Schneidwerkzeuge oder komplexe Baugruppen für die Automobilindustrie hartlöten: Wir können eine Stromversorgung und einen Spulensatz auf Ihre spezifische Verbindungsgeometrie und Ihr Produktionsvolumen abstimmen. Durchsuchen Sie unsere Ressourcen zur Leistungsauswahl für die Induktionserwärmung oder kontaktieren Sie uns direkt, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
부품 소재를 알려주세요, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, 귀하의 생산 요구 사항에 맞춘.


