
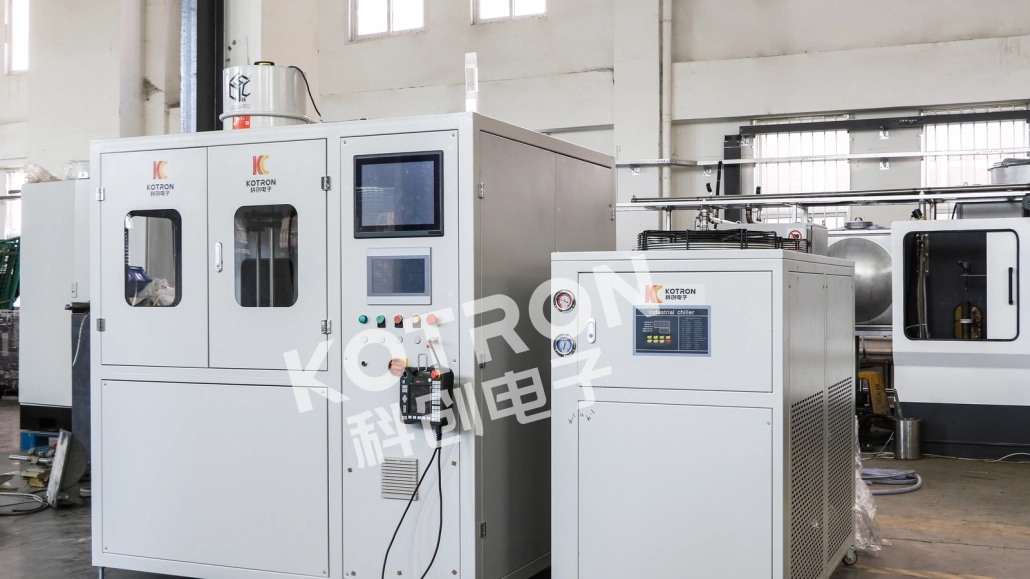
Как выбрать индукционный источник питания для пайки встык: 7 ключевые факторы для инженеров & закупщиков
Как выбрать источник тока для индукционной пайки встык — это вопрос, с которым сталкивается каждый производственный инженер, когда он переходит от пайки горелкой к индукционной пайке—или когда расширяется существующая линия индукционной пайки. Источник тока — это сердце системы. Выберите неправильный, возникнет нестабильное качество соединений, низкая скорость цикла или машина, которая выключается каждый день после полудня. Этот гид проведет вас через 7 ключевые факторы, с практическими данными для пайки меди и инструментов из твердых сплавов, чтобы вы могли правильно выбрать источник тока с первого раза.
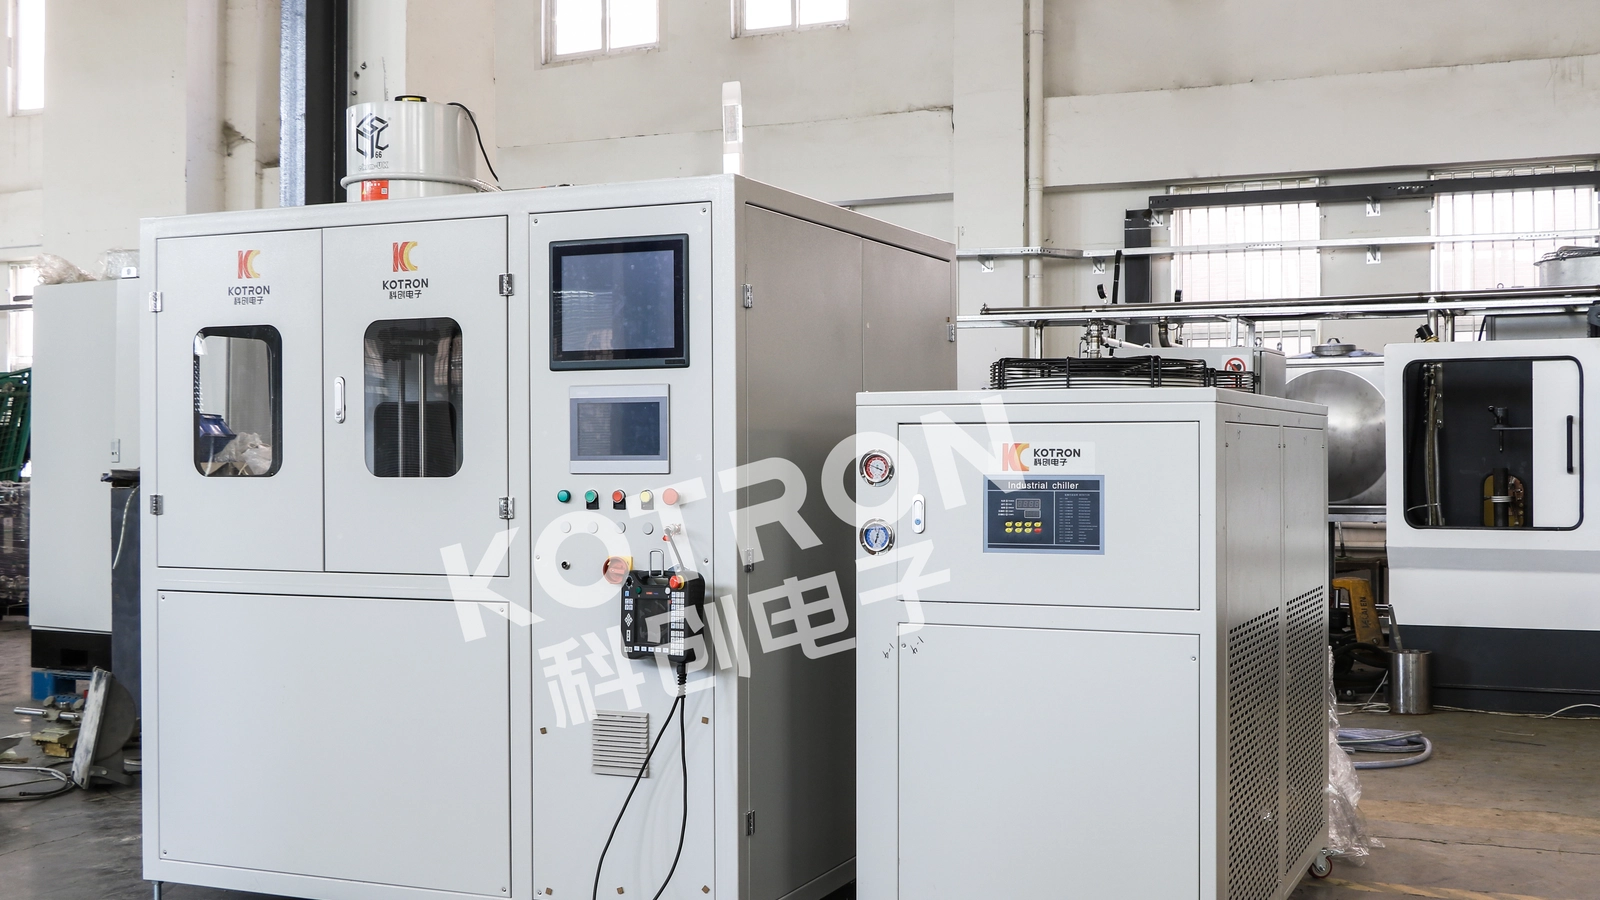
1. Почему источник тока определяет качество пайки
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die частоты, das Уровень мощности und die Точность регулирования dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—при котором оператор визуально оценивает температуру по цвету—индукционная пайка твердым припоем с хорошо подобранным источником тока обеспечивает одинаковый тепловой профиль в каждом цикле. Для производителей, которые производят более 200 соединений за слой, эта повторяемость определяет разницу между браком, составляющим 0,2% и 4% из.
Если вы еще не знакомы с основами индукционного нагрева, наш гид объясняет Как работает индукционный нагрев? die zugrunde liegende Physik in verständlicher Sprache.
2. Определение мощности: Соответствие массе заготовки
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Kupfer, Aluminium) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Длится секунды.
- Коэффициент связи катушки—Доля магнитного поля, которая фактически захватывает заготовку. Хорошо спроектированная катушка с небольшим зазором (1–3 мм зазор) передает 70–85% выходной мощности в деталь. Слабо сидящая стандартная катушка может передавать лишь 40–50%, что почти удваивает необходимую номинальную мощность источника для того же результата нагрева.
- Конструкция соединения—Точное прессовое соединение нагревается иначе, чем свободное скользящее соединение с заранее размещенным припоем.
| Применение | Typische Teilemasse | Empfohlene Leistung | Typische Zykluszeit |
|---|---|---|---|
| Твердая пайка медных труб (≤¾» Внешний диаметр) | 50–200 г | 5–10 кВт | 15–30 с |
| Твердая пайка медных труб (1–2″ Внешний диаметр) | 200–800 г | 10–20 кВт | 20–45 с |
| Твердая пайка твердосплавных инструментов (kleine Einsätze) | 30–150 г | 5–10 кВт | 10–25 с |
| Твердая пайка твердосплавных инструментов (große Drehwerkzeuge) | 150–600 г | 10–20 кВт | 20–40 с |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 г | 10–15 кВт | 12–25 с |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Источник питания, который 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, который работает при 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren полном руководстве по выбору мощности.
3. частоты: Рычаг для установки глубины проникновения
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als Эффект поверхностного тока обозначается. При твердой пайке выбор частоты следует простому правилу:
- Более высокая частота (100–400 кГц): Небольшая глубина проникновения, быстрый нагрев поверхности. Наиболее подходит для мелких деталей, тонкостенные трубы и твердая пайка твердых металлических вставок, когда тепло должно быть сосредоточено на поверхности соединения.
- Средняя частота (10–100 кГц): Умеренная глубина проникновения. Рабочая область для общего пайки компонентов до 1″ Сечение.
- Низкая частота (1–10 кГц): Большая глубина проникновения. Используется для пайки толстостенных сечений или когда тепло должно достигнуть внутреннего соединения через толстую наружную стенку.
| Диапазон частот | Глубина проникновения (Сталь) | Наиболее подходит для |
|---|---|---|
| 1–10 кГц | 1.5–5.0 мм | Пайка толстостенных сечений, большие фитинги |
| 10–100 кГц | 0.5–1.5 мм | Общая пайка, Медные трубы, Держатель инструмента |
| 100–400 кГц | 0.2–0.5 мм | Мелкие твердые металлические вставки, тонкостенные трубы, Ювелирные изделия |
Важное замечание: Глубина проникновения в приведенной выше таблице рассчитана при комнатной температуре. Когда заготовка нагревается до температуры твердой пайки, электрическое сопротивление увеличивается (у углеродистой стали с 20°C до 800°C в 4 раза–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (~770°C) überschritten wird und das Material nichtmagnetisch wird, was zu einem plötzlichen Sprung der effektiven Eindringtiefe führt.
Für die meisten Hartlötanwendungen bietet eine 15–50 kHz-Stromversorgung das beste Gleichgewicht aus Eindringtiefe und Erwärmungsgeschwindigkeit. Lesen Sie unseren Руководство по классификации частот für eine vollständige Aufschlüsselung, wie sich die Frequenz auf jede Erwärmungsanwendung auswirkt.
4. Время включения: Непрерывная работа против. Прерывистой работы
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Минуты простоя остаются необходимыми.
Для пайки твердым припоем в производстве это чрезвычайно важно:
- Ручная пайка твердым припоем на одной станции: 30–50% Время включения обычно достаточно. Оператору требуется время между циклами для об...- и разгрузка.
- Полуавтоматическая пайка встык на круглом тактовом столе: 70–80% Время включения. Несколько станций означают, что питание активно на большинстве позиций стола.
- Полностью автоматическая пайка в линии: 100% Время включения (Номинальная продолжительная мощность). Источник питания должен работать целыми сменами без перерыва.
Если ваш процесс выполняет каждый 40 секундный 25-секундный цикл нагрева (включая загрузку/разгрузку), это соответствует продолжительности включения 62.5%. Приобретите источник питания с номинальной продолжительностью включения как минимум 80% bei Ihrer Zielleistung—] nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, и (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% и 85% Время включения невелико по сравнению с затратами на остановку производства на 35°C-по полудню.
5. Система управления: Фактор повторяемости
Современные Индукционные источники питания для твердой пайки можно разделить на три уровня управления:
Уровень 1—Простое ручное управление: Потенциометр для регулировки мощности и механический таймер. Недорого, но любое изменение параметров требует отвертки или поворота ручки. Подходит для подрядчиков по выполнению заказов, которые ежедневно паяют 5–10 различных номерных деталей.
Уровень 2—Цифровое программируемое управление: Сохраняет 20–100 Профиля рецептов, каждый с предустановленной мощностью, время и иногда температурным градиентом. Оператор выбирает номер детали и нажимает Пуск. Это минимум для любой операции, которая обрабатывает более чем 20 разные соединения.
Уровень 3—Регулирование температуры в замкнутом контурe: Использует обратную связь от инфракрасного пирометра или термопары, для регулировки мощности в реальном времени и поддержания соединения в пределах ±5°Ц целевой температуры пайки. Необходимо для авиации- и космической отрасли, Медицинская техника и любое применение, требующее прослеживаемости процессов.
Для большинства промышленных процессов пайки уровень 2 предлагает лучшее соотношение стоимости и производительности. Окупаемость по сравнению с уровнем 1—за счет более короткого времени наладки и меньшего количества бракованных соединений—обычно происходит в течение 3–6 месяцы.
6. система охлаждения: Не игнорируйте воду
Каждый индукционный источник питания выделяет тепло, которое необходимо отвести. Система охлаждения не является аксессуаром—она напрямую влияет на время работы и срок службы компонентов. Два варианта:
- Водяное охлаждение: Промышленный стандарт для источников питания через 10 кВт. Требует замкнутого контура охлаждения или технологической воды. Больше инфраструктуры, но превосходное отведение тепла. См. наш полный гид по водяному охлаждению для проектирования системы.
- Воздушное охлаждение: Доступно примерно до 15 кВт. Автономно, трубопроводы не требуются. Подходит для мобильных или лабораторных установок. Наша статья о воздушном индукционном нагреве подробно рассматривает компромиссы.
Если у вашей установки уже есть контур технологической воды, водяное охлаждение является естественным выбором. Если вы настраиваете новую ячейку и хотите минимальную установку, воздушное охлаждение блока питания под 15 кВт упрощает дело.
7. Spulenkompatibilität und Ausgangsanpassung
Блок питания и рабочая катушка образуют резонансный контур. Блок питания должен быть способен, настраиваться в диапазоне деталей, которые вы будете паять, под индуктивность катушки. Важные моменты:
- Коэффициент трансформации: Блоки питания с выходным трансформатором с несколькими отводами могут адаптироваться к более широкому диапазону индуктивностей катушек. Это важно, когда вы паяете детали от малых фитингов до крупных узлов.
- Удалённая тепловая станция: Некоторые блоки питания поддерживают внешний выходной трансформатор, который подключается с помощью гибких кабелей, так что вы можете разместить катушку на расстоянии до 3–5 метров от панели управления. Ключевое значение для интеграции в монтажную линию.
- Соединения катушек с быстрой заменой: Если вы меняете катушки между номерами деталей, обратите внимание на источники питания с быстросъемными клеммами без инструментов. Каждая сэкономленная при переналадке минута складывается за год производства.
] Zwei praxisnahe Lötszenarien
Szenario A: Kupferrohrlöten für HVAC
Один производитель припаивает 3/4″-Медные трубные сборки для переключающих клапанов тепловых насосов. Каждое соединение использует предварительно сформированное кольцо BCuP-5 с серебром и фосфором. Цель составляет 720°C, с циклом 20 секунд и одним соединением каждые 35 секунд включительно с Be- и разгрузка.
Рекомендуемые характеристики индукционного источника питания: 10–12 кВт, 20–30 кГц, водяное охлаждение, цифровое программируемое управление с хранением 8 профилей рецептур (по одному на каждое сечение трубы). Необходимый коэффициент заполнения: 57%. Источник питания 10 кВт с номинальной мощностью для 70% коэффициент заполнения идеально подходит.
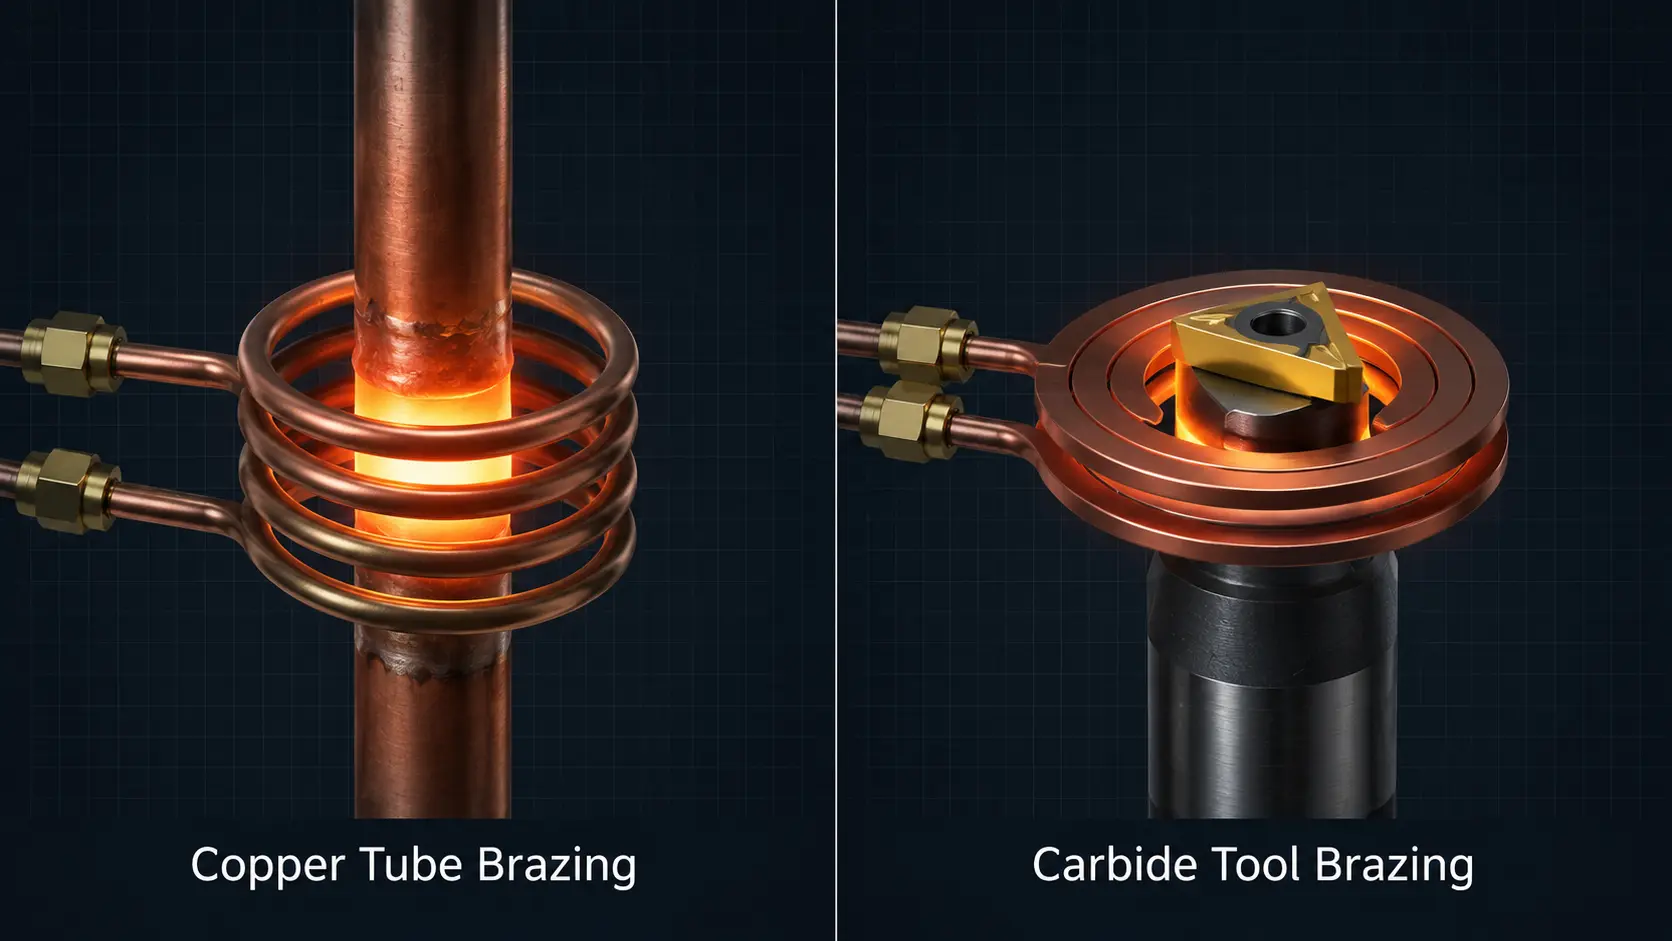
Szenario B: Hartmetallwerkzeug-Hartlöten
Производитель режущих инструментов паивает вольфрамокарбидные вставки припоем BAg-24 на валы из легированной стали. Температура пайки составляет 680°C. Область пайки мала, но стальной стержень действует как теплоотвод и отводит тепло от места соединения.
Рекомендуемые характеристики индукционного источника питания: 7–10 кВт, 150–250 кГц, водяное охлаждение, замкнутая ИК-регулировка температуры. Более высокая частота удерживает тепло на границе твердосплавной вставки и стали, вместо того чтобы прогревать весь стержень. Обратная связь по температуре предотвращает перегрев твердого сплава, который может вызвать микротрещины.
Основное открытие
Выбор индукционного паяльного источника питания можно разделить на четыре решения, в этом порядке: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) ] Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
Часто задаваемые вопросы
Kann ich dieselbe Induktionsstromversorgung zum Hartlöten und Härten verwenden?
Да, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 кВт может покрывать общее пайку твердым припоем и поверхностное закаливание средней глубины. Однако специальные источники питания для пайки часто включают функции, такие как управление температурной ступенью и программируемые временные окна для потока припоя, которые универсальные источники питания для закалки не предлагают. Когда пайка твердым припоем 80%+ составляет вашу работу, вам следует приобрести источник питания, оптимизированный для пайки твердым припоем.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Основная технология та же, но источники питания, специально разработанные для пайки твердым припоем, обычно включают: (1) более точное разрешение мощности в нижнем диапазоне для точного поддержания температуры, (2) выходные ступени с таймером для последовательностей предварительного нагрева и удержания при пайке и (3) каналы входа температуры для обратной связи пирометра. Универсальный источник питания может паять твердым припоем, но специализированный индукционный паяльный станок macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 месяцы, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Алюминий?
Да, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- или медная деталь необходима, для поддержания температуры пайки. во-вторых, алюминий не магнитный, следовательно, не создаёт нагрев гистерезиса—всё тепло возникает исключительно за счёт сопротивления вихревым токам, что менее эффективно, чем нагрев, доступный у ферромагнитных материалов через два механизма. к тому же у алюминия узкое окно температуры пайки (обычно 580–620°C), поэтому настоятельно рекомендуется закрытое управление температурой. диапазон частот 20–50 кГц хорошо подходит для большинства алюминиевых пайочных применений.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Регулярное техническое обслуживание минимально: Проверяйте еженедельно уровень и качество охлаждающей жидкости, чистите или заменяйте воздушные фильтры ежемесячно (для воздушно-охлаждаемых устройств) и проверяйте электрические соединения каждые три месяца на крепость. IGBT- или MOSFET силовые модули герметизированы и не требуют обслуживания, однако при нормальной эксплуатации их типичный срок службы составляет 7–10 лет. Большинство незапланированных простоев возникает из-за проблем с охлаждающей жидкостью, а не из-за электрических сбоев—поэтому сначала обслуживайте систему охлаждения.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
На inductionheatingtreatment.com мы поставляем системы индукционного нагрева и источники питания для индукторной пайки внахлестку от 5 кВт до 160 кВт, с частотными опциями от 1 кГц до 400 кГц. Наши источники питания, специально разработанные для пайки внахлестку, оснащены цифровым программным управлением с памятью рецептов, возможность регулирования температуры в замкнутом контуре, а также конфигурации с внешней тепловой станцией для интеграции в производственные линии.
Будете ли вы пайкой медных труб, твёрдосплавных режущих инструментов или сложных сборок для автомобильной промышленности: Мы можем подобрать источник питания и набор катушек под вашу конкретную геометрию соединений и объем производства. Просмотрите наши ресурсы по выбору мощности для индукционного нагрева или свяжитесь с нами напрямую, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
Nennen Sie uns Werkstückmaterial, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, который соответствует вашим производственным требованиям.


