
Cách chọn nguồn điện cảm ứng cho hàn cứng: 7 những yếu tố quyết định cho kỹ sư & người mua
Cách chọn nguồn điện cảm ứng để hàn cứng là một câu hỏi, mà mọi kỹ sư sản xuất đều phải đối mặt, khi chuyển từ hàn cứng bằng ngọn lửa sang cảm ứng—hoặc khi mở rộng một dây chuyền hàn cảm ứng hiện có. Nguồn điện là trái tim của hệ thống. Chọn sai nguồn, sẽ dẫn đến chất lượng mối nối dao động, thời gian chu kỳ chậm hoặc một máy móc, tắt mọi buổi chiều. Hướng dẫn này sẽ đưa bạn qua các 7 yếu tố quyết định, với dữ liệu thực tiễn cho việc hàn cứng ống đồng và công cụ hợp kim cứng, để bạn có thể xác định nguồn điện phù hợp ngay từ lần đầu.
1. Tại sao nguồn điện quyết định chất lượng hàn
Trong hàn cứng cảm ứng, nhiệt được tạo ra bởi dòng điện xoay chiều, chảy qua cuộn làm việc và sinh ra dòng điện xoáy trong chi tiết. Nguồn điện xác định Tần số, điều Mức công suất và độ chính xác điều khiển của dòng điện này. Ba thông số này trực tiếp điều khiển tốc độ làm nóng, độ đồng đều nhiệt và độ chính xác lặp lại.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht pro Schicht pro produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% và 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. Đánh giá công suất: Phù hợp với khối lượng chi tiết
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Đồng, Nhôm) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—der Anteil des Magnetfelds, der das Werkstück tatsächlich erfasst. Eine gut ausgelegte Spule mit geringem Abstand (1–3 mm Spalt) koppelt 70–85% der Ausgangsleistung in das Teil ein. Eine locker sitzende Standardspule koppelt möglicherweise nur 40–50%, wodurch sich die erforderliche Nennleistung der Stromquelle für dasselbe Erwärmungsergebnis nahezu verdoppelt.
- Verbindungsdesign—eine enge Presspassung erwärmt sich als eine lose Gleitpassung mit vorpositioniertem Lot.
| Anwendung | Kích thước bộ phận điển hình | Hiệu suất được đề xuất | Thời gian chu kỳ điển hình |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾” Đường kính ngoài) | 50–200 g | 5–10 kW | 15–30 s |
| Hartlöten von Kupferrohren (1–2″ Đường kính ngoài) | 200–800 g | 10–20 kW | 20–45 s |
| Hartlöten von Hartmetallwerkzeugen (nhiệm vụ nhỏ) | 30–150 g | 5–10 kW | 10–25 s |
| Hartlöten von Hartmetallwerkzeugen (dụng cụ tiện lớn) | 150–600 g | 10–20 kW | 20–40 s |
| Hàn phụ kiện điều hòa không khí ô tô | 80–300 g | 10–15 kW | 12–25 s |
Mẹo mua hàng: Đo kích thước hệ thống cho thành phần thực tế nặng nhất của bạn, không dành cho mức trung bình. Eine Stromversorgung, các 8 với hàng giờ 90% Việc sử dụng đang chạy, có tuổi thọ ngắn hơn một, die mit 60–70% betrieben wird. Để tìm hiểu sâu hơn về tính toán hiệu suất trên các ứng dụng khác nhau, hãy đọc vollständigen Leitfaden zur Leistungsauswahl.
3. Tần số: Đòn bẩy để kiểm soát độ sâu thâm nhập
Điều khiển tần số, dòng điện cảm ứng thâm nhập vào phôi sâu bao nhiêu—một hiện tượng, đó là Skin-Effekt được đề cập đến. Khi hàn, việc lựa chọn tần số tuân theo một quy tắc đơn giản:
- Höhere Frequenz (100–400 kHz): Độ sâu thâm nhập thấp, làm nóng bề mặt nhanh chóng. Phù hợp nhất cho các bộ phận nhỏ, ống có thành mỏng và hàn bằng vật liệu cacbua, khi nhiệt tập trung vào bề mặt kết nối.
- Tần số trung bình (10–100 kHz): Độ xâm nhập vừa phải. Phạm vi làm việc cho hàn cứng chung các thành phần lên đến 1″ Tiết diện.
- Tần số thấp hơn (1–10 kHz): Độ xâm nhập lớn. Được sử dụng để hàn cứng các tiết diện lớn hoặc khi nhiệt phải đi qua một lớp vỏ dày để đến được mối nối bên trong.
| Phạm vi tần số | Độ sâu xâm nhập (Thép) | Phù hợp nhất cho |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Hàn cứng các tiết diện dày, Cút lớn |
| 10–100 kHz | 0.5–1.5 mm | Hàn cứng chung, Ống đồng, Cán công cụ |
| 100–400 kHz | 0.2–0.5 mm | Hạt dao cacbua nhỏ, ống có thành mỏng, đồ khốn nạn |
LƯU Ý quan trọng: Độ sâu thâm nhập trong bảng trên được tính ở nhiệt độ phòng. Khi phôi nóng lên đến nhiệt độ hàn, điện trở tăng (đối với thép cacbon 20°C đến 800°C vào khoảng ngày 4–5×), làm tăng độ sâu của da tương ứng. Các giá trị trong bảng là đáng tin cậy cho giai đoạn gia nhiệt ban đầu và giai đoạn gia nhiệt trước; ở nhiệt độ hàn hoàn toàn, độ sâu thâm nhập thực tế thường là 2–2.5× lớn hơn. Với thép từ tính, sự thay đổi thậm chí còn lớn hơn, ngay khi điểm Curie (~770°C) bị vượt quá và vật liệu trở nên không có từ tính, dẫn đến sự tăng vọt đột ngột về độ sâu thâm nhập hiệu quả.
Đối với hầu hết các ứng dụng hàn, 15–50 Nguồn điện kHz cung cấp sự cân bằng tốt nhất giữa độ sâu thâm nhập và tốc độ gia nhiệt. Đọc của chúng tôi Hướng dẫn phân loại tần số để có một sự cố đầy đủ, tần số ảnh hưởng đến từng ứng dụng sưởi ấm như thế nào.
4. Thời gian bật: Hoạt động liên tục vs. intermittierender Betrieb
Chu kỳ nhiệm vụ mô tả phần trăm thời gian, trong đó nguồn điện có thể chạy hết công suất định mức, trước khi cô ấy phải dừng lại để bình tĩnh lại. Một chu kỳ nhiệm vụ của 50% Tại 15 kW có nghĩa là, ví dụ như nguồn điện 5 Trong vài phút 15 kW có thể cung cấp và sau đó 5 Phải không hoạt động trong vài phút.
Điều này cực kỳ quan trọng đối với việc hàn trong sản xuất:
- Hàn thủ công tại một trạm duy nhất: 30–50% Chu kỳ làm việc thường là đủ. Người vận hành cần thời gian để tải giữa các chu kỳ- và dỡ hàng.
- Hàn bán tự động trên bàn quay: 70–80% Thời gian bật. Nhiều trạm có nghĩa là, rằng nguồn điện đang hoạt động ở hầu hết các vị trí trên bàn.
- Hàn nội tuyến hoàn toàn tự động: 100% Thời gian bật (Công suất định mức liên tục). Nguồn điện phải chạy liên tục trong cả ca.
Nếu tất cả quá trình của bạn 40 Giây sẽ chạy chu kỳ làm ấm 25 giây (bao gồm cả tải/dỡ hàng), Điều này tương ứng với một chu kỳ nhiệm vụ của 62.5%. Mua một bộ nguồn có chu kỳ làm việc định mức ít nhất là 80% bei Ihrer Zielleistung—,nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, và (3) Alterung von Kühlkomponententen, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% và 85% Chu kỳ hoạt động thấp so với chi phí ngừng sản xuất ở dây chuyền 35°C-chiều.
5. Steuerungssystem: Der Faktor Wiederholgenauigkeit
Hiện đại Nguồn cung cấp điện hàn cảm ứng có thể được chia thành ba cấp độ kiểm soát:
Cấp 1—Điều khiển bằng tay dễ dàng: Một chiết áp để điều chỉnh công suất và bộ hẹn giờ cơ học. Tiết kiệm chi phí, nhưng bất kỳ thay đổi tham số nào cũng cần có tuốc nơ vít hoặc xoay núm. Thích hợp cho các nhà sản xuất hợp đồng, chết 5–10 hàn các số phần khác nhau mỗi ngày.
Giai đoạn 2—Bộ điều khiển lập trình kỹ thuật số: Lưu 20–100 Hồ sơ công thức, mỗi cái với công suất cài sẵn, Thời gian và đôi khi dải nhiệt độ. Người vận hành chọn một số bộ phận và nhấn Bắt đầu. Đây là mức tối thiểu cho mỗi hoạt động, xử lý hơn 20 nhiều kết nối khác nhau.
Cấp 3—Điều khiển nhiệt độ trong vòng lặp kín: Sử dụng phản hồi từ cảm biến hồng ngoại hoặc cặp nhiệt điện, để điều chỉnh công suất theo thời gian thực và giữ kết nối trong ±5°C nhiệt độ hàn mục tiêu. Không thể thiếu cho việc hàn bằng khí- hàng không vũ trụ, Medizintechnik und jede Anwendung, ,die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—durch kürzere Rüstzeiten und weniger Ausschussverbindungen—erfolgt typischerweise innerhalb von 3–6 Monaten.
6. Kühlsystem: Das Wasser nicht übersehen
Jede Induktionsstromversorgung erzeugt Abwärme, cần phải được dẫn ra. Das Kühlsystem ist kein Zubehör—es wirkt sich direkt auf Betriebszeit und Komponentenlebensdauer aus. Die zwei Optionen:
- Làm mát bằng nước: Tiêu chuẩn công nghiệp về nguồn điện 10 kW. Yêu cầu một mạch làm mát khép kín hoặc xử lý nước. Thêm cơ sở hạ tầng, nhưng tản nhiệt vượt trội. Xem của chúng tôi hướng dẫn đầy đủ về tản nhiệt nước cho thiết kế hệ thống.
- Làm mát bằng không khí: Có sẵn cho đến khoảng 15 kW. Độc lập, không cần đường ống. Tốt cho thiết lập di động hoặc phòng thí nghiệm. Bài viết của chúng tôi về luftgekühlten Induktionserwärmung bao gồm các thỏa hiệp một cách chi tiết.
Nếu hệ thống của bạn đã có mạch xử lý nước, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. Spulenkompatibilität und Ausgangsanpassung
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: Bộ nguồn với một biến áp đầu ra có nhiều điểm rẽ có thể điều chỉnh được phạm vi cuộn cảm rộng hơn. Điều này quan trọng, khi bạn hàn các bộ phận từ phụ kiện nhỏ đến các cụm lắp ráp lớn.
- Trạm sưởi từ xa: Một số bộ nguồn hỗ trợ một biến áp đầu ra ngoài, nối qua cáp linh hoạt, giúp bạn đặt cuộn dây cách tủ điều khiển đến 3–5 Mét. Điều quan trọng để tích hợp vào dây chuyền lắp ráp.
- Kết nối cuộn dây thay nhanh: Khi bạn chuyển cuộn dây giữa các số phụ tùng, hãy chú ý đến nguồn điện với các đầu ra nhanh không cần dụng cụ. Mỗi phút tiết kiệm được khi đổi mới tích lũy trong suốt một năm sản xuất.
Zwei praxisnahe Lötszenarien
Szenario A: Kupferrohrlöten für HVAC
Một nhà sản xuất hàn 3/4″-Các cụm ống đồng cho van chuyển mạch của bơm nhiệt. Mỗi kết nối sử dụng một vòng BCuP-5 bạc-phốt pho định hình sẵn. Mục tiêu là 720°C, với chu kỳ 20 giây và một kết nối mỗi 35 giây bao gồm Be- và dỡ hàng.
Thông số kỹ thuật đề xuất của nguồn điện cảm ứng: 10–12 kW, 20–30 kHz, làm mát bằng nước, bộ điều khiển kỹ thuật số có thể lập trình với khả năng lưu trữ 8 hồ sơ công thức (một cho mỗi đường kính ống). Cấp độ nhịp cần thiết: 57%. Một nguồn điện 10 kW với công suất định mức cho 70% Cấp độ nhịp phù hợp hoàn hảo.
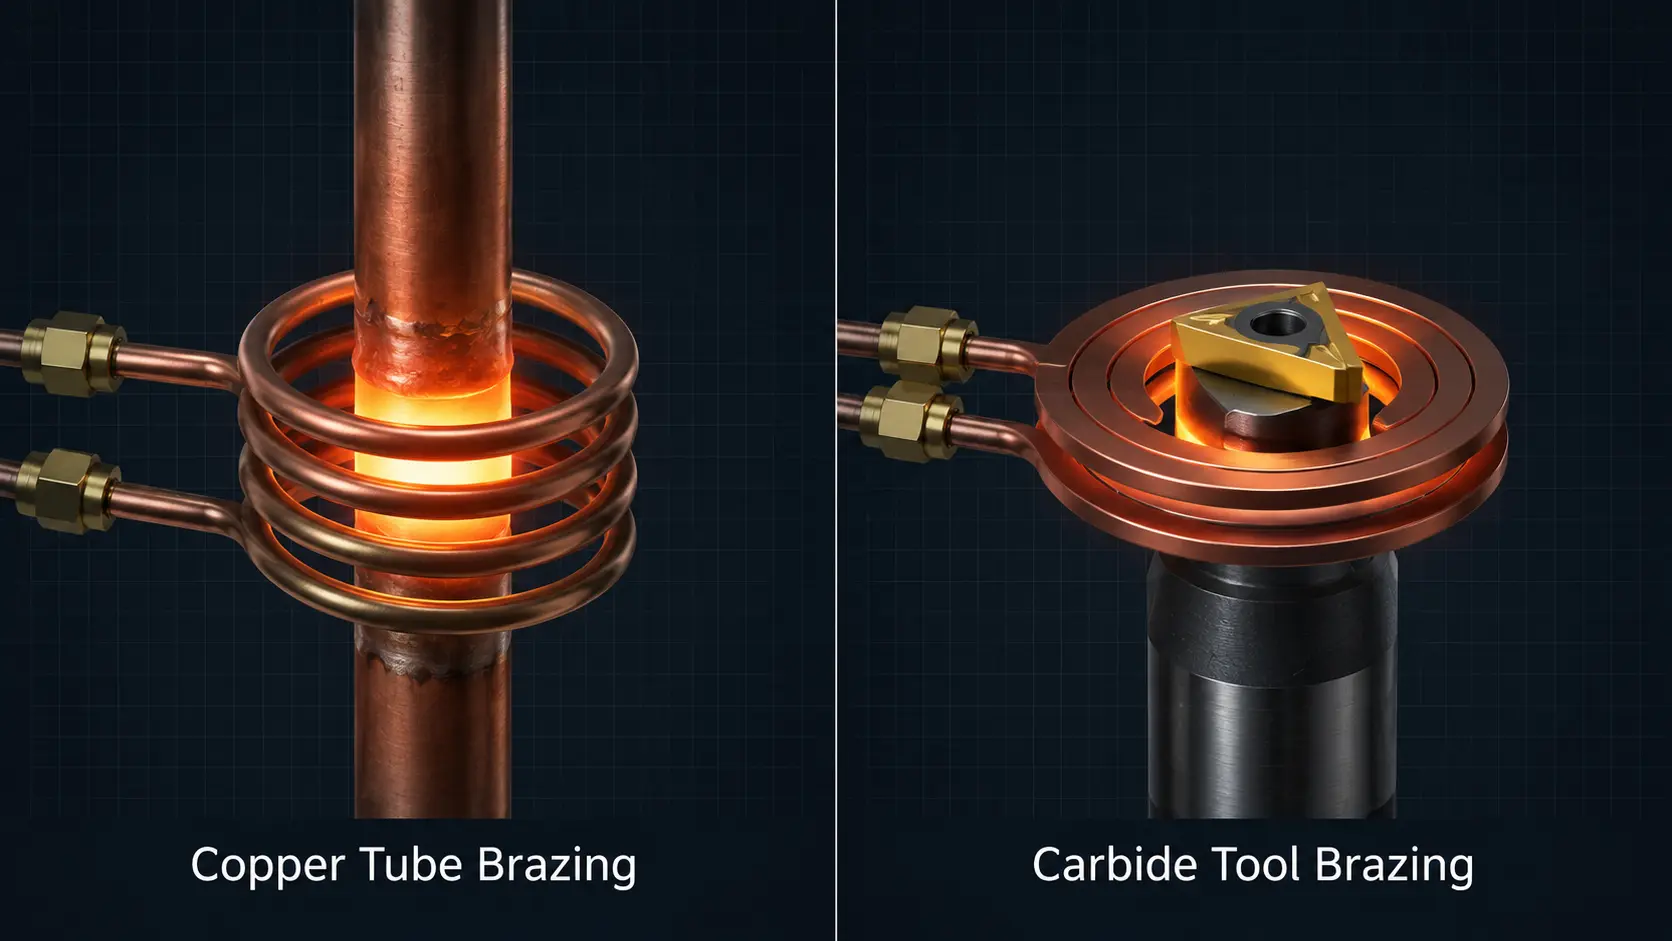
Szenario B: Hartmetallwerkzeug-Hartlöten
Một nhà sản xuất dụng cụ cắt hàn các mảnh chèn cacbua vonfram với bạc hàn BAg-24 lên trục thép hợp kim. Nhiệt độ hàn là 680°C. Khu vực hàn nối nhỏ, nhưng trục thép hoạt động như một bồn chứa nhiệt và dẫn nhiệt ra khỏi vị trí hàn.
Thông số kỹ thuật đề xuất của nguồn điện cảm ứng: 7–10 kW, 150–250 kHz, làm mát bằng nước, bộ điều khiển nhiệt độ IR kín. Tần số cao hơn giữ nhiệt tập trung tại mặt tiếp giáp giữa hợp kim cứng và thép, thay vì làm nóng toàn bộ trục. Phản hồi nhiệt độ ngăn ngừa quá nhiệt hợp kim cứng, có thể gây ra các vết nứt vi mô.
Nhận định quan trọng nhất
Việc lựa chọn một Nguồn cung cấp hàn cảm ứng có thể được chia thành bốn quyết định, theo thứ tự này: (1) Mức hiệu suất dựa trên bộ phận nặng nhất của bạn, (2) Tần số dựa trên hình học điểm nối và vật liệu, (3) Thời gian bật dựa trên chu kỳ sản xuất của bạn (4) Mức điều khiển dựa trên yêu cầu chất lượng của bạn. Nếu bốn điểm này đúng, phần còn lại sẽ xuất hiện—Làm mát, Tương thích cuộn dây, Nhu cầu không gian vật lý—rất tự nhiên.
Häufig gestellte Fragen
Kann ich dieselbe Induktionsstromversorgung zum Hartlöten und Härten verwenden?
Có, khi phạm vi hiệu suất- và tần số của cả hai ứng dụng chồng lên nhau. Một nguồn điện với 10–30 kHz và 15–25 kW có thể bao phủ hàn cứng tổng quát và tôi cường bề mặt ở độ sâu trung bình. Tuy nhiên, các nguồn cung cấp dòng hàn đặc biệt thường bao gồm các chức năng như điều khiển dốc nhiệt độ và cửa sổ thời gian định thời cho dòng chảy hàn, mà nguồn cung cấp điện cường độ cứng phổ thông không cung cấp. Khi hàn cứng 80%+ làm công việc của bạn, bạn nên mua một nguồn điện tối ưu hóa cho hàn cứng.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Công nghệ cốt lõi là giống nhau, nhưng các nguồn cung cấp điện được thiết kế đặc biệt cho hàn cứng thường bao gồm: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- về hàn cảm ứng?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 Monaten, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Hàn cảm ứng có hoạt động với nhôm không?
Có, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extreme hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. Aluminium hat außerdem ein schmales Löttemperaturaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz phù hợp tốt cho hầu hết các ứng dụng hàn nhôm.
Bảo trì nguồn điện cho hàn cứng cảm ứng yêu cầu gì?
Yêu cầu bảo trì định kỳ là tối thiểu: Kiểm tra hàng tuần mức và chất lượng của chất làm mát, Vệ sinh hoặc thay thế bộ lọc không khí hàng tháng (Đối với thiết bị làm mát bằng không khí) và kiểm tra hàng quý các kết nối điện để đảm bảo chặt chẽ. Các mô-đun công suất IGBT- hoặc MOSFET được đóng gói kín và không cần bảo trì, nhưng trong điều kiện vận hành bình thường có tuổi thọ điển hình là 7–10 năm. Hầu hết thời gian ngừng hoạt động ngoài kế hoạch là do vấn đề về chất làm mát, không phải do sự cố điện—do đó, hãy bảo dưỡng hệ thống làm mát trước tiên.
Thiết bị cho hàn cứng cảm ứng trong môi trường sản xuất
Đối với cảm ứngheating Treatment.com chúng tôi giao hàng Hệ thống sưởi ấm cảm ứng và Nguồn cung cấp cho hàn cảm ứng von 5 kW để 160 kW, với các tùy chọn tần số từ 1 kHz bis 400 kHz. Bộ nguồn của chúng tôi, được thiết kế đặc biệt để hàn, có bộ điều khiển lập trình kỹ thuật số với bộ nhớ công thức, khả năng điều chỉnh nhiệt độ trong mạch kín cũng như các cấu hình với trạm nhiệt bên ngoài để tích hợp vào dây chuyền sản xuất.
Cho dù bạn hàn ống đồng, Công cụ cắt bằng hợp kim cứng hay cụm chi tiết phức tạp cho ngành công nghiệp ô tô: Chúng tôi có thể điều chỉnh nguồn điện và bộ cuộn dây phù hợp với hình học kết nối cụ thể và khối lượng sản xuất của bạn. Duyệt qua các tài nguyên của chúng tôi về Lựa chọn công suất cho gia nhiệt cảm ứng hoặc liên hệ trực tiếp với chúng tôi, để thảo luận về ứng dụng của bạn.
Bạn có cần giúp đỡ về việc xác định thông số nguồn điện hàn cứng của mình không?
Hãy cho chúng tôi biết vật liệu chi tiết, Hình dạng kết nối và thời gian chu kỳ mục tiêu—các kỹ sư của chúng tôi sẽ đề xuất cho bạn một nguồn điện và cấu hình cuộn dây, phù hợp với yêu cầu sản xuất của bạn.


