
Como escolher uma fonte de indução para brasagem de alta temperatura: 7 fatores decisivos para engenheiros & compradores
So wählen Sie eine Induktionsstromquelle zum Hartlöten aus ist eine Frage, vor der jeder Produktionsingenieur steht, wenn er vom flammenbasierten Hartlöten auf Induktion umstellt—oder wenn eine bestehende Induktionslötlinie erweitert wird. A fonte de alimentação é o coração do sistema. Escolha a errada, gera uma qualidade de ligação instável, tempos de ciclo lentos ou uma máquina, que desliga todos os dias à tarde. Este guia conduz-no através dos 7 fatores decisivos, com dados práticos para a brasagem de tubos de cobre e ferramentas de metal duro, para que possa especificar a fonte de alimentação correcta desde a primeira vez.
1. Por que a fonte de alimentação determina a qualidade da soldadura
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die Frequência, o Leistungsniveau und die Regelpräzision dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% e 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. Dimensionamento de potência: Ajustar à massa da peça de trabalho
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—partes mais pesadas e metais com alta condutividade (Kupfer, Aluminium) necessitam de mais potência, para atingir a temperatura de soldagem dentro de um tempo de ciclo razoável.
- tempo de ciclo alvo—a mesma ligação pode ser 5 soldada a kW ou 15 kW; a diferença está em, se leva 90 segundos ou 25 segundos.
- eficiência de acoplamento da bobina—a proporção do campo magnético, que realmente atinge a peça. Uma bobina bem concebida com pequena distância (1–3 mm de folga) acopla 70–85% da potência de saída na peça. Uma bobina padrão solta pode acoplar apenas 40–50%, o que quase duplica a potência nominal necessária da fonte de alimentação para o mesmo resultado de aquecimento.
- Design de ligação—Um encaixe apertado aquece de forma diferente de um encaixe solto com solda pré-posicionada.
| Anwendung | Massa típica das peças | Potência recomendada | Tempo de ciclo típico |
|---|---|---|---|
| Soldadura forte de tubos de cobre (≤¾” Diâmetro exterior) | 50–200 g | 5–10 kW | 15–30 s |
| Soldadura forte de tubos de cobre (1–2″ Diâmetro exterior) | 200–800 g | 10–20 kW | 20–45 s |
| Soldadura forte de ferramentas de metal duro (pequenos insertos) | 30–150 g | 5–10 kW | 10–25 s |
| Soldadura forte de ferramentas de metal duro (grandes ferramentas de torno) | 150–600 g | 10–20 kW | 20–40 s |
| Soldadura forte de conexões de ar condicionado automóvel | 80–300 g | 10–15 kW | 12–25 s |
Dica de compra: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, as 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. Frequência: A alavanca para a profundidade de penetração
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als Skin-Effekt bezeichnet wird. Na brasagem forte, a escolha da frequência segue uma regra simples:
- Frequência mais alta (100–400 kHz): Geringe Eindringtiefe, Aquecimento rápido da superfície. Mais adequado para peças pequenas, Tubos de parede fina e brasagem forte de inserts de metal duro, Quando o calor deve ser concentrado na superfície de união.
- Frequência média (10–100 kHz): Profundidade de penetração moderada. A faixa de trabalho para a brasagem forte geral de componentes com até 1″ Seção transversal.
- Frequência mais baixa (1–10 kHz): Grande profundidade de penetração. É utilizado para a brasagem dura de grandes secções transversais ou quando o calor tem de atravessar uma parede externa espessa para atingir uma ligação interior.
| Intervalo de frequência | Profundidade de penetração (Aço) | Mais adequada para |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Brasagem dura de secções transversais de parede espessa, Grandes acessórios |
| 10–100 kHz | 0.5–1.5 mm | Brasagem dura geral, Tubos de cobre, Eixo da ferramenta |
| 100–400 kHz | 0.2–0.5 mm | Pequenos inserts de metal duro, Tubos de parede fina, Jóias |
Aviso importante: As profundidades de penetração na tabela acima são calculadas à temperatura ambiente. Quando a peça aquece à temperatura de brasagem dura, a resistência elétrica aumenta (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), o que faz com que a profundidade de penetração aumente em conformidade. Os valores das tabelas são fiáveis para a fase inicial de aquecimento e o estágio de pré-aquecimento; à temperatura plena de brasagem dura, a profundidade de penetração real é tipicamente 2–2.5× maior. Nos aços magnéticos, o deslocamento é ainda mais acentuado, assim que o ponto de Curie (~770°C) é ultrapassado e o material se torna não magnético, o que leva a um salto repentino da profundidade de penetração efetiva.
Para a maioria das aplicações de brasagem dura, oferece-se 15–50 kHz-Stromversorgung das beste Gleichgewicht aus Eindringtiefe und Erwärmungsgeschwindigkeit. Lesen Sie unseren Guia para classificação de frequência für eine vollständige Aufschlüsselung, wie sich die Frequenz auf jede Erwärmungsanwendung auswirkt.
4. Tempo de funcionamento: Funcionamento contínuo vs. Funcionamento intermitente
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% Tempo de funcionamento. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% Tempo de funcionamento (Dauernennleistung). Die Stromversorgung muss über ganze Schichten hinweg ohne Unterbrechung laufen.
Wenn Ihr Prozess alle 40 Sekunden einen 25-sekündigen Erwärmungszyklus ausführt (einschließlich Be-/Entladen), entspricht dies einer Einschaltdauer von 62.5%. Kaufen Sie eine Stromversorgung mit einer Nenn-Einschaltdauer von mindestens 80% bei Ihrer Zielleistung—nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, e (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% e 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. Sistema de controlo: O factor de repetibilidade
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Controlo manual simples: Um potenciômetro para ajuste de potência e um temporizador mecânico. Custo reduzido, mas qualquer alteração de parâmetro requer uma chave de fendas ou rodar um botão. Adequado para fabricantes por encomenda, que soldam a quente 5–10 números de peça diferentes por dia.
Nível 2—Controlo digital programável: Armazena 20–100 perfis de receitas, cada um com potência predefinida,, tempo e, por vezes, rampa de temperatura. O operador escolhe um número de peça e pressiona Início. Este é o mínimo para qualquer operação, que mais do que 20 ligações diferentes processadas.
Nível 3—Regulação de temperatura em malha fechada: Utiliza feedback de um pirómetro de infravermelhos ou termopar, para controlar a potência em tempo real e manter a ligação dentro de ±5°C da temperatura de soldagem alvo. Indispensável para a aviação- e Aeronáutica, tecnologia médica e qualquer aplicação, que exija rastreabilidade do processo.
Para a maioria dos processos industriais de soldadura, o Nível 2 oferece a melhor relação custo-desempenho. O retorno do investimento em relação ao Nível 1—através de tempos de preparação mais curtos e de menos peças com defeito—ocorre tipicamente dentro de 3–6 meses.
6. sistema de arrefecimento: Não ignorar a água
Cada fonte de alimentação por indução gera calor residual, que deve ser dissipado. O sistema de refrigeração não é um acessório—afeta diretamente o tempo de operação e a vida útil dos componentes. As duas opções:
- Arrefecimento a água: O padrão industrial para fontes de alimentação acima de 10 kW. Requer um circuito de refrigeração fechado ou água de serviço. Mais infraestrutura, mas dissipação de calor superior. Veja o nosso guia completo de refrigeração a água para o projeto do sistema.
- Arrefecimento a ar: Disponível até cerca de 15 kW. Autônomo, não é necessário encanamento. Bom para montagens móveis ou de laboratório. O nosso artigo sobre aquecimento por indução arrefecido a ar aborda os compromissos em detalhe.
Se a sua instalação já tiver um circuito de água de processo, o arrefecimento a água é a escolha óbvia. Se você estiver a montar uma nova célula e quiser uma instalação mínima, uma fonte de alimentação arrefecida a ar abaixo de 15 kW mantém as coisas simples.
7. Compatibilidade das bobinas e ajuste de saída
A fonte de alimentação e a bobina de trabalho formam um circuito ressonante. A fonte de alimentação deve ser capaz, de se adaptar, através da área de peças, à indutância da bobina, que você vai soldar. Considerações importantes:
- Relação do transformador: Fontes de alimentação com um transformador de saída com múltiplos taps podem adaptar uma gama maior de indutâncias de bobinas. Isto é importante, se for soldar peças desde pequenos acessórios até grandes conjuntos.
- Estação de aquecimento remota: Algumas fontes de alimentação suportam um transformador de saída externo, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie Spulen zwischen Teilenummern wechseln, achten Sie auf Stromversorgungen mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede beim Umrüsten eingesparte Minute summiert sich über ein Produktionsjahr.
Dois cenários de soldadura práticos
Cenário A: Soldadura de tubos de cobre para HVAC
Ein Hersteller lötet 3/4″-Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Cada ligação utiliza um anel de prata-fósforo BCuP-5 pré-formado. O objetivo situa-se nos 720°C, com um ciclo de 20 segundos e uma ligação a cada 35 segundos, incluindo Be- und Entladen.
Especificações recomendadas da fonte de corrente de indução: 10–12 kW, 20–30 kHz, arrefecida a água, controlo digital programável com armazenamento de 8 perfis de receita (um por diâmetro de tubo). Grau de pulso necessário: 57%. Uma fonte de alimentação de 10 kW com potência nominal para 70% O grau de pulso encaixa na perfeição.
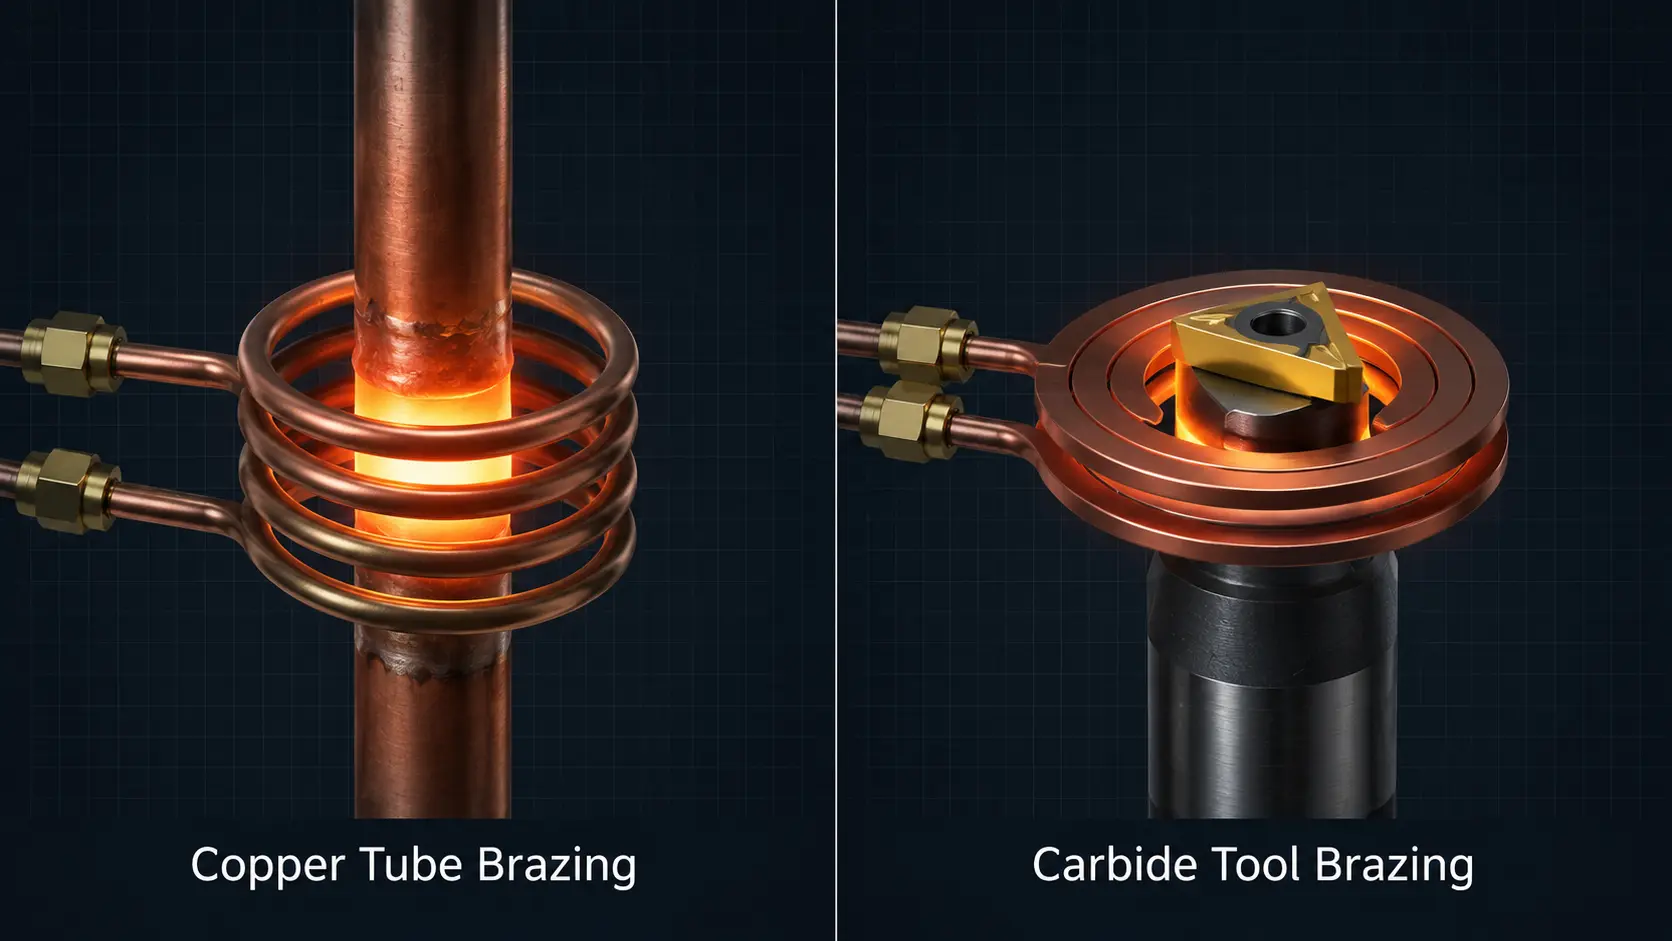
Cenário B: Soldadura dura de ferramentas de metal duro
Um fabricante de ferramentas de corte solda inserções de carboneto de tungsténio com solda de prata BAg-24 em hastes de aço ligado. A temperatura de soldagem é de 680°C. A área de junção é pequena, mas a haste de aço atua como dissipador de calor e conduz o calor para fora da junta.
Especificações recomendadas da fonte de corrente de indução: 7–10 kW, 150–250 kHz, arrefecida a água, controlo fechado de temperatura por IR. A frequência mais alta mantém o calor concentrado na interface entre o metal duro e o aço, em vez de aquecer toda a haste. O retorno de temperatura evita o sobreaquecimento do metal duro, que pode causar microfissuras.
Principais conclusões
A escolha de uma fonte de alimentação para soldadura por indução pode ser dividida em quatro decisões, nesta ordem: (1) Nível de potência baseado na sua peça mais pesada, (2) Frequência baseada na geometria das juntas e no material, (3) Duração do ciclo baseada no seu ritmo de produção e (4) Nível de controlo baseado nos seus requisitos de qualidade. Quando estes quatro pontos estão corretos, o resto resulta—Arrefecimento, Compatibilidade das bobinas, physischer Platzbedarf—ganz natürlich.
Häufig gestellte Fragen
Posso usar a mesma fonte de corrente de indução para soldadura dura e endurecimento??
Ja, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW kann allgemeines Hartlöten und Randschichthärten mittlerer Tiefe abdecken. Spezielle Lötstromversorgungen enthalten jedoch häufig Funktionen wie Temperatur-Rampensteuerung und zeitgesteuerte Zeitfenster für den Lotfluss, die universelle Härtestromversorgungen nicht bieten. Wenn Hartlöten 80%+ Ihrer Arbeit ausmacht, sollten Sie eine auf das Hartlöten optimierte Stromversorgung kaufen.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Die Kerntechnologie ist dieselbe, aber speziell für das Hartlöten ausgelegte Stromversorgungen enthalten typischerweise: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 meses, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
Ja, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. Aluminium hat außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz eignet sich gut für die meisten Aluminium-Lötanwendungen.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Prüfen Sie wöchentlich Füllstand und Qualität des Kühlmittels, reinigen oder ersetzen Sie monatlich die Luftfilter (bei luftgekühlten Geräten) und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahren. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme e Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, die Möglichkeit zur Temperaturregelung im geschlossenen Regelkreis sowie Konfigurationen mit externer Wärmestation zur Integration in Produktionslinien.
Ob Sie Kupferrohre, Hartmetall-Schneidwerkzeuge oder komplexe Baugruppen für die Automobilindustrie hartlöten: Podemos ajustar uma fonte de alimentação e um conjunto de bobinas à sua geometria de ligação específica e ao seu volume de produção. Consulte os nossos recursos sobre Seleção de potência para aquecimento por indução ou contacte-nos diretamente, para discutir a sua aplicação.
Precisa de ajuda na especificação da sua fonte de alimentação para brasagem?
Indique-nos o material da peça, geometria da ligação e tempo-ciclo alvo—os nossos engenheiros recomendam-lhe uma configuração de fonte de alimentação e bobina, que está adaptada às suas exigências de produção.


