
So wählen Sie eine Induktionsstromversorgung für das Hartlöten aus: 7 entscheidende Faktoren für Ingenieure & Einkäufer
كيفية اختيار مصدر تيار الحث للصهر باللحام بالقوة العالية هي سؤال, يواجهه كل مهندس إنتاج, عند التحول من اللحام عالي الحرارة باستخدام اللهب إلى الحث—أو عند توسيع خط لحام الحث القائم. مصدر التيار هو جوهر النظام. اختيار المصدر الخاطئ, يؤدي إلى جودة توصيل متذبذبة, أوقات دورة بطيئة أو آلة, تتوقف كل مساء. هذا الدليل يرشدك خلال 7 العوامل الحاسمة, مع بيانات عملية لحام اللحام الصلب لأنابيب النحاس وأدوات الكربيد, حتى تتمكن من تحديد مصدر التيار الصحيح من المرة الأولى.
1. لماذا يحدد مصدر الطاقة جودة اللحام
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die التردد, das Leistungsniveau und die Regelpräzision dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% و 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. تقدير القدرة: التوافق مع كتلة قطعة العمل
أهم رقم وحيد في ورقة بيانات مصدر الطاقة هو قدرته الاسمية المخرجة بالكيلوواط. في اللحام بالنحاس الصلب تعتمد الطاقة المطلوبة على:
- كتلة ومواد قطعة العمل—الأجزاء الثقيلة والمعادن عالية التوصيل (نحاس, ألومنيوم) تحتاج إلى طاقة أكبر, للوصول إلى درجة حرارة اللحام في وقت دورة مناسب.
- وقت الدورة المستهدف—يمكن توصيل نفس الوصلة بـ 5 كيلوواط أو 15 كيلوواط عند اللحام بالنحاس الصلب; الفرق يكمن في, هل يستغرق الأمر 90 ثوانٍ أو 25 ثوانٍ.
- كفاءة اقتران الملف—حصة الحقل المغناطيسي, الذي يغطي القطعة الفعلية. ملف مصمم جيدًا مع مسافة صغيرة (1–3 ملم الفجوة) يوصل 70–85% من الطاقة الخارجة إلى الجزء. قد يوصِل ملف قياسي مرتخي فقط 40–50%, مما يؤدي إلى مضاعفة تقريبًا للطاقة المطلوبة لمصدر التيار لنفس ناتج التسخين.
- تصميم الوصلات—مقاس ضيق مضغوط يسخن بشكل مختلف عن مقاس انزلاقي مرتخي مع لحام موضوع مسبقًا.
| التطبيق | كتلة القطعة النموذجية | الطاقة الموصى بها | وقت الدورة النموذجي |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾” القطر الخارجي) | 50–200 غرام | 5–10 كيلوواط | 15–30 ثانية |
| Hartlöten von Kupferrohren (1–2″ القطر الخارجي) | 200–800 غرام | 10–20 كيلوواط | 20–45 ثانية |
| Hartlöten von Hartmetallwerkzeugen (kleine Einsätze) | 30–150 غرام | 5–10 كيلوواط | 10–25 ثانية |
| Hartlöten von Hartmetallwerkzeugen (große Drehwerkzeuge) | 150–600 غرام | 10–20 كيلوواط | 20–40 ثانية |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 غرام | 10–15 كيلوواط | 12–25 ثانية |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, die 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% berieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. التردد: رافعة عمق الاختراق
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als تأثير السطح الكهربائي (Skin-Effekt) bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- Höhere Frequenz (100–400 كيلوهرتز): عمق تسلل منخفض, schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, عندما يجب تركيز الحرارة على سطح الاتصال.
- تردد متوسط (10–100 كيلوهرتز): عمق اختراق معتدل. منطقة العمل لللحمام العام للقوالب المكونة حتى 1″ المقطع العرضي.
- تردد أقل (1–10 كيلوهرتز): عمق اختراق كبير. يُستخدم للحام الصلب لمقاطع عرضية كبيرة أو عندما يجب أن تصل الحرارة إلى وصلة داخلية عبر جدار خارجي سميك.
| نطاق التردد | عمق الاختراق (الصلب) | الأفضل لـ |
|---|---|---|
| 1–10 كيلوهرتز | 1.5–5.0 مم | اللحام الصلب للمقاطع ذات الجدران السميكة, قطع توصيل كبيرة |
| 10–100 كيلوهرتز | 0.5–1.5 مم | اللحام الصلب العام, أنابيب النحاس, عمود الأدوات |
| 100–400 كيلوهرتز | 0.2–0.5 مم | إدخالات صغيرة من المعادن الصلبة, أنابيب ذات جدران رقيقة, المجوهرات |
تنبيه مهم: يتم حساب أعماق الاختراق في الجدول أعلاه عند درجة حرارة الغرفة. عندما يسخن قطعة العمل إلى درجة حرارة اللحام الصلب, يزداد المقاومة الكهربائية (بالنسبة للفولاذ الكربوني من 20°°C إلى 800°4 مرات–5×), مما يؤدي إلى زيادة عمق الجلد وفقًا لذلك. قيم الجداول موثوقة للمرحلة الأولية للتسخين ومرحلة التسخين المسبق; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (~770°C) überschritten wird und das Material nichtmagnetisch wird, الذي يؤدي إلى قفزة مفاجئة في عمق الاختراق الفعال.
بالنسبة لمعظم تطبيقات اللحام بالنحاس الصلب، توفر إمدادات الطاقة بتيار 15–50 كيلو هرتز أفضل توازن بين عمق الاختراق وسرعة التسخين. اقرأ دليلنا لتصنيف الترددات للحصول على تحليل كامل, كيفية تأثير التردد على كل تطبيق تسخيني.
4. مدة التشغيل: التشغيل المستمر مقابل. التشغيل المتقطع
تصف دورة التشغيل النسبة المئوية للوقت, الذي يمكن لإمدادات الطاقة أن تعمل خلاله بالقوة الاسمية الكاملة, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% مدة التشغيل. Mehrere Stationen bedeuten, أن مصدر الطاقة نشط في معظم مواقع الطاولة.
- اللحام الصلب الآلي المتكامل تمامًا: 100% مدة التشغيل (القدرة الاسمية المستمرة). يجب أن يعمل مصدر الطاقة دون انقطاع طوال الورديات الكاملة.
إذا كانت عمليتك تقوم بكل 40 ثانية دورة تسخين لمدة 25 ثانية (بما في ذلك التحميل/التفريغ), فهذا يعادل وقت تشغيل 62.5%. اشترِ مصدر طاقة بوقت تشغيل اسمي لا يقل عن 80% لأقصى قدرة مستهدفة لديك—ليس 65٪—لثلاثة أسباب: (1) خفض القدرة عند درجة الحرارة المحيطة: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, و (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% و 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. نظام التحكم: عامل دقة التكرار
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Einfache manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Kostengünstig, aber jede Parameteränderung erfordert einen Schraubendreher oder das Drehen eines Knopfs. Geeignet für Lohnfertiger, die 5–10 لحام أجزاء بأرقام مختلفة يوميًا.
المرحلة 2—تحكم رقمي قابل للبرمجة: يخزن 20–100 ملفات تعريف الوصفات, كل منها مع الطاقة المسبقة الضبط, الوقت وأحيانًا منحدر درجة الحرارة. يختار المشغل رقم جزء ويضغط بدء. هذا هو الحد الأدنى لكل عملية, التي تعالج أكثر من 20 وصلات مختلفة.
المرحلة 3—التحكم في درجة الحرارة في حلقة مغلقة: يستخدم التغذية الراجعة من مقياس الحرارة بالأشعة تحت الحمراء أو الزوج الحراري, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- والفضاء, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—durch kürzere Rüstzeiten und weniger Ausschussverbindungen—erfolgt typischerweise innerhalb von 3–6 Monaten.
6. نظام التبريد: لا تغفل عن الماء
Jede Induktionsstromversorgung erzeugt Abwärme, يجب التخلص منها. Das Kühlsystem ist kein Zubehör—يؤثر مباشرة على وقت التشغيل وعمر المكونات. الخياران:
- مُبرّد بالماء: المعيار الصناعي لمصادر الطاقة عبر 10 كيلوواط. يتطلب دورة تبريد مغلقة أو مياه تشغيل. مزيد من البنية التحتية, لكن تبديد حرارة متفوق. انظر إلى الدليل الكامل للتبريد بالماء لتصميم النظام.
- مُبرّد بالهواء: متوفر حتى نحو 15 كيلوواط. مستقل, لا حاجة للأنابيب. جيد للتطبيقات المتنقلة أو المختبرية. مقالنا عن التسخين بالحث الهوائي يتناول المقايضات بالتفصيل.
Wenn Ihre Anlage bereits über einen Prozesswasserkreislauf verfügt, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. توافق البكرات وتكييف المخرج
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. اعتبارات مهمة:
- Transformatorverhältnis: مصادر الطاقة ذات المحول الخارجي بعدة نقاط نفاذ يمكنها التكيف مع نطاق أكبر من محاثات الملفات. هذا مهم, عندما تقوم بلحام أجزاء من التجهيزات الصغيرة إلى التجميعات الكبيرة.
- محطة تسخين عن بُعد: بعض مصادر الطاقة تدعم محول خرج خارجي, موصول بكابلات مرنة, حتى تتمكن من وضع الملف على بعد يصل إلى 3–5 أمتار من لوحة التحكم الكهربائية. حاسم للتكامل في خط التجميع.
- وصلات لفائف سريعة التغيير: عند تبديل الملفات بين أرقام القطع, انتبه لمصادر الطاقة التي تحتوي على محطات خرج سريعة بدون أدوات. كل دقيقة موفرة أثناء إعادة التجهيز تتجمع على مدار سنة إنتاج.
سيناريوهان عمليان للّحام باللحام
السيناريو أ: لحام أنابيب النحاس لأنظمة التدفئة والتهوية وتكييف الهواء
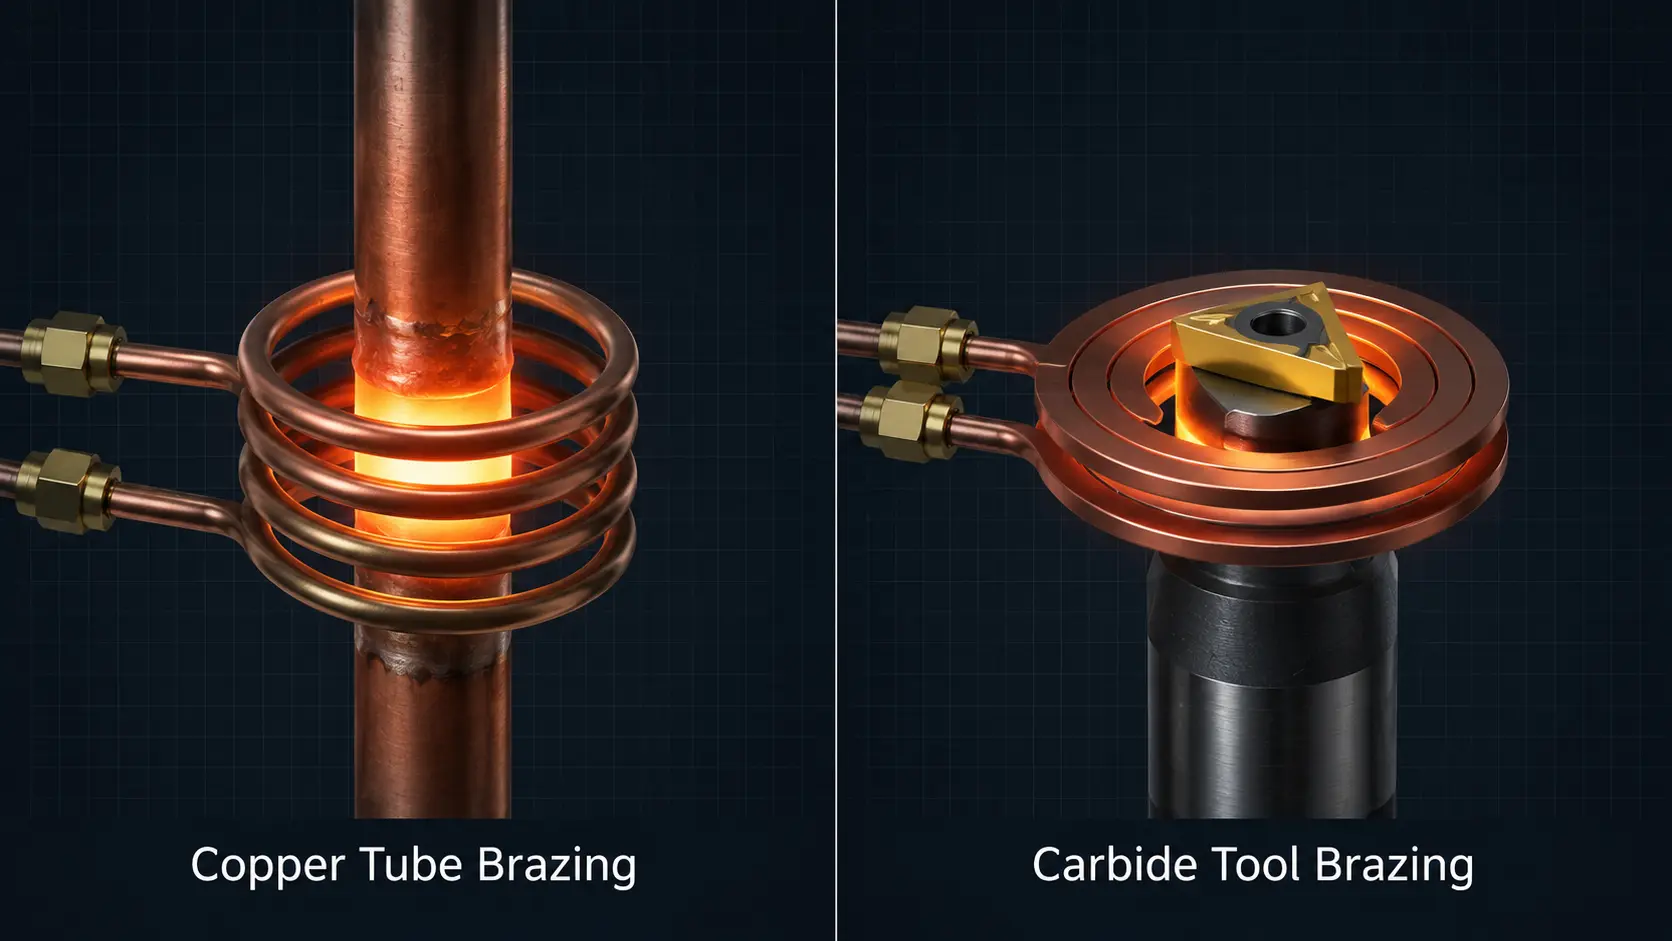
يقوم أحد المصنعين بلحام 3/4″-مكونات أنابيب النحاس لصمامات التحويل لمضخات الحرارة. كل توصيل يستخدم حلقة BCuP-5 فضية-فوسفور مسبقة التشكيل. الهدف هو 720°C, بدورة مدتها 20 ثانية وتوصيل واحد كل 35 ثانية بما في ذلك Be- und Entladen.
المواصفات الموصى بها لمصدر طاقة الحث الكهربائي: 10–12 كيلوواط, 20–30 كيلوهرتز, مبرد بالماء, تحكم رقمي قابل للبرمجة مع إمكانية تخزين 8 ملفات الوصفات (واحدة لكل قطر أنبوب). درجة الواجب المطلوبة: 57%. مصدر طاقة بقوة 10 كيلوواط مع قدرة تقييمية لـ 70% درجة الواجب تناسب تمامًا.
السيناريو ب: اللحام الصلب لأدوات الكربيد
يقوم مصنع أدوات القطع بلحام رؤوس التنجستين كربيد باستخدام لحام فضي BAg-24 على قضبان من الفولاذ السبائكي. درجة حرارة اللحام هي 680°C. منطقة اللحام صغيرة, لكن عمود الفولاذ يعمل كممتص للحرارة وينقل الحرارة بعيدًا عن موقع اللحام.
المواصفات الموصى بها لمصدر طاقة الحث الكهربائي: 7–10 كيلوواط, 150–250 كيلوهرتز, مبرد بالماء, تحكم مغلق بدرجة حرارة الأشعة تحت الحمراء. التردد الأعلى يحافظ على تركيز الحرارة عند واجهة الكربيد والفولاذ, بدلاً من تدفئة العمود بالكامل. ردود فعل درجة الحرارة تمنع ارتفاع حرارة الكربيد, التي قد تسبب تشققات دقيقة.
أهم استنتاج
اختيار مزود طاقة اللحام بالحث يمكن تقسيمه إلى أربعة قرارات, بهذا الترتيب: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, Physischer Platzbedarf—ganz natürlich.
الأسئلة المتكررة
هل يمكنني استخدام نفس مصدر التيار الحثي للحام الصلب والتقسية?
نعم, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 يمكن لتيار KW تغطية اللحام الصلب العام وتقسية الحواف المتوسطة العمق. ومع ذلك غالبًا ما تحتوي مصادر الطاقة الخاصة باللحام على ميزات مثل التحكم في منحدر درجة الحرارة والنوافذ الزمنية المضبوطة لتدفق اللحام, لا توفرها مصادر طاقة الصلابة العامة. عند اللحام الصلب 80%+ يكون جزءًا من عملك, يجب أن تشتري مصدر طاقة مصمم خصيصًا للحام الصلب.
ما الفرق بين مصدر تيار اللحام ومصدر تيار التسخين الحثي العام?
التقنية الأساسية هي نفسها, ولكن مصادر الطاقة المصممة خصيصًا للحام الصلب عادة ما تحتوي على: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 Monaten, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
نعم, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extreme hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, سوداس 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, Was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. Aluminium hat außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 كيلوهرتز مناسب لمعظم تطبيقات لحام الألومنيوم.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
جهد الصيانة المنتظم قليل: تحقق أسبوعيًا من مستوى وجودة سائل التبريد, نظف أو استبدل فلاتر الهواء شهريًا (عند استخدام أجهزة مبردة بالهواء) وافحص كل ثلاثة أشهر التوصيلات الكهربائية للتأكد من ثباتها. وحدات الطاقة IGBT- أو MOSFET مغلقة ومجانية من الصيانة, ولكن لديها خلال التشغيل العادي عمر افتراضي نموذجي يبلغ 7–10 سنوات. يحدث معظم التوقفات غير المخطط لها بسبب مشاكل سائل التبريد, وليس بسبب الانقطاعات الكهربائية—لذلك قم بصيانة نظام التبريد أولاً.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
في inductionheatingtreatment.com نحن نوفر أنظمة التسخين بالحث و مصادر الطاقة للحام القاسي بالحث من 5 كيلوواط إلى 160 كيلوواط, مع خيارات التردد من 1 كيلوهرتز إلى 400 كيلوهرتز. مصادر الطاقة لدينا المصممة خصيصًا للحام القاسي تتميز بتحكم رقمي قابل للبرمجة مع ذاكرة وصفات, إمكانية التحكم في درجة الحرارة في الحلقة المغلقة بالإضافة إلى التكوينات مع محطة حرارة خارجية للاندماج في خطوط الإنتاج.
سواء كنتم تستخدمون أنابيب النحاس, أو أدوات القطع المصنوعة من الكربيد، أو مجموعات البناء المعقدة لصناعة السيارات للحام الصلب: يمكننا ضبط مصدر طاقة ومجموعة ملفات وفقًا لهندسة الاتصال الخاصة بكم وحجم الإنتاج. تصفحوا مواردنا حول اختيار القدرة لتسخين الحث أو اتصلوا بنا مباشرة, Um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
Nennen Sie uns Werkstückmaterial, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, die auf Ihre Produktionsanforderungen abgestimmt ist.


