
So wählen Sie eine Induktionsstromversorgung für das Hartlöten aus: 7 entscheidende Faktoren für Ingenieure & Einkäufer
So wählen Sie eine Induktionsstromquelle zum Hartlöten aus ist eine Frage, vor der jeder Produktionsingenieur steht, wenn er vom flammenbasierten Hartlöten auf Induktion umstellt—oder wenn eine bestehende Induktionslötlinie erweitert wird. Die Stromquelle ist das Herzstück des Systems. Wählen Sie die falsche, entstehen eine schwankende Verbindungsqualität, langsame Taktzeiten oder eine Maschine, die jeden Nachmittag abschaltet. Dieser Leitfaden führt Sie durch die 7 entscheidenden Faktoren, mit praxisnahen Daten für das Hartlöten von Kupferrohren und Hartmetallwerkzeugen, damit Sie die richtige Stromquelle gleich beim ersten Mal spezifizieren können.
1. Warum die Stromquelle die Lötqualität bestimmt
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die Frequenza, il Leistungsniveau und die Regelpräzision dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
A differenza della brasatura a fiamma—in cui l'operatore valuta la temperatura visivamente in base al colore—la brasatura a induzione con una fonte di corrente ben scelta fornisce in ogni ciclo lo stesso profilo termico. Per i produttori, che produce più di 200 giunzioni per strato, questa precisione di ripetizione fa la differenza tra un tasso di scarto di 0,2% und 4% su.
Se non siete ancora familiari con le basi del riscaldamento a induzione, la nostra guida spiega Come funziona il riscaldamento a induzione? die zugrunde liegende Physik in verständlicher Sprache.
2. Leistungsbemessung: Auf die Werkstückmasse abstimmen
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Kupfer, Aluminium) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—der Anteil des Magnetfelds, der das Werkstück tatsächlich erfasst. Eine gut ausgelegte Spule mit geringem Abstand (1–3 mm Spalt) koppelt 70–85% der Ausgangsleistung in das Teil ein. Eine locker sitzende Standardspule koppelt möglicherweise nur 40–50%, wodurch sich die erforderliche Nennleistung der Stromquelle für dasselbe Erwärmungsergebnis nahezu verdoppelt.
- Verbindungsdesign—eine enge Presspassung erwärmt sich anders als eine lose Gleitpassung mit vorpositioniertem Lot.
| Applicazione | Typische Teilemasse | Empfohlene Leistung | Typische Zykluszeit |
|---|---|---|---|
| brasatura dura dei tubi di rame (≤¾” Diametro esterno) | 50–200 g | 5–10 kW | 15–30 s |
| brasatura dura dei tubi di rame (1–2″ Diametro esterno) | 200–800 g | 10–20 kW | 20–45 s |
| brasatura dura degli utensili in metallo duro (kleine Einsätze) | 30–150 g | 5–10 kW | 10–25 s |
| brasatura dura degli utensili in metallo duro (große Drehwerkzeuge) | 150–600 g | 10–20 kW | 20–40 s |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 g | 10–15 kW | 12–25 s |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, die 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. Frequenza: Der Hebel für die Eindringtiefe
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als effetto pelle bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- Höhere Frequenz (100–400 kHz): Scarsa profondità di penetrazione, schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, quando il calore deve essere concentrato sulla superficie di giunzione.
- Frequenza media (10–100 kHz): Profondità di penetrazione moderata. L'ambito di lavoro per la brasatura generale di componenti fino a 1″ Sezione trasversale.
- Frequenza più bassa (1–10 kHz): Grande profondità di penetrazione. Viene utilizzato per la brasatura di grandi sezioni trasversali o quando il calore deve raggiungere una giunzione interna attraverso una parete esterna spessa.
| Intervallo di frequenza | Profondità di penetrazione (Acciaio) | Più adatto per |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Brasatura di sezioni trasversali a pareti spesse, grandi raccordi |
| 10–100 kHz | 0.5–1.5 mm | Brasatura generale, Tubi di rame, Asta dello strumento |
| 100–400 kHz | 0.2–0.5 mm | Kleine Hartmetalleinsätze, dünnwandige Rohre, Schmuck |
Wichtiger Hinweis: Die Eindringtiefen in der obigen Tabelle werden bei Raumtemperatur berechnet. Wenn sich das Werkstück auf Hartlöttemperatur erwärmt, steigt der elektrische Widerstand (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Nei metalli magnetici lo spostamento è ancora più marcato, non appena viene superato il punto di Curie (~770°C) e il materiale diventa non magnetico, il che provoca un improvviso salto nella profondità di penetrazione effettiva.
Per la maggior parte delle applicazioni di brasatura dura, un'alimentazione a 15–50 kHz offre il miglior equilibrio tra profondità di penetrazione e velocità di riscaldamento. Leggete la nostra Guida alla classificazione delle frequenze per una spiegazione completa, di come la frequenza influisce su ciascuna applicazione di riscaldamento.
4. Einschaltdauer: Dauerbetrieb contro. funzionamento intermittente
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% Einschaltdauer. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% Einschaltdauer (Dauernennleistung). Die Stromversorgung muss über ganze Schichten hinweg ohne Unterbrechung laufen.
Wenn Ihr Prozess alle 40 Sekunden einen 25-sekündigen Erwärmungszyklus ausführt (einschließlich Be-/Entladen), entspricht dies einer Einschaltdauer von 62.5%. Kaufen Sie eine Stromversorgung mit einer Nenn-Einschaltdauer von mindestens 80% bei Ihrer Zielleistung—nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionsspitzen, die die Zyklusfrequenz vorübergehend erhöhen, und (3) Alterung von Kühlkomponenten, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% und 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. sistema di controllo: Il fattore precisione di ripetizione
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Einfache manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Kostengünstig, aber jede Parameteränderung erfordert einen Schraubendreher oder das Drehen eines Knopfs. Geeignet für Lohnfertiger, die 5–10 verschiedene Teilenummern pro Tag hartlöten.
Stufe 2—Digitale programmierbare Steuerung: Speichert 20–100 Rezeptprofile, jeweils mit voreingestellter Leistung, Zeit und manchmal Temperaturrampe. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- und Raumfahrt, Tecnologia medica e ogni applicazione, che richiede la tracciabilità del processo.
Per la maggior parte dei processi di saldatura industriale Stufe offre 2 il miglior rapporto costi-prestazioni. L'ammortamento rispetto a Stufe 1—grazie a tempi di set-up più brevi e meno giunzioni scartate—avviene tipicamente entro 3–6 mesi.
6. Kühlsystem: Non trascurare l'acqua
Ogni alimentazione a induzione genera calore residuo, che deve essere dissipato. Il sistema di raffreddamento non è un accessorio—influisce direttamente sul tempo di funzionamento e sulla durata dei componenti. Le due opzioni:
- Raffreddato ad acqua: Lo standard industriale per le alimentazioni elettriche tramite 10 kW. Richiede un circuito di raffreddamento chiuso o acqua di processo. Più infrastruttura, ma dissipazione del calore superiore. Vedi il nostro guida completa al raffreddamento a acqua per la progettazione del sistema.
- Raffreddato ad aria: Disponibile fino a circa 15 kW. Autonomo, nessun tubaggio necessario. Ideale per allestimenti mobili o di laboratorio. Il nostro articolo sulla riscaldamento a induzione ad aria tratta i compromessi in dettaglio.
Se il vostro impianto dispone già di un circuito di acqua di processo, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. Compatibilità delle bobine e adattamento dell'uscita
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Considerazioni importanti:
- Transformatorverhältnis: Stromversorgungen mit einem Ausgangstransformator mit mehreren Anzapfungen können einen größeren Bereich von Spuleninduktivitäten anpassen. Dies ist wichtig, wenn Sie Teile von kleinen Fittings bis zu großen Baugruppen löten.
- Remote-Wärmestation: Einige Stromversorgungen unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie Spulen zwischen Teilenummern wechseln, achten Sie auf Stromversorgungen mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede beim Umrüsten eingesparte Minute summiert sich über ein Produktionsjahr.
Due scenari di saldatura pratici
Scenario A: Saldatura di tubi di rame per HVAC
Ein Hersteller lötet 3/4″-Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Jede Verbindung verwendet einen vorgeformten BCuP-5-Silber-Phosphor-Ring. Das Ziel liegt bei 720°C, mit einem 20-Sekunden-Zyklus und einer Verbindung alle 35 Sekunden einschließlich Be- und Entladen.
Specifiche raccomandate dell'alimentazione a induzione: 10–12 kW, 20–30 kHz, raffreddamento ad acqua, controllo digitale programmabile con memorizzazione di 8 profili di ricetta (uno per diametro del tubo). Grado di duty richiesto: 57%. Un'alimentazione da 10 kW con una potenza nominale per 70% Il grado di duty si adatta perfettamente.
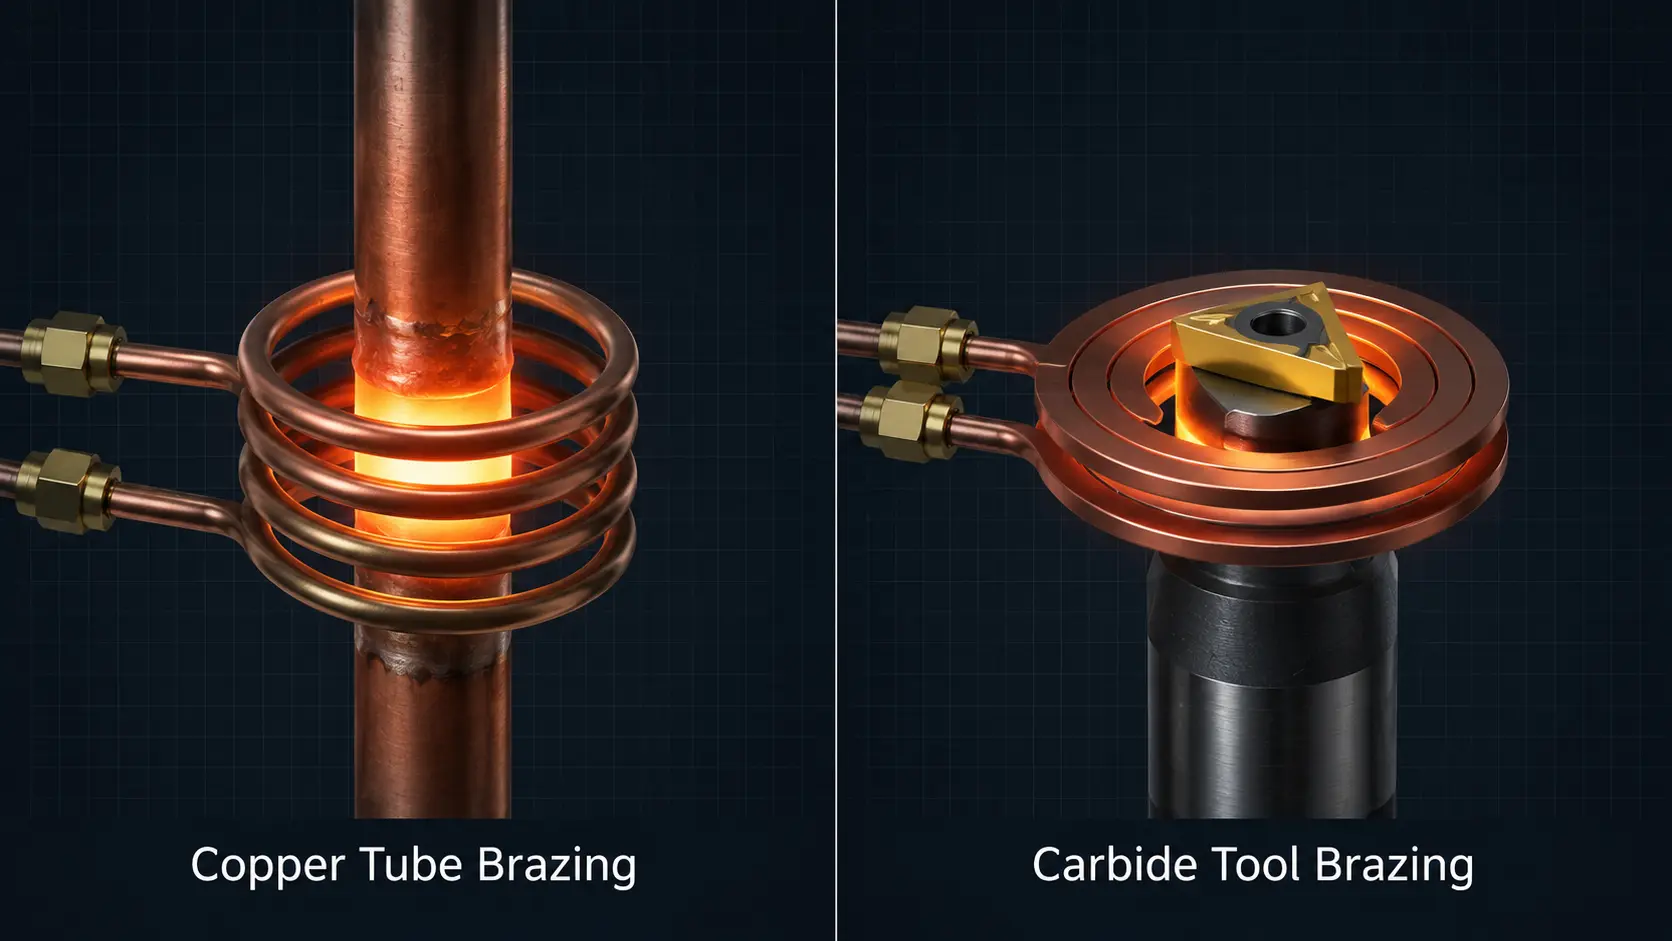
Scenario B: Saldatura dura di utensili in metallo duro
Un produttore di utensili da taglio salda inserti in carburo di tungsteno con saldatura BAg-24-argento su manici in acciaio legato. La temperatura di saldatura è di 680°C. L'area di giunzione è piccola, ma l'albero in acciaio funge da dissipatore di calore e trasferisce calore dal punto di giunzione.
Specifiche raccomandate dell'alimentazione a induzione: 7–10 kW, 150–250 kHz, raffreddamento ad acqua, controllo della temperatura IR chiuso. La frequenza più alta mantiene il calore concentrato all'interfaccia carburo d'utensile-acciaio, invece di riscaldare l'intero albero. Il ritorno della temperatura previene il surriscaldamento del carburo d'utensile, che può causare microfessure.
Principale scoperta
La scelta di una Alimentazione per brasatura a induzione può essere suddivisa in quattro decisioni, in questo ordine: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
Domande frequenti
Posso usare la stessa alimentazione a induzione per la brasatura dura e la tempra?
Sì, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW può coprire la brasatura forte generale e la tempratura superficiale a profondità media. Tuttavia, le alimentazioni speciali per la saldatura spesso contengono funzioni come il controllo della rampa di temperatura e finestre temporali programmate per il flusso di saldatura, che le alimentazioni universali per la tempra non offrono. Quando si salda forte 80%+ fa parte del vostro lavoro, dovreste acquistare un alimentatore ottimizzato per la brasatura forte.
Qual è la differenza tra un'alimentazione per saldatura e un'alimentazione generale per riscaldamento a induzione?
La tecnologia di base è la stessa, ma gli alimentatori progettati specificamente per la brasatura forte contengono tipicamente: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Come calcolo il tempo di ritorno dall'investimento per passare dal bruciatore- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 mesi, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
Sì, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oppure è necessario un componente in rame, per mantenere la temperatura di saldatura. in secondo luogo l'alluminio non è magnetico, quindi non genera riscaldamento da isteresi—tutto il calore è prodotto esclusivamente dalla resistenza dei correnti parassite, il che è meno efficiente rispetto al riscaldamento disponibile nei materiali ferromagnetici attraverso due meccanismi. l'alluminio ha inoltre una finestra di temperatura di saldatura ridotta (tipicamente 580–620°C), pertanto si raccomanda fortemente un controllo chiuso della temperatura. Una gamma di frequenze di 20–50 kHz è adatto per la maggior parte delle applicazioni di saldatura dell'alluminio.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
La manutenzione regolare richiesta è minima: Verificare settimanalmente il livello e la qualità del liquido refrigerante, Pulire o sostituire mensilmente i filtri dell'aria (Per apparecchiature raffreddate ad aria) E controllare trimestralmente i collegamenti elettrici per assicurarsi che siano saldi. I moduli di potenza IGBT- o MOSFET sono sigillati e privi di manutenzione, Tuttavia, sotto normali condizioni di funzionamento, hanno una vita utile tipica di 7–10 anni. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme und Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, la possibilità di controllo della temperatura in circuito chiuso e configurazioni con stazione termica esterna per l'integrazione nelle linee di produzione.
Che si tratti di tubi di rame, utensili da taglio in metallo duro o gruppi complessi per l'industria automobilistica da saldare a brasatura dura: Possiamo adattare un'alimentazione elettrica e un set di bobine alla geometria specifica delle vostre connessioni e al vostro volume di produzione. Sfogliate le nostre risorse su Selezione della potenza per il riscaldamento a induzione o contattateci direttamente, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
Nennen Sie uns Werkstückmaterial, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, die auf Ihre Produktionsanforderungen abgestimmt ist.


