
So wählen Sie eine Induktionsstromversorgung für das Hartlöten aus: 7 entscheidende Faktoren für Ingenieure & Einkäufer
วิธีเลือกแหล่งจ่ายไฟเหนี่ยวนำสำหรับการบัดกรีแข็ง เป็นคำถาม, ที่วิศวกรฝ่ายผลิตทุกคนต้องเผชิญ, เมื่อเขาเปลี่ยนจากการบัดกรีด้วยเปลวไฟไปเป็นแบบเหนี่ยวนำ—หรือเมื่อเส้นการบัดกรีเหนี่ยวนำที่มีอยู่ต้องขยาย. แหล่งจ่ายไฟเป็นหัวใจของระบบ. เลือกผิด, จะเกิดคุณภาพการเชื่อมต่อที่ไม่สม่ำเสมอ, เวลารอบที่ช้า หรือเครื่องจักร, die jeden Nachmittag abschaltet. Dieser Leitfaden führt Sie durch die 7 entscheidenden Faktoren, mit praxisnahen Daten für das Hartlöten von Kupferrohren und Hartmetallwerkzeugen, damit Sie die richtige Stromquelle gleich beim ersten Mal spezifizieren können.
1. Warum die Stromquelle die Lötqualität bestimmt
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die ความถี่, สิ่งที่ ระดับกำลังไฟ und die ความแม่นยำของกฎ dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, ความสม่ำเสมอของอุณหภูมิและความแม่นยำในการทำซ้ำ.
แตกต่างจากการเชื่อมแข็งด้วยเปลวไฟ—ซึ่งผู้ปฏิบัติงานจะประเมินอุณหภูมิด้วยสายตาจากสี—การเชื่อมแข็งด้วยเหนี่ยวนำโดยใช้แหล่งจ่ายไฟที่เลือกอย่างเหมาะสม ให้โปรไฟล์ความร้อนเหมือนเดิมในแต่ละรอบ. สำหรับผู้ผลิต, ที่ผลิตมากกว่า 200 การเชื่อมต่อต่อชั้น, ความแม่นยำในการทำซ้ำนี้สร้างความแตกต่างระหว่างอัตราขยะที่ 0,2% และ 4% จาก.
หากคุณยังไม่คุ้นเคยกับพื้นฐานของการให้ความร้อนด้วยเหนี่ยวนำ, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. Leistungsbemessung: Auf die Werkstückmasse abstimmen
Die wichtigste einzelne Kennzahl auf dem Datenblatt einer Stromquelle ist ihre Nennausgangsleistung in Kilowatt. Beim Hartlöten hängt die erforderliche Leistung ab von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (ทองแดง, อะลูมิเนียม) benötigen mehr Leistung, um in einer angemessenen Taktzeit die Löttemperatur zu erreichen.
- Ziel-Taktzeit—dieselbe Verbindung kann mit 5 kW oder 15 kW hartgelötet werden; der Unterschied liegt darin, ob es 90 Sekunden oder 25 Sekunden dauert.
- Kopplungswirkungsgrad der Spule—der Anteil des Magnetfelds, der das Werkstück tatsächlich erfasst. Eine gut ausgelegte Spule mit geringem Abstand (1–3 mm Spalt) koppelt 70–85% der Ausgangsleistung in das Teil ein. Eine locker sitzende Standardspule koppelt möglicherweise nur 40–50%, wodurch sich die erforderliche Nennleistung der Stromquelle für dasselbe Erwärmungsergebnis nahezu verdoppelt.
- Verbindungsdesign—eine enge Presspassung erwärmt sich anders als eine lose Gleitpassung mit vorpositioniertem Lot.
| การใช้งาน | Typische Teilemasse | Empfohlene Leistung | Typische Zykluszeit |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾” เส้นผ่านศูนย์กลางภายนอก) | 50–200 g | 5–10 กิโลวัตต์ (kW) | 15–30 วินาที (s) |
| Hartlöten von Kupferrohren (1–2″ เส้นผ่านศูนย์กลางภายนอก) | 200–800 g | 10–20 กิโลวัตต์ (kW) | 20–45 วินาที (s) |
| Hartlöten von Hartmetallwerkzeugen (kleine Einsätze) | 30–150 g | 5–10 กิโลวัตต์ (kW) | 10–25 วินาที (s) |
| Hartlöten von Hartmetallwerkzeugen (große Drehwerkzeuge) | 150–600 g | 10–20 กิโลวัตต์ (kW) | 20–40 วินาที (s) |
| Hartlöten von Kfz-Klimaanlagen-Fittings | 80–300 g | 10–15 กิโลวัตต์ (kW) | 12–25 วินาที (s) |
Kauftipp: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, die 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. ความถี่: Der Hebel für die Eindringtiefe
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als Skin-Effekt bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- Höhere Frequenz (100–400 กิโลเฮิรตซ์): ความลึกแทรกซึมต่ำ, schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, เมื่อความร้อนต้องการถูกเน้นที่พื้นผิวเชื่อมต่อ.
- ความถี่ปานกลาง (10–100 กิโลเฮิรตซ์): ความลึกการแทรกซึมปานกลาง. ช่วงการทำงานสำหรับการบัดกรีแข็งทั่วไปของชิ้นส่วนที่มีขนาดไม่เกิน 1″ พื้นที่หน้าตัด.
- ความถี่ต่ำกว่า (1–10 กิโลเฮิรตซ์): ความลึกการแทรกซึมมาก. ใช้สำหรับการบัดกรีแข็งของพื้นที่หน้าตัดขนาดใหญ่หรือเมื่อความร้อนต้องผ่านผนังด้านนอกหนาเพื่อไปยังรอยเชื่อมภายใน.
| ช่วงความถี่ | ความลึกการแทรกซึม (เหล็ก) | เหมาะสมที่สุดสำหรับ |
|---|---|---|
| 1–10 กิโลเฮิรตซ์ | 1.5–5.0 มม. | การบัดกรีแข็งของพื้นที่หน้าตัดหนา, ฟิตติ้งขนาดใหญ่ |
| 10–100 กิโลเฮิรตซ์ | 0.5–1.5 มม. | การบัดกรีแข็งทั่วไป, ท่อทองแดง, ก้านเครื่องมือ |
| 100–400 กิโลเฮิรตซ์ | 0.2–0.5 มม. | Kleine Hartmetalleinsätze, dünnwandige Rohre, Schmuck |
Wichtiger Hinweis: Die Eindringtiefen in der obigen Tabelle werden bei Raumtemperatur berechnet. Wenn sich das Werkstück auf Hartlöttemperatur erwärmt, steigt der elektrische Widerstand (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), wodurch sich die Skintiefe entsprechend erhöht. Die Tabellenwerte sind für die anfängliche Erwärmungsphase und die Vorwärmstufe zuverlässig; bei voller Hartlöttemperatur ist die tatsächliche Eindringtiefe typischerweise 2–2.5× größer. Bei magnetischen Stählen ist die Verschiebung noch stärker, sobald der Curie-Punkt (~770°C) überschritten wird und das Material nichtmagnetisch wird, was zu einem plötzlichen Sprung der effektiven Eindringtiefe führt.
Für die meisten Hartlötanwendungen bietet eine 15–50 kHz-Stromversorgung das beste Gleichgewicht aus Eindringtiefe und Erwärmungsgeschwindigkeit. Lesen Sie unseren คำแนะนำในการจำแนกความถี่ für eine vollständige Aufschlüsselung, wie sich die Frequenz auf jede Erwärmungsanwendung auswirkt.
4. ระยะเวลาเปิดเครื่อง: Dauerbetrieb vs. การทำงานเป็นช่วงเวลา
Die Einschaltdauer beschreibt den prozentualen Anteil der Zeit, in der eine Stromversorgung mit voller Nennleistung laufen kann, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- และการขนถ่าย.
- การบัดกรีแข็งแบบกึ่งอัตโนมัติบนโต๊ะโรตารีแบบวงกลม: 70–80% ระยะเวลาเปิดเครื่อง. หลายสถานีหมายความว่า, แหล่งจ่ายไฟเปิดใช้งานที่ตำแหน่งโต๊ะส่วนใหญ่.
- การบัดกรีแข็งแบบอัตโนมัติต่อเนื่องบนสายพาน: 100% ระยะเวลาเปิดเครื่อง (กำลังไฟต่อเนื่องตามชื่อกำลัง). แหล่งจ่ายไฟต้องทำงานตลอดกะทั้งวันโดยไม่หยุด.
หากกระบวนการของคุณดำเนินการทุก 40 วินาทีด้วยรอบการอุ่น 25 วินาที (รวมถึงการโหลด/ขนถ่าย), สอดคล้องกับอัตราการเปิดทำงาน 62.5%. ซื้อแหล่งจ่ายไฟที่มีอัตราการเปิดทำงานตามชื่ออย่างน้อย 80% bei Ihrer Zielleistung—,' nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C in der Werkhalle im Sommer kann die effektive Einschaltdauer um 15–20 Prozentpunkte sinken, (2) Produktionssspitzen, die die Zyklusfrequenz vorübergehend erhöhen, และ (3) Alterung von Kühlkomponententen, die die Effizienz der Wärmeabfuhr im Laufe der Zeit reduziert. Der Kostenunterschied zwischen einer Einheit mit 70% และ 85% Einschaltdauer ist gering im Vergleich zu den Kosten eines Produktionsstillstands an einem 35°C-Nachmittag.
5. ระบบควบคุม: ปัจจัยความแม่นยำซ้ำ
Moderne Induktions-Hartlöt-Stromversorgungen lassen sich in drei Steuerungsebenen einteilen:
Ebene 1—Einfache manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Kostengünstig, aber jede Parameteränderung erfordert einen Schraubendreher oder das Drehen eines Knopfs. Geeignet für Lohnfertiger, die 5–10 verschiedene Teilenummern pro Tag hartlöten.
Stufe 2—Digitale programmierbare Steuerung: Speichert 20–100 Rezeptprofile, jeweils mit voreingestellter Leistung, Zeit und manchmal Temperaturrampe. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmelmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- und Raumfahrt, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Für die meisten industriellen Lötprozesse bietet Stufe 2 das beste Verhältnis von Kosten zu Leistungsfähigkeit. Die Amortisation gegenüber Stufe 1—durch kürzere Rüstzeiten und weniger Ausschussverbindungen—erfolgt typischerweise innerhalb von 3–6 เดือน.
6. ระบบระบายความร้อน: อย่ามองข้ามน้ำ
Jede Induktionsstromversorgung erzeugt Abwärme, die abgeführt werden muss. Das Kühlsystem ist kein Zubehör—es wirkt sich direkt auf Betriebszeit und Komponentenlebensdauer aus. Die zwei Optionen:
- ระบายความร้อนด้วยน้ำ: มาตรฐานอุตสาหกรรมสำหรับแหล่งจ่ายไฟผ่าน 10 กิโลวัตต์ (kW). ต้องการวงจรระบายความร้อนแบบปิดหรือใช้น้ำในการทำงาน. โครงสร้างพื้นฐานเพิ่มเติม, แต่การระบายความร้อนที่เหนือกว่า. ดูของเรา คู่มือเต็มรูปแบบเกี่ยวกับการระบายความร้อนด้วยน้ำ สำหรับการออกแบบระบบ.
- ระบายความร้อนด้วยอากาศ: มีให้ประมาณ 15 กิโลวัตต์ (kW). อิสระ, ไม่ต้องติดตั้งท่อ. เหมาะสำหรับการติดตั้งแบบเคลื่อนที่หรือในห้องทดลอง. บทความของเราเกี่ยวกับ การให้ความร้อนด้วยเหนี่ยวนำแบบระบายความร้อนด้วยอากาศ กล่าวถึงการประนีประนอมโดยละเอียด.
หากโรงงานของคุณมีวงจรน้ำสำหรับกระบวนการอยู่แล้ว, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. ความเข้ากันได้ของขดลวดและการปรับเอาต์พุต
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: แหล่งจ่ายไฟที่มีหม้อแปลงเอาต์พุตพร้อมแท็บหลายจุดสามารถปรับให้เข้ากับช่วงความเหนี่ยวนำของขดลวดที่กว้างขึ้นได้. สิ่งนี้สำคัญ, เมื่อคุณบัดกรีชิ้นส่วนตั้งแต่ขนาดเล็กไปจนถึงชุดประกอบขนาดใหญ่.
- สถานีทำความร้อนระยะไกล: แหล่งจ่ายไฟบางตัวรองรับหม้อแปลงเอาต์พุตภายนอก, ซึ่งเชื่อมต่อผ่านสายเคเบิลยืดหยุ่น, ทำให้คุณสามารถวางขดลวดห่างจากตู้ควบคุมได้ถึง 3–5 เมตร. เป็นสิ่งสำคัญสำหรับการรวมเข้ากับสายการประกอบ.
- ขั้วต่อคอยล์แบบเปลี่ยนเร็ว: เมื่อคุณสลับคอยล์ระหว่างหมายเลขชิ้นส่วน, โปรดระวังแหล่งจ่ายไฟที่มีขั้วต่อออกแบบเร็วแบบไม่ใช้เครื่องมือ. ทุกนาทีที่ประหยัดเมื่อปรับเปลี่ยนจะรวมกันตลอดปีการผลิต.
สองสถานการณ์การบัดกรีที่เป็นประโยชน์
สถานการณ์ A: การบัดกรีท่อทองแดงสำหรับ HVAC
ผู้ผลิตเชื่อม 3/4″-ชุดท่อทองแดงสำหรับวาล์วสลับของเครื่องปั๊มความร้อน. การเชื่อมแต่ละครั้งใช้แหวน BCuP-5 เงินฟอสฟอร์มาพรีฟอร์ม. เป้าหมายอยู่ที่ 720°C, ด้วยรอบเวลา 20 วินาทีและการเชื่อมแต่ละครั้งทุก 35 วินาทีรวมถึง Be- และการขนถ่าย.
ข้อกำหนดที่แนะนำสำหรับแหล่งจ่ายไฟเหนี่ยวนำ: 10–12 กิโลวัตต์ (kW), 20–30 กิโลเฮิรตซ์, ระบายความร้อนด้วยน้ำ, การควบคุมแบบโปรแกรมดิจิทัลพร้อมการเก็บรักษา 8 โปรไฟล์สูตร (หนึ่งโปรไฟล์ต่อเส้นผ่านศูนย์กลางท่อ). ระดับหน้าสัมผัสที่ต้องการ: 57%. แหล่งจ่ายไฟ 10 kW พร้อมกำลังไฟพิกัดสำหรับ 70% ระดับหน้าสัมผัสเหมาะสมอย่างยิ่ง.
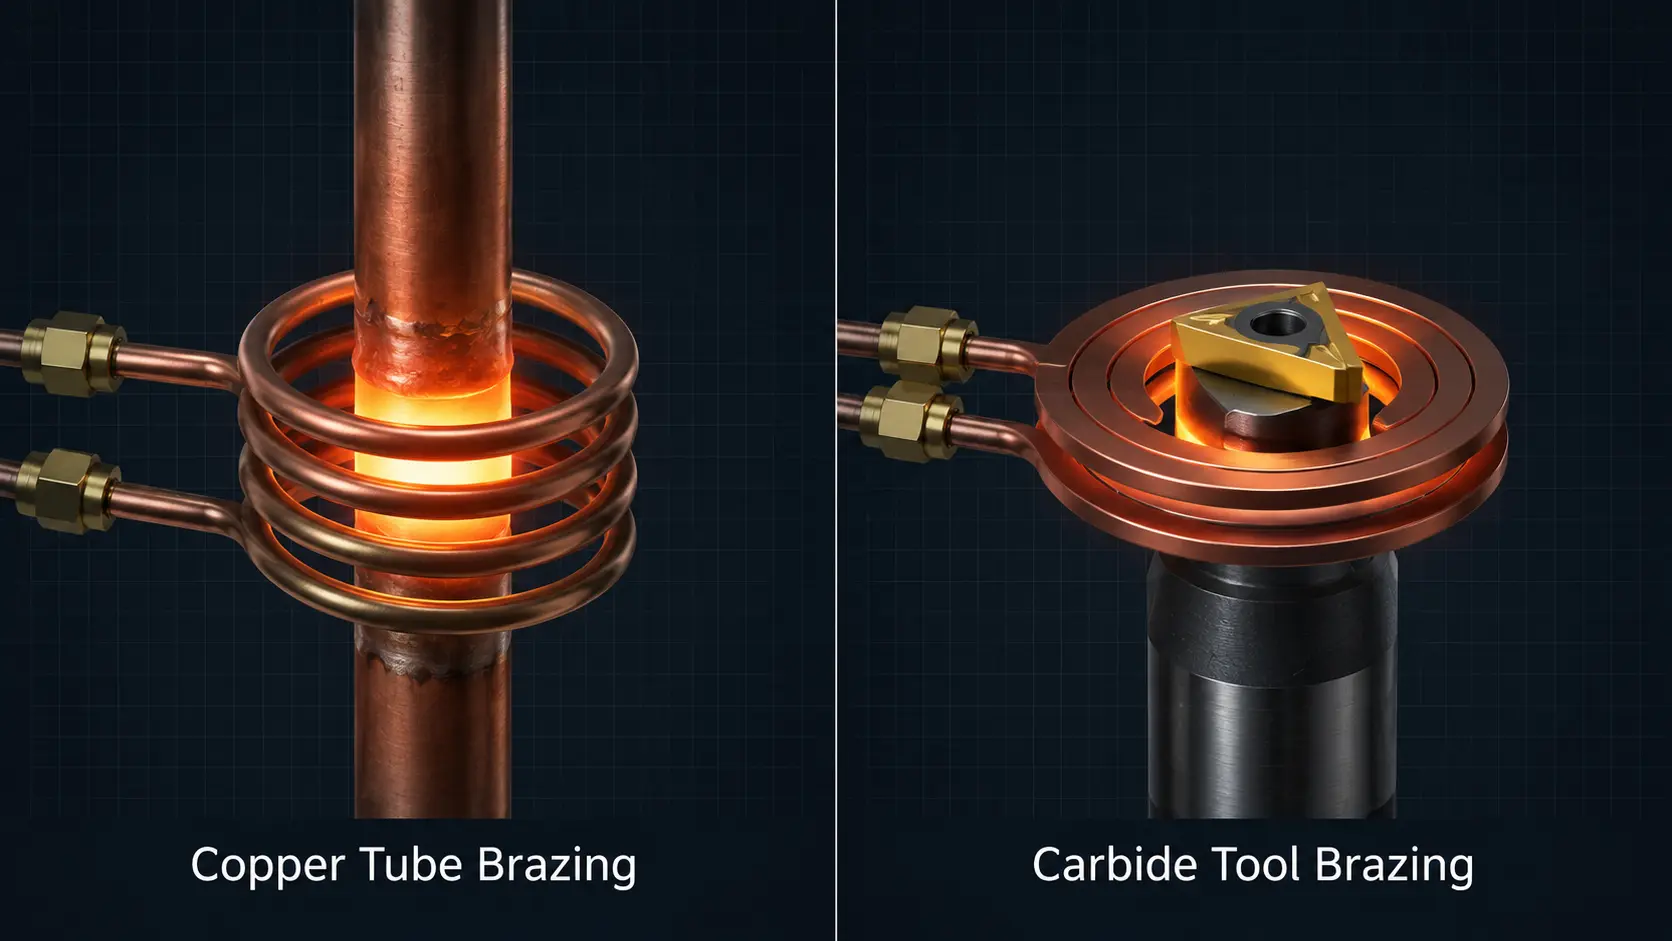
สถานการณ์ B: การบัดกรีโลหะแข็งของเครื่องมือ
ผู้ผลิตเครื่องมือตัดทำการบัดกรีชิ้นส่วนทังสเตนคาร์ไบด์ด้วยตะกั่วเงิน BAg-24 บนก้านเหล็กอัลลอย. อุณหภูมิการบัดกรีอยู่ที่ 680°C. พื้นที่เชื่อมต่อมีขนาดเล็ก, แต่แกนเหล็กทำหน้าที่เป็นตัวดูดความร้อนและถ่ายเทความร้อนจากจุดเชื่อมต่อไป.
ข้อกำหนดที่แนะนำสำหรับแหล่งจ่ายไฟเหนี่ยวนำ: 7–10 กิโลวัตต์ (kW), 150–250 กิโลเฮิรตซ์, ระบายความร้อนด้วยน้ำ, การควบคุมอุณหภูมิโดย IR แบบปิด. ความถี่ที่สูงกว่าจะเก็บความร้อนไว้ที่บริเวณรอยต่อคาร์ไบด์-เหล็ก, แทนที่จะทำให้แกนทั้งหมดร้อน. การป้อนกลับอุณหภูมิช่วยป้องกันการร้อนเกินของคาร์ไบด์, ซึ่งสามารถทำให้เกิดรอยแตกเล็ก ๆ ได้.
ข้อค้นพบที่สำคัญ
การเลือก แหล่งจ่ายไฟสำหรับการบัดกรีด้วยเหนี่ยวนำ สามารถแบ่งออกเป็นสี่ขั้นตัดสินใจ, ตามลำดับนี้: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
คำถามที่พบบ่อย
ฉันสามารถใช้แหล่งจ่ายกระแสเหนี่ยวนำเดียวกันสำหรับการบัดกรีและการชุบนาได้หรือไม่?
ใช่, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW สามารถครอบคลุมการบัดกรีแข็งทั่วไปและการชุบแข็งขอบลึกปานกลาง. แหล่งจ่ายไฟบัดกรีเฉพาะมักมีฟังก์ชันเช่น การควบคุมขั้นบันไดอุณหภูมิและช่วงเวลาการไหลของบัดกรีที่ตั้งเวลาได้, ซึ่งแหล่งจ่ายไฟสำหรับการชุบแข็งทั่วไปไม่เสนอ. เมื่อการบัดกรีแข็ง 80%+ เป็นส่วนหนึ่งของงานของคุณ, คุณควรซื้อแหล่งจ่ายไฟที่ออกแบบมาสำหรับการบัดกรีแข็งโดยเฉพาะ.
ความแตกต่างระหว่างแหล่งจ่ายไฟบัดกรีกับแหล่งจ่ายไฟเหนี่ยวนำทั่วไปคืออะไร?
เทคโนโลยีหลักเหมือนกัน, แต่แหล่งจ่ายไฟที่ออกแบบมาสำหรับการบัดกรีแข็งโดยเฉพาะมักจะมี: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
ฉันคำนวณระยะเวลาคืนทุนสำหรับการเปลี่ยนจากหัวเผาอย่างไร- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 เดือน, noch bevor durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
ใช่, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extreme hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- หรือชิ้นส่วนทองแดงจำเป็น, เพื่อรักษาอุณหภูมิการบัดกรี. ประการที่สอง อะลูมิเนียมไม่ใช่แม่เหล็ก, ดังนั้นจึงไม่ทำให้เกิดความร้อนฮิสเตอร์ซีส—ความร้อนทั้งหมดเกิดจากความต้านทานกระแสวนเท่านั้น, ซึ่งมีประสิทธิภาพน้อยกว่าการให้ความร้อนด้วยสองกลไกที่มีอยู่ในวัสดุเฟอร์โรแมกเนติก. นอกจากนี้ อะลูมิเนียมยังมีหน้าต่างอุณหภูมิการบัดกรีที่แคบ (โดยทั่วไป 580–620°C), ดังนั้นจึงแนะนำอย่างยิ่งให้ควบคุมอุณหภูมิอย่างปิด. ช่วงความถี่ 20–50 kHz eignet sich gut für die meisten Aluminium-Lötanwendungen.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Prüfen Sie wöchentlich Füllstand und Qualität des Kühlmittels, reinigen oder ersetzen Sie monatlich die Luftfilter (bei luftgekühlten Geräten) und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahren. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme และ Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 กิโลวัตต์ (kW), mit Frequenzoptionen von 1 kHz bis 400 กิโลเฮิรตซ์. Unsere speziell für das Hartlöten ausgelegten Stromversorgungen verfügen über eine digitale programmierbare Steuerung mit Rezeptspeicher, ความสามารถในการควบคุมอุณหภูมิในวงจรปิด รวมถึงการตั้งค่ากับสถานีความร้อนภายนอกเพื่อการรวมเข้ากับสายการผลิต.
ไม่ว่าคุณจะบัดกรีท่อทองแดง, เครื่องมือตัดโลหะแข็งหรือชุดประกอบซับซ้อนสำหรับอุตสาหกรรมยานยนต์: เราสามารถปรับแหล่งจ่ายไฟและชุดขดลวดให้เหมาะสมกับรูปทรงการเชื่อมต่อเฉพาะและปริมาณการผลิตของคุณ. เรียกดูทรัพยากรของเราเกี่ยวกับ การเลือกกำลังไฟสำหรับการให้ความร้อนด้วยเหนี่ยวนำ หรือ ติดต่อเราโดยตรง, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihrer Hartlöt-Stromversorgung?
Nennen Sie uns Werkstückmaterial, Verbindungsgeometrie und Ziel-Taktzeit—unsere Ingenieure empfehlen Ihnen eine Stromversorgung und Spulenkonfiguration, die auf Ihre Produktionsanforderungen abgestimmt ist.


