
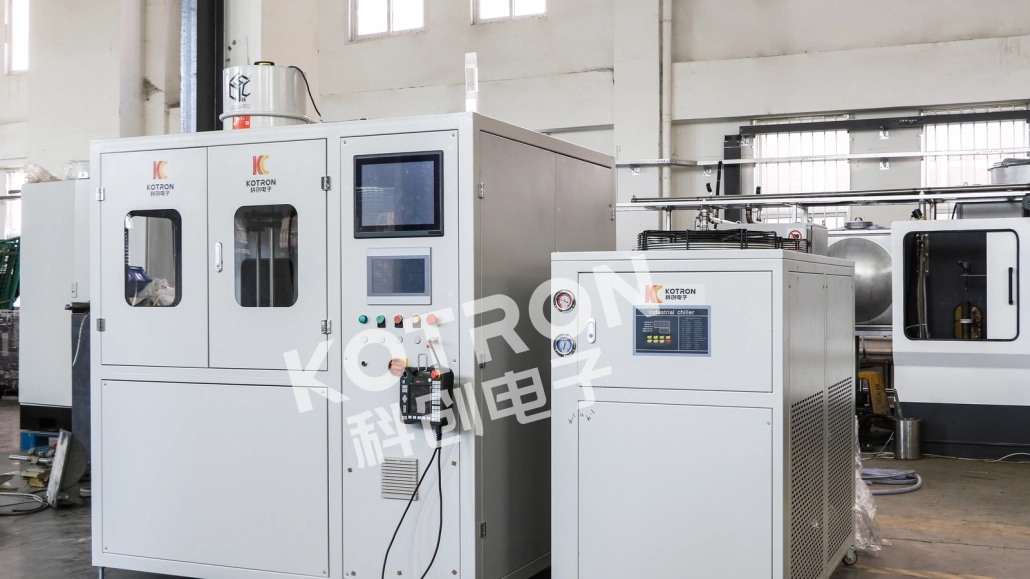
Cómo seleccionar una fuente de alimentación por inducción para la soldadura fuerte: 7 factores decisivos para ingenieros & compradores
Cómo elegir una fuente de corriente por inducción para la soldadura fuerte es una pregunta, a la que se enfrenta todo ingeniero de producción, cuando cambia de soldadura fuerte basada en llama a inducción—o cuando se amplía una línea de soldadura por inducción existente. La fuente de alimentación es el corazón del sistema. Elija la incorrecta, provocar una calidad de conexión fluctuante, ciclos lentos o una máquina, que se apaga todas las tardes. Esta guía le conduce a través de los 7 factores decisivos, con datos prácticos para la soldadura fuerte de tubos de cobre y herramientas de carburo, para que pueda especificar la fuente de alimentación correcta desde el primer momento.
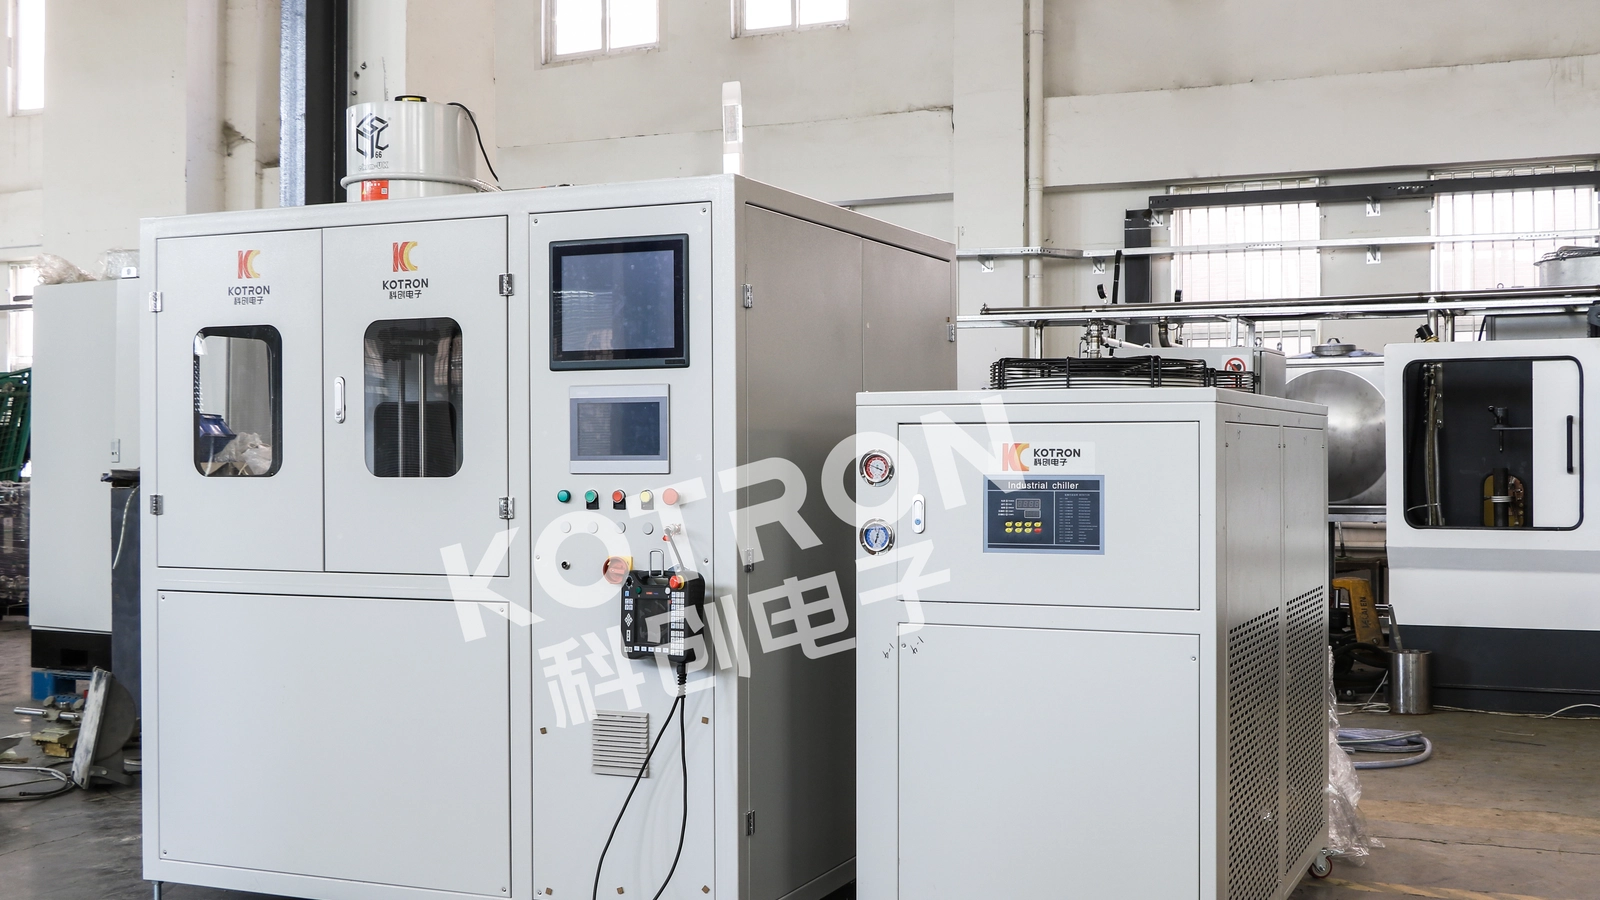
1. Por qué la fuente de alimentación determina la calidad de la soldadura
Beim Induktionshartlöten wird Wärme durch Wechselstrom erzeugt, der durch eine Arbeitsspule fließt und Wirbelströme im Werkstück induziert. Die Stromquelle bestimmt die Frequenz, das Nivel de potencia und die Regelpräzision dieses Stroms. Diese drei Parameter steuern direkt die Aufheizrate, die Temperaturgleichmäßigkeit und die Wiederholgenauigkeit.
Anders als beim Flammhartlöten—bei dem der Bediener die Temperatur visuell anhand der Farbe beurteilt—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Producir conexiones por capa, Hace que esta repetibilidad marque la diferencia entre una tasa de rechazo de 0,2% y 4% de.
Si aún no está familiarizado con los fundamentos de la calefacción por inducción, explica nuestra guía Cómo funciona la calefacción por inducción? la física subyacente en un lenguaje comprensible.
2. Dimensionamiento de potencia: Ajustar a la masa de la pieza de trabajo
La cifra única más importante en la hoja de datos de una fuente de alimentación es su potencia nominal de salida en kilovatios. En la soldadura fuerte, la potencia requerida depende de:
- masa y material de la pieza de trabajo—las piezas más pesadas y los metales con alta conductividad (Kupfer, Aluminium) necesitan más potencia, para alcanzar la temperatura de soldadura en un tiempo de ciclo razonable.
- tiempo de ciclo objetivo—la misma unión se puede soldar con 5 kW o 15 kW; la diferencia radica en, si tarda 90 segundos o 25 segundos.
- eficiencia de acoplamiento de la bobina—la proporción del campo magnético, que realmente alcanza la pieza de trabajo. Una bobina bien diseñada con poca distancia (1–3 mm de separación) acopla 70–85% de la potencia de salida en la pieza. Una bobina estándar holgadamente acoplada puede acoplar solo el 40–50%, lo que casi duplica la potencia nominal requerida de la fuente de alimentación para el mismo resultado de calentamiento.
- Diseño de conexión—un ajuste a presión apretado se calienta de manera diferente a un ajuste deslizante suelto con soldadura preposicionada.
| Anwendung | Masa típica de las piezas | Potencia recomendada | Tiempo de ciclo típico |
|---|---|---|---|
| Soldadura fuerte de tubos de cobre (≤¾» Außendurchmesser) | 50–200 g | 5–10 kW | 15–30 s |
| Soldadura fuerte de tubos de cobre (1–2″ Außendurchmesser) | 200–800 g | 10–20 kW | 20–45 s |
| Soldadura fuerte de herramientas de carburo (pequeños insertos) | 30–150 g | 5–10 kW | 10–25 s |
| Soldadura fuerte de herramientas de carburo (herramientas de torneado grandes) | 150–600 g | 10–20 kW | 20–40 s |
| Soldadura fuerte de racores de aire acondicionado de automóviles | 80–300 g | 10–15 kW | 12–25 s |
Consejo de compra: Dimensionieren Sie die Anlage für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, las 8 Stunden lang mit 90% Auslastung läuft, hat eine kürzere Lebensdauer als eine, die mit 60–70% betrieben wird. Für einen tieferen Einblick in Leistungsberechnungen über verschiedene Anwendungen hinweg lesen Sie unseren vollständigen Leitfaden zur Leistungsauswahl.
3. Frequenz: La palanca para la profundidad de penetración
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das als Skin-Effekt bezeichnet wird. Beim Hartlöten folgt die Frequenzauswahl einer einfachen Regel:
- Höhere Frequenz (100–400 kHz): Geringe Eindringtiefe, schnelle Oberflächenerwärmung. Am besten geeignet für kleine Teile, dünnwandige Rohre und das Hartlöten von Hartmetalleinsätzen, wenn die Wärme an der Verbindungsoberfläche konzentriert werden soll.
- Mittlere Frequenz (10–100 kHz): Moderate Eindringtiefe. Der Arbeitsbereich für das allgemeine Hartlöten von Komponenten mit bis zu zu 1″ Querschnitt.
- Niedrigere Frequenz (1–10 kHz): Große Eindringtiefe. Se usa para la soldadura dura de grandes secciones o cuando el calor debe alcanzar una unión interna a través de un grueso muro exterior.
| Rango de frecuencia | Profundidad de penetración (Acero) | Más adecuado para |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Soldadura dura de secciones de pared gruesa, Accesorios grandes |
| 10–100 kHz | 0.5–1.5 mm | Soldadura dura general, Tuberías de cobre, Vástago de herramienta |
| 100–400 kHz | 0.2–0.5 mm | Pequeños inserts de carburo, Tuberías de pared delgada, Joyería |
Nota importante: Las profundidades de penetración en la tabla anterior se calculan a temperatura ambiente. Cuando la pieza se calienta a la temperatura de soldadura dura, Aumenta la resistencia eléctrica (bei Kohlenstoffstahl von 20°C auf 800°C um das 4–5×), lo que aumenta la profundidad de penetración de la piel en consecuencia. Los valores de las tablas son confiables para la fase inicial de calentamiento y la etapa de precalentamiento; a plena temperatura de soldadura dura, la profundidad de penetración real es típicamente 2–2.5× mayor. En los aceros magnéticos, el desplazamiento es aún mayor, tan pronto como se supera el punto de Curie (~770°C) y el material se vuelve no magnético, lo que conduce a un salto repentino en la profundidad de penetración efectiva.
Para la mayoría de las aplicaciones de soldadura dura, un 15–50 La alimentación de corriente de kHz ofrece el mejor equilibrio entre profundidad de penetración y velocidad de calentamiento. Lea nuestro guía para la clasificación de frecuencias para un desglose completo, de cómo la frecuencia afecta a cada aplicación de calentamiento.
4. Tiempo de encendido: Funcionamiento continuo vs. Funcionamiento intermitente
El ciclo de funcionamiento describe el porcentaje de tiempo, durante el cual una fuente de alimentación puede funcionar a plena potencia nominal, antes de tener que pausar para enfriarse. Un ciclo de funcionamiento de 50% en 15 kW significa, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% Tiempo de encendido. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Hartlöten: 100% Tiempo de encendido (potencia nominal continua). La fuente de alimentación debe funcionar sin interrupciones durante turnos completos.
Wenn Ihr Prozess alle 40 . Sekunden einen 25-sekündigen Erwärmungszyklus ausführt (einschließlich Be-/Entladen), entspricht dies einer Einschaltdauer von 62.5%. Kaufen Sie eine Stromversorgung mit einer Nenn-Einschaltdauer von mindestens 80% bei Ihrer Zielleistung—nicht 65%—aus drei Gründen: (1) Leistungsreduzierung bei Umgebungstemperatur: Die meisten Stromversorgungen sind für 25°C Umgebungstemperatur ausgelegt; bei 38–42°C en el taller en verano puede reducir la duración efectiva de funcionamiento en 15–20 puntos porcentuales, (2) Picos de producción, que aumentan temporalmente la frecuencia del ciclo, y (3) Envejecimiento de los componentes de refrigeración, que reduce la eficiencia de la disipación de calor con el tiempo. La diferencia de costos entre una unidad con 70% y 85% duración de encendido es pequeña en comparación con los costos de una parada de producción en una tarde de 35°C.
5. Sistema de control: El factor de repetibilidad
Moderno Fuentes de alimentación de inducción para soldadura fuerte se pueden dividir en tres niveles de control:
Nivel 1—Control manual sencillo: Un potenciómetro para ajustar la potencia y un temporizador mecánico. Económico, pero cualquier cambio de parámetro requiere un destornillador o girar un botón. Adecuado para fabricantes por contrato, los 5–10 números de pieza diferentes para soldar por día.
Nivel 2—Control digital programable: Almacena 20–100 perfiles de receta, cada uno con potencia predeterminada, tiempo y a veces rampa de temperatura. El operador selecciona un número de pieza y presiona Inicio. Esto es el mínimo para cualquier operación, que más de 20 procesa diferentes conexiones.
Nivel 3—Control de temperatura en un circuito cerrado: Utiliza retroalimentación de un pirómetro de infrarrojos o termopar, para regular la potencia en tiempo real y mantener la unión dentro de ±5°C de la temperatura objetivo de soldadura. Indispensable para la industria aérea- y aeroespacial, tecnología médica y cualquier aplicación, que requiera trazabilidad del proceso.
Para la mayoría de los procesos de soldadura industrial, el Nivel 2 ofrece la mejor relación costo-rendimiento. La amortización frente al Nivel 1—a través de tiempos de configuración más cortos y menos conexiones defectuosas—generalmente ocurre dentro de 3–6 meses.
6. sistema de refrigeración: No pasar por alto el agua
Cada fuente de alimentación por inducción genera calor residual, que debe ser disipado. El sistema de refrigeración no es un accesorio—afecta directamente al tiempo de operación y la vida útil de los componentes. Las dos opciones:
- Enfriado por agua: El estándar industrial para fuentes de alimentación sobre 10 kW. Requiere un circuito cerrado de refrigerante o agua de operación. Más infraestructura, pero disipación de calor superior. Vea nuestra guía completa de refrigeración por agua para el diseño del sistema.
- Enfriado por aire: Disponible hasta aproximadamente 15 kW. Autónomo, no se requiere tubería. Bueno para configuraciones móviles o de laboratorio. Nuestro artículo sobre calentamiento por inducción refrigerado por aire trata las compensaciones en detalle.
Si su instalación ya cuenta con un circuito de agua de proceso, el enfriamiento por agua es la opción obvia. Si está configurando una nueva celda y desea una instalación mínima, una fuente de alimentación refrigerada por aire de menos de 15 kW mantiene las cosas simples.
7. Compatibilidad de bobinas y ajuste de salida
La fuente de alimentación y la bobina de trabajo forman un circuito resonante. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: Stromversorgungen mit einem Ausgangstransformator mit mehreren Anzapfungen können einen größeren Bereich von Spuleninduktivitäten anpassen. Dies ist wichtig, wenn Sie Teile von kleinen Fittings bis zu großen Baugruppen löten.
- Remote-Wärmestation: Einige Stromversorgungen unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, sodass Sie die Spule bis zu 3–5 Meter vom Schaltschrank entfernt platzieren können. Entscheidend für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie Spulen zwischen Teilenummern wechseln, achten Sie auf Stromversorgungen mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede beim Umrüsten eingesparte Minute summiert sich über ein Produktionsjahr.
Dos escenarios de soldadura prácticos
Escenario A: Soldadura de tubos de cobre para HVAC
Ein Hersteller lötet 3/4″-Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Cada unión utiliza un anillo preformado de plata-fósforo BCuP-5. El objetivo está en 720°C, con un ciclo de 20 segundos y una unión cada 35 segundos incluyendo Be- und Entladen.
Especificaciones recomendadas de la fuente de alimentación de inducción: 10–12 kW, 20–30 kHz, refrigerada por agua, control digital programable con almacenamiento de 8 perfiles de recetas (uno por diámetro de tubo). Grado de toque requerido: 57%. Una fuente de alimentación de 10 kW con una potencia nominal para 70% El grado de toque encaja perfectamente.
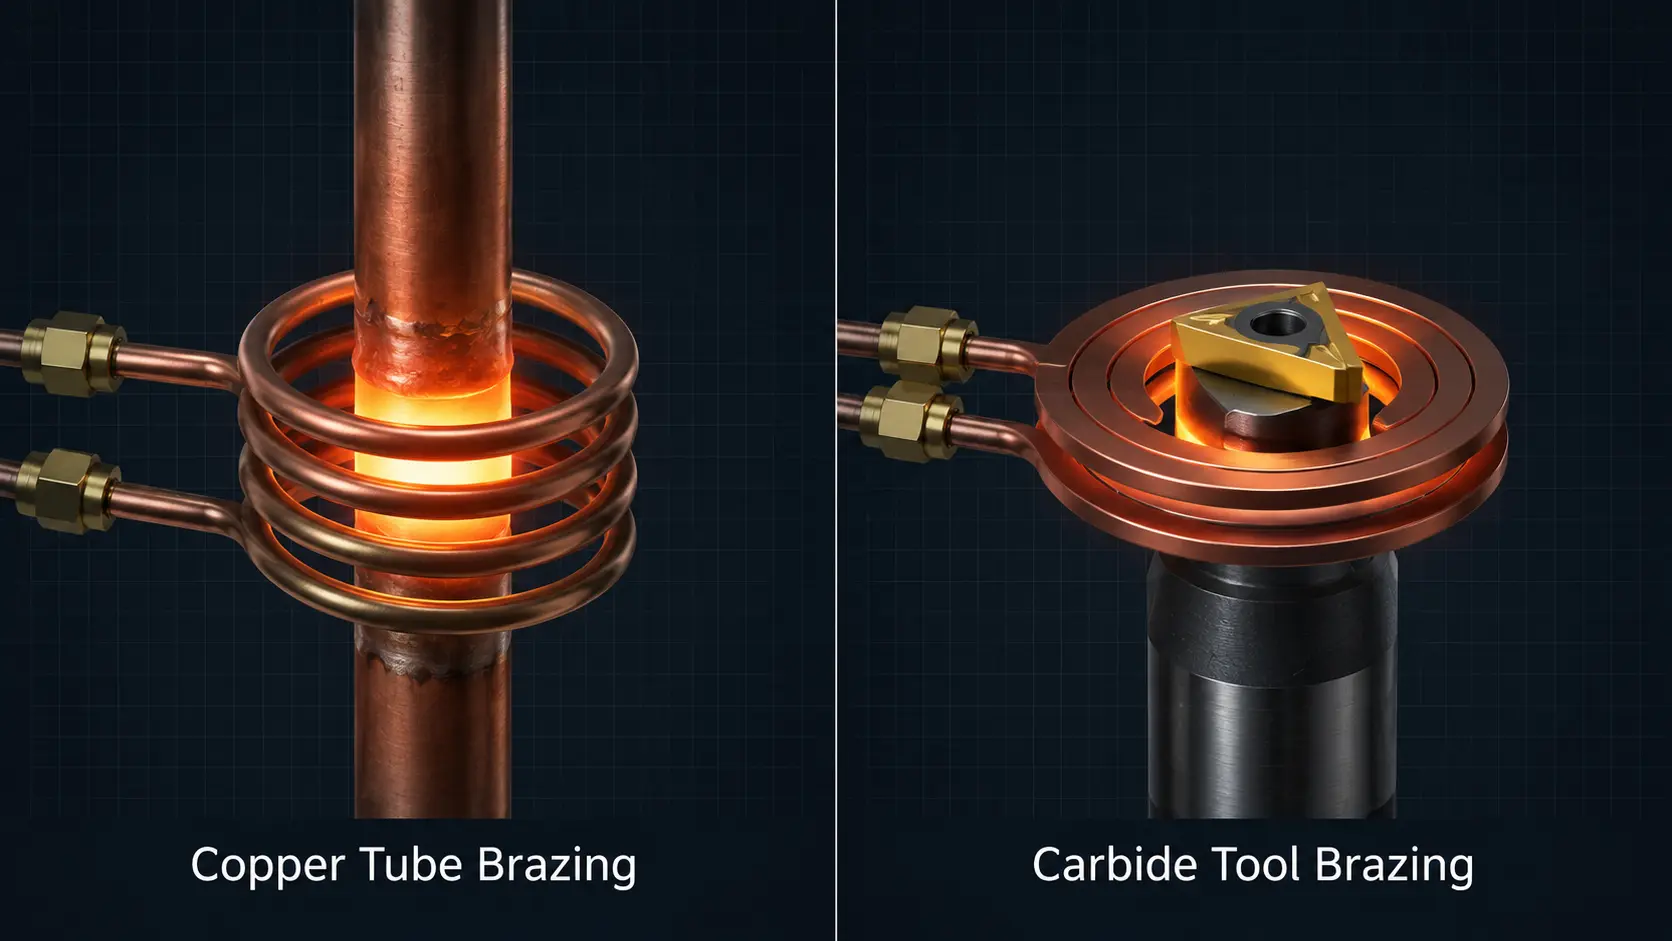
Escenario B: Soldadura fuerte de herramientas de carburo
Un fabricante de herramientas de corte suelda insertos de carburo de tungsteno con soldadura de plata BAg-24 sobre ejes de acero aleado. La temperatura de soldadura es 680°C. La zona de unión es pequeña, pero el eje de acero actúa como sumidero de calor y conduce el calor desde la zona de unión.
Especificaciones recomendadas de la fuente de alimentación de inducción: 7–10 kW, 150–250 kHz, refrigerada por agua, control de temperatura IR cerrado. La mayor frecuencia mantiene el calor concentrado en la interfaz de carburo-acero, en lugar de calentar todo el eje. La devolución de temperatura evita un sobrecalentamiento del carburo metálico, que puede causar microgrietas.
Wichtigste Erkenntnis
La elección de una fuente de alimentación de soldadura por inducción se puede dividir en cuatro decisiones, en este orden: (1) Nivel de potencia basado en su componente más pesado, (2) Frecuencia basada en la geometría y el material del punto de unión, (3) Tiempo de encendido basado en su ritmo de producción y (4) Nivel de control basado en sus requisitos de calidad. Si estos cuatro puntos son correctos, el resto surge—Kühlung, Compatibilidad de bobina, physischer Platzbedarf—ganz natürlich.
Häufig gestellte Fragen
¿Puedo usar la misma fuente de corriente de inducción para la soldadura fuerte y el endurecimiento??
Ja, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW kann allgemeines Hartlöten und Randschichthärten mittlerer Tiefe abdecken. Spezielle Lötstromversorgungen enthalten jedoch häufig Funktionen wie Temperatur-Rampensteuerung und zeitgesteuerte Zeitfenster für den Lotfluss, die universelle Härtestromversorgungen nicht bieten. Wenn Hartlöten 80%+ Ihrer Arbeit ausmacht, sollten Sie eine auf das Hartlöten optimierte Stromversorgung kaufen.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Die Kerntechnologie ist dieselbe, aber speziell für das Hartlöten ausgelegte Stromversorgungen enthalten typischerweise: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 meses, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
Ja, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extremadamente alta conductividad térmica (~237 W/m·K, aproximadamente 4× tan alta como en el acero al carbono) el calor se disipa rápidamente desde la zona de unión, por lo que se requiere 2–3× más potencia que en un acero comparable- o componente de cobre, para mantener la temperatura de soldadura. En segundo lugar, el aluminio no es magnético, por lo que no genera calentamiento por histéresis—todo el calor se produce únicamente por la resistencia a las corrientes parásitas, lo cual es menos eficiente que el calentamiento disponible por dos mecanismos en materiales ferromagnéticos. Aluminium hat außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz eignet sich gut für die meisten Aluminium-Lötanwendungen.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Der regelmäßige Wartungsaufwand ist minimal: Prüfen Sie wöchentlich Füllstand und Qualität des Kühlmittels, reinigen oder ersetzen Sie monatlich die Luftfilter (bei luftgekühlten Geräten) und kontrollieren Sie vierteljährlich die elektrischen Anschlüsse auf festen Sitz. Die IGBT- oder MOSFET-Leistungsmodule sind gekapselt und wartungsfrei, haben jedoch bei normalem Betrieb eine typische Lebensdauer von 7–10 Jahren. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Ausrüstung für das Induktionshartlöten in Produktionsumgebungen
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme y Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Nuestras fuentes de alimentación especialmente diseñadas para la soldadura fuerte cuentan con un control digital programable con almacenamiento de recetas, la posibilidad de control de temperatura en un circuito cerrado de regulación, así como configuraciones con estación de calentamiento externa para integración en líneas de producción.
Ya sea que suelde tubos de cobre, herramientas de corte de metal duro o conjuntos complejos para la industria automotriz: Podemos ajustar una fuente de alimentación y un conjunto de bobinas a su geometría de conexión específica y a su volumen de producción. Explore nuestros recursos sobre selección de potencia para calentamiento por inducción o contáctenos directamente, para discutir su aplicación.
¿Necesita ayuda para especificar su fuente de alimentación para soldadura fuerte??
Indíquenos el material de la pieza de trabajo, la geometría de la conexión y el tiempo de ciclo objetivo—nuestros ingenieros le recomendarán una fuente de alimentación y una configuración de bobina, que se ajusta a sus requisitos de producción.


