
So wählen Sie eine Induktionsstromversorgung für das Hartlöten aus: 7 entscheidende Faktoren für Ingenieure & Einkäufer
Jak wybrać źródło prądu indukcyjnego do lutowania twardego to pytanie, przed którym stoi każdy inżynier produkcji, gdy przechodzi z lutowania twardego za pomocą płomienia na indukcję—lub gdy istniejąca linia do lutowania indukcyjnego jest rozbudowywana. Źródło prądu jest sercem systemu. Wybierz błędne, powstaje zmienna jakość połączeń, wolne czasy cyklu lub maszyna, która wyłącza się każdego popołudnia. Ten przewodnik przeprowadzi Cię przez 7 kluczowe czynniki, z praktycznymi danymi do lutowania twardego rur miedzianych i narzędzi z węglika, damit Sie die richtige Stromquelle gleich beim ersten Mal spezifizieren können.
1. Warum die Stromquelle die Lötqualität bestimmt
Podczas hartowania indukcyjnego ciepło jest wytwarzane przez prąd zmienny, który przepływa przez cewkę roboczą i indukuje prądy wirowe w elemencie roboczym. Źródło prądu określa Częstotliwość, oraz Leistungsniveau oraz precyzję regulacji tego prądu. Te trzy parametry bezpośrednio sterują szybkością nagrzewania, jednorodnością temperatury i powtarzalnością.
W przeciwieństwie do hartowania płomieniowego—gdzie operator ocenia temperaturę wizualnie na podstawie koloru—liefert das Induktionshartlöten mit einer gut gewählten Stromquelle in jedem Zyklus dasselbe thermische Profil. Für Hersteller, die mehr als 200 Verbindungen pro Schicht produzieren, macht diese Wiederholgenauigkeit den Unterschied zwischen einer Ausschussquote von 0,2% i 4% aus.
Wenn Sie mit den Grundlagen der Induktionserwärmung noch nicht vertraut sind, erklärt unser Leitfaden Wie funktioniert Induktionserwärmung? die zugrunde liegende Physik in verständlicher Sprache.
2. Leistungsbemessung: Auf die Werkstückmasse abstimmen
Najważniejszą pojedynczą wartością na karcie katalogowej źródła prądu jest jego znamionowa moc wyjściowa w kilowatach. Podczas lutowania twardego wymagana moc zależy od:
- masy i materiału detalu—cięższe części i metale o dużej przewodności (miedź, aluminium) wymagają większej mocy, aby w odpowiednim czasie cyklu osiągnąć temperaturę lutowania.
- docelowy czas cyklu—to samo połączenie można lutować twardo mocą 5 kW lub 15 kW; różnica polega na tym,, czy zajmuje to 90 sekundy czy 25 sekundy.
- sprawność sprzężenia cewki—udział pola magnetycznego, który faktycznie chwyta przedmiot obrabiany. Dobrze zaprojektowana cewka z małymi odstępami (1–3 mm odstępu) linki 70–85% moc wyjściową do części. Luźno dopasowana cewka standardowa może łączyć tylko 40–50%, co prawie podwaja wymaganą moc źródła zasilania przy tym samym wyniku ogrzewania.
- Projekt połączenia—ciasne pasowanie wciskowe nagrzewa się inaczej niż luźne pasowanie przesuwne z wstępnie ustawionym lutem.
| Zastosowanie | Typowe wymiary części | Zalecana wydajność | Typowy czas cyklu |
|---|---|---|---|
| Hartlöten von Kupferrohren (≤¾” Średnica zewnętrzna) | 50–200 g | 5–10 kW | 15–30 s |
| Hartlöten von Kupferrohren (1–2″ Średnica zewnętrzna) | 200–800 g | 10–20 kW | 20–45 s |
| Hartlöten von Hartmetallwerkzeugen (małe misje) | 30–150 g | 5–10 kW | 10–25 s |
| Hartlöten von Hartmetallwerkzeugen (duże narzędzia tokarskie) | 150–600 g | 10–20 kW | 20–40 s |
| Lutowanie armatury klimatyzacji samochodowej | 80–300 g | 10–15 kW | 12–25 s |
Wskazówka dotycząca zakupu: Zwymiaruj system pod kątem najcięższego, realistycznego komponentu, nie dla przeciętnego. Eine Stromversorgung, die 8 z godzinami 90% Wykorzystanie jest w toku, ma krótszą żywotność niż jeden, die mit 60–70% betrieben wird. Aby uzyskać głębsze informacje na temat obliczeń wydajności w różnych zastosowaniach, przeczytaj nasz artykuł vollständigen Leitfaden zur Leistungsauswahl.
3. Częstotliwość: Der Hebel für die Eindringtiefe
Sterowanie częstotliwością, jak głęboko indukowany prąd wnika w przedmiot obrabiany—zjawisko, to jako Efekt skóry jest mowa. Podczas lutowania wybór częstotliwości odbywa się według prostej zasady:
- Höhere Frequenz (100–400 kHz): Geringe Eindringtiefe, szybkie nagrzewanie powierzchni. Najlepiej nadaje się do małych części, rur cienkościennych i lutowanie wkładek węglikowych, jeśli ciepło ma być skoncentrowane na powierzchni połączenia.
- Średnia częstotliwość (10–100 kHz): Umiarkowana głębokość penetracji. Obszar roboczy do ogólnego lutowania komponentów do 1″ Przekrój.
- Niższa częstotliwość (1–10 kHz): Duża głębokość penetracji. Stosowany do lutowania dużych przekrojów lub gdy ciepło musi dotrzeć do połączenia wewnętrznego przez grubą ścianę zewnętrzną.
| częstotliwości roboczej | głębokość penetracji (Stahl) | Najlepiej nadaje się do |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Lutowanie przekrojów grubościennych, duże okucia |
| 10–100 kHz | 0.5–1.5 mm | Lutowanie ogólne, rury miedziane, trzpień narzędzia |
| 100–400 kHz | 0.2–0.5 mm | Małe wkładki z węglika, rury cienkościenne, Schmuck |
Ważna UWAGA: Głębokości penetracji podane w powyższej tabeli obliczono w temperaturze pokojowej. Gdy przedmiot obrabiany nagrzewa się do temperatury lutowania, wzrasta rezystancja elektryczna (dla stali węglowej 20°C do 800°C około 4–5×), co odpowiednio zwiększa głębokość skóry. Wartości z tabeli są wiarygodne dla początkowej fazy nagrzewania i etapu nagrzewania wstępnego; przy pełnej temperaturze lutowania rzeczywista głębokość penetracji wynosi zwykle 2–2.5× większy. W przypadku stali magnetycznych przesunięcie jest jeszcze większe, jak tylko punkt Curie (~770°C) zostanie przekroczony i materiał stanie się niemagnetyczny, co prowadzi do nagłego skoku skutecznej głębokości wnikania.
Dla większości zastosowań lutowania twardego zasilanie 15–50 kHz zapewnia najlepszą równowagę między głębokością wnikania a szybkością nagrzewania. Przeczytaj nasz Przewodnik po klasyfikacji częstotliwości aby uzyskać pełny podział, jak częstotliwość wpływa na każde zastosowanie ogrzewania.
4. Einschaltdauer: Dauerbetrieb vs. intermittierender Betrieb
Współczynnik włączania opisuje procentowy udział czasu, w którym zasilanie może działać z pełną mocą znamionową, bevor sie zum Abkühlen pausieren muss. Eine Einschaltdauer von 50% bei 15 kW bedeutet, dass die Stromversorgung beispielsweise 5 Minuten lang 15 kW liefern kann und anschließend 5 Minuten im Leerlauf bleiben muss.
Für das Hartlöten in der Produktion ist dies enorm wichtig:
- Manuelles Hartlöten an einer Einzelstation: 30–50% Einschaltdauer sind in der Regel ausreichend. Der Bediener benötigt zwischen den Zyklen Zeit zum Be- und Entladen.
- Halbautomatisches Hartlöten auf einem Rundtakttisch: 70–80% Einschaltdauer. Mehrere Stationen bedeuten, że zasilanie jest aktywne w większości pozycji stołu.
- W pełni automatyczne lutowanie twarde w linii: 100% Einschaltdauer (Ciągła moc znamionowa). Zasilanie musi działać bez przerwy przez całe zmiany.
Jeśli Twój proces wykonuje co 40 sekundy 25-sekundowy cykl nagrzewania (włączając załadunek/rozładunek), odpowiada to czasowi pracy na włączeniu 62.5%. Kup zasilacz o minimalnym znamionowym czasie pracy na włączeniu 80% przy docelowej wydajności—nie 65%—z trzech powodów: (1) Redukcja mocy przy temperaturze otoczenia: Większość zasilaczy jest na 25°Temperatura otoczenia C; o 38–42°C w warsztacie latem, efektywny cykl pracy może wynosić około 15–20 punkty procentowe maleją, (2) Szczyty produkcyjne, które tymczasowo zwiększają częstotliwość cykli, i (3) Starzenie się elementów układu chłodzenia, co z czasem zmniejsza efektywność odprowadzania ciepła. Różnica w kosztach pomiędzy jednostką z 70% i 85% Cykl pracy jest niski w porównaniu z kosztem przestoju produkcji w modelu 35°C-popołudnie.
5. Steuerungssystem: Der Faktor Wiederholgenauigkeit
Nowoczesny Zasilacze do lutowania indukcyjnego twardego można podzielić na trzy poziomy sterowania:
Poziom 1—Proste sterowanie ręczne: Potencjometr do ustawiania mocy i mechaniczny timer. Niskie koszty, ale każda zmiana parametru wymaga śrubokręta lub pokręcenia pokrętłem. Odpowiednie dla podwykonawców, którzy lutują 5–10 różnych numerów części dziennie.
Poziom 2—Cyfrowe sterowanie programowalne: Przechowuje 20–100 profilów przepisów, każdy z ustawioną mocą, czasem i czasem rampą temperatury. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jeden Betrieb, der mehr als 20 unterschiedliche Verbindungen bearbeitet.
Stufe 3—Temperaturregelung im geschlossenen Regelkreis: Verwendet Rückmeldungen von einem Infrarot-Pyrometer oder Thermoelement, um die Leistung in Echtzeit zu regeln und die Verbindung innerhalb von ±5°C der Ziel-Löttemperatur zu halten. Unverzichtbar für Luft- i lotnictwo, Medizintechnik und jede Anwendung, die Prozessrückverfolgbarkeit erfordert.
Dla większości przemysłowych procesów lutowania, stopień 2 oferuje najlepszy stosunek kosztów do wydajności. Amortyzacja w porównaniu do stopnia 1—poprzez krótsze czasy przezbrajania i mniejszą liczbę odrzuconych połączeń—zwykle następuje w ciągu 3–6 miesięcy.
6. Kühlsystem: Das Wasser nicht übersehen
Każde źródło zasilania indukcyjnego generuje ciepło odpadowe, które musi zostać odprowadzone. System chłodzenia nie jest akcesorium—wpływa bezpośrednio na czas pracy i trwałość komponentów. Dwie opcje:
- Chłodzenie wodą: Przemysłowy standard dla źródeł zasilania powyżej 10 kW. Erfordert einen geschlossenen Kühlerkreislauf oder Betriebswasser. Mehr Infrastruktur, aber überlegene Wärmeabführ. Siehe unseren vollständigen Leitfaden zur Wasserkühlung zur Systemauslegung.
- Luftgekühlt: Verfügbar bis etwa 15 kW. Eigenständig, keine Verrohrung erforderlich. Gut für mobile oder Laboraufbauten. Unser Artikel zur luftgekühlten Induktionserwärmung behandelt die Kompromisse im Detail.
Wenn Ihre Anlage bereits über einen Prozesswasserkreislauf verfügt, ist wassergekühlt die naheliegende Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, hält eine luftgekühlte Stromversorgung unter 15 kW die Dinge einfach.
7. Spulenkompatibilität und Ausgangsanpassung
Die Stromversorgung und die Arbeitsspule bilden einen Resonanzkreis. Die Stromversorgung muss in der Lage sein, sich über den Teilebereich, den Sie löten werden, an die Induktivität der Spule anzupassen. Wichtige Überlegungen:
- Transformatorverhältnis: Zasilacze z transformatorem wyjściowym z wieloma odczepami mogą dopasować szerszy zakres indukcyjności cewek. Jest to ważne, gdy lutujesz części od małych elementów po duże zespoły.
- Zdalna stacja grzewcza: Niektóre zasilacze obsługują zewnętrzny transformator wyjściowy, który jest podłączony za pomocą elastycznych kabli, dzięki czemu możesz umieścić cewkę do 3–5 metrów od szafy sterowniczej. Kluczowe dla integracji w linii montażowej.
- Szybkozłączki cewek: Kiedy zmieniasz cewki pomiędzy numerami części, zwróć uwagę na zasilacze z beznarzędziowymi, szybkozłącznymi zaciskami wyjściowymi. Każda zaoszczędzona minuta podczas przezbrojenia sumuje się przez cały rok produkcji.
Zwei praxisnahe Lötszenarien
Szenario A: Kupferrohrlöten für HVAC
Producent lutuje 3/4″-Podgrupy rur miedzianych do zaworów przełączających pomp ciepła. Każde połączenie wykorzystuje wstępnie uformowany pierścień BCuP-5 ze srebra i fosforu. Cel wynosi 720°C, z cyklem 20-sekundowym i jednym połączeniem co 35 sekundy włącznie z Be- und Entladen.
Zalecane specyfikacje zasilania indukcyjnego: 10–12 kW, 20–30 kHz, chłodzone wodą, cyfrowe sterowanie programowalne z możliwością przechowywania 8 profilów receptury (po jednym na średnicę rury). Wymagany stopień pulsacji: 57%. Zasilanie 10 kW o znamionowej mocy dla 70% stopnia pulsacji pasuje idealnie.
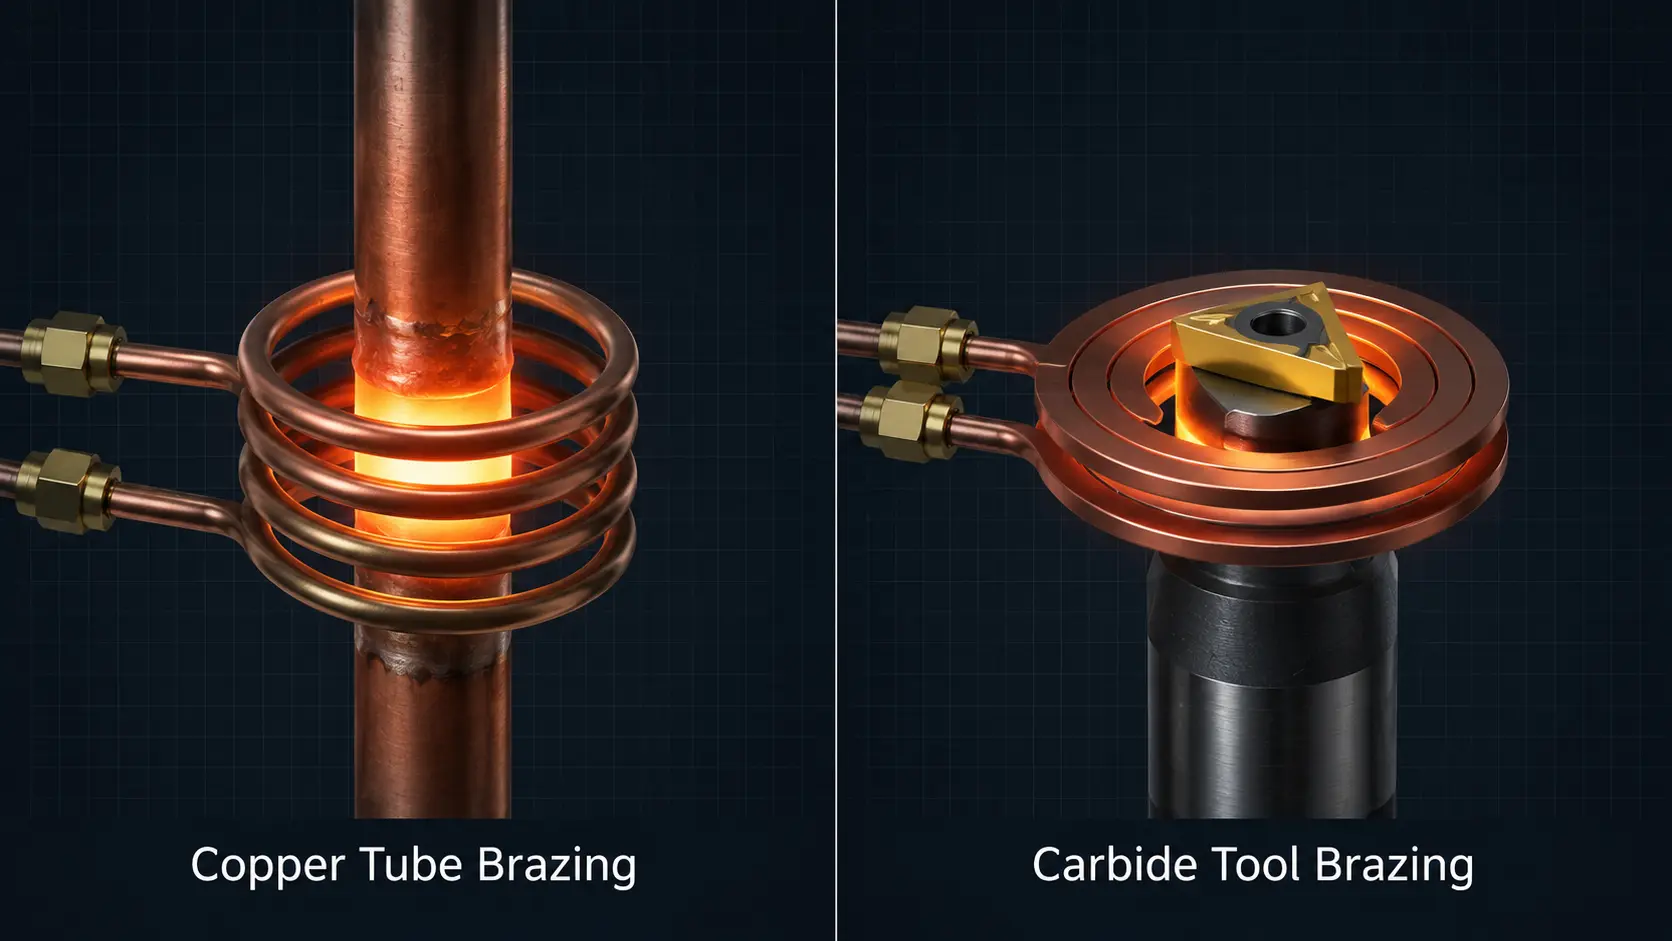
Szenario B: Hartmetallwerkzeug-Hartlöten
Producent narzędzi tnących lutuje wkładki wolframowe BAg-24 srebrem na trzonki ze stali stopowej. Temperatura lutowania wynosi 680°C. Obszar łączenia jest niewielki, ale stalowy wał działa jak radiator i odprowadza ciepło ze złącza.
Zalecane specyfikacje zasilania indukcyjnego: 7–10 kW, 150–250 kHz, chłodzone wodą, zamknięta kontrola temperatury na podczerwień. Wyższa częstotliwość utrzymuje ciepło skupione na styku węglik-stal, zamiast podgrzewać cały wał. Sygnał zwrotny temperatury zapobiega przegrzaniu węglika, co może powodować mikropęknięcia.
Najważniejsze spostrzeżenia
Die Auswahl einer Zasilacz do lutowania indukcyjnego można podzielić na cztery decyzje, w tej kolejności: (1) Leistungsniveau basierend auf Ihrem schwersten Bauteil, (2) Frequenz basierend auf Fügestellengeometrie und Material, (3) Einschaltdauer basierend auf Ihrem Produktionstakt und (4) Regelungsniveau basierend auf Ihren Qualitätsanforderungen. Wenn diese vier Punkte stimmen, ergibt sich der Rest—Kühlung, Spulenkompatibilität, physischer Platzbedarf—ganz natürlich.
Häufig gestellte Fragen
Kann ich dieselbe Induktionsstromversorgung zum Hartlöten und Härten verwenden?
Ja, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine Stromversorgung mit 10–30 kHz und 15–25 kW może obejmować ogólne lutowanie twarde i hartowanie powierzchniowe o średniej głębokości. Specjalne źródła prądu do lutowania często zawierają jednak funkcje takie jak sterowanie rampą temperatury i czasowo kontrolowane okna czasowe przepływu lutowia, których uniwersalne źródła prądu do hartowania nie oferują. Gdy lutujesz twardo 80%+ Twoja praca to wymaga, powinieneś kupić źródło prądu zoptymalizowane pod kątem lutowania twardego.
Was ist der Unterschied zwischen einer Lötstromversorgung und einer allgemeinen Induktionserwärmungs-Stromversorgung?
Technologia rdzeniowa jest taka sama, ale specjalnie zaprojektowane źródła prądu do lutowania twardego zazwyczaj zawierają: (1) eine feinere Leistungsauflösung im unteren Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorwärm-Halte-Löt-Sequenzen und (3) Temperatureingangskanäle für Pyrometer-Rückmeldung. Eine universelle Stromversorgung kann hartlöten, aber eine dedizierte Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Umstieg vom Brenner- auf das Induktionslöten?
Die drei Variablen sind: (1) Einsparungen beim Lot—Induktion verwendet genau die richtige Menge und spart typischerweise 15–25% gegenüber dem Brenner, (2) weniger Ausschuss durch über- oder unterhitzte Fügestellen und (3) Arbeitsaufwand—Induktionslöten ist pro Fügestelle schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten allein durch Lot- und Ausschussreduzierung innerhalb von 12–18 miesięcy, noch bevor Durchsatzsteigerungen berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium?
Ja, aber es ist aus zwei Gründen anspruchsvoll. Erstens leitet Aluminium aufgrund seiner extrem hohen Wärmeleitfähigkeit (~237 W/m·K, etwa 4× so hoch wie bei Kohlenstoffstahl) Wärme schnell von der Fügestelle ab, sodass 2–3× mehr Leistung als bei einem vergleichbaren Stahl- oder Kupferbauteil erforderlich ist, um die Löttemperatur zu halten. Zweitens ist Aluminium nicht magnetisch, erzeugt also keine Hystereseerwärmung—die gesamte Wärme entsteht ausschließlich durch Wirbelstromwiderstand, was weniger effizient ist als die bei ferromagnetischen Werkstoffen verfügbare Erwärmung über zwei Mechanismen. Aluminium hat außerdem ein schmales Löttemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturregelung dringend empfohlen. Ein Frequenzbereich von 20–50 kHz nadaje się dobrze do większości zastosowań lutowania aluminium.
Welche Wartung erfordert eine Stromversorgung für das Induktionshartlöten?
Regularne czynności konserwacyjne są minimalne: Sprawdzaj co tydzień poziom i jakość chłodziwa, Czyszcz lub wymieniaj filtry powietrza co miesiąc (W przypadku urządzeń chłodzonych powietrzem) i kontroluj co kwartał połączenia elektryczne pod kątem pewnego osadzenia. Moduły mocy IGBT- lub MOSFET są zamknięte i bezobsługowe, jednak przy normalnym użytkowaniu mają typową żywotność 7–10 lat. Die meisten ungeplanten Stillstandszeiten entstehen durch Kühlmittelprobleme, nicht durch elektrische Ausfälle—warten Sie daher zuerst das Kühlsystem.
Sprzęt do hartowania indukcyjnego w środowiskach produkcyjnych
Bei inductionheatingtreatment.com liefern wir Induktionserwärmungssysteme i Stromversorgungen für das Induktionshartlöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Nasze źródła zasilania specjalnie zaprojektowane do lutowania twardego posiadają cyfrowe, programowalne sterowanie z pamięcią przepisów, możliwość regulacji temperatury w zamkniętym obwodzie sterowania oraz konfiguracje z zewnętrzną stacją grzewczą do integracji w liniach produkcyjnych.
Czy lutujesz rury miedziane, Narzędzia tnące z węglika spiekanego lub skomplikowane zespoły dla przemysłu motoryzacyjnego: Możemy dopasować zasilanie i zestaw cewek do Twojej konkretnej geometrii połączenia i wolumenu produkcji. Przeglądaj nasze zasoby dotyczące doboru mocy dla nagrzewania indukcyjnego lub skontaktuj się z nami bezpośrednio, aby omówić Państwa zastosowanie.
Czy potrzebują Państwo pomocy przy określeniu specyfikacji źródła zasilania do lutowania twardego?
Nennen Sie uns Werkstückmaterial, geometria połączenia i docelowy czas cyklu—nasi inżynierowie polecają Państwu źródło zasilania i konfigurację cewki, die auf Ihre Produktionsanforderungen abgestimmt ist.


