Automatische Induktionshärtemaschine für Zangenbacken
Ⅰ. Automatische Zangenbacken-Induktionshärtung im Einsatz
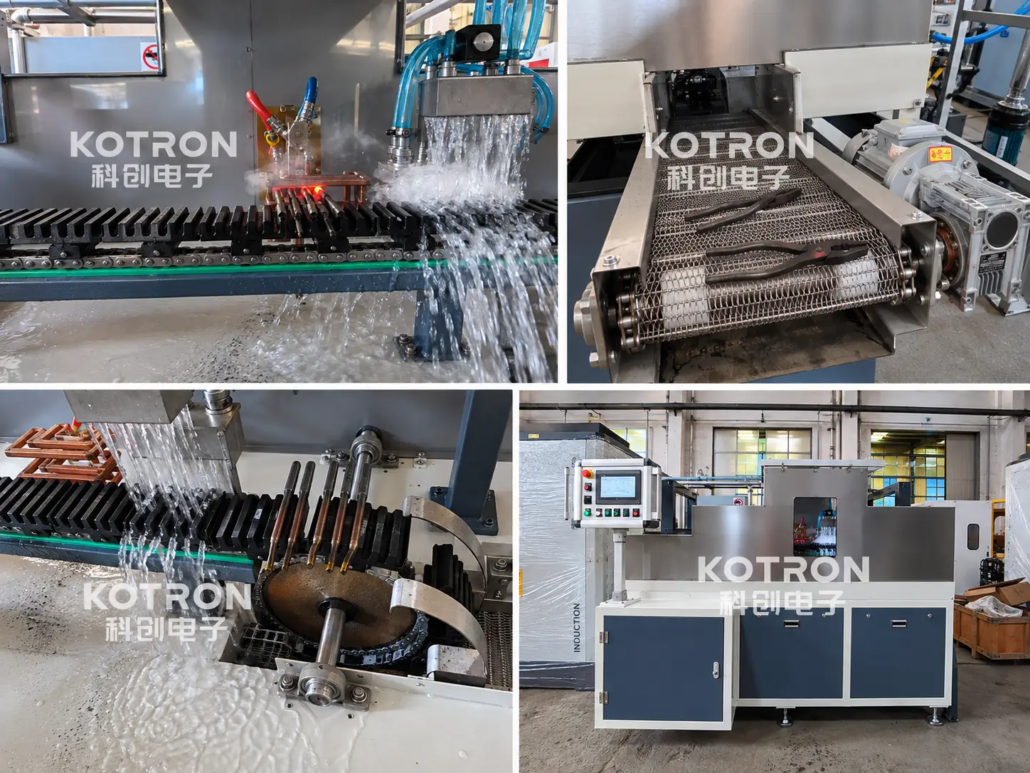
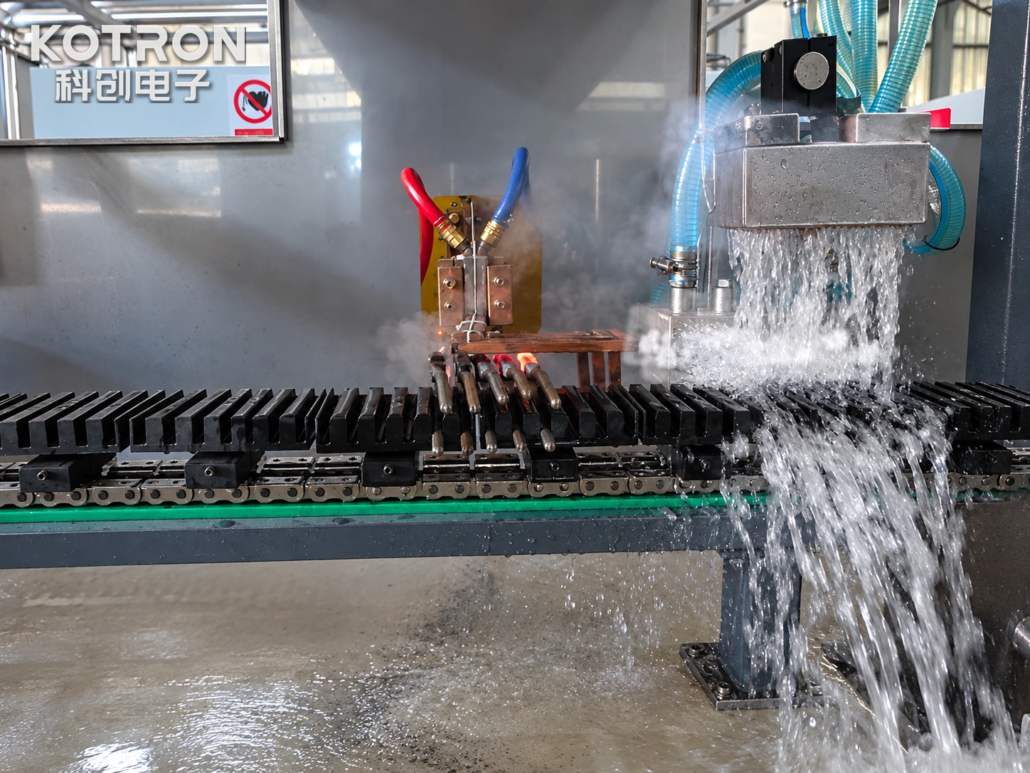
Video: Kontinuierliche Induktionserwärmung und Sprühabschreckung der Zangenbacken, gefolgt von der Entladung über einen Maschenbandförderer.
Die Betriebsaufnahmen zeigen mehrere Zangen, die von einem geführten Transportmechanismus durch einen geschlossenen Bearbeitungsbereich transportiert werden.
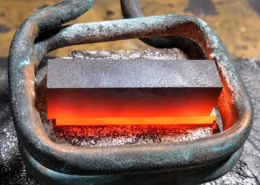
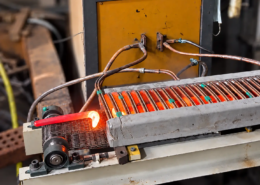
An der Heizstation, Die vorderen Arbeitsteile der Zange durchlaufen den Induktionsheizbereich. In der Nähe der Kiefer ist eine lokalisierte glühende Region sichtbar, während die Griffe außerhalb der primären Heizzone bleiben.
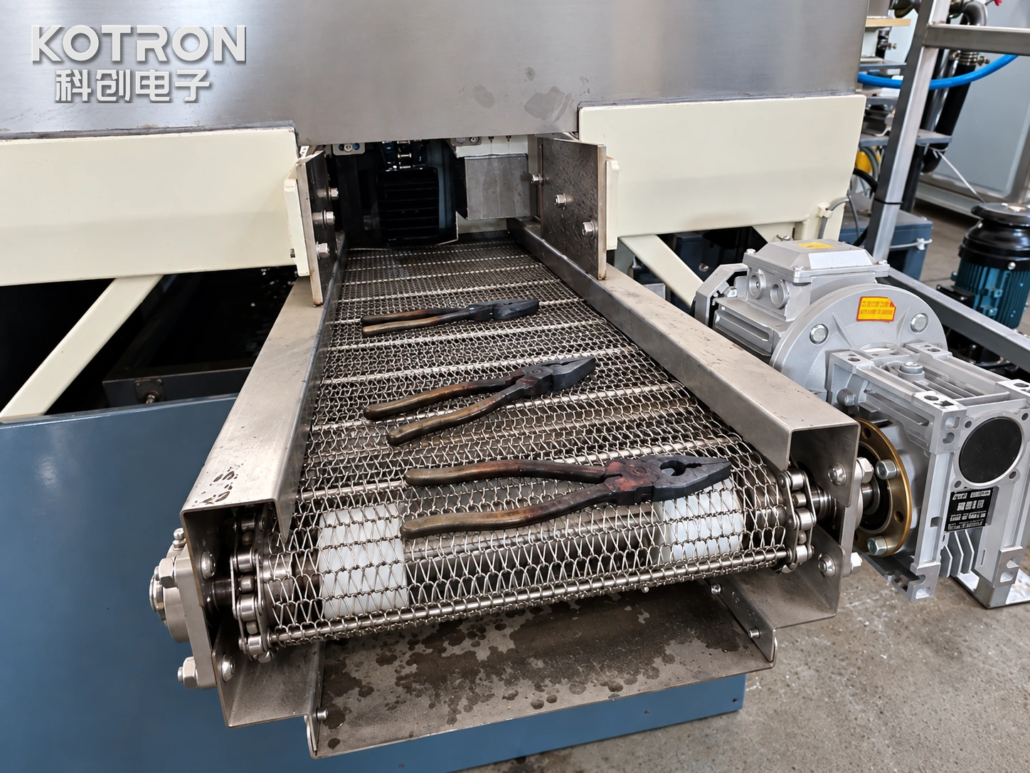
Anschließend durchlaufen die Werkstücke eine angrenzende Sprühabschreckstrecke, wobei Kühlflüssigkeit auf den erhitzten Bereich aufgebracht wird. Eine andere Ansicht zeigt die Entladung einer Zange auf einem Metallgitterbandförderer.
Diese Anordnung integriert eine lokale Erwärmung, Abschreckung und Werkstücktransport innerhalb einer Bearbeitungslinie.
Geräteübersicht
| Artikel | Beschreibung |
|---|---|
| Ausstattung | Zangen-Induktionshärtemaschine |
| Werkstück | Zangen und kompatible Backenwerkzeuge |
| Härtebereich | Ausgewählter vorderer Arbeitsbereich der Backen |
| Verfahren | Lokalisierte Induktionserwärmung und Sprühabschreckung |
| Werkstückbewegung | Geführter kontinuierlicher Transport |
| Heizstation | Induktionsheizeinheit |
| Löschanordnung | Sprühkühlabschnitt |
| Entladung | Metallgeflechtbandförderer |
| Anwendung | Herstellung von Zangen und Handwerkzeugen |
Ⅱ. Lokalisierte Induktionshärtung von Zangenbacken
Die Arbeitsflächen von Zangen unterliegen einem Greifdruck, Kontakt und, für bestimmte Werkzeugkonstruktionen, Schneidlasten. Ihre Härteanforderungen hängen von der Funktion der Backen und dem verwendeten Material ab.
Diese Ausrüstung konzentriert sich Induktionsheizen auf dem angegebenen vorderen Arbeitsbereich. Das Verfahren erfordert nicht, dass die Griffe absichtlich auf die gleiche Härtetemperatur erhitzt werden.
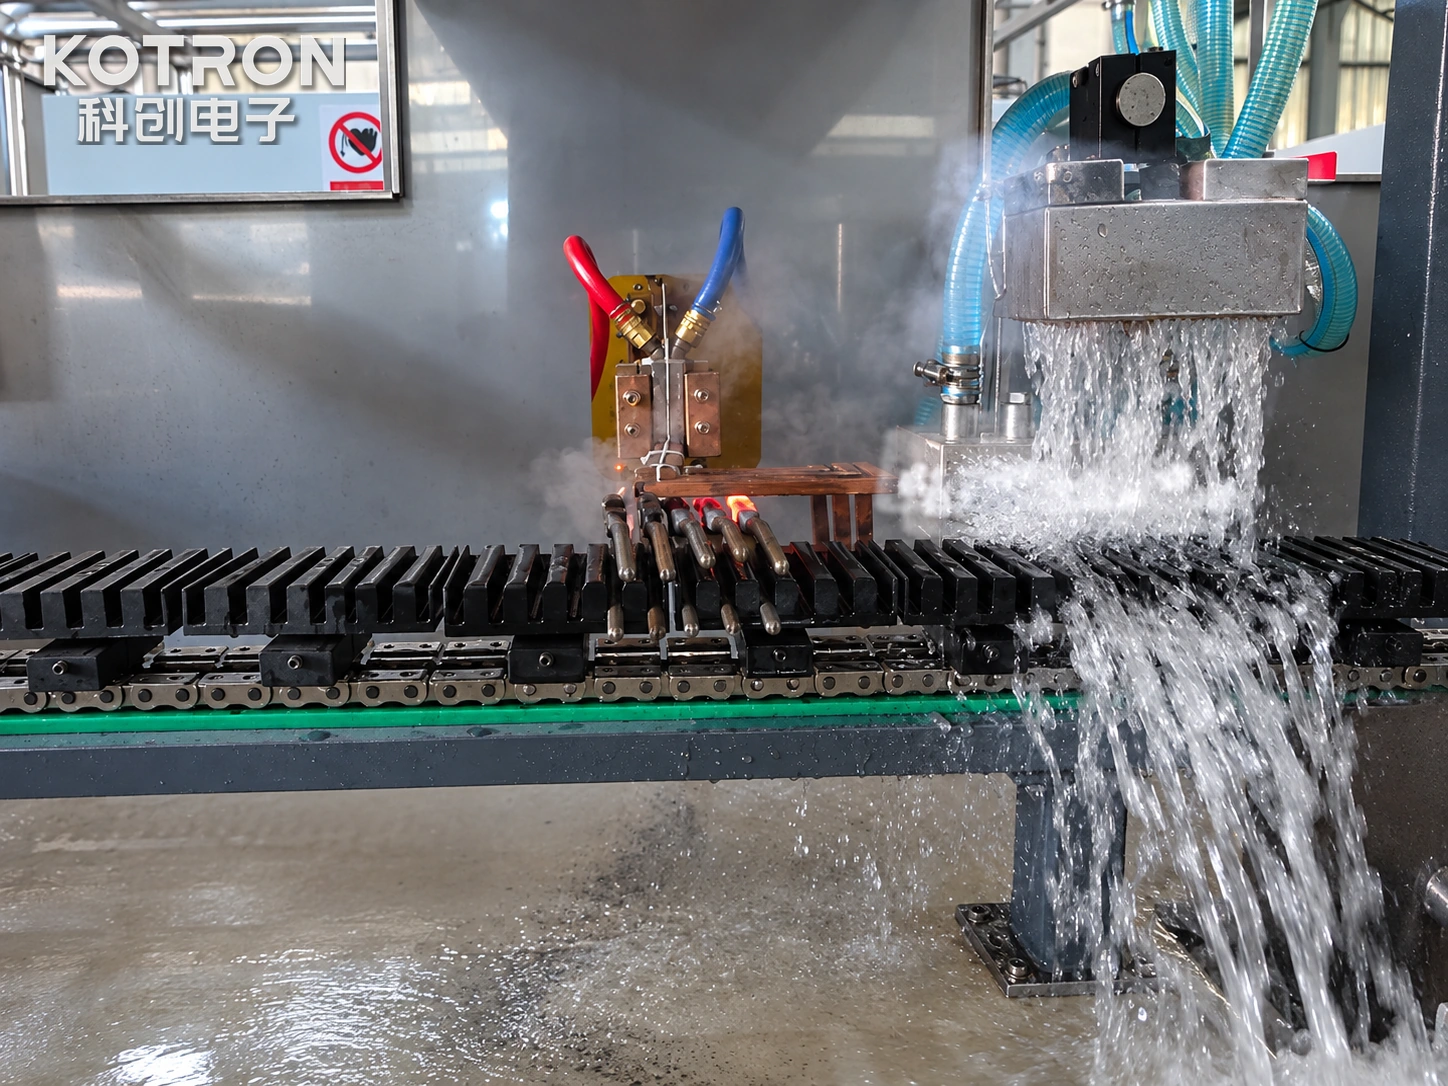
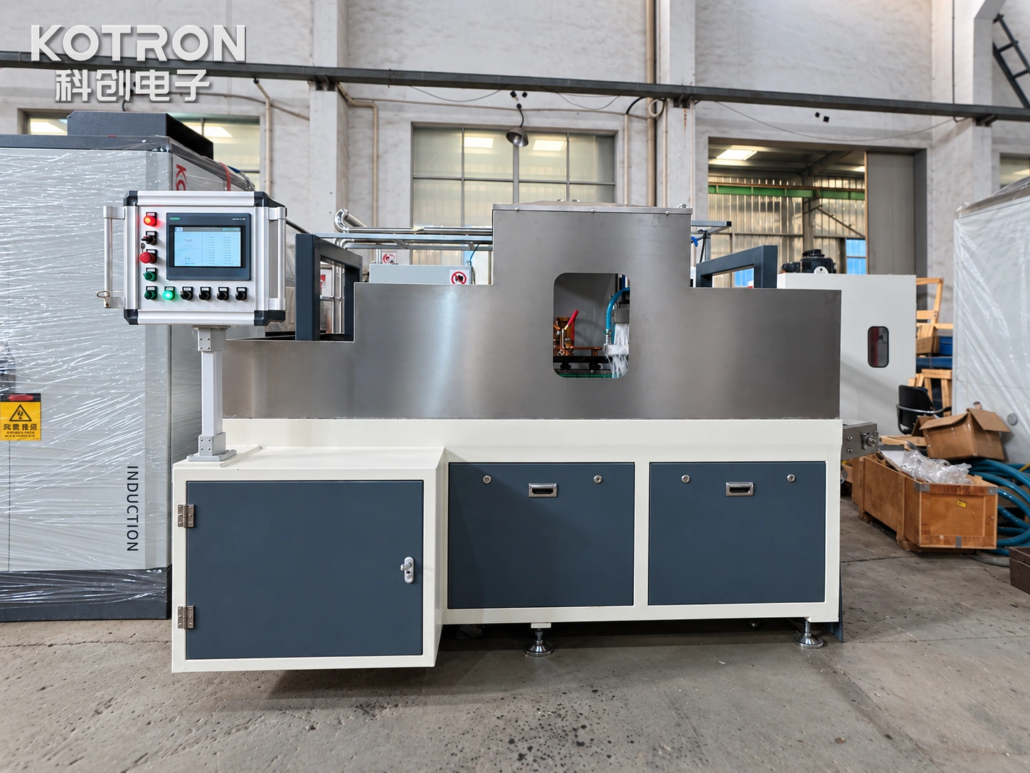
Lokalisierter Heizbereich und Induktorposition für Zangenbacken.
Induktordesign für Backengeometrie
Die induktionserwärmungsbaugruppe muss Wärme an den vorgesehenen Bereich abgeben und gleichzeitig den Werkstücken den Durchlauf durch die Bearbeitungsstation ermöglichen.
Backenbreite, Dicke, Profil und Ausrichtung beeinflussen die gewünschte Induktorform und seine Position relativ zum Werkstück. Der verfügbare Freiraum rund um den Transportmechanismus muss ebenfalls berücksichtigt werden.
Für Zangen mit unterschiedlichen Backengeometrien, Möglicherweise müssen die Induktor- und Werkstückpositionierungsanordnung angepasst oder ausgetauscht werden. Die Kompatibilität wird durch die Auswahl der Teile bestimmt, die bei der Maschinenkonstruktion berücksichtigt werden.
Härtebereich und Prozessanforderungen
Das Heizmuster wird um die vom Kunden angegebene Arbeitsfläche herum erstellt. Abhängig von der Zangenausführung, Dabei kann es sich um eine Greiffläche handeln, gezahnter Backenbereich oder Schneide.
Diese Features haben unterschiedliche Geometrien und sollten nicht als identische Anwendungen behandelt werden.
Die erforderlichen Erwärmungsbedingungen werden anhand des Werkstückmaterials ermittelt, Soll-Härtungsbereich und angegebene Härte bzw. Härtetiefe, ggf.
Der endgültige Härtezustand hängt sowohl vom Induktionserwärmungszyklus als auch von den darauf folgenden ab Abschreckvorgang. Die erforderlichen Einstellungen sollten durch geeignete Prozessversuche und Inspektionen ermittelt werden.
Ⅲ. Kontinuierlicher Werkstücktransport und Sprühabschreckung
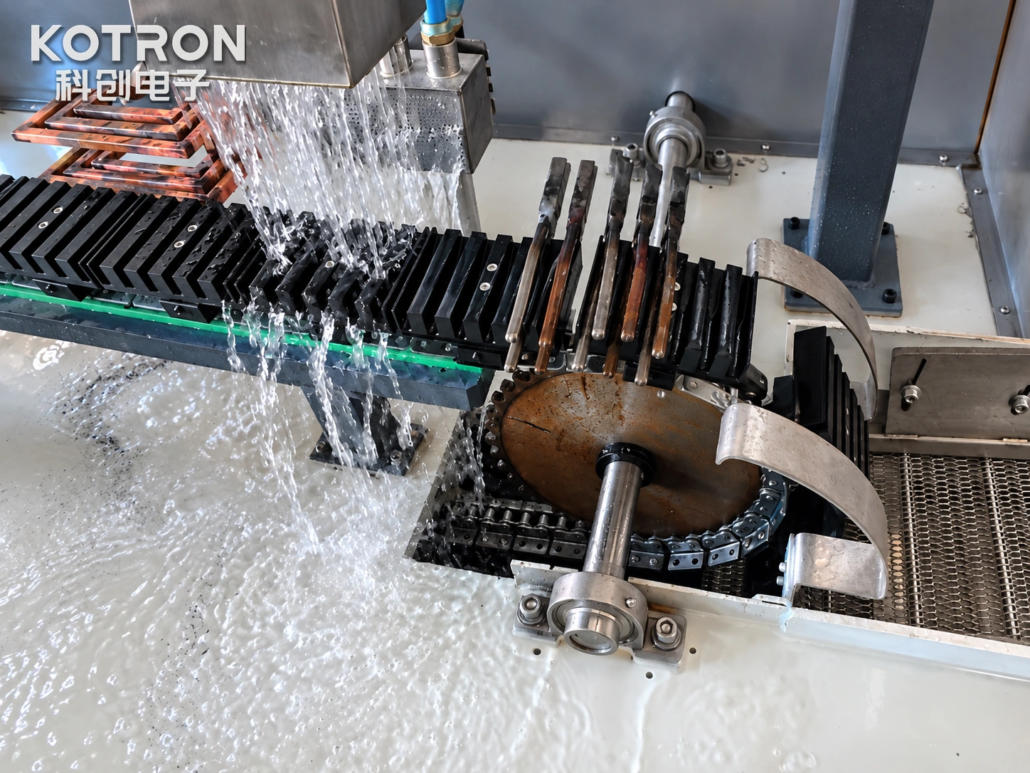
Die Produktionslinie verwendet eine geführte Transportmechanismus Zangen durch den Behandlungsbereich zu tragen.
In der gezeigten Anordnung, Mehrere Werkstücke werden nacheinander gehalten, mit ihren vorderen Arbeitsbereichen zur Induktionserwärmungsstation hin ausgerichtet.
Werkstückpositionierung und -transport
Der Transportmechanismus muss während des Erhitzens die erforderliche Beziehung zwischen den Zangenbacken und dem Induktor aufrechterhalten.
Werkstückabstand, Bei der Entwicklung des Maschinenlayouts werden Stützgeometrie und Verfahrweg gemeinsam berücksichtigt.
Für ein neues Zangendesign, Die erforderliche Positionierung hängt von der Kopfform ab, Gesamtabmessungen und Lage der zu behandelnden Flächen.
Koordinierung des Erhitzens und Abschreckens
Die Sprühabschreckung Der Abschnitt wird nach dem Induktionsheizbereich entlang des Verarbeitungspfads positioniert.
Die Heiz- und Kühlvorgänge müssen mit der Werkstückbewegung koordiniert werden, damit der ausgewählte Bereich den vorgesehenen Wärmezyklus erhält.
Zu den relevanten Prozessfaktoren gehört die Erhitzungsdauer, Bewegung durch die Stationen, Sprühabdeckung und die Kühlanforderungen des Materials.
Die Sprühanordnung und die Abschreckbedingungen werden für die jeweilige Anwendung festgelegt und nicht davon ausgegangen, dass sie für alle Zangen identisch sind.
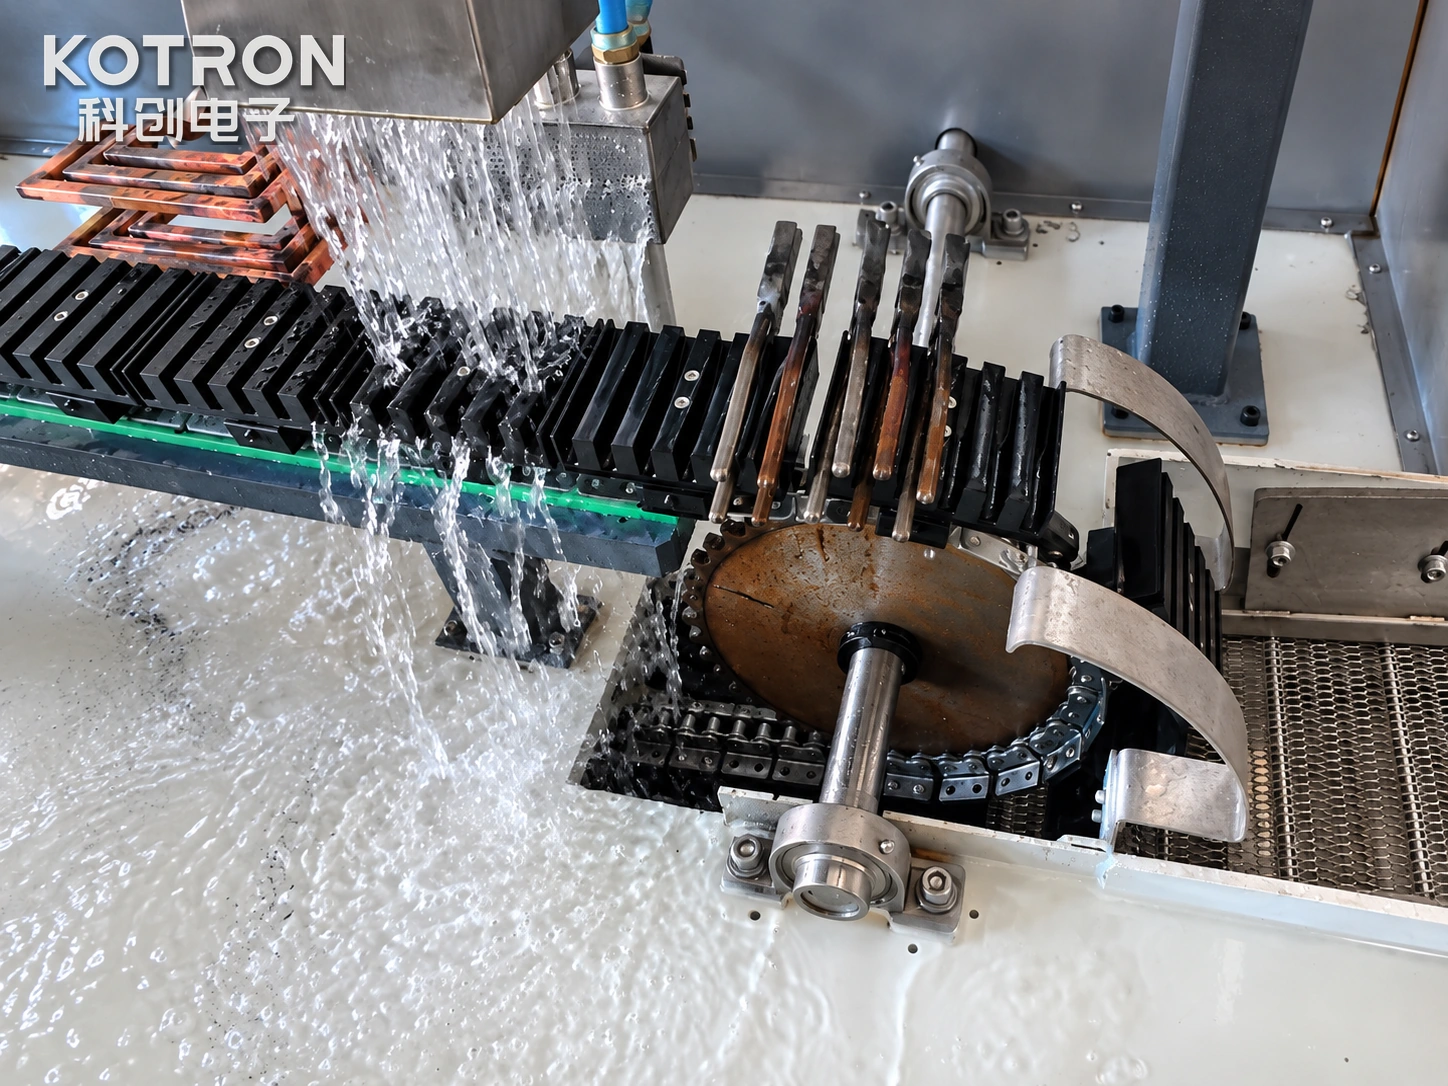
Sprühabschreck- und Werkstücktransportmechanismus.
Austrag über Maschenbandförderer
Nach der Behandlung, Zur Entladung werden die Zangen auf einen Metallgitterbandförderer übergeben.
Der Förderer bietet einen separaten Auslaufbereich für bearbeitete Werkstücke. Seine Anordnung und Abmessungen werden entsprechend den Handhabungsanforderungen der Produktionslinie ausgewählt.
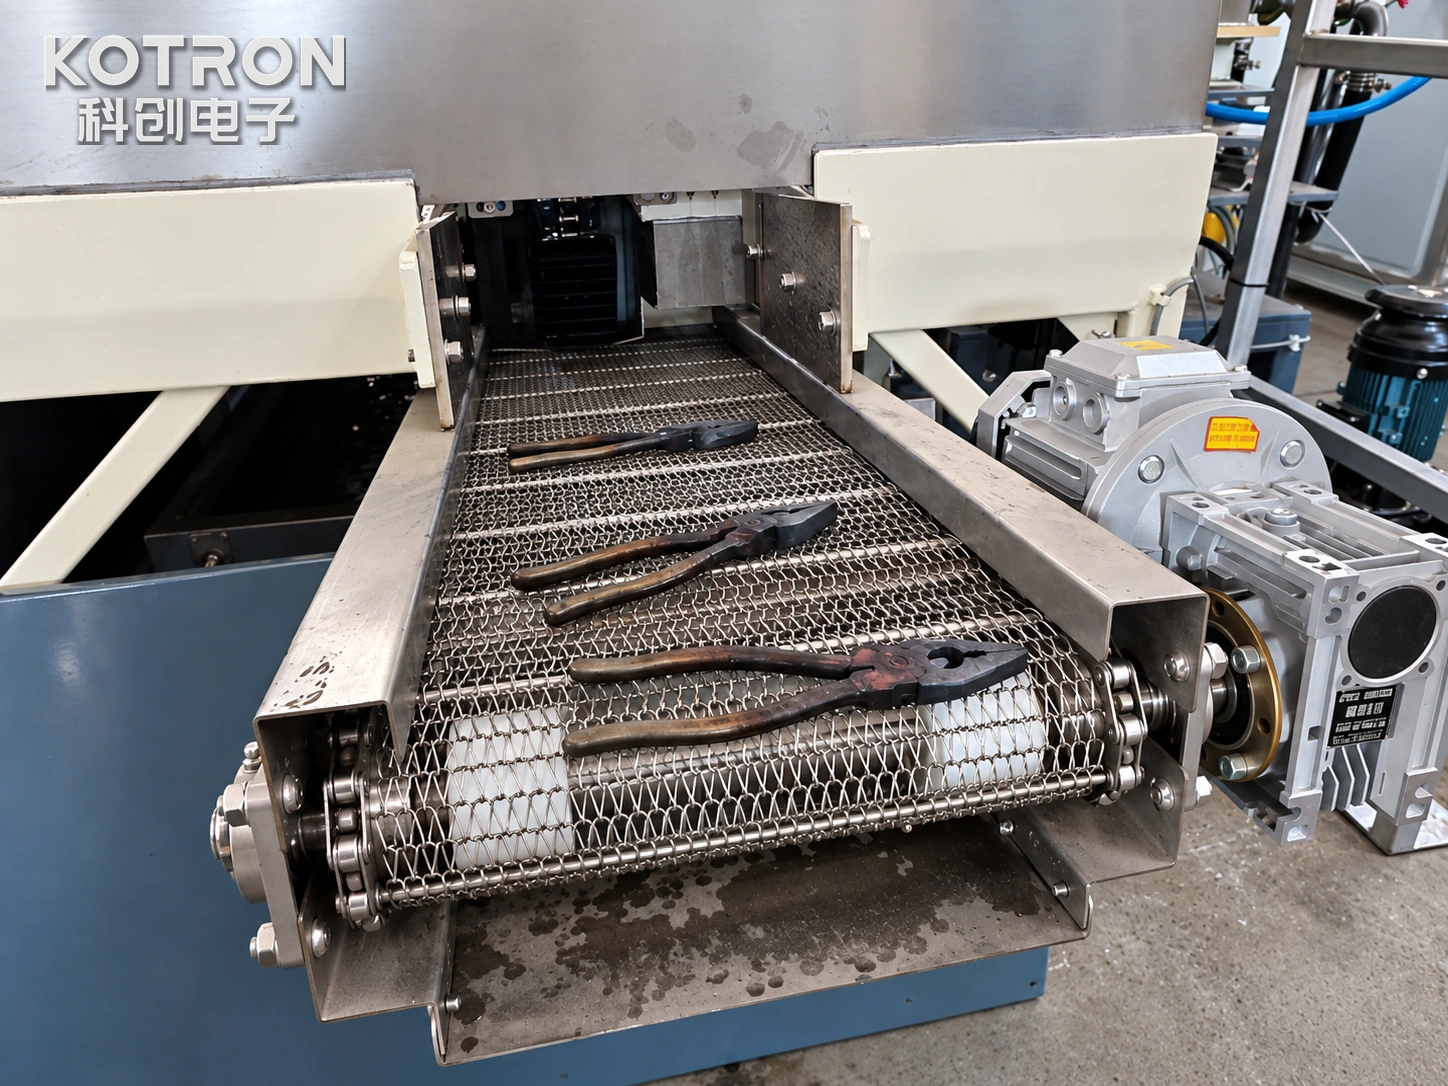
Gitterbandförderer mit bearbeiteter Zange.
Ⅳ. Maschinenkonfiguration und -anpassung
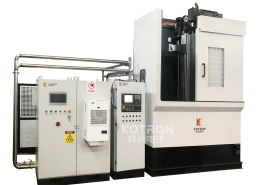
Kechuang entwickelt Zangen-Induktionshärtegeräte als integriertes System, Kombinieren der Induktionsstromversorgung mit der Heizbaugruppe, Vorrichtung zum Transport und Abschrecken des Werkstücks.
Die gezeigte Maschine verwendet kontinuierlich geführter Transport und Sprühabschreckung. Andere Projektkonfigurationen werden je nach Werkstück und erforderlicher Produktionsreihenfolge bewertet.
Hauptsystemkomponenten
| Komponente | Überlegungen zu Funktion und Konfiguration |
|---|---|
| Induktionsstromversorgung | Je nach Heizlast ausgewählt, Material, Induktor- und Prozessanforderungen |
| Kundenspezifischer Induktor | Konzipiert für den Zielkieferbereich und den verfügbaren Betriebsspielraum |
| Werkstückauflagen und Führungen | Positionieren Sie die Zange während der Fahrt durch die Heizstation |
| Transportmechanismus | Bewegt Werkstücke durch die Bearbeitungssequenz |
| Sprühabschrecksystem | Wendet den angegebenen Kühlprozess nach der Induktionserwärmung an |
| Förderbandaustrag | Befördert behandelte Werkstücke aus dem Bearbeitungsbereich |
| Maschinensteuerungen | Heizvorgang und Werkstückbewegung koordinieren; Steuerungsfunktionen werden vom Projekt definiert |
Stromversorgungs- und Heizungskonfiguration
Leistung und Betriebsfrequenz werden entsprechend dem erforderlichen Heizmuster ausgewählt, Werkstückmaterial, Abmessungen und Induktordesign.
Die Induktionsstromversorgung allein entscheidet nicht über das Härtungsergebnis. Der Induktor, Werkstücksposition, Der Heizzyklus und die Abschreckbedingungen müssen als vollständiger Prozess bewertet werden.
Automatisierungs- und Produktionsanforderungen
Die geeignete Automatisierungsanordnung hängt vom beabsichtigten Produktionsablauf ab.
Für ein förderbandbasiertes Zangenhärtesystem, Transportbewegung und Heizkreislauf müssen koordiniert ablaufen. Zusätzliche Handhabungsfunktionen, wie automatisches Laden oder Sammeln, werden bei Bedarf gesondert angegeben.
Produktionskapazität, Der Werkstückwechsel und die Auswahl kompatibler Zangen sollten bei der Geräteauswahl berücksichtigt und nicht allein vom Maschinenlayout abgeleitet werden.
Ⅴ. Fordern Sie eine maßgeschneiderte Zangen-Induktionshärtemaschine an
Kechuang bietet maßgeschneiderte Induktionshärtungsmaschinen und Produktionslinienlösungen für Zangenhersteller, die eine lokale Behandlung der Backenarbeitsflächen benötigen.
Für eine erste Gerätebewertung, Bitte angeben:
— Werkstückzeichnungen oder Fotos
— Material oder Stahlsorte
— Hauptabmessungen und Backengeometrie
— Erforderlicher Heiz- und Härtebereich
— Erwartete Produktionsmenge oder Zyklusanforderung
Falls bereits angegeben, Zielhärte, Auch effektive Gehäusetiefe und Inspektionsanforderungen können berücksichtigt werden.
Unser Ingenieurteam kann das Werkstück prüfen und eine geeignete Induktionserwärmungsanordnung vorschlagen, Transportmechanismus, Konfiguration und Anlagenlayout der Sprühabschreckung.
Fordern Sie eine maßgeschneiderte Zangen-Induktionshärtemaschine an
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Zangenausführungen kann diese Maschine härten??
Das System ist für Zangen und kompatible Backenhandwerkzeuge entwickelt, inklusive Greifflächen, gezahnte Backenbereiche und Schneiden. Die Kompatibilität hängt von der Backengeometrie ab, Gesamtabmessungen und Lage der zu behandelnden Flächen.
Sind die Griffe auch gehärtet??
Nein. Das Gerät konzentriert die Erwärmung auf den angegebenen vorderen Arbeitsbereich der Backen. Die Griffe bleiben außerhalb der primären Heizzone und müssen nicht die gleiche Härtungstemperatur erreichen.
Kann die Maschine verschiedene Zangengrößen verarbeiten??
Für unterschiedliche Backengeometrien, Möglicherweise müssen die Induktor- und Werkstückpositionierungsanordnung angepasst oder ausgetauscht werden. Das Sortiment an kompatiblen Teilen wird bei der Maschinenkonstruktion festgelegt.
Wie wird das Härteergebnis ermittelt??
Der endgültige Härtezustand hängt sowohl vom Induktionserwärmungszyklus als auch vom anschließenden Abschreckprozess ab. Erforderliche Einstellungen werden durch Prozessversuche und Inspektionen ermittelt, einschließlich Zielhärte und Härtetiefe, sofern zutreffend.
Was benötigen Sie, um ein Angebot zu erstellen??
Werkstückzeichnungen oder Fotos, Material oder Stahlsorte, Hauptabmessungen und Backengeometrie, der erforderliche Erwärmungs- und Härtebereich, und die erwartete Produktionsmenge oder Zyklusanforderung. Falls angegeben, können auch Zielhärte und Härtetiefe angegeben werden.