เครื่องชุบแข็งแบบเหนี่ยวนำอัตโนมัติสำหรับปากคีม
Ⅰ. คีมอัตโนมัติ การชุบแข็งแบบเหนี่ยวนำด้วยกระแสเหนี่ยวนำในการทำงาน
วิดีโอ: การทำความร้อนแบบเหนี่ยวนำอย่างต่อเนื่องและการดับสเปรย์ของปากคีม, ตามด้วยการปล่อยสายพานลำเลียงแบบตาข่าย.
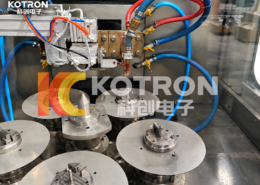
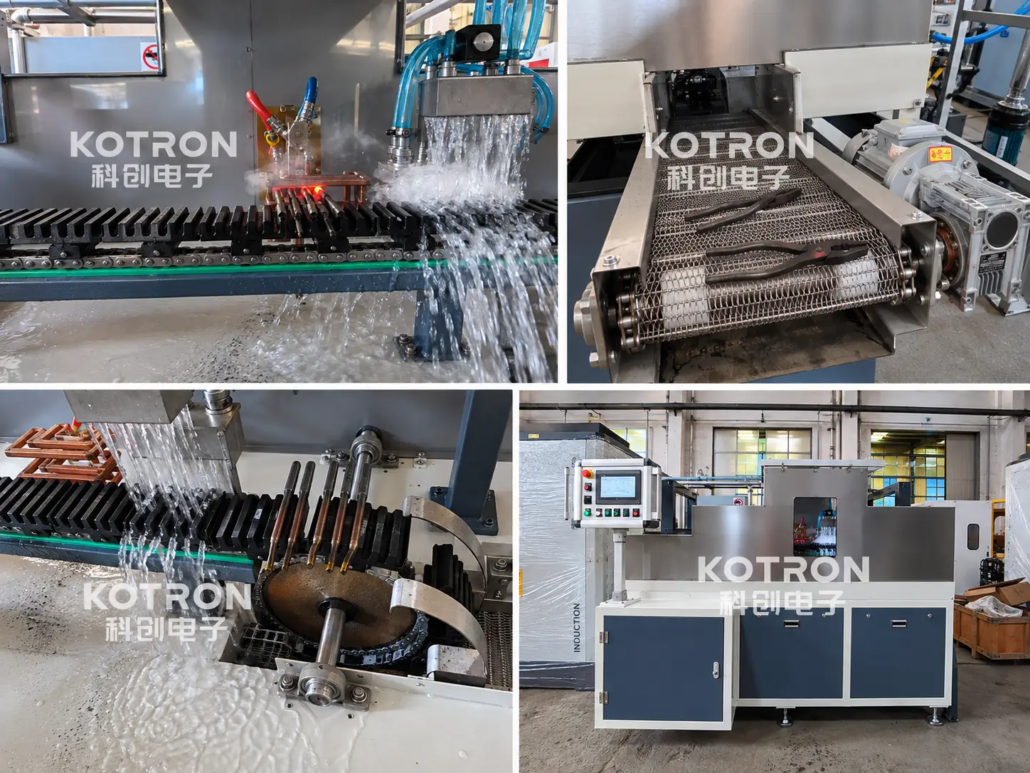
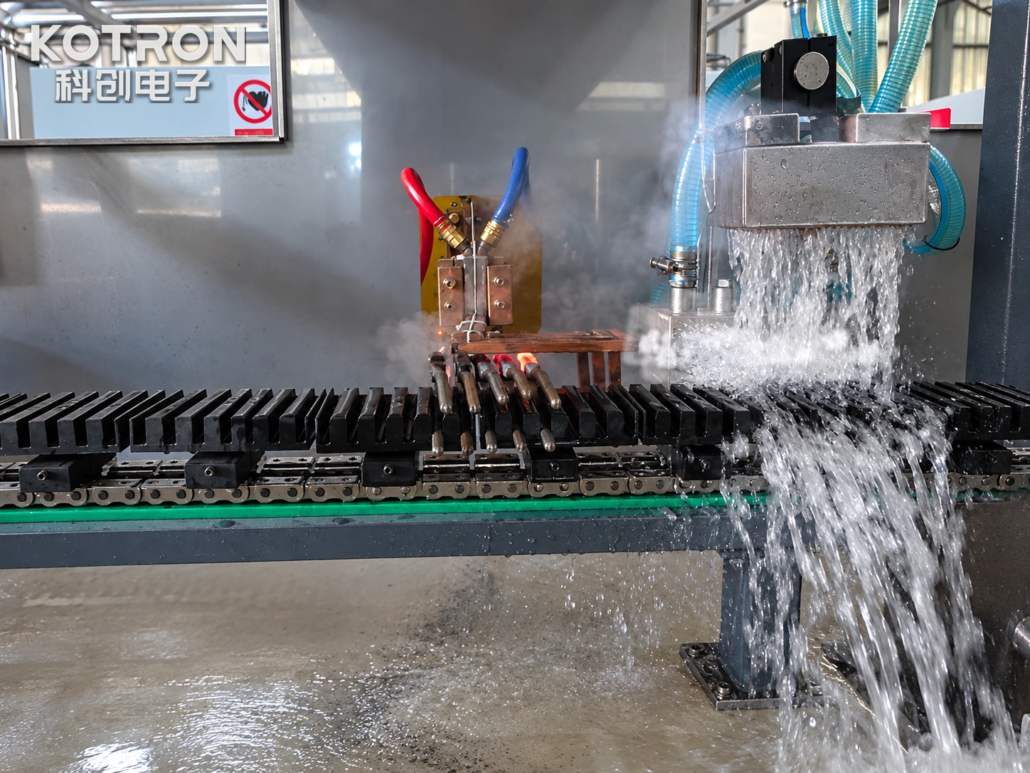
ภาพการปฏิบัติการแสดงให้เห็นคีมหลายตัวถูกเคลื่อนย้ายผ่านพื้นที่แปรรูปแบบปิดด้วยกลไกการเคลื่อนย้ายแบบมีไกด์.
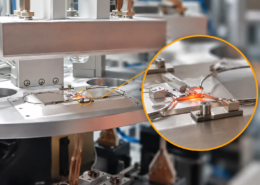
ที่สถานีทำความร้อน, ส่วนการทำงานด้านหน้าของคีมจะผ่านบริเวณทำความร้อนแบบเหนี่ยวนำ. มองเห็นบริเวณที่ร้อนแดงเฉพาะที่ใกล้กับขากรรไกร, ในขณะที่ที่จับยังคงอยู่นอกโซนทำความร้อนหลัก.
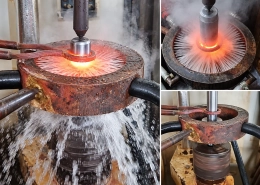
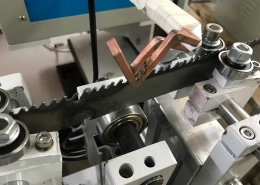
จากนั้นชิ้นงานจะผ่านส่วนสเปรย์ดับที่อยู่ติดกัน, โดยที่น้ำยาหล่อเย็นถูกนำไปใช้กับบริเวณที่มีความร้อน. อีกมุมมองหนึ่งแสดงให้เห็นคีมกำลังถูกปล่อยลงบนสายพานลำเลียงตาข่ายโลหะ.
ข้อตกลงนี้รวมระบบทำความร้อนแบบเฉพาะจุด, การดับและการขนส่งชิ้นงานภายในสายการผลิตเดียว.
ภาพรวมอุปกรณ์
| รายการ | คำอธิบาย |
|---|---|
| อุปกรณ์ | เครื่องชุบแข็งแบบเหนี่ยวนำด้วยคีม |
| ชิ้นงาน | คีมและเครื่องมือประเภทปากจับที่เข้ากันได้ |
| พื้นที่แข็งตัว | เลือกพื้นที่ทำงานด้านหน้าของขากรรไกร |
| กระบวนการ | การทำความร้อนแบบเหนี่ยวนำเฉพาะที่และการดับสเปรย์ |
| การเคลื่อนที่ของชิ้นงาน | มีการแนะนำการขนส่งอย่างต่อเนื่อง |
| สถานีทำความร้อน | ชุดทำความร้อนแบบเหนี่ยวนำ |
| การจัดเรียงดับ | ส่วนสเปรย์ทำความเย็น |
| ปลดประจำการ | สายพานลำเลียงแบบตาข่ายโลหะ |
| การประยุกต์ใช้ | การผลิตคีมและเครื่องมือช่าง |
Ⅱ. การแข็งตัวของขากรรไกรคีมแบบเหนี่ยวนำเฉพาะที่
พื้นผิวการทำงานของคีมขึ้นอยู่กับแรงกดในการยึดเกาะ, ติดต่อและ, สำหรับการออกแบบเครื่องมือบางอย่าง, ตัดภาระ. ข้อกำหนดในการชุบแข็งขึ้นอยู่กับการทำงานของขากรรไกรและวัสดุที่ใช้.
อุปกรณ์นี้เน้น การให้ความร้อนแบบเหนี่ยวนำ บนพื้นที่ทำงานด้านหน้าที่กำหนด. กระบวนการนี้ไม่จำเป็นต้องให้ความร้อนแก่ที่จับโดยเจตนาจนถึงอุณหภูมิที่ชุบแข็งเท่าเดิม.
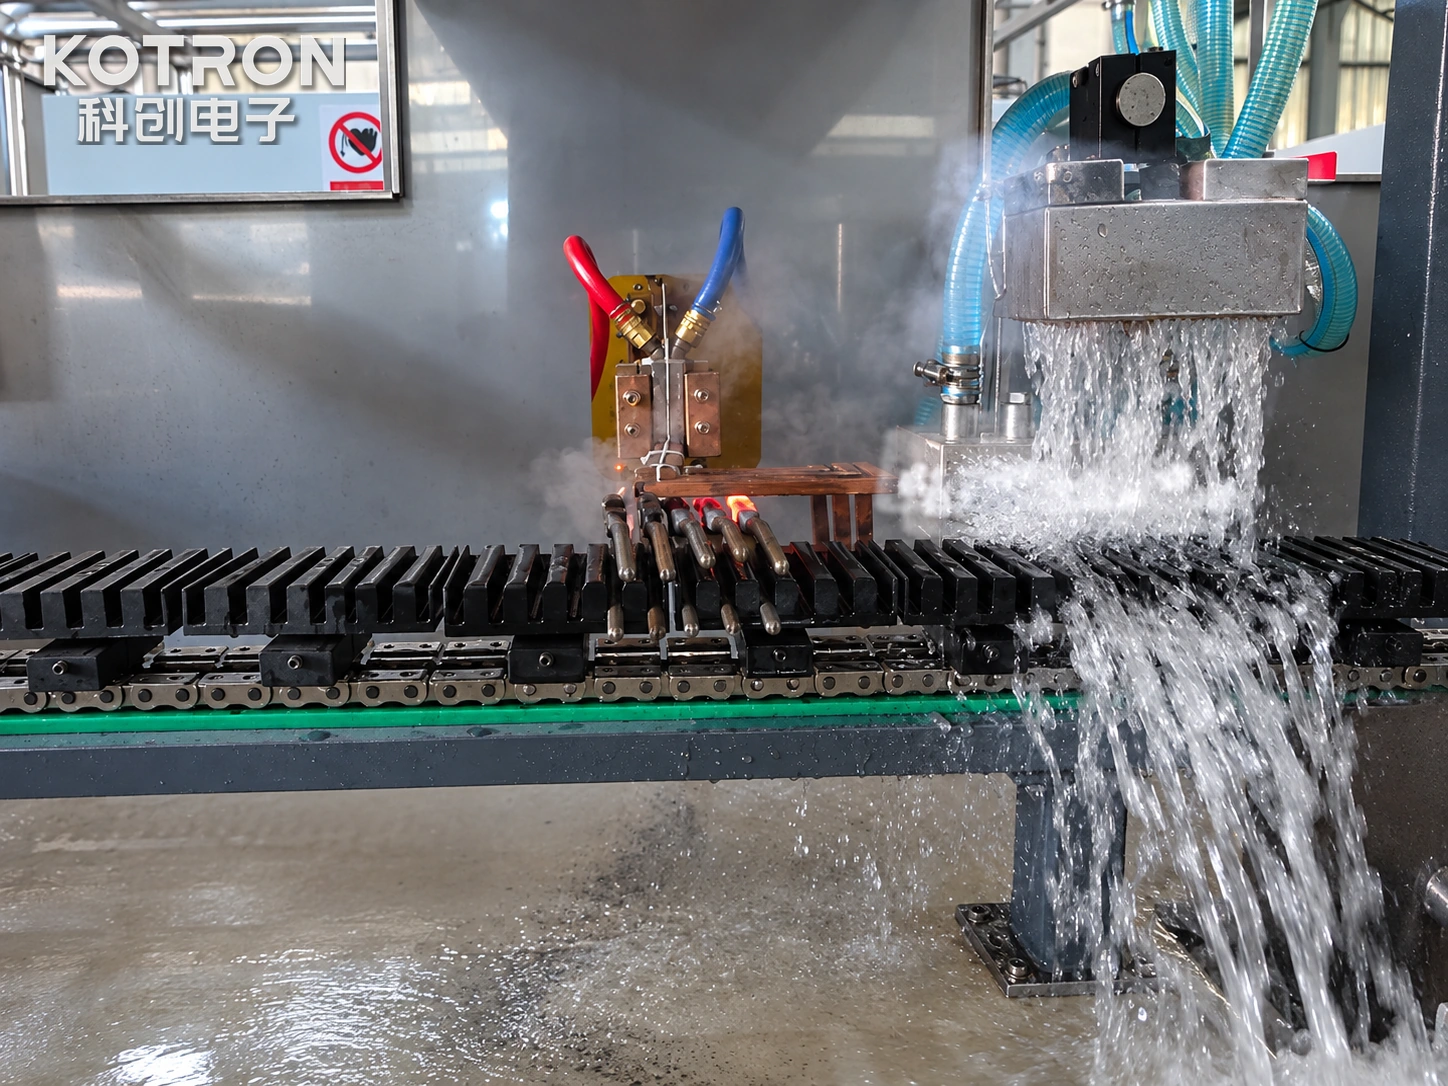
พื้นที่ทำความร้อนเฉพาะจุดและตำแหน่งตัวเหนี่ยวนำสำหรับปากคีม.
การออกแบบตัวเหนี่ยวนำสำหรับเรขาคณิตของขากรรไกร
หลักการ ชุดทำความร้อนแบบเหนี่ยวนำ จะต้องส่งความร้อนไปยังบริเวณที่ต้องการโดยปล่อยให้ชิ้นงานผ่านสถานีแปรรูป.
ความกว้างของขากรรไกร, ความหนา, โปรไฟล์และการวางแนวมีอิทธิพลต่อรูปร่างตัวเหนี่ยวนำที่ต้องการและตำแหน่งของตัวเหนี่ยวนำที่สัมพันธ์กับชิ้นงาน. ต้องพิจารณาระยะห่างที่มีอยู่รอบกลไกการขนส่งด้วย.
สำหรับคีมที่มีรูปทรงปากคีบต่างกัน, การจัดตำแหน่งตัวเหนี่ยวนำและชิ้นงานอาจต้องมีการปรับหรือเปลี่ยนใหม่. ความเข้ากันได้จะพิจารณาจากช่วงของชิ้นส่วนที่พิจารณาในระหว่างการออกแบบเครื่องจักร.
ข้อกำหนดด้านพื้นที่แข็งตัวและกระบวนการ
รูปแบบการทำความร้อนจะถูกสร้างขึ้นรอบๆ พื้นผิวการทำงานที่ลูกค้ากำหนด. ขึ้นอยู่กับการออกแบบของคีม, ซึ่งอาจเกี่ยวข้องกับการยึดพื้นผิว, บริเวณกรามหยักหรือคมตัด.
คุณลักษณะเหล่านี้มีรูปทรงที่แตกต่างกัน และไม่ควรถือเป็นการใช้งานที่เหมือนกัน.
สภาวะการให้ความร้อนที่ต้องการถูกกำหนดจากวัสดุชิ้นงาน, พื้นที่ชุบแข็งเป้าหมายและความแข็งหรือความลึกของเคสที่ระบุ, ในกรณีที่เกี่ยวข้อง.
สภาวะการชุบแข็งขั้นสุดท้ายขึ้นอยู่กับทั้งวงจรการให้ความร้อนแบบเหนี่ยวนำและรอบถัดไป กระบวนการดับ. การตั้งค่าที่จำเป็นควรสร้างขึ้นโดยผ่านการทดลองและการตรวจสอบกระบวนการที่เหมาะสม.
Ⅲ. การขนส่งชิ้นงานอย่างต่อเนื่องและการชุบแข็งแบบสเปรย์
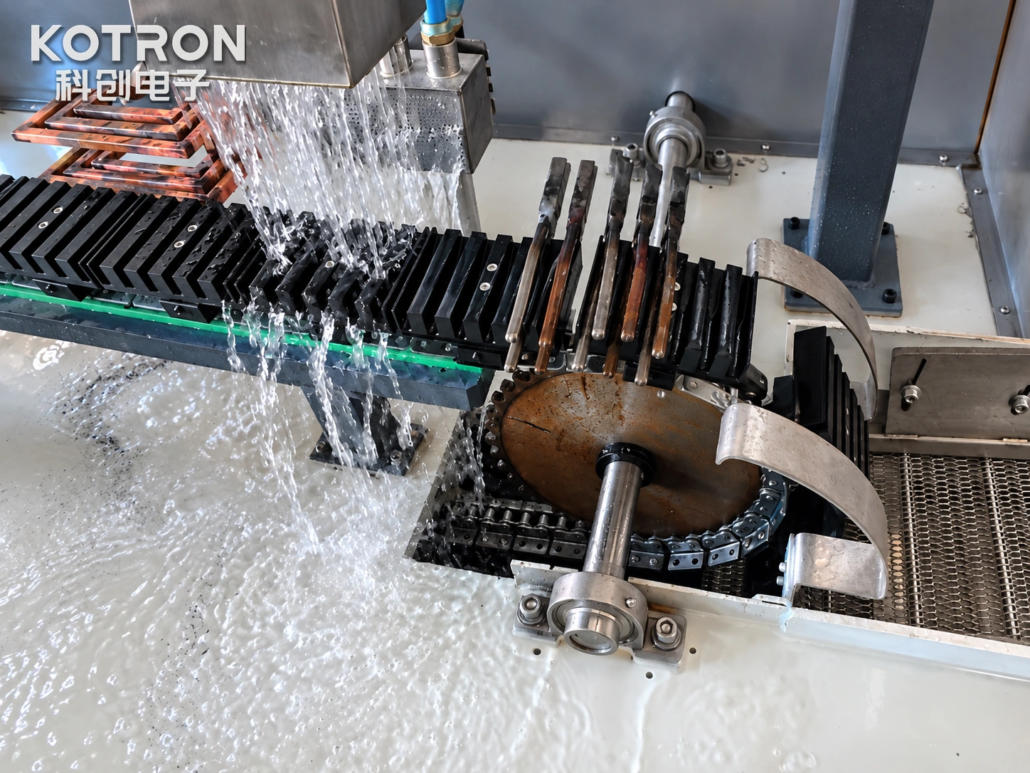
สายการผลิตใช้ระบบนำทาง กลไกการขนส่ง เพื่อพกคีมผ่านบริเวณที่ทำการรักษา.
ในการจัดที่แสดงให้เห็น, มีการจัดเรียงชิ้นงานหลายชิ้นตามลำดับ, โดยนำเสนอบริเวณการทำงานด้านหน้าไปยังสถานีทำความร้อนแบบเหนี่ยวนำ.
การวางตำแหน่งและการเคลื่อนย้ายชิ้นงาน
กลไกการเคลื่อนย้ายจะต้องรักษาความสัมพันธ์ที่ต้องการระหว่างปากคีมและตัวเหนี่ยวนำในระหว่างการทำความร้อน.
ระยะห่างของชิ้นงาน, รูปทรงรองรับและการเคลื่อนที่ในการเคลื่อนที่จะพิจารณาร่วมกันเมื่อพัฒนาโครงร่างเครื่องจักร.
สำหรับการออกแบบคีมแบบใหม่, การจัดตำแหน่งที่ต้องการขึ้นอยู่กับรูปร่างของศีรษะ, ขนาดโดยรวมและตำแหน่งของพื้นผิวที่จะรับการบำบัด.
การประสานความร้อนและการดับ
หลักการ สเปรย์ดับ ส่วนจะถูกวางตำแหน่งหลังพื้นที่ทำความร้อนแบบเหนี่ยวนำตามเส้นทางการประมวลผล.
การทำความร้อนและความเย็นจะต้องประสานกับการเคลื่อนตัวของชิ้นงาน เพื่อให้พื้นที่ที่เลือกได้รับวงจรความร้อนตามที่ต้องการ.
ปัจจัยกระบวนการที่เกี่ยวข้อง ได้แก่ ระยะเวลาการให้ความร้อน, การเคลื่อนตัวผ่านสถานีต่างๆ, ความครอบคลุมของสเปรย์และข้อกำหนดในการทำความเย็นของวัสดุ.
การจัดวางสเปรย์และเงื่อนไขการชุบแข็งถูกกำหนดไว้สำหรับการใช้งานเฉพาะ แทนที่จะถือว่าเหมือนกันสำหรับคีมทั้งหมด.
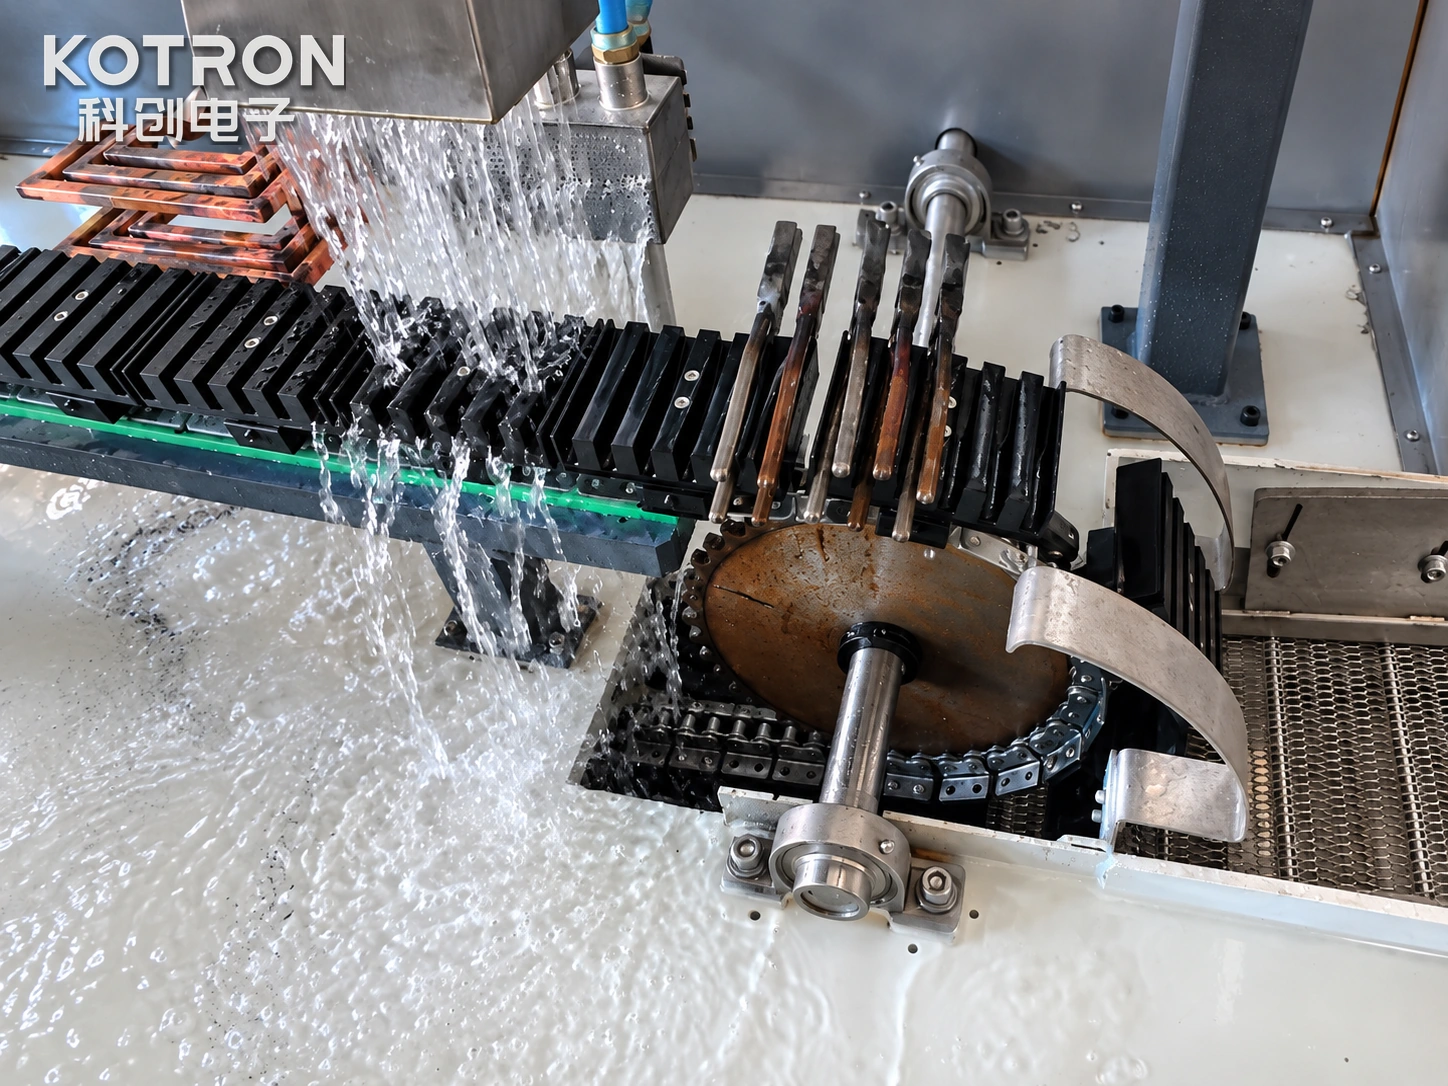
กลไกการดับสเปรย์และการขนส่งชิ้นงาน.
การระบายสายพานลำเลียงแบบตาข่าย
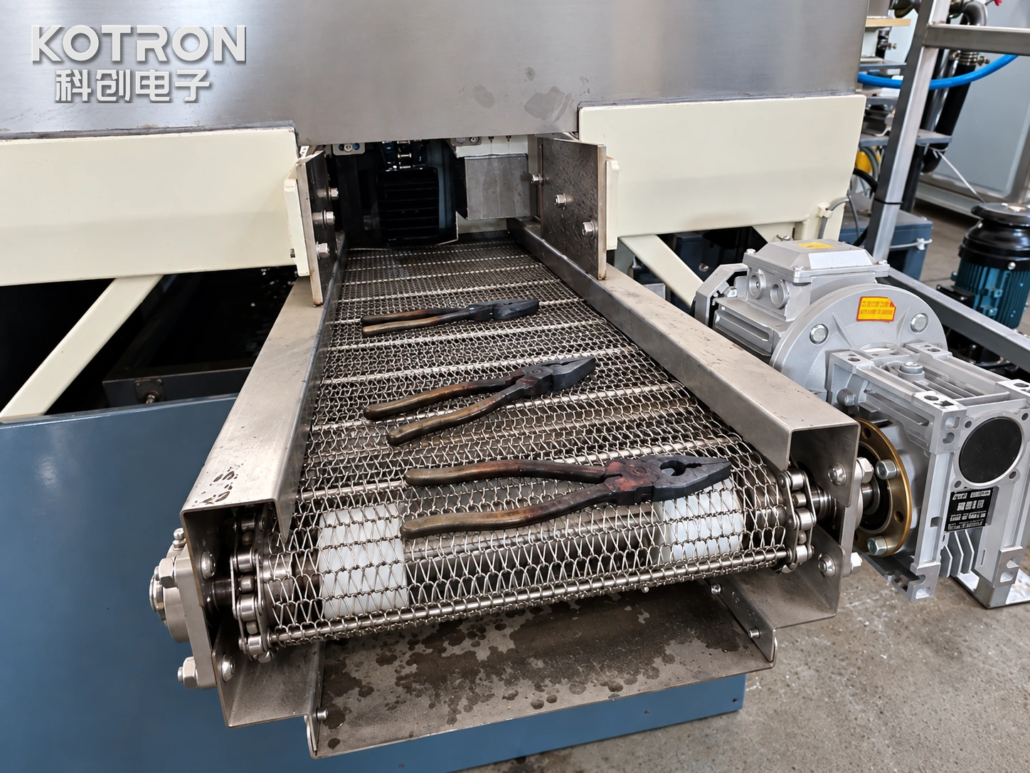
หลังการรักษา, คีมจะถูกถ่ายโอนไปยังสายพานลำเลียงแบบตาข่ายโลหะเพื่อคายประจุ.
สายพานลำเลียงมีส่วนป้อนออกแยกต่างหากสำหรับชิ้นงานที่ผ่านการประมวลผล. รูปแบบและขนาดจะถูกเลือกตามความต้องการในการจัดการของสายการผลิต.
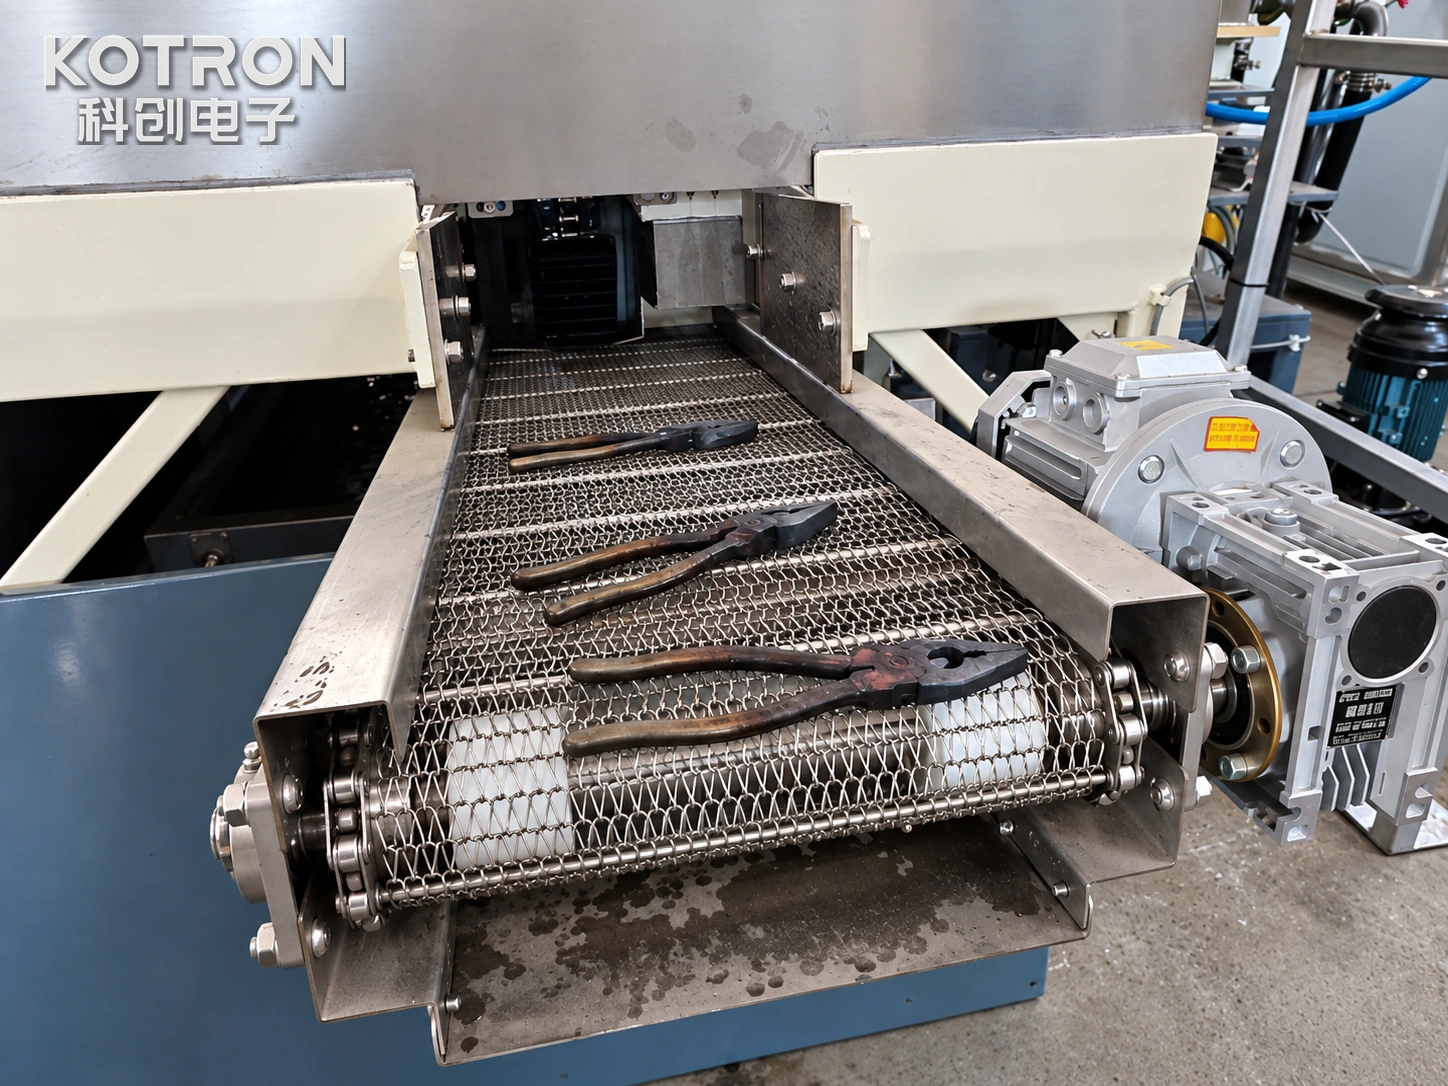
สายพานลำเลียงแบบตาข่ายพร้อมคีมแปรรูป.
Ⅳ. การกำหนดค่าและการปรับแต่งเครื่อง
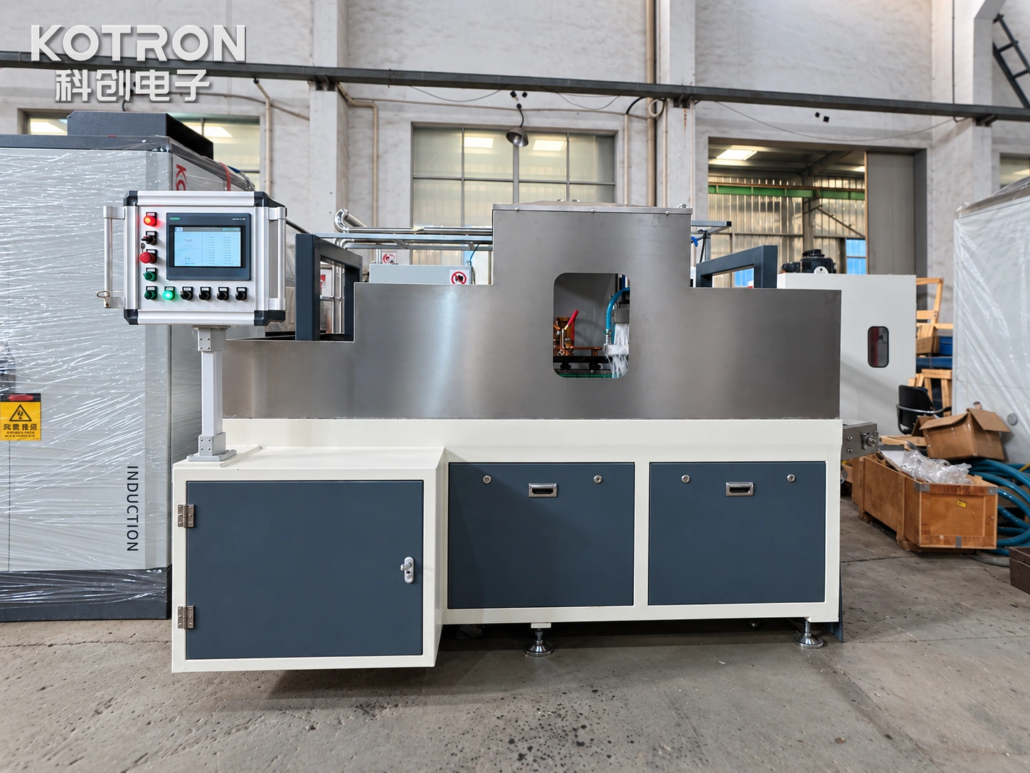
Kechuang พัฒนาอุปกรณ์ชุบแข็งแบบเหนี่ยวนำด้วยคีมเป็นระบบบูรณาการ, การรวมแหล่งจ่ายไฟเหนี่ยวนำเข้ากับชุดทำความร้อน, การเคลื่อนย้ายชิ้นงานและการจัดเรียงการดับ.
เครื่องที่สาธิตการใช้งาน อย่างต่อเนื่อง การขนส่งแบบมีไกด์และการดับด้วยสเปรย์. การกำหนดค่าโครงการอื่นๆ จะได้รับการประเมินตามชิ้นงานและลำดับการผลิตที่ต้องการ.
ส่วนประกอบของระบบหลัก
| ส่วนประกอบ | ข้อควรพิจารณาเกี่ยวกับฟังก์ชันและการกำหนดค่า |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | เลือกตามภาระความร้อน, วัสดุ, ข้อกำหนดตัวเหนี่ยวนำและกระบวนการ |
| ตัวเหนี่ยวนำแบบกำหนดเอง | ออกแบบมาให้รอบๆ บริเวณกรามของเป้าหมายและมีระยะห่างในการปฏิบัติงาน |
| ส่วนรองรับและคำแนะนำของชิ้นงาน | วางตำแหน่งคีมระหว่างการเคลื่อนที่ผ่านสถานีทำความร้อน |
| กลไกการขนส่ง | เคลื่อนย้ายชิ้นงานตามลำดับการประมวลผล |
| ระบบสเปรย์ดับ | ใช้กระบวนการทำความเย็นที่ระบุหลังจากการทำความร้อนแบบเหนี่ยวนำ |
| การปลดปล่อยสายพานลำเลียง | ย้ายชิ้นงานที่ผ่านการบำบัดออกจากส่วนการประมวลผล |
| การควบคุมเครื่องจักร | ประสานงานการทำความร้อนและการเคลื่อนย้ายชิ้นงาน; ฟังก์ชั่นการควบคุมถูกกำหนดโดยโครงการ |
การกำหนดค่าแหล่งจ่ายไฟและความร้อน
เลือกกำลังไฟและความถี่ในการทำงานตามรูปแบบการทำความร้อนที่ต้องการ, วัสดุชิ้นงาน, ขนาดและการออกแบบตัวเหนี่ยวนำ.
หลักการ แหล่งจ่ายไฟเหนี่ยวนำ เพียงอย่างเดียวไม่ได้กำหนดผลการชุบแข็ง. ตัวเหนี่ยวนำ, ตำแหน่งของชิ้นงาน, วงจรการทำความร้อนและสภาวะการดับจะต้องได้รับการประเมินเป็นกระบวนการที่สมบูรณ์.
ข้อกำหนดด้านระบบอัตโนมัติและการผลิต
การจัดการระบบอัตโนมัติที่เหมาะสมขึ้นอยู่กับขั้นตอนการผลิตที่ต้องการ.
สำหรับระบบชุบแข็งคีมแบบใช้สายพานลำเลียง, การเคลื่อนย้ายการขนส่งและวงจรการทำความร้อนจำเป็นต้องทำงานประสานกัน. ฟังก์ชั่นการจัดการเพิ่มเติม, เช่น การโหลดหรือการรวบรวมอัตโนมัติ, มีการระบุแยกกันตามความจำเป็น.
กำลังการผลิต, การเปลี่ยนชิ้นงานและช่วงของคีมที่เข้ากันได้ควรได้รับการประเมินในระหว่างการเลือกอุปกรณ์ แทนที่จะพิจารณาจากโครงร่างเครื่องจักรเพียงอย่างเดียว.
Ⅴ. ขอเครื่องชุบแข็งแบบเหนี่ยวนำด้วยคีมแบบกำหนดเอง
Kechuang นำเสนอเครื่องชุบแข็งแบบเหนี่ยวนำแบบกำหนดเองและโซลูชั่นในสายการผลิตสำหรับผู้ผลิตคีมที่ต้องการการรักษาพื้นผิวการทำงานของขากรรไกรเฉพาะที่.
สำหรับการประเมินอุปกรณ์เบื้องต้น, กรุณาระบุ:
— ภาพวาดชิ้นงานหรือรูปถ่าย
— วัสดุหรือเกรดเหล็ก
— ขนาดหลักและรูปทรงของขากรรไกร
— พื้นที่ทำความร้อนและชุบแข็งที่จำเป็น
— ปริมาณการผลิตหรือข้อกำหนดรอบการผลิตที่คาดหวัง
หากได้ระบุไว้แล้ว, ความแข็งเป้าหมาย, นอกจากนี้ยังสามารถรวมข้อกำหนดความลึกของเคสและการตรวจสอบที่มีประสิทธิภาพได้อีกด้วย.
ทีมวิศวกรของเราสามารถตรวจสอบชิ้นงานและเสนอระบบทำความร้อนแบบเหนี่ยวนำที่เหมาะสมได้, กลไกการขนส่ง, การกำหนดค่าการดับสเปรย์และเค้าโครงอุปกรณ์.
ขอเครื่องชุบแข็งแบบเหนี่ยวนำด้วยคีมแบบกำหนดเอง
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
คีมแบบไหนที่เครื่องนี้สามารถชุบแข็งได้?
ระบบนี้ได้รับการพัฒนาสำหรับคีมและเครื่องมือแบบปากจับที่เข้ากันได้, รวมถึงพื้นผิวที่จับได้, บริเวณกรามหยักและขอบตัด. ความเข้ากันได้ขึ้นอยู่กับรูปทรงของขากรรไกร, ขนาดโดยรวมและตำแหน่งของพื้นผิวที่จะรับการบำบัด.
ด้ามจับแข็งเกินไปหรือไม่?
ไม่ใช่. อุปกรณ์จะเน้นการให้ความร้อนไปที่พื้นที่ทำงานด้านหน้าที่ระบุของขากรรไกร. ที่จับยังคงอยู่นอกโซนทำความร้อนหลัก และไม่จำเป็นต้องมีอุณหภูมิการชุบแข็งเท่าเดิม.
เครื่องสามารถใช้คีมขนาดต่างๆ ได้หรือไม่?
สำหรับรูปทรงขากรรไกรที่แตกต่างกัน, การจัดตำแหน่งตัวเหนี่ยวนำและชิ้นงานอาจต้องมีการปรับหรือเปลี่ยนใหม่. ช่วงของชิ้นส่วนที่เข้ากันได้ถูกสร้างขึ้นในระหว่างการออกแบบเครื่องจักร.
ผลการชุบแข็งจะพิจารณาอย่างไร?
สภาวะการชุบแข็งขั้นสุดท้ายขึ้นอยู่กับทั้งวงจรการให้ความร้อนแบบเหนี่ยวนำและกระบวนการดับที่ตามมา. การตั้งค่าที่จำเป็นสร้างขึ้นจากการทดลองและการตรวจสอบกระบวนการ, รวมถึงความแข็งของเป้าหมายและความลึกของตัวเรือนตามความเหมาะสม.
สิ่งที่คุณต้องเตรียมใบเสนอราคา?
ภาพวาดชิ้นงานหรือรูปถ่าย, วัสดุหรือเกรดเหล็ก, ขนาดหลักและรูปทรงของขากรรไกร, พื้นที่ทำความร้อนและชุบแข็งที่ต้องการ, และปริมาณการผลิตหรือข้อกำหนดรอบการผลิตที่คาดหวัง. สามารถรวมความแข็งของเป้าหมายและความลึกของเคสได้หากระบุไว้.