钳口自动感应淬火机
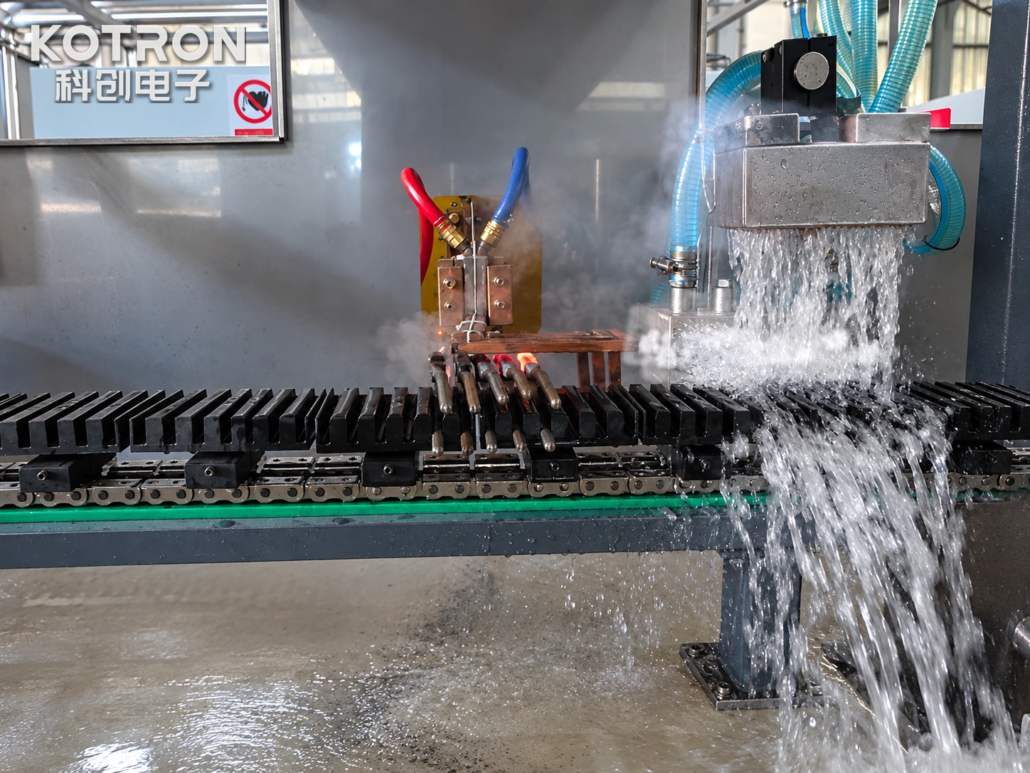
Ⅰ. 自动钳口感应淬火运行中
视频: 钳口连续感应加热和喷淋淬火, 然后由网带输送机卸料.
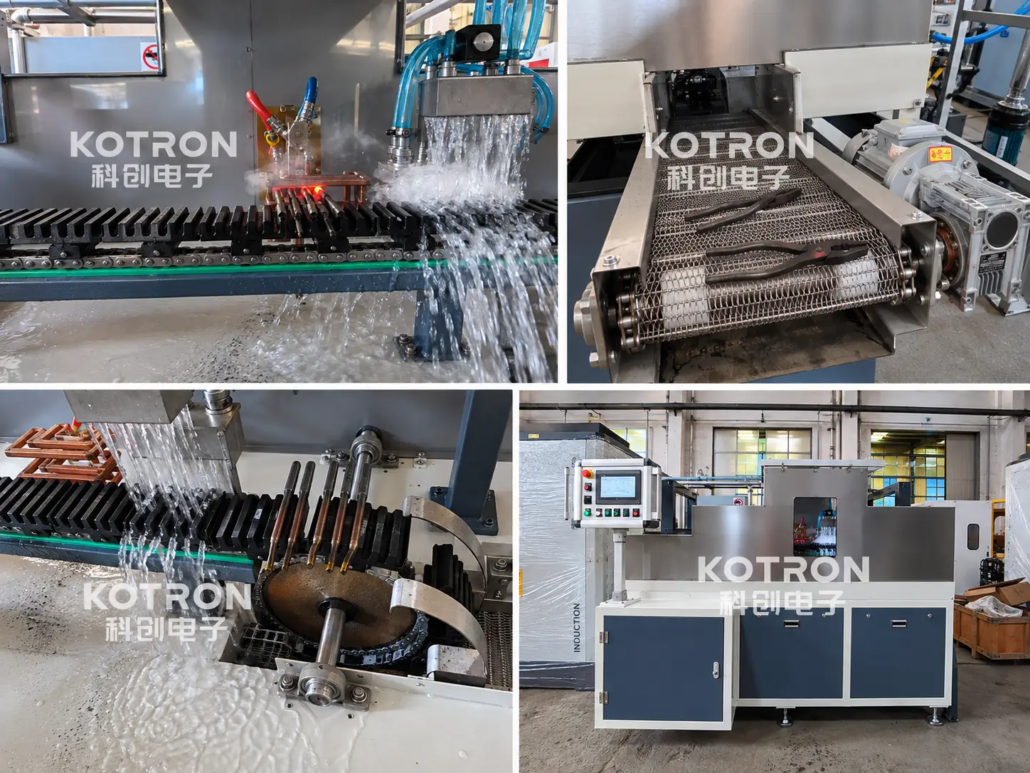
操作镜头显示多把钳子由引导运输机构运送通过封闭的加工区域.
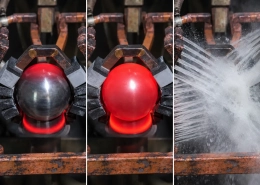
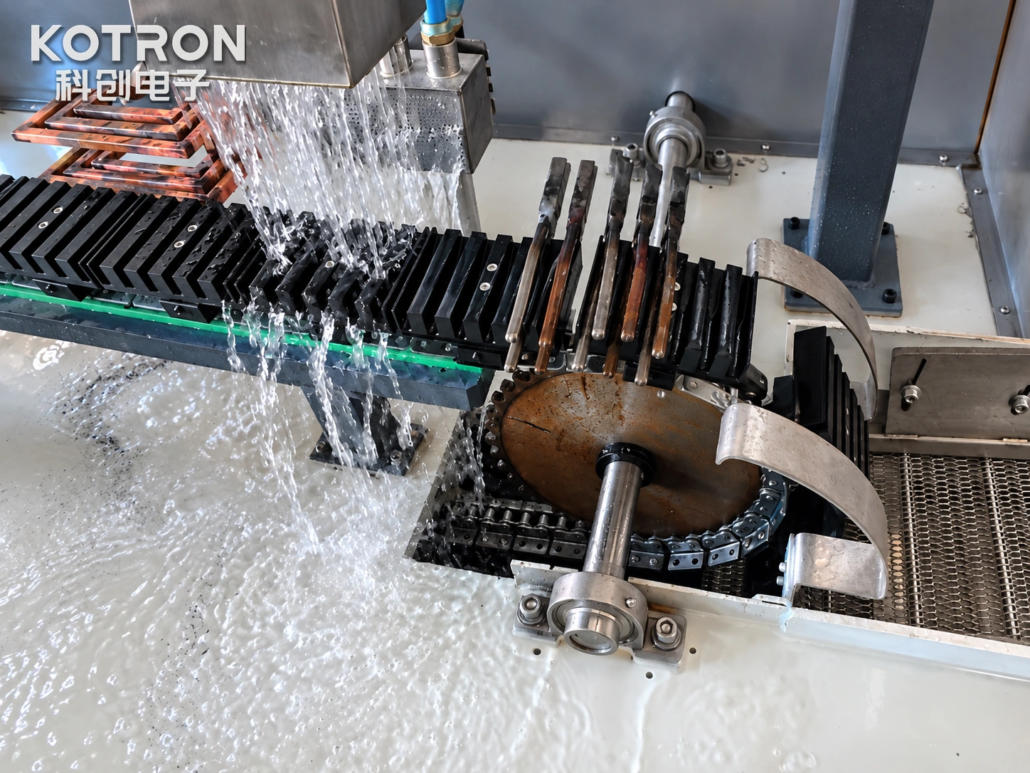
在供暖站, 钳子的前工作部分穿过感应加热区域. 下巴附近可见局部红热区域, 而手柄仍位于主要加热区之外.
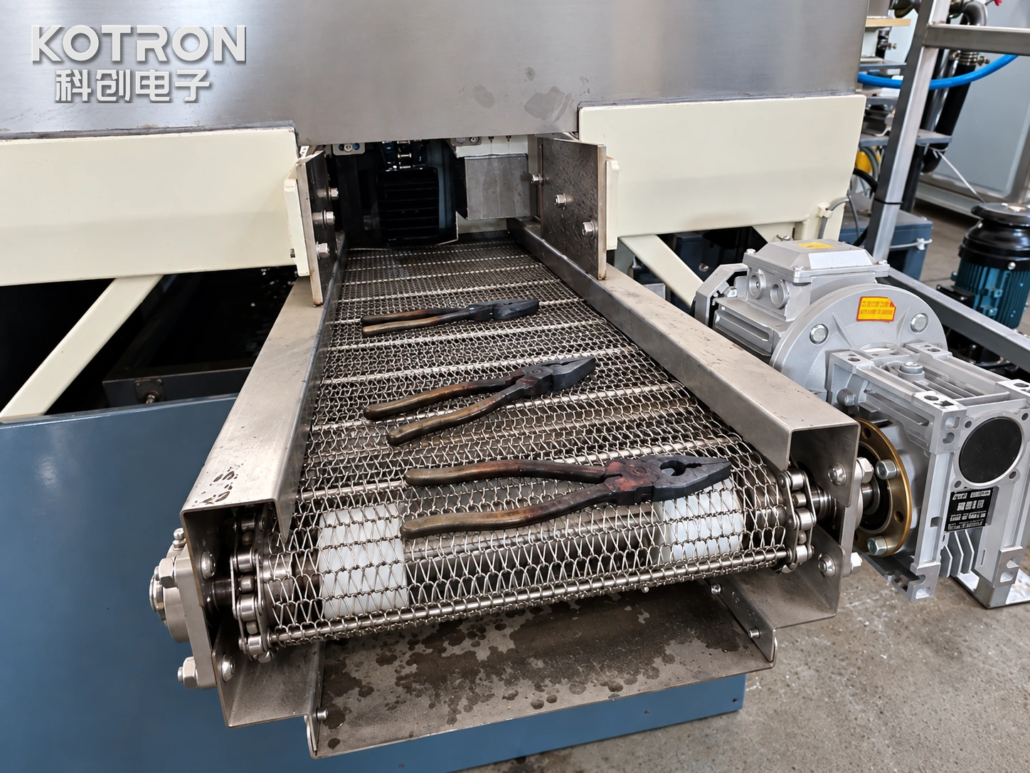
然后工件通过相邻的喷淋淬火部分, 冷却液被施加到加热区域. 另一个视图显示钳子正在金属网带输送机上卸料.
这种布置集成了局部加热, 在一条加工线上进行淬火和工件运输.
设备概览
| 物品 | 描述 |
|---|---|
| 设备 | 钳子感应淬火机 |
| 工件 | 钳子和兼容的钳口型工具 |
| 硬化区 | 选定的钳口前工作区域 |
| 工艺 | 局部感应加热和喷淋淬火 |
| 工件移动 | 引导连续运输 |
| 供暖站 | 感应加热组件 |
| 淬火安排 | 喷淋冷却段 |
| 释放 | 金属网带输送机 |
| 应用 | 钳子和手动工具制造 |
Ⅱ. 钳口的局部感应淬火
钳子的工作表面承受夹紧压力, 联系方式和, 对于某些工具设计, 切削负荷. 它们的硬化要求取决于钳口的功能和所使用的材料.
该设备专注于 感应加热 在指定的前工作区域. 该过程不需要有意将手柄加热到相同的硬化温度.
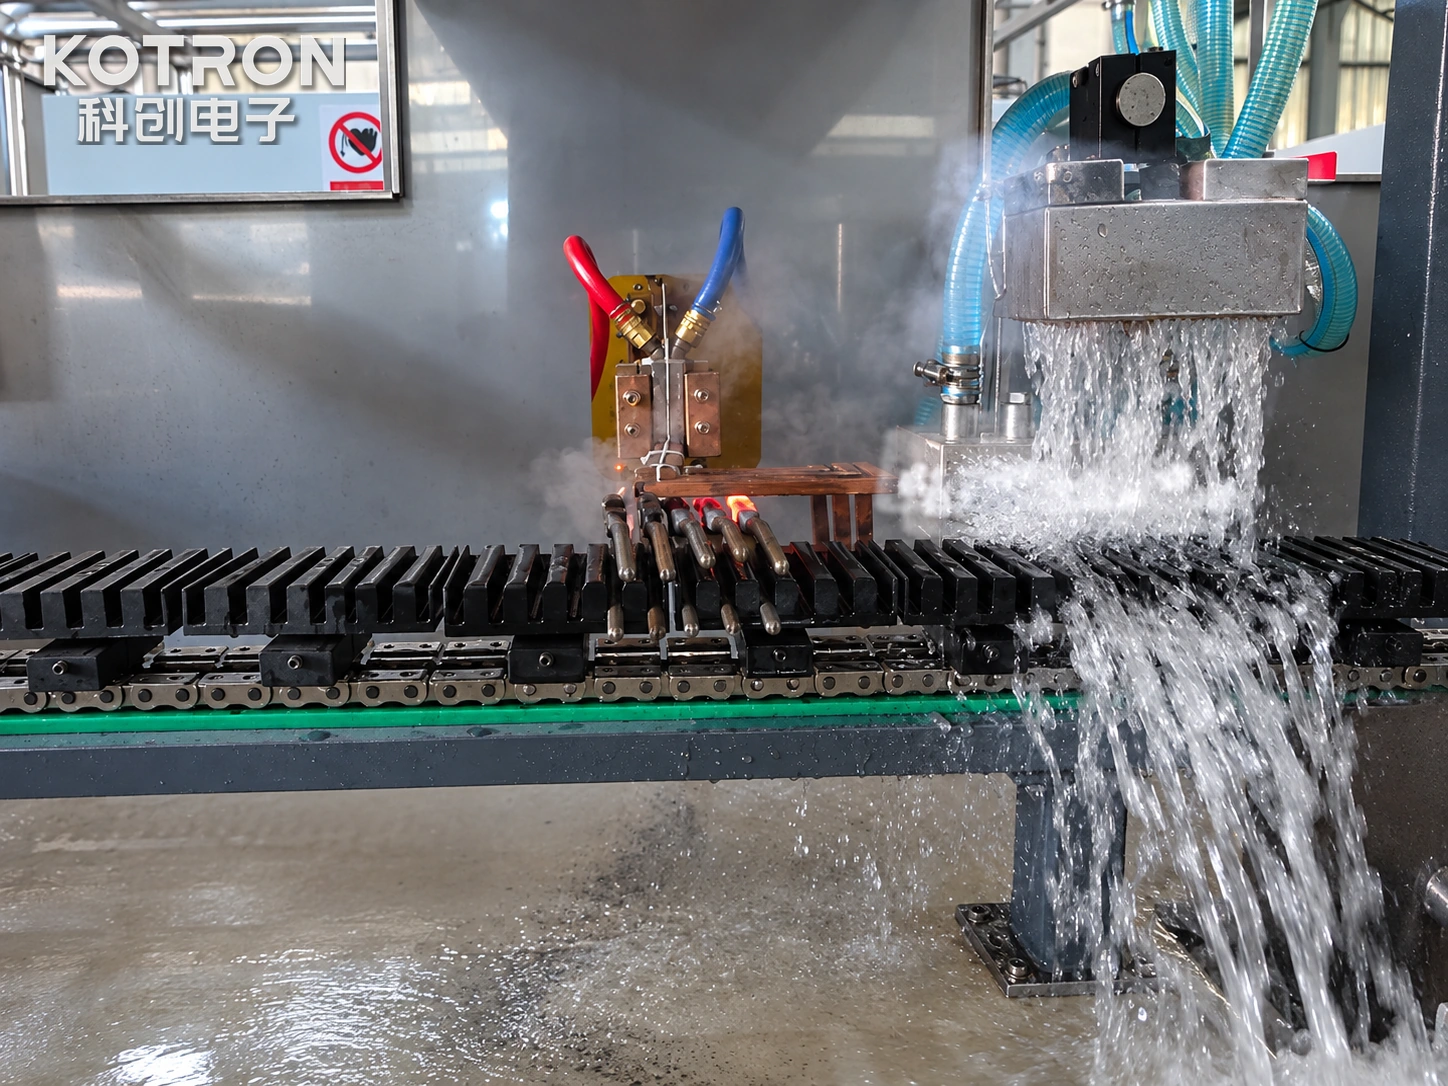
钳口的局部加热区域和感应器位置.
针对钳口几何形状的电感器设计
这些 感应加热组件 必须将热量输送到预定区域,同时允许工件通过加工站.
下巴宽度, 厚度, 轮廓和方向影响所需的感应器形状及其相对于工件的位置. 还必须考虑运输机构周围的可用间隙.
适用于具有不同钳口几何形状的钳子, 感应器和工件定位装置可能需要调整或更换. 兼容性由机器设计过程中考虑的零件范围决定.
硬化区域及工艺要求
加热模式是围绕客户指定的工作表面建立的. 取决于钳子的设计, 这可能涉及抓握表面, 锯齿状钳口区域或切削刃.
这些功能具有不同的几何形状,不应被视为相同的应用程序.
所需的加热条件由工件材料决定, 目标硬化区域和指定硬度或渗碳层深度, 适用时.
最终的硬化条件取决于感应加热周期和随后的加热周期 淬火工艺. 应通过适当的工艺试验和检查来确定所需的设置.
Ⅲ. 连续工件运输和喷雾淬火
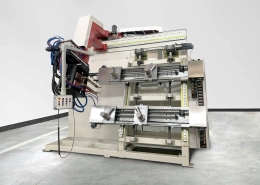
该生产线采用引导式 运输机制 携带钳子穿过治疗区域.
在演示的安排中, 多个工件按顺序固定, 其前部工作区域朝向感应加热站.
工件定位和运输
传输机构必须在加热过程中保持钳口和感应器之间所需的关系.
工件间距, 开发机器布局时,要同时考虑支撑几何形状和行程运动.
新的钳子设计, 所需的定位布置取决于头部形状, 总体尺寸和待处理表面的位置.
加热和淬火协调
这些 喷淋淬火 部分沿加工路径位于感应加热区域之后.
加热和冷却操作必须与工件移动相协调,以便所选区域接受预期的热循环.
相关工艺因素包括加热持续时间, 通过车站的运动, 喷涂覆盖率和材料的冷却要求.
喷涂布置和淬火条件是针对特定应用而确定的,而不是假定所有钳子都相同.
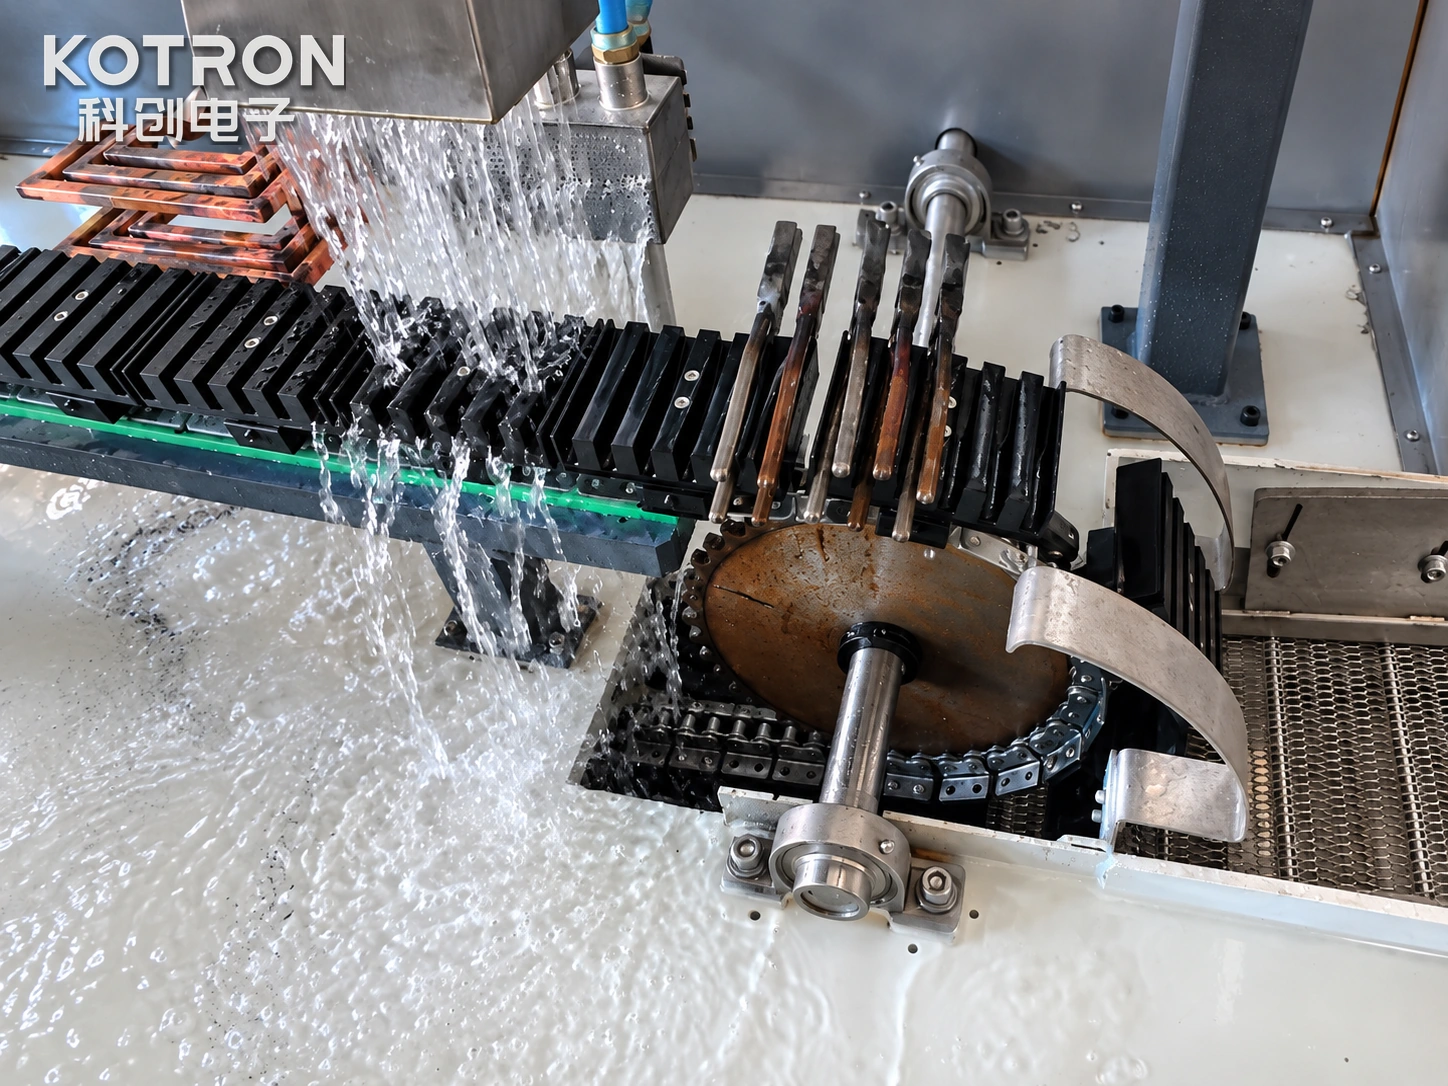
喷淋淬火及工件输送机构.
网带输送机卸料
治疗后, 钳子被转移到金属网带输送机上进行卸料.
输送机为已加工工件提供单独的出料部分. 其布局和尺寸根据生产线的搬运要求来选择.
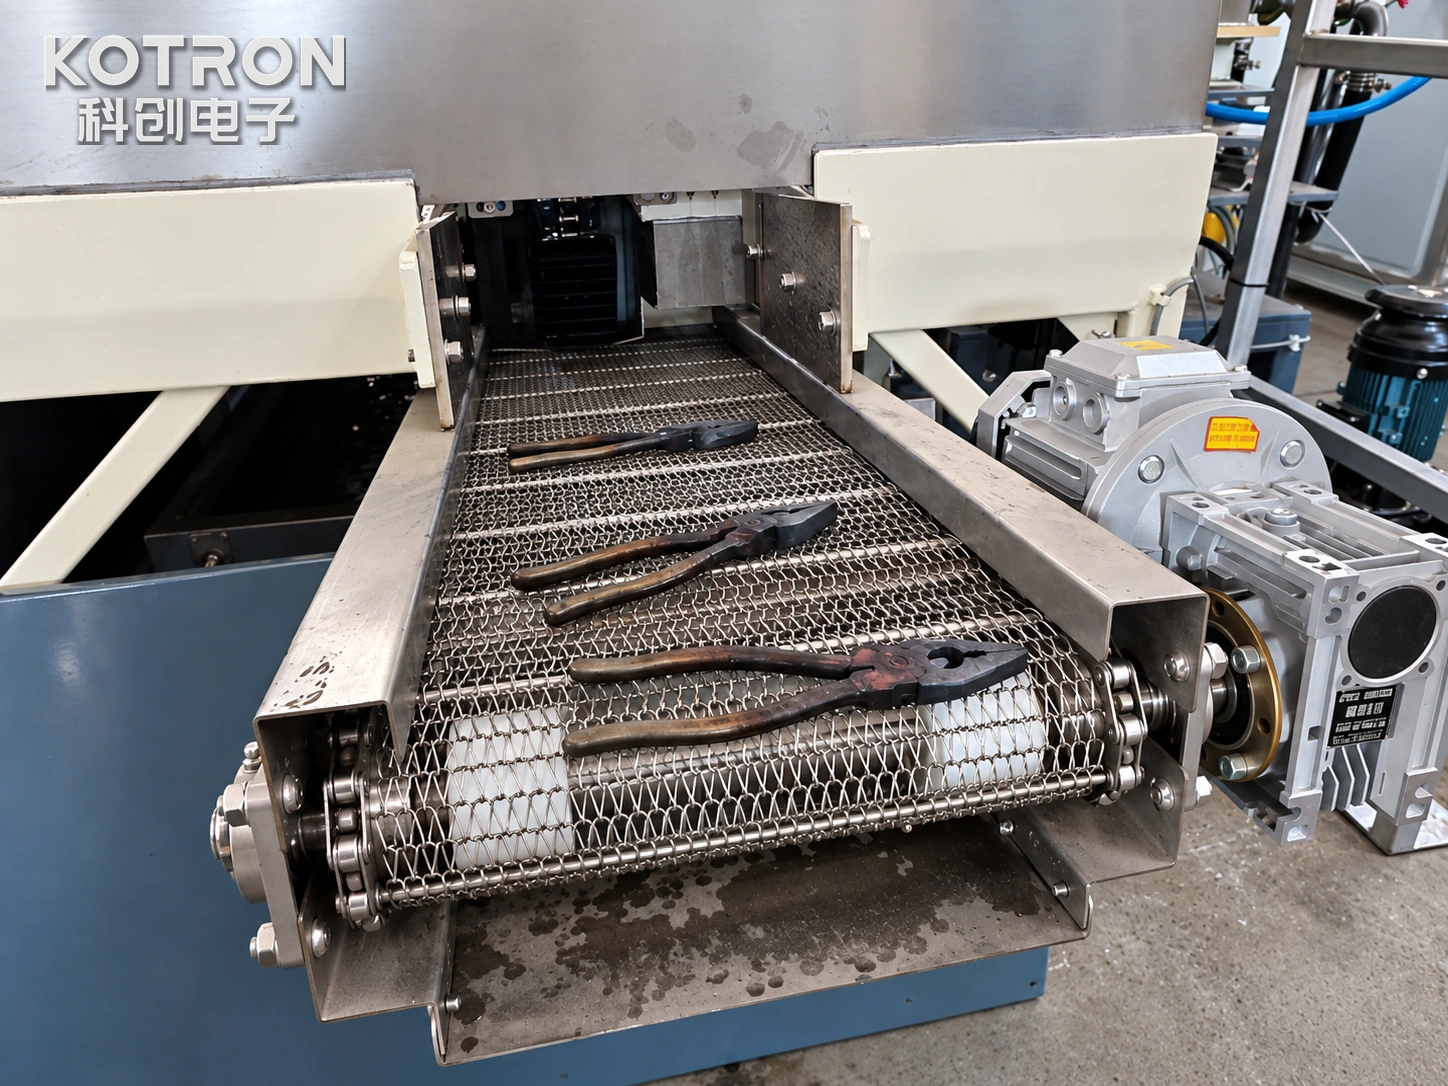
带加工钳子的网带输送机.
Ⅳ. 机器配置和定制
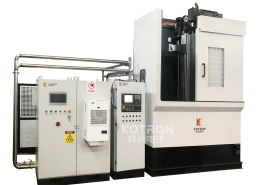
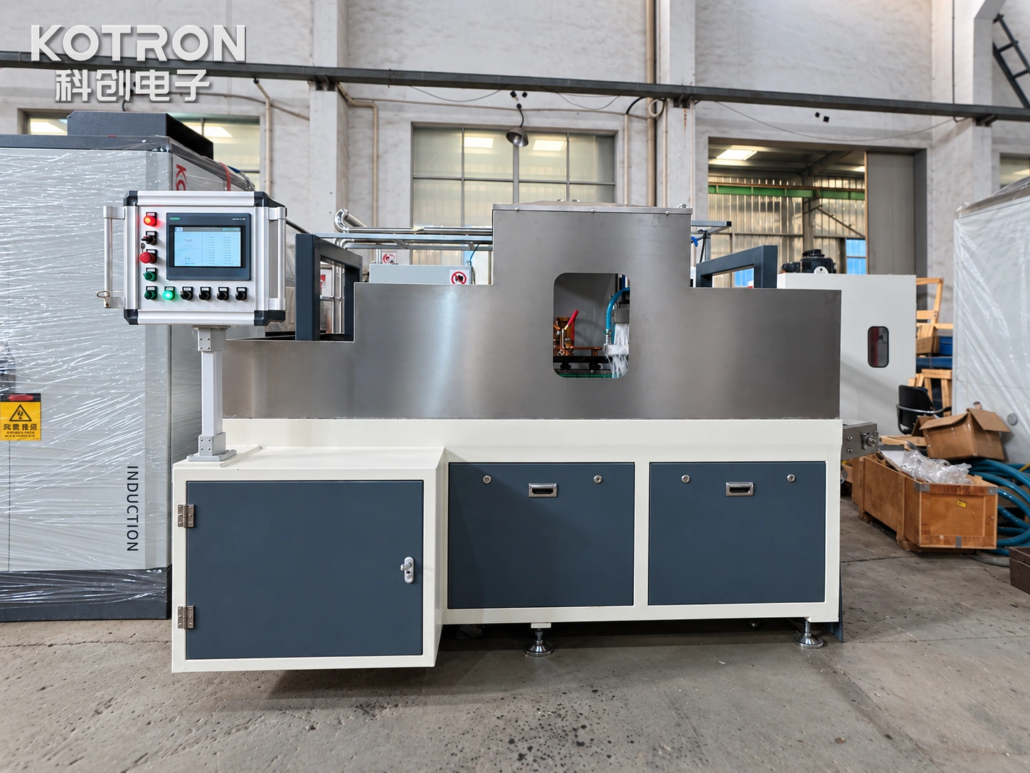
科创开发钳子感应淬火设备集成系统, 将感应电源与加热组件相结合, 工件运输及淬火安排.
演示的机器使用 连续的 引导运输和喷淋淬火. 其他项目配置根据工件和所需的生产顺序进行评估.
主要系统组件
| 组件 | 功能和配置注意事项 |
|---|---|
| 感应电源 | 根据供暖负荷选择, 材料, 电感器及工艺要求 |
| 定制电感 | 围绕目标钳口区域和可用操作间隙设计 |
| 工件支撑和导轨 | 在穿过加热站期间放置钳子 |
| 运输机制 | 通过加工顺序移动工件 |
| 喷雾淬火系统 | 感应加热后应用指定的冷却工艺 |
| 输送机卸料 | 将已处理的工件从加工部分转移出去 |
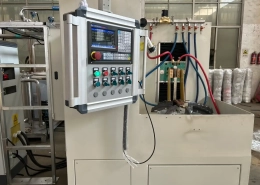
| 机器控制 | 协调加热操作和工件移动; 控制功能由项目定义 |
电源和加热配置
根据所需加热模式选择功率和工作频率, 工件材料, 尺寸和电感设计.
这些 感应电源 单独并不能决定硬化结果. 电感器, 工件位置, 加热循环和淬火条件必须作为一个完整的过程进行评估.
自动化和生产要求
适当的自动化布置取决于预期的生产流程.
用于基于传送带的钳子硬化系统, 运输运动和加热循环需要协调运行. 附加处理功能, 例如自动加载或收集, 需要时单独指定.
生产能力, 工件转换和兼容钳子的范围应在设备选择期间进行评估,而不是仅根据机器布局进行假设.
Ⅴ. 请求定制钳子感应淬火机
科创为需要钳口工作面局部处理的钳子制造商提供定制化感应淬火机床和生产线解决方案.
用于初步设备评估, 请提供:
— 工件图纸或照片
— 材质或钢种
— 主要尺寸和钳口几何形状
— 所需的加热和硬化面积
— 预期生产数量或周期要求
如果已经指定, 目标硬度, 还可以包括有效渗碳深度和检查要求.
我们的工程团队可以审查工件并提出适当的感应加热布置, 运输机制, 喷淋淬火配置及设备布置.
常见问题解答
单击问题以展开答案.
该机能淬火哪些钳子设计?
该系统专为钳子和兼容的钳口式手动工具而开发, 包括抓握表面, 锯齿状钳口区域和切削刃. 兼容性取决于钳口的几何形状, 总体尺寸和待处理表面的位置.
手柄也加硬了吗?
不. 设备将加热集中在钳口的指定前工作区域. 手柄保持在主加热区之外,不需要达到相同的硬化温度.
机器可以运行不同尺寸的钳子吗?
适用于不同的钳口几何形状, 感应器和工件定位装置可能需要调整或更换. 兼容零件的范围是在机器设计期间确定的.
硬化结果如何确定?
最终硬化条件取决于感应加热周期和随后的淬火工艺. 通过工艺试验和检查确定所需的设置, 包括目标硬度和渗碳深度(如适用).
准备报价需要什么?
工件图纸或照片, 材料或钢种, 主要尺寸和钳口几何形状, 所需的加热和硬化面积, 以及预期的生产数量或周期要求. 如果有指定,还可以包括目标硬度和渗碳深度.