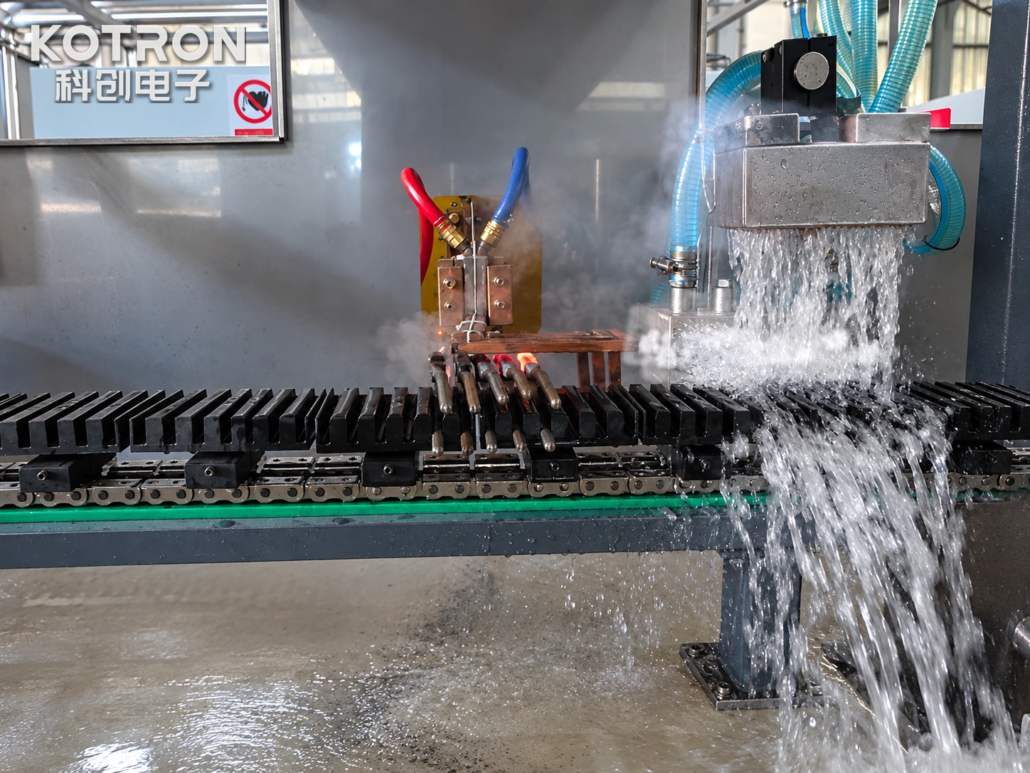
آلة تصلب الحث الأوتوماتيكية للفكين كماشة
Ⅰ. Automatic Pliers Jaw Induction Hardening in Operation
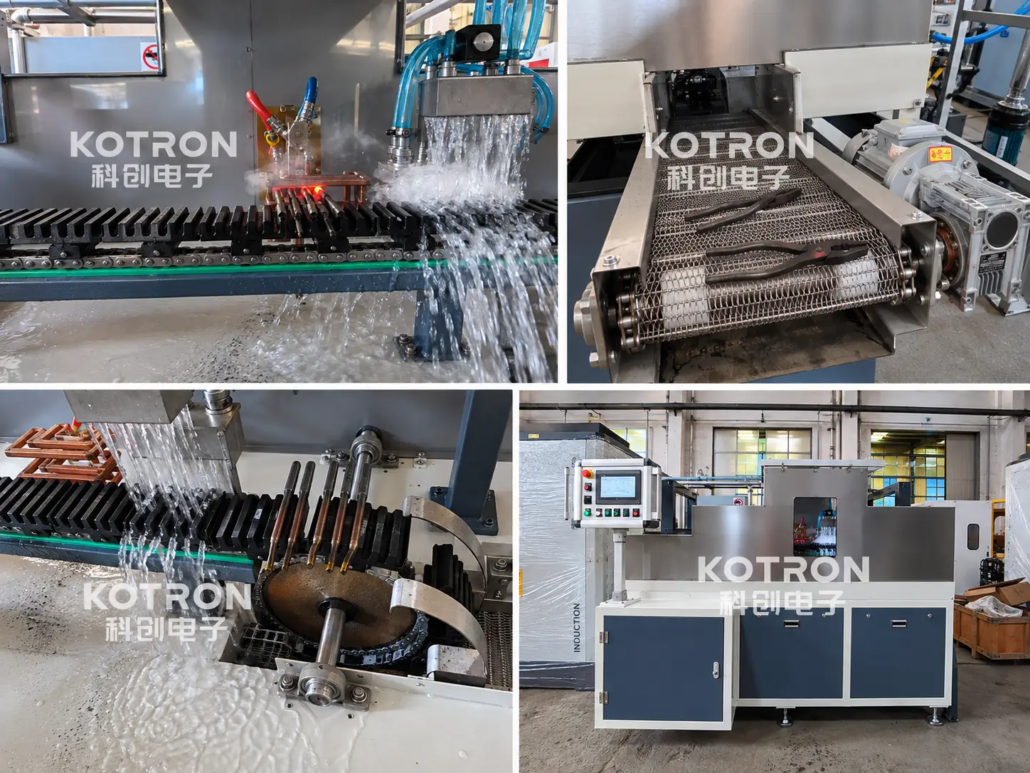
Video: Continuous induction heating and spray quenching of pliers jaws, followed by mesh-belt conveyor discharge.
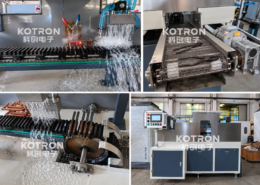
The operating footage shows multiple pliers carried through an enclosed processing area by a guided transport mechanism.
At the heating station, the front working portions of the pliers pass through the induction heating area. A localized red-hot region is visible near the jaws, while the handles remain outside the primary heating zone.
The workpieces then pass through an adjacent spray quenching section, حيث يتم تطبيق سائل التبريد على المنطقة الساخنة. منظر آخر يظهر كماشة يتم تفريغها على حزام ناقل شبكي معدني.
يدمج هذا الترتيب التدفئة الموضعية, التبريد ونقل الشغل داخل خط معالجة واحد.
نظرة عامة على المعدات
| غرض | وصف |
|---|---|
| المعدات | كماشة آلة تصلب التعريفي |
| الشغل | كماشة وأدوات فكية متوافقة |
| منطقة تصلب | منطقة العمل الأمامية المختارة للفكين |
| عملية | التدفئة التعريفي الموضعية والتبريد بالرش |
| حركة الشغل | النقل المستمر الموجه |
| محطة التدفئة | التجمع التدفئة التعريفي |
| ترتيب التبريد | قسم التبريد بالرش |
| تسريح | ناقل بحزام شبكي معدني |
| التطبيق | صناعة الكماشات والأدوات اليدوية |
Ⅱ. تصلب الحث الموضعي للفكين كماشة
أسطح عمل الكماشات تخضع لضغط الإمساك, الاتصال و, لتصميمات أدوات معينة, قطع الأحمال. تعتمد متطلبات تصلبها على وظيفة الفكين والمواد المستخدمة.
تركز هذه المعدات التسخين بالحث في منطقة العمل الأمامية المحددة. لا تتطلب العملية تسخين المقابض عمدًا إلى نفس درجة حرارة التصلب.
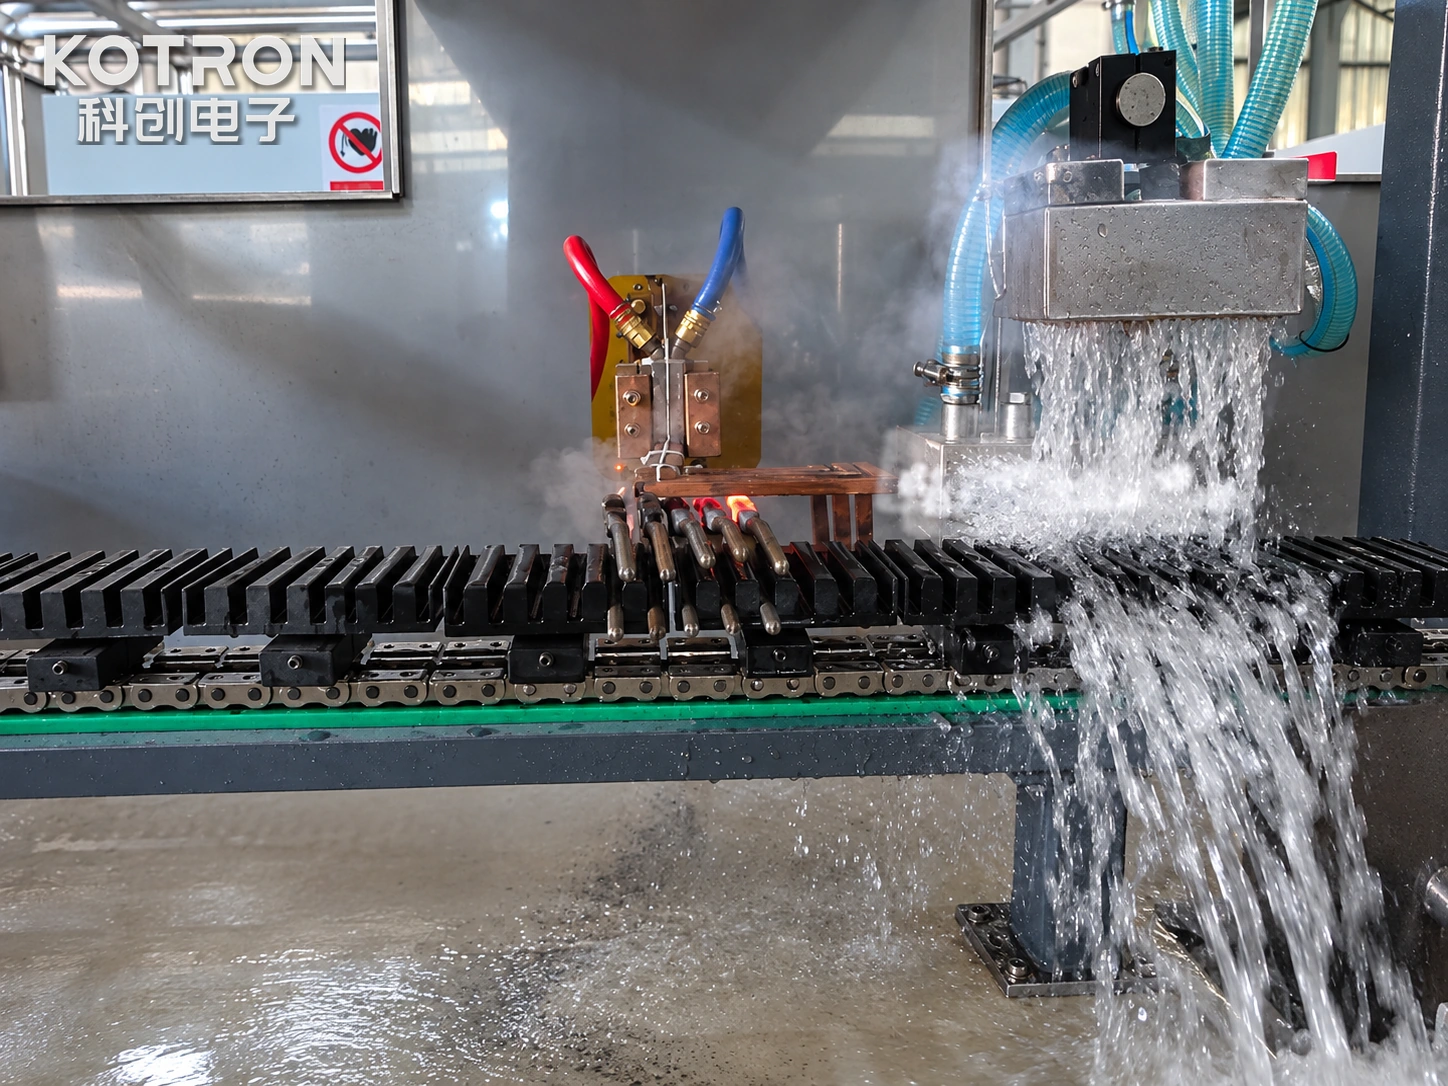
منطقة تسخين موضعية وموضع محث للفكين كماشة.
تصميم مغو لهندسة الفك
ثم يقوم التجمع التدفئة التعريفي يجب أن يقوم بتوصيل الحرارة إلى المنطقة المقصودة مع السماح لقطع العمل بالمرور عبر محطة المعالجة.
عرض الفك, سماكة, يؤثر المظهر الجانبي والاتجاه على شكل المحث المطلوب وموضعه بالنسبة لقطعة العمل. ويجب أيضًا مراعاة التخليص المتاح حول آلية النقل.
للكماشة ذات الأشكال الهندسية المختلفة للفك, قد يحتاج ترتيب تحديد موضع المحث وقطعة العمل إلى تعديل أو استبدال. يتم تحديد التوافق من خلال نطاق الأجزاء التي تم أخذها في الاعتبار أثناء تصميم الماكينة.
منطقة التصلب ومتطلبات العملية
يتم إنشاء نمط التسخين حول سطح العمل المحدد للعميل. اعتمادا على تصميم كماشة, قد يتضمن ذلك سطحًا قابضًا, منطقة الفك المسننة أو الحافة المتطورة.
تحتوي هذه الميزات على أشكال هندسية مختلفة ولا ينبغي معاملتها على أنها تطبيقات متطابقة.
يتم تحديد ظروف التسخين المطلوبة من مادة الشغل, منطقة التصلب المستهدفة والصلابة المحددة أو عمق العلبة, حيثما ينطبق ذلك.
تعتمد الحالة الصلبة النهائية على كل من دورة التسخين التعريفي وما يليها عملية التبريد. يجب إنشاء الإعدادات المطلوبة من خلال تجارب وفحص العمليات المناسبة.
Ⅲ. النقل المستمر لقطع العمل والتبريد بالرش
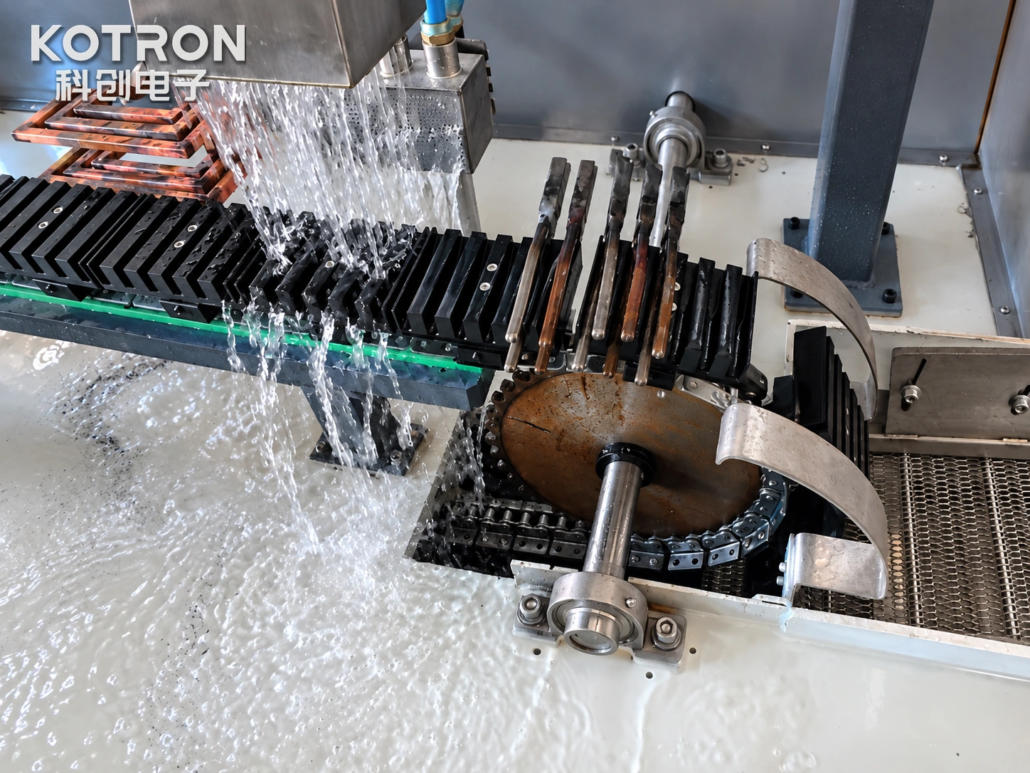
يستخدم خط الإنتاج موجهًا آلية النقل لحمل الكماشات عبر منطقة العلاج.
في الترتيب المبين, يتم عقد قطع عمل متعددة بالتسلسل, مع مناطق العمل الأمامية المقدمة نحو محطة التسخين التعريفي.
تحديد موضع قطع العمل ونقلها
يجب أن تحافظ آلية النقل على العلاقة المطلوبة بين فك الكماشة والمحث أثناء التسخين.
تباعد الشغل, يتم أخذ هندسة الدعم وحركة السفر في الاعتبار معًا عند تطوير تخطيط الماكينة.
لتصميم كماشة جديدة, يعتمد ترتيب تحديد المواقع المطلوب على شكل الرأس, الأبعاد الكلية وموقع الأسطح المراد معالجتها.
تنسيق التدفئة والتبريد
ثم يقوم إخماد الرش يتم وضع القسم بعد منطقة التسخين التعريفي على طول مسار المعالجة.
يجب أن يتم تنسيق عمليات التسخين والتبريد مع حركة قطعة العمل بحيث تتلقى المنطقة المحددة الدورة الحرارية المقصودة.
وتشمل عوامل العملية ذات الصلة مدة التسخين, الحركة عبر المحطات, تغطية الرش ومتطلبات التبريد للمادة.
يتم تحديد ترتيبات الرش وشروط التبريد لتطبيق معين بدلاً من افتراض أنها متطابقة لجميع الكماشات.
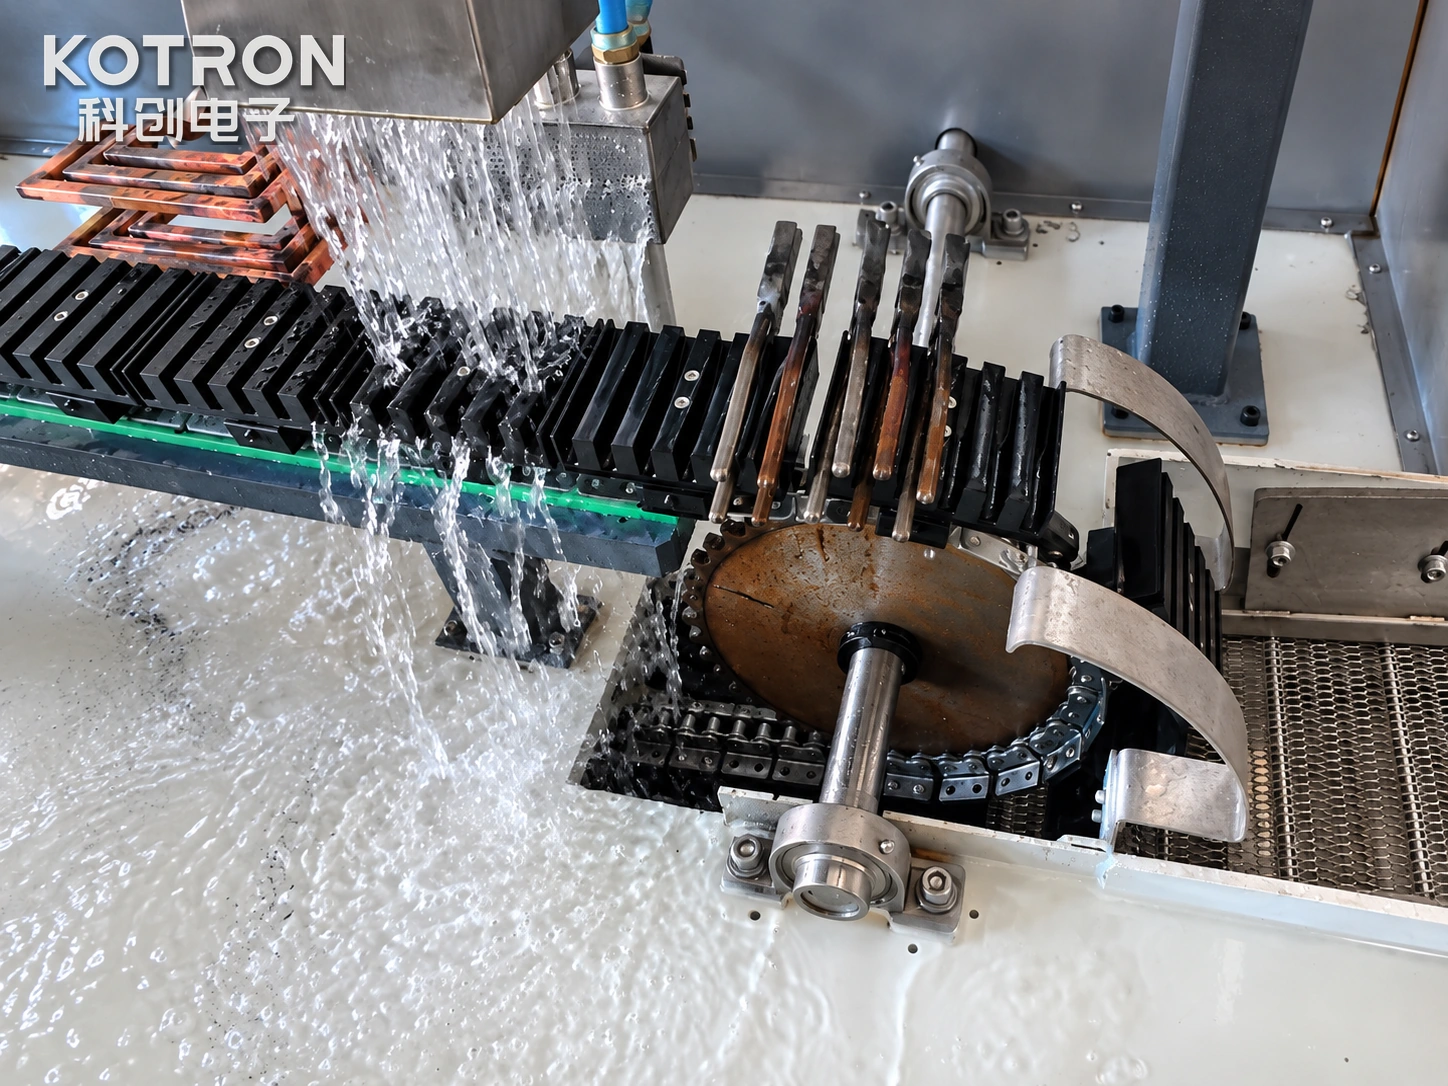
آلية تبريد الرذاذ ونقل قطع العمل.
تفريغ الحزام الناقل الشبكي
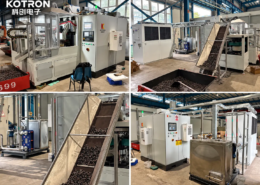
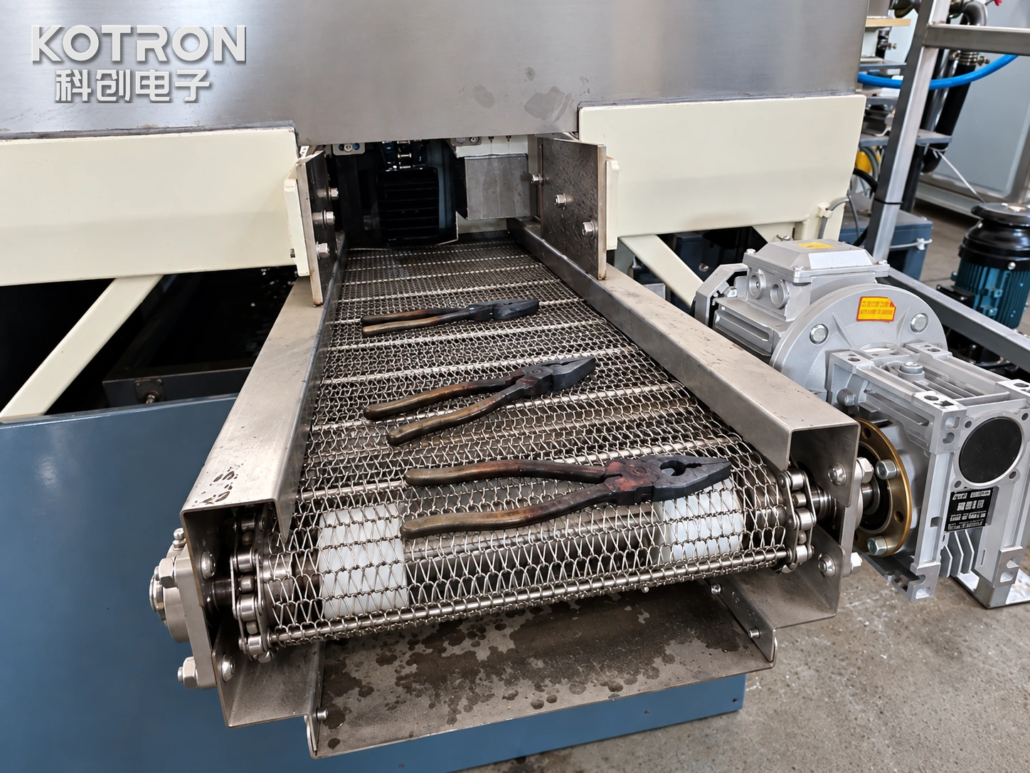
بعد العلاج, يتم نقل الكماشات إلى حزام ناقل شبكي معدني لتفريغها.
يوفر الناقل قسمًا منفصلاً للتغذية لقطع العمل المعالجة. يتم اختيار تصميمه وأبعاده وفقًا لمتطلبات المعالجة لخط الإنتاج.
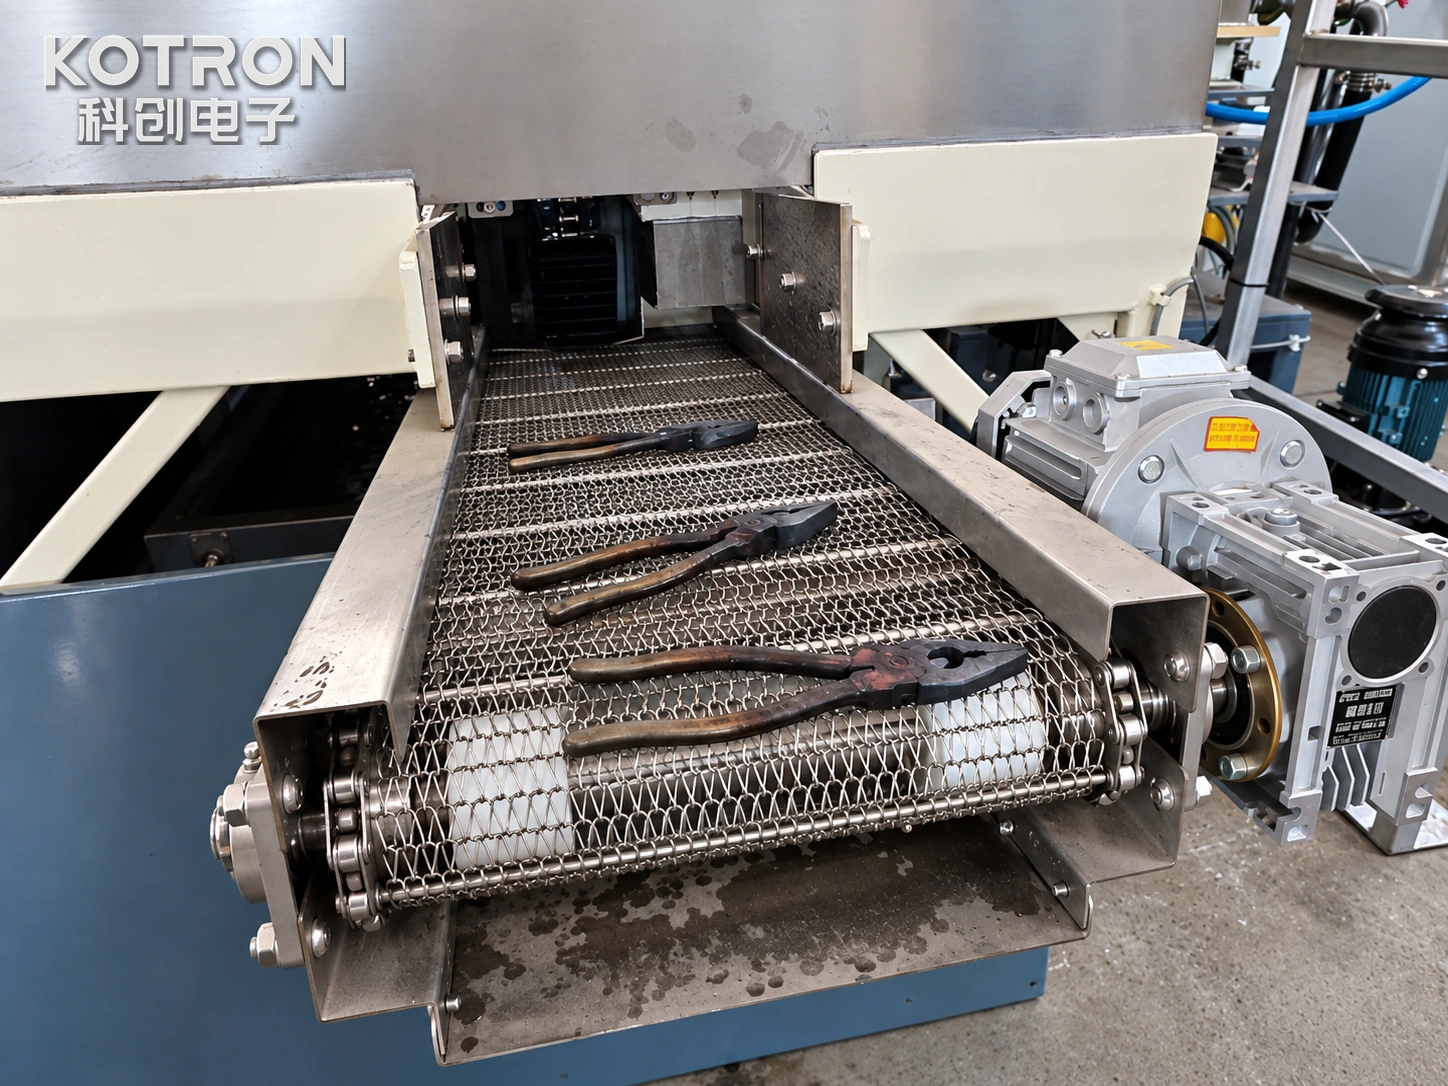
ناقل بحزام شبكي مع كماشة معالجة.
Ⅳ. تكوين الجهاز والتخصيص
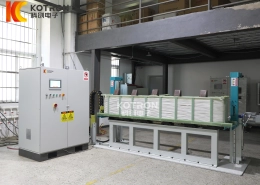
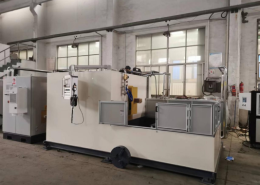
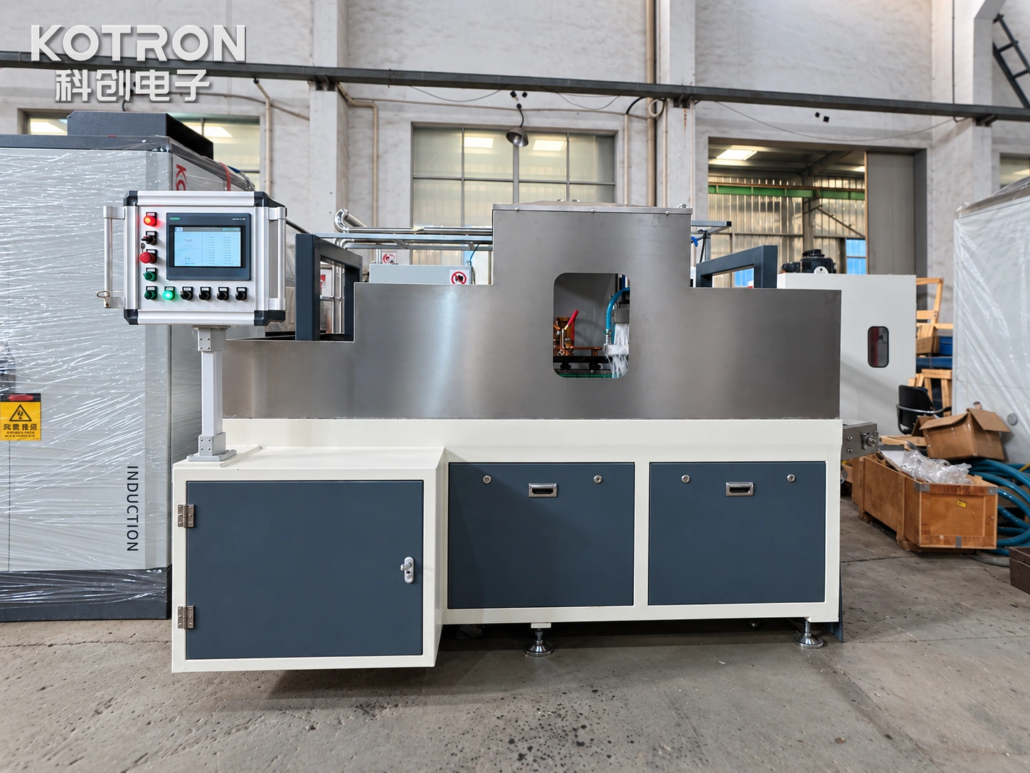
قامت شركة Kechuang بتطوير معدات التقسية بالحث كماشة كنظام متكامل, الجمع بين مصدر الطاقة التعريفي مع مجموعة التدفئة, نقل الشغل وترتيب التبريد.
يستخدم الجهاز الموضح مستمر النقل الموجه والتبريد بالرش. يتم تقييم تكوينات المشروع الأخرى وفقًا لقطعة العمل وتسلسل الإنتاج المطلوب.
مكونات النظام الرئيسية
| المكون | اعتبارات الوظيفة والتكوين |
|---|---|
| مزود الطاقة بالحث | يتم اختياره وفقًا لحمل التسخين, المادة, مغو ومتطلبات العملية |
| مغو مخصص | مصممة حول منطقة الفك المستهدفة ومساحة التشغيل المتاحة |
| يدعم وأدلة الشغل | ضع الكماشات أثناء السفر عبر محطة التدفئة |
| آلية النقل | يتحرك قطع العمل من خلال تسلسل المعالجة |
| نظام التبريد بالرش | يتم تطبيق عملية التبريد المحددة بعد التسخين بالحث |
| تفريغ الناقل | نقل قطع العمل المعالجة بعيداً عن قسم المعالجة |
| ضوابط الآلة | تنسيق عملية التدفئة وحركة الشغل; يتم تحديد وظائف التحكم من قبل المشروع |
تكوين إمدادات الطاقة والتدفئة
يتم اختيار الطاقة وتردد التشغيل وفقًا لنمط التسخين المطلوب, مادة الشغل, الأبعاد وتصميم مغو.
ثم يقوم مزود طاقة التحريض وحده لا يحدد نتيجة التصلب. مغو, وضع قطعة العمل, يجب تقييم دورة التسخين وظروف التبريد كعملية كاملة.
متطلبات الأتمتة والإنتاج
يعتمد ترتيب الأتمتة المناسب على تدفق الإنتاج المقصود.
لنظام تصلب الكماشات القائم على الناقل, يجب أن تعمل حركة النقل ودورة التدفئة بالتنسيق. وظائف معالجة إضافية, مثل التحميل التلقائي أو التجميع, يتم تحديدها بشكل منفصل عند الاقتضاء.
القدرة الإنتاجية, يجب تقييم تغيير قطعة العمل ومجموعة الكماشات المتوافقة أثناء اختيار المعدات بدلاً من افتراضها من تخطيط الماكينة وحده.
Ⅴ. اطلب آلة تصلب بالحث كماشة مخصصة
توفر شركة Kechuang آلات تصلب حثية مخصصة وحلول خطوط إنتاج لمصنعي الكماشات الذين يحتاجون إلى معالجة موضعية لأسطح العمل الفكية.
لتقييم المعدات الأولية, يرجى تقديم:
— رسومات الشغل أو الصور الفوتوغرافية
— المواد أو درجة الصلب
— الأبعاد الرئيسية وهندسة الفك
— منطقة التسخين والتصلب المطلوبة
— كمية الإنتاج المتوقعة أو متطلبات الدورة
إذا تم تحديدها بالفعل, الصلابة المستهدفة, يمكن أيضًا تضمين متطلبات عمق الحالة والتفتيش الفعالة.
يمكن لفريقنا الهندسي مراجعة قطعة العمل واقتراح ترتيب التسخين التعريفي المناسب, آلية النقل, تكوين التبريد بالرش وتخطيط المعدات.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
ما هي تصاميم الكماشات التي يمكن أن تصلب هذه الآلة?
تم تطوير النظام للكماشة والأدوات اليدوية المتوافقة من النوع الفكي, بما في ذلك الأسطح التي تجتاح, مناطق الفك المسننة وحواف القطع. التوافق يعتمد على هندسة الفك, الأبعاد الكلية وموقع الأسطح المراد معالجتها.
هل المقابض متصلبة أيضًا؟?
لا. يقوم الجهاز بتركيز التسخين على منطقة العمل الأمامية المحددة للفكين. تظل المقابض خارج منطقة التسخين الأولية ولا تحتاج إلى الوصول إلى نفس درجة حرارة التصلب.
يمكن للآلة تشغيل كماشة بأحجام مختلفة?
لهندسة الفك المختلفة, قد يحتاج ترتيب تحديد موضع المحث وقطعة العمل إلى تعديل أو استبدال. يتم تحديد نطاق الأجزاء المتوافقة أثناء تصميم الماكينة.
كيف يتم تحديد نتيجة التصلب?
تعتمد الحالة الصلبة النهائية على كل من دورة التسخين التعريفي وعملية التبريد اللاحقة. يتم إنشاء الإعدادات المطلوبة من خلال تجارب العملية والفحص, بما في ذلك صلابة الهدف وعمق الحالة حيثما ينطبق ذلك.
ماذا تحتاج لإعداد الاقتباس?
رسومات الشغل أو الصور الفوتوغرافية, المواد أو الصف الصلب, الأبعاد الرئيسية وهندسة الفك, منطقة التسخين والتصلب المطلوبة, وكمية الإنتاج المتوقعة أو متطلبات الدورة. يمكن أيضًا تضمين صلابة الهدف وعمق الحالة إذا تم تحديد ذلك.