
Magnetische Partikelprüfung nach der Induktionshärtung: Wann wird es benötigt und was kann es erkennen?
Erkennung von oberflächlichen und oberflächennahen Rissen in induktionsgehärteten Stahlteilen
Eine Stahlwelle kann zwar ihre spezifizierte Oberflächenhärte und Härtetiefe erreichen, aber dennoch einen Riss aufweisen. Härtemessungen geben Aufschluss über den Härtezustand an ausgewählten Stellen, nicht, ob die Oberfläche frei von Diskontinuitäten ist.
Magnetpulverprüfung (MPI), auch als Magnetpulverprüfung bekannt (MT), bietet eine Möglichkeit, in ferromagnetischen Materialien auf Oberflächen- und oberflächennahe Diskontinuitäten zu prüfen. Der Einsatz erfolgt an geeigneten induktionsgehärteten Bauteilen, wenn die Rissprüfung Teil der Prüfanforderungen ist.
MPI ist nicht für jedes gehärtete Teil zwingend erforderlich, Es kann auch nicht jede Art von Riss erkennen. Sein Nutzen hängt vom Material ab, die Prüfbedingungen und die Mängel, die mit der Prüfung festgestellt werden sollen.
2. Was kann MPI in induktionsgehärteten Teilen erkennen??
3. Wie funktioniert MPI?, und was die Erkennungszuverlässigkeit beeinflusst?
4. Wann sollte MPI nach der Induktionshärtung durchgeführt werden??
5. Wie sind Hinweise auf magnetische Partikel zu interpretieren??
6. Was stellt MPI fest – und was bedarf noch weiterer Prüfungen??
1. Warum ist nach der Induktionshärtung eine Magnetpulverprüfung erforderlich??
Beim Induktionshärten wird das Werkstück einer schnellen Belastung ausgesetzt, lokale Temperaturänderungen. Beim Erhitzen und Abschrecken, thermische Ausdehnung, Kontraktion und Phasenumwandlungen erzeugen Spannungen im Material.
Wo die Kombination von Materialzustand, Bauteilgeometrie und Prozessbedingungen sind ungünstig, es kann zu Rissen kommen. Schultern, Rillen, Verrundungen und abrupte Abschnittswechsel kann aufgrund lokaler Spannungskonzentrationen und unterschiedlichem Heiz- oder Kühlverhalten besonders empfindlich sein.
Ein Riss führt nicht zwangsläufig zu einer messbaren Härteminderung an der Prüfstelle. Eine Komponente kann daher ihre Härteanforderung erfüllen, während sie eine separate Anforderung an die Oberflächenintegrität nicht erfüllt.
Dies ist der Hauptgrund dafür, dass die Rissprüfung unabhängig von Härte- und Härtetiefenmessungen in Betracht gezogen werden muss.
Wie in besprochen So prüfen Sie induktionsgehärtete Teile, Der fertig ausgehärtete Zustand weist mehrere unterschiedliche Qualitätsmerkmale auf. Keine einzelne Messung deckt alle ab.
Ob MPI erforderlich ist, hängt vom Bauteil ab und nicht nur vom Härteprozess. Für eine hochbelastete Getriebewelle gelten möglicherweise bestimmte Anforderungen an die Rissprüfung, während eine andere induktionsgehärtete Komponente unter Verwendung eines anderen Prüfplans akzeptiert werden kann.
Die technische Zeichnung, Eine Kundenspezifikation oder eine anwendbare Produktnorm sollte die Notwendigkeit von Tests und die Akzeptanzkriterien festlegen.
2. Was kann MPI in induktionsgehärteten Teilen erkennen??
MPI ist in erster Linie eine Methode zum Auffinden oberflächenbrechender Diskontinuitäten. Unter geeigneten Bedingungen, Es kann auch bestimmte Diskontinuitäten sichtbar machen, die sich direkt unter der Oberfläche befinden.
Seine Empfindlichkeit gegenüber unterirdischen Defekten nimmt mit der Tiefe ab, wie beschrieben in ISO 9934-1:2016 — Magnetpulverprüfung: Allgemeine Grundsätze.
Oberflächenrisse
Oberflächenbrechende Risse sind einer der Hauptgründe für den Einsatz von MPI bei induktionsgehärtetem Stahl.
Ein Riss in der Nähe einer Schulter, Eine Nut oder ein verhärteter Übergang kann bei der normalen Sichtprüfung schwer zu erkennen sein. Wenn die Diskontinuität unter den gewählten Prüfbedingungen einen ausreichenden magnetischen Streufluss erzeugt, Magnetische Partikel können entlang der Oberfläche eine sichtbare Markierung bilden.
Die Methode kann den Ort und das scheinbare Ausmaß einer Indikation aufdecken, Es wird jedoch nicht festgestellt, wie der Riss entstanden ist.
Vorhandene Materialmängel
Nicht jede nach dem Härten festgestellte Diskontinuität ist auf die Wärmebehandlung zurückzuführen.
Flächengebunden Schmiedefalten, Nähte und andere Materialbrüche können bereits vor der Induktionserwärmung vorhanden sein. Einige werden nach der Bearbeitung oder Wärmebehandlung deutlicher.
MPI kann diese Mängel aufdecken, Allerdings können weitere Untersuchungen erforderlich sein, um ihre Natur zu bestimmen.
Diese Unterscheidung ist wichtig, wenn ein Hersteller Mängel untersucht, die erstmals bei der Endkontrolle festgestellt wurden. Das Stadium, in dem ein Riss entdeckt wird, ist nicht unbedingt das Stadium, in dem er entstanden ist.
Schleifrisse
Schleifen ist eine weitere mögliche Ursache für Oberflächenschäden.
Induktionsgehärtete Bauteile werden teilweise geschliffen, um ihre Endabmessungen oder Oberflächenbeschaffenheit zu erreichen. Eine übermäßige lokale Erwärmung beim Schleifen kann zur Oberflächenrissbildung führen.
Eine nach dem Schleifen durchgeführte MPI kann solche Risse aufdecken, wenn sie der Inspektionsmethode zugänglich sind. Eine frühere Inspektion, wenn auch zufriedenstellend, kann nicht nachweisen, dass das anschließende Schleifen keinen Schaden verursacht hat.
Was ist mit inneren Rissen??
Konventionelle MPI ist keine zuverlässige Methode zum Auffinden tiefer innerer Risse.
Es können einige oberflächennahe Diskontinuitäten festgestellt werden, aber das Ergebnis hängt von ihrer Tiefe ab, Orientierung, das Material und die Magnetisierungstechnik.
Wo interne Risse ein Problem darstellen, Möglicherweise ist eine andere Inspektionsmethode erforderlich.
Die Thermische Verarbeitung Artikel Quere innere Rissbildung induktionsgehärteter Wellen beschreibt spezielle Schachtrissuntersuchungen, bei denen Ultraschallprüfungen zur Lokalisierung interner Diskontinuitäten eingesetzt wurden.
Diese Fälle verdeutlichen, wie wichtig es ist, die Prüfmethode an den erwarteten Fehlerort anzupassen.
Ein zufriedenstellendes MPI-Ergebnis sollte nicht als Beweis dafür interpretiert werden, dass der gesamte Querschnitt frei von Rissen ist.
3. Wie funktioniert MPI?, und was die Erkennungszuverlässigkeit beeinflusst?
MPI basiert auf der magnetischen Flussstreuung.
Das Werkstück ist magnetisiert, und auf seiner Oberfläche sind magnetische Partikel angebracht. Eine Diskontinuität, die das Magnetfeld unterbricht, kann ein lokales Streufeld erzeugen, Partikel anziehen und eine sichtbare Anzeige erzeugen.
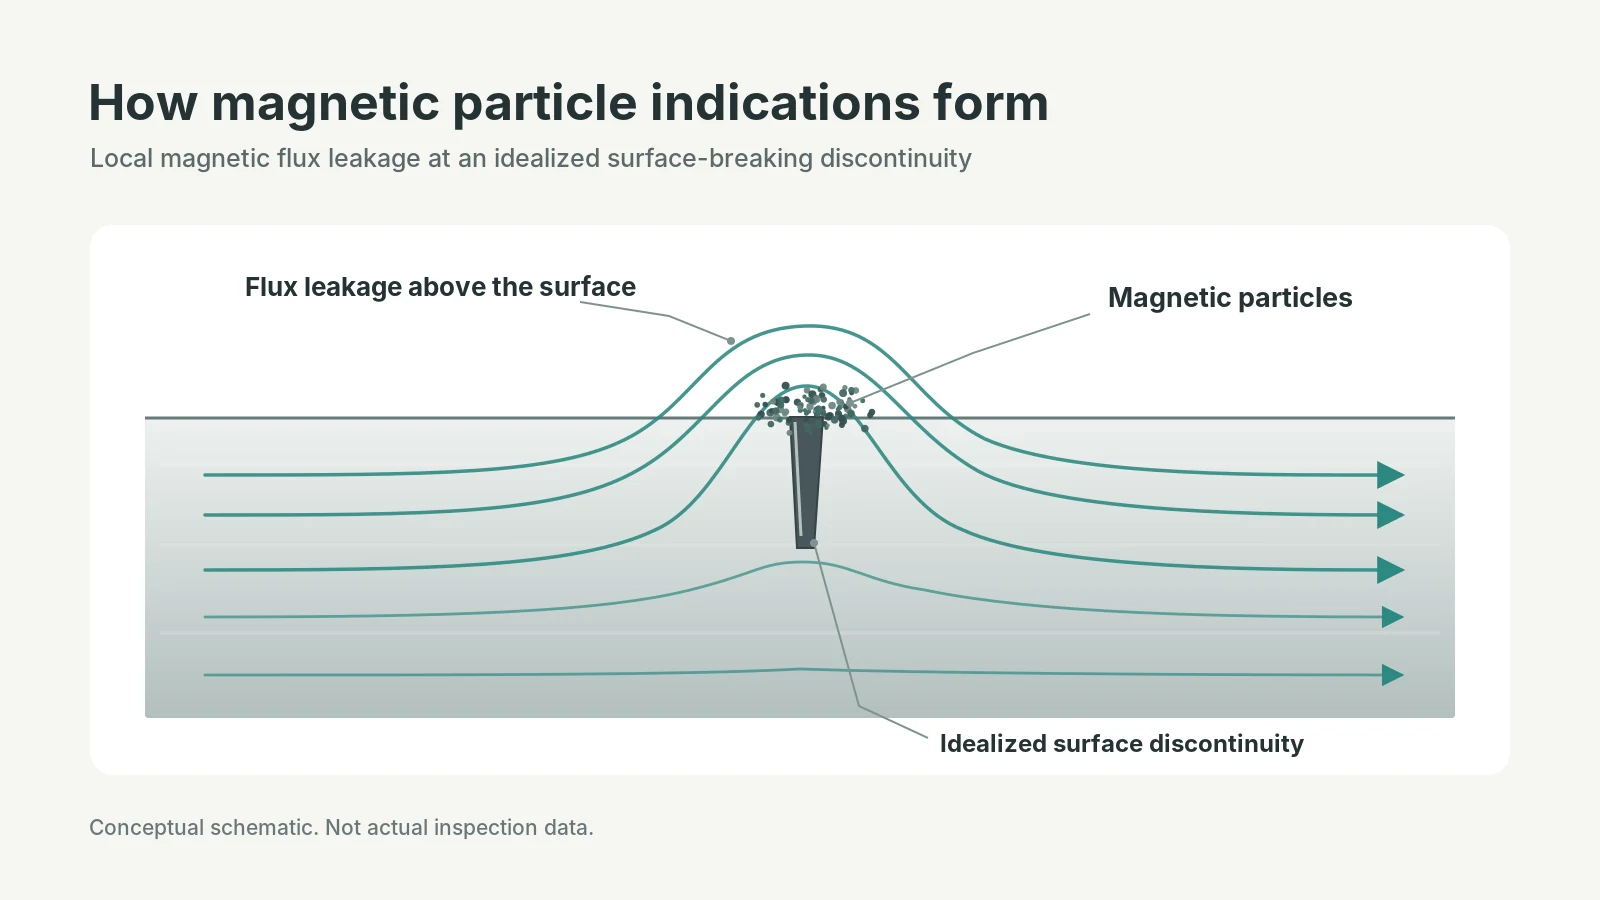
Partikel können als trockenes Pulver oder in einer flüssigen Suspension aufgetragen werden. Zur Inspektion können sichtbare oder fluoreszierende Partikel verwendet werden, abhängig vom gewählten Verfahren.
Die Amerikanische Gesellschaft für zerstörungsfreie Prüfung (ASNT) gibt einen Überblick über die Methode und ihre Anwendungen.
Obwohl das Prinzip einfach ist, Für eine zuverlässige Detektion sind geeignete Materialeigenschaften erforderlich, Magnetisierung und Prüfbedingungen.
Materialeignung
Das MPI beschäftigt sich mit ferromagnetischen Materialien. Viele Kohlenstoff- und niedriglegierte Stähle werden für induktionsgehärtete Wellen verwendet, Zahnräder und andere mechanische Teile fallen in diese Kategorie.
Bestimmte Edelstähle, darunter viele ferritische und martensitische Sorten, sind auch ferromagnetisch. Konventionelle austenitische Edelstähle, Jedoch, sind im Allgemeinen nicht ferromagnetisch und normalerweise nicht für Standard-MPI geeignet.
Die Unterscheidung ist wichtig, weil der Begriff Stahl Allein lässt sich nicht feststellen, ob eine Magnetpulverprüfung angemessen ist.
Für nichtferromagnetische Materialien, Die Prüfung des Flüssigkeitseindringvermögens kann eine Alternative sein, wenn das Ziel darin besteht, oberflächenbrechende Diskontinuitäten zu erkennen, und der Oberflächenzustand dies zulässt.
Magnetfeldrichtung
Die Rissorientierung hat einen großen Einfluss auf die Erkennung.
Eine Diskontinuität erzeugt im Allgemeinen eine stärker erkennbare Reaktion, wenn das angelegte Magnetfeld sie in einem großen Winkel kreuzt. Wenn das Feld nahezu parallel zu einem schmalen Riss verläuft, Die Anzeige kann schwach sein oder fehlen.
Auf zylindrischen Bauteilen, Zirkularmagnetisierung wird üblicherweise zur Erkennung von Längsdiskontinuitäten verwendet. Die Längsmagnetisierung wird verwendet, um Querdiskontinuitäten zu erkennen.
Wo Risse in verschiedene Richtungen auftreten können, Das Prüfverfahren erfordert möglicherweise mehr als eine Magnetisierungsrichtung.
Dies ist ein praktischer Grund dafür, dass eine einfache Magnetisierung einer Welle nicht unbedingt eine ausreichende Abdeckung bietet.
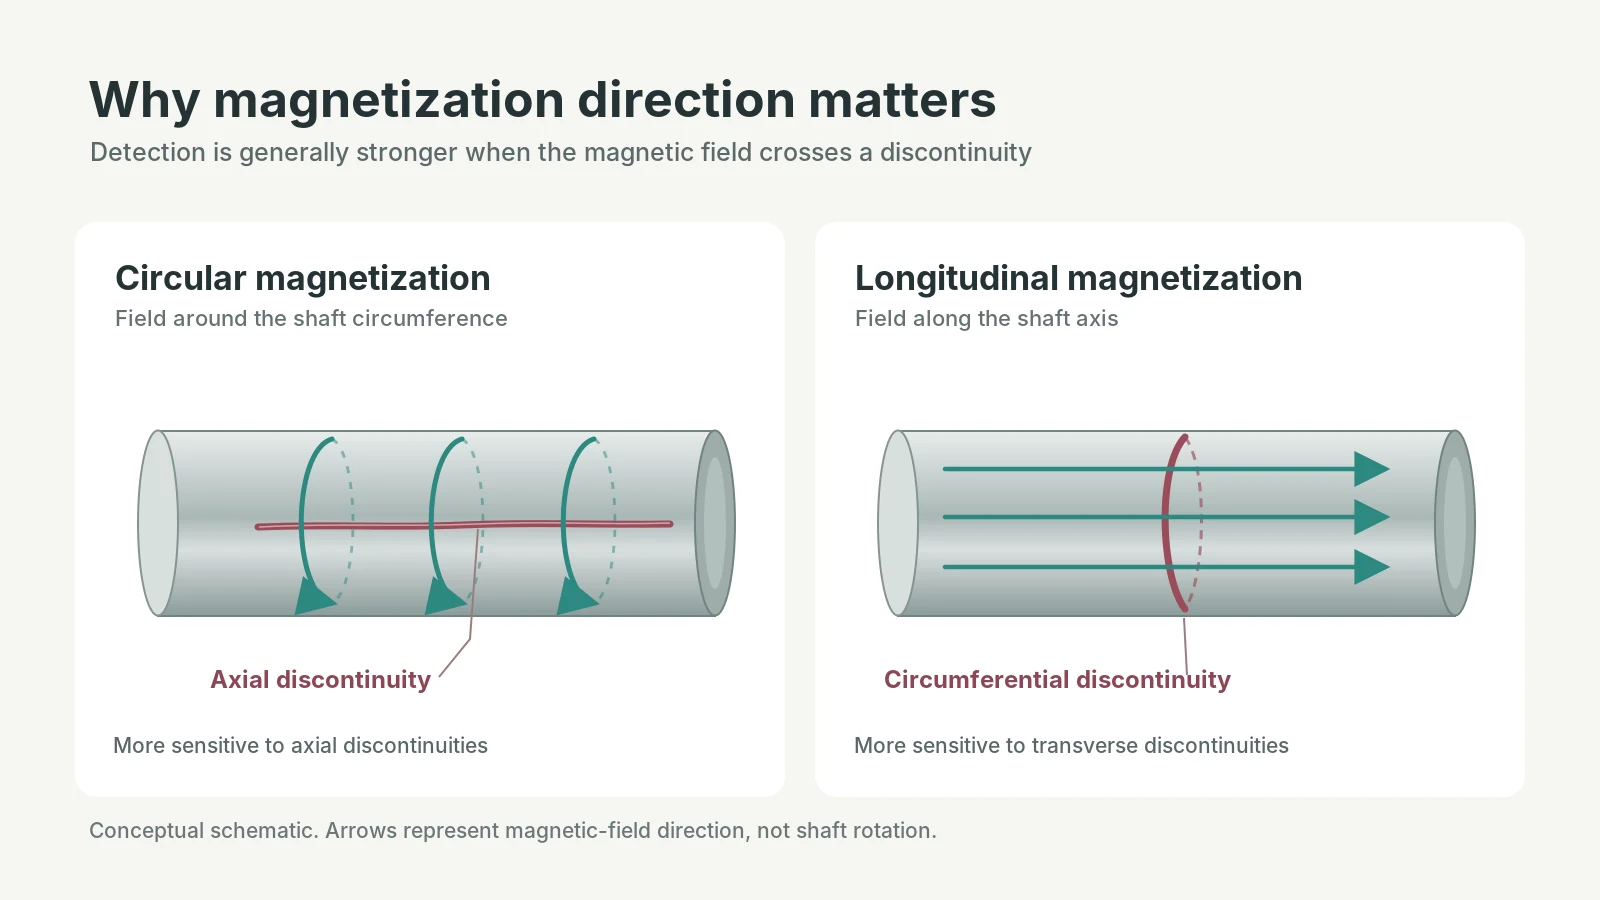
Die Britisches Institut für zerstörungsfreie Prüfung diskutiert die Beziehung zwischen Magnetfeldrichtung und Diskontinuitätserkennung.
Oberflächenzustand und Geometrie
Die Inspektionsempfindlichkeit kann durch den Maßstab beeinflusst werden, Kontamination, ungeeignete Beschichtungen und übermäßige Oberflächenrauheit.
Auch die Form des Bauteils spielt eine Rolle. Keilnuten, Löcher, Schultern und abrupte Querschnittsänderungen verändern das lokale Magnetfeld und können Anzeichen hervorrufen, die nichts mit Rissen zu tun haben.
Änderungen der magnetischen Eigenschaften innerhalb eines Werkstücks können einen ähnlichen Effekt haben.
Folglich, Eine Partikelansammlung an einem geometrischen Übergang bedarf der Interpretation. Ihre Stellung allein beweist nicht, dass ein Sachmangel vorliegt.
Das Prüfverfahren muss auch die Magnetisierungsmethode steuern, Feldstärke, Partikelmedium und Betrachtungsbedingungen. Fluoreszierendes MPI, Zum Beispiel, erfordert geeignete UV-A-Beleuchtung und Beobachtungsbedingungen.
Dies sind keine austauschbaren Einstellungen. Sie werden für die durchzuführende Inspektion ausgewählt und verifiziert.
4. Wann sollte MPI nach der Induktionshärtung durchgeführt werden??
Der geeignete Prüfschritt hängt davon ab, wann relevante Risse vorhanden sind oder während der Herstellung entstanden sind.
MPI nach dem Abschrecken kann an dieser Stelle vorhandene oberflächenbrechende Diskontinuitäten aufdecken. Wenn Anlassen ist Teil der vorgeschriebenen Wärmebehandlungssequenz, Stattdessen kann nach dem Anlassen eine Inspektion angesetzt werden, um den abgeschlossenen wärmebehandelten Zustand zu prüfen.
Durch weitere Vorgänge kann sich ändern, was geprüft werden muss. Schleifen, Zum Beispiel, kann zu Oberflächenrissen führen, die bei einem früheren Test nicht vorhanden waren. Wo Schleifschäden ein Problem darstellen, MPI nach der Fertigstellung kann erforderlich sein.
Bei der Inspektionsplanung muss auch eine verzögerte Rissbildung berücksichtigt werden, wenn diese ein glaubwürdiges Risiko darstellt. Ein zufriedenstellendes Ergebnis unmittelbar nach dem Abschrecken schließt nicht aus, dass sich später ein Riss bildet oder erkennbar wird, Allerdings gilt keine einheitliche Wartezeit für alle induktionsgehärteten Stähle.
Der genehmigte Inspektionsplan sollte die Phase angeben, Abdeckung, Häufigkeit und Akzeptanzkriterien. Für einige Komponenten kann eine Prüfung in mehreren Stufen gerechtfertigt sein, Es sollte sich jedoch an den Herstellungsrisiken und Qualitätsanforderungen orientieren und nicht an einem festen Inspektionsplan, der für jedes Teil gilt.
5. Wie sind Hinweise auf magnetische Partikel zu interpretieren??
Das Finden eines Hinweises auf magnetische Partikel ist nicht dasselbe wie das Bestätigen eines Risses.
Aufgrund einer Materialdiskontinuität können sich magnetische Partikel ansammeln, eine lokale Änderung der magnetischen Bedingungen oder ein inspektionsbedingter Effekt. Der Prüfer muss zwischen diesen Möglichkeiten unterscheiden, bevor er die Komponente anhand ihrer Abnahmeanforderungen bewertet.
In der MPI-Terminologie, Indikationen werden grundsätzlich als relevant eingestuft, nicht relevant oder falsch.
Relevante Hinweise sind mit Materialbrüchen wie Rissen verbunden, Nähte oder Überlappungen. Sie erfordern eine Bewertung anhand der geltenden Akzeptanzkriterien.
Nicht relevante Hinweise resultieren aus Magnetfeldstörungen, die nicht durch auszuwertende Materialbrüche verursacht werden. Sie können in der Nähe von Abschnittsänderungen erscheinen, Löcher oder andere geometrische Merkmale.
Falsche Hinweise sind Partikelansammlungen, die nichts mit Leckfeldern aus Materialdiskontinuitäten zu tun haben, manchmal aufgrund von Kontamination oder Inspektionsbedingungen.
TWI-Leitfaden zu Magnetpartikel-Indikationen erklärt diese Unterschiede.
Kann MPI den Ursprung eines Risses identifizieren??
Nicht von alleine.
Ein nach dem Induktionshärten gefundener linearer Hinweis könnte auf einen Abschreckriss hinweisen, ein bereits bestehender Schmiedefehler oder ein Schaden, der bei einem späteren Vorgang entstanden ist.
Seine Ausrichtung, Standort und Aussehen können nützliche Hinweise liefern, Die Bestimmung des Ursprungs erfordert jedoch möglicherweise eine metallografische Untersuchung und eine Überprüfung früherer Herstellungsvorgänge.
Die Unterscheidung zwischen Cracking-Mechanismen wird in behandelt Abschreckungsriss vs. Schmiederriss: Wie man den Unterschied erkennt.
Wenn ein Hinweis gefunden wird, seinen Standort, Abmessungen, Ausrichtung und Verteilung sollten nach dem genehmigten Verfahren aufgezeichnet und bewertet werden. Eine zusätzliche Prüfung kann erforderlich sein, wenn die Art des Sachverhalts ungewiss bleibt.
Das Entfernen eines verdächtigen Hinweises durch Schleifen ist nicht automatisch eine akzeptable Korrekturmaßnahme. Bei Nacharbeiten müssen Maßgrenzen berücksichtigt werden, der vorgeschriebenen ausgehärteten Schicht und den entsprechenden Abnahmeanforderungen.
Wie wird die Akzeptanz ermittelt??
Eine Prüfmethodennorm legt fest, wie die Prüfung durchgeführt wird. Es legt nicht unbedingt fest, welche Indikationen für eine bestimmte Komponente akzeptabel sind.
ASTM E3024/E3024M – Standardpraxis für Magnetpulverprüfungen für die allgemeine Industrie stellt Anforderungen für die Anwendung von MPI in allgemeinen industriellen Anwendungen bereit.
ISO 9934-1 befasst sich in ähnlicher Weise mit den allgemeinen Prinzipien der Magnetpulverprüfung.
Beides sollte nicht als universelle Rissannahmespezifikation für jedes induktionsgehärtete Teil betrachtet werden.
Die maßgebliche Zeichnung, Die Produktspezifikation oder die vereinbarte Abnahmenorm müssen die geltenden Grenzwerte festlegen. Ein Hinweis, der einer weiteren Untersuchung bedarf, ist nicht automatisch ein abgelehntes Teil, Ebenso wenig begründet eine bestandene MPI-Prüfung automatisch die Zulassung.
6. Was stellt MPI fest – und was bedarf noch weiterer Prüfungen??
MPI liefert Informationen über erkennbare Oberflächen- und oberflächennahe Diskontinuitäten. Es misst nicht die Härte oder Tiefe des gehärteten Bereichs.
Diese Qualitätsmerkmale erfordern unterschiedliche Methoden.
| Inspektionsmethode | Hauptzweck |
|---|---|
| Härteprüfung | Überprüfen Sie die Härte an den angegebenen Stellen |
| Falltiefe Prüfung | Bestimmen Sie die Tiefe des angegebenen gehärteten Zustands |
| Magnetpulverprüfung | Geeignete Oberflächen- und oberflächennahe Diskontinuitäten erkennen und bewerten |
| Ultraschallprüfung | Untersuchen Sie bestimmte interne Diskontinuitäten, wenn eine geeignete Ultraschalltechnik anwendbar ist |
Eine Komponente kann die Härte- und Einsatztiefenprüfung bestehen, die MPI-Prüfung jedoch aufgrund eines unzulässigen Risses nicht bestehen. Auch das Umgekehrte ist möglich: Es können keine verwerflichen Hinweise auf magnetische Partikel gefunden werden, auch wenn der gehärtete Zustand nicht den Spezifikationen entspricht.
MPI-Ergebnisse können eine Untersuchung der Materialqualität unterstützen, Wärmebehandlung oder spätere Fertigungsvorgänge. Das tun sie nicht, auf eigene Faust, Identifizieren Sie, welche Prozessbedingung einen Riss verursacht hat.
Ebenso, Ein zufriedenstellendes MPI-Ergebnis ist kein Beweis für die Induktionsleistung, Erwärmungszeit, Spulenpositionierung bzw Abschreckbedingungen korrekt kontrolliert wurden.
Die Magnetpulverprüfung ist am nützlichsten, wenn das Prüfziel klar definiert ist. Das Material muss geeignet sein, Die Technik muss die erwarteten Diskontinuitäten abdecken, und das Ergebnis muss anhand der Abnahmeanforderungen der Komponente bewertet werden.
Für induktionsgehärtete Stahlteile, MPI kann wichtige Erkenntnisse über die Oberflächenintegrität liefern. Seine Einschränkungen sind ebenso wichtig: es kann tiefe innere Risse nicht zuverlässig ausschließen, Bestimmen Sie den Rissursprung allein anhand einer Angabe oder ersetzen Sie die Härte- und Härtetiefenprüfung.
Der Inspektionsplan sollte diese Grenzen widerspiegeln und nicht eine Methode zur Feststellung des vollständigen Zustands der fertigen Komponente erwarten.
Schlüssel zum Mitnehmen
Die Magnetpulverprüfung erkennt Oberflächen- und oberflächennahe Diskontinuitäten in ferromagnetischen Teilen – oberflächenbrechende Risse, bereits vorhandene Materialfehler und Schleifrisse – aber die Empfindlichkeit gegenüber unterirdischen Fehlern nimmt mit der Tiefe ab.
Es misst weder die Härte noch die Einsatztiefe, tiefe innere Risse können nicht zuverlässig ausgeschlossen werden, und kann den Rissursprung nicht allein anhand eines Hinweises feststellen.
MPI ist am nützlichsten, wenn das Inspektionsziel klar definiert ist: Das Material muss geeignet sein, Die Magnetisierung muss die erwarteten Diskontinuitäten abdecken, und das Ergebnis muss anhand der Abnahmeanforderungen der Komponente bewertet werden.
Häufig gestellte Fragen
Ist nach jedem Induktionshärtevorgang eine Magnetpulverprüfung erforderlich??
Nein.
MPI ist nicht für jedes gehärtete Teil zwingend erforderlich. Ob es erforderlich ist, hängt von der Komponente ab, seine Betriebsbedingungen und die Anforderungen an die Rissprüfung in der Konstruktionszeichnung, Kundenspezifikation oder anwendbare Produktnorm.
Eine hochbelastete Getriebewelle erfordert möglicherweise MPI, während eine andere induktionsgehärtete Komponente unter Verwendung eines anderen Prüfplans akzeptiert werden kann.
Kann die Magnetpulverprüfung interne Risse erkennen??
Nicht zuverlässig.
MPI zielt auf oberflächenbrechende Diskontinuitäten ab und, unter geeigneten Bedingungen, einige oberflächennahe Mängel. Seine Empfindlichkeit nimmt mit der Tiefe ab.
Tiefe innere Risse erfordern normalerweise eine andere Methode, wie zum Beispiel eine geeignete Ultraschallprüftechnik. Ein zufriedenstellendes MPI-Ergebnis sollte nicht als Beweis dafür gewertet werden, dass der gesamte Querschnitt rissfrei ist.
Funktioniert die Magnetpulverprüfung bei Edelstahl??
Es kommt auf die Note an.
Viele ferritische und martensitische Edelstähle sind ferromagnetisch und können im Allgemeinen von MPI geprüft werden. Herkömmliche austenitische Edelstähle sind typischerweise nicht ferromagnetisch und normalerweise nicht für Standard-MPI geeignet.
Für nichtferromagnetische Materialien, Die Prüfung des Flüssigkeitseindringvermögens kann eine Alternative für oberflächenbrechende Diskontinuitäten sein.
Kann mir die Magnetpulverprüfung sagen, was den Riss verursacht hat??
Nein.
MPI zeigt den Ort und das scheinbare Ausmaß einer Indikation an, Es wird jedoch nicht festgestellt, wie der Riss entstanden ist.
Ein nach dem Härten gefundener linearer Hinweis könnte ein Abschreckriss sein, ein bereits bestehender Schmiedefehler oder ein Schaden aus einer späteren Operation. Die Bestimmung des Ursprungs kann eine metallografische Untersuchung und eine Überprüfung früherer Herstellungsschritte erfordern.
Benötigen Sie Anleitungen zur Magnetpartikelprüfung Ihrer gehärteten Teile??
Teilen Sie uns Ihr Bauteil mit, Material- und Prüfanforderungen – wir können Ihnen dabei helfen, die richtige Prüfmethode und die richtigen Abnahmekriterien für Ihren Induktionshärteprozess zu finden.


