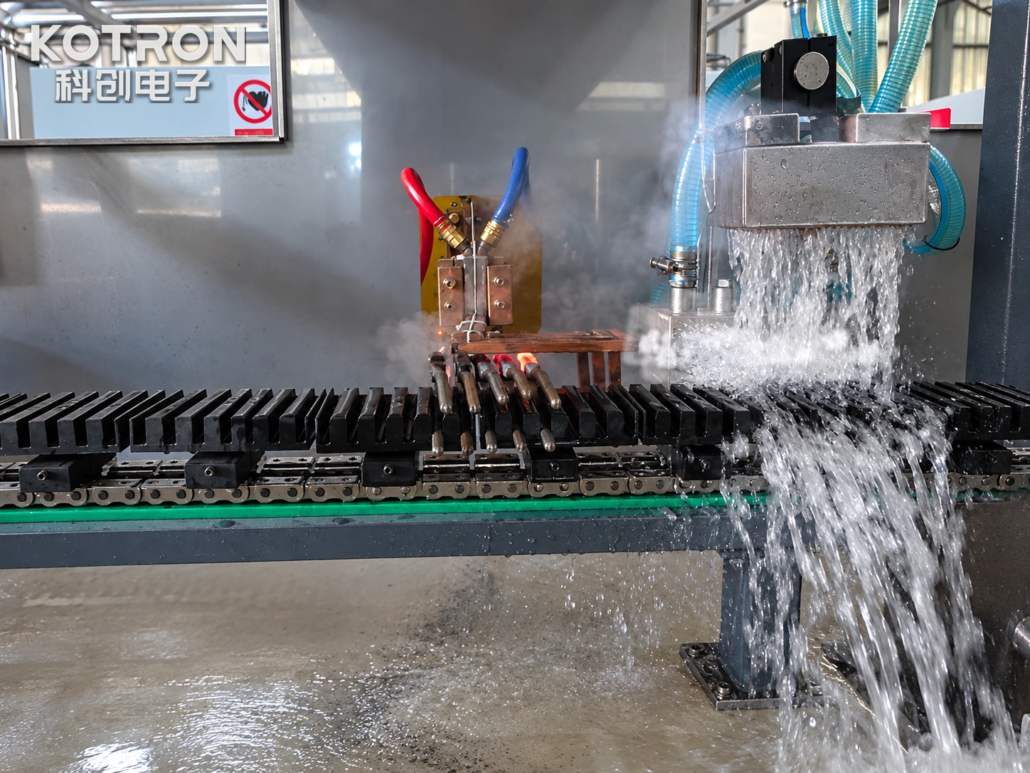
Máquina automática de endurecimiento por inducción para mordazas de alicates
Ⅰ. Endurecimiento automático por inducción de mandíbulas de alicates en funcionamiento
Video: Calentamiento continuo por inducción y enfriamiento por pulverización de las mordazas de los alicates, seguido de descarga mediante cinta transportadora de malla.
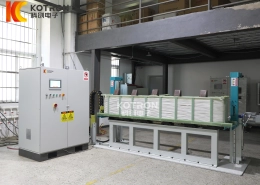
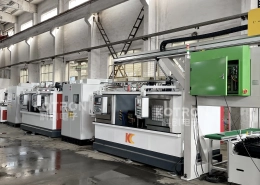
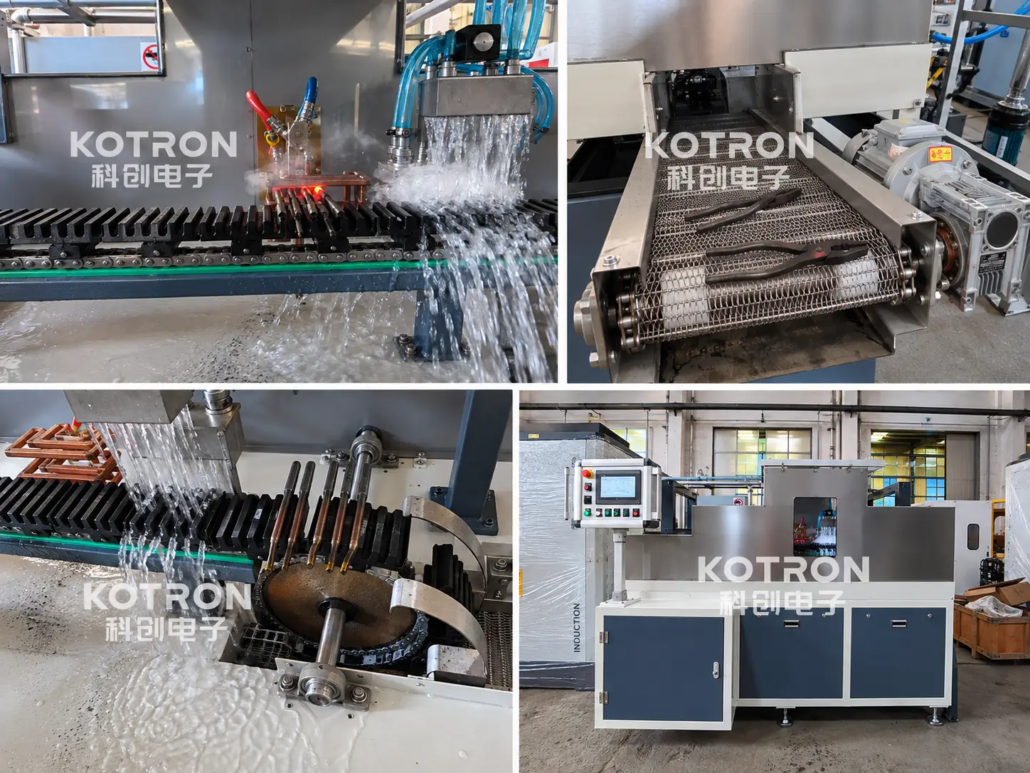
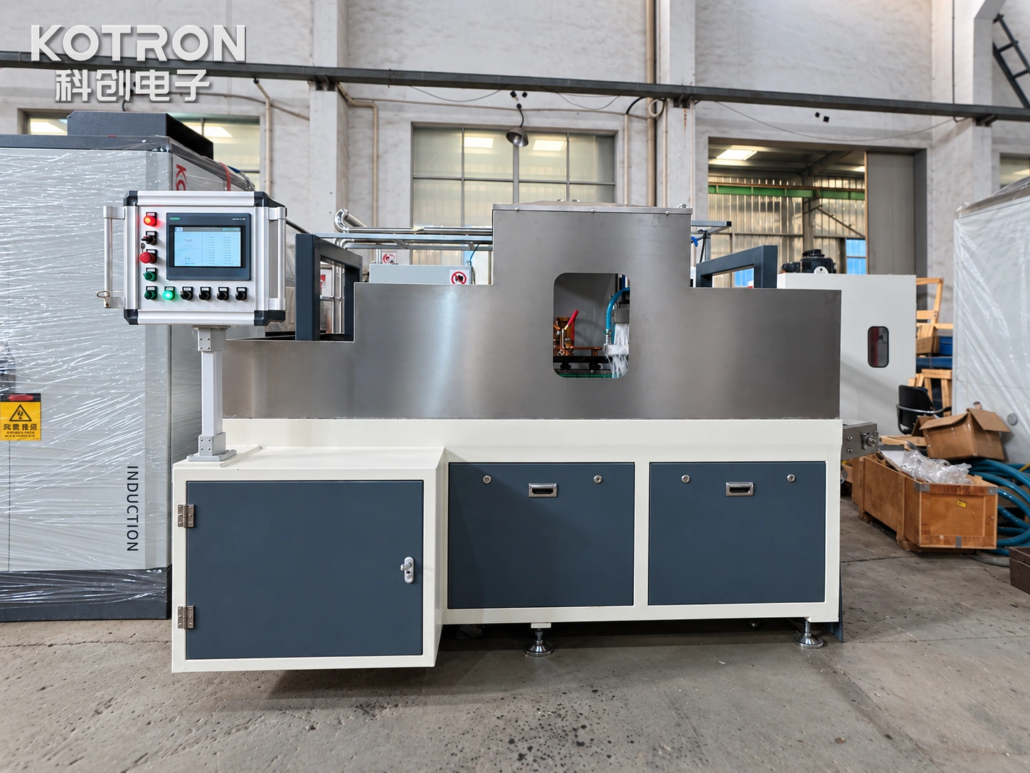
Las imágenes operativas muestran varios alicates transportados a través de un área de procesamiento cerrada mediante un mecanismo de transporte guiado..
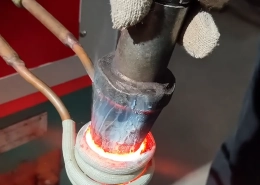
En la estación de calefacción, las partes de trabajo frontales de los alicates pasan a través del área de calentamiento por inducción. Se ve una región localizada al rojo vivo cerca de las mandíbulas., mientras las manijas permanecen fuera de la zona de calentamiento principal.
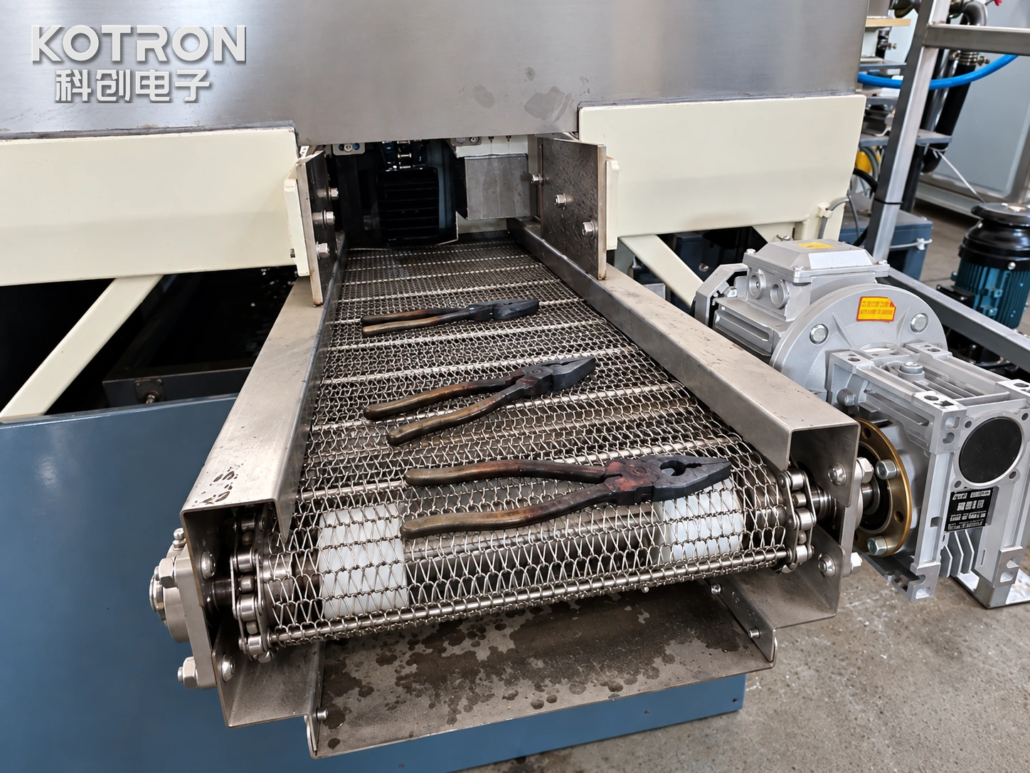
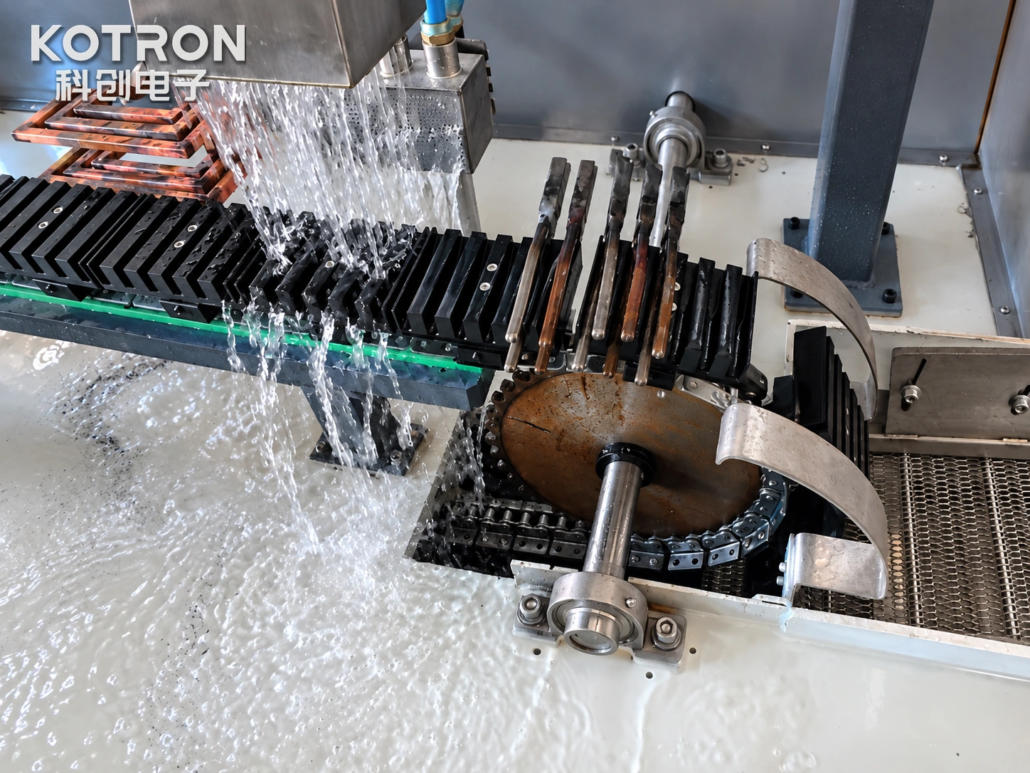
Luego, las piezas de trabajo pasan a través de una sección de enfriamiento por pulverización adyacente., donde se aplica líquido refrigerante a la región calentada. Otra vista muestra la descarga de alicates sobre una cinta transportadora de malla metálica..
Esta disposición integra calefacción localizada, Temple y transporte de piezas dentro de una línea de procesamiento..
Descripción general del equipo
| Artículo | Descripción |
|---|---|
| Equipo | Máquina de endurecimiento por inducción de alicates |
| Pieza de trabajo | Alicates y herramientas tipo mandíbula compatibles |
| Área de endurecimiento | Área de trabajo frontal seleccionada de las mandíbulas. |
| Proceso | Calentamiento por inducción localizado y enfriamiento por pulverización. |
| Movimiento de la pieza de trabajo | Transporte continuo guiado |
| Estación de calefacción | Conjunto de calentamiento por inducción |
| Disposición de enfriamiento | Sección de enfriamiento por aspersión |
| Descargar | Cinta transportadora de malla metálica |
| Aplicación | Fabricación de alicates y herramientas manuales. |
Ⅱ. Endurecimiento por inducción localizado de las mordazas de los alicates
Las superficies de trabajo de los alicates están sujetas a presión de agarre., contacto y, para ciertos diseños de herramientas, cargas de corte. Sus requisitos de endurecimiento dependen de la función de las mordazas y del material utilizado..
Este equipo se centra calentamiento por inducción en el área de trabajo frontal especificada. El proceso no requiere calentar intencionalmente los mangos a la misma temperatura de endurecimiento..
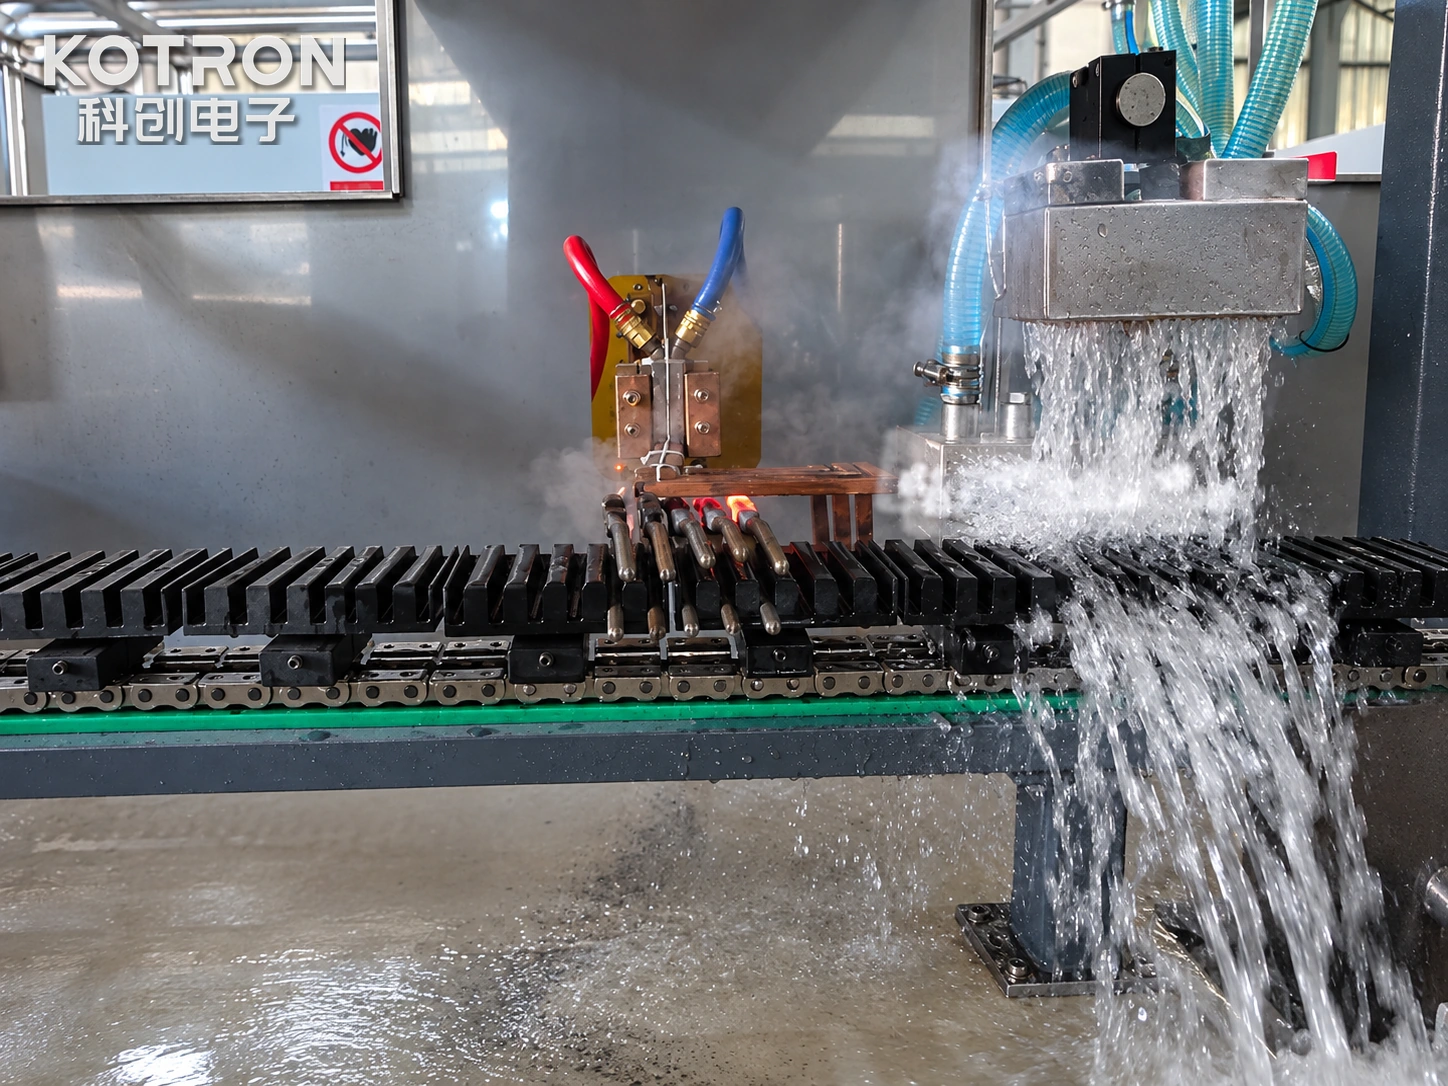
Área de calentamiento localizada y posición del inductor para las mordazas de los alicates..
Diseño de inductores para geometría de mandíbula
El conjunto de calentamiento por inducción debe entregar calor a la región deseada mientras permite que las piezas de trabajo pasen a través de la estación de procesamiento.
Ancho de la mandíbula, espesor, El perfil y la orientación influyen en la forma requerida del inductor y su posición con respecto a la pieza de trabajo.. También se debe considerar el espacio libre disponible alrededor del mecanismo de transporte..
Para alicates con diferentes geometrías de mordaza, Es posible que sea necesario ajustar o reemplazar el dispositivo de posicionamiento del inductor y la pieza de trabajo.. La compatibilidad está determinada por la gama de piezas consideradas durante el diseño de la máquina..
Área de endurecimiento y requisitos del proceso
El patrón de calentamiento se establece alrededor de la superficie de trabajo especificada por el cliente.. Dependiendo del diseño de los alicates, esto puede implicar una superficie de agarre, región de la mandíbula dentada o borde cortante.
Estas características tienen geometrías diferentes y no deben tratarse como aplicaciones idénticas..
Las condiciones de calentamiento necesarias se determinan a partir del material de la pieza., área de endurecimiento objetivo y dureza especificada o profundidad de la caja, donde se aplica.
La condición final de endurecimiento depende tanto del ciclo de calentamiento por inducción como del posterior proceso de enfriamiento. Los ajustes requeridos deben establecerse mediante pruebas e inspecciones de proceso adecuadas..
Ⅲ. Transporte continuo de piezas de trabajo y enfriamiento por pulverización
La línea de producción utiliza un guiado mecanismo de transporte para llevar alicates a través del área de tratamiento.
En el arreglo demostrado, varias piezas de trabajo se mantienen en secuencia, con sus zonas de trabajo frontales orientadas hacia la estación de calentamiento por inducción.
Posicionamiento y transporte de piezas de trabajo
El mecanismo de transporte debe mantener la relación requerida entre las mordazas de los alicates y el inductor durante el calentamiento..
Distancia entre piezas, La geometría del soporte y el movimiento de desplazamiento se consideran juntos al desarrollar el diseño de la máquina..
Para un nuevo diseño de alicates, la disposición de posicionamiento requerida depende de la forma de la cabeza, Dimensiones generales y ubicación de las superficies a tratar..
Coordinación de calentamiento y enfriamiento
El enfriamiento por aspersión La sección se coloca después del área de calentamiento por inducción a lo largo de la ruta de procesamiento..
Las operaciones de calentamiento y enfriamiento deben coordinarse con el movimiento de la pieza de trabajo para que el área seleccionada reciba el ciclo térmico previsto..
Los factores de proceso relevantes incluyen la duración del calentamiento., movimiento a través de las estaciones, Cobertura de pulverización y requisitos de enfriamiento del material..
La disposición de pulverización y las condiciones de enfriamiento se establecen para la aplicación particular en lugar de asumir que son idénticas para todos los alicates..
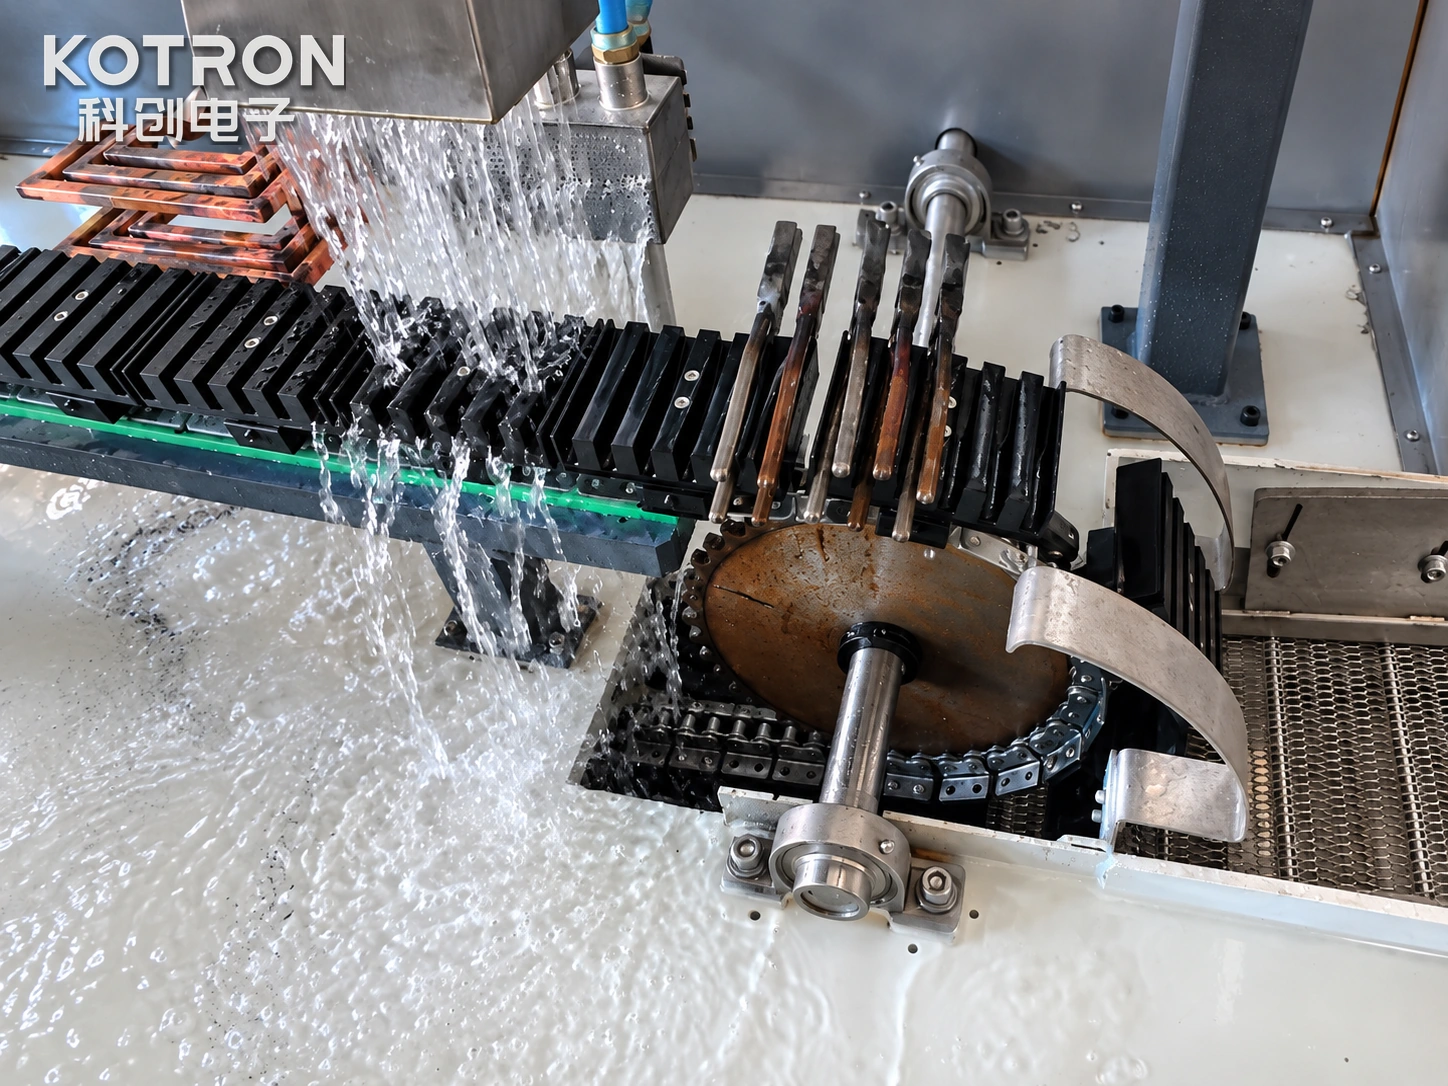
Mecanismo de enfriamiento por pulverización y transporte de piezas de trabajo..
Descarga por cinta transportadora de malla
Después del tratamiento, Los alicates se transfieren a una cinta transportadora de malla metálica para su descarga..
El transportador proporciona una sección de salida separada para las piezas procesadas.. Su diseño y dimensiones se seleccionan de acuerdo con los requisitos de manejo de la línea de producción..
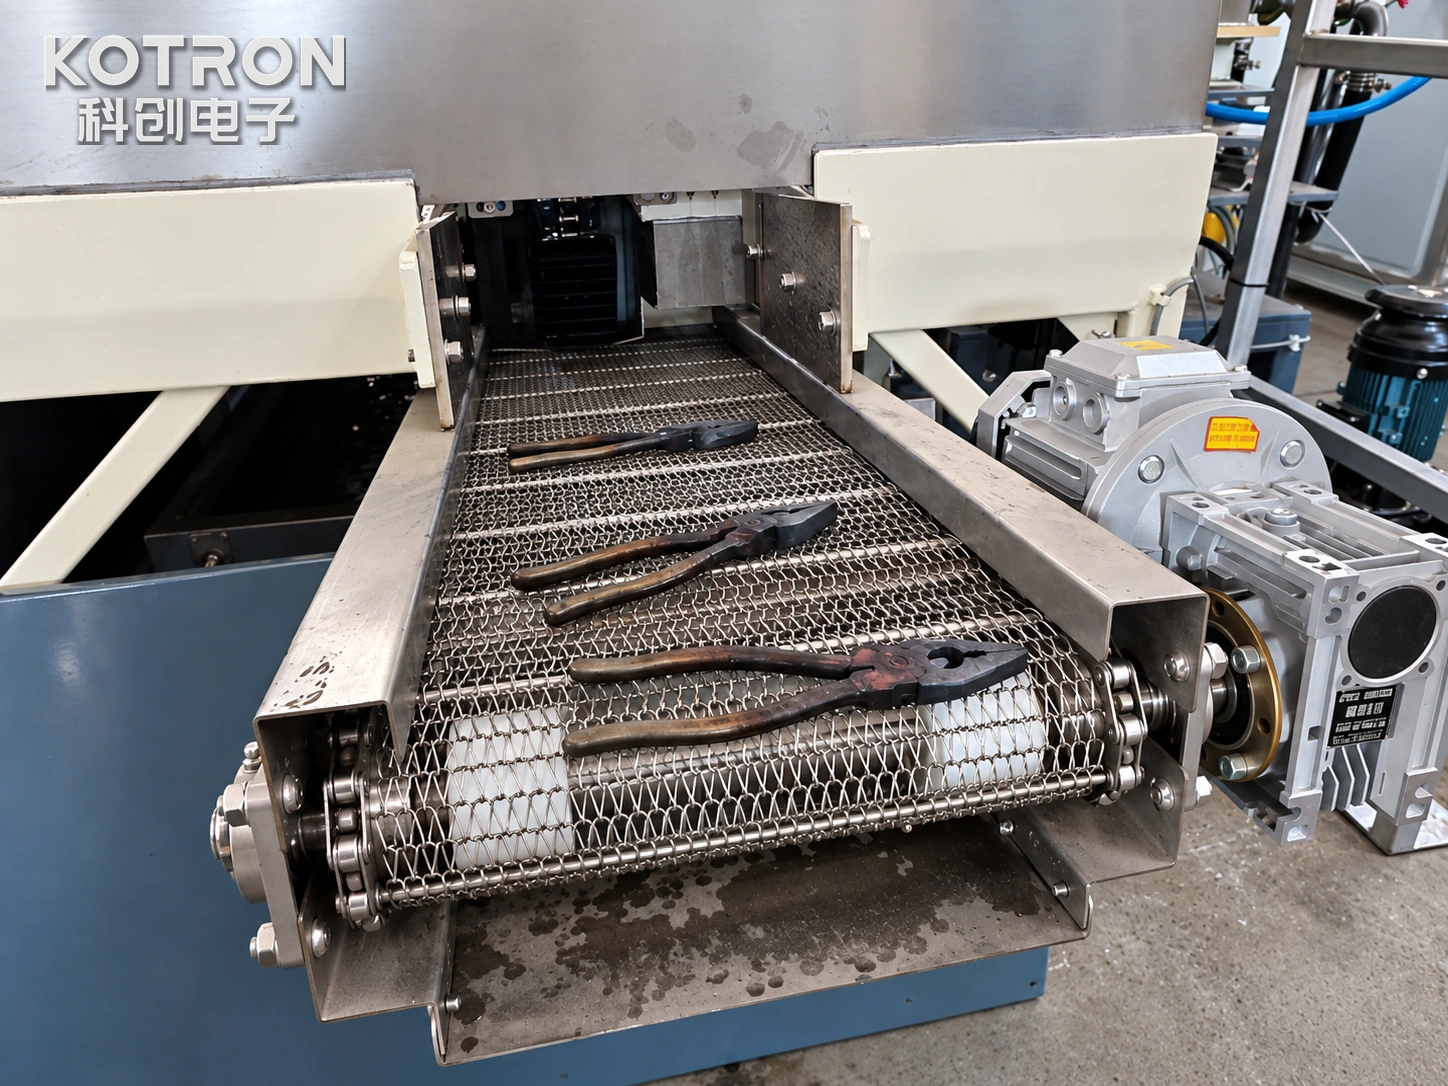
Cinta transportadora de malla con pinzas procesadas.
Ⅳ. Configuración y personalización de la máquina
Kechuang desarrolla equipos de endurecimiento por inducción de alicates como un sistema integrado, combinando la fuente de alimentación por inducción con el conjunto calefactor, transporte de piezas y disposición de enfriamiento.
La máquina demostrada utiliza continuo transporte guiado y enfriamiento por pulverización. Otras configuraciones del proyecto se evalúan según la pieza de trabajo y la secuencia de producción requerida..
Componentes principales del sistema
| Componente | Consideraciones de función y configuración |
|---|---|
| Fuente de alimentación por inducción | Seleccionado según la carga de calefacción., material, Requisitos del inductor y del proceso. |
| Inductor personalizado | Diseñado alrededor del área objetivo de la mandíbula y espacio de operación disponible |
| Soportes y guías para piezas de trabajo | Colocar los alicates durante el recorrido por la estación de calefacción. |
| Mecanismo de transporte | Mueve las piezas de trabajo a través de la secuencia de procesamiento. |
| Sistema de enfriamiento por aspersión | Aplica el proceso de enfriamiento especificado después del calentamiento por inducción. |
| Descarga del transportador | Transfiere las piezas tratadas fuera de la sección de procesamiento. |
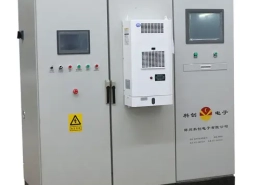
| Controles de la máquina | Coordinar la operación de calentamiento y el movimiento de la pieza de trabajo.; Las funciones de control están definidas por el proyecto. |
Configuración de suministro de energía y calefacción
La potencia y la frecuencia de funcionamiento se seleccionan según el patrón de calefacción requerido., material de la pieza de trabajo, dimensiones y diseño del inductor.
El fuente de alimentación por inducción por sí solo no determina el resultado del endurecimiento. el inductor, la posición de la pieza de trabajo, El ciclo de calentamiento y las condiciones de enfriamiento deben evaluarse como un proceso completo..
Requisitos de automatización y producción
La disposición de automatización adecuada depende del flujo de producción previsto..
Para un sistema de endurecimiento de alicates basado en transportador, el movimiento de transporte y el ciclo de calefacción deben funcionar en coordinación. Funciones de manipulación adicionales, como carga o recogida automática, se especifican por separado cuando sea necesario.
Capacidad de producción, El cambio de pieza de trabajo y la gama de alicates compatibles deben evaluarse durante la selección del equipo en lugar de asumirse únicamente a partir del diseño de la máquina..
Ⅴ. Solicite una máquina de endurecimiento por inducción de alicates personalizada
Kechuang ofrece máquinas de endurecimiento por inducción personalizadas y soluciones de línea de producción para fabricantes de alicates que requieren un tratamiento localizado de las superficies de trabajo de las mandíbulas..
Para una evaluación inicial del equipo, por favor proporcione:
— Dibujos o fotografías de piezas de trabajo.
— Grado de material o acero
— Dimensiones principales y geometría de la mandíbula.
— Área de calentamiento y endurecimiento requerida
— Cantidad de producción esperada o requisito de ciclo
Si ya está especificado, dureza objetivo, También se pueden incluir requisitos efectivos de inspección y profundidad de la caja..
Nuestro equipo de ingeniería puede revisar la pieza de trabajo y proponer una disposición de calentamiento por inducción adecuada., mecanismo de transporte, Configuración del enfriamiento por aspersión y disposición del equipo..
Solicite una máquina de endurecimiento por inducción de alicates personalizada
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué diseños de alicates puede endurecer esta máquina??
El sistema está desarrollado para alicates y herramientas manuales de tipo mandíbula compatibles., incluyendo superficies de agarre, Regiones de mandíbula dentadas y bordes cortantes.. La compatibilidad depende de la geometría de la mandíbula., Dimensiones generales y ubicación de las superficies a tratar..
¿Las manijas también están endurecidas??
No. El equipo concentra el calor en el área de trabajo frontal especificada de las mandíbulas.. Los mangos quedan fuera de la zona de calentamiento primario y no necesitan alcanzar la misma temperatura de endurecimiento..
¿Puede la máquina utilizar diferentes tamaños de alicates??
Para diferentes geometrías de mandíbula, Es posible que sea necesario ajustar o reemplazar el dispositivo de posicionamiento del inductor y la pieza de trabajo.. La gama de piezas compatibles se establece durante el diseño de la máquina..
¿Cómo se determina el resultado del endurecimiento??
La condición de endurecimiento final depende tanto del ciclo de calentamiento por inducción como del proceso de enfriamiento posterior.. Los ajustes requeridos se establecen mediante pruebas de proceso e inspección., incluyendo la dureza objetivo y la profundidad de la caja cuando corresponda.
¿Qué necesitas para preparar una cotización??
Dibujos o fotografías de piezas de trabajo., Material o grado de acero., dimensiones principales y geometría de la mandíbula, el área de calentamiento y endurecimiento requerida, y la cantidad de producción esperada o el requisito del ciclo.. La dureza del objetivo y la profundidad de la caja también se pueden incluir si se especifica.