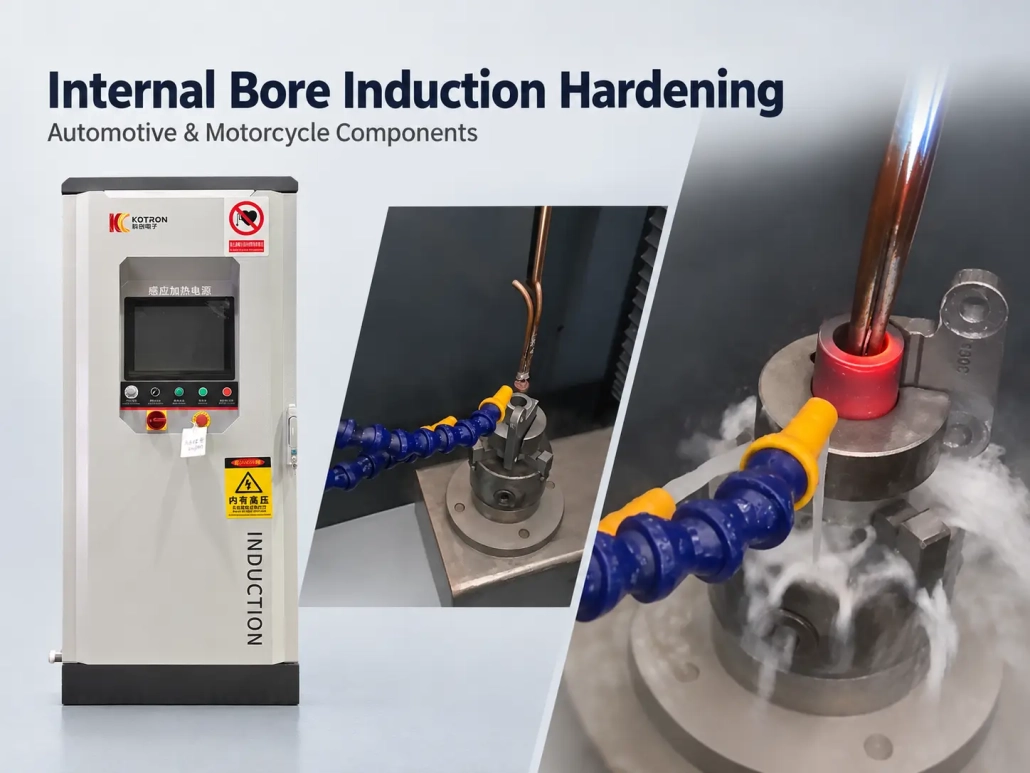
Máquina de endurecimento por indução de furo interno para setor automotivo & Componentes de precisão para motocicleta
Ⅰ. Endurecimento do furo interno em operação
Endurecimento por indução de furo interno
Para automotivo & Peças de precisão para motocicleta
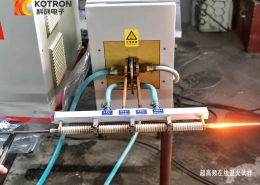
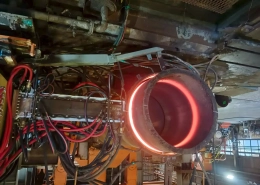
No aplicativo mostrado no vídeo, o indutor é posicionado dentro do furo e aquece a superfície interna especificada. A área aquecida é então temperada para produzir a zona endurecida necessária.
Este processo é comumente chamado de tempering por indução de furo interno, diâmetro interno (DI) Endurecimento por indução, ou simplesmente endurecimento do furo.
Ao contrário de eixo externo ou endurecimento superficial, a ferramenta de aquecimento deve operar dentro de um espaço limitado. Diâmetro do furo, a profundidade do furo e a localização da área endurecida necessária têm, portanto, uma influência direta no indutor e no layout da máquina.
Ⅱ. Peças adequadas e requisitos de endurecimento
O endurecimento por indução do furo interno é usado quando o desgaste ou a superfície de contato está localizada dentro de um furo e somente essa área requer endurecimento.
A aplicação mostrada nesta página é um componente de precisão automotivo ou de motocicleta. Processos semelhantes também podem ser avaliados para buchas, mangas e outros componentes de aço endurecíveis com superfícies internas acessíveis.
A adequação de uma peça depende de mais do que a presença de um furo. As principais considerações incluem:
•Material e temperabilidade
•Diâmetro e profundidade do furo
•Comprimento e posição endurecidos necessários
•Dureza alvo
•Profundidade da caixa, se especificado
•Acesso para o indutor e arranjo de têmpera
Para peças com escalonamento, geometria interna rebaixada ou complexa, um desenho seccional é particularmente útil. Mostra onde o indutor pode entrar e onde a zona endurecida é realmente necessária.
Ⅲ. Projeto de indutor para endurecimento de furo interno
O indutor é uma das principais diferenças entre o endurecimento do furo interno e o endurecimento por indução externo convencional.
Deve caber dentro da peça de trabalho, mantendo uma relação adequada com a superfície que está sendo aquecida. A folga disponível pode ser limitada, especialmente quando o furo é estreito, profundo ou cercado por outros recursos.
O desenvolvimento do indutor, portanto, considera a geometria real da peça, incluindo:
•Diâmetro do furo
•Profundidade do furo
•Posição da zona endurecida
•Espaço de inserção disponível
•Relação bobina-superfície
•Centralização e posicionamento da peça
Uma mudança na geometria do furo pode exigir um indutor diferente, mesmo quando o tamanho geral do componente for semelhante.
O posicionamento também afeta o padrão de aquecimento. Se a relação entre o indutor e a parede do furo mudar significativamente de uma peça para outra, a área aquecida pode mudar com ela. Portanto, acessórios dedicados ou movimentos controlados da máquina podem ser usados quando os requisitos de produção exigirem posicionamento repetível.
Frequência operacional, potência disponível, o tempo de aquecimento e o design do indutor são considerados juntamente com a profundidade necessária do invólucro. A profundidade do caso não deve ser tratada apenas como resultado da frequência.
Ⅳ. Aquecimento e têmpera dentro do furo
O padrão de dureza necessário depende do aquecimento e do resfriamento subsequente.
No processo mostrado no vídeo, a superfície interna é aquecida primeiro e depois temperada. Para outra peça de trabalho, a posição ou sequência de têmpera pode precisar mudar de acordo com a profundidade do furo, orientação da peça e a localização da área endurecida alvo.
O desenvolvimento do processo pode precisar considerar o comprimento aquecido dentro do furo, acesso ao refrigerante, o tempo entre o aquecimento e a têmpera, e a posição da peça de trabalho durante o ciclo.
A têmpera não precisa seguir um arranjo mecânico fixo. Dependendo da aplicação, pode ser organizado separadamente do indutor ou incorporado ao ferramental.
O objetivo não é simplesmente aquecer toda a superfície interna uniformemente. O arranjo de aquecimento e têmpera deve seguir a área endurecida especificada para a peça.
Ⅴ. Configuração de Máquina e Controle de Processo
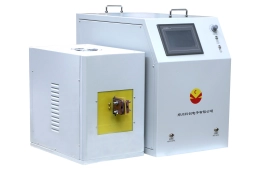
A máquina é selecionada com base na peça de trabalho e nos requisitos de tratamento térmico, e não apenas no diâmetro do furo.
A fonte de alimentação de indução, ferramentas, a fixação da peça e o arranjo do movimento precisam funcionar como um processo. Dependendo da aplicação, o equipamento pode utilizar posicionamento fixo ou movimento controlado entre a peça e o indutor.
A potência de aquecimento e o tempo de aquecimento são definidos de acordo com a peça, material e resultado endurecido necessário. Se a configuração do equipamento selecionado incluir controle digital de processos, parâmetros como tempo de aquecimento e potência podem ser gerenciados através do sistema de controle da máquina.
Os requisitos de automação também variam. Um desenvolvimento ou aplicação de baixo volume pode não precisar do mesmo arranjo de manuseio que a produção repetida de um componente.
Por esta razão, uma proposta de máquina normalmente é baseada no desenho da peça e nos requisitos de produção, em vez de uma única configuração padrão.
Ⅵ. Informações necessárias para seleção de máquinas
Para uma avaliação inicial, as informações a seguir são mais úteis do que uma solicitação geral de “máquina de endurecimento de furo interno.”
| Informação | Por que é importante |
|---|---|
| Desenho de peça ou desenho seccional | Mostra a geometria interna e o acesso disponível ao indutor |
| Material | Ajuda a determinar se a resposta de endurecimento necessária é viável |
| Diâmetro do furo | Afeta o tamanho do indutor e a folga disponível |
| Profundidade do furo | Afeta o alcance e o posicionamento do indutor |
| Área endurecida necessária | Define onde o aquecimento e a têmpera são necessários |
| Dureza alvo | Define o resultado de superfície necessário |
| Profundidade da caixa, se especificado | Afeta a seleção de processos e equipamentos |
| Requisitos de produção | Fixação de influências, configuração de movimento e automação |
Duas peças com o mesmo diâmetro de furo ainda podem exigir ferramentas diferentes. Pode ser necessária uma banda curta e endurecida perto da entrada do furo, enquanto outro pode exigir tratamento mais profundo dentro do componente.
Para componentes relacionados, a mesma plataforma de potência às vezes pode ser usada com indutores diferentes, luminárias ou configurações de processo. Isto deve ser avaliado a partir das peças reais, em vez de presumido a partir das dimensões nominais..
Ⅶ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Uma máquina pode endurecer diferentes diâmetros de furo?
O diâmetro do furo é um fator de seleção, mas o indutor, configurações de fixação e processo são desenvolvidas a partir da peça real. Duas peças com o mesmo diâmetro de furo ainda podem exigir ferramentas diferentes.
O endurecimento do furo interno é igual ao endurecimento do eixo ou da superfície??
Não. No endurecimento interno, o indutor opera dentro de um espaço limitado, então diâmetro do furo, a profundidade do furo e a localização da área endurecida influenciam diretamente o indutor e o layout da máquina.
Que informações preciso fornecer para uma avaliação?
Uma peça ou desenho seccional, o material, diâmetro e profundidade do furo, a área endurecida necessária, dureza alvo, profundidade do caso, se especificado, e a necessidade de produção.
Os componentes relacionados podem compartilhar a mesma fonte de alimentação??
Às vezes. Componentes relacionados podem usar a mesma plataforma de potência com indutores diferentes, luminárias ou configurações de processo, mas isso deve ser avaliado a partir das peças reais, em vez de presumido a partir das dimensões nominais.
O diâmetro do furo por si só determina a seleção da máquina?
Não. A máquina é selecionada a partir da peça completa e dos requisitos de tratamento térmico - diâmetro e profundidade do furo, a zona endurecida, dureza alvo, profundidade da caixa e taxa de produção contribuem.
Ⅷ. Envie-nos o desenho da sua peça
Para uma revisão inicial, envie-nos um desenho ou foto nítida do componente junto com o material, se conhecido, e a área que precisa ser endurecida.
Se a dureza alvo, a profundidade da caixa ou os requisitos de produção já estão definidos, eles também podem ser incluídos. Eles não são necessários antes da primeira discussão.
Com base nas informações disponíveis sobre peças, o indutor de furo interno, posicionamento da peça, método de aquecimento, arranjo de têmpera e configuração da máquina pode ser avaliado para a aplicação.
Envie-nos o desenho da sua peça
Envie um desenho ou foto nítida do seu componente junto com o material e a área a ser endurecida. Vamos avaliar o indutor, posicionamento da peça, método de aquecimento, arranjo de têmpera e configuração da máquina para sua aplicação.