Maszyna do hartowania indukcyjnego z otworami wewnętrznymi dla przemysłu motoryzacyjnego & Precyzyjne komponenty motocykli
Ⅰ. Wewnętrzne hartowanie otworu w trakcie pracy
Hartowanie indukcyjne otworu wewnętrznego
Dla motoryzacji & Części precyzyjne do motocykli
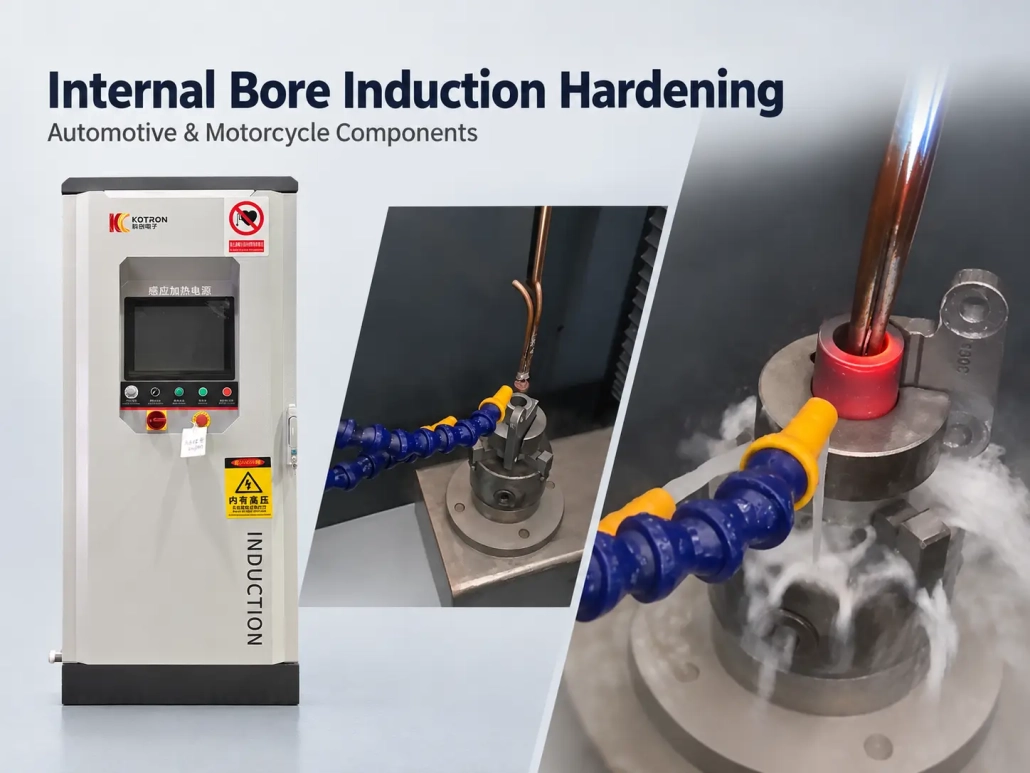
W aplikacji pokazanej na filmie, cewka indukcyjna jest umieszczona wewnątrz otworu i nagrzewa określoną powierzchnię wewnętrzną. Ogrzany obszar jest następnie schładzany w celu wytworzenia wymaganej strefy utwardzenia.
Proces ten jest powszechnie nazywany hartowania indukcyjnego przez wewnętrzne otwory, średnica wewnętrzna (ID) hartowanie indukcyjne, lub po prostu hartowanie otworu.
W przeciwieństwie do hartowanie zewnętrzne wału lub powierzchni, narzędzie grzewcze musi działać na ograniczonej przestrzeni. Średnica otworu, głębokość otworu i położenie wymaganej powierzchni hartowanej mają zatem bezpośredni wpływ na wzbudnik i układ maszyny.
Ⅱ. Odpowiednie części i wymagania dotyczące hartowania
Hartowanie indukcyjne otworu wewnętrznego stosuje się, gdy powierzchnia ścieralna lub stykowa znajduje się wewnątrz otworu i tylko ten obszar wymaga hartowania.
Aplikacja pokazana na tej stronie jest precyzyjnym komponentem samochodowym lub motocyklowym. Podobne procesy można również oceniać tuleje, tuleje i inne elementy ze stali hartowanej z dostępnymi powierzchniami wewnętrznymi.
To, czy część jest odpowiednia, zależy od czegoś więcej niż tylko obecności otworu. Główne rozważania obejmują:
•Materiał i hartowność
•Średnica i głębokość otworu
•Wymagana hartowana długość i pozycja
•Twardość docelowa
•Głębokość obudowy, jeśli określono
•Dostęp do induktora i układu hartującego
Do części ze stopniowaniem, wgłębiona lub w inny sposób złożona geometria wewnętrzna, szczególnie przydatny jest rysunek przekrojowy. Pokazuje, gdzie może wejść cewka indukcyjna i gdzie faktycznie wymagana jest strefa hartowana.
Ⅲ. Konstrukcja cewki do hartowania otworu wewnętrznego
Cewka jest jedną z głównych różnic między hartowaniem wewnętrznym a konwencjonalnym hartowaniem indukcyjnym zewnętrznym.
Musi mieścić się wewnątrz przedmiotu obrabianego zachowując odpowiednią relację z podgrzewaną powierzchnią. Dostępny prześwit może być ograniczony, zwłaszcza gdy otwór jest wąski, głęboki lub otoczony innymi elementami.
Dlatego też rozwój cewki indukcyjnej uwzględnia rzeczywistą geometrię części, w tym:
•Średnica otworu
•Głębokość otworu
•Pozycja w strefie hartowanej
•Dostępna przestrzeń wstawiania
•Relacja cewka-powierzchnia
•Centrowanie i pozycjonowanie przedmiotu obrabianego
Zmiana geometrii otworu może wymagać zastosowania innej cewki indukcyjnej, nawet jeśli całkowity rozmiar elementu jest podobny.
Pozycjonowanie wpływa również na schemat ogrzewania. Jeżeli zależność między cewką indukcyjną a ścianą otworu zmienia się znacząco w zależności od przedmiotu obrabianego, ogrzewany obszar może się wraz z nim zmieniać. Dlatego też tam, gdzie wymagania produkcyjne wymagają powtarzalnego pozycjonowania, można zastosować dedykowane mocowania lub kontrolowany ruch maszyny.
Częstotliwość pracy, dostępna moc, czas nagrzewania i konstrukcję cewki indukcyjnej uwzględnia się wraz z wymaganą głębokością obudowy. Głębokości przypadku nie należy traktować wyłącznie na podstawie częstotliwości.
Ⅳ. Ogrzewanie i hartowanie wewnątrz otworu
Wymagany wzór twardości zależy zarówno od ogrzewania, jak i późniejszego chłodzenia.
W procesie pokazanym na filmie, powierzchnia wewnętrzna jest najpierw podgrzewana, a następnie hartowana. Dla innego przedmiotu obrabianego, pozycja lub kolejność hartowania może wymagać zmiany w zależności od głębokości otworu, orientacja części i położenie docelowego obszaru utwardzonego.
Podczas opracowywania procesu może być konieczne uwzględnienie nagrzanej długości wewnątrz otworu, dostęp do chłodziwa, czas pomiędzy nagrzaniem a hartowaniem, oraz położenie przedmiotu obrabianego podczas cyklu.
Hartowanie nie musi odbywać się według jednego stałego układu mechanicznego. W zależności od zastosowania, może być umieszczony oddzielnie od cewki indukcyjnej lub włączone do oprzyrządowania.
Celem nie jest po prostu równomierne ogrzanie całej powierzchni wewnętrznej. Układ ogrzewania i hartowania powinien odpowiadać powierzchni hartowanej określonej dla części.
V.. Konfiguracja maszyny i kontrola procesu
Maszyna jest wybierana na podstawie wymagań dotyczących przedmiotu obrabianego i obróbki cieplnej, a nie samej średnicy otworu.
Zasilacz indukcyjny, narzędziach, mocowanie przedmiotu obrabianego i układ ruchu muszą działać jako jeden proces. W zależności od zastosowania, sprzęt może wykorzystywać stałe pozycjonowanie lub kontrolowany ruch pomiędzy przedmiotem obrabianym a cewką indukcyjną.
Moc grzania i czas grzania ustawiane są w zależności od części, materiału i wymaganego efektu utwardzenia. Jeśli wybrana konfiguracja sprzętu obejmuje cyfrowa kontrola procesu, parametrami, takimi jak czas nagrzewania i moc wyjściowa, można zarządzać za pomocą systemu sterowania maszyny.
Wymagania dotyczące automatyzacji również się różnią. Rozwój lub zastosowanie na małą skalę może nie wymagać takiego samego sposobu obsługi, jak wielokrotna produkcja jednego komponentu.
Z tego powodu, propozycja maszyny zwykle opiera się na rysunku części i wymaganiach produkcyjnych, a nie na pojedynczej standardowej konfiguracji.
Ⅵ. Informacje wymagane do wyboru maszyny
Do wstępnej oceny, poniższe informacje są bardziej przydatne niż ogólna prośba o “maszyna do hartowania otworów wewnętrznych.”
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Rysunek części lub rysunek przekroju | Pokazuje geometrię wewnętrzną i dostępny dostęp do cewki indukcyjnej |
| Materiał | Pomaga określić, czy wymagana reakcja utwardzania jest wykonalna |
| Średnica otworu | Wpływa na rozmiar cewki indukcyjnej i dostępny luz |
| Głębokość otworu | Wpływa na zasięg i położenie cewki indukcyjnej |
| Wymagany obszar utwardzony | Określa, gdzie potrzebne jest ogrzewanie i hartowanie |
| Twardość docelowa | Określa wymagany wynik powierzchni |
| Głębokość obudowy, jeśli określono | Wpływa na wybór procesu i sprzętu |
| Wymaganie produkcyjne | Wpływa na oprawę, konfiguracja ruchu i automatyki |
Dwie części o tej samej średnicy otworu mogą nadal wymagać innego oprzyrządowania. W pobliżu wejścia do otworu może być potrzebna krótka, utwardzana opaska, podczas gdy inny może wymagać obróbki głębiej w elemencie.
Dla powiązanych komponentów, ta sama platforma mocy może czasami być używana z różnymi cewkami indukcyjnymi, osprzętu lub ustawień procesu. Należy to ocenić na podstawie rzeczywistych części, a nie zakładać na podstawie wymiarów nominalnych.
Ⅶ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna może hartować różne średnice otworów??
Średnica otworu jest jednym z czynników wyboru, ale cewka indukcyjna, Ustawienia osprzętu i procesu są opracowywane na podstawie rzeczywistej części. Dwie części o tej samej średnicy otworu mogą nadal wymagać innego oprzyrządowania.
Czy hartowanie w otworze wewnętrznym jest tym samym, co hartowanie wału lub powierzchniowe??
Nie. Podczas hartowania otworu wewnętrznego cewka pracuje w ograniczonej przestrzeni, więc średnica otworu, głębokość otworu i położenie obszaru hartowanego bezpośrednio wpływają na induktor i układ maszyny.
Jakie informacje muszę podać, aby dokonać wyceny?
Rysunek części lub przekroju, materiał, średnica i głębokość otworu, wymaganą utwardzoną powierzchnię, docelową twardością, głębokość obudowy, jeśli została określona, i wymagania produkcyjne.
Czy powiązane komponenty mogą korzystać z tego samego źródła zasilania??
Czasami. Powiązane komponenty mogą wykorzystywać tę samą platformę mocy z różnymi cewkami indukcyjnymi, osprzętu lub ustawień procesu, należy to jednak ocenić na podstawie rzeczywistych części, a nie zakładać na podstawie wymiarów nominalnych.
Czy sama średnica otworu decyduje o wyborze maszyny??
Nie. Maszyna jest wybierana na podstawie kompletnych wymagań dotyczących przedmiotu obrabianego i obróbki cieplnej – średnicy i głębokości otworu, strefę utwardzoną, docelową twardością, Przyczyniają się do tego głębokość obudowy i tempo produkcji.
Ⅷ. Wyślij nam rysunek części
Do wstępnej recenzji, prześlij nam rysunek lub wyraźne zdjęcie elementu wraz z materiałem, jeśli jest znany, i obszar, który wymaga utwardzenia.
Jeśli docelowa twardość, głębokość obudowy lub wymagania produkcyjne są już zdefiniowane, można je również uwzględnić. Nie są wymagane przed pierwszą rozmową.
Na podstawie dostępnych informacji o częściach, to cewka indukcyjna z otworem wewnętrznym, pozycjonowanie przedmiotu obrabianego, metoda ogrzewania, układ hartowania i konfiguracja maszyny można ocenić pod kątem zastosowania.
Wyślij nam rysunek części
Wyślij rysunek lub wyraźne zdjęcie swojego elementu wraz z materiałem i obszarem, który ma być utwardzany. Ocenimy cewkę indukcyjną, pozycjonowanie przedmiotu obrabianego, metoda ogrzewania, układ hartowania i konfiguracja maszyny dla Twojego zastosowania.