เครื่องชุบแข็งแบบเหนี่ยวนำเจาะภายในสำหรับยานยนต์ & ส่วนประกอบความแม่นยำของรถจักรยานยนต์
Ⅰ. กำลังดำเนินการชุบแข็งเจาะภายใน
การแข็งตัวด้วยการเหนี่ยวนำการเจาะภายใน
สำหรับรถยนต์ & ชิ้นส่วนรถจักรยานยนต์ที่มีความแม่นยำ
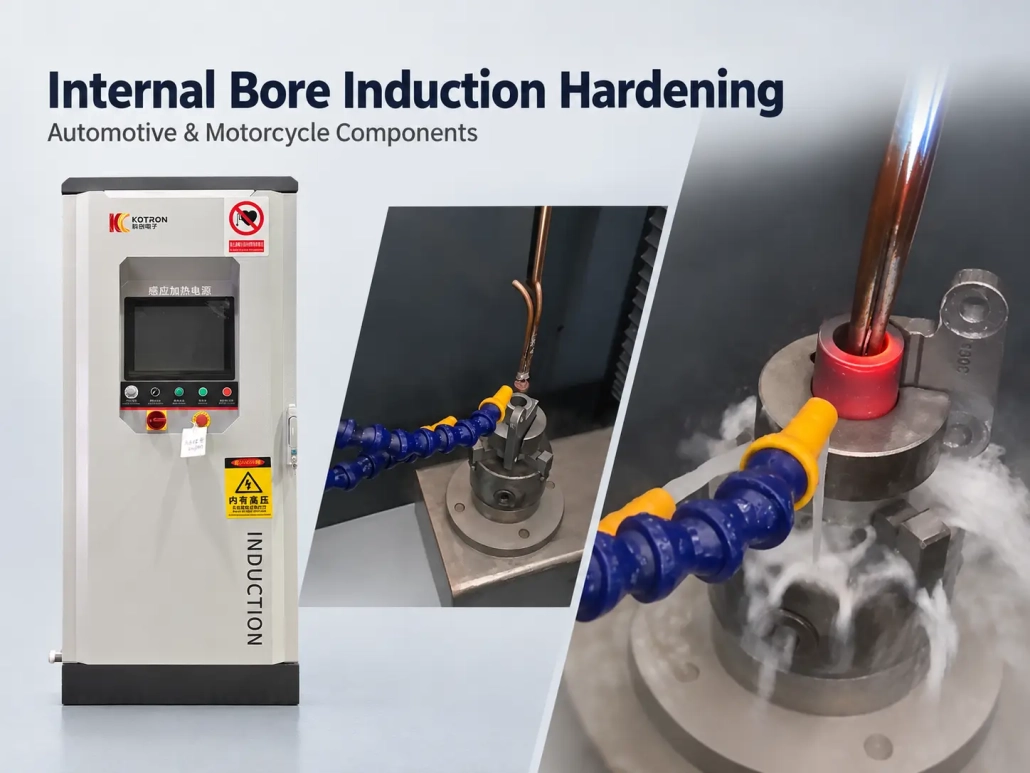
ในแอปพลิเคชันที่แสดงในวิดีโอ, ตัวเหนี่ยวนำอยู่ในตำแหน่งภายในเจาะและให้ความร้อนแก่พื้นผิวภายในที่ระบุ. จากนั้นพื้นที่ที่ได้รับความร้อนจะถูกดับลงเพื่อสร้างโซนแข็งตัวตามที่ต้องการ.
กระบวนการนี้มักเรียกกันว่า การชุบแข็งแบบเหนี่ยวนำภายในรู, เส้นผ่านศูนย์กลางภายใน (ID) การชุบแข็งด้วยเหนี่ยวนำ, หรือเพียงแค่ เจาะแข็ง.
ต่างจาก เพลาภายนอกหรือการแข็งตัวของพื้นผิว, เครื่องมือทำความร้อนต้องทำงานภายในพื้นที่จำกัด. เส้นผ่านศูนย์กลางรู, ความลึกของการเจาะและตำแหน่งของพื้นที่ชุบแข็งที่ต้องการจึงมีอิทธิพลโดยตรงต่อตัวเหนี่ยวนำและโครงร่างของเครื่องจักร.
Ⅱ. ชิ้นส่วนที่เหมาะสมและข้อกำหนดในการชุบแข็ง
การชุบแข็งด้วยการเหนี่ยวนำรูเจาะภายในจะใช้เมื่อการสึกหรอหรือพื้นผิวสัมผัสอยู่ภายในรูเจาะ และเฉพาะบริเวณนั้นเท่านั้นที่ต้องชุบแข็ง.
การใช้งานที่แสดงในหน้านี้เป็นส่วนประกอบที่มีความแม่นยำของยานยนต์หรือรถจักรยานยนต์. กระบวนการที่คล้ายกันอาจได้รับการประเมินด้วย บุชชิ่ง, ปลอก และส่วนประกอบเหล็กชุบแข็งอื่นๆ ที่มีพื้นผิวภายในที่เข้าถึงได้.
ชิ้นส่วนจะเหมาะสมหรือไม่นั้นขึ้นอยู่กับการมีรูเจาะมากกว่า. ข้อควรพิจารณาหลัก ได้แก่:
•วัสดุและการชุบแข็ง
•เส้นผ่านศูนย์กลางและความลึกของรูเจาะ
•ความยาวและตำแหน่งที่ต้องการชุบแข็ง
•ความแข็งเป้าหมาย
•ความลึกของเคส, ถ้าระบุไว้
•การเข้าถึงตัวเหนี่ยวนำและการจัดเรียงดับ
สำหรับชิ้นส่วนที่มีขั้นบันได, เรขาคณิตภายในแบบฝังหรือซับซ้อน, การวาดภาพแบบแบ่งส่วนมีประโยชน์อย่างยิ่ง. โดยจะแสดงตำแหน่งที่ตัวเหนี่ยวนำสามารถเข้าไปได้ และตำแหน่งที่ต้องการโซนชุบแข็งจริงๆ.
Ⅲ. การออกแบบตัวเหนี่ยวนำสำหรับการแข็งตัวของรูภายใน
ตัวเหนี่ยวนำเป็นหนึ่งในความแตกต่างที่สำคัญระหว่างการแข็งตัวของรูภายในและการชุบแข็งแบบเหนี่ยวนำภายนอกแบบทั่วไป.
จะต้องพอดีกับภายในชิ้นงานโดยยังคงรักษาความสัมพันธ์ที่เหมาะสมกับพื้นผิวที่ถูกให้ความร้อน. การกวาดล้างที่มีอยู่อาจถูกจำกัด, โดยเฉพาะเมื่อเจาะแคบ, ลึกหรือล้อมรอบด้วยคุณสมบัติอื่น ๆ.
การพัฒนาตัวเหนี่ยวนำจึงคำนึงถึงรูปทรงที่แท้จริงของชิ้นส่วน, รวมถึง:
•เส้นผ่านศูนย์กลางรู
•ความลึกของการเจาะ
•ตำแหน่งโซนแข็ง
•พื้นที่แทรกที่มีอยู่
•ความสัมพันธ์ระหว่างคอยล์กับพื้นผิว
•การตั้งศูนย์กลางและการวางตำแหน่งชิ้นงาน
การเปลี่ยนแปลงรูปทรงของรูอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน แม้ว่าขนาดส่วนประกอบโดยรวมจะใกล้เคียงกันก็ตาม.
การวางตำแหน่งยังส่งผลต่อรูปแบบการทำความร้อนด้วย. หากความสัมพันธ์ระหว่างตัวเหนี่ยวนำและผนังเจาะเปลี่ยนแปลงไปอย่างมากจากชิ้นงานหนึ่งไปอีกชิ้นงานหนึ่ง, พื้นที่ทำความร้อนสามารถเปลี่ยนแปลงได้ด้วย. อุปกรณ์จับยึดเฉพาะหรือการเคลื่อนย้ายเครื่องจักรที่มีการควบคุมอาจถูกนำมาใช้ในกรณีที่ข้อกำหนดการผลิตเรียกร้องให้มีการวางตำแหน่งที่ทำซ้ำได้.
ความถี่ในการทำงาน, พลังงานที่มีอยู่, เวลาในการทำความร้อนและการออกแบบตัวเหนี่ยวนำจะพิจารณาร่วมกับความลึกของเคสที่ต้องการ. ความลึกของเคสไม่ควรได้รับการปฏิบัติโดยเป็นผลจากความถี่เพียงอย่างเดียว.
Ⅳ. การทำความร้อนและการดับภายในกระบอกสูบ
รูปแบบความแข็งที่ต้องการขึ้นอยู่กับทั้งการให้ความร้อนและการทำความเย็นในภายหลัง.
ในกระบวนการที่แสดงในวิดีโอ, พื้นผิวภายในได้รับความร้อนก่อนแล้วจึงดับลง. สำหรับชิ้นงานอื่น, ตำแหน่งหรือลำดับการดับอาจต้องเปลี่ยนตามความลึกของการเจาะ, การวางแนวชิ้นส่วนและตำแหน่งของพื้นที่แข็งเป้าหมาย.
การพัฒนากระบวนการอาจต้องคำนึงถึงความยาวที่ได้รับความร้อนภายในรู, การเข้าถึงน้ำหล่อเย็น, เวลาระหว่างการทำความร้อนและการดับ, และตำแหน่งของชิ้นงานระหว่างรอบ.
การชุบแข็งไม่จำเป็นต้องเป็นไปตามการจัดวางเชิงกลแบบตายตัวเพียงครั้งเดียว. ขึ้นอยู่กับการใช้งาน, อาจจัดแยกจากตัวเหนี่ยวนำหรือ รวมอยู่ในเครื่องมือ.
วัตถุประสงค์ไม่ใช่เพียงเพื่อให้ความร้อนแก่พื้นผิวภายในทั้งหมดอย่างสม่ำเสมอ. การจัดเตรียมการให้ความร้อนและการดับควรเป็นไปตามพื้นที่ชุบแข็งที่ระบุไว้สำหรับชิ้นส่วน.
Ⅴ. การกำหนดค่าเครื่องจักรและการควบคุมกระบวนการ
เครื่องจักรถูกเลือกจากชิ้นงานและข้อกำหนดด้านความร้อน แทนที่จะเลือกจากเส้นผ่านศูนย์กลางรูเจาะเพียงอย่างเดียว.
แหล่งจ่ายไฟเหนี่ยวนำ, เครื่องมือ และ, การติดตั้งชิ้นงานและการจัดเรียงการเคลื่อนที่จำเป็นต้องทำงานเป็นกระบวนการเดียว. ขึ้นอยู่กับการใช้งาน, อุปกรณ์อาจใช้ตำแหน่งคงที่หรือควบคุมการเคลื่อนไหวระหว่างชิ้นงานและตัวเหนี่ยวนำ.
กำลังทำความร้อนและเวลาในการทำความร้อนจะถูกตั้งค่าตามชิ้นส่วน, วัสดุและผลการชุบแข็งที่ต้องการ. หากการกำหนดค่าอุปกรณ์ที่เลือกรวมอยู่ด้วย การควบคุมกระบวนการแบบดิจิทัล, พารามิเตอร์ต่างๆ เช่น เวลาในการทำความร้อนและกำลังไฟฟ้าสามารถจัดการได้ผ่านระบบควบคุมเครื่องจักร.
ข้อกำหนดของระบบอัตโนมัติก็แตกต่างกันไป. การพัฒนาหรือการใช้งานในปริมาณน้อยอาจไม่จำเป็นต้องมีการจัดการแบบเดียวกันกับการผลิตส่วนประกอบเดียวซ้ำๆ.
ด้วยเหตุนี้, โดยปกติข้อเสนอเครื่องจักรจะขึ้นอยู่กับข้อกำหนดการวาดชิ้นส่วนและการผลิตมากกว่าการกำหนดค่ามาตรฐานเดียว.
Ⅵ. ข้อมูลที่จำเป็นสำหรับการเลือกเครื่อง
สำหรับการประเมินเบื้องต้น, ข้อมูลต่อไปนี้มีประโยชน์มากกว่าคำขอทั่วไปสำหรับ “เครื่องชุบแข็งเจาะภายใน”
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| การวาดชิ้นส่วนหรือการวาดแบบตัดขวาง | แสดงรูปทรงภายในและการเข้าถึงตัวเหนี่ยวนำที่มีอยู่ |
| วัสดุ | ช่วยพิจารณาว่าการตอบสนองการชุบแข็งที่ต้องการเป็นไปได้หรือไม่ |
| เส้นผ่านศูนย์กลางรู | ส่งผลต่อขนาดตัวเหนี่ยวนำและการกวาดล้างที่มีอยู่ |
| ความลึกของการเจาะ | ส่งผลต่อการเข้าถึงและตำแหน่งของตัวเหนี่ยวนำ |
| พื้นที่แข็งที่ต้องการ | กำหนดตำแหน่งที่ต้องการความร้อนและการดับ |
| ความแข็งเป้าหมาย | กำหนดผลลัพธ์พื้นผิวที่ต้องการ |
| ความลึกของเคส, ถ้าระบุไว้ | ส่งผลต่อการเลือกกระบวนการและอุปกรณ์ |
| ความต้องการในการผลิต | มีอิทธิพลต่อการติดตั้ง, การกำหนดค่าการเคลื่อนไหวและระบบอัตโนมัติ |
ชิ้นส่วนสองชิ้นที่มีเส้นผ่านศูนย์กลางรูเท่ากันอาจยังต้องใช้เครื่องมือที่แตกต่างกัน. อาจต้องใช้สายรัดแข็งสั้นๆ ใกล้ทางเข้าเจาะ, ในขณะที่อีกส่วนหนึ่งอาจต้องได้รับการดูแลลึกลงไปภายในส่วนประกอบ.
สำหรับส่วนประกอบที่เกี่ยวข้อง, บางครั้งอาจใช้แพลตฟอร์มพลังงานเดียวกันกับตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ. สิ่งนี้จะต้องได้รับการประเมินจากชิ้นส่วนจริงมากกว่าที่จะสมมติจากขนาดที่ระบุ.
Ⅶ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องจักรเครื่องหนึ่งสามารถชุบแข็งเส้นผ่านศูนย์กลางรูที่แตกต่างกันได้หรือไม่?
เส้นผ่านศูนย์กลางของรูเจาะเป็นปัจจัยหนึ่งในการเลือก, แต่เป็นตัวเหนี่ยวนำ, การตั้งค่าฟิกซ์เจอร์และกระบวนการได้รับการพัฒนาจากชิ้นส่วนจริง. ชิ้นส่วนสองชิ้นที่มีเส้นผ่านศูนย์กลางรูเท่ากันอาจยังต้องใช้เครื่องมือที่แตกต่างกัน.
เป็นการแข็งตัวของรูภายในเหมือนกับการแข็งตัวของเพลาหรือพื้นผิว?
ไม่ใช่. ในการแข็งตัวของรูเจาะภายใน ตัวเหนี่ยวนำจะทำงานภายในพื้นที่จำกัด, เส้นผ่านศูนย์กลางรูเจาะมาก, ความลึกของรูเจาะและตำแหน่งของพื้นที่ชุบแข็งจะส่งผลโดยตรงต่อตัวเหนี่ยวนำและโครงร่างของเครื่องจักร.
ฉันต้องมีข้อมูลอะไรบ้างในการประเมิน?
การเขียนแบบบางส่วนหรือแบบตัดขวาง, วัสดุ, เส้นผ่านศูนย์กลางและความลึกของรูเจาะ, พื้นที่แข็งที่ต้องการ, ความแข็งเป้าหมาย, ความลึกของกรณีหากระบุ, และความต้องการในการผลิต.
ส่วนประกอบที่เกี่ยวข้องสามารถใช้แหล่งจ่ายไฟร่วมกันได้หรือไม่?
บางครั้ง. ส่วนประกอบที่เกี่ยวข้องอาจใช้แพลตฟอร์มกำลังเดียวกันกับตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ, แต่สิ่งนี้จะต้องได้รับการประเมินจากชิ้นส่วนจริงมากกว่าที่จะสมมติจากขนาดที่ระบุ.
เส้นผ่านศูนย์กลางของรูเจาะเพียงอย่างเดียวจะกำหนดการเลือกเครื่องจักรหรือไม่?
ไม่ใช่. เครื่องจักรถูกเลือกจากชิ้นงานที่สมบูรณ์และความต้องการในการอบชุบด้วยความร้อน — เส้นผ่านศูนย์กลางและความลึกของรู, โซนแข็ง, ความแข็งเป้าหมาย, ความลึกของเคสและอัตราการผลิตล้วนมีส่วนช่วย.
Ⅷ. ส่งรูปวาดส่วนของคุณมาให้เรา
สำหรับการทบทวนเบื้องต้น, ส่งภาพวาดหรือภาพถ่ายที่ชัดเจนของส่วนประกอบพร้อมกับวัสดุมาให้เรา, ถ้ารู้, และพื้นที่ที่ต้องการเสริมความแข็งแกร่ง.
หากเป้าหมายมีความแข็ง, ความลึกของเคสหรือข้อกำหนดการผลิตได้ถูกกำหนดไว้แล้ว, นอกจากนี้ยังสามารถรวมไว้ด้วย. ไม่จำเป็นก่อนการสนทนาครั้งแรก.
ขึ้นอยู่กับข้อมูลชิ้นส่วนที่มีอยู่, การจัดเรียง ตัวเหนี่ยวนำเจาะภายใน, การวางตำแหน่งชิ้นงาน, วิธีการให้ความร้อน, การจัดเรียงดับและการกำหนดค่าเครื่อง สามารถประเมินการใช้งานได้.
ส่งรูปวาดส่วนของคุณมาให้เรา
ส่งภาพวาดหรือรูปถ่ายที่ชัดเจนของส่วนประกอบของคุณพร้อมกับวัสดุและพื้นที่ที่จะชุบแข็ง. เราจะประเมินตัวเหนี่ยวนำ, การวางตำแหน่งชิ้นงาน, วิธีการให้ความร้อน, การจัดเรียงดับและการกำหนดค่าเครื่องจักรสำหรับการใช้งานของคุณ.