Automatyczna maszyna do hartowania indukcyjnego kołków kulowych do samochodowych elementów układu kierowniczego i zawieszenia
Ⅰ. See the Ball Stud Hardening Process
Automatic Induction Hardening for Ball Studs
Contoured Coil · Constant-Speed Rotation · Hartowanie powierzchniowe
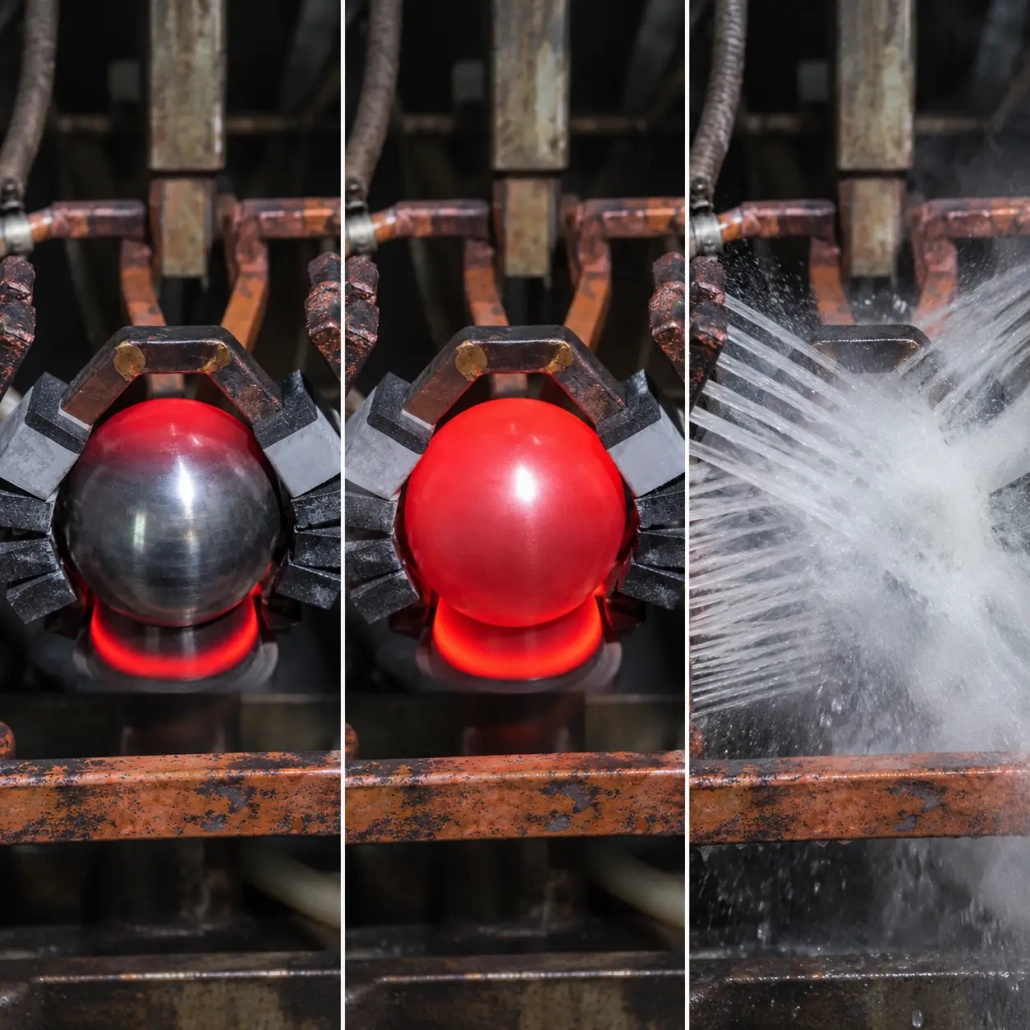
The video shows the spherical head rotating during induction heating. Cewka indukcyjna podąża za wymaganą powierzchnią grzewczą, zamiast używać okrągłej cewki ogólnego przeznaczenia.
Kontrolowany obrót umożliwia wielokrotne przechodzenie różnych obszarów powierzchni kuli przez efektywną strefę grzania, pomagając zmniejszyć różnice obwodowe przed hartowaniem.
Ⅱ. Dlaczego kołki kulowe wymagają dedykowanego zestawu do hartowania
Kołek kulowy łączy w sobie kulistą powierzchnię roboczą, obszar przejściowy i trzon. Ta geometria stwarza inne warunki nagrzewania indukcyjnego niż prosty cylindryczny wał.
Jeśli cewka indukcyjna nie pasuje do profilu kuli, niektóre obszary mogą silniej oddziaływać z polem elektromagnetycznym niż inne. Nierównomierne nagrzewanie, może wystąpić miejscowe przegrzanie lub nieregularny wzór twardnienia.
Dlatego w procesie hartowania należy uwzględnić geometrię przedmiotu obrabianego:
•Kształt cewki indukcyjnej
•Luz cewki do przedmiotu obrabianego
•Obrót obrabianego przedmiotu
•Moc i czas ogrzewania
•Wymagana powierzchnia hartowania
•Stan hartowania
Maszyna i proces zostały opracowane na podstawie rzeczywistych wymagań dotyczących ciągnienia i obróbki cieplnej, a nie samej średnicy kulki.
Ⅲ. Specjalnie wyprofilowana cewka indukcyjna
Dla cewka indukcyjna jest zaprojektowany wokół kulistego obszaru, który wymaga utwardzenia.
Jego geometrię można dopasować do średnicy kuli, profil przejściowy i wymaganą strefę hartowania, aby sprzęgło elektromagnetyczne było lepiej dopasowane do obrabianego przedmiotu.
W zależności od elementu, może być konieczne uwzględnienie projektu cewki:
•Średnica kuli
•Przejście od piłki do trzonka
•Wymagany wzór obudowy
•Dostępny luz cewki
•Układ gaszący
Do znacznie różnych rozmiarów trzpieni kulowych, zmiana samych ustawień urządzenia może nie wystarczyć. Może być również wymagana inna cewka indukcyjna lub uchwyt.
Ⅳ. Kontrolowany obrót dla bardziej równomiernego ogrzewania
Śruba kulkowa obraca się z kontrolowaną prędkością podczas ogrzewania.
Dla powierzchni kulistej, pozwala to na wielokrotne przechodzenie różnych obszarów obwodowych przez efektywną strefę grzania zamiast pozostawania w jednym stałym związku z cewką indukcyjną.
Wynik ogrzewania zależy od kombinacji:
Niestandardowa cewka + Kontrolowany obrót + Parametry ogrzewania
Prędkość obrotowa jest zatem częścią procesu hartowania, a nie tylko mechanicznym ustawieniem maszyny.
Wymaganą prędkość ustala się wspólnie z konstrukcją cewki, czas nagrzewania, moc i geometria przedmiotu obrabianego.
V.. Miejscowe utwardzanie powierzchniowe z uwzględnieniem zniekształceń
Celem procesu jest utwardzanie określonego obszaru powierzchni bez niepotrzebnego podgrzewania całego sworznia kulowego.
Zlokalizowane ogrzewanie indukcyjne koncentruje cykl termiczny wokół wymaganego obszaru. Utwardzona warstwa zapewnia właściwości powierzchni określone dla części, podczas gdy wpływ ciepła na rdzeń i trzpień można ograniczyć poprzez wybrany proces.
Twardość końcowa i efektywna głębokość oskupy zależy od materiału, poprzedni stan przedmiotu obrabianego i specyfikację obróbki cieplnej.
Kontrola wymiarowa jest również ważna, ponieważ powierzchnia kulista jest geometrią funkcjonalną. Nadmierny odkształceń może mieć wpływ na późniejszą obróbkę, montaż lub kontakt z pasującym gniazdem.
Dlatego należy wziąć pod uwagę rozwój procesu:
•Symetria ogrzewania
•Przejście od piłki do trzonka
•Rotacja podczas ogrzewania
•Dystrybucja hartująca
•Wymagany wzór obudowy
•Tolerancja okrągłości lub wymiarów po hartowaniu
Ogrzewanie indukcyjne może pomóc ograniczyć niepotrzebne narażenie na działanie ciepła, ale ostateczne zniekształcenie i okrągłość zależą od rzeczywistego komponentu i procesu. Należy je oceniać na podstawie rysunku, a nie traktować jako ustalone specyfikacje maszyny.
Ⅵ. Automatyczne przetwarzanie dla produkcji seryjnej
Maszyna może łączyć obsługę części, pozycjonowanie, obrót, nagrzewanie indukcyjne i hartowanie w cyklu automatycznym.
Typowa sekwencja to:
→
→
→
→
→
Dokładny układ załadunku i układ maszyny dobierany jest w zależności od przedmiotu obrabianego i wymagań produkcyjnych.
Sterowanie CNC koordynuje ruch maszyny i cykl hartowania. A Zasilacz indukcyjny IGBT zapewnia energię cieplną wymaganą w procesie.
Automatyczny załadunek i rozładunek może ograniczyć wielokrotne ręczne przenoszenie i jest odpowiedni do produkcji, w której sworznie kulowe są przetwarzane w sposób ciągły, partiami.
Ⅶ. Sterowniczy, Końcówki drążków kierowniczych i śruby zawieszenia
Maszynę można zaprojektować dla różnych zastosowań motoryzacyjnemu zastosowania kołków kulowych, w tym:
•Sworznie kulek kierownicy
•Sworznie kulowe na końcu drążka kierowniczego
•Szpilki kul zawieszenia
Elementy te mogą różnić się średnicą kulki, geometria trzonka, długość całkowita i wymagana powierzchnia hartowania.
Maszyna przeznaczona dla kilku wariantów produktu może mieć regulowane ustawienia procesu i wymienne oprzyrządowanie. W zależności od różnicy między częściami, może wiązać się ze zmianą produktu:
•Wybór odpowiednich ustawień CNC
•Regulacja położenia przedmiotu obrabianego
•Zmiana oprawy
•Wymiana cewki indukcyjnej
•Regulacja cyklu grzewczego
Praktyczny asortyment produktów powinien zostać zdefiniowany podczas projektowania maszyny. Możliwość stosowania wielu rozmiarów nie oznacza, że jedna cewka lub jedno mocowanie będzie odpowiednie dla każdego sworznia kulowego.
Ⅷ. Co decyduje o konfiguracji maszyny?
Prawidłowa konfiguracja rozpoczyna się od właściwego sworznia kulowego i jego specyfikacji hartowania.
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Średnica i geometria kulki | Wpływa na konstrukcję cewki i sprzężenie elektromagnetyczne |
| Wymiary trzonka | Wpływa na konstrukcję i położenie osprzętu |
| Materiał | Wpływa na reakcję hartowania |
| Wymagana powierzchnia hartowania | Określa docelową strefę grzewczą |
| Wymagana twardość powierzchni | Określa cel obróbki cieplnej |
| Efektywna głębokość obudowy | Wpływa na częstotliwość i warunki ogrzewania |
| Wymóg okrągłości lub zniekształcenia | Wpływa na rozwój i kontrolę procesów |
| Warianty produktu | Określa wymagania dotyczące narzędzi i zmian |
| Wymagana wydajność produkcyjna | Wpływa na automatyzację i konfigurację maszyn |
Brak uniwersalnej mocy, częstotliwość, prędkość obrotowa lub czas cyklu są podawane, ponieważ wartości te zależą od rzeczywistego przedmiotu obrabianego i celu produkcyjnego.
Ⅸ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Dlaczego sworzeń kulowy obraca się podczas nagrzewania indukcyjnego?
Powierzchnia kulista nie oddziałuje z polem indukcyjnym w taki sam sposób, jak prosta powierzchnia cylindryczna. Kontrolowany obrót pomaga różnym obszarom kuli przejść przez strefę grzewczą i może poprawić równomierność ogrzewania obwodowego.
Czy każdy sworzeń kulowy wymaga innej cewki indukcyjnej??
Niekoniecznie. Części o podobnej geometrii mogą wykorzystywać tę samą konfigurację maszyny, ale znaczące zmiany w średnicy kulki, kształt przejściowy lub obszar utwardzania mogą wymagać innej cewki lub uchwytu.
Czy cały sworzeń kulowy zostaje utwardzony??
Proces ma na celu miejscowe utwardzanie powierzchniowe zgodnie z rysunkiem. Wymagany wzór sprawy, Twardość i głębokość należy określić dla rzeczywistego elementu.
Czy jedna maszyna może obrobić kilka rozmiarów kołków kulowych??
Można go skonfigurować dla określonej gamy produktów. Zmiana może obejmować ustawienia CNC wraz z wymianą osprzętu lub cewki, w zależności od różnicy między częściami.
W jaki sposób wybierana jest wymagana moc indukcyjna?
Mocy nie można wybrać na podstawie samej średnicy kuli. Materiał, geometrii, wymagana głębokość hartowania, czas nagrzewania, projekt cewki i wymagania produkcyjne wpływają na ostateczny wybór.
Ⅹ. Wyślij nam rysunek kołka kulkowego
Do wstępnej oceny technicznej, najbardziej przydatna informacja to:
•Rysunek kołka kulowego lub wyraźne wymiary
•Materiał
•Powierzchnia do utwardzenia
•Wymagana twardość i głębokość obudowy, jeśli określono
•Wymagana wydajność produkcyjna
Z tych szczegółów, cewka indukcyjna, układ maszyn, proces ogrzewania, można ocenić konfigurację narzędzi i automatyzacji dla aplikacji.