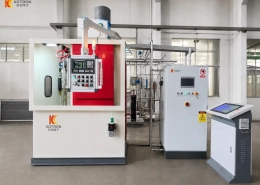
Máquina automática de endurecimiento por inducción de pernos esféricos para componentes de dirección y suspensión de automóviles
Ⅰ. Vea el proceso de endurecimiento de pernos esféricos
Endurecimiento automático por inducción para pernos esféricos
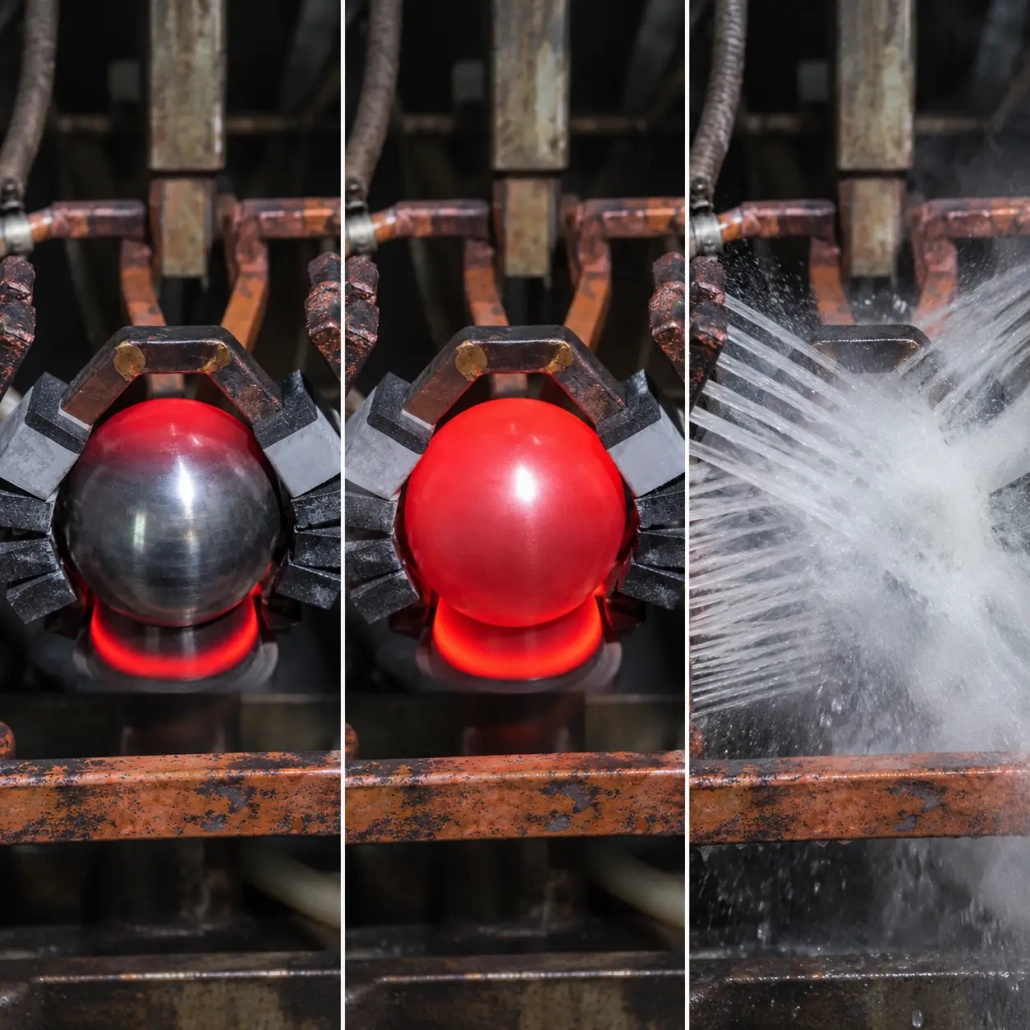
Bobina contorneada · Rotación de velocidad constante · Endurecimiento de superficies
El vídeo muestra la cabeza esférica girando durante el calentamiento por inducción.. El inductor sigue el área de calentamiento requerida en lugar de utilizar una bobina circular de uso general..
La rotación controlada permite que diferentes áreas de la superficie de la bola pasen repetidamente a través de la zona de calentamiento efectiva., ayudando a reducir las diferencias circunferenciales antes del enfriamiento.
Ⅱ. Por qué los pernos esféricos necesitan una configuración de endurecimiento dedicada
Un perno esférico combina una superficie de trabajo esférica, un área de transición y un vástago. Esta geometría crea una condición de calentamiento por inducción diferente a la de un eje cilíndrico recto..
Si el inductor no coincide con el perfil de la bola, algunas áreas pueden acoplarse más fuertemente con el campo electromagnético que otras. Calentamiento desigual, Puede producirse un sobrecalentamiento local o un patrón de endurecimiento irregular..
Por lo tanto, el proceso de endurecimiento debe considerar la geometría de la pieza junto con:
•Forma de bobina de inducción
•Espacio libre entre la bobina y la pieza de trabajo
•Rotación de la pieza de trabajo
•Potencia y tiempo de calefacción.
•Área de endurecimiento requerida
•Condición de enfriamiento
La máquina y el proceso se desarrollan a partir de los requisitos reales de trefilado y tratamiento térmico, en lugar de basarse únicamente en el diámetro de la bola..
Ⅲ. Bobina de inducción contorneada personalizada
El bobina de inducción Está diseñado alrededor del área esférica que necesita ser endurecida..
Su geometría se puede adaptar al diámetro de la bola., perfil de transición y zona de endurecimiento necesaria para que el acoplamiento electromagnético se adapte mejor a la pieza de trabajo.
Dependiendo del componente, Es posible que el diseño de la bobina deba tener en cuenta:
•Diámetro de la bola
•Transición de bola a vástago
•Patrón de caso requerido
•Espacio libre para bobinas disponible
•Disposición de enfriamiento
Para tamaños de pernos esféricos claramente diferentes, cambiar sólo la configuración de la máquina puede no ser suficiente. También es posible que se requiera una bobina o accesorio de inducción diferente..
Ⅳ. Rotación controlada para un calentamiento más uniforme
El perno de bola gira a una velocidad controlada durante el calentamiento.
Para una superficie esférica, esto permite que diferentes áreas circunferenciales pasen repetidamente a través de la zona de calentamiento efectiva en lugar de permanecer en una relación fija con la bobina de inducción..
El resultado del calentamiento depende de la combinación de:
Bobina personalizada + Rotación controlada + Parámetros de calefacción
Por lo tanto, la velocidad de rotación es parte del proceso de endurecimiento y no sólo un ajuste mecánico de la máquina..
La velocidad requerida se determina junto con el diseño de la bobina., Tiempo de calentamiento, potencia y geometría de la pieza.
Ⅴ. Endurecimiento superficial localizado con atención a la distorsión
El proceso tiene como objetivo endurecer la región de la superficie especificada sin calentar innecesariamente todo el perno esférico..
El calentamiento por inducción localizado concentra el ciclo térmico alrededor del área requerida. La capa endurecida proporciona las propiedades superficiales especificadas para la pieza., mientras que la influencia térmica en el núcleo y el vástago se puede limitar mediante el proceso seleccionado.
Dureza final y profundidad efectiva de la carcasa depende del material, Estado previo de la pieza de trabajo y especificación del tratamiento térmico..
El control dimensional también es importante porque la superficie esférica es una geometría funcional.. Excesivo distorsión puede afectar el mecanizado posterior, montaje o contacto con el enchufe correspondiente.
Por lo tanto, el desarrollo de procesos debe considerar:
•Simetría de calentamiento
•Transición de bola a vástago
•Rotación durante el calentamiento
•Distribución de enfriamiento
•Patrón de caso requerido
•Redondez post-endurecimiento o tolerancia dimensional
El calentamiento por inducción puede ayudar a limitar la exposición térmica innecesaria, pero la distorsión final y la redondez dependen del componente y proceso reales.. Deben evaluarse según el dibujo en lugar de tratarse como especificaciones fijas de la máquina..
Ⅵ. Procesamiento automático para producción por lotes
La máquina puede combinar manipulación de piezas., posicionamiento, rotación, Calentamiento por inducción y enfriamiento en un ciclo automático..
Una secuencia típica es:
→
→
→
→
→
La disposición exacta de carga y el diseño de la máquina se seleccionan de acuerdo con la pieza de trabajo y los requisitos de producción..
El control CNC coordina el movimiento de la máquina y el ciclo de endurecimiento.. Una Fuente de alimentación de inducción IGBT Proporciona la energía de calentamiento requerida por el proceso..
La carga y descarga automática puede reducir la manipulación manual repetida y es adecuada para la producción en la que los pernos esféricos se procesan continuamente en lotes..
Ⅶ. Gobierno, Espárragos de bola de suspensión y extremo de barra de acoplamiento
La máquina se puede desarrollar para diferentes automotriz aplicaciones de pernos esféricos, incluyendo:
•Espárragos de dirección
•Pernos de rótula para tirantes
•Pernos de rótula de suspensión
Estos componentes pueden diferir en el diámetro de la bola., geometría del vástago, longitud total y área de endurecimiento requerida.
Una máquina diseñada para varias variantes de productos puede utilizar configuraciones de proceso ajustables y herramientas intercambiables.. Dependiendo de la diferencia entre partes, El cambio de producto puede implicar:
•Seleccionar los ajustes CNC correspondientes
•Ajuste de la posición de la pieza de trabajo
•Cambiando el aparato
•Cambiar la bobina de inducción
•Ajustar el ciclo de calentamiento
La gama práctica de productos debe definirse durante el diseño de la máquina.. La capacidad de múltiples tamaños no significa que una bobina o un accesorio sea adecuado para cada perno esférico.
Ⅷ. Qué determina la configuración de la máquina?
La configuración correcta comienza con el perno esférico real y su especificación de endurecimiento..
| Información | Por qué importa |
|---|---|
| Diámetro y geometría de la bola. | Afecta el diseño de la bobina y el acoplamiento electromagnético. |
| Dimensiones del mango | Afecta el diseño y posicionamiento del accesorio. |
| Material | Afecta la respuesta de endurecimiento. |
| Área de endurecimiento requerida | Define la zona de calentamiento objetivo. |
| Requisito de dureza superficial | Define el objetivo del tratamiento térmico. |
| Profundidad efectiva del caso | Influye en la frecuencia y las condiciones de calefacción. |
| Requisito de redondez o distorsión | Afecta el desarrollo y la inspección del proceso. |
| Variantes de producto | Determina los requisitos de herramientas y cambios. |
| Tasa de producción requerida | Influye en la automatización y la configuración de la máquina. |
Sin poder universal, frecuencia, La velocidad de rotación o el tiempo de ciclo se indican porque estos valores dependen de la pieza de trabajo real y del objetivo de producción..
IX.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Por qué gira el perno esférico durante el calentamiento por inducción??
La superficie esférica no interactúa con el campo de inducción de la misma manera que una superficie cilíndrica recta.. La rotación controlada ayuda a que diferentes áreas de la bola pasen a través de la zona de calentamiento y puede mejorar la uniformidad del calentamiento circunferencial..
¿Cada perno esférico requiere una bobina de inducción diferente??
No necesariamente. Las piezas con geometría similar pueden utilizar la misma configuración de máquina., pero cambios significativos en el diámetro de la bola., La forma de transición o el área de endurecimiento pueden requerir una bobina o accesorio diferente..
¿Se endurece todo el perno esférico??
El proceso está destinado al endurecimiento superficial localizado según el dibujo.. El patrón de caso requerido, La dureza y la profundidad deben especificarse para el componente real..
¿Puede una máquina procesar varios tamaños de pernos esféricos??
Se puede configurar para una gama definida de productos.. El cambio puede implicar ajustes CNC junto con el reemplazo de accesorios o bobinas., dependiendo de la diferencia entre partes.
¿Cómo se selecciona la potencia de inducción requerida??
La potencia no se puede seleccionar únicamente a partir del diámetro de la bola.. Material, geometría requerida, profundidad de capa requerida, Tiempo de calentamiento, El diseño de la bobina y los requisitos de producción afectan la selección final..
X.. Envíenos su dibujo de perno esférico
Para una evaluación técnica inicial, la información más útil es:
•Dibujo de perno esférico o dimensiones claras
•Material
•Área a endurecer
•Dureza requerida y profundidad de la caja., si se especifica
•Tasa de producción requerida
De estos detalles, la bobina de inducción, disposición de la máquina, proceso de calentamiento, La configuración de herramientas y automatización se puede evaluar para la aplicación..