Автоматическая машина для индукционной закалки шариковых шпилек для компонентов автомобильного рулевого управления и подвески
Ⅰ. См. процесс закалки шарового пальца
Автоматическая индукционная закалка шариковых шпилек
Контурная катушка · Вращение с постоянной скоростью · Поверхностное закаливание
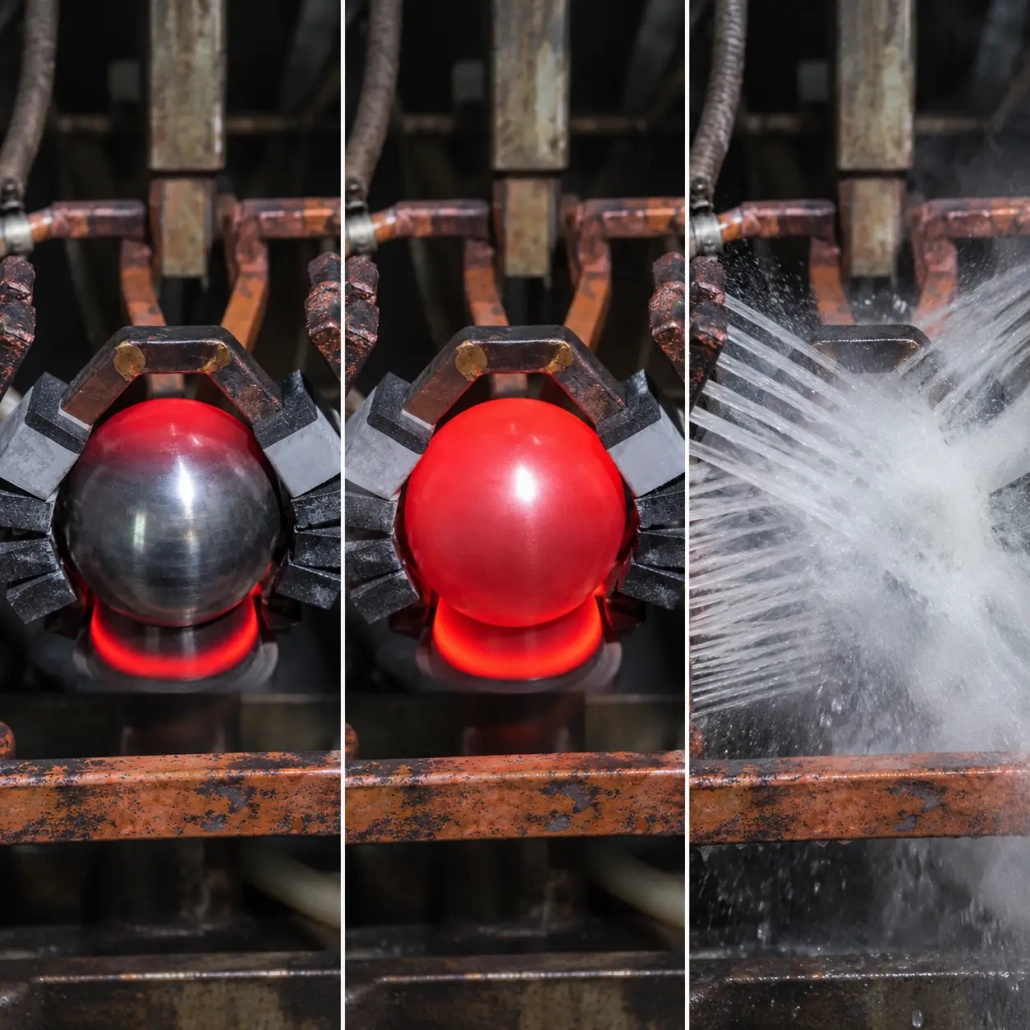
На видео видно, как сферическая головка вращается во время индукционного нагрева.. Индуктор следует за необходимой площадью нагрева, а не использует круглую катушку общего назначения..
Контролируемое вращение позволяет различным участкам поверхности мяча неоднократно проходить через эффективную зону нагрева., помогает уменьшить окружные различия перед закалкой.
Ⅱ. Почему шаровые шпильки нуждаются в специальной установке для закалки
Шаровой палец сочетает в себе сферическую рабочую поверхность., переходная зона и хвостовик. Эта геометрия создает условия индукционного нагрева, отличные от прямолинейного цилиндрического вала..
Если индуктор не соответствует профилю шарика, некоторые области могут сильнее взаимодействовать с электромагнитным полем, чем другие.. Неравномерный нагрев, Это может привести к локальному перегреву или неравномерной схеме закалки..
Поэтому в процессе закалки необходимо учитывать геометрию заготовки вместе с:
•Форма индукционной катушки
•Зазор между катушкой и заготовкой
•Вращение заготовки
•Мощность и время нагрева
•Требуемая площадь закалки
•Условия закалки
Машина и процесс разрабатываются на основе фактических требований к вытяжке и термообработке, а не только на основе диаметра шарика..
Ⅲ. Индукционная катушка индивидуальной формы
The индукционная катушка спроектирован вокруг сферической области, которую необходимо закалить.
Его геометрия может быть подобрана под диаметр шара., переходный профиль и необходимая зона закалки, чтобы электромагнитная муфта лучше подходила к заготовке.
В зависимости от компонента, конструкция катушки, возможно, должна учитывать:
•Диаметр шара
•Переход от шара к хвостовику
•Требуемый образец дела
•Доступный зазор катушки
•Устройство закалки
Для значительно отличающихся размеров шаровых пальцев, изменения только настроек машины может быть недостаточно. Также может потребоваться другая индукционная катушка или приспособление..
Ⅳ. Контролируемое вращение для более равномерного нагрева
Шаровой штифт вращается с контролируемой скоростью во время нагрева.
Для сферической поверхности, это позволяет различным окружным областям неоднократно проходить через эффективную зону нагрева вместо того, чтобы оставаться в одном фиксированном положении с индукционной катушкой..
Результат нагрева зависит от сочетания:
Пользовательская катушка + Контролируемое вращение + Параметры нагрева
Таким образом, скорость вращения является частью процесса закалки, а не только механической настройкой машины..
Требуемая скорость определяется вместе с конструкцией катушки., время нагрева, мощность и геометрия заготовки.
Ⅴ. Локализованное поверхностное упрочнение с учетом искажений
Этот процесс предназначен для упрочнения указанного участка поверхности без излишнего нагрева всего шарового пальца..
Локальный индукционный нагрев концентрирует тепловой цикл вокруг необходимой площади.. Упрочненный слой обеспечивает свойства поверхности, заданные для детали., при этом термическое воздействие на сердечник и хвостовик можно ограничить за счет выбранного процесса.
Конечная твердость и эффективная глубина слоя зависит от материала, предыдущее состояние заготовки и спецификация термообработки.
Контроль размеров также важен, поскольку сферическая поверхность представляет собой функциональную геометрию.. Излишний искривление может повлиять на последующую обработку, сборка или контакт с ответным гнездом.
Поэтому при разработке процесса необходимо учитывать:
•Симметрия нагрева
•Переход от шара к хвостовику
•Вращение при нагреве
•Распределение закалки
•Требуемый образец дела
•Округлость после закалки или допуск на размеры
Индукционный нагрев может помочь ограничить ненужное тепловое воздействие., но окончательное искажение и округлость зависят от фактического компонента и процесса. Их следует оценивать по чертежу, а не рассматривать как фиксированные характеристики машины..
Ⅵ. Автоматическая обработка для серийного производства
Машина может совмещать обработку деталей, позиционирование, вращение, индукционный нагрев и закалка в автоматическом цикле.
Типичная последовательность:
→
→
→
→
→
Точная схема загрузки и компоновка машины выбираются в соответствии с заготовкой и производственными требованиями..
Система ЧПУ координирует движение станка и цикл закалки.. Один Индукционный источник питания IGBT обеспечивает тепловую энергию, необходимую для процесса.
Автоматическая загрузка и разгрузка позволяет сократить количество повторных операций вручную и подходит для производства, где шариковые шпильки обрабатываются непрерывно и партиями..
Ⅶ. Рулевое управление, Наконечник рулевой тяги и шаровые шпильки подвески
Машина может быть разработана для различных автомобильная промышленность применение шаровых шпилек, включая:
•Шаровые шпильки рулевого управления
•Шаровые шпильки наконечников рулевых тяг
•Шаровые шпильки подвески
Эти компоненты могут отличаться диаметром шарика., геометрия хвостовика, общая длина и необходимая площадь закалки.
Станок, предназначенный для нескольких вариантов продукции, может использовать регулируемые параметры процесса и сменный инструмент.. В зависимости от разницы между частями, смена продукта может включать в себя:
•Выбор соответствующих настроек ЧПУ
•Регулировка положения заготовки
•Смена приспособления
•Замена индукционной катушки
•Регулировка цикла нагрева
Практический ассортимент продукции должен быть определен во время проектирования машины.. Возможность использования нескольких размеров не означает, что для каждого шарового пальца подходит одна катушка или одно приспособление..
Ⅷ. Что определяет конфигурацию машины?
Правильная конфигурация начинается с фактического шарового пальца и спецификации его закалки..
| Информация | Почему это важно |
|---|---|
| Диаметр и геометрия шара | Влияет на конструкцию катушки и электромагнитную связь. |
| Размеры хвостовика | Влияет на дизайн и расположение светильника. |
| Материал | Влияет на реакцию закаливания |
| Требуемая площадь закалки | Определяет целевую зону нагрева |
| Требования к твердости поверхности | Определяет цель термообработки |
| Эффективная глубина корпуса | Влияет на частоту и условия нагрева |
| Требование округлости или искажения | Влияет на разработку и проверку процесса |
| Варианты продукта | Определяет требования к инструментам и переналадке |
| Требуемая производительность | Влияет на автоматизацию и конфигурацию машины |
Нет универсальной силы, частота, Указана скорость вращения или время цикла, поскольку эти значения зависят от фактической заготовки и производственного задания..
Ⅸ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Почему шаровая шпилька вращается при индукционном нагреве?
Сферическая поверхность не взаимодействует с индукционным полем так, как прямая цилиндрическая поверхность.. Контролируемое вращение помогает различным областям шара проходить через зону нагрева и может улучшить равномерность нагрева по окружности..
Требуется ли для каждого шарового пальца отдельная индукционная катушка??
Не обязательно. Детали с похожей геометрией могут использовать одну и ту же конфигурацию станка., но значительные изменения в диаметре шара, переходная форма или область закалки могут потребовать другой катушки или приспособления.
Вся шаровая шпилька затвердевает??
Процесс предназначен для локального поверхностного упрочнения по чертежу.. Требуемый шаблон случая, твердость и глубина должны быть указаны для фактического компонента.
Может ли одна машина обрабатывать шаровые шпильки нескольких размеров??
Его можно настроить для определенного диапазона продуктов.. Перенастройка может включать в себя настройку ЧПУ вместе с заменой приспособления или катушки., в зависимости от разницы между частями.
Как выбирается необходимая мощность индукции?
Мощность нельзя выбрать только по диаметру шарика.. Материал, геометрия, требуемой глубины поверхностного слоя, время нагрева, конструкция катушки и производственные требования влияют на окончательный выбор..
Ⅹ. Отправьте нам свой чертеж шариковой шпильки
Для первоначальной технической оценки, самая полезная информация это:
•Чертеж шарового пальца или четкие размеры
•Материал
•Область, требующая упрочнения
•Требуемая твердость и глубина корпуса, если указано
•Требуемая производительность
Из этих деталей, индукционная катушка, расположение машины, процесс нагрева, инструменты и конфигурация автоматизации могут быть оценены для конкретного применения.