
Automatyczna maszyna do hartowania indukcyjnego dla zębów z metalurgii proszków
Ⅰ. Automatyczny proces hartowania przekładni
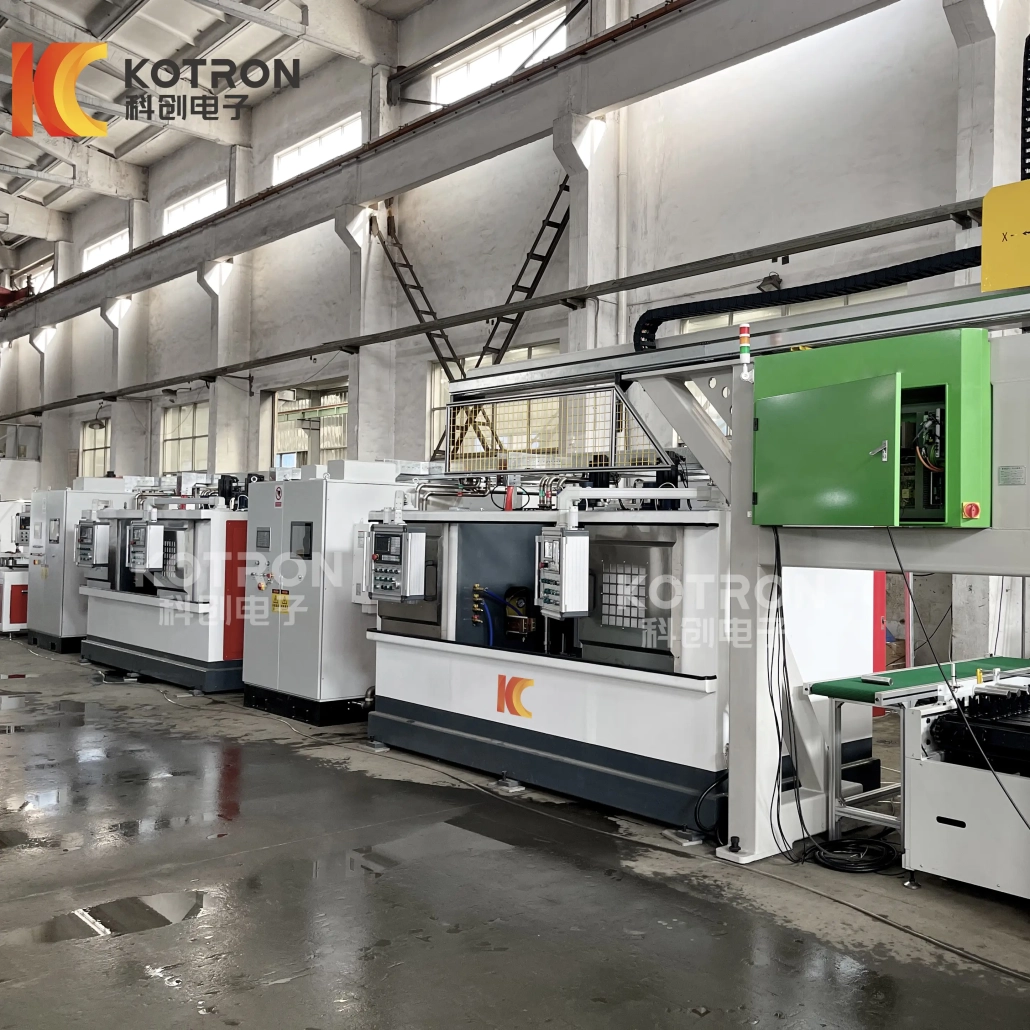
Zbudowany wokół przedmiotu obrabianego, a nie standardowej ramy maszyny, Ten automatyczna maszyna do hartowania indukcyjnego przekładni jest dostępny w konfiguracjach 4- i 6-sekcyjnych. Koła zębate przenoszone są do strefy hartowania, pozycja do nagrzewania indukcyjnego, hartowanie, i automatycznie poruszaj się po całej sekwencji — bez konieczności ręcznej obsługi. Geometria cewki indukcyjnej, trzymanie pracy, i układ stacji są dostosowywane do konkretnego biegu na etapie projektowania technicznego, a nie ograniczane do jednego standardowego układu.
Ⅱ. Automatyczny wielostanowiskowy system hartowania przekładni
Dla producentów wymagających powtarzalnego hartowania indukcyjnego w produkcji ciągłej lub seryjnej, kompletny system może obejmować:
Pozycjonowanie wielostanowiskowe
Indukcyjna jednostka grzewcza
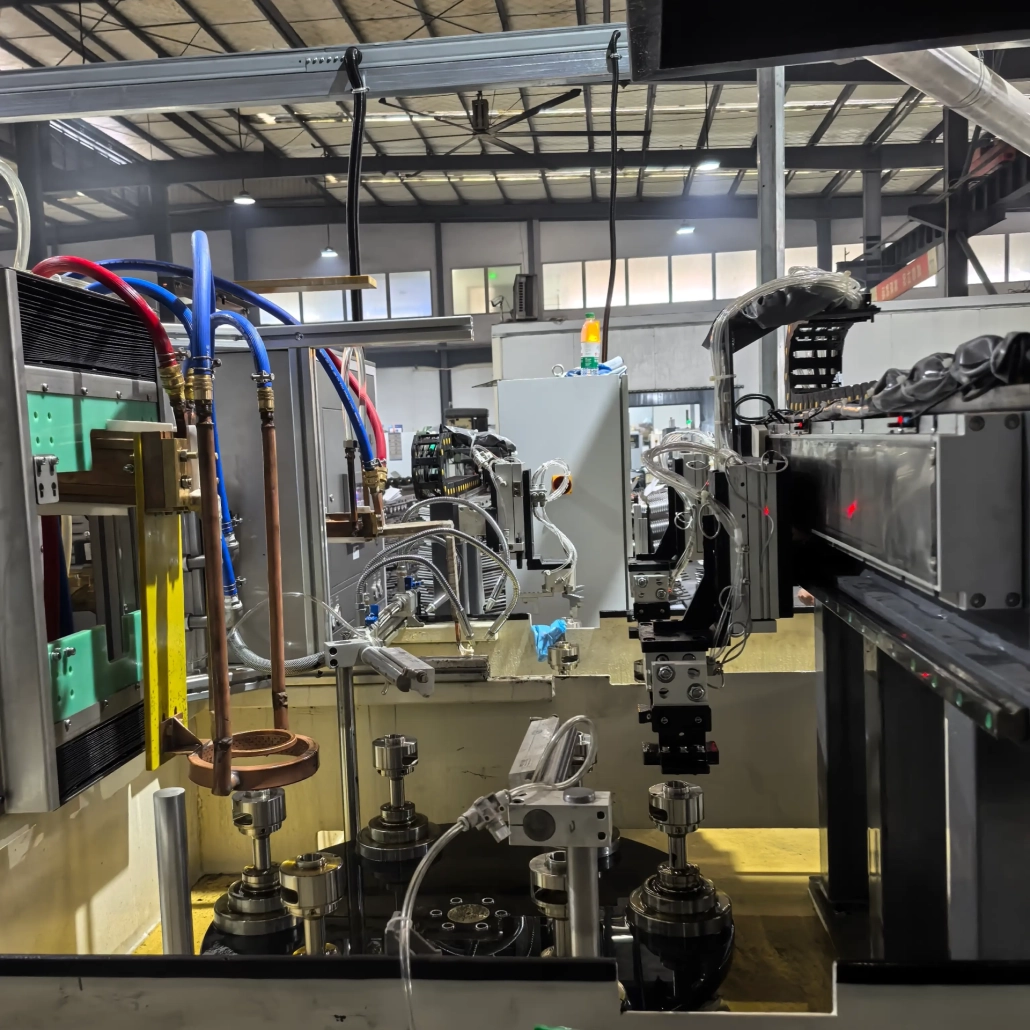
Dostosowana cewka indukcyjna
System hartowania
CNC / Sterowanie procesem PLC
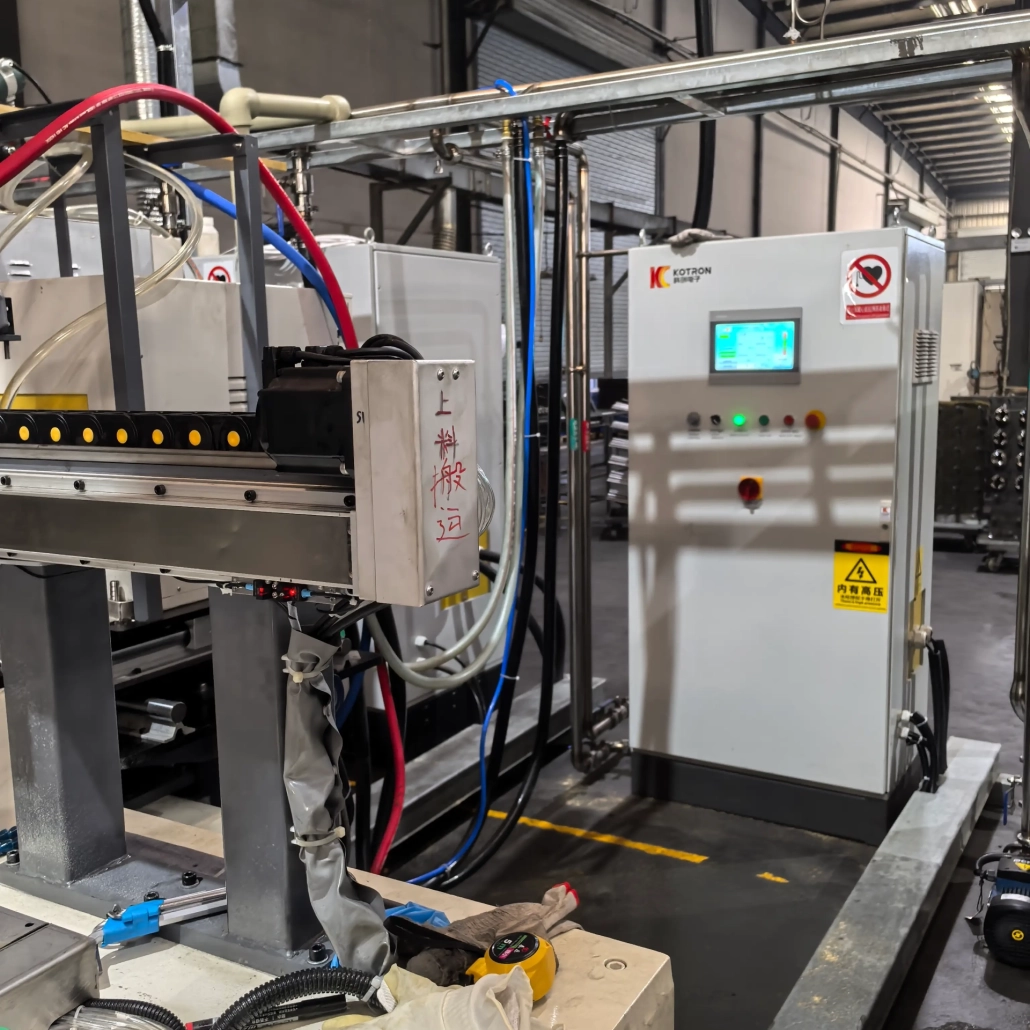
Zasilacz indukcyjny
System chłodzenia
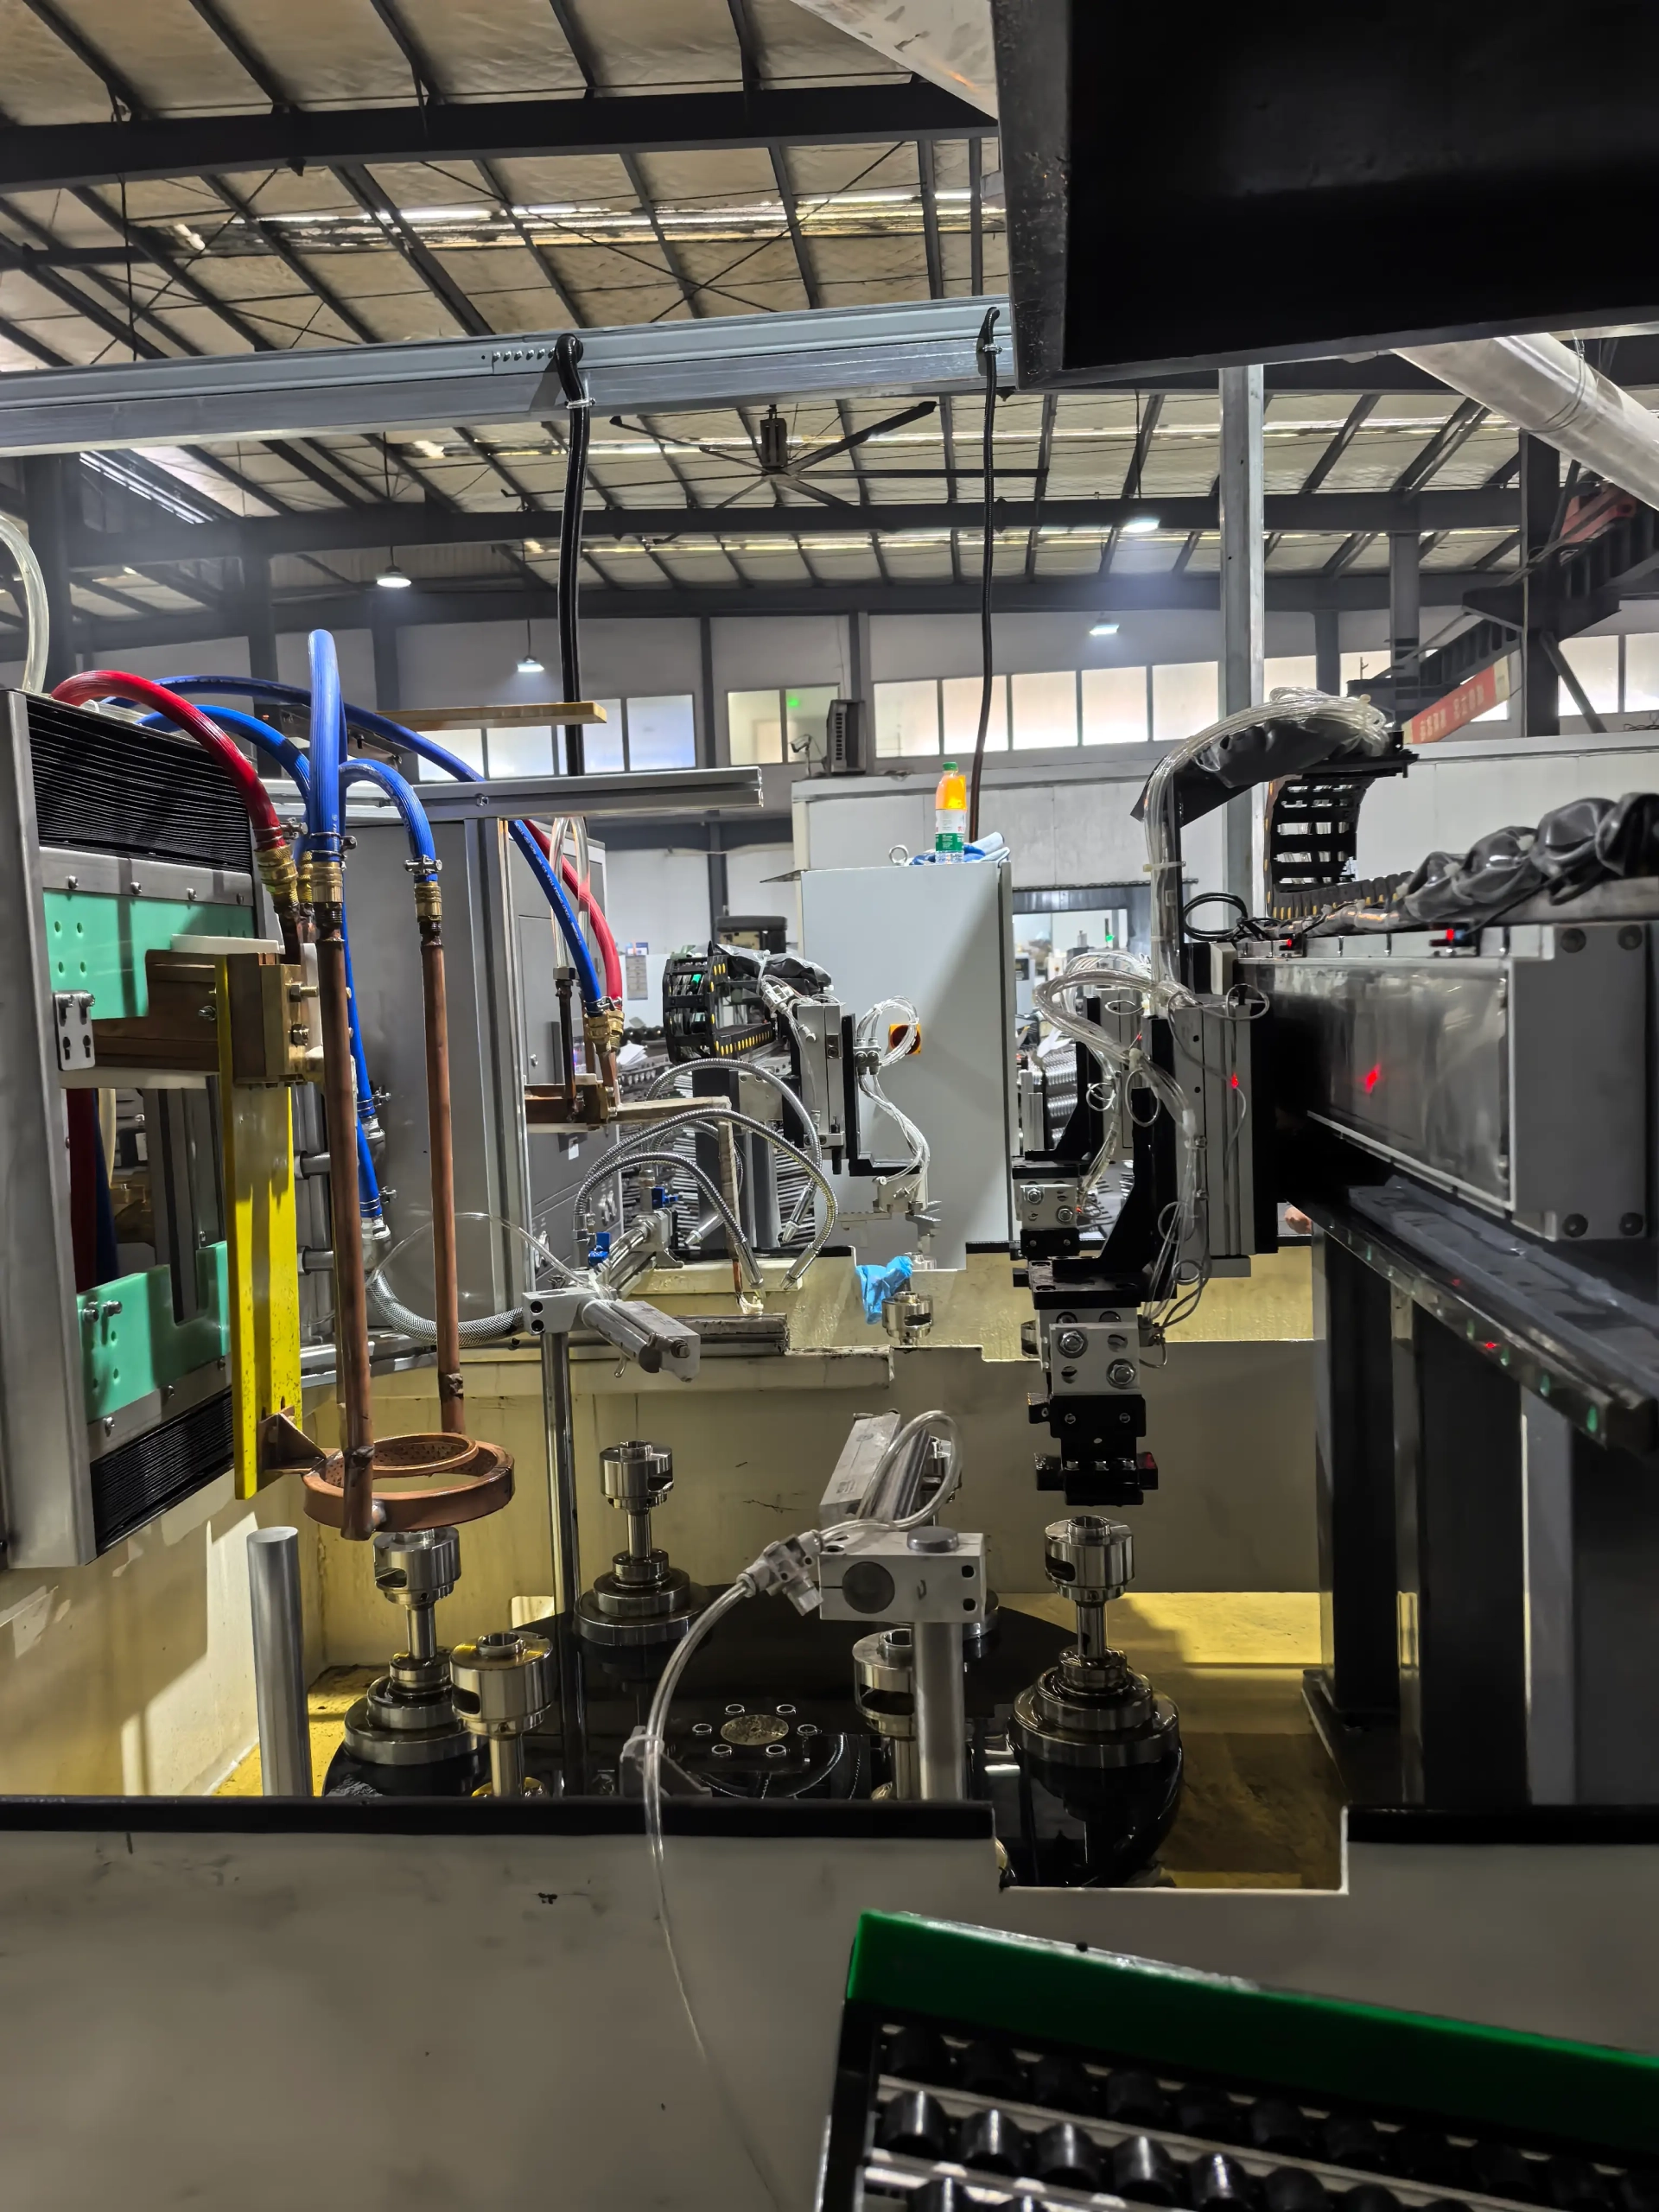
System załadunku bramowego
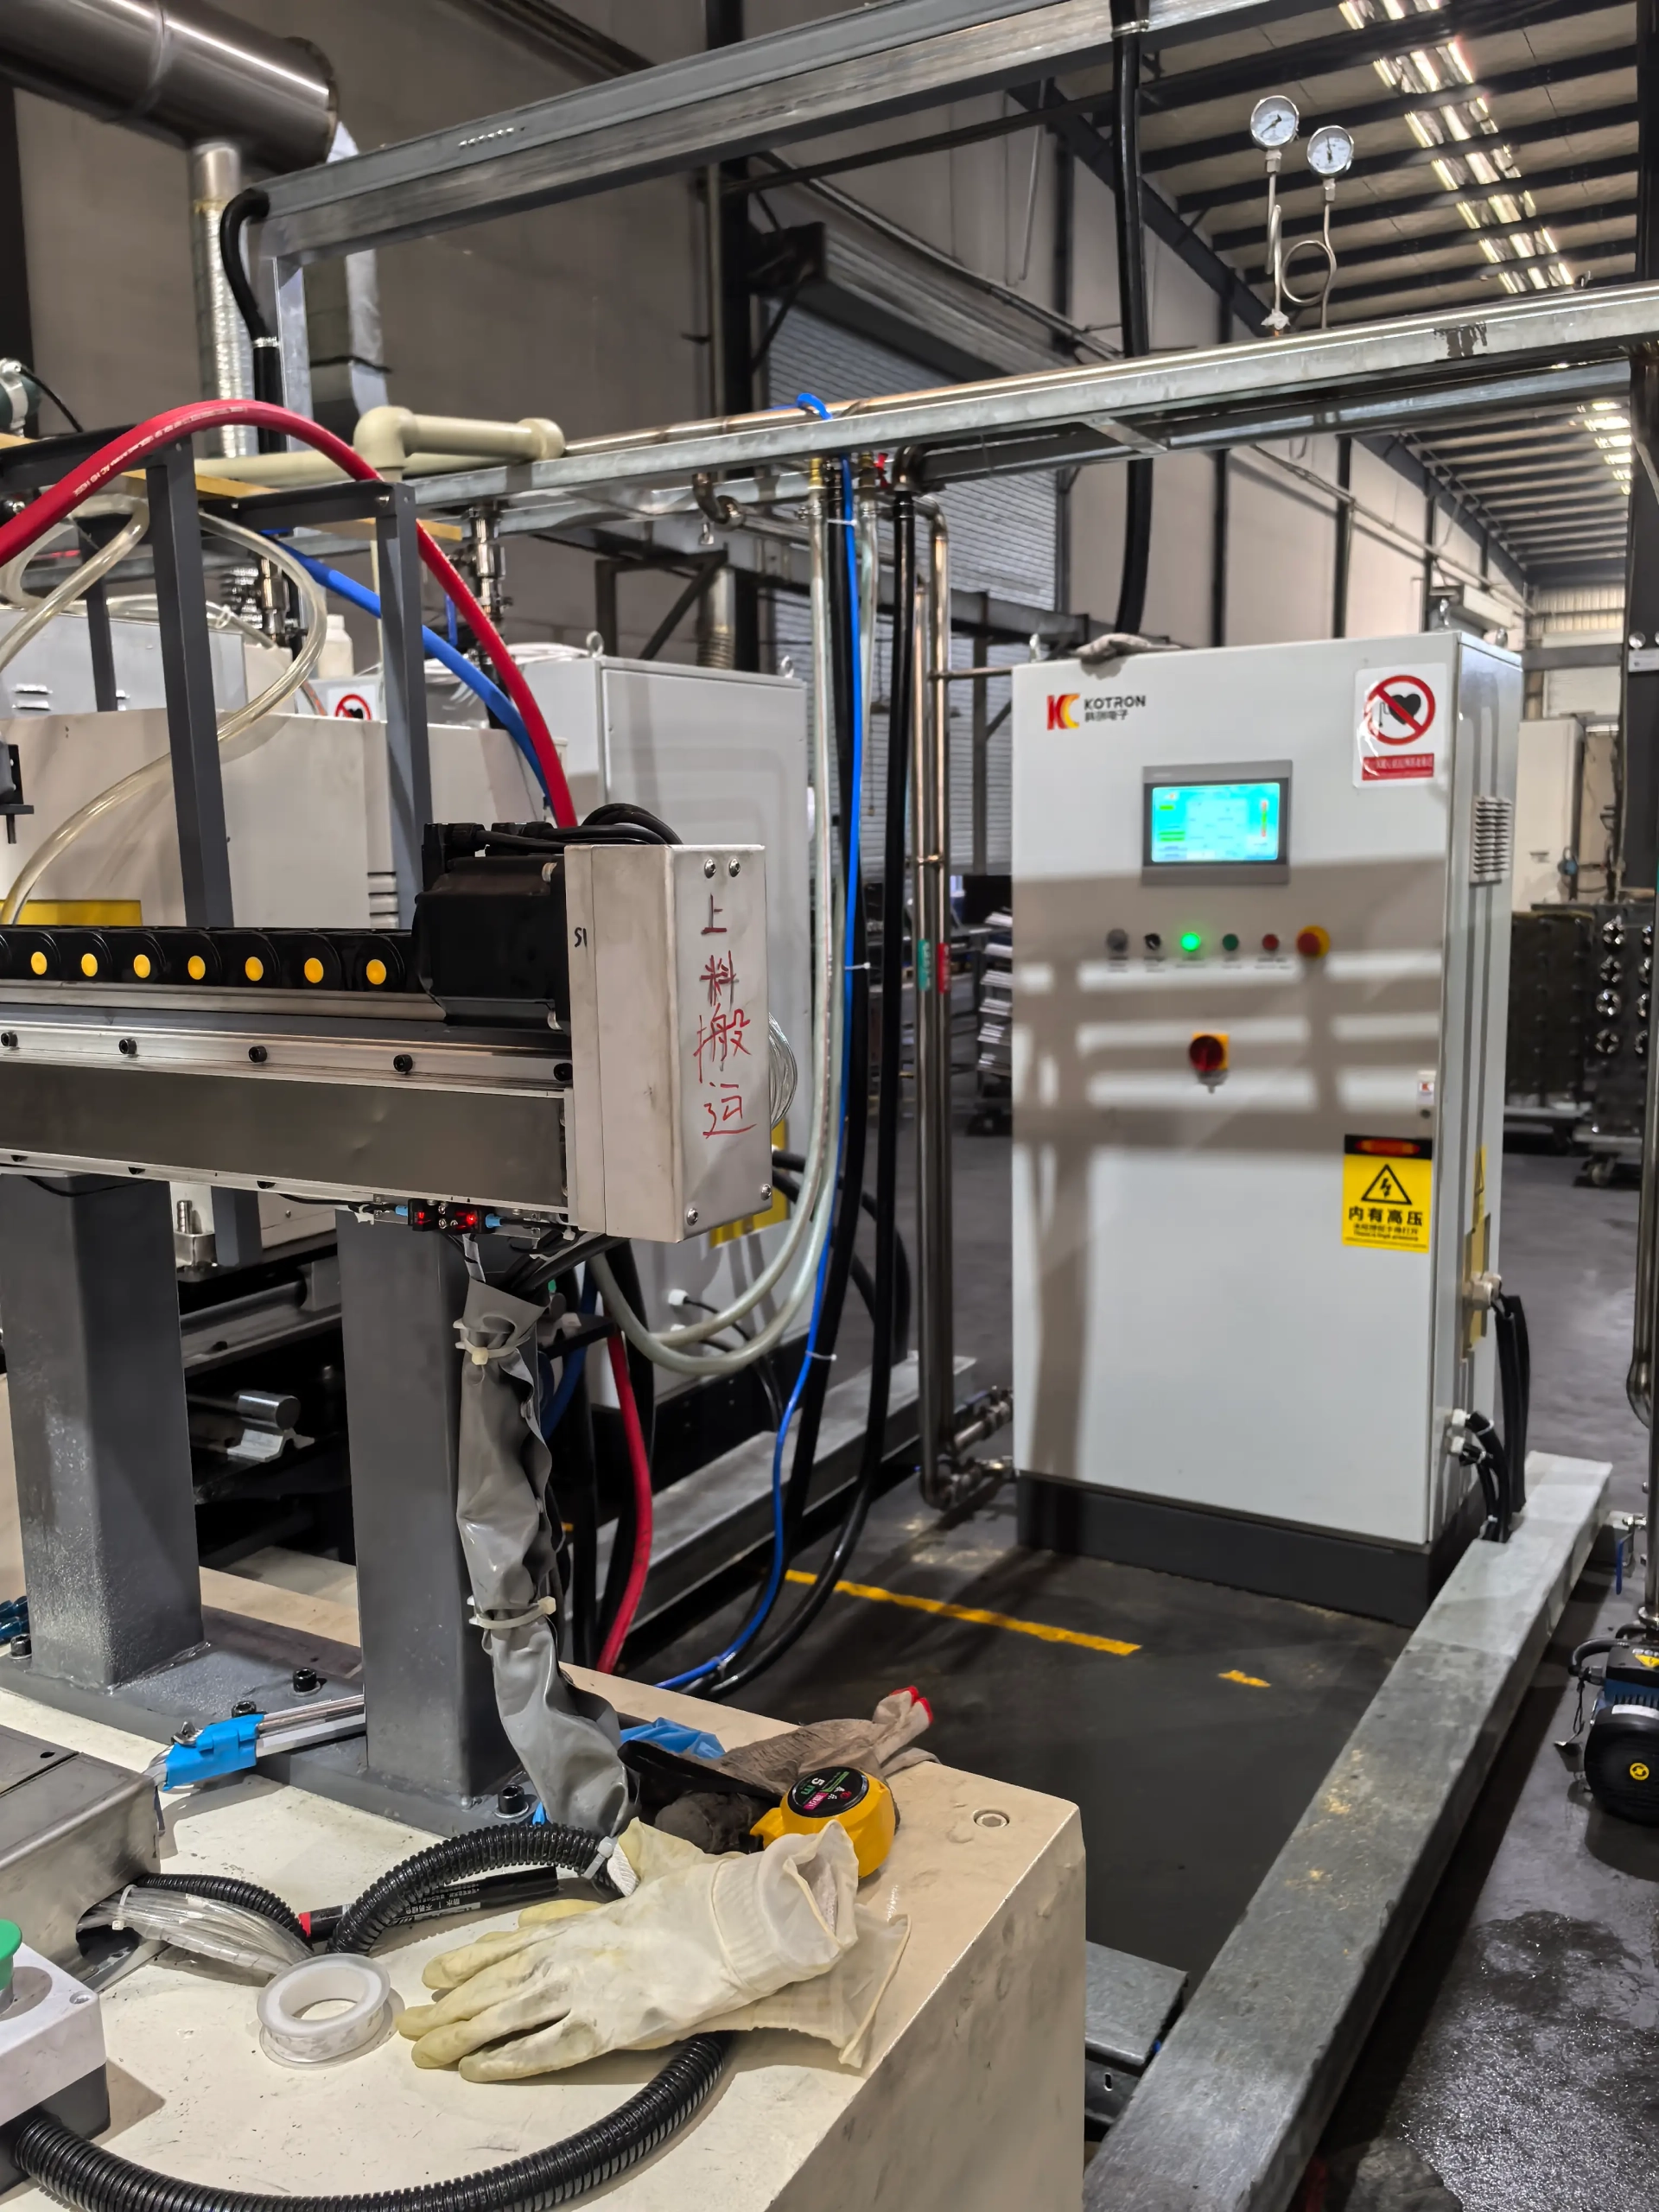
Zasilacz indukcyjny
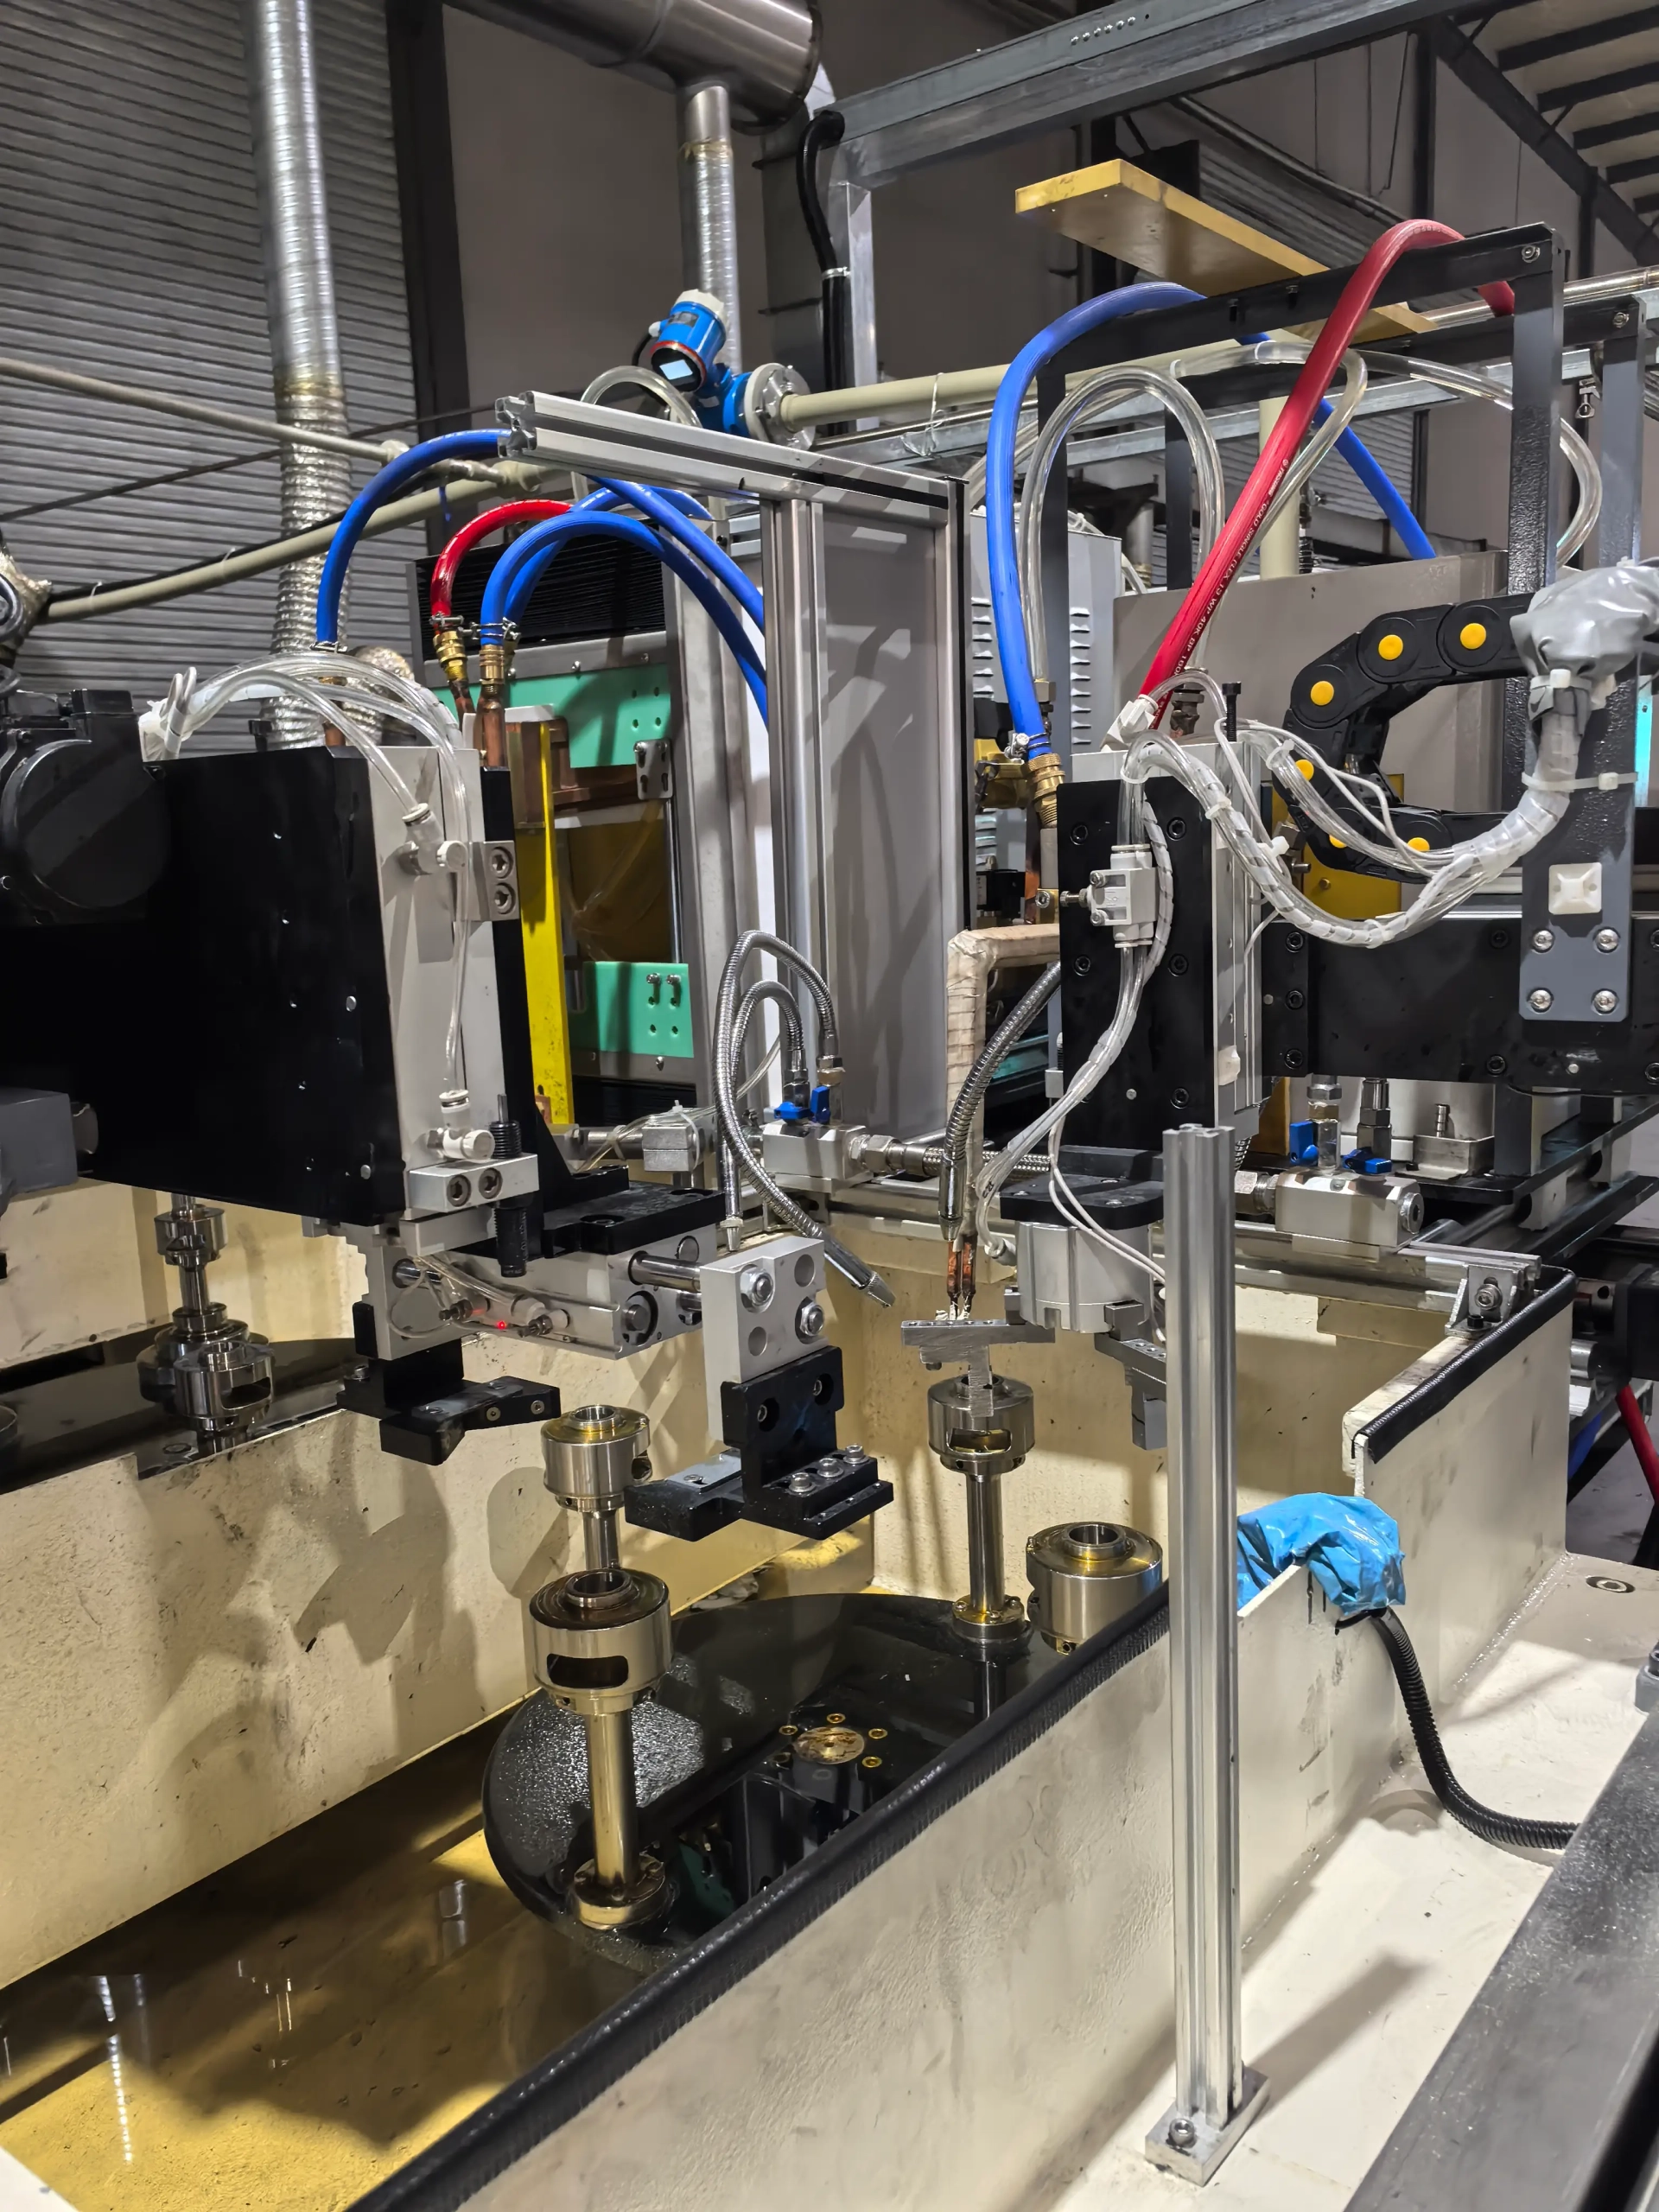
Spiekane elementy przekładni
Automatyczny załadunek suwnicy sprawia, że przenoszenie części jest zintegrowane z cyklem hartowania i ogranicza pracę ręczną wokół stacji grzewczej.
Ⅲ. 4-Konfiguracje stacji i 6 stacji
Maszyna dostępna w wersji 4- i 6-stanowiskowej. Układ składający się z czterech stanowisk jest odpowiedni do zastosowań, w których sekwencja hartowania jest stosunkowo zwarta. Maszyny sześciostanowiskowe zapewniają więcej stanowisk do rozdzielania załadunku, podgrzewanie, hartowanie, chłodzenia, lub inne etapy procesu, gdy przepływ produkcji wymaga odrębnych etapów.
Dokładna funkcja każdego stanowiska jest określana podczas projektowania maszyny — nie jest ona wstępnie przypisana na podstawie standardowego szablonu. Dodanie większej liczby stacji nie daje automatycznie lepszego wyniku. Prawidłowa konfiguracja zależy od geometrii przekładni, wymagany cykl ogrzewania, i docelową przepustowość produkcji.
Ⅳ. Automatyczny proces ładowania i hartowania
Typowa sekwencja produkcji składa się z sześciu etapów. Na maszynie wielostanowiskowej, kilka biegów zajmuje jednocześnie różne etapy.
2. Pozycjonowanie →
3. Nagrzewanie indukcyjne →
4. Hartowanie →
5. Przeniesienie →
6. Rozładunek
Układ stacji, Przesunięcie uchwytu, i metoda ładowania są skonfigurowane w oparciu o rzeczywiste wymagania dotyczące sprzętu i procesu. Nie ma dwóch konstrukcji przekładni o takim samym schemacie ogrzewania, dlatego maszyna jest projektowana pod kątem zastosowania — a nie wybierana ze stałego układu katalogu.
V.. Moc nagrzewania indukcyjnego i kontrola procesu
Zasilacz indukcyjny dostarcza kontrolowaną energię do cewki indukcyjnej podczas cyklu hartowania. Do zastosowań w przekładniach, wynik zależy od mocy większej niż znamionowa. Średnica przekładni, geometrii zęba, klasa materiału, wymagana powierzchnia utwardzenia, czas nagrzewania, i konstrukcja cewki indukcyjnej wpływają na ostateczny wzór twardości i głębokość obudowy.
Tam, gdzie jest wyposażony w konwersję mocy IGBT i cyfrowe sterowanie DSP, parametry ogrzewania są regulowane przez system sterowania maszyny i przechowywane w celu powtórnej produkcji. Typowe kontrolowane elementy obejmują:
| Parametry | Co to kontroluje |
|---|---|
| Moc grzewcza | Energia dostarczana do cewki indukcyjnej podczas cyklu hartowania |
| Czas ogrzewania | Czas stosowania energii na część |
| Pozycja przedmiotu obrabianego | Wyrównanie części względem cewki indukcyjnej podczas nagrzewania |
| Sekwencja gaszenia | Chronometraż, przepływ, i czas trwania podawania środka chłodzącego |
| Ruch maszyny | Indeksowanie stacji, częściowe przeniesienie, i obsługa suwnicy |
| Przepisy procesowe | Przechowywane zestawy parametrów dla różnych numerów części przekładni |
Rzeczywiste funkcje zależą od wybranej konfiguracji maszyny.
Ⅵ. Zastosowania do hartowania przekładni w metalurgii proszków
System ten jest skonfigurowany do automatycznego hartowania przekładni zębatych wykonanych metodą metalurgii proszków i spiekanych elementów przekładni. W zależności od wymagań materiału i hartowania, dostosowany układ dolotowy można również ocenić pod kątem innych elementów przekładni.
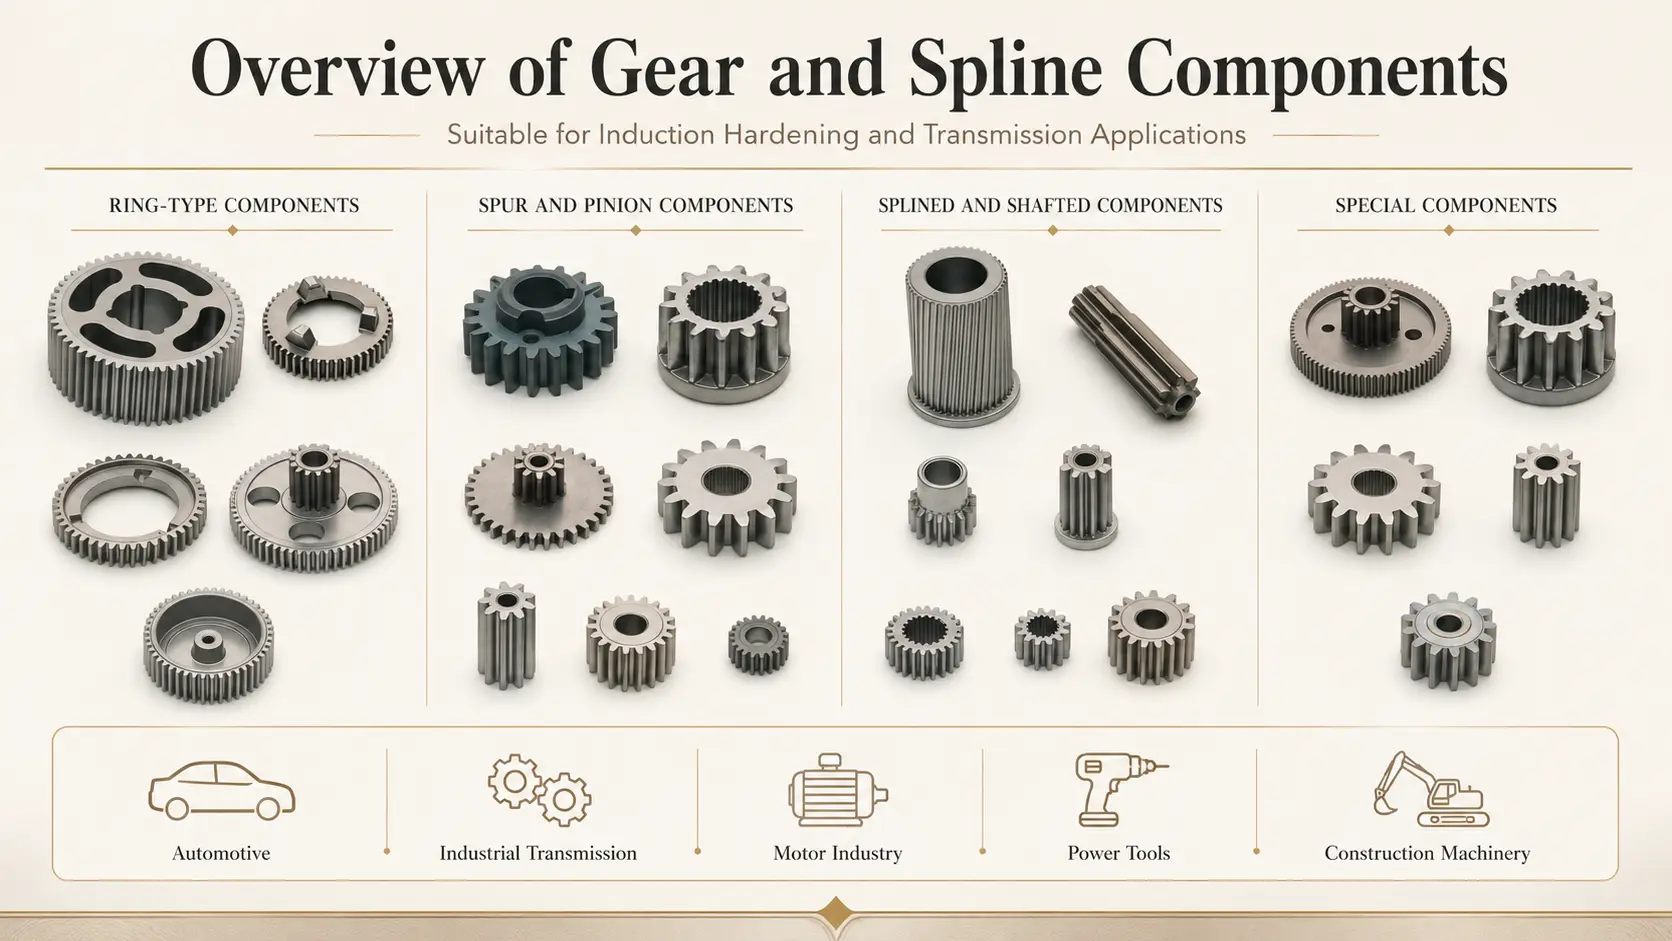 W zależności od wymagań materiału i hartowania, dostosowany układ dolotowy można również ocenić pod kątem przekładni czołowych, przekładnie wewnętrzne, przekładnie wielowypustowe, piasty zębate, koła zębate, wały zębate, i pierścieniowe elementy przekładni. Różne konstrukcje przekładni wymagają różnych cewek indukcyjnych i układów mocowania roboczego — przed wyborem maszyny należy sprawdzić rysunek przekładni i wymaganą powierzchnię utwardzoną.
Ⅶ. Przegląd maszyn i linii produkcyjnych
Ten film przedstawia całą maszynę w stanie niedziałającym, łącznie z obrabiarką do hartowania i agregatem indukcyjnym. Jest to przydatne do zrozumienia ogólnego rozmieszczenia sprzętu, system załadunku suwnicy, oraz związek między układem stacji mechanicznej a szafą zasilającą.
Ⅷ. Konfiguracja techniczna
Ponieważ ten sprzęt jest zbudowany wokół przedmiotu obrabianego i procesu produkcyjnego, główne specyfikacje są określane na podstawie rzeczywistego biegu, a nie wybranego wstępnie ze standardowego arkusza danych.
| Przedmiot | Konfiguracja |
|---|---|
| Typ maszyny | Automatyczna maszyna do hartowania indukcyjnego |
| Opcje stacji | 4 stacje / 6 stacje |
| Metoda ładowania | Automatyczny załadunek i rozładunek suwnicy |
| obrabiany element | Przekładnie z metalurgii proszków i powiązane części przekładni |
| Moc indukcyjna | Wybierane w zależności od przedmiotu obrabianego i procesu |
| Częstotliwość | Dobierany w zależności od zapotrzebowania na ciepło |
| Induktor | Dostosowane |
| Proces hartowania | Skonfigurowany zgodnie z wymaganym utwardzonym obszarem |
| System sterowania | CNC / PLC / Konfiguracja DSP zgodnie z projektem maszyny |
| System chłodzenia | Skonfigurowany zgodnie z wymaganiami procesu |
Ⅸ. Informacje wymagane do wyboru maszyny
Aby przygotować propozycję, możesz podzielić się z nami trzema rzeczami: rysunek przekładni, gatunek materiału lub specyfikacja, i wymaganą utwardzoną powierzchnię. Jeśli masz również docelową twardość, wymagania dotyczące głębokości warstwy, zdolności produkcyjne, lub szczegóły dotyczące fabrycznego zasilacza, pomagają one udoskonalić rekomendację — ale właściwym miejscem na rozpoczęcie jest rysunek.
Ⅹ. FAQ
Czy ta sama maszyna może przetwarzać różne biegi??
Prawdopodobnie. To, czy różne koła zębate mogą współużytkować jedną maszynę, zależy od ich wymiarów, oprawy, cewki indukcyjne, i wymagania dotyczące hartowania. Mogą być wymagane części zamienne – jest to oceniane podczas przeglądu technicznego.
Czy wybrać maszynę 4- czy 6-stanowiskową?
Wybór zależy od liczby etapów procesu, wymagania dotyczące obsługi części, i docelowy czas cyklu produkcyjnego. Należy go określić po zapoznaniu się z rysunkiem przekładni i wymaganiami produkcyjnymi — nie należy go wybierać wcześniej z arkusza specyfikacji.
Czy ta maszyna jest ograniczona do przekładni z metalurgii proszków??
Nie. System ten przedstawiono w odniesieniu do zastosowań w przekładniach stosowanych w metalurgii proszków, ale podobne systemy automatycznego hartowania indukcyjnego można zaprojektować do przekładni ze stali kutej i innych elementów przekładni po ocenie technicznej.
Czy cewkę indukcyjną można dostosować?
Tak. Geometria cewki indukcyjnej jest zaprojektowana zgodnie z kształtem przekładni, profil zęba, i wymaganą powierzchnię grzewczą. Projekt cewki jest jednym z pierwszych zadań inżynierskich po otrzymaniu rysunku przekładni — nie jest to gotowy element.
Poproś o rozwiązanie w zakresie automatycznego hartowania przekładni
Wyślij rysunek przekładni, materiał, wymagania dotyczące hartowania, i cel produkcyjny. Możemy ocenić, czy 4- lub 6-stanowiskowa automatyczna maszyna do hartowania indukcyjnego będzie odpowiednia dla Twojego zastosowania.
Powiązane produkty


Kliknij tutaj, aby dodać własny tekst


