
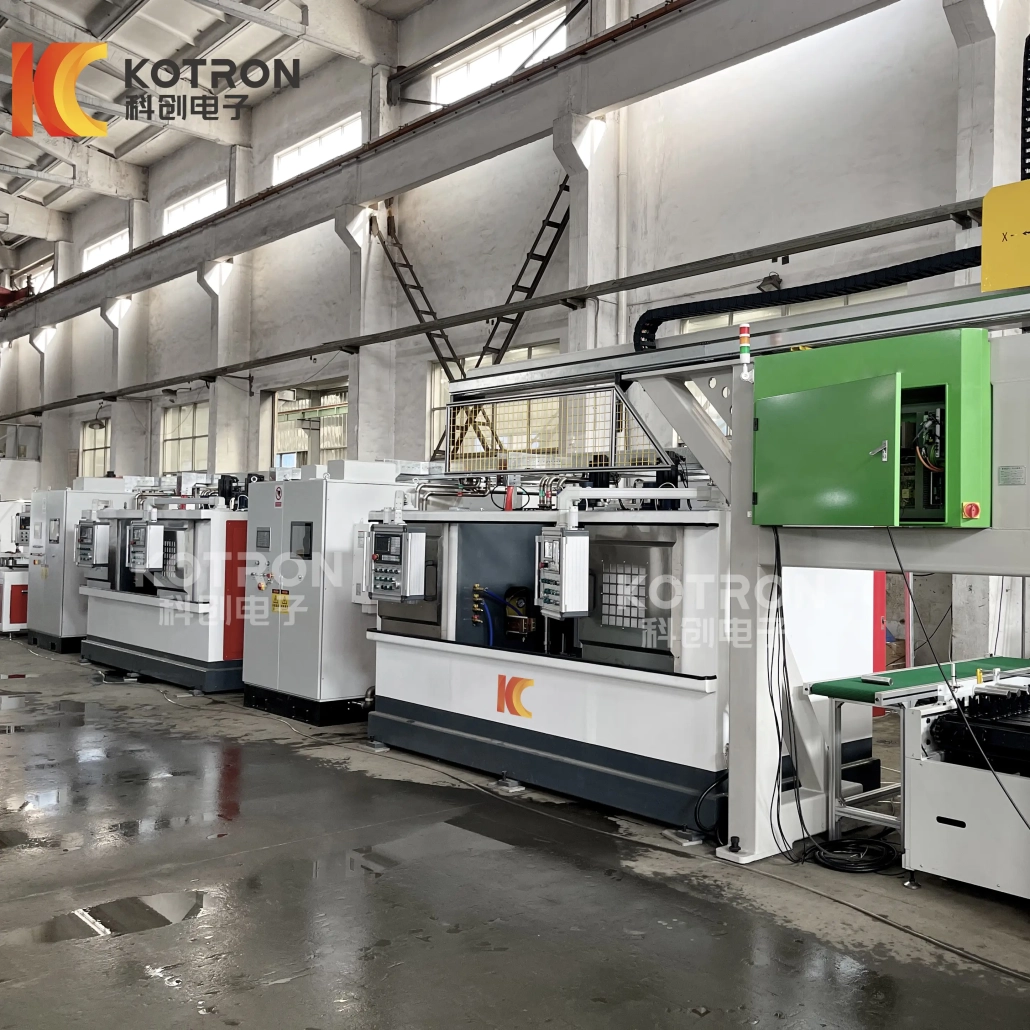
粉末冶金齿轮自动感应淬火机
Ⅰ. 自动齿轮淬火工艺
围绕工件而不是标准机架构建, 这 自动齿轮感应淬火机 有 4 站和 6 站配置可供选择. 齿轮转移到硬化区域, 感应加热位置, 淬火, 并自动完成整个序列 - 无需重复的手动处理. 电感器几何形状, 工件夹持, 和站点布局在工程设计期间适应特定齿轮,而不是锁定于一种标准布置.
Ⅱ. 自动多工位齿轮淬火系统
适用于在连续或批量生产中需要可重复感应淬火的制造商, 一个完整的系统可以包括:
多站定位
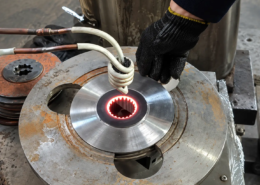
感应加热装置
定制感应线圈
淬火系统
数控系统 / PLC过程控制
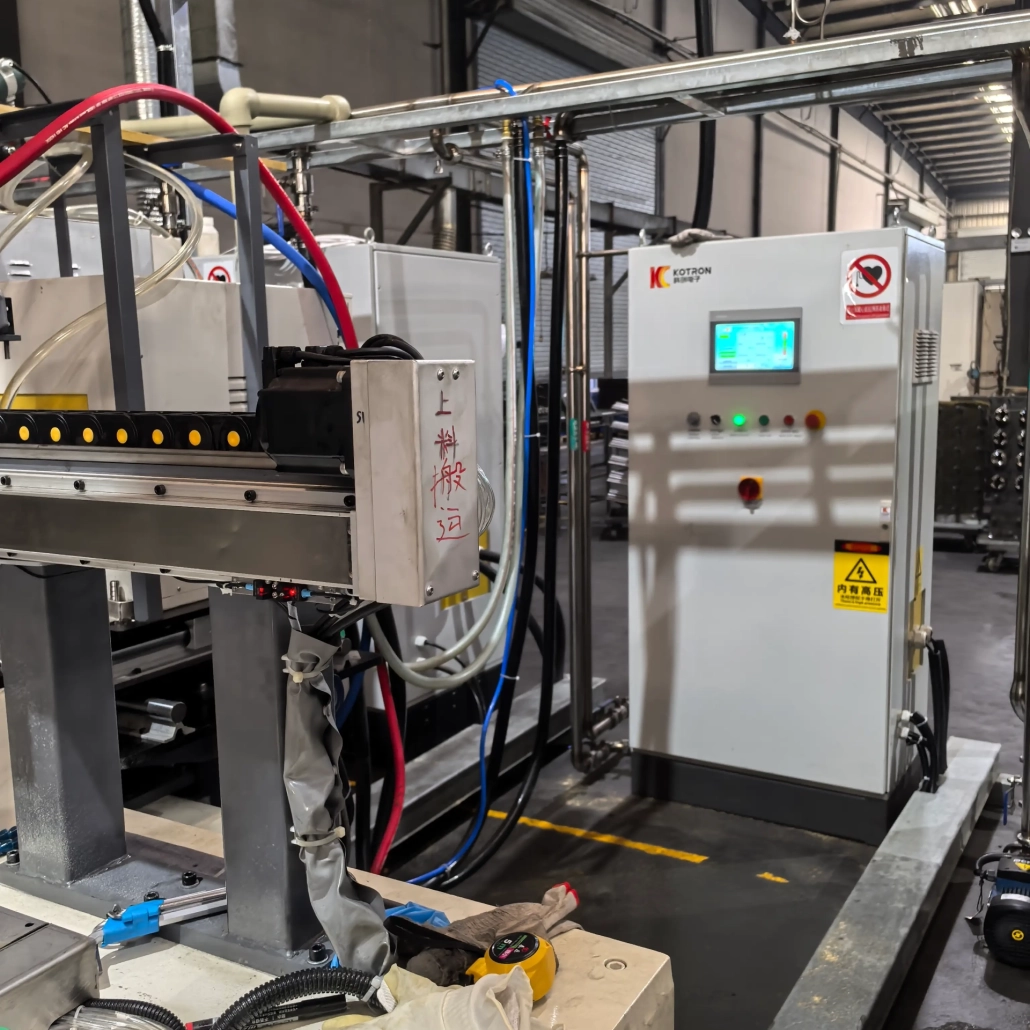
感应电源
冷却系统
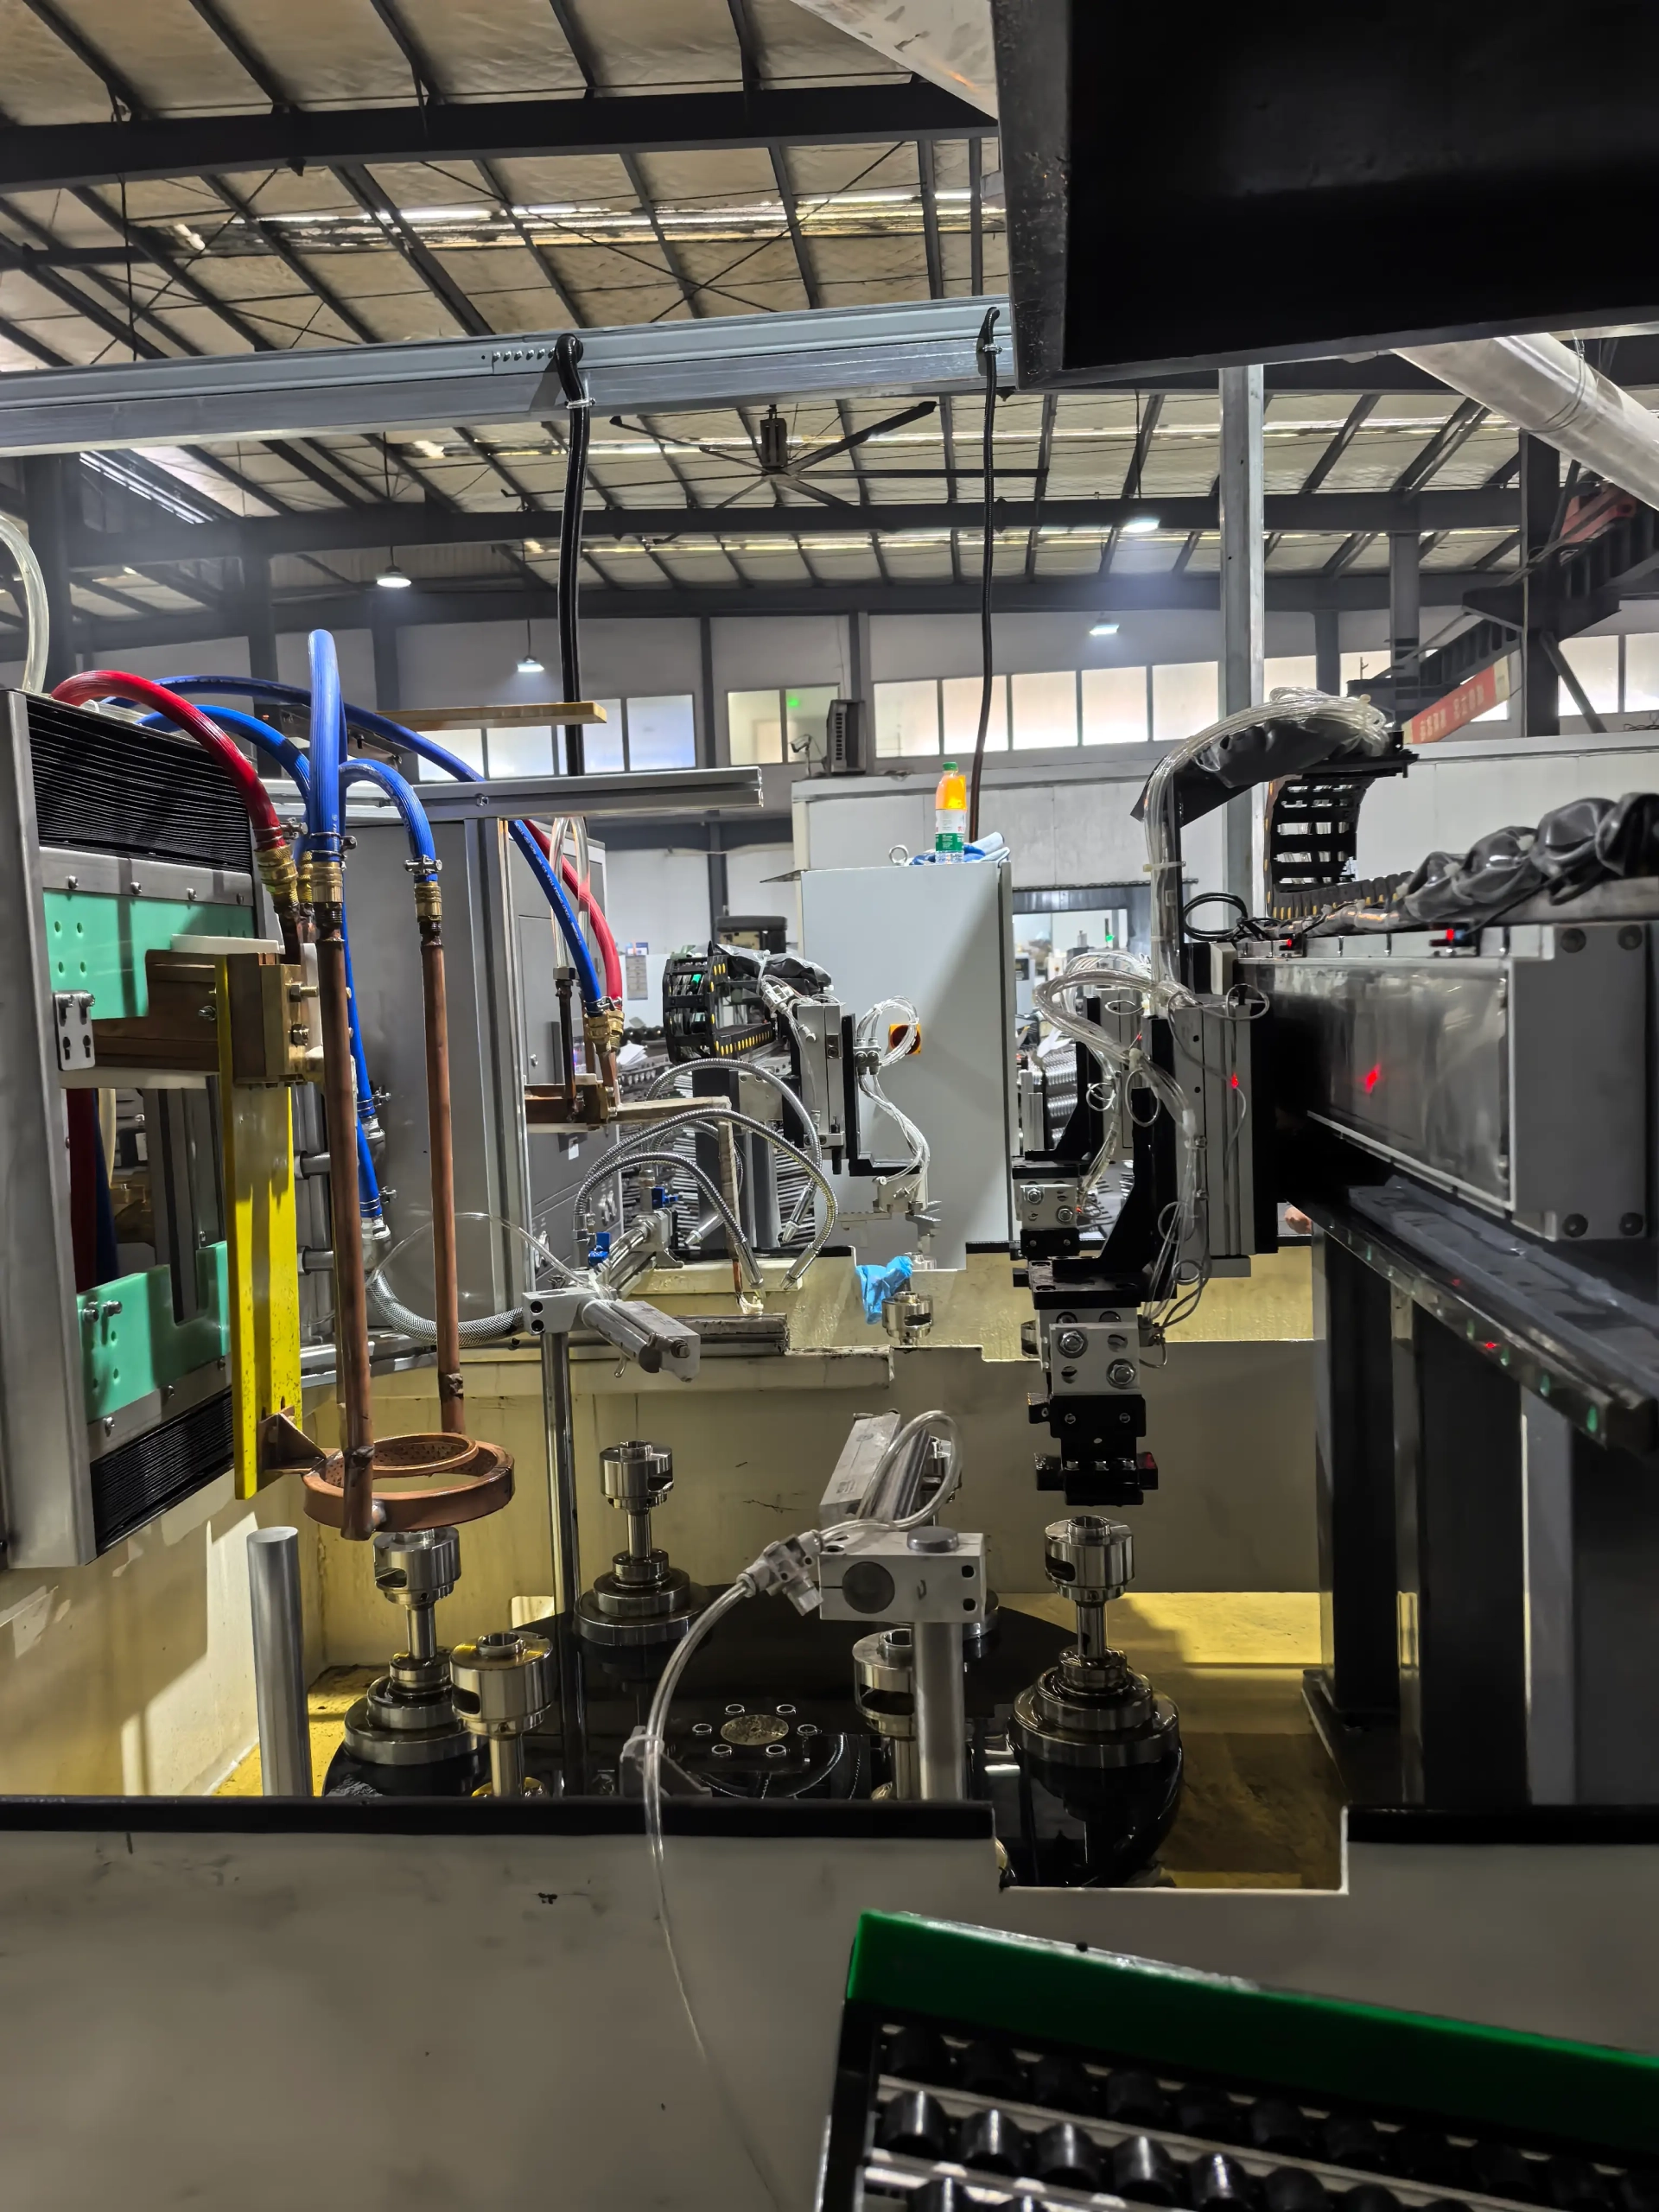
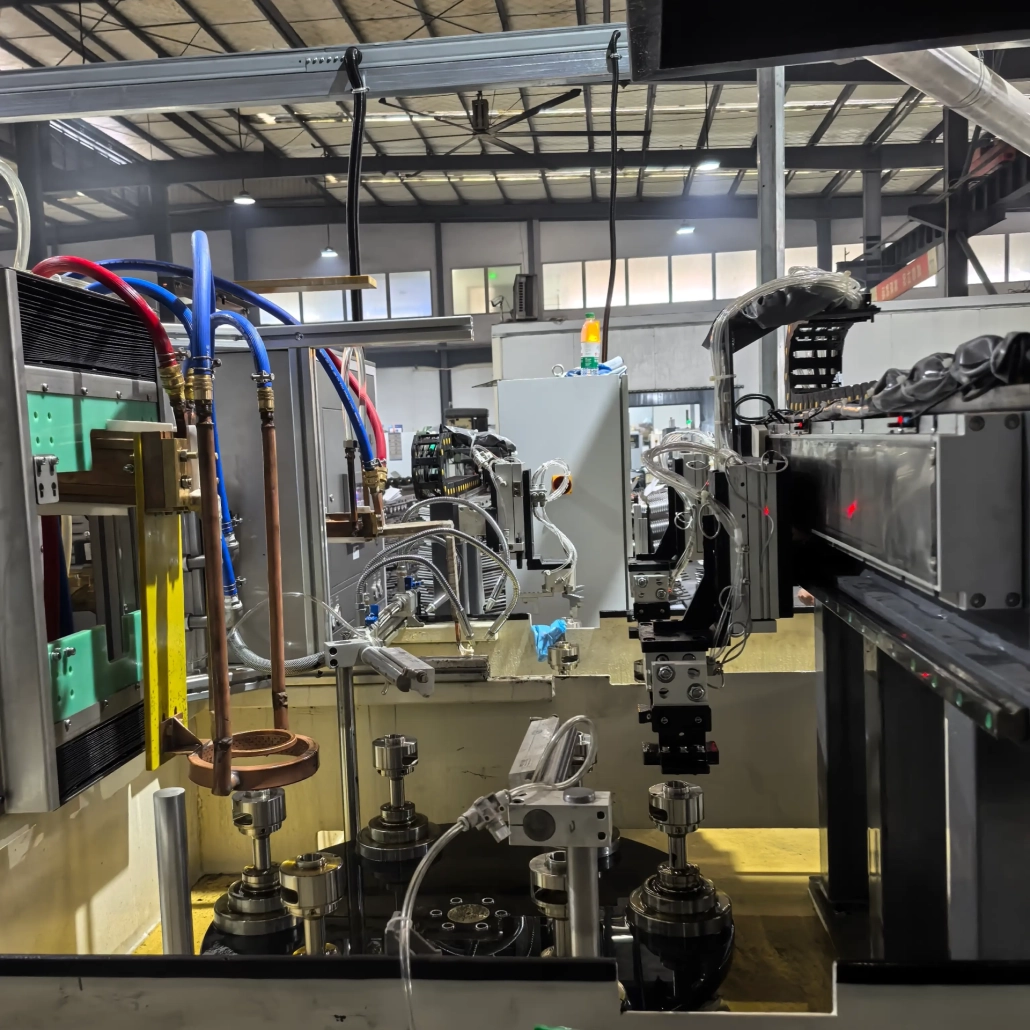
龙门装载系统
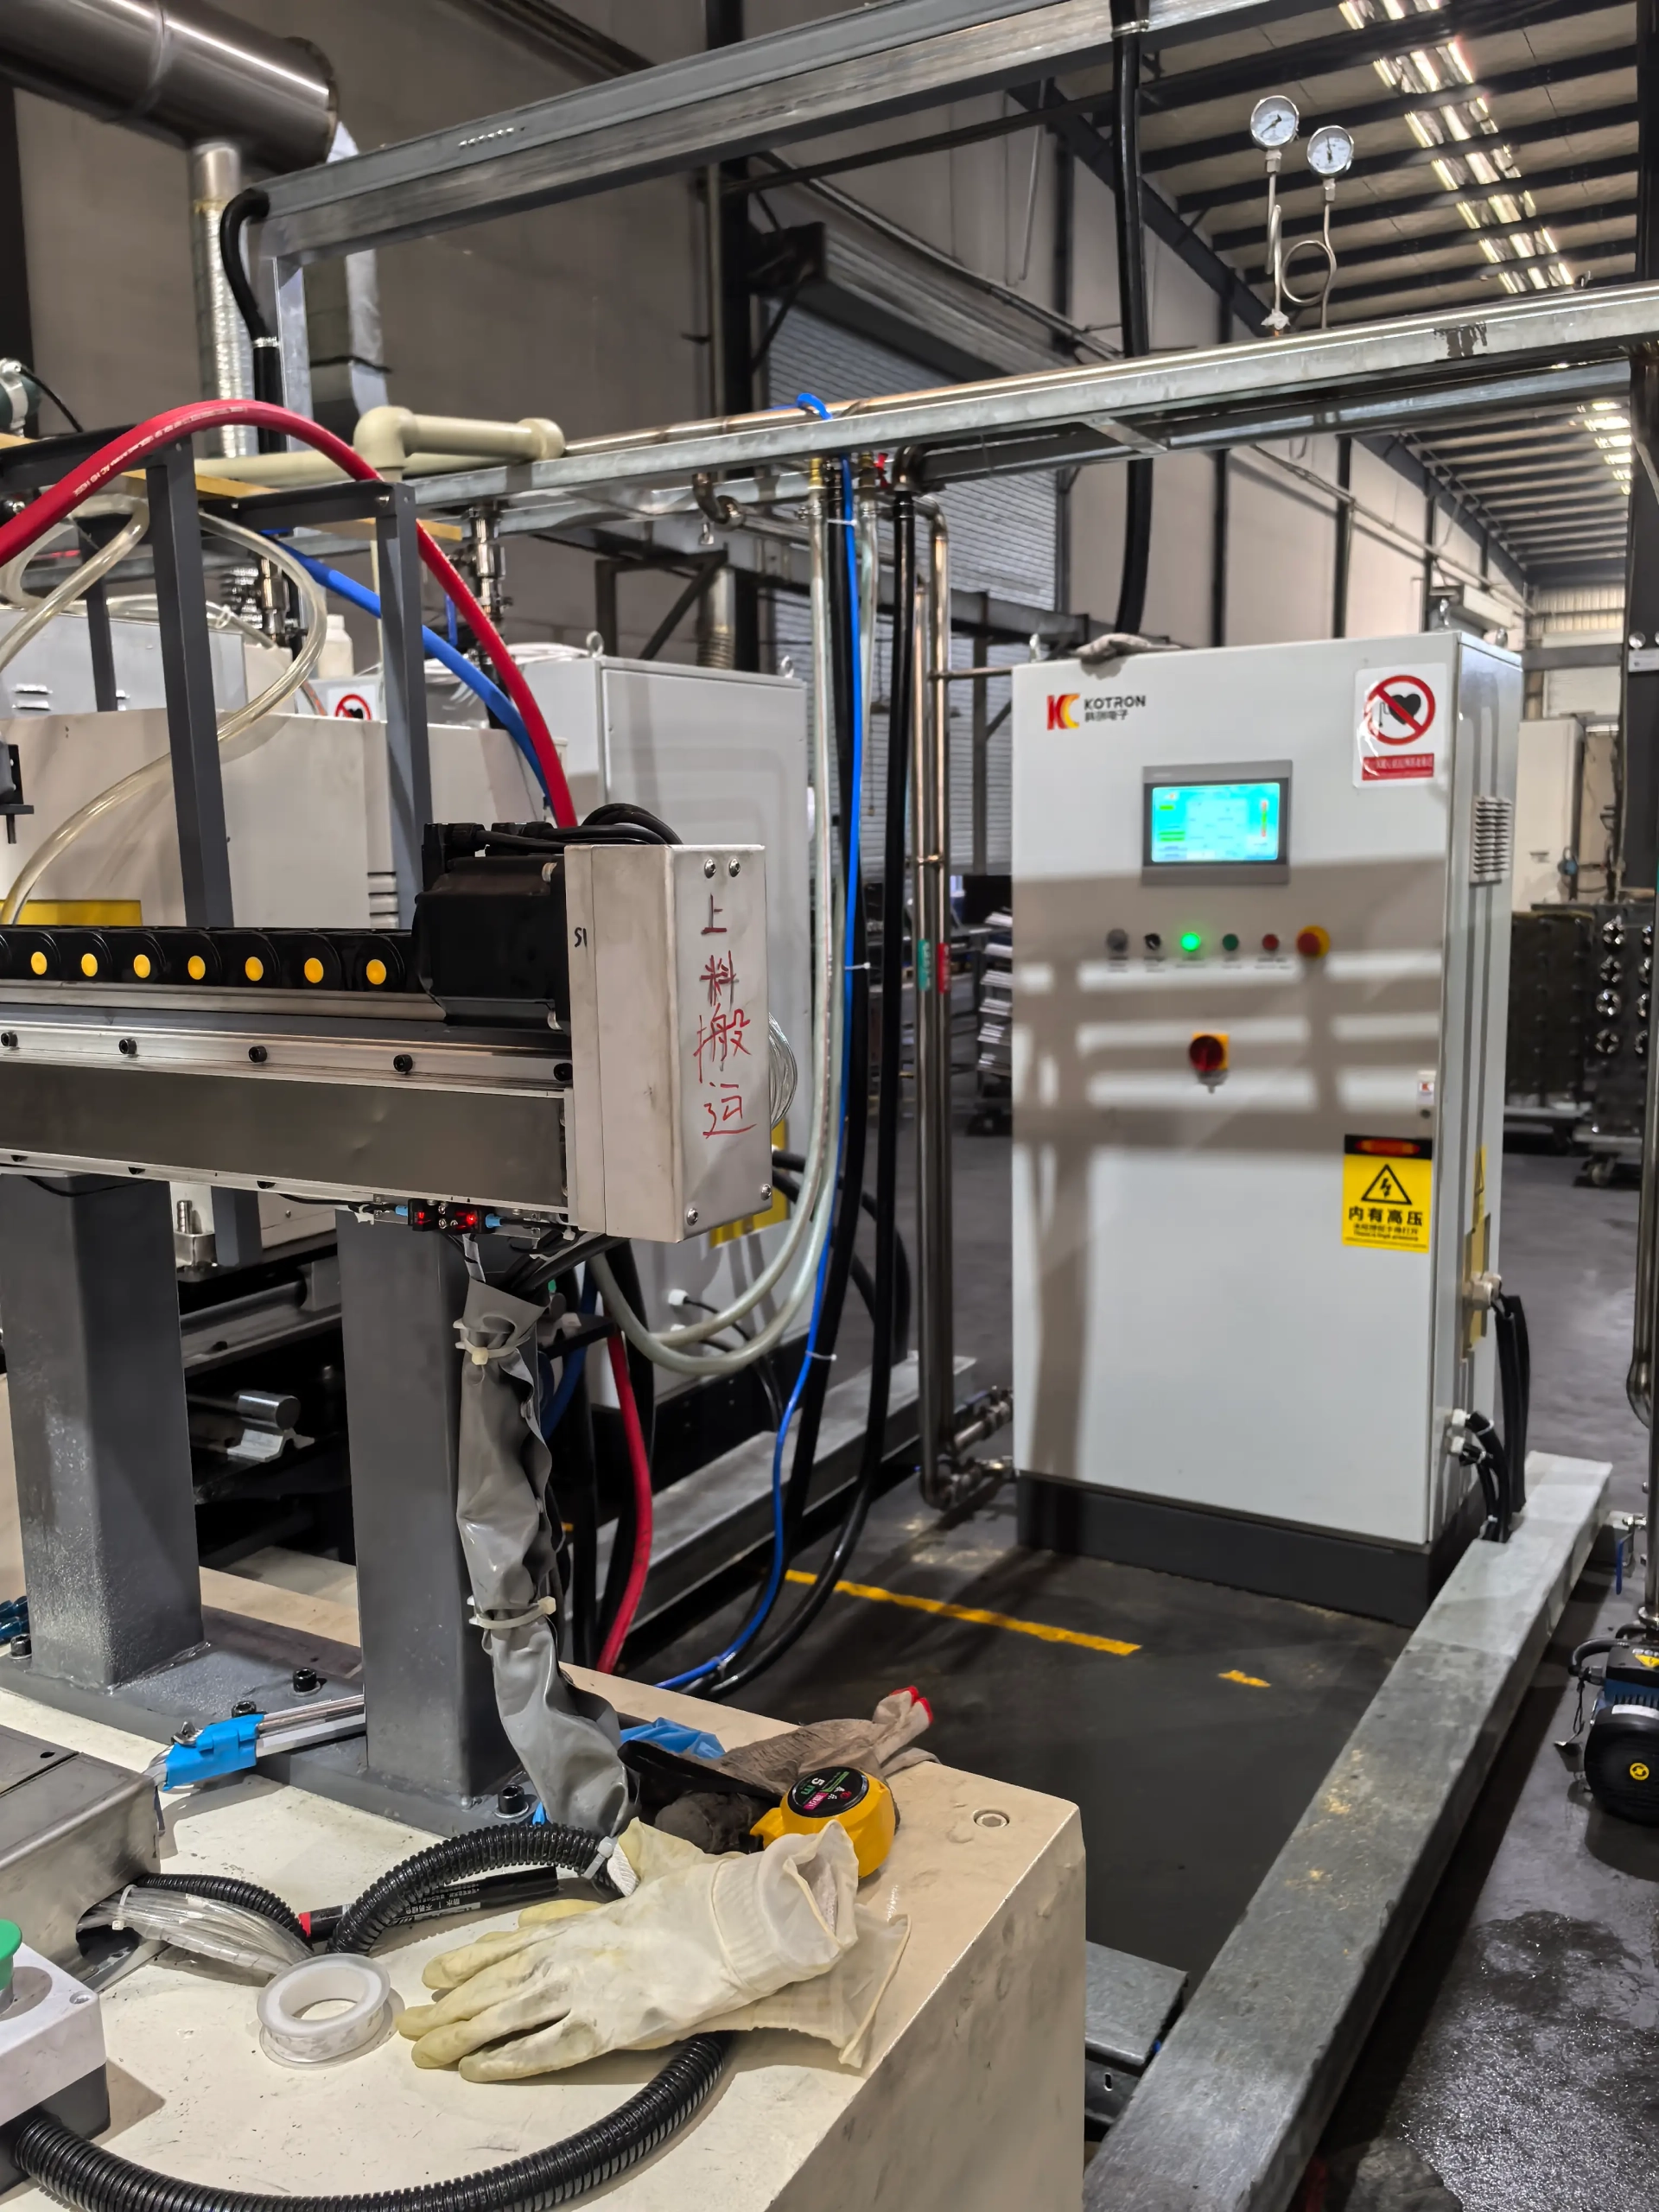
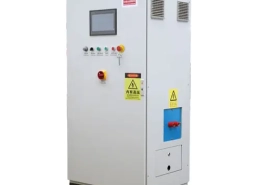
感应电源装置
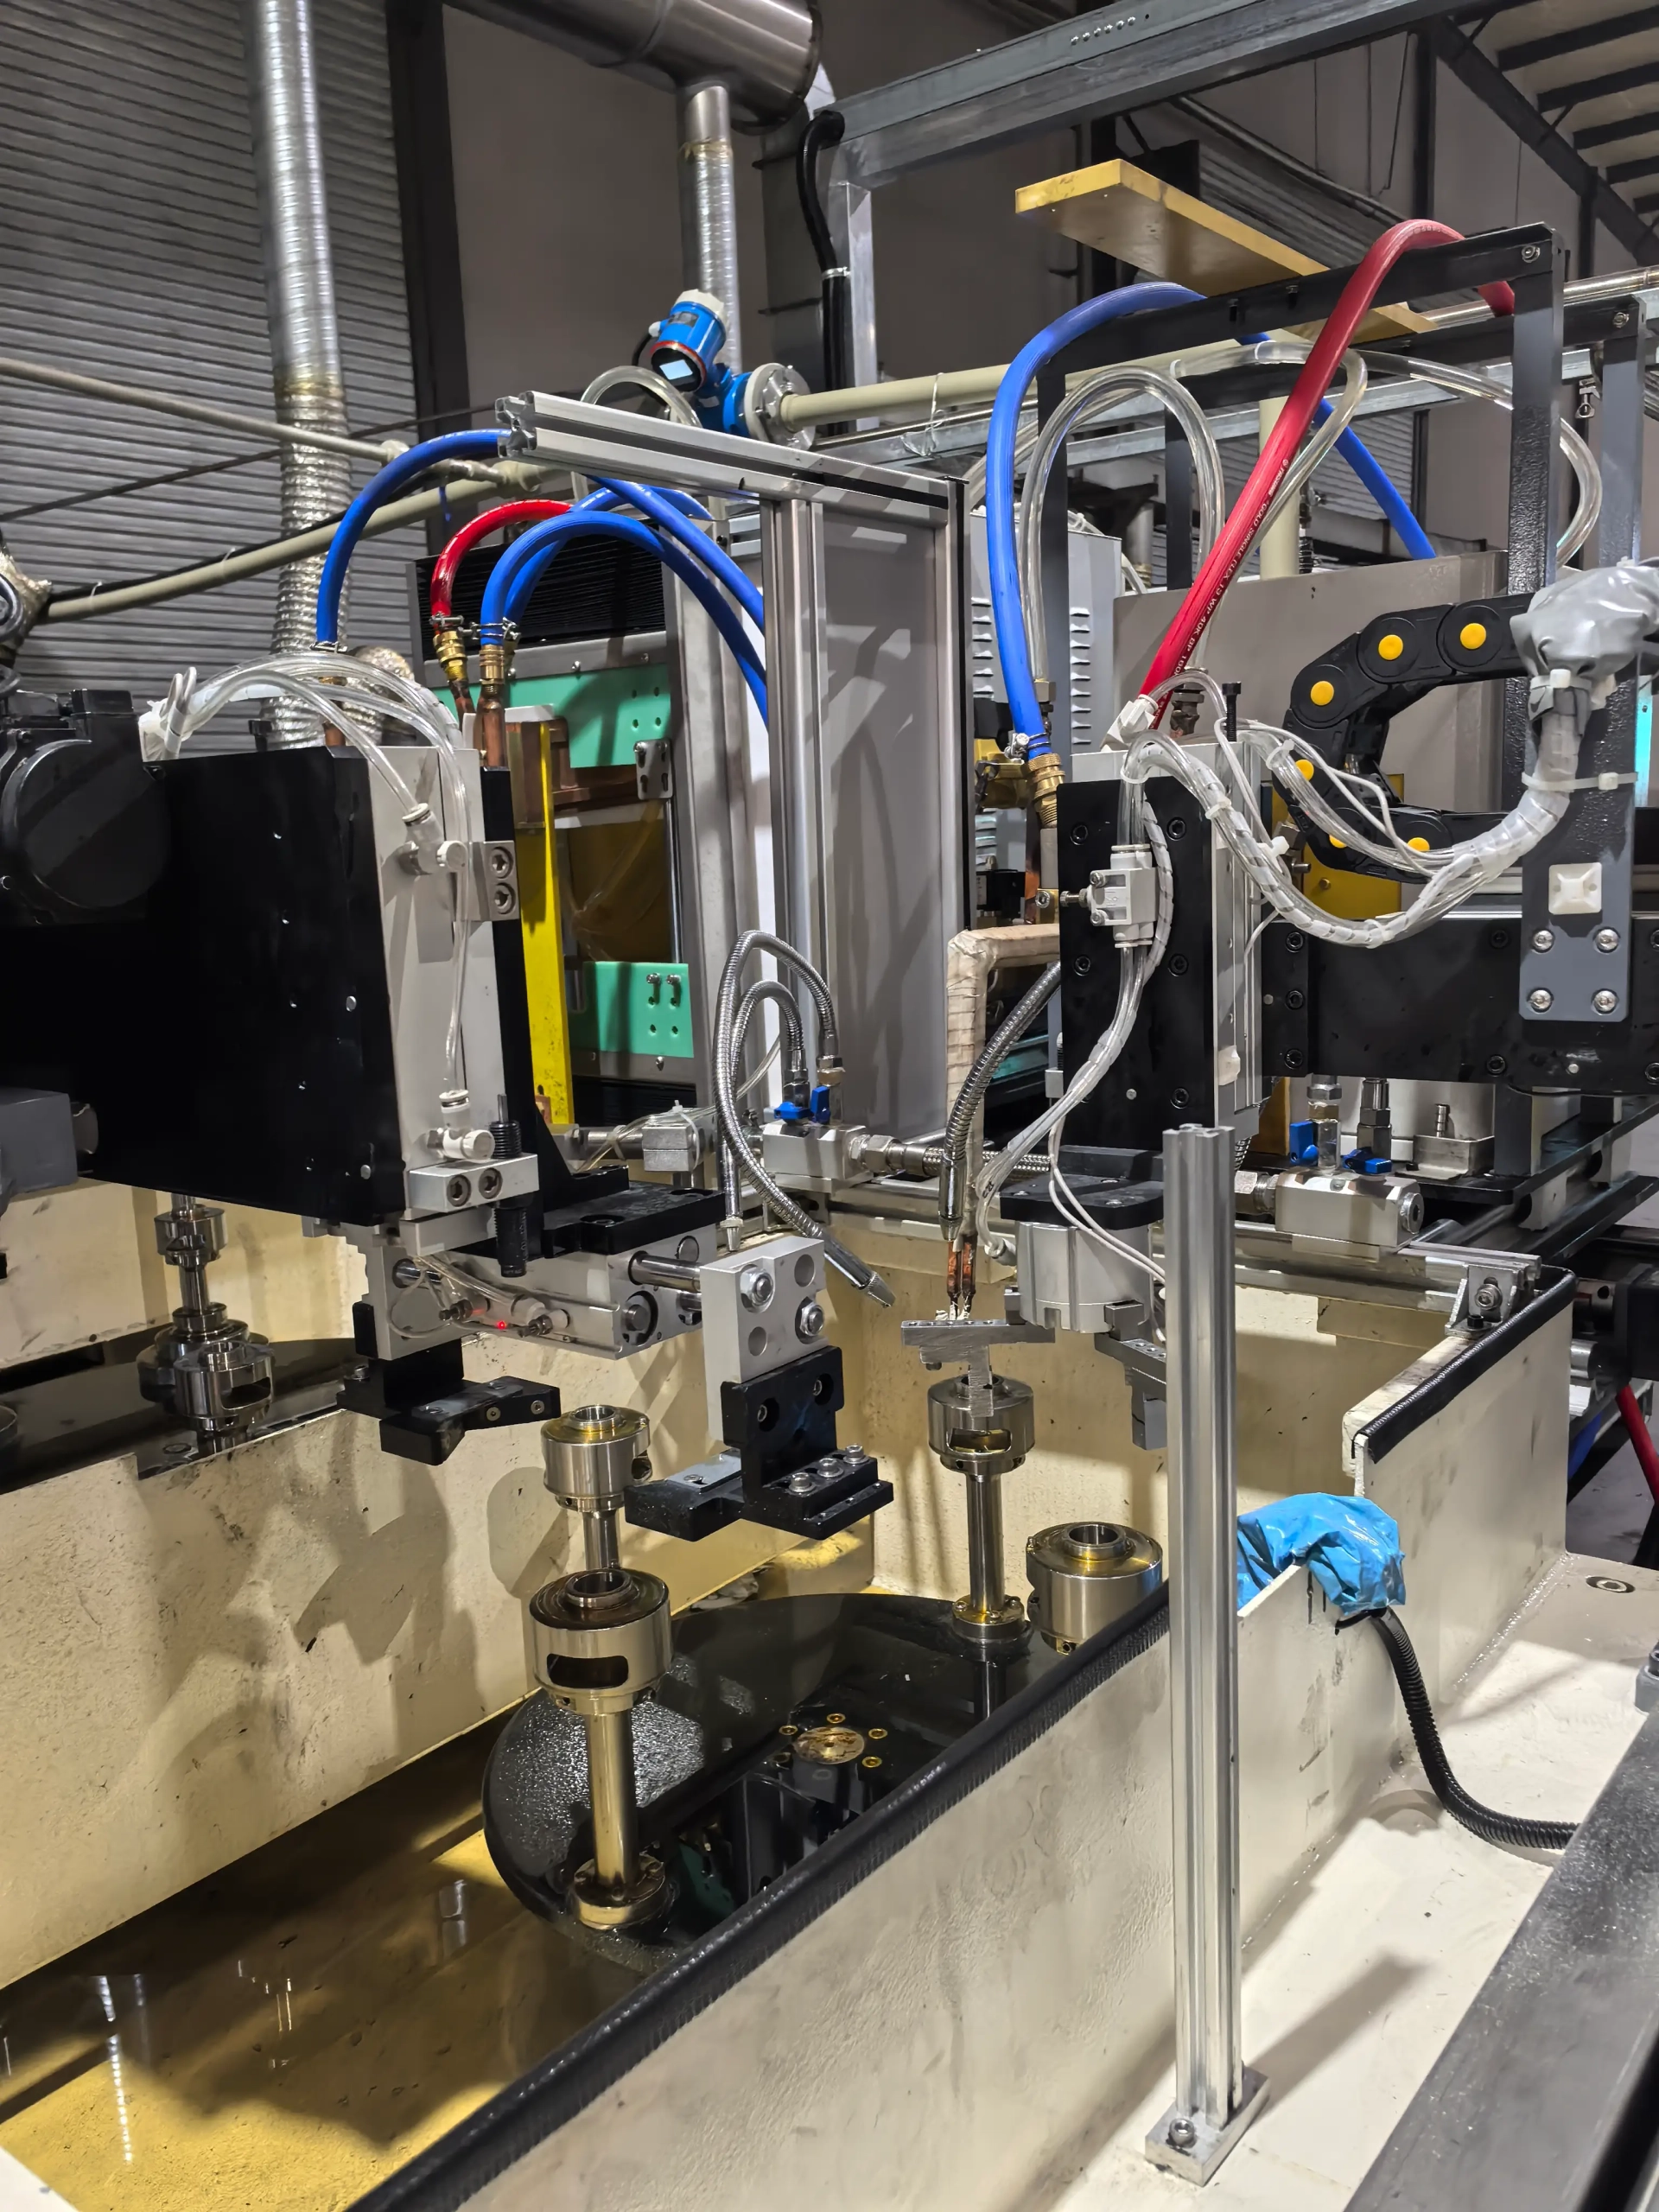
烧结齿轮部件
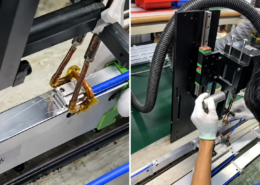
自动龙门装载使零件传输与硬化循环相结合,并减少加热站周围的手动工作.
Ⅲ. 4-站和 6 站配置
该机器有 4 工位和 6 工位版本. 四工位布局适合硬化顺序相对紧凑的应用. 六工位机器为分离装载提供更多位置, 加热, 淬火, 冷却, 或当生产流程需要不同阶段时的其他工艺步骤.
每个工作站的确切功能是在机器设计过程中确定的 - 不是从标准模板中预先分配的. 添加更多站点并不会自动产生更好的结果. 正确的配置取决于齿轮的几何形状, 所需的加热周期, 和目标产量.
Ⅳ. 自动装载和硬化过程
典型的生产顺序经过六个阶段. 在多工位机器上, 几个齿轮同时占据不同的阶段.
2. 定位→
3. 感应加热 →
4. 淬火→
5. 转乘 →
6. 卸货
车站布局, 夹具移动, 和加载方式根据实际齿轮和工艺要求配置. 没有两种齿轮设计具有相同的加热模式, 因此机器是根据应用进行设计的 - 不是从固定的目录布局中选择的.
Ⅴ. 感应加热功率和过程控制
感应电源在硬化周期期间向感应器提供受控能量. 适用于齿轮应用, 结果不仅仅取决于额定功率. 齿轮直径, 牙齿几何形状, 材料等级, 所需硬化面积, 加热时间, 和电感器设计都会影响最终的硬度模式和渗层深度.
配备IGBT功率转换和DSP数字控制的地方, 加热参数通过机器控制系统调节并存储以供重复生产. 典型的可控项目包括:
| 参数 | 它控制什么 |
|---|---|
| 加热功率 | 在硬化周期期间传递到感应器的能量 |
| 加热时间 | 每个部件的能量施加持续时间 |
| 工件位置 | 加热期间零件相对于感应器对齐 |
| 淬火顺序 | 定时, 流量, 和淬火剂输送持续时间 |
| 机器动作 | 车站索引, 部分转移, 和龙门操作 |
| 加工食谱 | 存储不同齿轮零件号的参数集 |
实际功能取决于所选机器配置.
Ⅵ. 粉末冶金齿轮淬火应用
该系统配置用于粉末冶金齿轮和烧结齿轮部件的自动硬化. 取决于材料和硬化要求, 还可以针对其他齿轮类型组件评估定制感应系统.
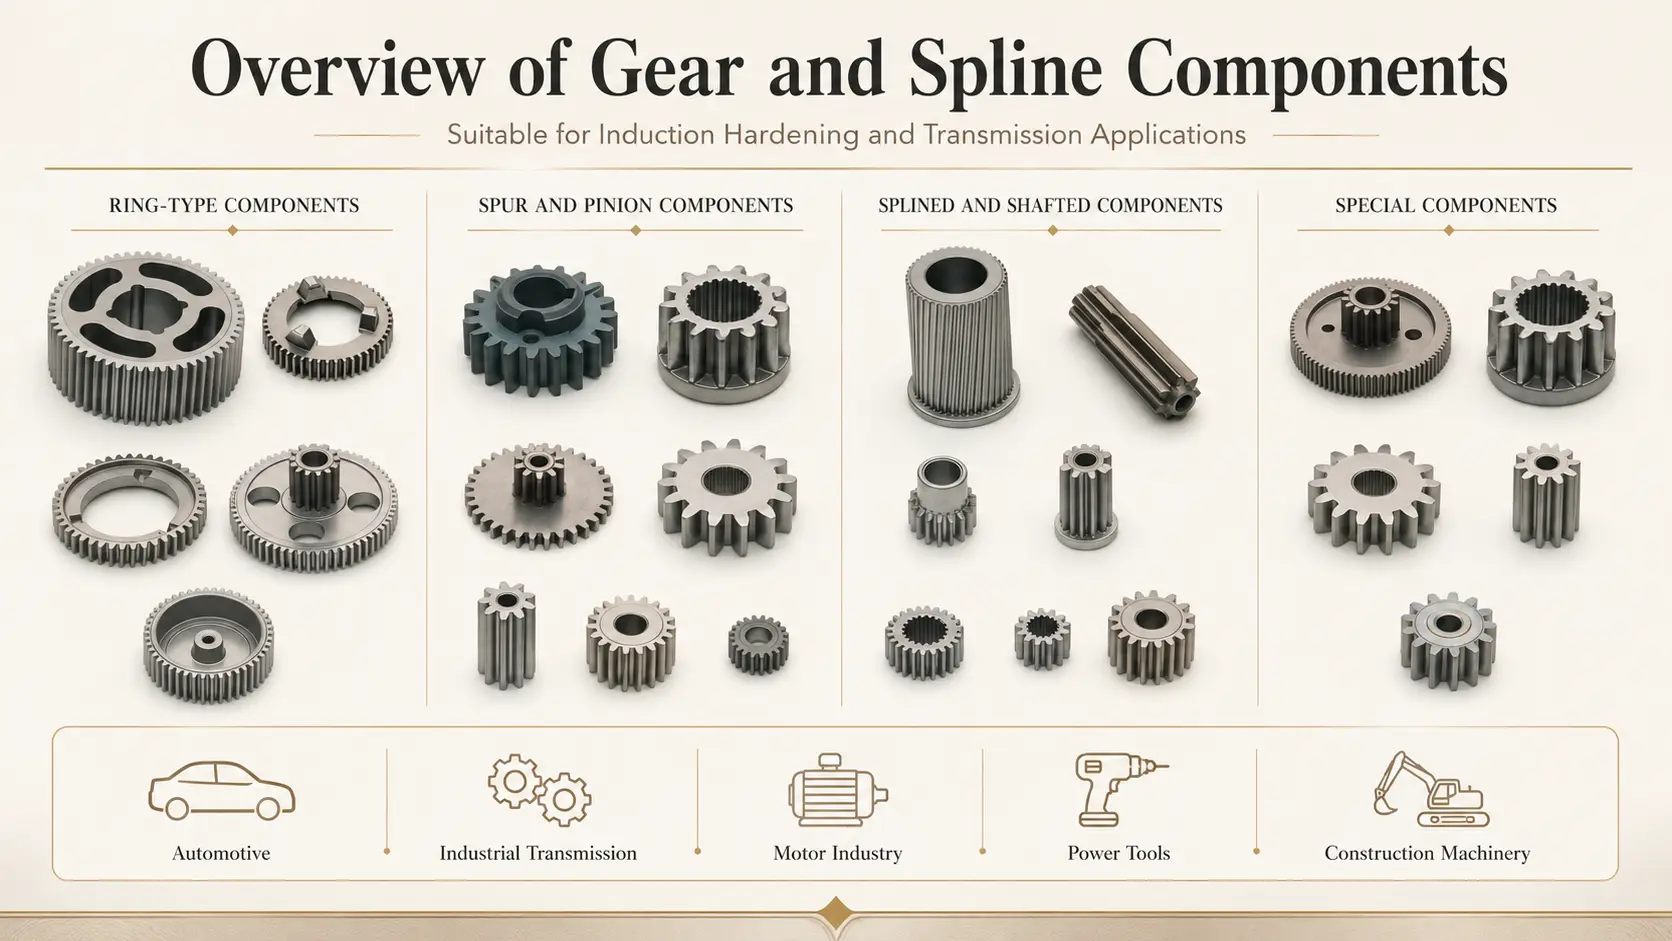 取决于材料和硬化要求, 还可以针对正齿轮评估定制感应系统, 内齿轮, 花键齿轮, 齿轮轮毂, 小齿轮, 齿轮轴, 和环形齿轮部件. 不同的齿轮结构需要不同的感应器和工件夹具布置 - 在选择机器之前应审查齿轮图纸和所需的硬化区域.
Ⅶ. 机器和生产线概述
该视频展示了非工作状态下的整机, 包括淬火机床和感应电源装置. 对于了解整体设备布置很有用, 龙门装载系统, 以及机械站布局与电源柜的关系.
Ⅷ. 技术配置
因为该设备是围绕工件和生产工艺而构建的, 主要规格是根据实际齿轮确定的 - 不是从标准数据表中预先选择的.
| 物品 | 配置 |
|---|---|
| 机器类型 | 自动感应淬火机 |
| 车站选项 | 4 车站 / 6 车站 |
| 装载方式 | 自动龙门上下料 |
| 工件 | 粉末冶金齿轮及相关齿轮零件 |
| 感应电源 | 根据工件和工艺选择 |
| 频率 | 根据供暖要求选择 |
| 感应器 | 定制 |
| 硬化处理 | 根据所需硬化面积进行配置 |
| 控制系统 | 数控系统 / PLC / 根据机器设计进行DSP配置 |
| 冷却系统 | 根据工艺要求配置 |
Ⅸ. 机器选型所需信息
整理提案, 你可以与我们分享三件事: 齿轮图, 材料等级或规格, 以及 所需硬化面积. 如果您也有目标硬度, 层深要求, 生产能力, 或工厂电源详细信息, 这些有助于完善建议——但绘图是正确的起点.
Ⅹ. 常见问题解答
同一台机器可以加工不同的齿轮吗?
可能. 不同齿轮能否共用一台机器取决于它们的尺寸, 固定装置, 电感器, 和硬化要求. 可能需要更换零件——这在工程审查期间进行评估.
我应该选择4工位还是6工位机器?
选择取决于工艺步骤的数量, 零件处理要求, 和目标生产周期时间. 应在审查齿轮图纸和生产要求后确定——而不是提前从规格表中选择.
该机器仅限于粉末冶金齿轮吗?
不. 该系统是围绕粉末冶金齿轮应用提出的, 但经过技术评估后,可以为锻钢齿轮和其他齿轮类部件设计类似的自动感应淬火系统.
感应线圈可以定制吗?
可以. 电感器的几何形状是根据齿轮形状设计的, 齿形, 以及所需的加热面积. 线圈设计是收到齿轮图纸后的首要工程任务之一 - 它不是现成的组件.
单击此处添加您自己的文本


