
Máquina Automática de Endurecimento por Indução para Engrenagens de Metalurgia do Pó
Ⅰ. Processo Automático de Endurecimento de Engrenagens
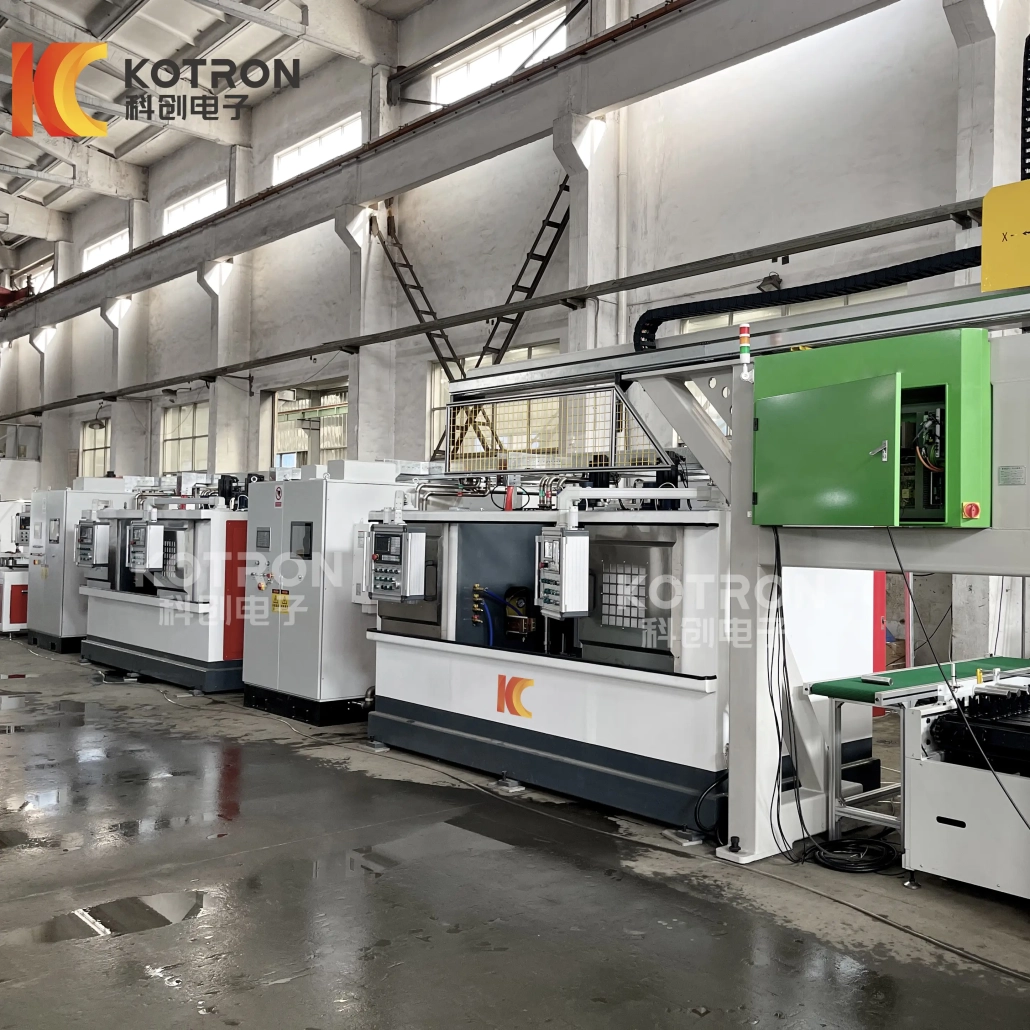
Construído em torno da peça de trabalho em vez de uma estrutura de máquina padrão, esse máquina automática de endurecimento por indução de engrenagem está disponível em configurações de 4 e 6 estações. As engrenagens são transferidas para a área de endurecimento, posição para aquecimento por indução, têmpera, e percorrer a sequência completa automaticamente - sem manuseio manual repetido. Geometria do indutor, fixação da peça, e o layout da estação são adaptados ao equipamento específico durante o projeto de engenharia, em vez de ficarem presos a um arranjo padrão.
Ⅱ. Sistema automático de endurecimento de engrenagens multiestações
Para fabricantes que necessitam de endurecimento por indução repetível em produção contínua ou em lote, um sistema completo pode incluir:
Posicionamento multiestação
Unidade de aquecimento por indução
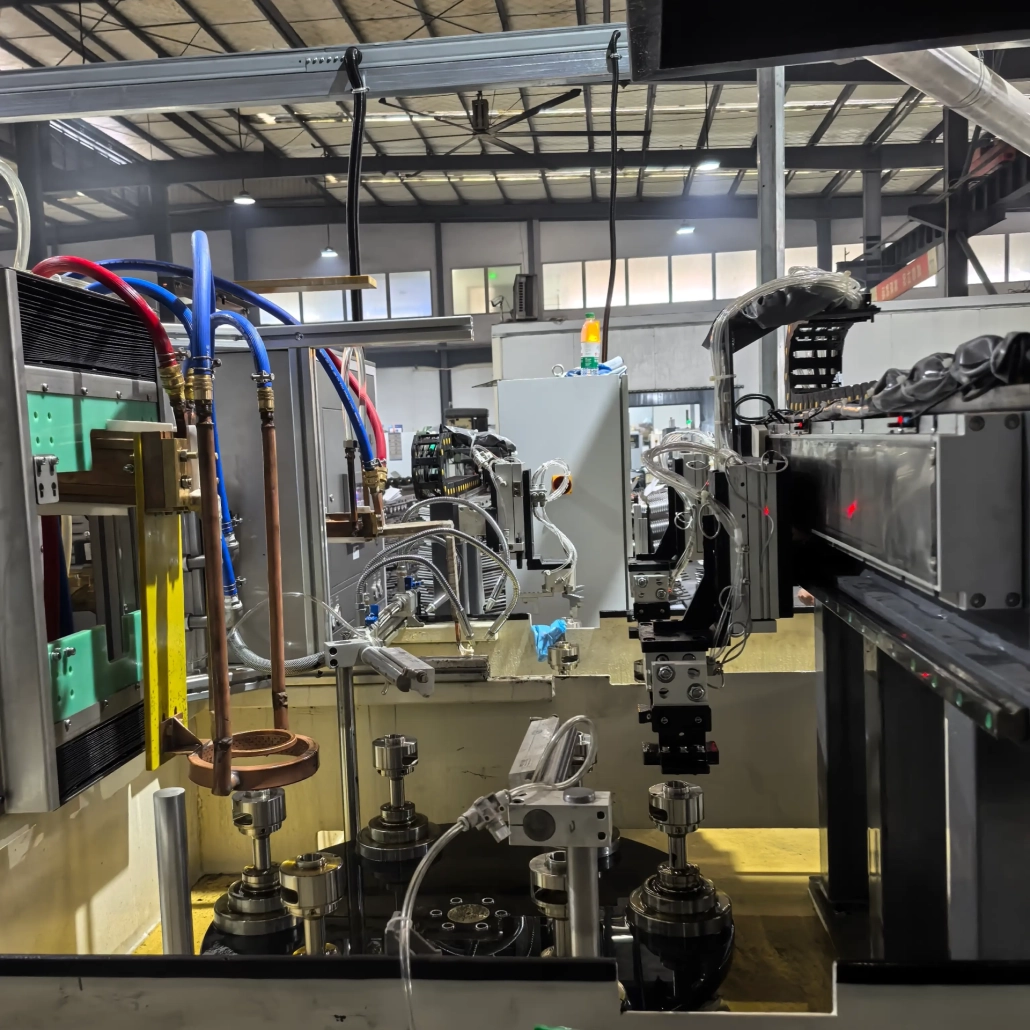
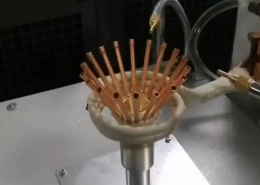
Bobina de indução personalizada
Sistema de têmpera
CNC / Controle de Processo CLP
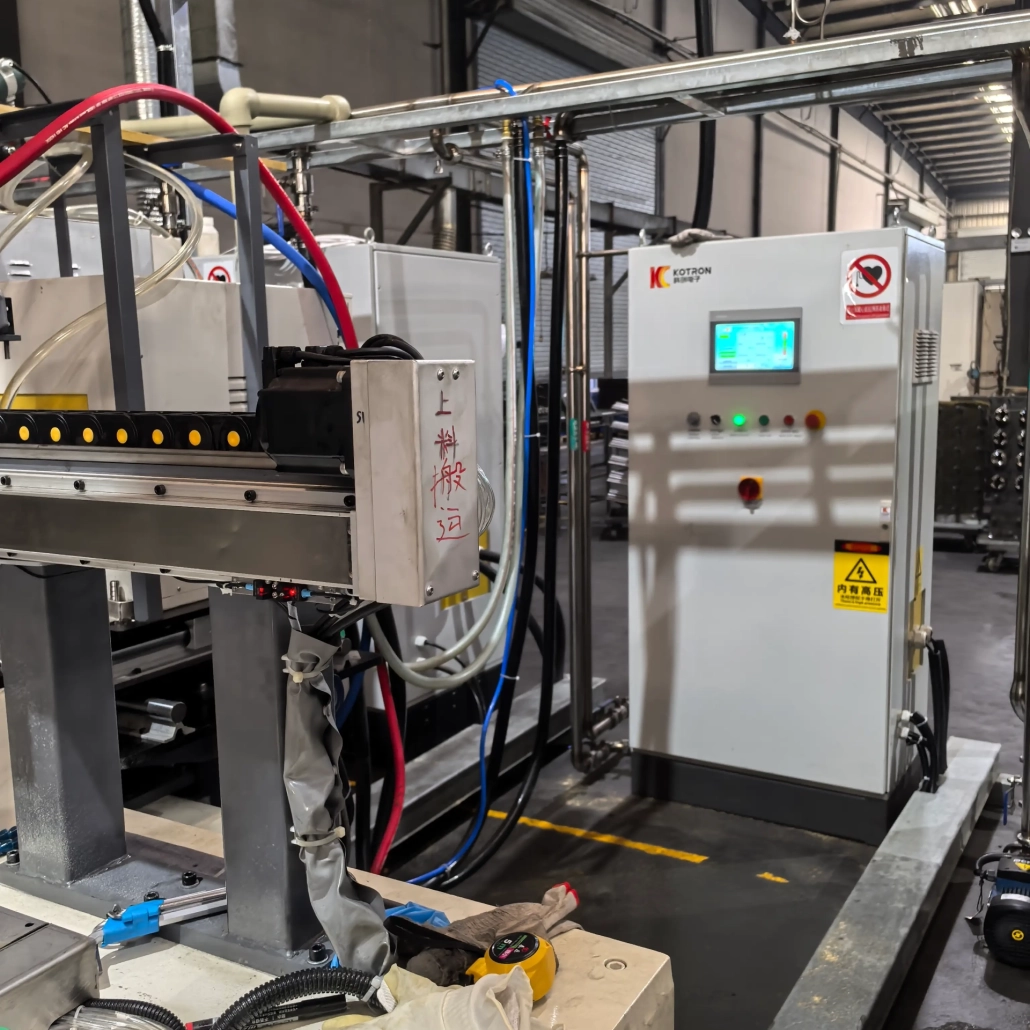
Fonte de Alimentação por Indução
Sistema de Arrefecimento
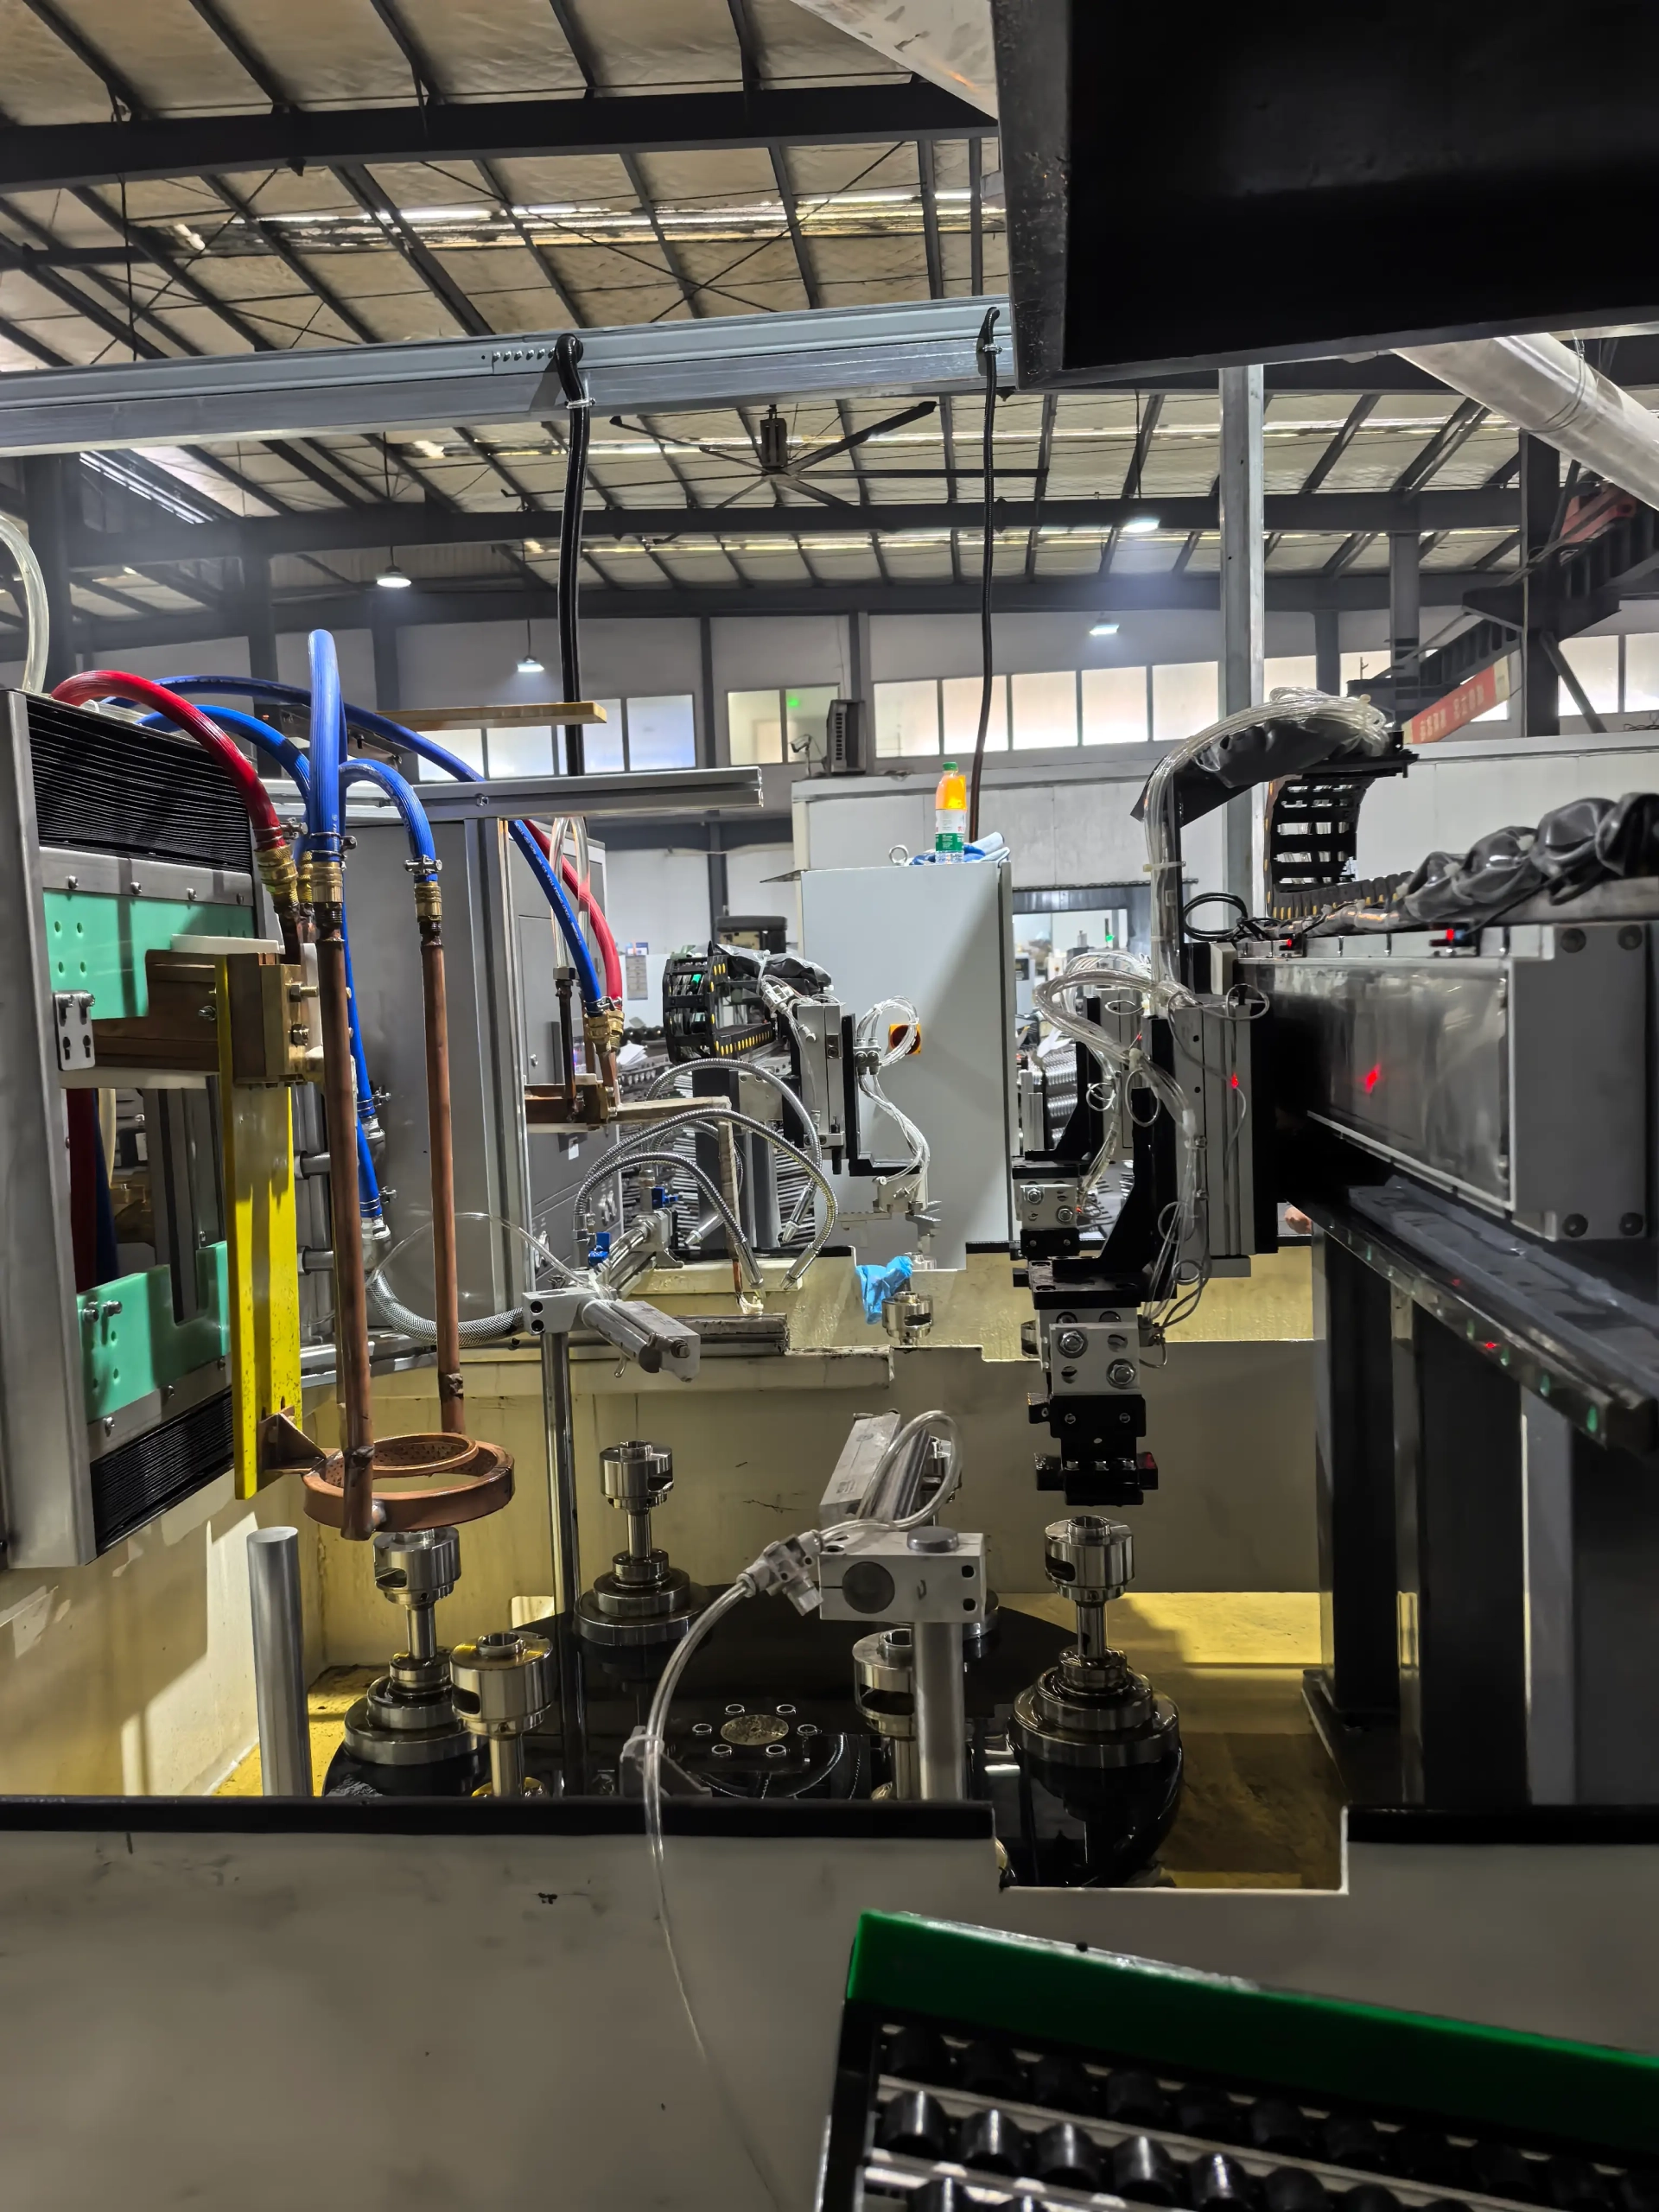
Sistema de carregamento de pórtico
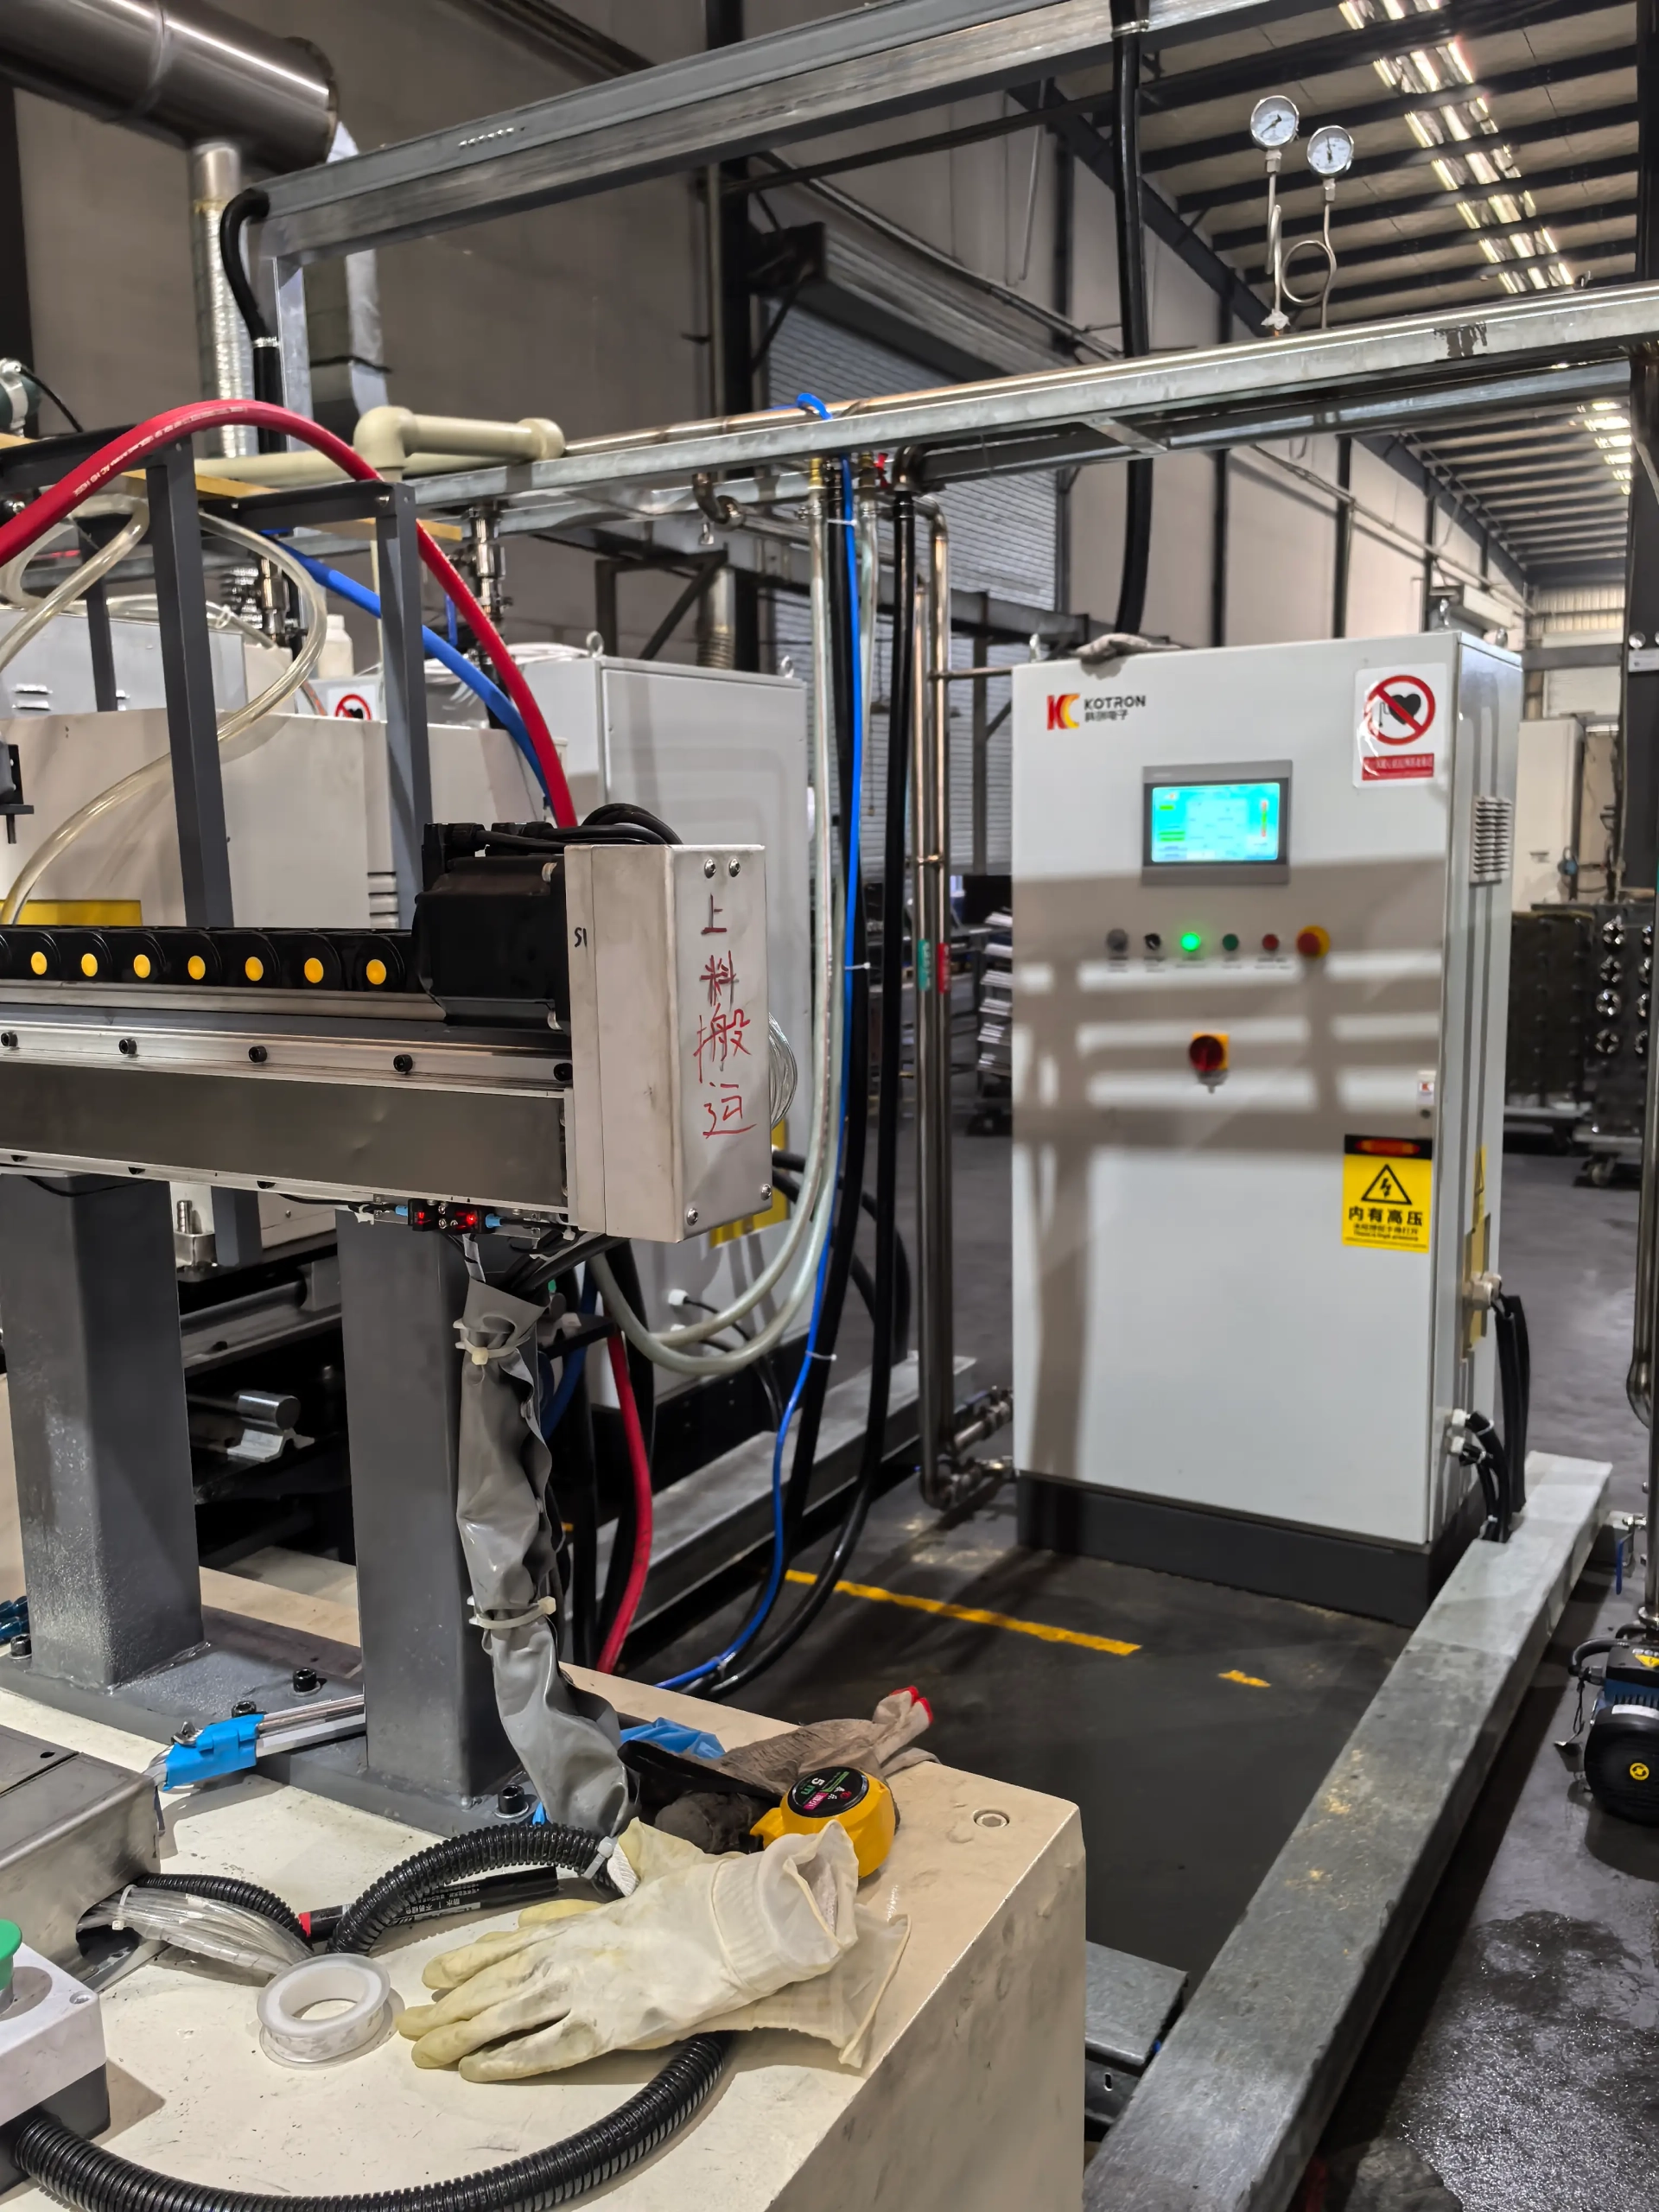
Unidade de alimentação de indução
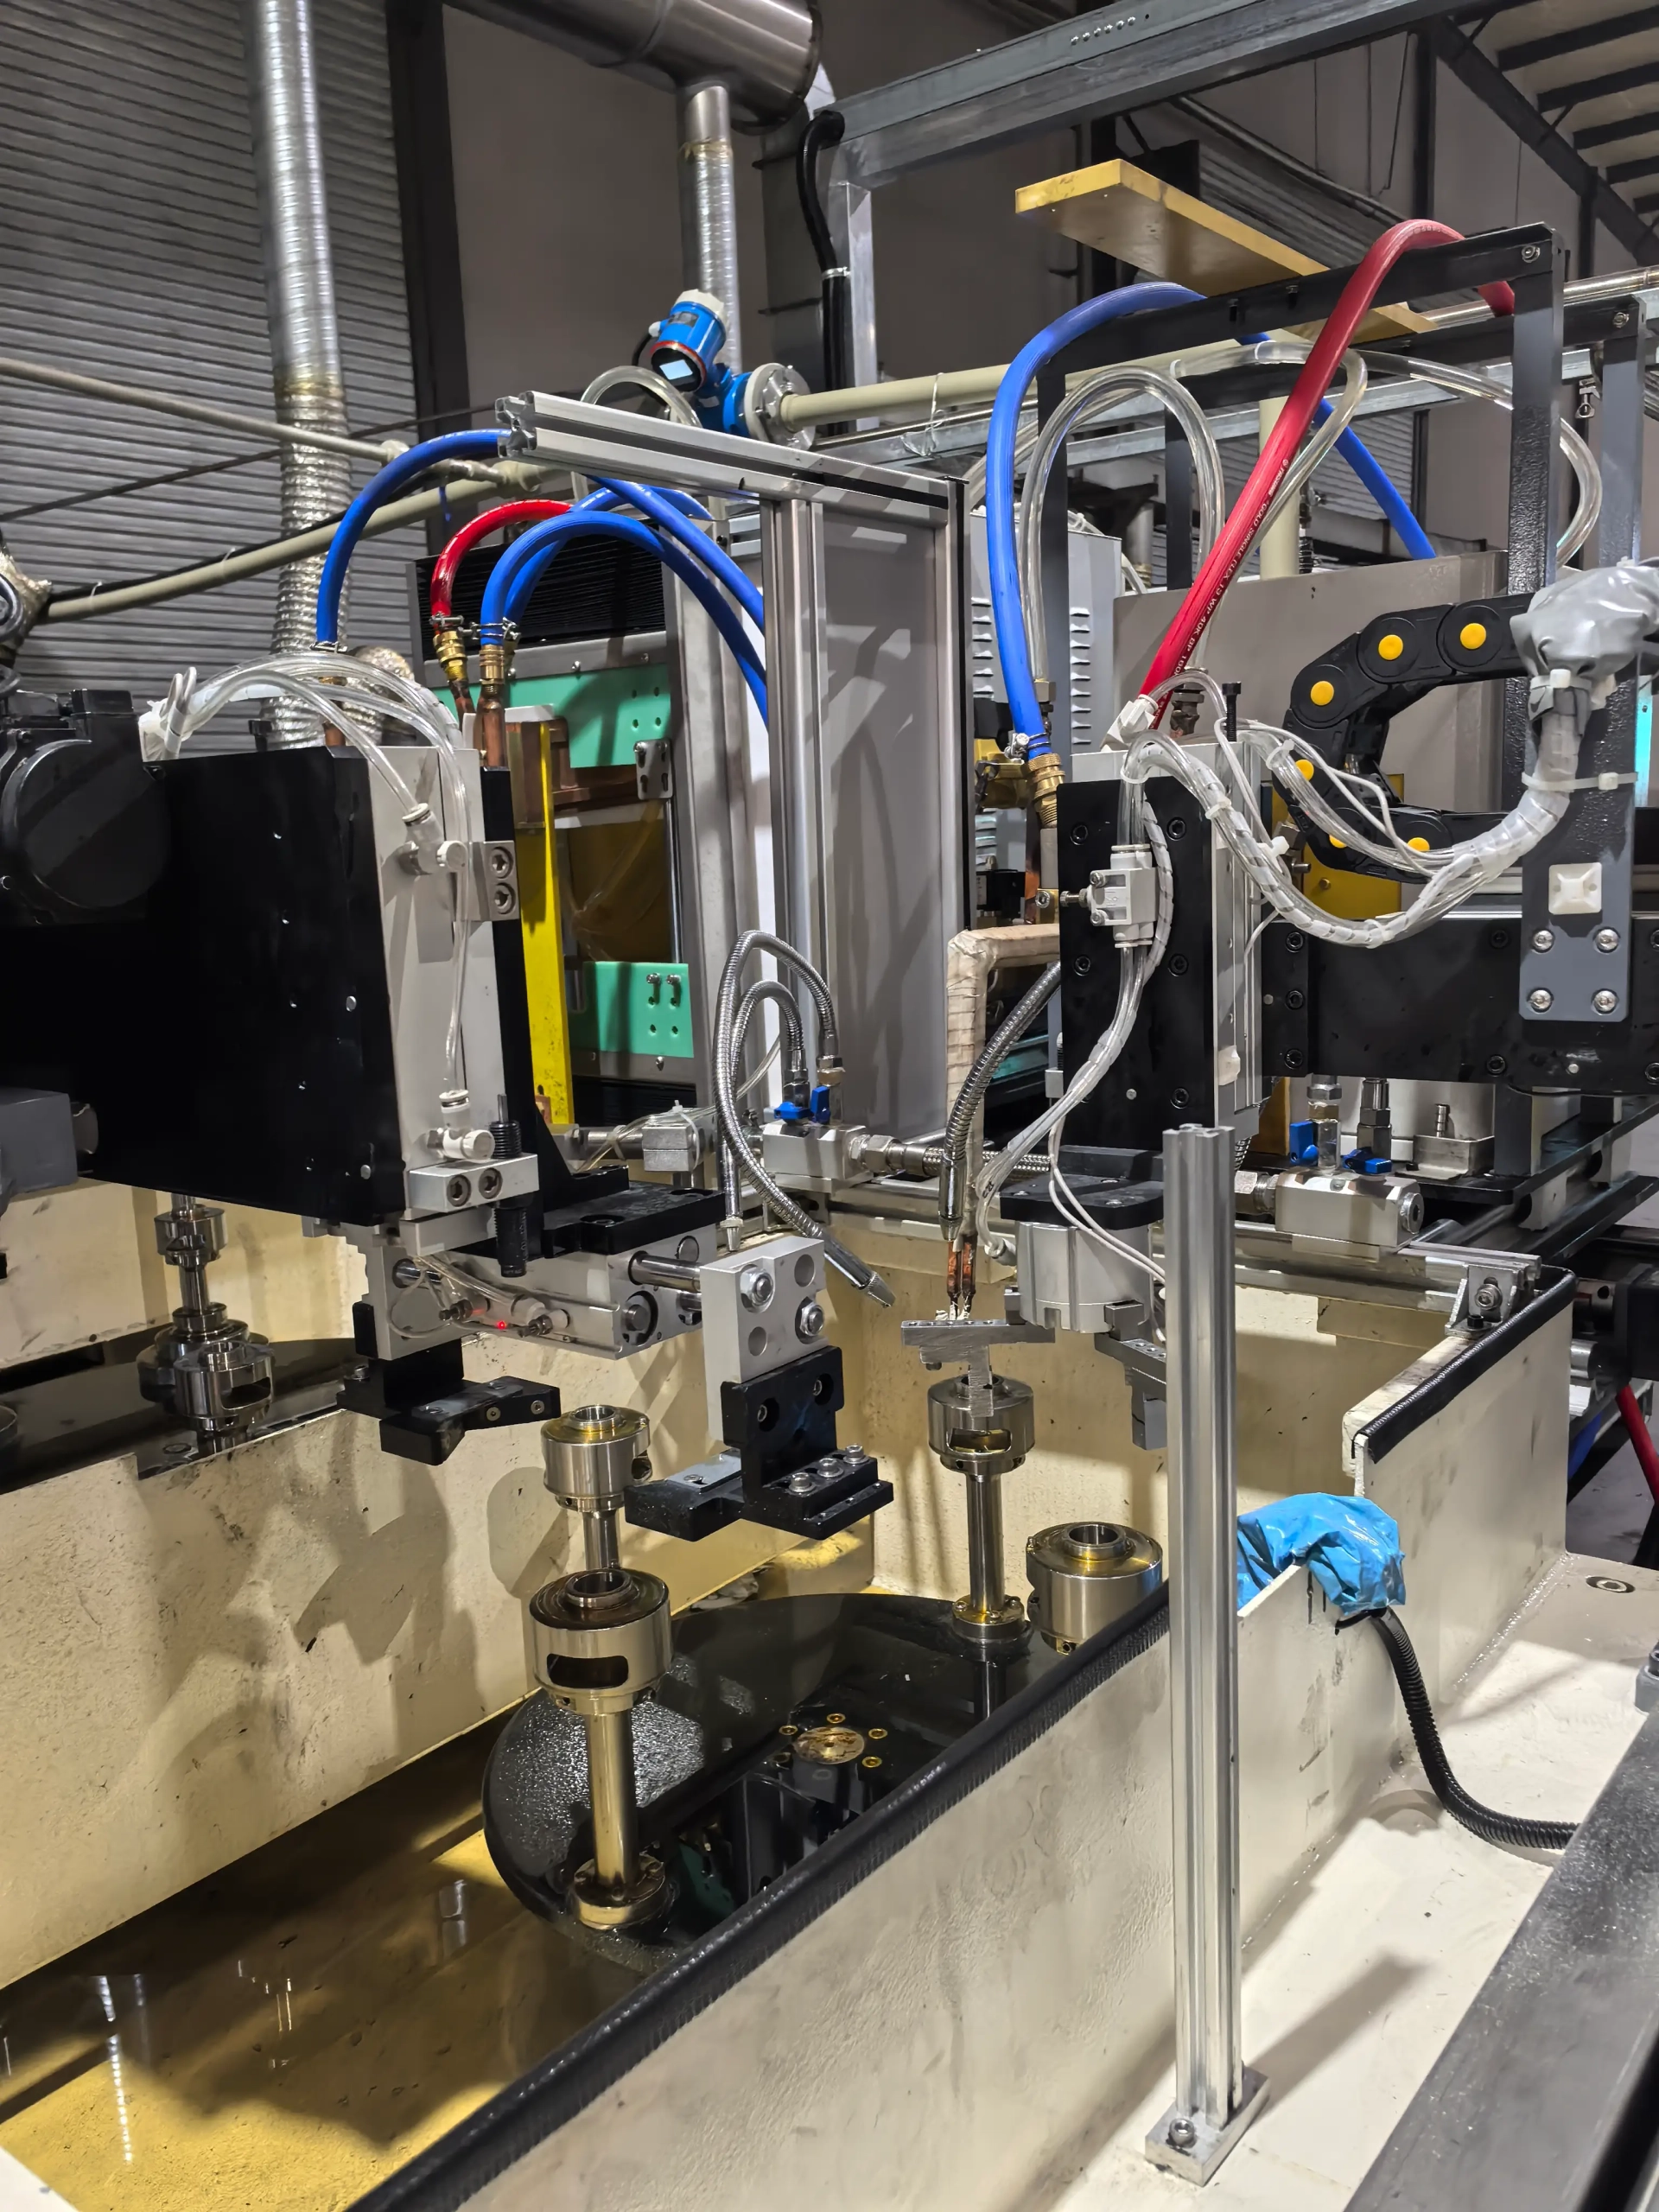
Componentes de engrenagem sinterizados
O carregamento automático do pórtico mantém a transferência de peças integrada ao ciclo de têmpera e reduz o trabalho manual ao redor da estação de aquecimento.
Ⅲ. 4-Configurações de estação e 6 estações
A máquina está disponível em versões de 4 e 6 estações. Um layout de quatro estações é adequado para aplicações onde a sequência de endurecimento é relativamente compacta. Máquinas de seis estações oferecem mais posições para separar a carga, aquecimento, têmpera, arrefecimento, ou outras etapas do processo quando o fluxo de produção requer etapas distintas.
A função exata de cada estação é determinada durante o projeto da máquina — não pré-atribuída a partir de um modelo padrão. Adicionar mais estações não produz automaticamente um resultado melhor. A configuração correta depende da geometria da engrenagem, ciclo de aquecimento necessário, e rendimento de produção alvo.
Ⅳ. Processo Automático de Carregamento e Endurecimento
Uma sequência de produção típica passa por seis estágios. Em uma máquina multiestação, várias engrenagens ocupam diferentes estágios simultaneamente.
2. Posicionamento →
3. Aquecimento por indução →
4. Têmpera →
5. Transferir →
6. Descarregando
O layout da estação, movimento do suporte, e o método de carregamento são configurados de acordo com os requisitos reais de equipamento e processo. Não existem dois projetos de engrenagens que compartilhem o mesmo padrão de aquecimento, portanto, a máquina é projetada por aplicação — e não selecionada a partir de um layout de catálogo fixo.
Ⅴ. Potência de aquecimento por indução e controle de processo
A fonte de alimentação de indução fornece energia controlada ao indutor durante o ciclo de endurecimento. Para aplicações de engrenagens, o resultado depende de mais do que a potência nominal. Diâmetro da engrenagem, geometria do dente, grau do material, área endurecida necessária, tempo de aquecimento, e o design do indutor influenciam o padrão de dureza final e a profundidade da caixa.
Quando equipado com conversão de energia IGBT e controle digital DSP, os parâmetros de aquecimento são regulados através do sistema de controle da máquina e armazenados para produção repetida. Itens controláveis típicos incluem:
| Parameter | O Que Controla |
|---|---|
| Potência de aquecimento | Energia entregue ao indutor durante o ciclo de endurecimento |
| Tempo de aquecimento | Duração da aplicação de energia por peça |
| Posição da peça | Alinhamento da peça em relação ao indutor durante o aquecimento |
| Sequência de extinção | Tempo, taxa de fluxo, e duração da entrega do extintor |
| Movimento da máquina | Indexação de estação, transferência de peça, e operação de pórtico |
| Receitas de processo | Conjuntos de parâmetros armazenados para diferentes números de peças de engrenagens |
As funções reais dependem da configuração da máquina selecionada.
Ⅵ. Aplicações de endurecimento de engrenagens em metalurgia do pó
Este sistema é configurado para endurecimento automático de engrenagens de metalurgia do pó e componentes de engrenagens sinterizadas. Dependendo dos requisitos de material e endurecimento, um sistema de indução personalizado também pode ser avaliado para outros componentes do tipo engrenagem.
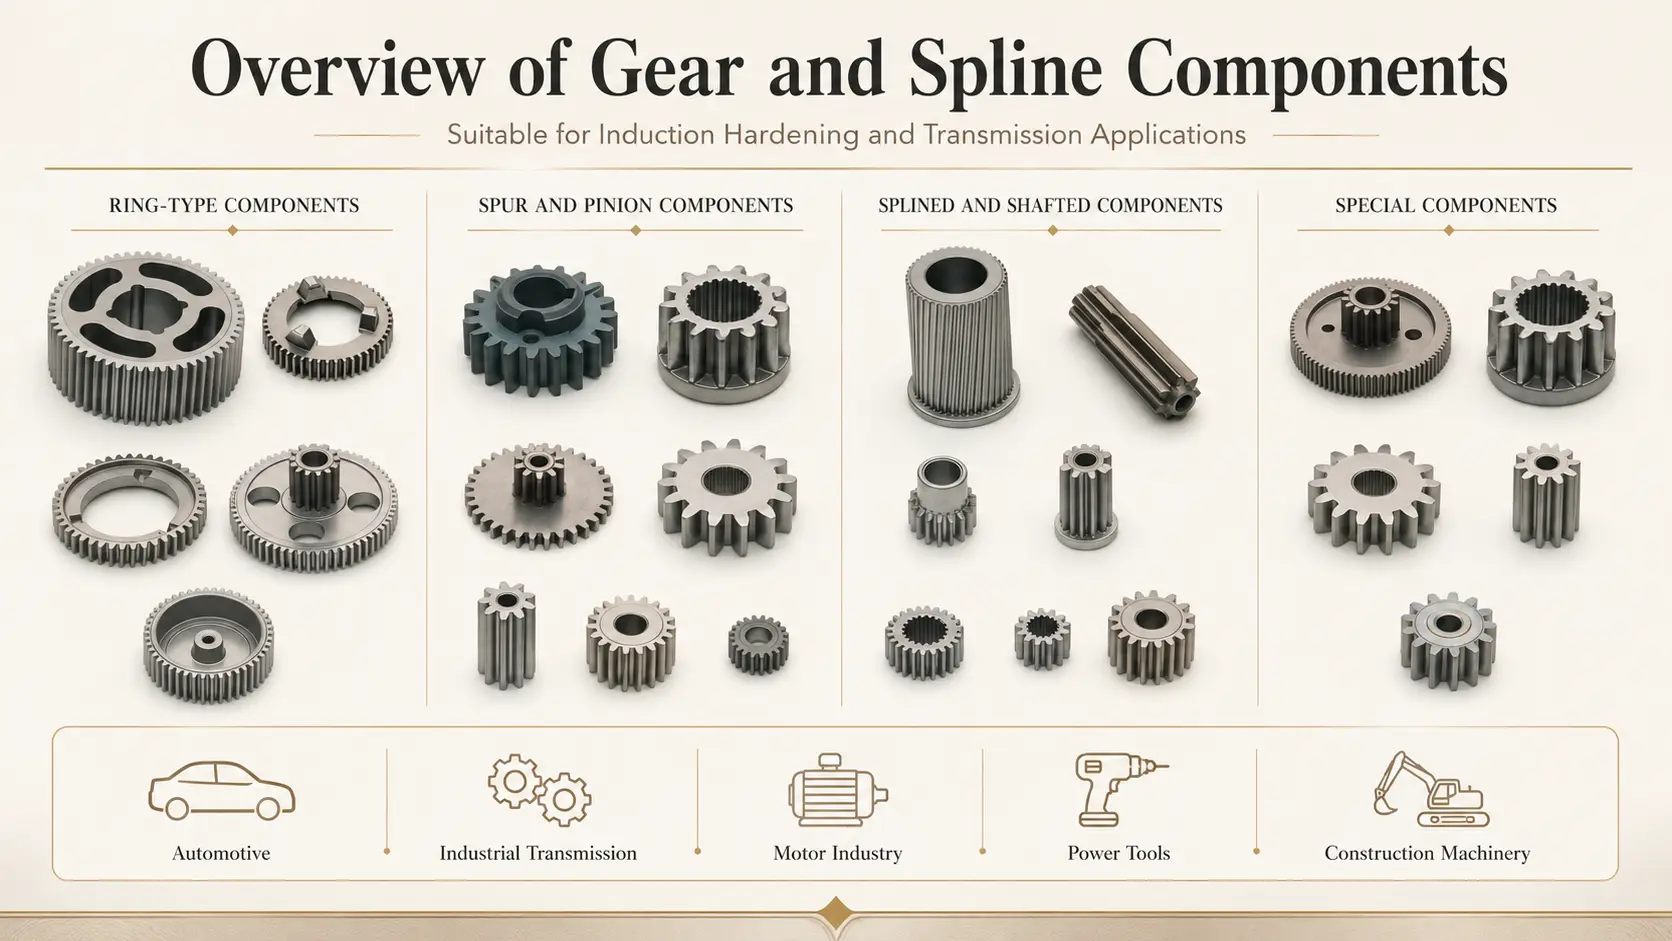 Dependendo dos requisitos de material e endurecimento, um sistema de indução personalizado também pode ser avaliado para engrenagens retas, engrenagens internas, engrenagens estriadas, cubos de engrenagem, pinhões, eixos de engrenagem, e componentes de engrenagem em forma de anel. Diferentes estruturas de engrenagens exigem diferentes indutores e arranjos de fixação – o desenho da engrenagem e a área endurecida necessária devem ser revisados antes da seleção da máquina.
Ⅶ. Visão geral da máquina e da linha de produção
Este vídeo mostra a máquina completa em condições de não funcionamento, incluindo a máquina-ferramenta de endurecimento e a unidade de energia de indução. É útil para compreender a disposição geral do equipamento, o sistema de carregamento do pórtico, e a relação entre o layout da estação mecânica e o gabinete de fonte de alimentação.
Ⅷ. Configuração Técnica
Porque este equipamento é construído em torno da peça e do processo de produção, as especificações principais são determinadas a partir do equipamento real – não pré-selecionadas em uma folha de dados padrão.
| Item | Configuração |
|---|---|
| Tipo de máquina | Máquina automática de endurecimento por indução |
| Opções de estação | 4 estações / 6 estações |
| Método de carregamento | Carga e descarga automática de pórtico |
| Peça de Trabalho | Engrenagens de metalurgia do pó e peças de engrenagens relacionadas |
| Potência de indução | Selecionado de acordo com a peça e o processo |
| Frequência | Selecionado de acordo com a necessidade de aquecimento |
| Indutor | Personalizado |
| Processo de endurecimento | Configurado de acordo com a área endurecida necessária |
| Sistema de Controlo | CNC / PLC / Configuração DSP de acordo com o projeto da máquina |
| Sistema de Arrefecimento | Configurado de acordo com os requisitos do processo |
IX.. Informações necessárias para seleção de máquinas
Para montar uma proposta, você pode compartilhar conosco três coisas: o desenho da engrenagem, o grau ou especificação do material, e a área endurecida necessária. Se você também tiver dureza alvo, requisitos de profundidade da camada, capacidade de produção, ou detalhes da fonte de alimentação de fábrica, isso ajuda a refinar a recomendação – mas o desenho é o lugar certo para começar.
Ⅹ. Perguntas Frequentes
A mesma máquina pode processar engrenagens diferentes?
Possivelmente. Se diferentes engrenagens podem compartilhar uma máquina depende de suas dimensões, suportes, indutores, e requisitos de endurecimento. Podem ser necessárias peças de troca — isso é avaliado durante a revisão de engenharia.
Devo escolher uma máquina de 4 ou 6 estações?
A escolha depende do número de etapas do processo, requisitos de manuseio de peças, e tempo de ciclo de produção alvo. Deve ser determinado após a revisão do desenho da engrenagem e dos requisitos de produção - não selecionado antecipadamente em uma folha de especificações.
Esta máquina está limitada a engrenagens de metalurgia do pó?
Não. Este sistema é apresentado em torno de uma aplicação em engrenagens de metalurgia do pó, mas sistemas similares de endurecimento automático por indução podem ser projetados para engrenagens de aço forjado e outros componentes do tipo engrenagem após avaliação técnica.
A bobina de indução pode ser personalizada?
Sim. A geometria do indutor é projetada de acordo com o formato da engrenagem, perfil do dente, e área de aquecimento necessária. O projeto da bobina é uma das primeiras tarefas de engenharia após receber o desenho da engrenagem – não é um componente pronto para uso.
Solicite uma solução de endurecimento automático de engrenagens
Envie seu desenho de equipamento, material, requisitos de endurecimento, e meta de produção. Podemos avaliar se uma máquina automática de têmpera por indução de 4 ou 6 estações se adapta à sua aplicação.
Produtos Relacionados


Clique aqui para adicionar seu próprio texto


