中频感应管道弯曲系统
I. 围绕您的管道规格构建
不能仅根据管径来选择感应弯管机.
所需功率, 操作频率, 推力, 加热区和冷却能力受多种因素影响, 包括管道材料, 壁厚, 弯曲半径, 目标温度和生产速度.
准备提案之前, 我们评估:
然后针对实际工件开发最终的机械结构和加热配置.
感应弯管的工作原理
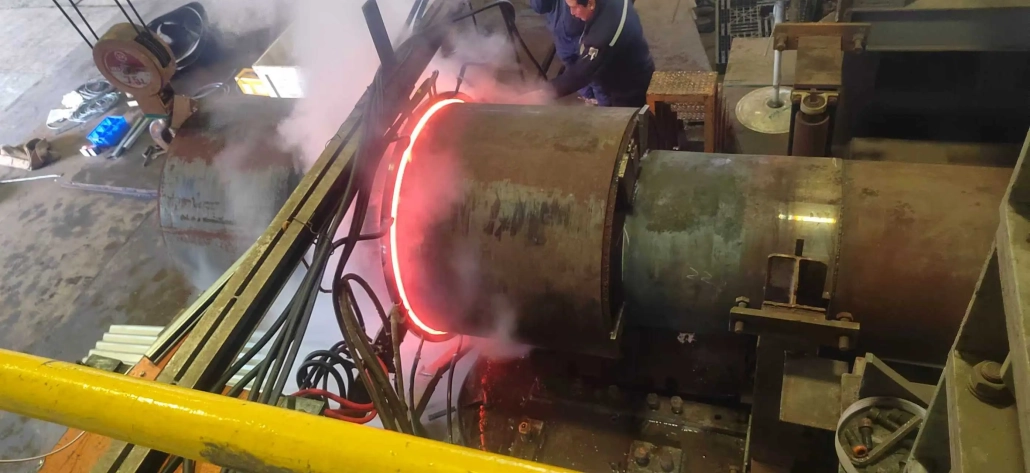
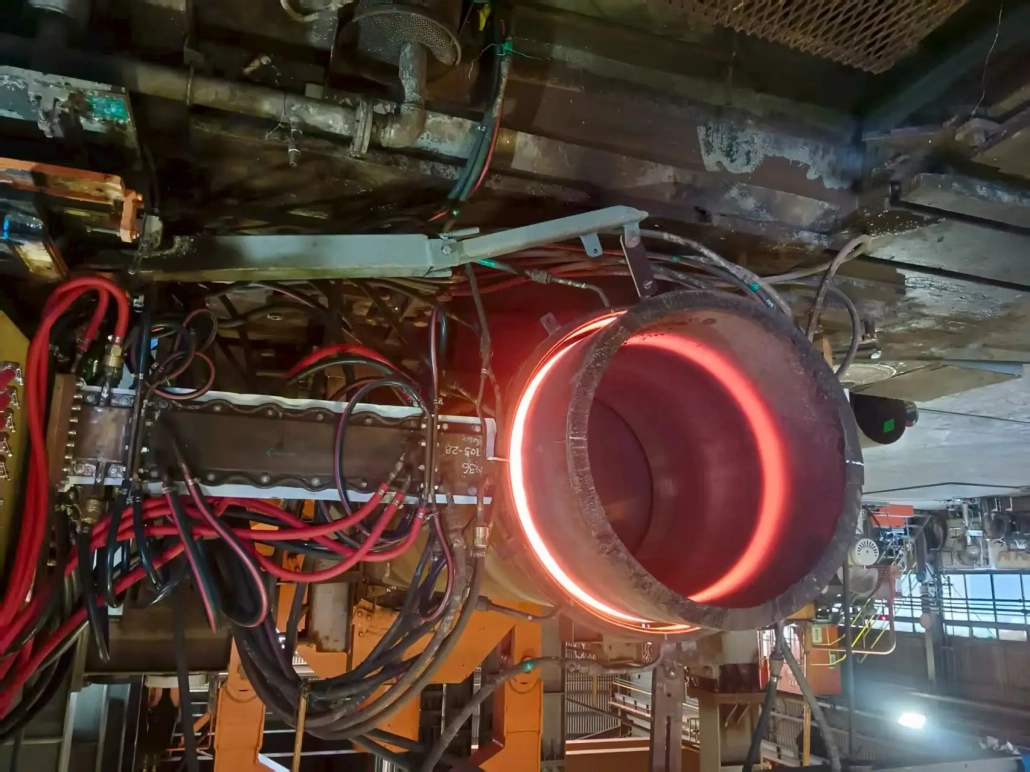
管道被定位并夹紧在机器上. 感应线圈将管子的狭窄部分加热到成型所需的温度.
当管道穿过加热区时, 推动系统施加受控力,弯曲臂围绕指定半径引导加热部分. 成型部分离开感应线圈后立即冷却.
该过程连续运行:
加热功率, 管道速度和温度必须在整个弯管中保持协调. 这些设置根据管道规格和所需的成品质量进行调整.
III. 主要系统组件
该设备可以作为完整的生产系统提供,而不是作为独立的感应电源.
弯曲单元
机械部分持有, 在成型过程中推动和引导管道. 其结构及推送能力根据管道尺寸选择, 壁厚和弯曲半径.
感应加热电源
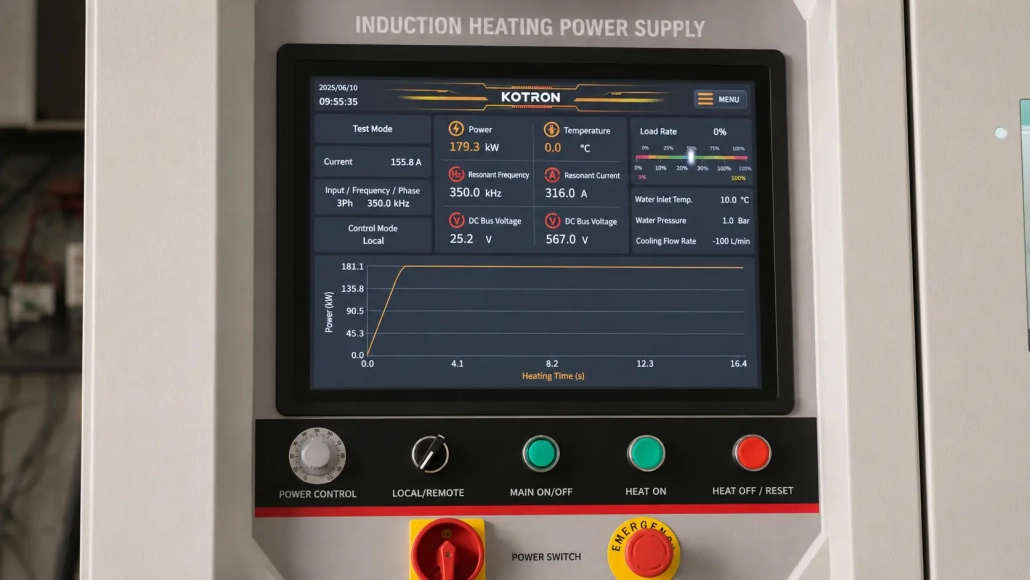
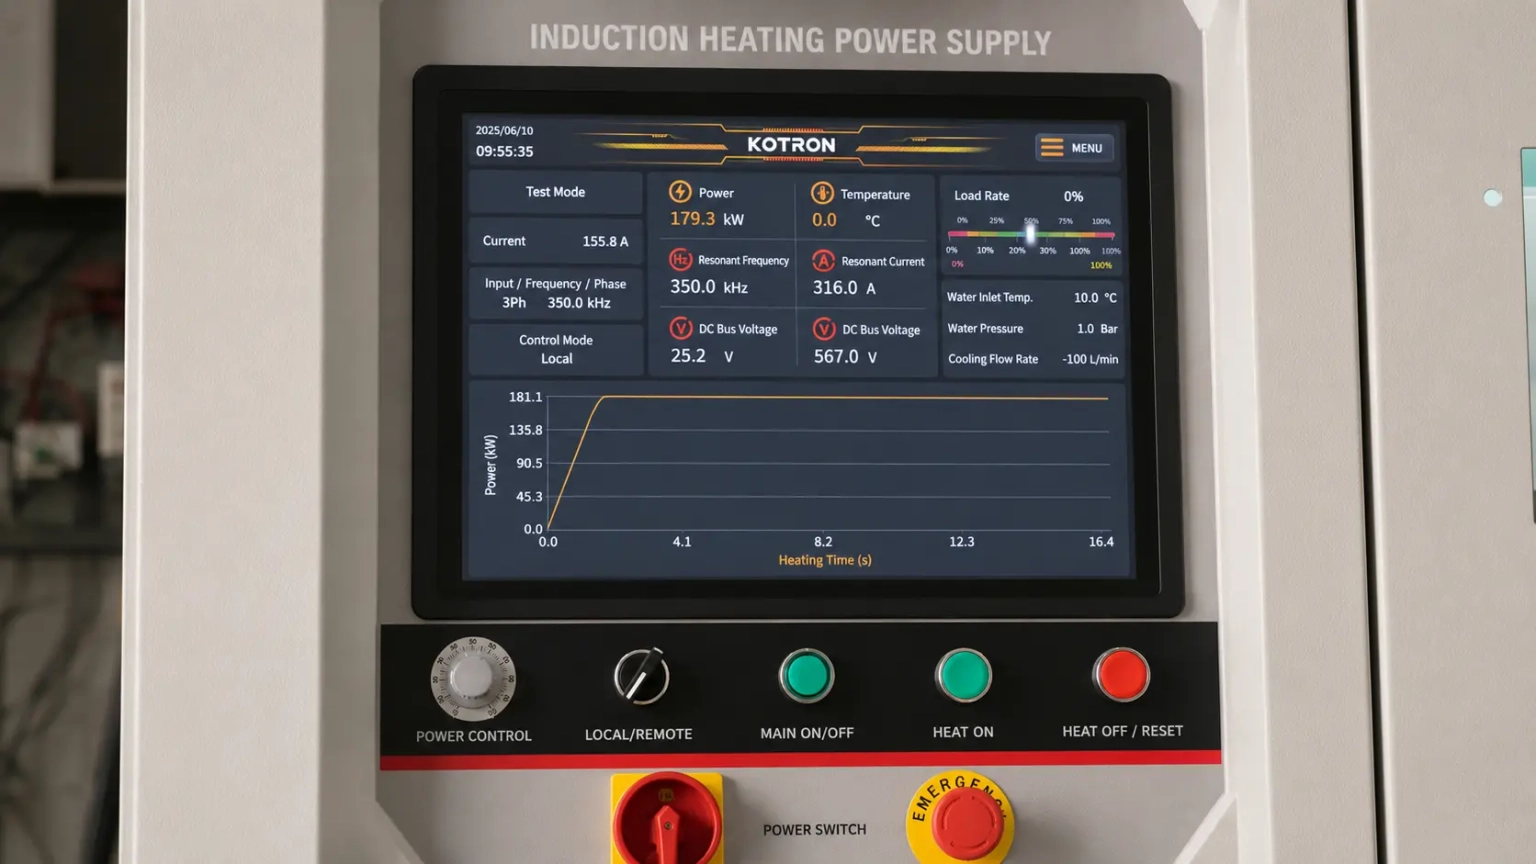
中频电源向感应线圈输送能量. 选择功率和频率以匹配管道尺寸, 材料和所需的加热速率.
感应线圈
盘管在管道周围形成局部加热区. 其尺寸和结构是根据工件和所需的热量分布而设计的.
温度测量
红外高温计测量运行期间的管道温度. 温度信号可用于过程监控和自动功率调节.
冷却系统
冷却系统控制弯管后的温度,也为感应电源和线圈提供冷却. 所需的布置取决于生产过程.
PLC 和操作员界面
PLC协调管道运动, 加热, 温度控制, 冷却和安全联锁装置. 操作员可以通过HMI设置和调用生产参数.
IV. 操作员可以使用的过程控制
控制系统在一个界面上呈现主要的生产设置,而不需要单独调整不相关的设备.
操作员可以管理参数,例如:
可以为重复产品保存批准的设置. 再次生产相同规格的管材时, 存储的配方提供了一个实用的起点并减少了不必要的调整.
V. DSP 数字过程监控
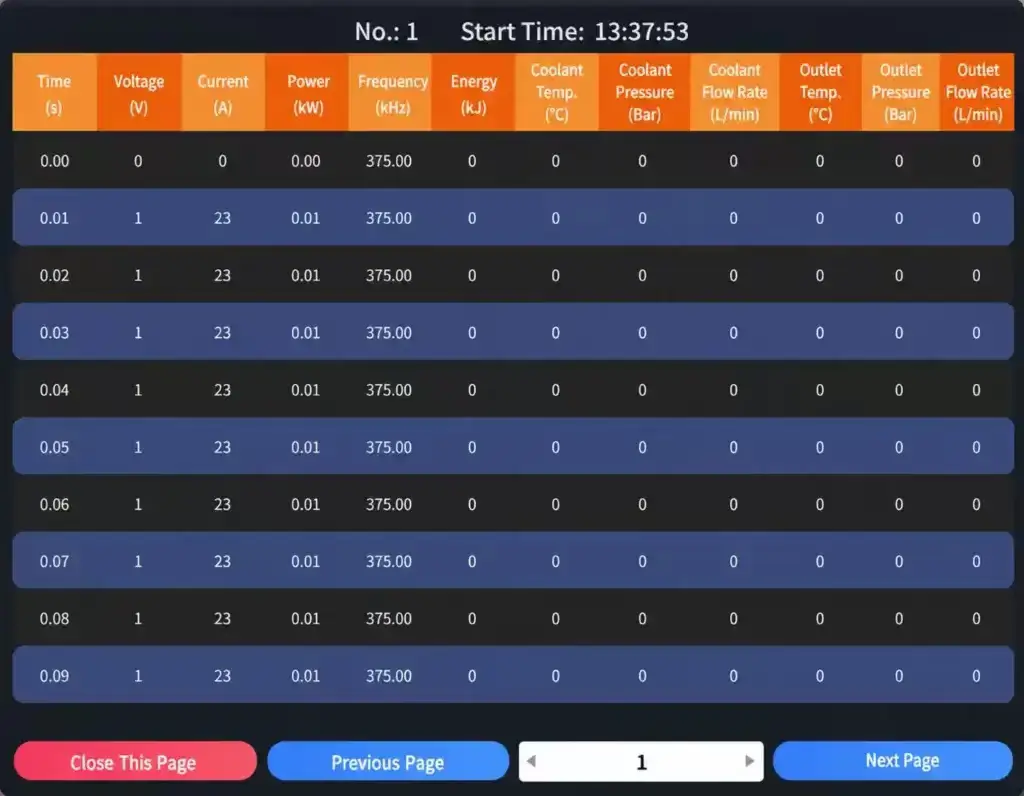
DSP 监控系统记录加热和弯曲循环期间发生的情况.
安装适当的传感器后, 操作员可以查看:
可以为重要参数指定上限和下限. 如果值超出允许范围, 系统产生警报,以便操作员检查过程.
系统还可以存储工件编号, 运营商信息, 生产日期, 批次记录和工艺参数. 事后可检索历史记录以进行生产回顾或质量追溯.
温度监控需要兼容的红外高温计或其他温度传感器.
VI. 实用优势
一个协调系统
折弯机, 感应电源, 温度控制和冷却系统设计为协同工作. 这避免了单独选择主要组件时可能出现的协调问题.
局部加热
仅加热正在成型的部分. 管道的其余部分保留在主加热区之外.
可调节的过程设置
加热功率, 温度, 推料速度和弯曲角度可调节,适应不同管材规格.
可重复的生产配方
工艺参数可以存储并重复用于重复产品, 减少对手动设置记录的依赖.
生产数据追溯
加热曲线, 警报, 工件记录和批次信息可以保留以供以后查看.
基于项目的配置
机器根据实际管道和生产目标进行配置,而不是依赖一组通用参数.
七. 典型应用
该系统适用于以下行业的钢管弯曲应用::
碳钢, 不锈钢和合金钢应用可根据材料等级进行评估, 管道尺寸和所需的弯曲工艺.
八. 设备配置
供货范围可根据项目安排,可能包括:
机械的
加热 & 传感
冷却
控制 & 数据
具体范围在技术方案中确定.
九、常见问题解答
单击每个问题以展开答案