System indukcyjnego gięcia rur o średniej częstotliwości
I. Zbudowane wokół specyfikacji Twojej rury
Indukcyjnej giętarki do rur nie można dobrać wyłącznie na podstawie średnicy rury.
Wymagana moc, częstotliwość robocza, siła pchająca, strefa grzewcza i wydajność chłodzenia zależą od kilku czynników, łącznie z materiałem rury, grubość ścianki, promień zgięcia, temperatura docelowa i prędkość produkcji.
Przed przygotowaniem propozycji, oceniamy:
Następnie opracowywana jest ostateczna struktura mechaniczna i konfiguracja ogrzewania dla rzeczywistego przedmiotu obrabianego.
Jak działa indukcyjne gięcie rur
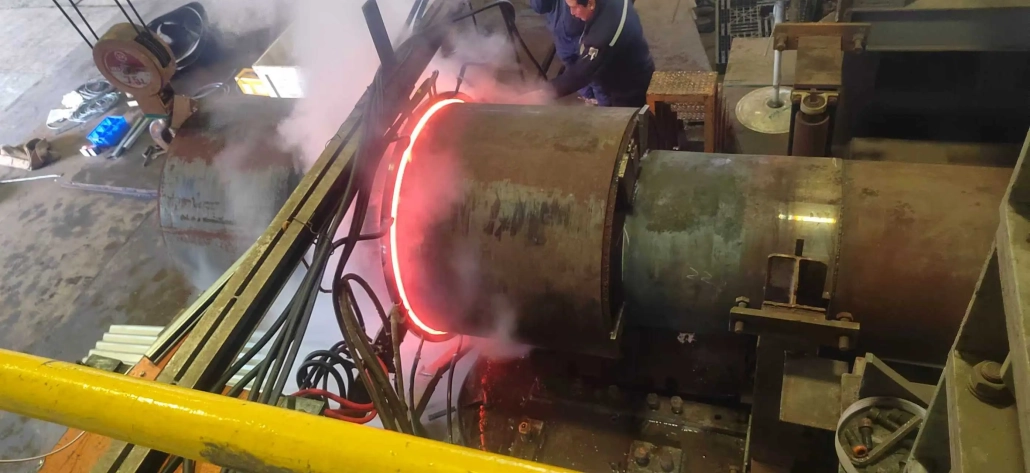
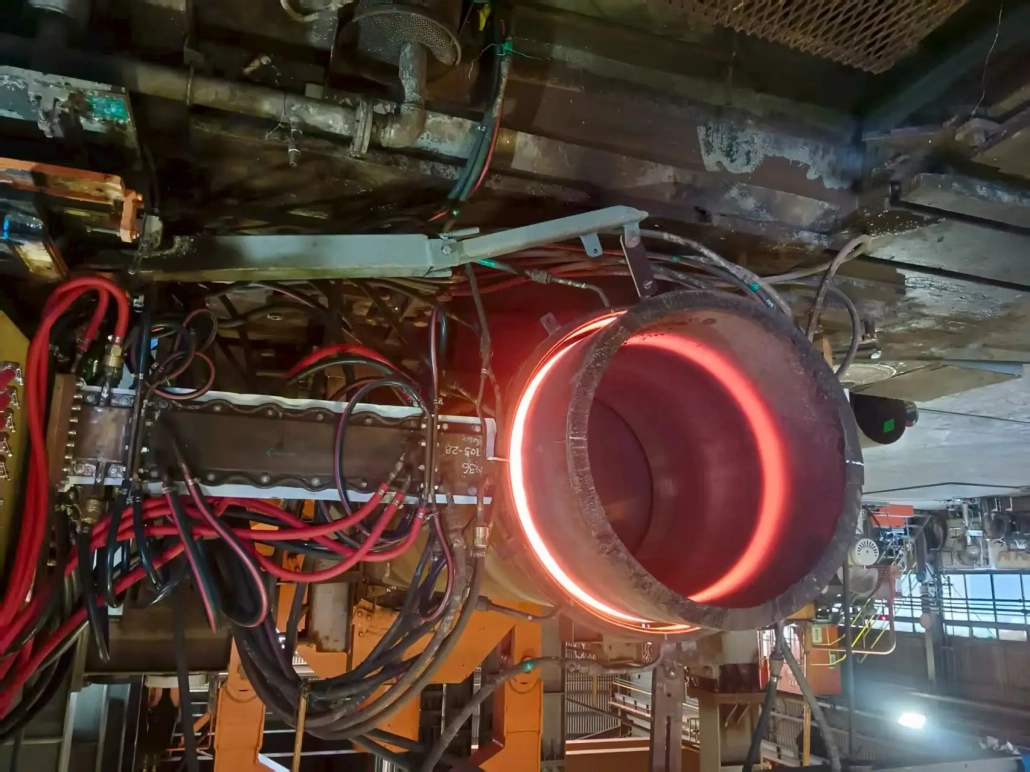
Rura jest pozycjonowana i mocowana na maszynie. Cewka indukcyjna nagrzewa wąski odcinek rury do temperatury wymaganej do formowania.
Gdy rura przechodzi przez strefę grzewczą, system pchający przykłada kontrolowaną siłę, a ramię gnące prowadzi nagrzaną sekcję wokół określonego promienia. Uformowana sekcja jest schładzana bezpośrednio po opuszczeniu cewki indukcyjnej.
Proces przebiega w sposób ciągły:
Moc grzewcza, prędkość rury i temperatura muszą pozostać spójne na całym zakręcie. Ustawienia te są dostosowywane w zależności od specyfikacji rury i wymaganej jakości gotowej części.
III. Główne elementy systemu
Urządzenie może być dostarczone jako kompletny system produkcyjny, a nie jako samodzielny zasilacz indukcyjny.
Jednostka gnąca
Część mechaniczna trzyma, popycha i prowadzi rurę podczas formowania. Jego strukturę i zdolność pchania dobiera się w zależności od rozmiaru rury, grubość ścianki i promień gięcia.
Zasilacz ogrzewania indukcyjnego
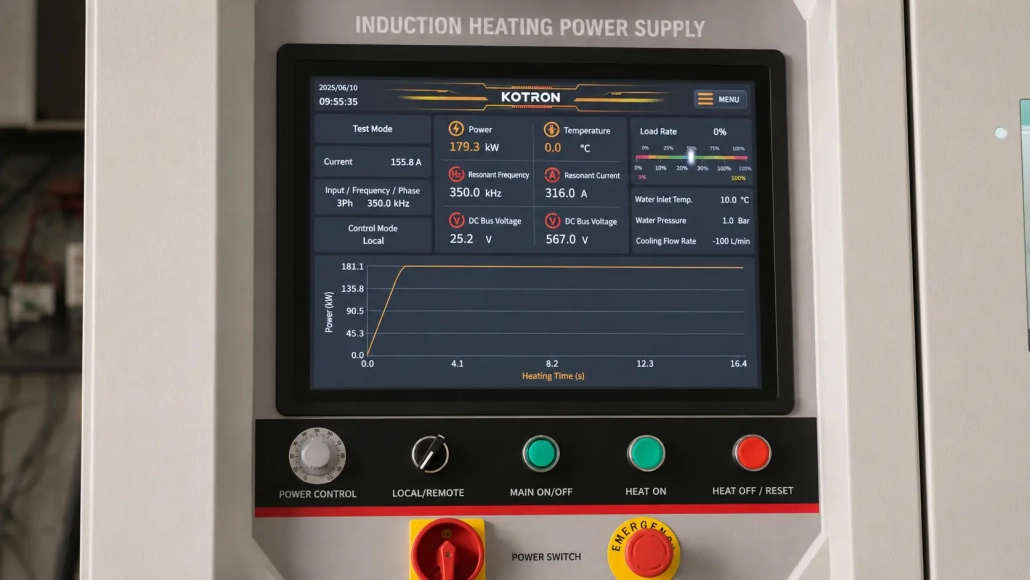
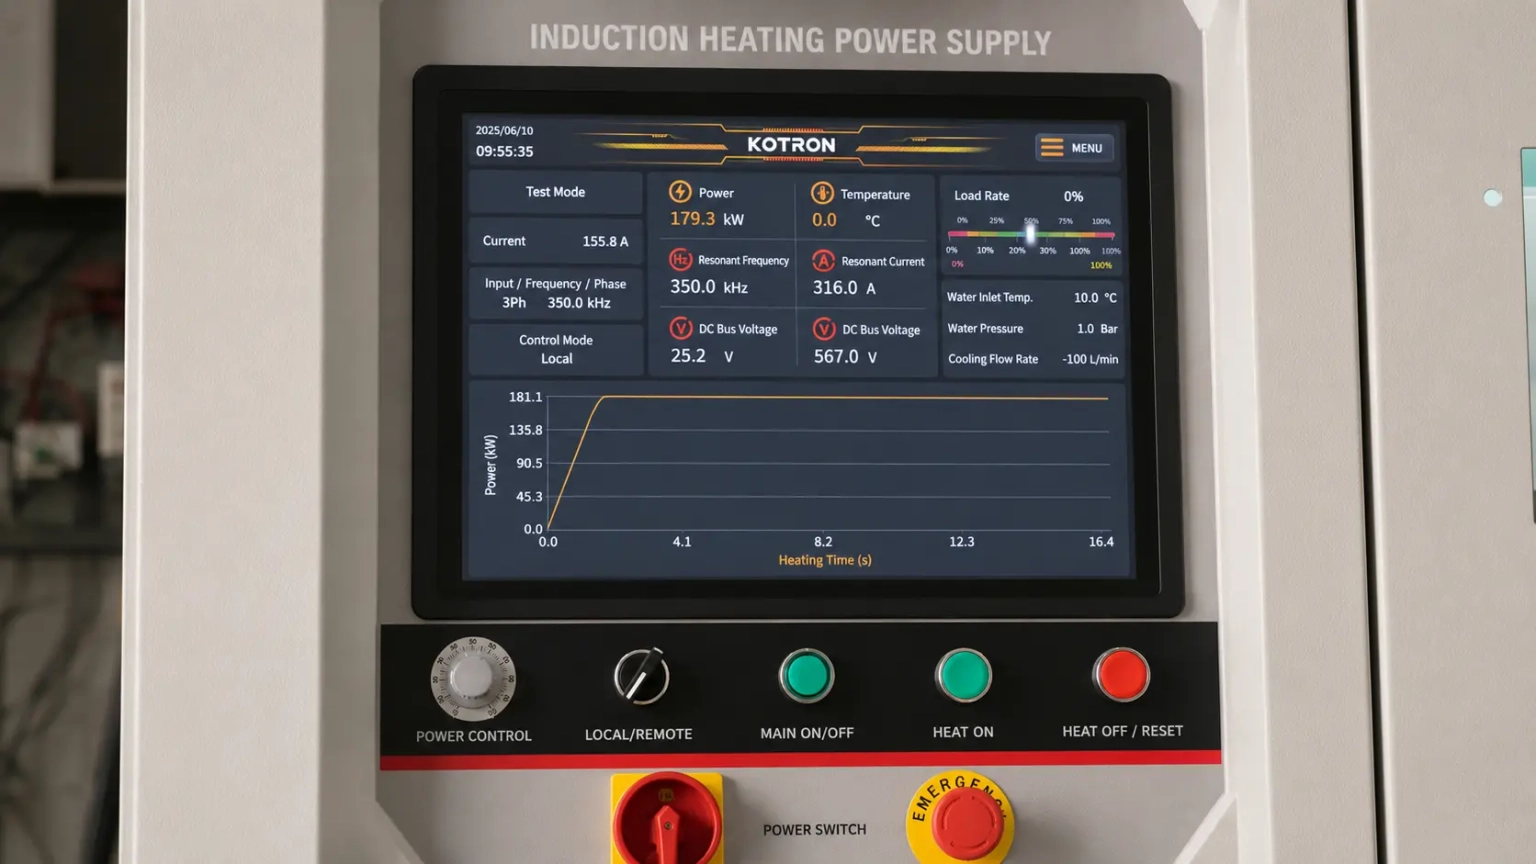
Zasilacz średniej częstotliwości dostarcza energię do cewki indukcyjnej. Moc i częstotliwość dobierane są odpowiednio do wymiarów rury, materiału i wymaganej szybkości nagrzewania.
Cewka indukcyjna
Wężownica tworzy zlokalizowaną strefę grzewczą wokół rury. Jego wymiary i konstrukcja są dostosowane do obrabianego przedmiotu i wymaganego rozkładu ciepła.
Pomiar temperatury
Pirometr na podczerwień mierzy temperaturę rury podczas pracy. Sygnał temperatury można wykorzystać do monitorowania procesu i automatycznej regulacji mocy.
System chłodzenia
Układ chłodzenia kontroluje temperaturę rury po zgięciu, a także zapewnia chłodzenie zasilacza indukcyjnego i cewki. Wymagany układ zależy od procesu produkcyjnego.
PLC i interfejs operatora
PLC koordynuje ruch rury, podgrzewanie, kontrolę temperatury, chłodzenie i blokady bezpieczeństwa. Operatorzy mogą ustawiać i przywoływać parametry produkcji za pośrednictwem interfejsu HMI.
IV. Kontrola procesu, z której mogą korzystać operatorzy
System sterowania prezentuje główne ustawienia produkcyjne na jednym interfejsie, zamiast wymagać osobnej regulacji niepowiązanych urządzeń.
Operatorzy mogą zarządzać parametrami takimi jak:
Zatwierdzone ustawienia można zapisać dla produktów powtarzalnych. Kiedy ponownie wyprodukowana zostanie rura o tej samej specyfikacji, przechowywana receptura stanowi praktyczny punkt wyjścia i ogranicza niepotrzebne korekty.
V. Cyfrowe monitorowanie procesu DSP
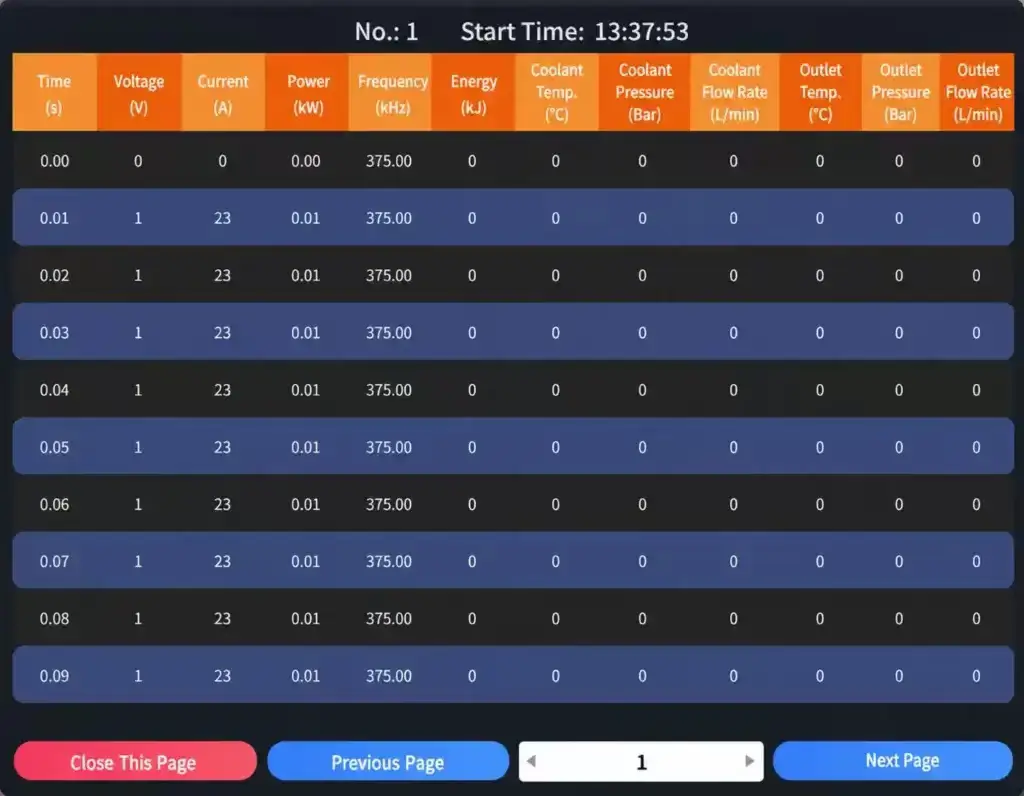
System monitorowania DSP rejestruje, co dzieje się podczas cyklu nagrzewania i gięcia.
Po zainstalowaniu odpowiednich czujników, operator może przeglądać:
Do ważnych parametrów można przypisać górne i dolne limity. Jeśli wartość wykracza poza dozwolony zakres, system generuje alarm, dzięki czemu operator może sprawdzić proces.
System może również przechowywać numery detali, informacje o operatorze, daty produkcji, zapisy partii i parametry procesu. Zapisy historyczne można później przeszukiwać w celu przeglądu produkcji lub śledzenia jakości.
Monitorowanie temperatury wymaga kompatybilnego pirometru na podczerwień lub innego czujnika temperatury.
VI. Praktyczne zalety
Jeden skoordynowany system
Maszyna do gięcia, zasilacz indukcyjny, Sterowanie temperaturą i układ chłodzenia zostały zaprojektowane tak, aby ze sobą współdziałały. Pozwala to uniknąć problemów z koordynacją, które mogą wystąpić, gdy główne komponenty są wybierane oddzielnie.
Lokalne ogrzewanie
Ogrzewana jest tylko formowana sekcja. Pozostała część rury pozostaje poza główną strefą grzewczą.
Regulowane ustawienia procesu
Moc grzewcza, temperatura, prędkość pchania i kąt zginania można dostosować do różnych specyfikacji rur.
Powtarzalne receptury produkcyjne
Parametry procesu można przechowywać i ponownie wykorzystywać w przypadku powtarzających się produktów, zmniejszenie zależności od zapisów dotyczących ręcznej konfiguracji.
Śledzenie danych produkcyjnych
Krzywe grzewcze, alarmy, zapisy detali i informacje o partiach można zachować do późniejszego przeglądu.
Konfiguracja oparta na projekcie
Maszyna jest skonfigurowana pod kątem rzeczywistego celu rury i produkcji, zamiast polegać na jednym zestawie parametrów ogólnego przeznaczenia.
VII. Typowe zastosowania
System przeznaczony jest do zastosowań związanych z gięciem rur stalowych stosowanych w takich gałęziach przemysłu jak::
Stal węglowa, zastosowania ze stali nierdzewnej i stali stopowej można oceniać w zależności od gatunku materiału, wymiary rur i wymagany proces gięcia.
VIII. Konfiguracja sprzętu
Zakres dostawy może być dostosowany do projektu i może obejmować:
Mechaniczny
Podgrzewanie & Wyczuwanie
Chłodzenie
Sterowanie & Dane
Dokładny zakres potwierdzono w propozycji technicznej.
IX.Często zadawane pytania
Kliknij każde pytanie, aby rozwinąć odpowiedź
Czy dostarczacie kompletny system do gięcia rur??
Jak wybrać moc znamionową?
Czy jedna maszyna może przetwarzać rury o różnych rozmiarach??
Czy system może zapisywać zapisy produkcji??
Czy kontrola temperatury jest wliczona w cenę?
Prześlij nam specyfikację rury
Podaj materiał na rurę, wymiary, kąt zgięcia, promień i wydajność produkcji. Nasi inżynierowie przygotują konfigurację systemu w oparciu o Twój przedmiot obrabiany i warunki produkcyjne.