ระบบดัดท่อเหนี่ยวนำความถี่ปานกลาง
I. สร้างขึ้นตามข้อกำหนดท่อของคุณ
ไม่สามารถเลือกเครื่องดัดท่อแบบเหนี่ยวนำได้ด้วยเส้นผ่านศูนย์กลางท่อเพียงอย่างเดียว.
พลังงานที่ต้องการ, ความถี่ในการทำงาน, แรงผลักดัน, โซนความร้อนและความสามารถในการทำความเย็นได้รับอิทธิพลจากปัจจัยหลายประการ, รวมถึงวัสดุท่อด้วย, ความหนาของผนัง, รัศมีโค้ง, อุณหภูมิเป้าหมายและความเร็วในการผลิต.
ก่อนที่จะเตรียมข้อเสนอ, เราประเมิน:
โครงสร้างทางกลขั้นสุดท้ายและการกำหนดค่าความร้อนจะได้รับการพัฒนาสำหรับชิ้นงานจริง.
การดัดท่อแบบเหนี่ยวนำทำงานอย่างไร
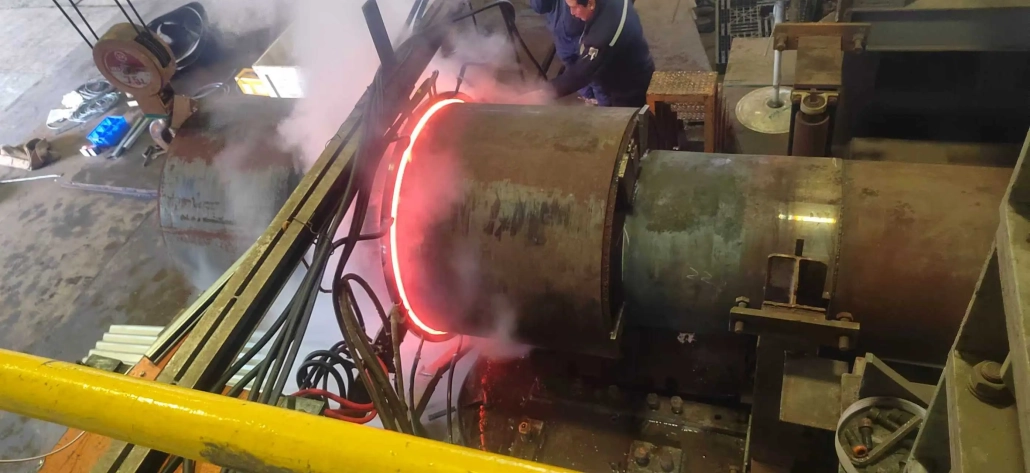
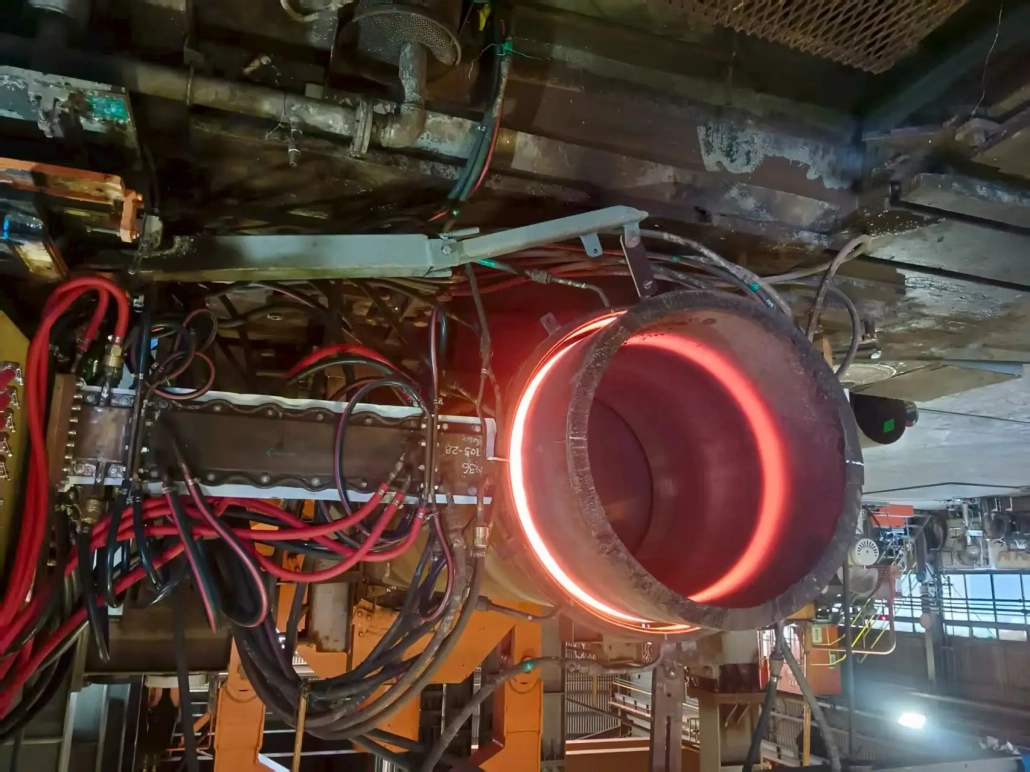
ท่อถูกวางตำแหน่งและยึดไว้กับตัวเครื่อง. ขดลวดเหนี่ยวนำจะให้ความร้อนแก่ส่วนที่แคบของท่อจนถึงอุณหภูมิที่จำเป็นสำหรับการขึ้นรูป.
ขณะที่ท่อเคลื่อนที่ผ่านโซนทำความร้อน, ระบบผลักใช้แรงควบคุมและแขนดัดจะนำทางส่วนที่ให้ความร้อนรอบรัศมีที่กำหนด. ส่วนที่ขึ้นรูปจะถูกทำให้เย็นลงทันทีหลังจากที่ออกจากขดลวดเหนี่ยวนำ.
กระบวนการทำงานอย่างต่อเนื่อง:
พลังงานความร้อน, ความเร็วและอุณหภูมิของท่อจะต้องสอดคล้องกันตลอดโค้งงอ. การตั้งค่าเหล่านี้จะได้รับการปรับเปลี่ยนตามข้อกำหนดเฉพาะของท่อและคุณภาพของชิ้นส่วนสำเร็จรูปที่ต้องการ.
III. ส่วนประกอบของระบบหลัก
อุปกรณ์สามารถจัดหาเป็นระบบการผลิตที่สมบูรณ์ แทนที่จะเป็นแหล่งจ่ายไฟเหนี่ยวนำแบบสแตนด์อโลน.
หน่วยดัด
ส่วนเครื่องจักรกลถือ, ดันและนำทางท่อระหว่างการขึ้นรูป. โครงสร้างและความสามารถในการดันจะถูกเลือกตามขนาดท่อ, ความหนาของผนังและรัศมีการดัด.
แหล่งจ่ายไฟความร้อนเหนี่ยวนำ
แหล่งจ่ายไฟความถี่ปานกลางส่งพลังงานไปยังขดลวดเหนี่ยวนำ. กำลังและความถี่ถูกเลือกให้ตรงกับขนาดท่อ, วัสดุและอัตราการทำความร้อนที่ต้องการ.
ขดลวดเหนี่ยวนำ
คอยล์จะสร้างโซนทำความร้อนเฉพาะจุดรอบๆ ท่อ. ขนาดและโครงสร้างได้รับการออกแบบให้เหมาะกับชิ้นงานและการกระจายความร้อนที่ต้องการ.
การวัดอุณหภูมิ
ไพโรมิเตอร์อินฟราเรดจะวัดอุณหภูมิของท่อระหว่างการทำงาน. สัญญาณอุณหภูมิสามารถใช้สำหรับการตรวจสอบกระบวนการและการปรับกำลังอัตโนมัติ.
ระบบระบายความร้อน
ระบบทำความเย็นจะควบคุมอุณหภูมิของท่อหลังการดัดงอและยังช่วยระบายความร้อนให้กับแหล่งจ่ายไฟและขดลวดเหนี่ยวนำอีกด้วย. การจัดเตรียมที่จำเป็นขึ้นอยู่กับกระบวนการผลิต.
PLC และอินเทอร์เฟซผู้ปฏิบัติงาน
PLC ประสานงานการเคลื่อนที่ของท่อ, การให้ความร้อน, การควบคุมอุณหภูมิ, ลูกโซ่ระบายความร้อนและความปลอดภัย. ผู้ปฏิบัติงานสามารถตั้งค่าและเรียกคืนพารามิเตอร์การผลิตผ่าน HMI.
IV. การควบคุมกระบวนการที่ผู้ปฏิบัติงานสามารถใช้ได้
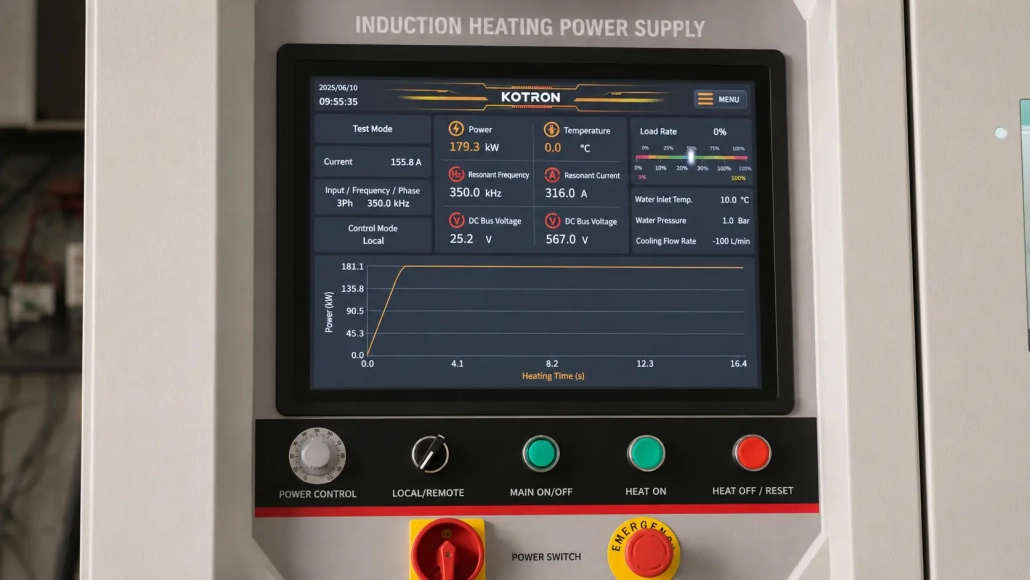
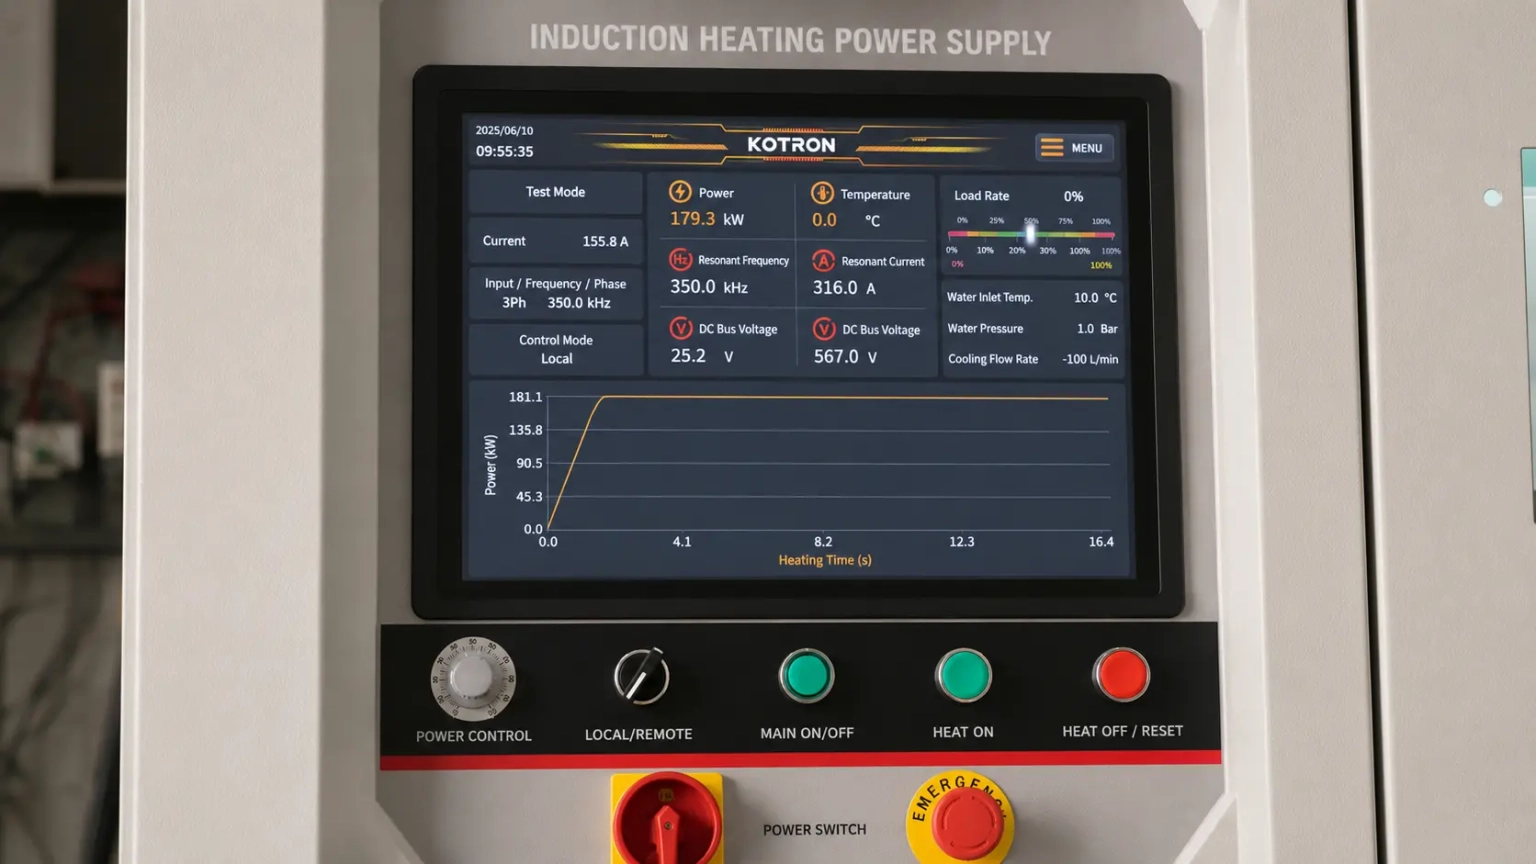
ระบบควบคุมจะแสดงการตั้งค่าการผลิตหลักบนอินเทอร์เฟซเดียว แทนที่จะต้องปรับเปลี่ยนอุปกรณ์ที่ไม่เกี่ยวข้องแยกต่างหาก.
ผู้ปฏิบัติงานสามารถจัดการพารามิเตอร์ต่างๆ เช่น:
สามารถบันทึกการตั้งค่าที่ได้รับการอนุมัติสำหรับผลิตภัณฑ์ที่เกิดซ้ำได้. เมื่อท่อสเปคเดิมถูกผลิตขึ้นมาอีกครั้ง, สูตรที่เก็บไว้เป็นจุดเริ่มต้นที่เป็นประโยชน์และลดการปรับเปลี่ยนที่ไม่จำเป็น.
V. การตรวจสอบกระบวนการดิจิทัล DSP
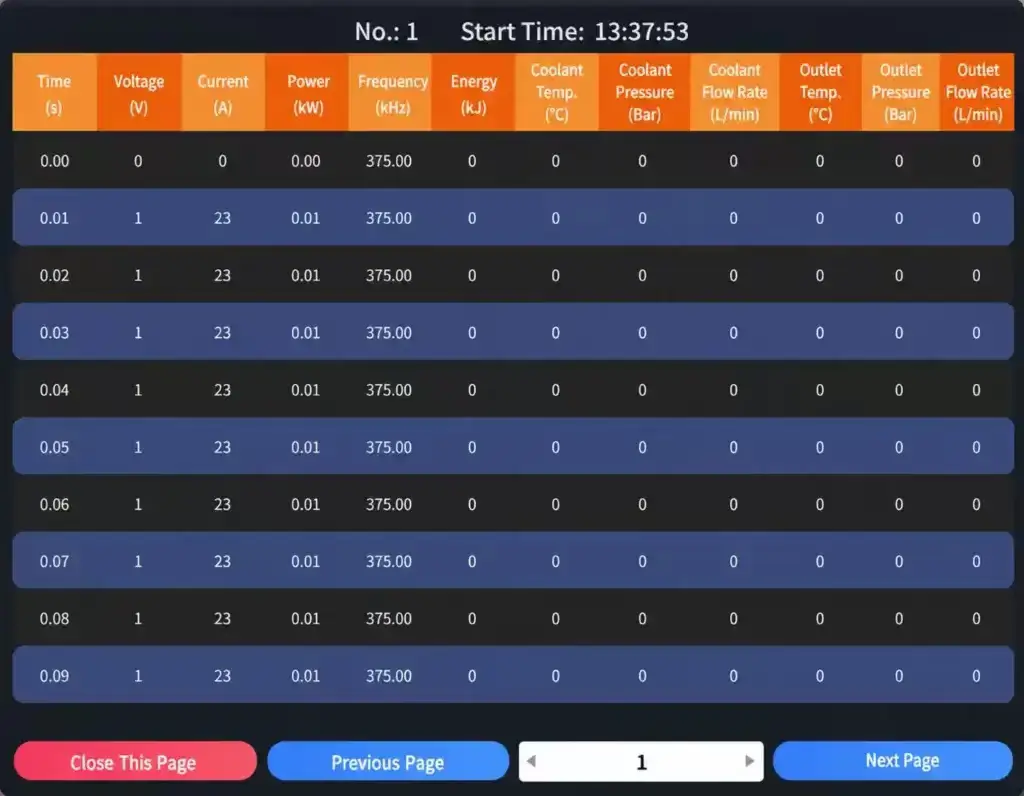
ระบบตรวจสอบ DSP จะบันทึกสิ่งที่เกิดขึ้นระหว่างรอบการให้ความร้อนและการดัดงอ.
ด้วยการติดตั้งเซ็นเซอร์ที่เหมาะสม, ผู้ปฏิบัติงานสามารถดูได้:
สามารถกำหนดขีดจำกัดบนและล่างให้กับพารามิเตอร์ที่สำคัญได้. หากค่าเคลื่อนไปนอกช่วงที่อนุญาต, ระบบจะสร้างการแจ้งเตือนเพื่อให้ผู้ปฏิบัติงานสามารถตรวจสอบกระบวนการได้.
ระบบยังสามารถจัดเก็บหมายเลขชิ้นงานได้อีกด้วย, ข้อมูลผู้ปฏิบัติงาน, วันที่ผลิต, บันทึกแบทช์และพารามิเตอร์กระบวนการ. บันทึกประวัติสามารถค้นหาได้ในภายหลังเพื่อตรวจสอบการผลิตหรือการตรวจสอบย้อนกลับคุณภาพ.
การตรวจสอบอุณหภูมิต้องใช้ไพโรมิเตอร์อินฟราเรดหรือเซ็นเซอร์อุณหภูมิอื่นๆ ที่เข้ากันได้.
VI. ข้อดีในทางปฏิบัติ
ระบบประสานงานหนึ่งระบบ
เครื่องดัด, แหล่งจ่ายไฟเหนี่ยวนำ, ระบบควบคุมอุณหภูมิและความเย็นได้รับการออกแบบทางวิศวกรรมให้ทำงานร่วมกัน. วิธีนี้จะหลีกเลี่ยงปัญหาการประสานงานที่อาจเกิดขึ้นเมื่อมีการเลือกส่วนประกอบหลักแยกกัน.
เครื่องทำความร้อนเฉพาะที่
เฉพาะส่วนที่กำลังก่อตัวเท่านั้นที่จะได้รับความร้อน. ท่อที่เหลือยังคงอยู่นอกเขตทำความร้อนหลัก.
การตั้งค่ากระบวนการที่ปรับได้
พลังงานความร้อน, อุณหภูมิ, สามารถปรับความเร็วการกดและมุมการดัดสำหรับข้อกำหนดท่อที่แตกต่างกันได้.
สูตรการผลิตที่ทำซ้ำได้
พารามิเตอร์กระบวนการสามารถจัดเก็บและนำมาใช้ซ้ำสำหรับผลิตภัณฑ์ที่เกิดซ้ำได้, ลดการพึ่งพาบันทึกการตั้งค่าด้วยตนเอง.
การตรวจสอบย้อนกลับข้อมูลการผลิต
เส้นโค้งความร้อน, สัญญาณเตือน, บันทึกชิ้นงานและข้อมูลแบทช์สามารถเก็บไว้เพื่อตรวจสอบในภายหลังได้.
การกำหนดค่าตามโครงการ
เครื่องจักรได้รับการกำหนดค่าสำหรับไปป์และเป้าหมายการผลิตจริง แทนที่จะอาศัยชุดพารามิเตอร์วัตถุประสงค์ทั่วไปชุดเดียว.
ปกเกล้าเจ้าอยู่หัว. การใช้งานทั่วไป
ระบบนี้มีไว้สำหรับงานดัดท่อเหล็กที่ใช้ในอุตสาหกรรมต่างๆ เช่น:
เหล็กคาร์บอน, การใช้งานเหล็กกล้าไร้สนิมและโลหะผสมสามารถประเมินได้ตามเกรดวัสดุ, ขนาดท่อและกระบวนการดัดที่ต้องการ.
8. การกำหนดค่าอุปกรณ์
ขอบเขตการจัดหาสามารถจัดได้ตามโครงการและอาจรวมถึง:
เครื่องกล
การให้ความร้อน & การตรวจจับ
การระบายความร้อน
การควบคุม & ข้อมูล
ขอบเขตที่แน่นอนได้รับการยืนยันในข้อเสนอทางเทคนิค.
ทรงเครื่องคำถามที่พบบ่อย
คลิกแต่ละคำถามเพื่อขยายคำตอบ
คุณจัดหาระบบดัดท่อแบบครบวงจรหรือไม่?
คุณจะเลือกระดับพลังงานได้อย่างไร?
เครื่องจักรหนึ่งเครื่องสามารถประมวลผลท่อขนาดต่างๆ ได้?
ระบบสามารถบันทึกบันทึกการผลิตได้หรือไม่?
มีการควบคุมอุณหภูมิด้วย?
ส่งข้อมูลจำเพาะเกี่ยวกับท่อของคุณมาให้เรา
จัดหาวัสดุท่อ, ขนาด, มุมดัด, รัศมีและอัตราการผลิต. วิศวกรของเราจะเตรียมการกำหนดค่าระบบตามชิ้นงานและเงื่อนไขการผลิตของคุณ.