
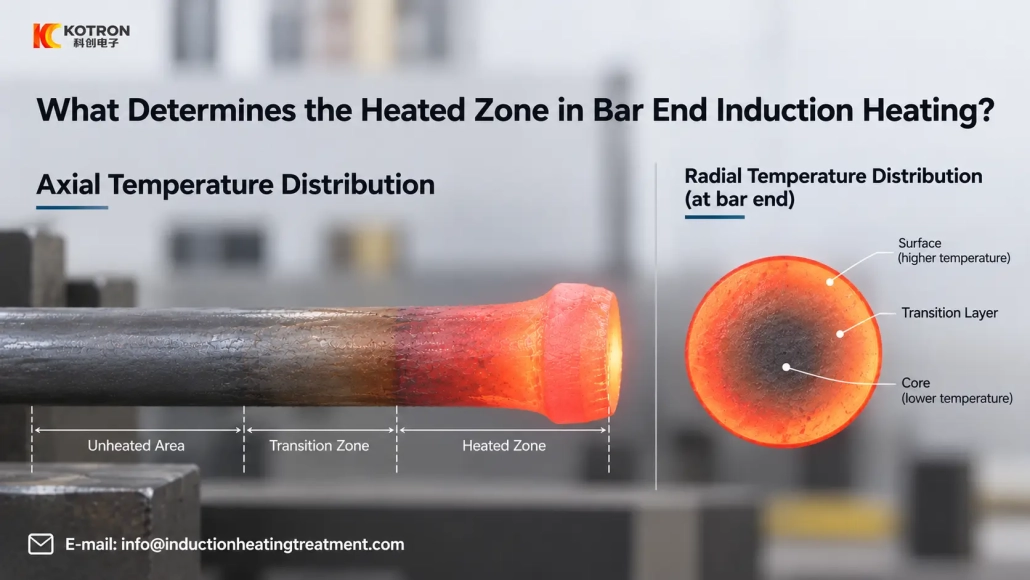
Was bestimmt die beheizte Zone in der Bar-End-Induktionserwärmung?
Spulendesign, Balkengröße, Frequenz, Erhitzungszeit und Positionierung wirken sich alle darauf aus, wo sich die Wärme vor dem Schmieden entwickelt
In Induktionserwärmung am Lenkerende, Das Erreichen der Schmiedetemperatur ist nur ein Teil des Prozesses. Die erhitzte Länge, Der Temperaturübergang entlang der Stange und die Temperaturdifferenz im Querschnitt wirken sich alle darauf aus, wie sich das Material während des folgenden Umformvorgangs verhält.
Der sichtbare rotglühende Bereich gibt einen nützlichen Hinweis, es zeigt jedoch nicht die vollständige Temperaturverteilung im Inneren des Werkstücks.
2. Spulendesign legt die Grundform fest
3. Einführtiefe und Stegposition
4. Frequenz und Stabdurchmesser
5. Mehr Leistung verbessert nicht die Gleichmäßigkeit
6. Radiale und axiale Temperaturgleichmäßigkeit
7. Parameter ändern oder Spule wechseln?
8. Beginnen Sie mit dem zu bildenden Abschnitt
Ⅰ. Die sichtbare rote Zone ist nicht die gesamte Heizzone
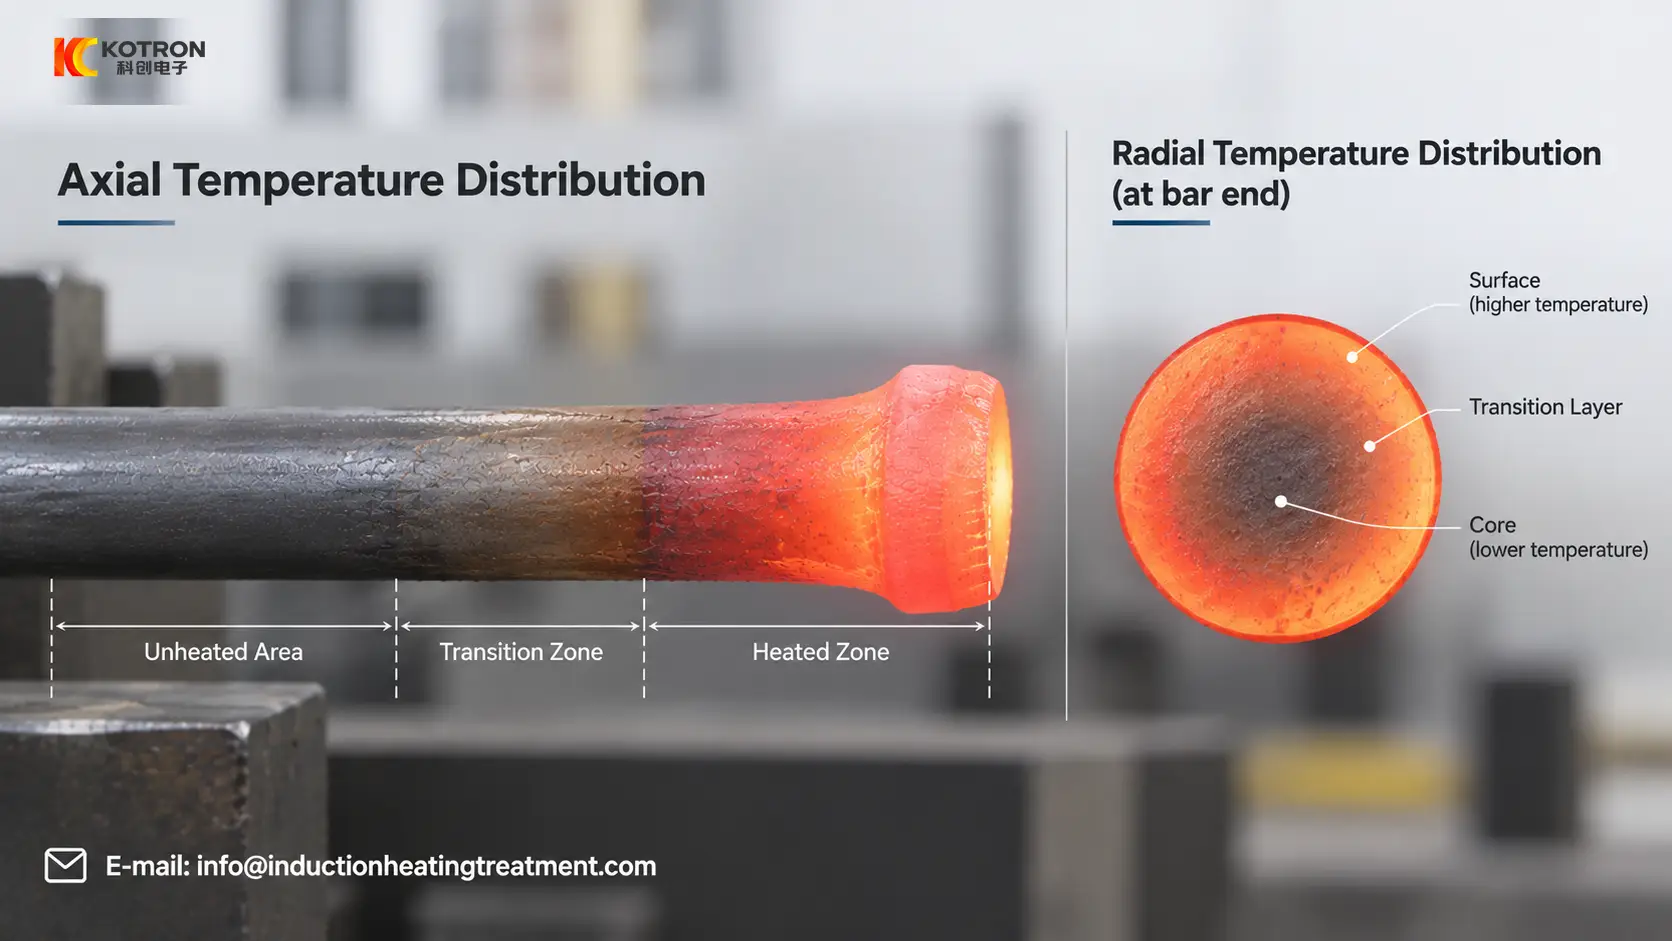
Wenn ein erhitzter Stahlstab die Induktionsspule verlässt, Der leuchtende Abschnitt zeigt, wo die Oberflächentemperatur relativ hoch ist. Die Temperatur in der Mitte des Balkens wird nicht direkt angezeigt.
Induzierter Strom ist im Allgemeinen stärker zur Oberfläche hin konzentriert, während die Eindringtiefe von der Betriebsfrequenz und den Materialeigenschaften abhängt. Die Wärmeleitung trägt dann dazu bei, den Temperaturunterschied zwischen der heißeren Außenregion und dem Kern zu verringern.
Die Wärme bewegt sich auch entlang der Länge des Stabes. Ein heißes Ende überträgt Wärme an das angrenzende, Kühlbereich, Dadurch entsteht eine Übergangszone jenseits des Bereichs, der am stärksten mit der Spule gekoppelt ist.
Aus diesem Grund:
Sichtbare beheizte Länge ≠ exakte Spulenlänge ≠ vollständiges Innentemperaturprofil
Zum Schmieden, Die sinnvolle Frage ist, ob der Abschnitt, der sich tatsächlich verformen wird, den erforderlichen thermischen Zustand erreicht hat.
Ⅱ. Coil Design legt die Grundform der beheizten Zone fest
Die Induktor hat einen starken Einfluss darauf, wo die Energie konzentriert ist.
Seine Geometrie, Länge, Durchmesser, Anzahl der Windungen, Der Windungsabstand und die Position relativ zur Stange wirken sich alle auf die elektromagnetische Kopplung aus.
Zur Stangenendenerwärmung, Dies ist wichtig, da die erforderliche heiße Zone normalerweise eine definierte Start- und Endposition hat.
Wenn die Spule effektiv mit einem Abschnitt gekoppelt wird, der länger ist, als der Formungsprozess erfordert, Durch einfaches Reduzieren der Leistung kann die Temperatur gesenkt werden, ohne dass die Grundform der beheizten Zone korrigiert wird.
Daher sollte bei der Auslegung des Induktors die erforderliche beheizte Länge berücksichtigt werden.
Eine Stange mit dem gleichen Durchmesser, aber einer anderen Schmiedelänge erfordert möglicherweise eine andere Spule oder Positionierungsanordnung.
Ⅲ. Einführtiefe und Stabposition müssen wiederholbar sein
Das Spulendesign allein bestimmt nicht das Ergebnis. Das Werkstück muss von Zyklus zu Zyklus in die gleiche Position zurückkehren.
Wenn ein Stab weiter in den Induktor eingeführt wird als ein anderer, die axiale Position der heißen Zone kann sich verschieben.
Eine schlechte Zentrierung kann auch die Kopplung zwischen dem Werkstück und verschiedenen Seiten der Spule verändern.
Für die Serienfertigung, mechanische Anschläge, Vorrichtungen oder automatische Positionierung können die Wiederholgenauigkeit der Einstecktiefe verbessern.
Aus diesem Grund sollten die Heizstation und die Art der Werkstückhandhabung gemeinsam betrachtet werden. Ein richtig konstruierter Induktor kann eine inkonsistente Positionierung nicht vollständig ausgleichen.
Ⅳ. Frequenz und Stabdurchmesser beeinflussen die Oberflächen-Kern-Erwärmung
Der Stabdurchmesser wird immer wichtiger, wenn eine Durchwärmung erforderlich ist.
Betriebsfrequenz beeinflusst, wie tief elektromagnetische Energie in das Werkstück eindringt. Die Temperatur im Inneren des Abschnitts entwickelt sich dann durch eine Kombination aus direkter Induktionserwärmung und Wärmeleitung weiter.
Mit größerem Querschnitt, Der äußere Bereich kann eine hohe Temperatur erreichen, während die Mitte noch zusätzliche Aufheizzeit benötigt.
Dies bedeutet nicht, dass allein der Stabdurchmesser die richtige Frequenz bestimmt.
Die Frequenzauswahl hängt auch davon ab:
•Material
•Erforderliche beheizte Länge
•Aufheizzeit
•Zieltemperatur
•Spulendesign
•Erforderliche Produktionsrate
Zwei Stäbe, die eine ähnliche endgültige Schmiedetemperatur benötigen, erfordern möglicherweise dennoch unterschiedliche Frequenz- und Heizzykluseinstellungen.
Ⅴ. Mehr Leistung verbessert nicht automatisch die Temperaturgleichmäßigkeit
Zunehmend Induktionsleistung kann den Heizzyklus verkürzen, aber es verbessert nicht unbedingt die Temperaturverteilung im Stab.
Wenn die Energie für die ausgewählte Frequenz zu aggressiv zugeführt wird, Riegelgröße und Aufheizzeit, Die Oberfläche kann eine hohe Temperatur erreichen, bevor die Mitte den erforderlichen Zustand erreicht.
Durch die Verlängerung des Heizzyklus bleibt mehr Zeit für den Abbau der Temperaturunterschiede im Abschnitt, Ein unnötig langer Zyklus erhöht aber auch den Wärmeverlust und hält das Material länger auf erhöhter Temperatur.
Daher müssen Leistung und Heizzeit gemeinsam angepasst werden.
Ein nützlicher Prozess ist nicht einfach der schnellste Zyklus, den die Stromversorgung erzeugen kann. Es handelt sich um einen Zyklus, der das erforderliche Temperaturprofil vorgibt, bevor das Werkstück zur Formung übergeht.
Ⅵ. Die Temperaturgleichmäßigkeit weist sowohl radiale als auch axiale Richtungen auf
Zur Stangenendenerwärmung, „Gleichmäßige Temperatur“ kann sich auf mehr als eine Sache beziehen.
Radiale Temperaturverteilung
Dies ist der Temperaturunterschied von der Oberfläche zur Mitte des Stabes.
Für dickere Werkstücke, Ein Messwert der Oberflächentemperatur beschreibt nicht unbedingt den thermischen Zustand des Kerns.
Dies ist wichtig, wenn der folgende Schmiedevorgang eine Verformung über einen wesentlichen Teil des Querschnitts erfordert.
Axiale Temperaturverteilung
Dies ist das Temperaturprofil entlang der Länge des Stabes.
Ganz am Ende, die Hauptformungszone, Der Übergangsbereich und der kalte Abschnitt des Stabes können unterschiedliche Temperaturen aufweisen.
Einige Umformvorgänge erfordern einen relativ breiten Warmbereich. Andere erfordern eine viel konzentriertere Endheizzone.
Das richtige Axialprofil wird daher durch den Umformprozess definiert, nicht davon, wie lange der Balken nach dem Erhitzen rot erscheint.
Ⅶ. Sollten Sie die Parameter oder die Spule ändern??
Wenn das Heizmuster falsch ist, Das Ändern der Leistungseinstellung ist oft die einfachste erste Anpassung. Es ist nicht immer das Richtige.
Ein einfacher Ansatz zur Fehlerbehebung ist:
| Heizergebnis | Zuerst prüfen |
|---|---|
| Beheizte Zone durchgängig zu lang oder zu kurz | Spulengeometrie und Einstecktiefe |
| Die beheizte Position verschiebt sich zwischen den Werkstücken | Positionierung, Wiederholgenauigkeit der Vorrichtung oder Zuführung |
| Die beheizte Zone ist korrekt, aber die Temperatur ist zu niedrig | Leistung und Heizzeit |
| Die Oberfläche wird heiß, während der Kern nicht ausreichend erhitzt bleibt | Frequenz, Aufheizzeit und Stangendurchmesser |
| Eine Seite erwärmt sich anders als die andere | Stangenzentrierung und Beziehung zwischen Spule und Werkstück |
| Die erforderliche heiße Zone kann nach angemessener Parameteranpassung nicht erreicht werden | Induktordesign und Werkstückpositionierung |
Dabei handelt es sich eher um Ansatzpunkte als um fixe Diagnosen. Mehrere Variablen können dasselbe Heizmuster beeinflussen.
Beobachten wo Wenn das Problem auftritt, ist es sinnvoller, als mehrere Einstellungen gleichzeitig zu ändern.
VIII.. Beginnen Sie mit dem Abschnitt, der tatsächlich gebildet wird
Bevor Sie die Leistung auswählen oder die Induktionsspule entwerfen, Definieren Sie den Teil des Werkstücks, der verformt werden muss.
Eine Zeichnung, auf der der erforderliche beheizte Abschnitt markiert ist, bietet einen klareren Ausgangspunkt als der Gesamtdurchmesser und die Gesamtlänge der Stange allein.
Für die Induktionserwärmung der Stangenenden, Die wichtigsten Prozesseingaben sind:
•Werkstückmaterial
•Stabdurchmesser
•Erforderliche beheizte Länge
•Zieltemperatur
•Produktionszyklus
•Nach dem Schmiede- oder Umformvorgang
Von diesen Bedingungen, die Spulengeometrie, Positionierung, Betriebsfrequenz, Leistung und Heizzeit können als ein Heizvorgang ausgewertet werden.
Ein sinnvoller Heizzyklus erzeugt das erforderliche Temperaturprofil in dem Abschnitt, der tatsächlich geformt wird.
Schlüssel zum Mitnehmen
Die beheizte Zone in Induktionserwärmung am Lenkerende wird durch das Spulendesign festgelegt, Balkengröße, Frequenz, Aufheizzeit und Positionierung arbeiten zusammen – nicht allein durch die Kraft. Bevor Sie Parameter anpassen oder einen Induktor bestellen, Definieren Sie den Abschnitt, der tatsächlich gebildet wird, und werten Sie das vollständige Temperaturprofil sowohl über als auch entlang der Stange aus.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Warum zeigt der glühende Bereich nicht die vollständige Temperaturverteilung??
Der leuchtende Abschnitt zeigt, wo die Oberfläche relativ heiß ist, nicht die Temperatur in der Mitte des Balkens. Wärme bewegt sich auch entlang der Stablänge, die eigentliche erhitzte Zone erstreckt sich also über den sichtbaren roten Bereich hinaus in eine Übergangszone.
Was muss ich zuerst prüfen, wenn die beheizte Zone dauerhaft zu lang oder zu kurz ist??
Beginnen Sie mit der Spulengeometrie und der Einstecktiefe. Die Länge des Induktors, Durchmesser und Position definieren die Grundform der beheizten Zone, Daher kann es sein, dass eine alleinige Anpassung der Leistung das Problem nicht beheben kann.
Verbessert mehr Induktionsleistung die Temperaturgleichmäßigkeit??
Nicht unbedingt. Zu viel Leistung für die ausgewählte Frequenz und Stabgröße kann die Oberfläche überhitzen, bevor die Mitte die Temperatur erreicht. Leistung und Heizzeit sollten gemeinsam angepasst werden.
Welche Informationen benötigen Sie, um eine Stangenendenheizung zu entwerfen??
Werkstückmaterial, Stangendurchmesser, erforderliche beheizte Länge, Zieltemperatur, Produktionszyklus und dem anschließenden Schmiede- oder Umformvorgang. Die Spulengeometrie, Positionierung, Frequenz, Leistung und Heizzeit werden dann gemeinsam ausgewertet.
Benötigen Sie eine Bar-End-Erwärmungsmaschine?
Senden Sie Ihre Stangenzeichnung und markieren Sie den beheizten Abschnitt. Wir werden die Spule bewerten, Frequenz, Strom- und Heizzyklus für Ihren Schmiedeprozess.


