
อะไรเป็นตัวกําหนดโซนความร้อนในการให้ความร้อนด้วยเหนี่ยวนําปลายแท่ง?
การออกแบบขดลวด, ขนาดแท่ง, ความถี่, เวลาในการทำความร้อนและการวางตำแหน่งล้วนส่งผลต่อบริเวณที่ความร้อนเกิดขึ้นก่อนที่จะทำการหลอม
ใน เครื่องทำความร้อนแบบเหนี่ยวนำปลายบาร์, อุณหภูมิการตีขึ้นรูปเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น. ความยาวที่อุ่น, การเปลี่ยนแปลงของอุณหภูมิตามแท่งและความแตกต่างของอุณหภูมิผ่านหน้าตัด ล้วนส่งผลต่อพฤติกรรมของวัสดุในระหว่างการขึ้นรูปต่อไปนี้.
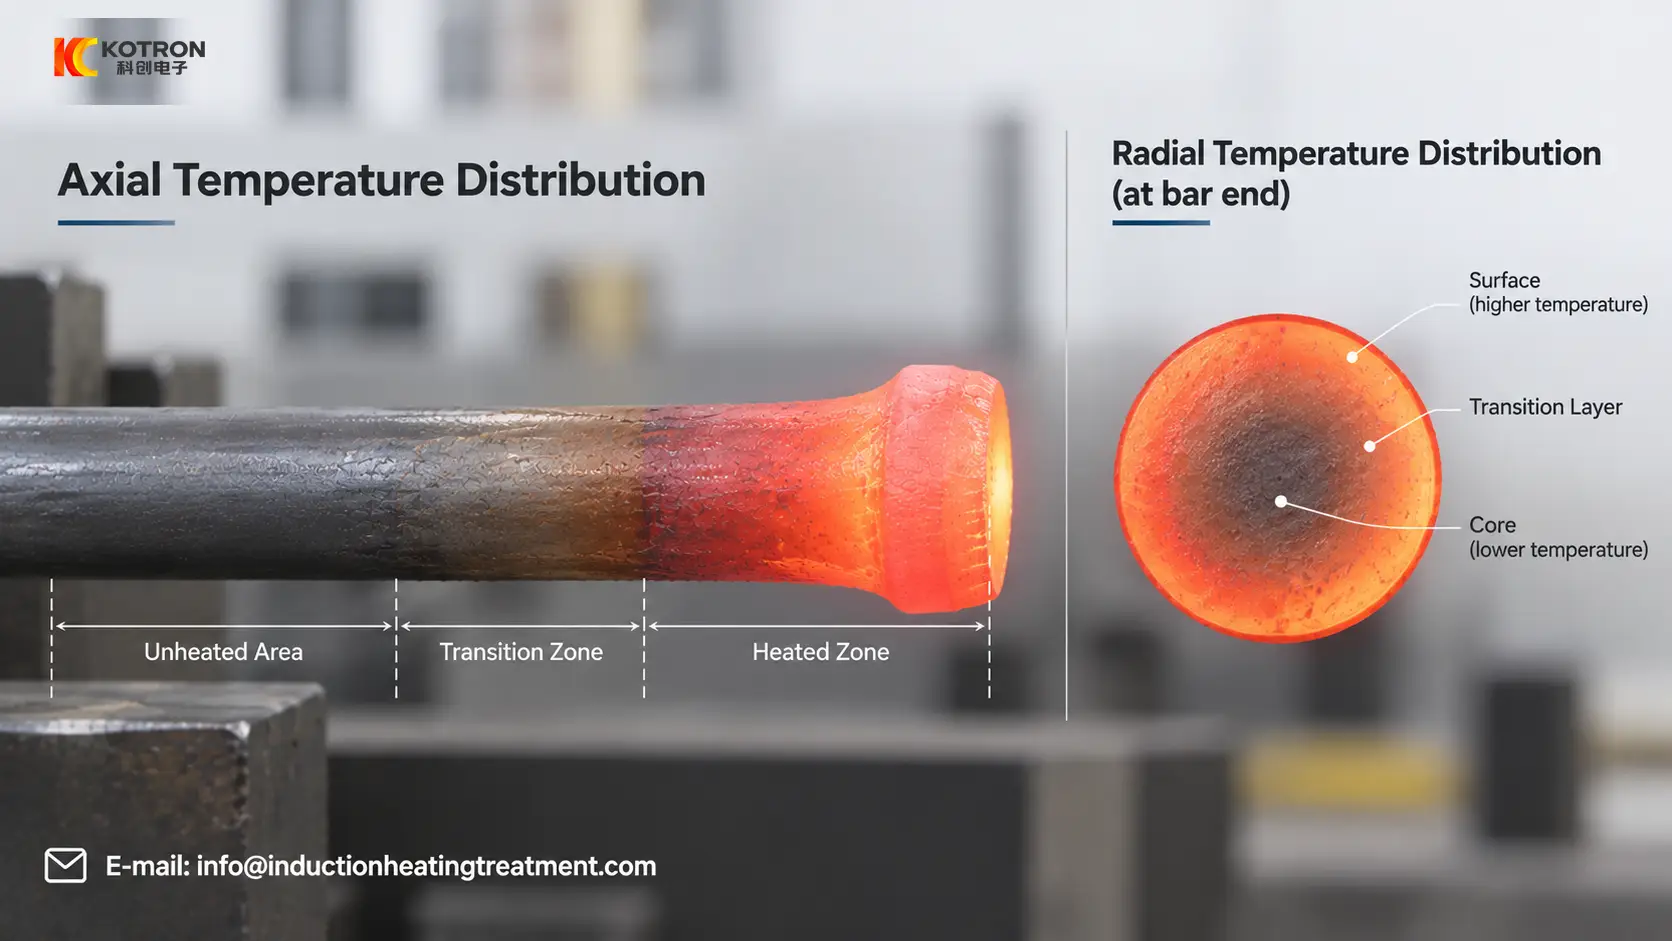
บริเวณร้อนแดงที่มองเห็นได้เป็นข้อบ่งชี้ที่เป็นประโยชน์, แต่ไม่ได้แสดงการกระจายอุณหภูมิภายในชิ้นงานโดยสมบูรณ์.
2. การออกแบบคอยล์กำหนดรูปทรงพื้นฐาน
3. ความลึกของการแทรกและตำแหน่งแท่ง
4. ความถี่และเส้นผ่านศูนย์กลางแท่ง
5. พลังงานที่มากขึ้นไม่ได้ปรับปรุงความสม่ำเสมอ
6. ความสม่ำเสมอของอุณหภูมิในแนวรัศมีและแนวแกน
7. เปลี่ยนพารามิเตอร์หรือเปลี่ยนคอยล์?
8. เริ่มต้นด้วยส่วนที่กำลังก่อตัว
Ⅰ. โซนสีแดงที่มองเห็นไม่ใช่โซนทำความร้อนทั้งหมด
เมื่อแท่งเหล็กที่ให้ความร้อนหลุดออกจากขดลวดเหนี่ยวนำ, ส่วนเรืองแสงจะแสดงบริเวณที่มีอุณหภูมิพื้นผิวค่อนข้างสูง. ไม่ได้แสดงอุณหภูมิตรงกลางแท่งโดยตรง.
กระแสไฟฟ้าเหนี่ยวนำ โดยทั่วไปจะเข้มข้นไปที่พื้นผิวมากกว่า, ในขณะที่ความลึกของการเจาะขึ้นอยู่กับความถี่ในการทำงานและคุณสมบัติของวัสดุ. การนำความร้อนจะช่วยลดความแตกต่างของอุณหภูมิระหว่างบริเวณรอบนอกที่ร้อนกว่ากับแกนกลาง.
ความร้อนยังเคลื่อนที่ไปตามความยาวของแท่งด้วย. ปลายร้อนจะถ่ายเทความร้อนไปยังบริเวณที่อยู่ติดกัน, ส่วนเครื่องทำความเย็น, สร้างเขตเปลี่ยนผ่านเหนือพื้นที่ที่เชื่อมต่อกับคอยล์อย่างแน่นหนาที่สุด.
ด้วยเหตุนี้:
ความยาวที่ให้ความร้อนที่มองเห็นได้ ≠ ความยาวคอยล์ที่แน่นอน ≠ โปรไฟล์อุณหภูมิภายในที่สมบูรณ์
สำหรับการตีขึ้นรูป, คำถามที่เป็นประโยชน์คือส่วนที่จะเปลี่ยนรูปจริงถึงสภาวะความร้อนที่ต้องการแล้วหรือไม่.
Ⅱ. การออกแบบคอยล์กำหนดรูปร่างพื้นฐานของโซนทำความร้อน
หลักการ ตัวเหนี่ยวนำ มีอิทธิพลอย่างมากต่อแหล่งพลังงานที่มีความเข้มข้น.
เรขาคณิตของมัน, ความยาว, เส้นผ่านศูนย์กลาง, จำนวนรอบ, ระยะห่างและตำแหน่งการหมุนที่สัมพันธ์กับแท่งทั้งหมดส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้า.
สำหรับทำความร้อนปลายแฮนด์, สิ่งนี้สำคัญเนื่องจากโซนร้อนที่ต้องการมักจะมีตำแหน่งเริ่มต้นและสิ้นสุดที่กำหนดไว้.
หากขดลวดจับคู่กับส่วนที่ยาวกว่าที่กระบวนการขึ้นรูปต้องการอย่างมีประสิทธิภาพ, การลดพลังงานเพียงอย่างเดียวอาจทำให้อุณหภูมิลดลงโดยไม่แก้ไขรูปร่างพื้นฐานของโซนที่ให้ความร้อน.
ดังนั้นควรพิจารณาความยาวความร้อนที่ต้องการเมื่อออกแบบตัวเหนี่ยวนำ.
แท่งที่มีเส้นผ่านศูนย์กลางเท่ากันแต่มีความยาวในการตีต่างกันอาจต้องใช้ขดลวดหรือการจัดตำแหน่งที่แตกต่างกัน.
Ⅲ. ความลึกของการแทรกและตำแหน่งแท่งจะต้องทำซ้ำได้
การออกแบบคอยล์เพียงอย่างเดียวไม่ได้กำหนดผลลัพธ์. ชิ้นงานจะต้องกลับสู่ตำแหน่งเดิมจากรอบหนึ่งไปอีกรอบหนึ่ง.
หากแท่งหนึ่งถูกแทรกเข้าไปในตัวเหนี่ยวนำมากกว่าอีกแท่งหนึ่ง, ตำแหน่งแกนของโซนร้อนสามารถเปลี่ยนได้.
การวางศูนย์กลางที่ไม่ดีอาจทำให้ข้อต่อระหว่างชิ้นงานกับด้านต่างๆ ของขดลวดเปลี่ยนได้.
สำหรับการผลิตเป็นชุด, หยุดทางกล, ฟิกซ์เจอร์หรือการวางตำแหน่งอัตโนมัติสามารถปรับปรุงความสามารถในการทำซ้ำเชิงลึกของการแทรก.
นี่คือเหตุผลว่าทำไมจึงควรพิจารณาสถานีให้ความร้อนและวิธีการจัดการชิ้นงานร่วมกัน. ตัวเหนี่ยวนำที่ออกแบบอย่างถูกต้องไม่สามารถชดเชยตำแหน่งที่ไม่สอดคล้องได้ทั้งหมด.
Ⅳ. ความถี่และเส้นผ่านศูนย์กลางของแท่งส่งผลต่อการทำความร้อนจากพื้นผิวถึงแกน
เส้นผ่านศูนย์กลางของด้ามจะมีความสำคัญมากขึ้นเมื่อจำเป็นต้องให้ความร้อนผ่าน.
ความถี่ในการทำงาน ส่งผลต่อการแทรกซึมของพลังงานแม่เหล็กไฟฟ้าที่ลึกเข้าไปในชิ้นงาน. อุณหภูมิภายในส่วนดังกล่าวจะพัฒนาต่อไปโดยการผสมผสานระหว่างการให้ความร้อนแบบเหนี่ยวนำโดยตรงและการนำความร้อน.
ด้วยหน้าตัดที่ใหญ่ขึ้น, บริเวณด้านนอกอาจมีอุณหภูมิสูงในขณะที่ศูนย์กลางยังต้องใช้เวลาทำความร้อนเพิ่มเติม.
นี่ไม่ได้หมายความว่าเส้นผ่านศูนย์กลางของแท่งเพียงอย่างเดียวจะกำหนดความถี่ที่ถูกต้องได้.
การเลือกความถี่ยังขึ้นอยู่กับ:
•วัสดุ
•ความยาวที่ต้องอุ่น
•เวลาทำความร้อน
•อุณหภูมิเป้าหมาย
•การออกแบบขดลวด
•อัตราการผลิตที่ต้องการ
แท่งสองแท่งที่ต้องการอุณหภูมิการตีขั้นสุดท้ายใกล้เคียงกันอาจยังต้องการการตั้งค่าความถี่และวงจรการทำความร้อนที่แตกต่างกัน.
Ⅴ. กำลังที่มากขึ้นไม่ได้ปรับปรุงความสม่ำเสมอของอุณหภูมิโดยอัตโนมัติ
เพิ่มขึ้น กำลังเหนี่ยวนำ สามารถลดรอบการทำความร้อนได้, แต่ไม่จำเป็นต้องปรับปรุงการกระจายอุณหภูมิผ่านแถบ.
หากมีการจ่ายไฟแรงเกินไปสำหรับความถี่ที่เลือก, ขนาดแท่งและเวลาในการทำความร้อน, พื้นผิวสามารถเข้าถึงอุณหภูมิสูงก่อนที่ศูนย์จะถึงสภาวะที่ต้องการ.
การขยายรอบการทำความร้อนจะทำให้มีเวลามากขึ้นในการลดความแตกต่างของอุณหภูมิในส่วนต่างๆ, แต่การหมุนเวียนที่ยาวนานโดยไม่จำเป็นยังทำให้สูญเสียความร้อนเพิ่มขึ้นและช่วยให้วัสดุมีอุณหภูมิสูงขึ้นได้นานขึ้น.
จึงต้องปรับกำลังไฟและเวลาทำความร้อนร่วมกัน.
กระบวนการที่มีประโยชน์ไม่ใช่เพียงวงจรที่เร็วที่สุดที่แหล่งจ่ายไฟสามารถผลิตได้. เป็นวงจรที่ให้โปรไฟล์อุณหภูมิที่ต้องการก่อนที่ชิ้นงานจะเข้าสู่การขึ้นรูป.
Ⅵ. ความสม่ำเสมอของอุณหภูมิมีทั้งทิศทางแนวรัศมีและแนวแกน
สำหรับทำความร้อนปลายแฮนด์, “อุณหภูมิสม่ำเสมอ” สามารถหมายความถึงได้มากกว่าหนึ่งสิ่ง.
การกระจายอุณหภูมิแนวรัศมี
นี่คือความแตกต่างของอุณหภูมิจากพื้นผิวไปทางศูนย์กลางของแท่ง.
สำหรับชิ้นงานที่หนาขึ้น, การอ่านอุณหภูมิพื้นผิวไม่จำเป็นต้องอธิบายสภาพความร้อนของแกนกลางเสมอไป.
สิ่งนี้จะมีความสำคัญเมื่อการตีขึ้นรูปต่อไปนี้จำเป็นต้องเปลี่ยนรูปผ่านส่วนสำคัญของหน้าตัด.
การกระจายอุณหภูมิตามแนวแกน
นี่คือโปรไฟล์อุณหภูมิตามความยาวของแท่ง.
ที่สุดแล้ว, โซนการขึ้นรูปหลัก, บริเวณเปลี่ยนผ่านและส่วนที่เย็นของแถบอาจมีอุณหภูมิที่แตกต่างกัน.
การดำเนินการขึ้นรูปบางอย่างจำเป็นต้องมีส่วนที่ร้อนค่อนข้างกว้าง. ส่วนอื่นๆ ต้องการโซนทำความร้อนปลายที่มีความเข้มข้นมากกว่ามาก.
ดังนั้นโปรไฟล์แนวแกนที่ถูกต้องจึงถูกกำหนดโดยกระบวนการขึ้นรูป, ไม่ใช่ว่าแถบจะปรากฏเป็นสีแดงนานแค่ไหนหลังจากให้ความร้อน.
Ⅶ. คุณควรเปลี่ยนพารามิเตอร์หรือเปลี่ยนคอยล์?
เมื่อรูปแบบการทำความร้อนไม่ถูกต้อง, การเปลี่ยนการตั้งค่าพลังงานมักเป็นวิธีการปรับครั้งแรกที่ง่ายที่สุด. มันไม่ใช่เรื่องที่ถูกต้องเสมอไป.
วิธีการแก้ไขปัญหาง่ายๆ ก็คือ:
| ผลการให้ความร้อน | ตรวจสอบก่อน |
|---|---|
| โซนที่ให้ความร้อนยาวหรือสั้นเกินไปอย่างสม่ำเสมอ | รูปทรงของคอยล์และความลึกของการแทรก |
| ตำแหน่งที่ให้ความร้อนจะเลื่อนระหว่างชิ้นงาน | การจัดวาง, ฟิกซ์เจอร์หรือการป้อนซ้ำได้ |
| โซนทำความร้อนถูกต้องแต่อุณหภูมิต่ำเกินไป | พลังงานและเวลาทำความร้อน |
| พื้นผิวจะร้อนในขณะที่แกนกลางยังคงได้รับความร้อนไม่เพียงพอ | ความถี่, เวลาทำความร้อนและเส้นผ่านศูนย์กลางของแท่ง |
| ด้านหนึ่งร้อนแตกต่างจากอีกด้าน | ความสัมพันธ์ระหว่างการตั้งศูนย์แท่งและขดลวดต่อชิ้นงาน |
| ไม่สามารถรับโซนร้อนที่จำเป็นได้หลังจากการปรับพารามิเตอร์ที่เหมาะสม | การออกแบบตัวเหนี่ยวนำและการวางตำแหน่งชิ้นงาน |
สิ่งเหล่านี้เป็นจุดเริ่มต้นมากกว่าการวินิจฉัยแบบตายตัว. ตัวแปรหลายตัวอาจส่งผลต่อรูปแบบการทำความร้อนแบบเดียวกัน.
การสังเกต ตำแหน่ง ปัญหาที่เกิดขึ้นมีประโยชน์มากกว่าการเปลี่ยนการตั้งค่าหลายอย่างพร้อมกัน.
Ⅷ. เริ่มต้นด้วยส่วนที่จะเกิดขึ้นจริง
ก่อนที่จะเลือกกำลังหรือออกแบบคอยล์เหนี่ยวนำ, กำหนดส่วนของชิ้นงานที่ต้องการเปลี่ยนรูป.
ภาพวาดที่มีส่วนให้ความร้อนตามที่กำหนดทำเครื่องหมายไว้บนนั้น จะทำให้มีจุดเริ่มต้นที่ชัดเจนกว่าเส้นผ่านศูนย์กลางและความยาวของแท่งทั้งหมดเพียงอย่างเดียว.
สำหรับการทำความร้อนแบบเหนี่ยวนำที่ปลายแฮนด์, ปัจจัยการผลิตหลักคือ:
•วัสดุชิ้นงาน
•เส้นผ่านศูนย์กลางแท่ง
•ความยาวที่ต้องอุ่น
•อุณหภูมิเป้าหมาย
•วงจรการผลิต
•ภายหลังการตีหรือขึ้นรูป
จากสภาวะเหล่านี้, เรขาคณิตของคอยล์, การจัดตำแหน่ง, ความถี่ในการทำงาน, พลังงานและเวลาทำความร้อนสามารถประเมินได้เป็นกระบวนการทำความร้อนเดียว.
วงจรการทำความร้อนที่มีประโยชน์จะสร้างโปรไฟล์อุณหภูมิที่ต้องการในส่วนที่จะก่อตัวขึ้นจริง.
คีย์ Takeaway
โซนร้อนใน เครื่องทำความร้อนแบบเหนี่ยวนำปลายบาร์ ถูกกำหนดโดยการออกแบบคอยล์, ขนาดแท่ง, ความถี่, เวลาในการทำความร้อนและการวางตำแหน่งทำงานร่วมกัน — ไม่ใช่ด้วยพลังงานเพียงอย่างเดียว. ก่อนที่จะปรับพารามิเตอร์หรือสั่งตัวเหนี่ยวนำ, กำหนดส่วนที่จะเกิดขึ้นจริง, และประเมินโปรไฟล์อุณหภูมิที่สมบูรณ์ทั้งแนวขวางและแนวขวาง.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เหตุใดบริเวณที่ร้อนแดงจึงไม่แสดงการกระจายอุณหภูมิโดยสมบูรณ์?
ส่วนที่เรืองแสงจะแสดงบริเวณที่พื้นผิวค่อนข้างร้อน, ไม่ใช่อุณหภูมิที่อยู่ตรงกลางแถบ. ความร้อนยังเคลื่อนที่ไปตามความยาวของแท่งอีกด้วย, ดังนั้นโซนร้อนจริงจึงขยายเกินพื้นที่สีแดงที่มองเห็นได้ไปสู่โซนเปลี่ยนผ่าน.
ฉันควรตรวจสอบสิ่งใดก่อนว่าโซนทำความร้อนยาวหรือสั้นเกินไปอย่างสม่ำเสมอ?
เริ่มต้นด้วยรูปทรงของคอยล์และความลึกของการแทรก. ความยาวตัวเหนี่ยวนำ, เส้นผ่านศูนย์กลางและตำแหน่งจะกำหนดรูปร่างพื้นฐานของโซนที่ให้ความร้อน, ดังนั้นการปรับกำลังเพียงอย่างเดียวอาจไม่สามารถแก้ไขได้.
กำลังเหนี่ยวนำมากขึ้นจะปรับปรุงความสม่ำเสมอของอุณหภูมิหรือไม่?
ไม่จำเป็น. พลังงานที่มากเกินไปสำหรับความถี่และขนาดแท่งที่เลือกอาจทำให้พื้นผิวร้อนมากเกินไปก่อนที่จุดศูนย์กลางจะถึงอุณหภูมิ. ควรปรับกำลังไฟและเวลาทำความร้อนร่วมกัน.
คุณต้องมีข้อมูลอะไรบ้างในการออกแบบการตั้งค่าการทำความร้อนที่ปลายแฮนด์?
วัสดุชิ้นงาน, เส้นผ่านศูนย์กลางของแท่ง, ความยาวที่อุ่นที่ต้องการ, อุณหภูมิเป้าหมาย, วงจรการผลิตและการตีหรือการขึ้นรูปต่อไปนี้. เรขาคณิตของคอยล์, การจัดตำแหน่ง, ความถี่, จากนั้นจึงประเมินพลังงานและเวลาทำความร้อนร่วมกัน.
ต้องการเครื่องทำความร้อนปลายแฮนด์?
ส่งแบบร่างแท่งของคุณและทำเครื่องหมายส่วนที่ให้ความร้อน. เราจะประเมินคอยล์, ความถี่, วงจรพลังงานและความร้อนสำหรับกระบวนการตีขึ้นรูปของคุณ.


