
Co determinuje nagrzewaną strefę w indukcyjnym nagrzewaniu końców prętów?
Projekt cewki, rozmiar pręta, częstotliwość, Czas nagrzewania i umiejscowienie mają wpływ na miejsce powstawania ciepła przed kuciem
W nagrzewanie indukcyjne końca pręta, osiągnięcie temperatury kucia to tylko część procesu. Ogrzewana długość, przejście temperatury wzdłuż pręta i różnica temperatur w przekroju poprzecznym wpływają na zachowanie materiału podczas kolejnej operacji formowania.
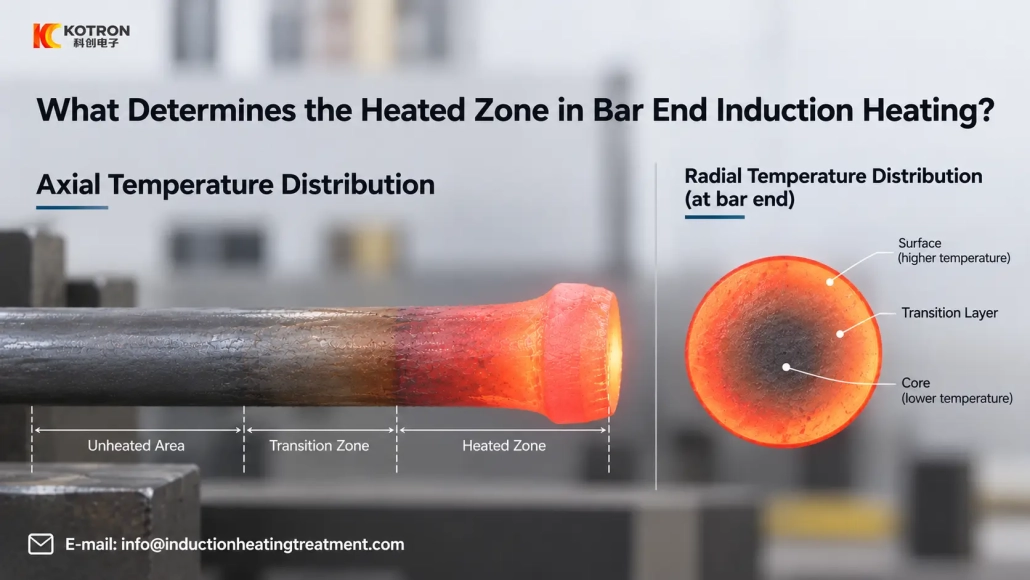
Widoczny, rozgrzany do czerwoności obszar stanowi użyteczną wskazówkę, ale nie pokazuje pełnego rozkładu temperatury wewnątrz przedmiotu obrabianego.
2. Projekt cewki określa podstawowy kształt
3. Głębokość wsunięcia i pozycja pręta
4. Częstotliwość i średnica pręta
5. Większa moc nie poprawia jednorodności
6. Promieniowa i osiowa jednolitość temperatury
7. Zmień parametry lub zmień cewkę?
8. Zacznij od utworzonej sekcji
Ⅰ. Widoczna czerwona strefa nie jest całą strefą grzewczą
Kiedy nagrzany pręt stalowy opuszcza cewkę indukcyjną, świecąca sekcja pokazuje, gdzie temperatura powierzchni jest stosunkowo wysoka. Nie pokazuje bezpośrednio temperatury w środku paska.
Prąd indukowany jest na ogół bardziej skoncentrowany w kierunku powierzchni, natomiast głębokość penetracji zależy od częstotliwości roboczej i właściwości materiału. Przewodnictwo cieplne pomaga następnie zmniejszyć różnicę temperatur pomiędzy cieplejszym obszarem zewnętrznym a rdzeniem.
Ciepło przemieszcza się również wzdłuż pręta. Gorący koniec przenosi ciepło do sąsiedniego, chłodniejsza część, tworząc strefę przejściową poza obszarem najsilniej połączonym z cewką.
Z tego powodu:
Widoczna długość nagrzana ≠ dokładna długość cewki ≠ pełny profil temperatury wewnętrznej
Do kucia, użytecznym pytaniem jest, czy przekrój, który faktycznie ulegnie odkształceniu, osiągnął wymagany stan termiczny.
Ⅱ. Projekt cewki Ustawia podstawowy kształt strefy podgrzewanej
Dla induktor ma silny wpływ na to, gdzie koncentruje się energia.
Jego geometria, długość, średnica, liczba zwojów, rozstaw zwojów i położenie względem pręta wpływają na sprzężenie elektromagnetyczne.
Do podgrzewania końcówki pręta, ma to znaczenie, ponieważ wymagana strefa gorąca ma zwykle określoną pozycję początkową i końcową.
Jeśli cewka skutecznie łączy się z sekcją dłuższą niż wymaga tego proces formowania, zwykłe zmniejszenie mocy może obniżyć temperaturę bez korygowania podstawowego kształtu ogrzewanej strefy.
Dlatego przy projektowaniu cewki indukcyjnej należy wziąć pod uwagę wymaganą długość podgrzewania.
Pręt o tej samej średnicy, ale różnej długości odkuwania może wymagać innej cewki lub układu pozycjonującego.
Ⅲ. Głębokość wprowadzenia i pozycja pręta muszą być powtarzalne
Sama konstrukcja cewki nie determinuje wyniku. Przedmiot obrabiany musi powracać do tej samej pozycji z cyklu na cykl.
Jeśli jeden pręt zostanie wsunięty dalej do cewki indukcyjnej niż drugi, położenie osiowe strefy gorącej może się przesunąć.
Słabe centrowanie może również zmienić połączenie między przedmiotem obrabianym a różnymi stronami cewki.
Do produkcji seryjnej, ograniczniki mechaniczne, mocowania lub automatyczne pozycjonowanie mogą poprawić powtarzalność głębokości wstawiania.
Dlatego stację grzewczą i sposób postępowania z obrabianym przedmiotem należy rozpatrywać łącznie. Prawidłowo zaprojektowana cewka indukcyjna nie może w pełni skompensować niespójnego pozycjonowania.
Ⅳ. Częstotliwość i średnica pręta wpływają na nagrzewanie powierzchni do rdzenia
Średnica pręta staje się coraz ważniejsza, gdy wymagane jest ogrzewanie przelotowe.
Częstotliwość pracy wpływa na głębokość wnikania energii elektromagnetycznej w obrabiany przedmiot. Następnie temperatura wewnątrz sekcji nadal rośnie dzięki połączeniu bezpośredniego nagrzewania indukcyjnego i przewodzenia ciepła.
O większym przekroju, obszar zewnętrzny może osiągnąć wysoką temperaturę, podczas gdy środek nadal potrzebuje dodatkowego czasu na ogrzewanie.
Nie oznacza to, że sama średnica pręta określa prawidłową częstotliwość.
Wybór częstotliwości zależy również od:
•Materiał
•Wymagana długość podgrzewana
•Czas ogrzewania
•Temperatura docelowa
•Projekt cewki
•Wymagana wydajność produkcyjna
Dwa pręty wymagające podobnej końcowej temperatury kucia mogą nadal wymagać różnych ustawień częstotliwości i cyklu ogrzewania.
V.. Większa moc nie poprawia automatycznie równomierności temperatury
Wzrastający moc indukcyjna może skrócić cykl grzewczy, ale niekoniecznie poprawia to rozkład temperatury w pasku.
Jeśli energia jest dostarczana zbyt agresywnie dla wybranej częstotliwości, wielkość pręta i czas nagrzewania, powierzchnia może osiągnąć wysoką temperaturę, zanim środek osiągnie wymagany stan.
Wydłużenie cyklu ogrzewania daje więcej czasu na zmniejszenie różnic temperatur w przekroju, ale niepotrzebnie długi cykl również zwiększa utratę ciepła i dłużej utrzymuje materiał w podwyższonej temperaturze.
Dlatego moc i czas ogrzewania należy dostosować łącznie.
Przydatny proces to nie tylko najszybszy cykl, jaki może wytworzyć zasilacz. Jest to cykl, który zapewnia wymagany profil temperatury, zanim przedmiot obrabiany przejdzie do formowania.
Ⅵ. Jednorodność temperatury ma zarówno kierunek promieniowy, jak i osiowy
Do podgrzewania końcówki pręta, „jednolita temperatura” może odnosić się do więcej niż jednej rzeczy.
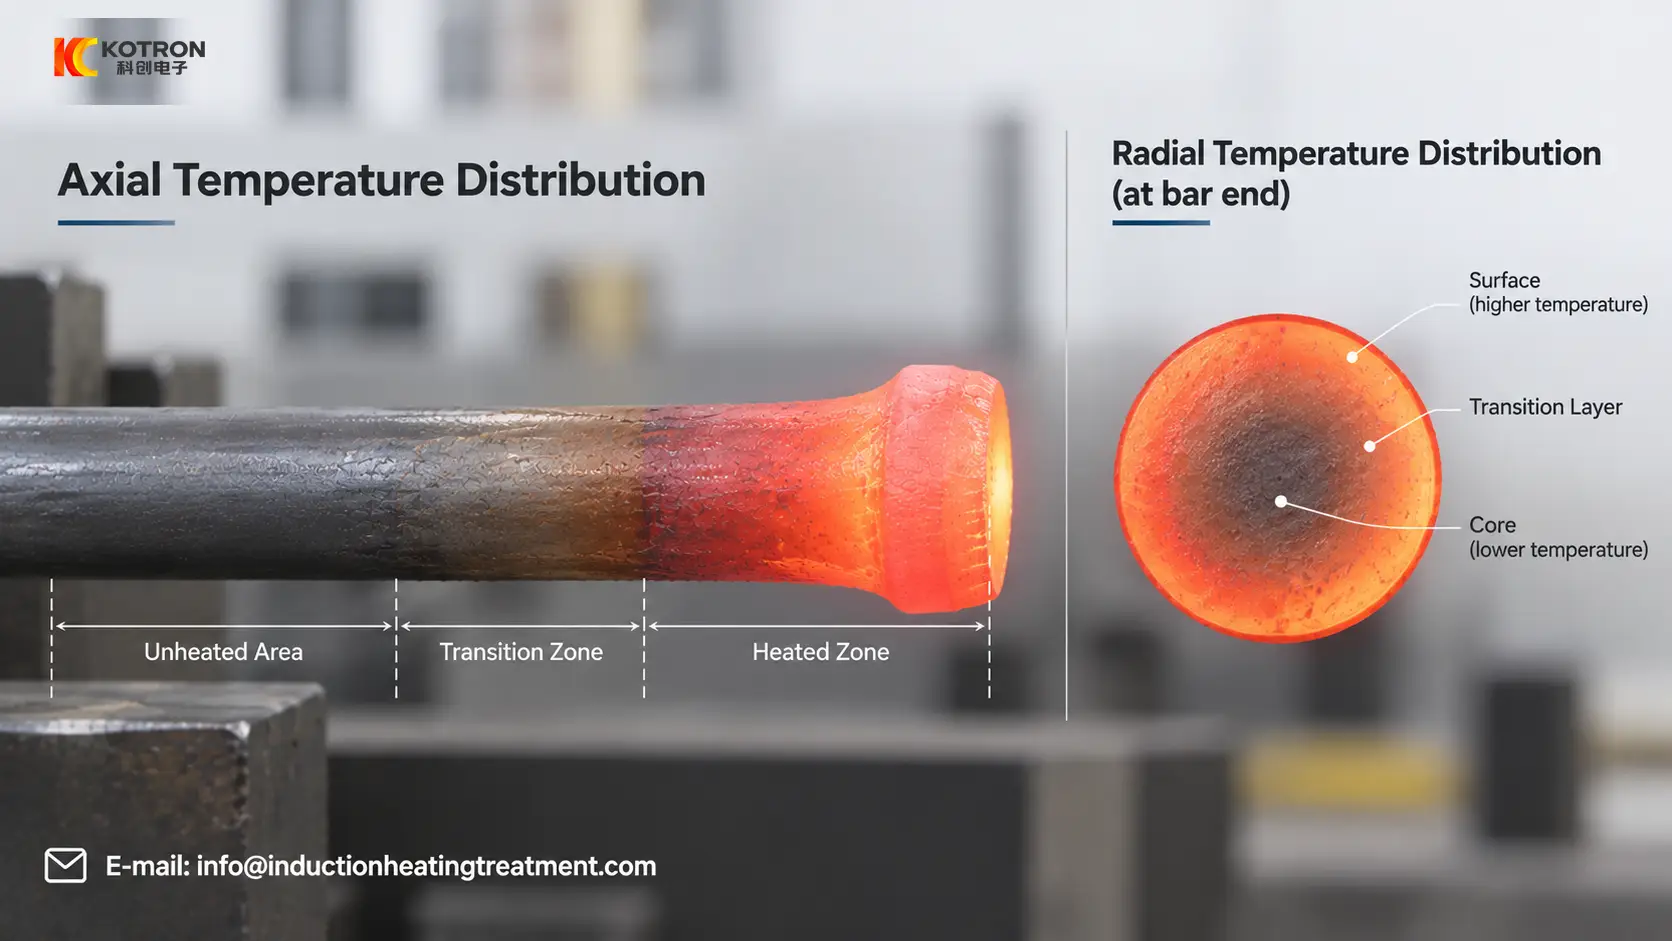
Promieniowy rozkład temperatury
Jest to różnica temperatur od powierzchni w kierunku środka pręta.
Do grubszych przedmiotów, odczyt temperatury powierzchni niekoniecznie opisuje stan termiczny rdzenia.
Staje się to istotne, gdy kolejna operacja kucia wymaga odkształcenia na znacznej części przekroju.
Osiowy rozkład temperatury
Jest to profil temperatury na całej długości paska.
Sam koniec, główna strefa formowania, obszar przejściowy i zimna część pręta mogą mieć różne temperatury.
Niektóre operacje formowania wymagają stosunkowo szerokiej sekcji gorącej. Inne wymagają znacznie bardziej skoncentrowanej strefy końcowego ogrzewania.
Dlatego prawidłowy profil osiowy jest definiowany w procesie formowania, a nie to, jak długo pasek pozostaje czerwony po podgrzaniu.
Ⅶ. Czy należy zmienić parametry, czy zmienić cewkę?
Gdy schemat ogrzewania jest nieprawidłowy, zmiana ustawienia mocy jest często najłatwiejszą pierwszą regulacją. Nie zawsze jest to właściwe.
Prostym sposobem rozwiązywania problemów jest:
| Wynik ogrzewania | Sprawdź najpierw |
|---|---|
| Strefa grzewcza stale za długa lub za krótka | Geometria cewki i głębokość wprowadzenia |
| Pozycja podgrzewana zmienia się pomiędzy obrabianymi przedmiotami | Pozycjonowanie, powtarzalność mocowania lub podawania |
| Strefa podgrzewana jest prawidłowa, ale temperatura jest za niska | Moc i czas nagrzewania |
| Powierzchnia staje się gorąca, podczas gdy rdzeń pozostaje niedostatecznie nagrzany | Częstotliwość, czas nagrzewania i średnica pręta |
| Jedna strona nagrzewa się inaczej niż druga | Centrowanie pręta i relacja cewki do przedmiotu obrabianego |
| Wymaganej strefy gorącej nie można uzyskać po rozsądnej regulacji parametrów | Konstrukcja cewki indukcyjnej i pozycjonowanie przedmiotu obrabianego |
Są to raczej punkty wyjścia niż ustalone diagnozy. Kilka zmiennych może mieć wpływ na ten sam schemat ogrzewania.
Obserwuje Gdzie problem występuje, jest bardziej przydatne niż zmiana kilku ustawień jednocześnie.
Ⅷ. Zacznij od sekcji, która faktycznie zostanie utworzona
Przed doborem mocy lub zaprojektowaniem cewki indukcyjnej, zdefiniuj część przedmiotu obrabianego, która wymaga odkształcenia.
Rysunek z zaznaczoną wymaganą podgrzewaną sekcją zapewnia jaśniejszy punkt wyjścia niż sama całkowita średnica i długość pręta.
Do nagrzewania indukcyjnego końca pręta, głównymi wejściami procesu są:
•Materiał obrabianego przedmiotu
•Średnica pręta
•Wymagana długość podgrzewana
•Temperatura docelowa
•Cykl produkcyjny
•Po operacji kucia lub formowania
Z tych warunków, geometrię cewki, pozycjonowanie, częstotliwość robocza, power and heating time can be evaluated as one heating process.
A useful heating cycle produces the required temperature profile in the section that will actually be formed.
Klucz na wynos
The heated zone in nagrzewanie indukcyjne końca pręta is set by coil design, rozmiar pręta, częstotliwość, heating time and positioning working together — not by power alone. Before adjusting parameters or ordering an inductor, define the section that will actually be formed, and evaluate the complete temperature profile both across and along the bar.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Why doesn’t the red-hot area show the complete temperature distribution?
The glowing section shows where the surface is relatively hot, not the temperature at the center of the bar. Heat also moves along the bar length, so the actual heated zone extends beyond the visible red area into a transition zone.
Co powinienem sprawdzić w pierwszej kolejności, jeśli strefa grzewcza jest stale za długa lub za krótka?
Zacznij od geometrii cewki i głębokości wprowadzenia. Długość cewki, średnica i położenie określają podstawowy kształt strefy grzejnej, więc sama regulacja mocy może tego nie skorygować.
Czy większa moc indukcyjna poprawia równomierność temperatury??
Niekoniecznie. Zbyt duża moc dla wybranej częstotliwości i rozmiaru pręta może przegrzać powierzchnię, zanim środek osiągnie temperaturę. Moc i czas nagrzewania należy regulować łącznie.
Jakie informacje są potrzebne do zaprojektowania konfiguracji ogrzewania końca pręta?
Materiał obrabianego przedmiotu, średnica pręta, wymagana długość podgrzewana, docelowa temperatura, cykl produkcyjny i następująca po nim operacja kucia lub formowania. Geometria cewki, pozycjonowanie, częstotliwość, następnie ocenia się łącznie moc i czas nagrzewania.
Potrzebujesz maszyny do podgrzewania końcówek prętów?
Wyślij rysunek pręta i zaznacz podgrzewaną sekcję. Ocenimy cewkę, częstotliwość, cykl zasilania i ogrzewania dla procesu kucia.


