
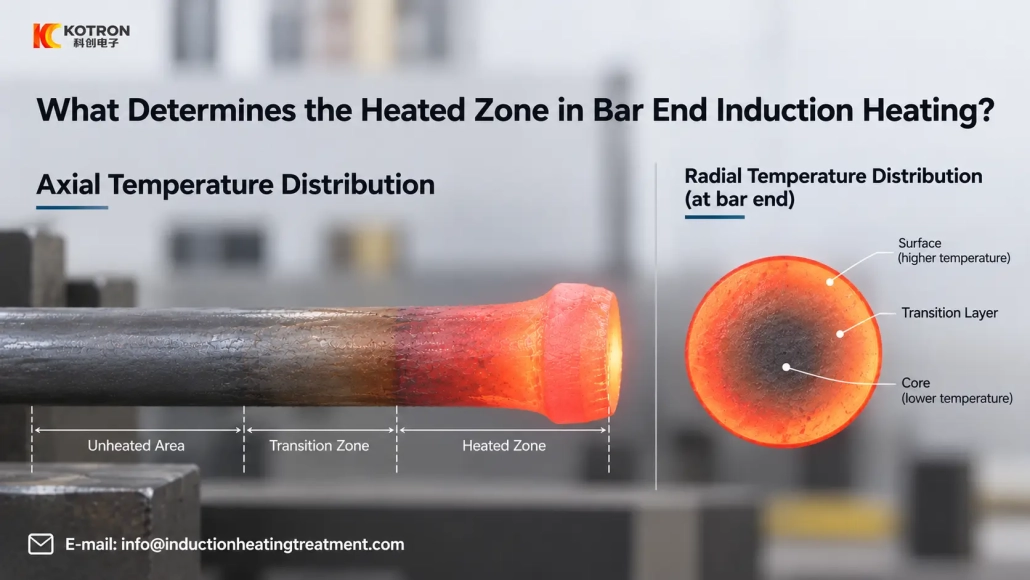
Cosa determina la zona riscaldata nel riscaldamento a induzione delle estremità delle barre?
Progettazione della bobina, dimensione della barra, Frequenza, il tempo di riscaldamento e il posizionamento influiscono tutti sul punto in cui si sviluppa il calore prima della forgiatura
In riscaldamento a induzione dell'estremità della barra, il raggiungimento della temperatura di forgiatura è solo una parte del processo. La lunghezza riscaldata, la transizione di temperatura lungo la barra e la differenza di temperatura attraverso la sezione trasversale influenzano il comportamento del materiale durante la successiva operazione di formatura.
La zona rovente visibile dà un'utile indicazione, ma non mostra la distribuzione completa della temperatura all'interno del pezzo.
2. Il design della bobina imposta la forma base
3. Profondità di inserimento e posizione della barra
4. Frequenza e diametro della barra
5. Più potenza non migliora l’uniformità
6. Uniformità della temperatura radiale e assiale
7. Modificare i parametri o modificare la bobina?
8. Inizia con la sezione in formazione
Ⅰ. La zona rossa visibile non è l'intera zona di riscaldamento
Quando una barra d'acciaio riscaldata lascia la bobina di induzione, la sezione luminosa mostra dove la temperatura superficiale è relativamente alta. Non mostra direttamente la temperatura al centro della barra.
Corrente indotta è generalmente più concentrato verso la superficie, mentre la profondità di penetrazione dipende dalla frequenza operativa e dalle proprietà del materiale. La conduzione termica aiuta quindi a ridurre la differenza di temperatura tra la regione esterna più calda e il nucleo.
Il calore si sposta anche lungo la lunghezza della barra. Un hot end trasferisce il calore all'elemento adiacente, sezione più fresca, creando una zona di transizione oltre la zona più fortemente accoppiata alla bobina.
Per questa ragione:
Lunghezza riscaldata visibile ≠ lunghezza esatta della bobina ≠ profilo completo della temperatura interna
Per forgiare, la domanda utile è se la sezione che effettivamente si deformerà abbia raggiunto la condizione termica richiesta.
Ⅱ. Design della bobina Imposta la forma base della zona riscaldata
Il induttore ha una forte influenza su dove si concentra l’energia.
La sua geometria, lunghezza, diametro, numero di spire, La spaziatura delle virate e la posizione rispetto alla barra influiscono tutte sull'accoppiamento elettromagnetico.
Per il riscaldamento dell'estremità della barra, questo è importante perché la zona calda richiesta solitamente ha una posizione iniziale e finale definita.
Se la bobina si accoppia effettivamente con una sezione più lunga di quanto richiesto dal processo di formatura, riducendo semplicemente la potenza è possibile abbassare la temperatura senza correggere la forma base della zona riscaldata.
La lunghezza riscaldata richiesta deve quindi essere considerata quando si progetta l'induttore.
Una barra con lo stesso diametro ma una lunghezza di forgiatura diversa potrebbe richiedere una bobina o una disposizione di posizionamento diversa.
Ⅲ. La profondità di inserimento e la posizione della barra devono essere ripetibili
Il solo design della bobina non determina il risultato. Il pezzo deve ritornare nella stessa posizione da un ciclo all'altro.
Se una barra viene inserita più in profondità nell'induttore rispetto a un'altra, la posizione assiale della zona calda può spostarsi.
Un centraggio inadeguato può anche modificare l'accoppiamento tra il pezzo e i diversi lati della bobina.
Per la produzione in lotti, arresti meccanici, dispositivi o il posizionamento automatico possono migliorare la ripetibilità della profondità di inserimento.
Ecco perché la stazione di riscaldamento e il metodo di movimentazione del pezzo dovrebbero essere considerati insieme. Un induttore progettato correttamente non può compensare completamente un posizionamento incoerente.
Ⅳ. La frequenza e il diametro della barra influiscono sul riscaldamento superficie-nucleo
Il diametro della barra diventa sempre più importante quando è richiesto il riscaldamento continuo.
Frequenza operativa influenza la profondità con cui l'energia elettromagnetica penetra nel pezzo. La temperatura all'interno della sezione continua poi a svilupparsi attraverso una combinazione di riscaldamento a induzione diretta e conduzione termica.
Con una sezione trasversale più grande, la regione esterna può raggiungere una temperatura elevata mentre il centro necessita ancora di ulteriore tempo di riscaldamento.
Ciò non significa che solo il diametro della barra determini la frequenza corretta.
La selezione della frequenza dipende anche da:
•Materiale
•Lunghezza riscaldata richiesta
•Tempo di riscaldamento
•Temperatura target
•Progettazione della bobina
•Tasso di produzione richiesto
Due barre che necessitano di una temperatura finale di forgiatura simile potrebbero comunque richiedere impostazioni di frequenza e ciclo di riscaldamento diverse.
Ⅴ. Una maggiore potenza non migliora automaticamente l'uniformità della temperatura
In aumento potenza di induzione può abbreviare il ciclo di riscaldamento, ma non migliora necessariamente la distribuzione della temperatura attraverso la barra.
Se l'energia viene applicata in modo troppo aggressivo per la frequenza selezionata, dimensione della barra e tempo di riscaldamento, la superficie può raggiungere una temperatura elevata prima che il centro raggiunga la condizione richiesta.
L'estensione del ciclo di riscaldamento dà più tempo affinché le differenze di temperatura attraverso la sezione diminuiscano, ma un ciclo inutilmente lungo aumenta anche la perdita di calore e mantiene il materiale a temperatura elevata più a lungo.
Pertanto la potenza e il tempo di riscaldamento devono essere regolati insieme.
Un processo utile non è semplicemente il ciclo più veloce che l’alimentatore può produrre. È un ciclo che fornisce il profilo di temperatura richiesto prima che il pezzo passi alla formatura.
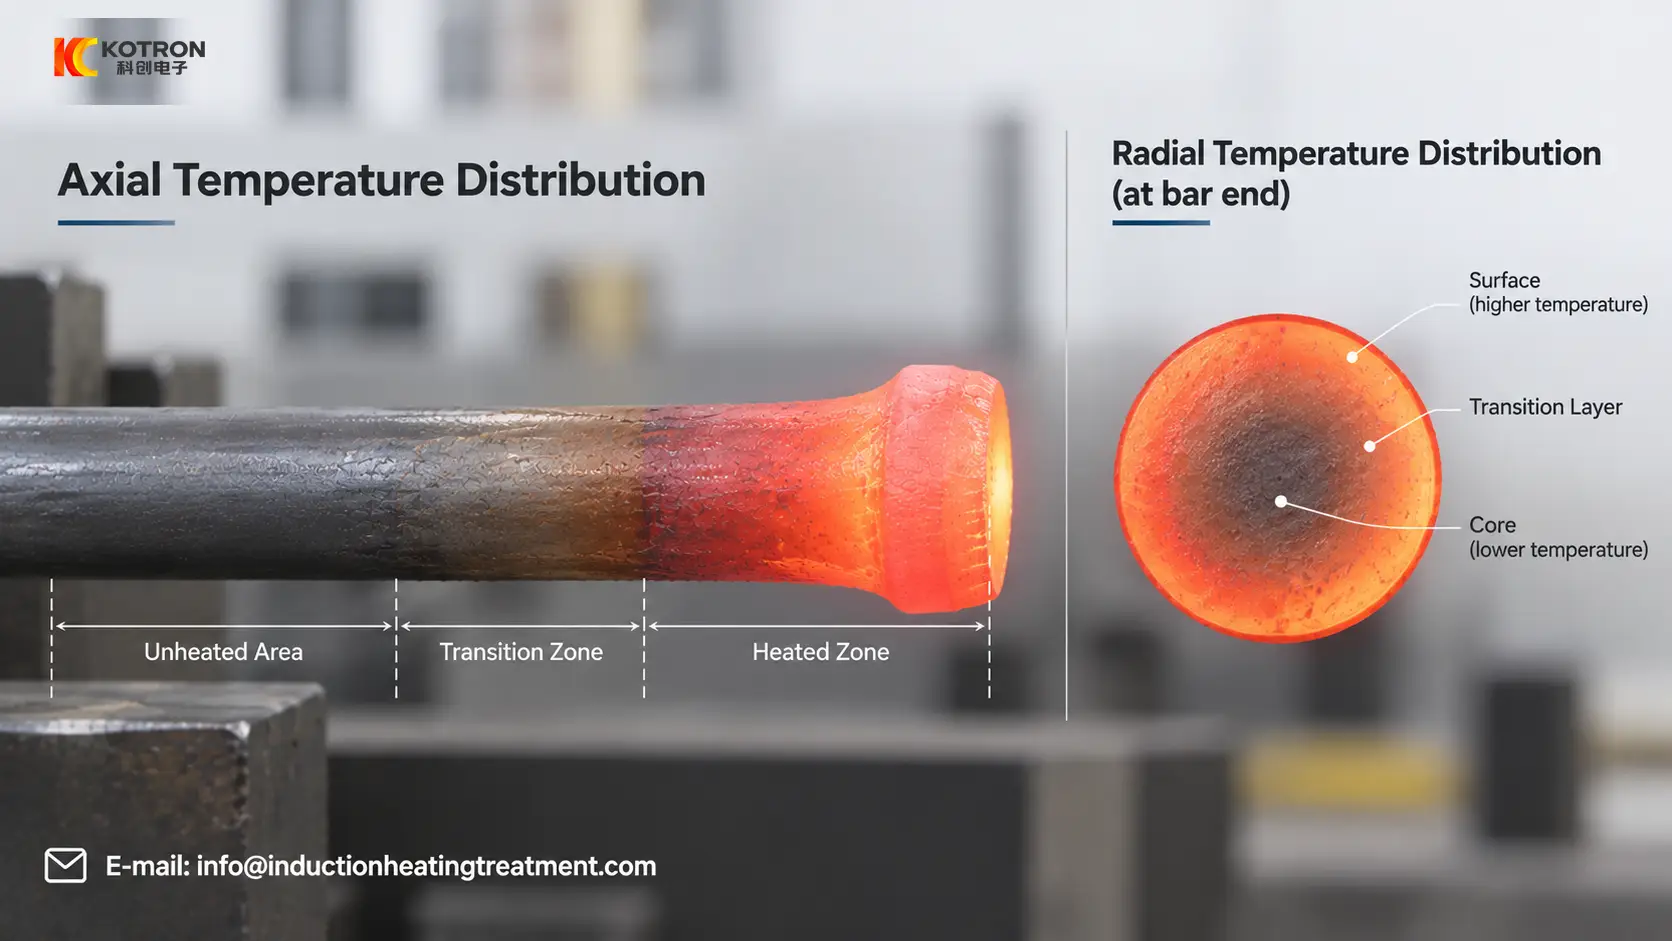
Ⅵ. L'uniformità della temperatura ha direzioni sia radiali che assiali
Per il riscaldamento dell'estremità della barra, “temperatura uniforme” può riferirsi a più di una cosa.
Distribuzione radiale della temperatura
Questa è la differenza di temperatura dalla superficie verso il centro della barra.
Per pezzi più spessi, una lettura della temperatura superficiale non descrive necessariamente la condizione termica del nucleo.
Ciò diventa importante quando la successiva operazione di forgiatura richiede la deformazione di una parte sostanziale della sezione trasversale.
Distribuzione assiale della temperatura
Questo è il profilo della temperatura lungo la lunghezza della barra.
La fine, la principale zona di formazione, la zona di transizione e la sezione fredda della barra possono avere temperature diverse.
Alcune operazioni di formatura necessitano di una sezione calda relativamente ampia. Altri richiedono una zona di riscaldamento finale molto più concentrata.
Il corretto profilo assiale è quindi definito dal processo di formatura, non per quanto tempo la barra appare rossa dopo il riscaldamento.
Ⅶ. Dovresti modificare i parametri o cambiare la bobina?
Quando lo schema di riscaldamento è sbagliato, cambiare l'impostazione della potenza è spesso la prima regolazione più semplice. Non è sempre quello corretto.
Un semplice approccio per la risoluzione dei problemi è:
| Risultato del riscaldamento | Controlla prima |
|---|---|
| Zona riscaldata costantemente troppo lunga o troppo corta | Geometria della bobina e profondità di inserimento |
| La posizione riscaldata si sposta tra i pezzi | Posizionamento, ripetibilità dell'attrezzatura o dell'alimentazione |
| La zona riscaldata è corretta ma la temperatura è troppo bassa | Potenza e tempo di riscaldamento |
| La superficie diventa calda mentre il nucleo rimane insufficientemente riscaldato | Frequenza, tempo di riscaldamento e diametro della barra |
| Un lato si riscalda in modo diverso dall'altro | Centraggio della barra e rapporto bobina-pezzo |
| La zona calda richiesta non può essere ottenuta dopo una ragionevole regolazione dei parametri | Progettazione dell'induttore e posizionamento del pezzo |
Questi sono punti di partenza piuttosto che diagnosi fisse. Diverse variabili possono influenzare lo stesso modello di riscaldamento.
Osservando dove quando si verifica il problema è più utile che modificare più impostazioni contemporaneamente.
Ⅷ. Inizia con la sezione che verrà effettivamente formata
Prima di selezionare la potenza o progettare la bobina di induzione, definire la parte del pezzo che deve deformarsi.
Un disegno su cui sia indicata la sezione riscaldata richiesta fornisce un punto di partenza più chiaro rispetto al solo diametro e lunghezza totali della barra.
Per il riscaldamento a induzione dell'estremità della barra, i principali input del processo sono:
•Materiale del pezzo
•Diametro della barra
•Lunghezza riscaldata richiesta
•Temperatura target
•Ciclo produttivo
•Dopo l'operazione di forgiatura o formatura
Da queste condizioni, la geometria della bobina, posizionamento, frequenza di funzionamento, la potenza e il tempo di riscaldamento possono essere valutati come un unico processo di riscaldamento.
Un utile ciclo di riscaldamento produce il profilo di temperatura richiesto nella sezione che verrà effettivamente formata.
Chiave da asporto
La zona riscaldata dentro riscaldamento a induzione dell'estremità della barra è impostato dal design della bobina, dimensione della barra, Frequenza, tempo di riscaldamento e posizionamento lavorano insieme, non solo grazie alla potenza. Prima di regolare i parametri o ordinare un induttore, definire la sezione che verrà effettivamente formata, e valutare il profilo completo della temperatura sia attraverso che lungo la barra.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Perché l’area rovente non mostra la distribuzione completa della temperatura??
La sezione luminosa mostra i punti in cui la superficie è relativamente calda, non la temperatura al centro della barra. Il calore si sposta anche lungo la lunghezza della barra, quindi la zona riscaldata effettiva si estende oltre l'area rossa visibile in una zona di transizione.
Cosa devo controllare innanzitutto se la zona riscaldata è costantemente troppo lunga o troppo corta?
Inizia con la geometria della bobina e la profondità di inserimento. La lunghezza dell'induttore, diametro e posizione definiscono la forma base della zona riscaldata, quindi la sola regolazione della potenza potrebbe non correggerla.
Una maggiore potenza di induzione migliora l'uniformità della temperatura?
Non necessariamente. Troppa potenza per la frequenza selezionata e la dimensione della barra può surriscaldare la superficie prima che il centro raggiunga la temperatura. La potenza e il tempo di riscaldamento devono essere regolati insieme.
Di quali informazioni hai bisogno per progettare una configurazione di riscaldamento dell'estremità della barra?
Materiale del pezzo, diametro della barra, lunghezza riscaldata richiesta, temperatura target, ciclo produttivo e la successiva operazione di forgiatura o formatura. La geometria della bobina, posizionamento, Frequenza, la potenza e il tempo di riscaldamento vengono quindi valutati insieme.
Hai bisogno di una macchina per il riscaldamento dell'estremità della barra?
Invia il disegno della barra e contrassegna la sezione riscaldata. Valuteremo la bobina, Frequenza, ciclo di alimentazione e riscaldamento per il processo di forgiatura.


