
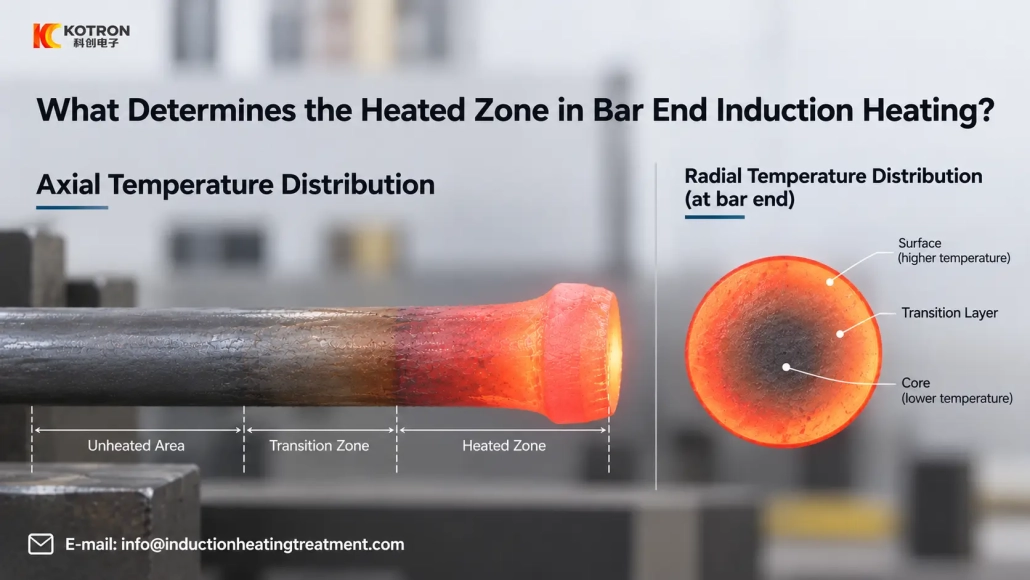
O que Determina a Zona Aquecida no Aquecimento por Indução em Extremo de Barra?
Projeto da bobina, tamanho da barra, frequência, o tempo de aquecimento e o posicionamento afetam onde o calor se desenvolve antes do forjamento
Em aquecimento por indução de extremidade de barra, atingir a temperatura de forjamento é apenas parte do processo. O comprimento aquecido, a transição de temperatura ao longo da barra e a diferença de temperatura através da seção transversal afetam como o material se comporta durante a operação de conformação seguinte.
A área incandescente visível fornece uma indicação útil, mas não mostra a distribuição completa da temperatura dentro da peça de trabalho.
2. O design da bobina define a forma básica
3. Profundidade de inserção e posição da barra
4. Frequência e diâmetro da barra
5. Mais potência não melhora a uniformidade
6. Uniformidade de temperatura radial e axial
7. Alterar parâmetros ou alterar a bobina?
8. Comece com a seção sendo formada
Ⅰ. A zona vermelha visível não é toda a zona de aquecimento
Quando uma barra de aço aquecida sai da bobina de indução, a seção brilhante mostra onde a temperatura da superfície é relativamente alta. Não mostra diretamente a temperatura no centro da barra.
Corrente induzida geralmente está mais concentrado na superfície, enquanto a profundidade de penetração depende da frequência operacional e das propriedades do material. A condução térmica ajuda então a reduzir a diferença de temperatura entre a região externa mais quente e o núcleo.
O calor também se move ao longo do comprimento da barra. Uma extremidade quente transfere calor para o adjacente, seção mais fria, criando uma zona de transição além da área mais fortemente acoplada à bobina.
Por esta razão:
Comprimento aquecido visível ≠ comprimento exato da bobina ≠ perfil completo de temperatura interna
Para forjar, a questão útil é se a seção que realmente será deformada atingiu a condição térmica exigida.
Ⅱ. O design da bobina define a forma básica da zona aquecida
O indutor tem uma forte influência sobre onde a energia está concentrada.
Sua geometria, comprimento, diâmetro, número de voltas, o espaçamento das curvas e a posição em relação à barra afetam o acoplamento eletromagnético.
Para aquecimento de extremidade de barra, isso é importante porque a zona quente necessária geralmente tem uma posição inicial e final definida.
Se a bobina se acoplar efetivamente a uma seção mais longa do que o processo de formação exige, simplesmente reduzir a potência pode diminuir a temperatura sem corrigir a forma básica da zona aquecida.
O comprimento aquecido necessário deve, portanto, ser considerado quando o indutor for projetado.
Uma barra com o mesmo diâmetro, mas com comprimento de forjamento diferente, pode precisar de uma bobina ou arranjo de posicionamento diferente..
Ⅲ. A profundidade de inserção e a posição da barra devem ser repetíveis
O design da bobina por si só não determina o resultado. A peça de trabalho deve retornar à mesma posição de ciclo para ciclo.
Se uma barra for inserida mais longe no indutor do que outra, a posição axial da zona quente pode mudar.
A má centralização também pode alterar o acoplamento entre a peça de trabalho e os diferentes lados da bobina.
Para produção em lote, paradas mecânicas, luminárias ou posicionamento automático podem melhorar a repetibilidade da profundidade de inserção.
É por isso que a estação de aquecimento e o método de manuseio da peça devem ser considerados em conjunto. Um indutor projetado corretamente não pode compensar totalmente o posicionamento inconsistente.
Ⅳ. A frequência e o diâmetro da barra afetam o aquecimento da superfície ao núcleo
O diâmetro da barra torna-se cada vez mais importante quando é necessário aquecimento direto.
Frequência operacional afeta a profundidade com que a energia eletromagnética penetra na peça de trabalho. A temperatura dentro da seção continua a se desenvolver através de uma combinação de aquecimento por indução direta e condução térmica.
Com uma seção transversal maior, a região externa pode atingir uma temperatura alta enquanto o centro ainda precisa de tempo adicional de aquecimento.
Isso não significa que o diâmetro da barra por si só determine a frequência correta.
A seleção da frequência também depende:
•Material
•Comprimento aquecido necessário
•Tempo de aquecimento
•Temperatura alvo
•Projeto da bobina
•Taxa de produção necessária
Duas barras que precisam de uma temperatura final de forjamento semelhante ainda podem exigir diferentes configurações de frequência e ciclo de aquecimento.
Ⅴ. Mais energia não melhora automaticamente a uniformidade da temperatura
Aumentando potência de indução pode encurtar o ciclo de aquecimento, mas não melhora necessariamente a distribuição de temperatura através da barra.
Se a energia for aplicada de forma muito agressiva para a frequência selecionada, tamanho da barra e tempo de aquecimento, a superfície pode atingir uma alta temperatura antes que o centro atinja a condição necessária.
Estender o ciclo de aquecimento dá mais tempo para que as diferenças de temperatura através da seção diminuam, mas um ciclo desnecessariamente longo também aumenta a perda de calor e mantém o material em temperatura elevada por mais tempo.
A potência e o tempo de aquecimento precisam, portanto, ser ajustados em conjunto.
Um processo útil não é simplesmente o ciclo mais rápido que a fonte de alimentação pode produzir. É um ciclo que fornece o perfil de temperatura necessário antes que a peça se mova para a conformação.
Ⅵ. A uniformidade da temperatura tem direções radiais e axiais
Para aquecimento de extremidade de barra, “temperatura uniforme” pode se referir a mais de uma coisa.
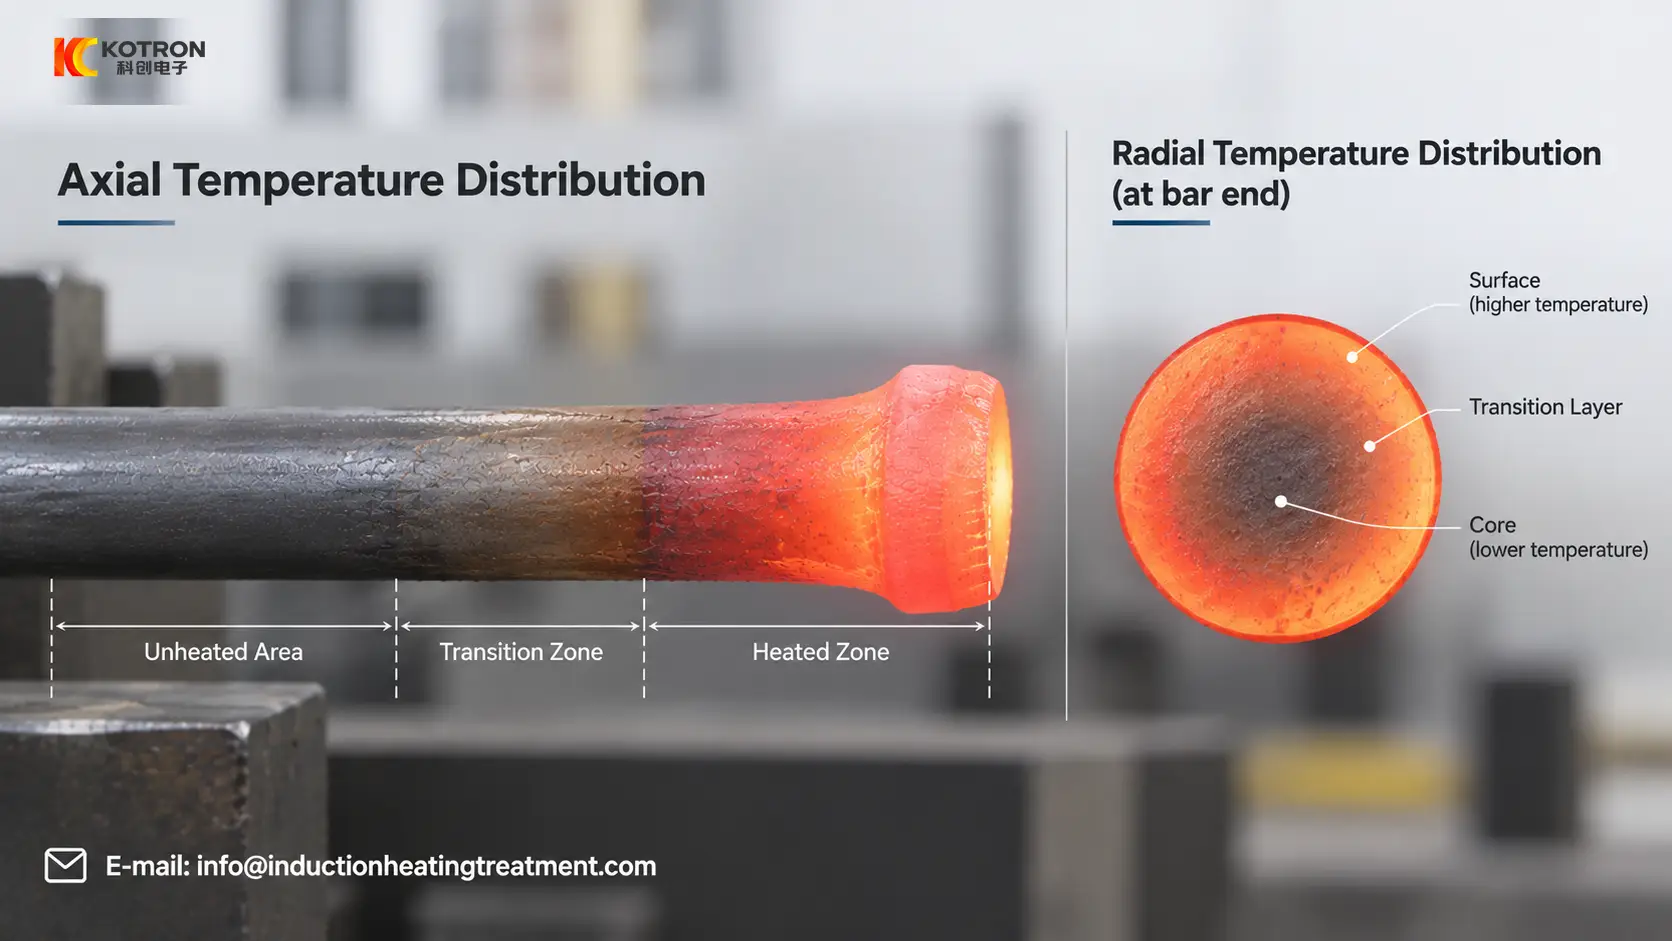
Distribuição Radial de Temperatura
Esta é a diferença de temperatura da superfície em direção ao centro da barra.
Para peças mais espessas, uma leitura da temperatura da superfície não descreve necessariamente a condição térmica do núcleo.
Isto se torna importante quando a operação de forjamento seguinte requer deformação através de uma parte substancial da seção transversal..
Distribuição Axial de Temperatura
Este é o perfil de temperatura ao longo do comprimento da barra.
O fim, a principal zona de formação, a região de transição e a seção fria da barra podem ter temperaturas diferentes.
Algumas operações de conformação necessitam de uma seção quente relativamente ampla. Outros requerem uma zona de aquecimento final muito mais concentrada.
O perfil axial correto é, portanto, definido pelo processo de conformação, não por quanto tempo a barra fica vermelha após o aquecimento.
Ⅶ. Você deve alterar os parâmetros ou alterar a bobina?
Quando o padrão de aquecimento está errado, alterar a configuração de energia costuma ser o primeiro ajuste mais fácil. Nem sempre é o correto.
Uma abordagem simples para solução de problemas é:
| Resultado de aquecimento | Verifique primeiro |
|---|---|
| Zona aquecida consistentemente muito longa ou muito curta | Geometria da bobina e profundidade de inserção |
| Mudanças de posição aquecida entre peças de trabalho | Posicionamento, repetibilidade de fixação ou alimentação |
| A zona aquecida está correta, mas a temperatura está muito baixa | Potência e tempo de aquecimento |
| A superfície fica quente enquanto o núcleo permanece insuficientemente aquecido | Frequência, tempo de aquecimento e diâmetro da barra |
| Um lado aquece de forma diferente do outro | Centralização da barra e relação bobina-peça |
| A zona quente necessária não pode ser obtida após um ajuste razoável dos parâmetros | Projeto do indutor e posicionamento da peça |
Estes são pontos de partida e não diagnósticos fixos. Várias variáveis podem afetar o mesmo padrão de aquecimento.
Observando onde o problema ocorre é mais útil do que alterar várias configurações ao mesmo tempo.
Ⅷ. Comece com a seção que realmente será formada
Antes de selecionar a potência ou projetar a bobina de indução, definir a parte da peça que precisa ser deformada.
Um desenho com a seção aquecida necessária marcada fornece um ponto de partida mais claro do que apenas o diâmetro e comprimento total da barra.
Para aquecimento por indução de extremidade de barra, as principais entradas do processo são:
•Material da peça
•Diâmetro da barra
•Comprimento aquecido necessário
•Temperatura alvo
•Ciclo de produção
•Após operação de forjamento ou conformação
A partir dessas condições, a geometria da bobina, posicionamento, frequência de operação, potência e tempo de aquecimento podem ser avaliados como um processo de aquecimento.
Um ciclo de aquecimento útil produz o perfil de temperatura necessário na seção que realmente será formada.
Principal vantagem
A zona aquecida em aquecimento por indução de extremidade de barra é definido pelo design da bobina, tamanho da barra, frequência, tempo de aquecimento e posicionamento trabalhando juntos - não apenas pela energia. Antes de ajustar parâmetros ou encomendar um indutor, definir a seção que realmente será formada, e avaliar o perfil completo de temperatura através e ao longo da barra.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Por que a área em brasa não mostra a distribuição completa da temperatura?
A seção brilhante mostra onde a superfície está relativamente quente, não a temperatura no centro da barra. O calor também se move ao longo do comprimento da barra, então a zona aquecida real se estende além da área vermelha visível para uma zona de transição.
O que devo verificar primeiro se a zona aquecida for consistentemente muito longa ou muito curta?
Comece com a geometria da bobina e a profundidade de inserção. O comprimento do indutor, diâmetro e posição definem a forma básica da zona aquecida, portanto, ajustar a potência por si só pode não corrigi-lo.
Mais potência de indução melhora a uniformidade da temperatura?
Não necessariamente. Muita energia para a frequência selecionada e o tamanho da barra pode superaquecer a superfície antes que o centro atinja a temperatura. A potência e o tempo de aquecimento devem ser ajustados em conjunto.
Quais informações você precisa para projetar uma configuração de aquecimento de extremidade de barra?
Material da peça, diâmetro da barra, comprimento aquecido necessário, temperatura-alvo, ciclo de produção e a seguinte operação de forjamento ou conformação. A geometria da bobina, posicionamento, frequência, a potência e o tempo de aquecimento são então avaliados em conjunto.
Precisa de uma máquina de aquecimento de extremidade de barra?
Envie o desenho da sua barra e marque a seção aquecida. Vamos avaliar a bobina, frequência, ciclo de energia e aquecimento para o seu processo de forjamento.


